Рабочая температура смазки - один из главных факторов, определяющих ее эффективность и долговечность. Когда подшипник, редуктор или узел трения работает в условиях повышенного нагрева, смазочный материал не просто нагревается сам: его вязкость падает, начинаются процессы окисления, растет риск вытекания и потери защитных свойств. Инженеры и закупщики часто сталкиваются с выбором между универсальной смазкой и высокотемпературным вариантом, не понимая, почему в одних условиях узел работает годы, а в других - буквально месяцы. Эта статья разберет, как температурный режим влияет на смазку для подшипников в реальных производственных условиях, и поможет принять обоснованное решение при выборе материала для конкретного оборудования.
Статья полезна техническим специалистам, инженерам и снабженцам, которые отвечают за надежность оборудования и выбор смазочных материалов. Вы поймете механизм деградации смазки под тепловой нагрузкой, научитесь соотносить условия работы узла с его потребностями в смазке и сможете предсказать, когда интервалы обслуживания нужно сокращать.
Как температура влияет на вязкость и формирование масляной пленки
Вязкость - основной рабочий параметр смазки.
При увеличении температуры молекулы жидкости получают больше энергии, начинают быстрее двигаться, и смазка становится более текучей. Эта зависимость нелинейна: если смазка держит вязкость до 80 °C, то при 120 °C она может разжижиться в два-три раза. Слишком низкая вязкость в перегреве приводит к тому, что смазка больше не формирует необходимый гидродинамический клин - тонкую масляную пленку между движущимися поверхностями. Без этой пленки происходит прямой контакт металла с металлом, и трение переходит в полусухой или граничный режим с резким ростом износа.
Именно поэтому при работе подшипника в условиях высоких температур выбирают смазку с повышенным индексом вязкости (ИВ) и базовым маслом высокой вязкости. Однако здесь есть парадокс: слишком вязкая смазка при высоких оборотах вызывает перемешивание, дополнительный нагрев и потери мощности. На практике это значит, что для высокооборотных узлов требуется баланс - база помягче, но с высоким ИВ и мощными присадками, чтобы пленка держалась даже при разогреве до 150–160 °C.
Для узлов, работающих в среднем темпе (обороты до 3000 об/мин) и температурах до 100 °C, подойдет обычная пластичная смазка класса NLGI 2. Если же подшипник раскручивается до 5000–10000 об/мин или находится рядом с источником тепла (сушилка, печь, конвейер возле нагревателя), нужна смазка более легкой консистенции (NLGI 1 или NLGI 0) и с ярко выраженными противоизносными свойствами.
Механизмы деградации смазки при перегреве
Когда смазка нагревается выше оптимальной зоны (90–105 °C для большинства минеральных смазок), в ее составе начинают доминировать разрушительные процессы.
Окисление базового масла ускоряется в геометрической прогрессии: при каждом повышении температуры на 10 °C скорость окисления может возрастать в 2–3 раза. Это означает, что смазка, которая при 100 °C работала год, при 120 °C может выйти из строя за 2–3 месяца.
Во время окисления образуются кислоты, которые разъедают металлические поверхности и способствуют коррозии. Одновременно скапливаются твердые отложения - нагары и коксовые образования, которые работают как абразив, ускоряя царапанье и изнашивание. Вязкость падает (смазка разжижается), адгезия к поверхностям ухудшается, и смазка начинает вытекать или выдавливаться из зоны контакта. Загуститель теряет структурированность, и в пластичной смазке уже не остается того, что удерживало масло в нужном месте.
При температурах выше 125 °C процессы становятся критичными. Базовое масло настолько разжижается, что может даже просачиваться сквозь микрозазоры (например, через маслосъемные кольца в классическом подшипнике скольжения). Присадки, которые отвечали за противоизносную и антиокислительную защиту, теряют эффективность - их молекулы деградируют под тепловым воздействием. Результат: узел остается практически без защиты, начинается эрозия и прогрессирующий отказ.
Для высоконагруженных узлов вроде ступичных подшипников это означает, что нужна смазка не просто с высокой температурой каплепадения, но с активной системой противоокислительных и противоизносных присадок, которые сохраняют работоспособность и при 160, и при 180 °C. Именно эта комбинация - синтетическое базовое масло, полимочевинный загуститель и пакет присадок - позволяет смазке держать защитные свойства длительное время, даже когда узел регулярно разогревается.
Вытекание смазки при высоких температурах и высоких оборотах
Вытекание - один из самых видимых признаков того, что смазка неправильно подобрана под режим работы.
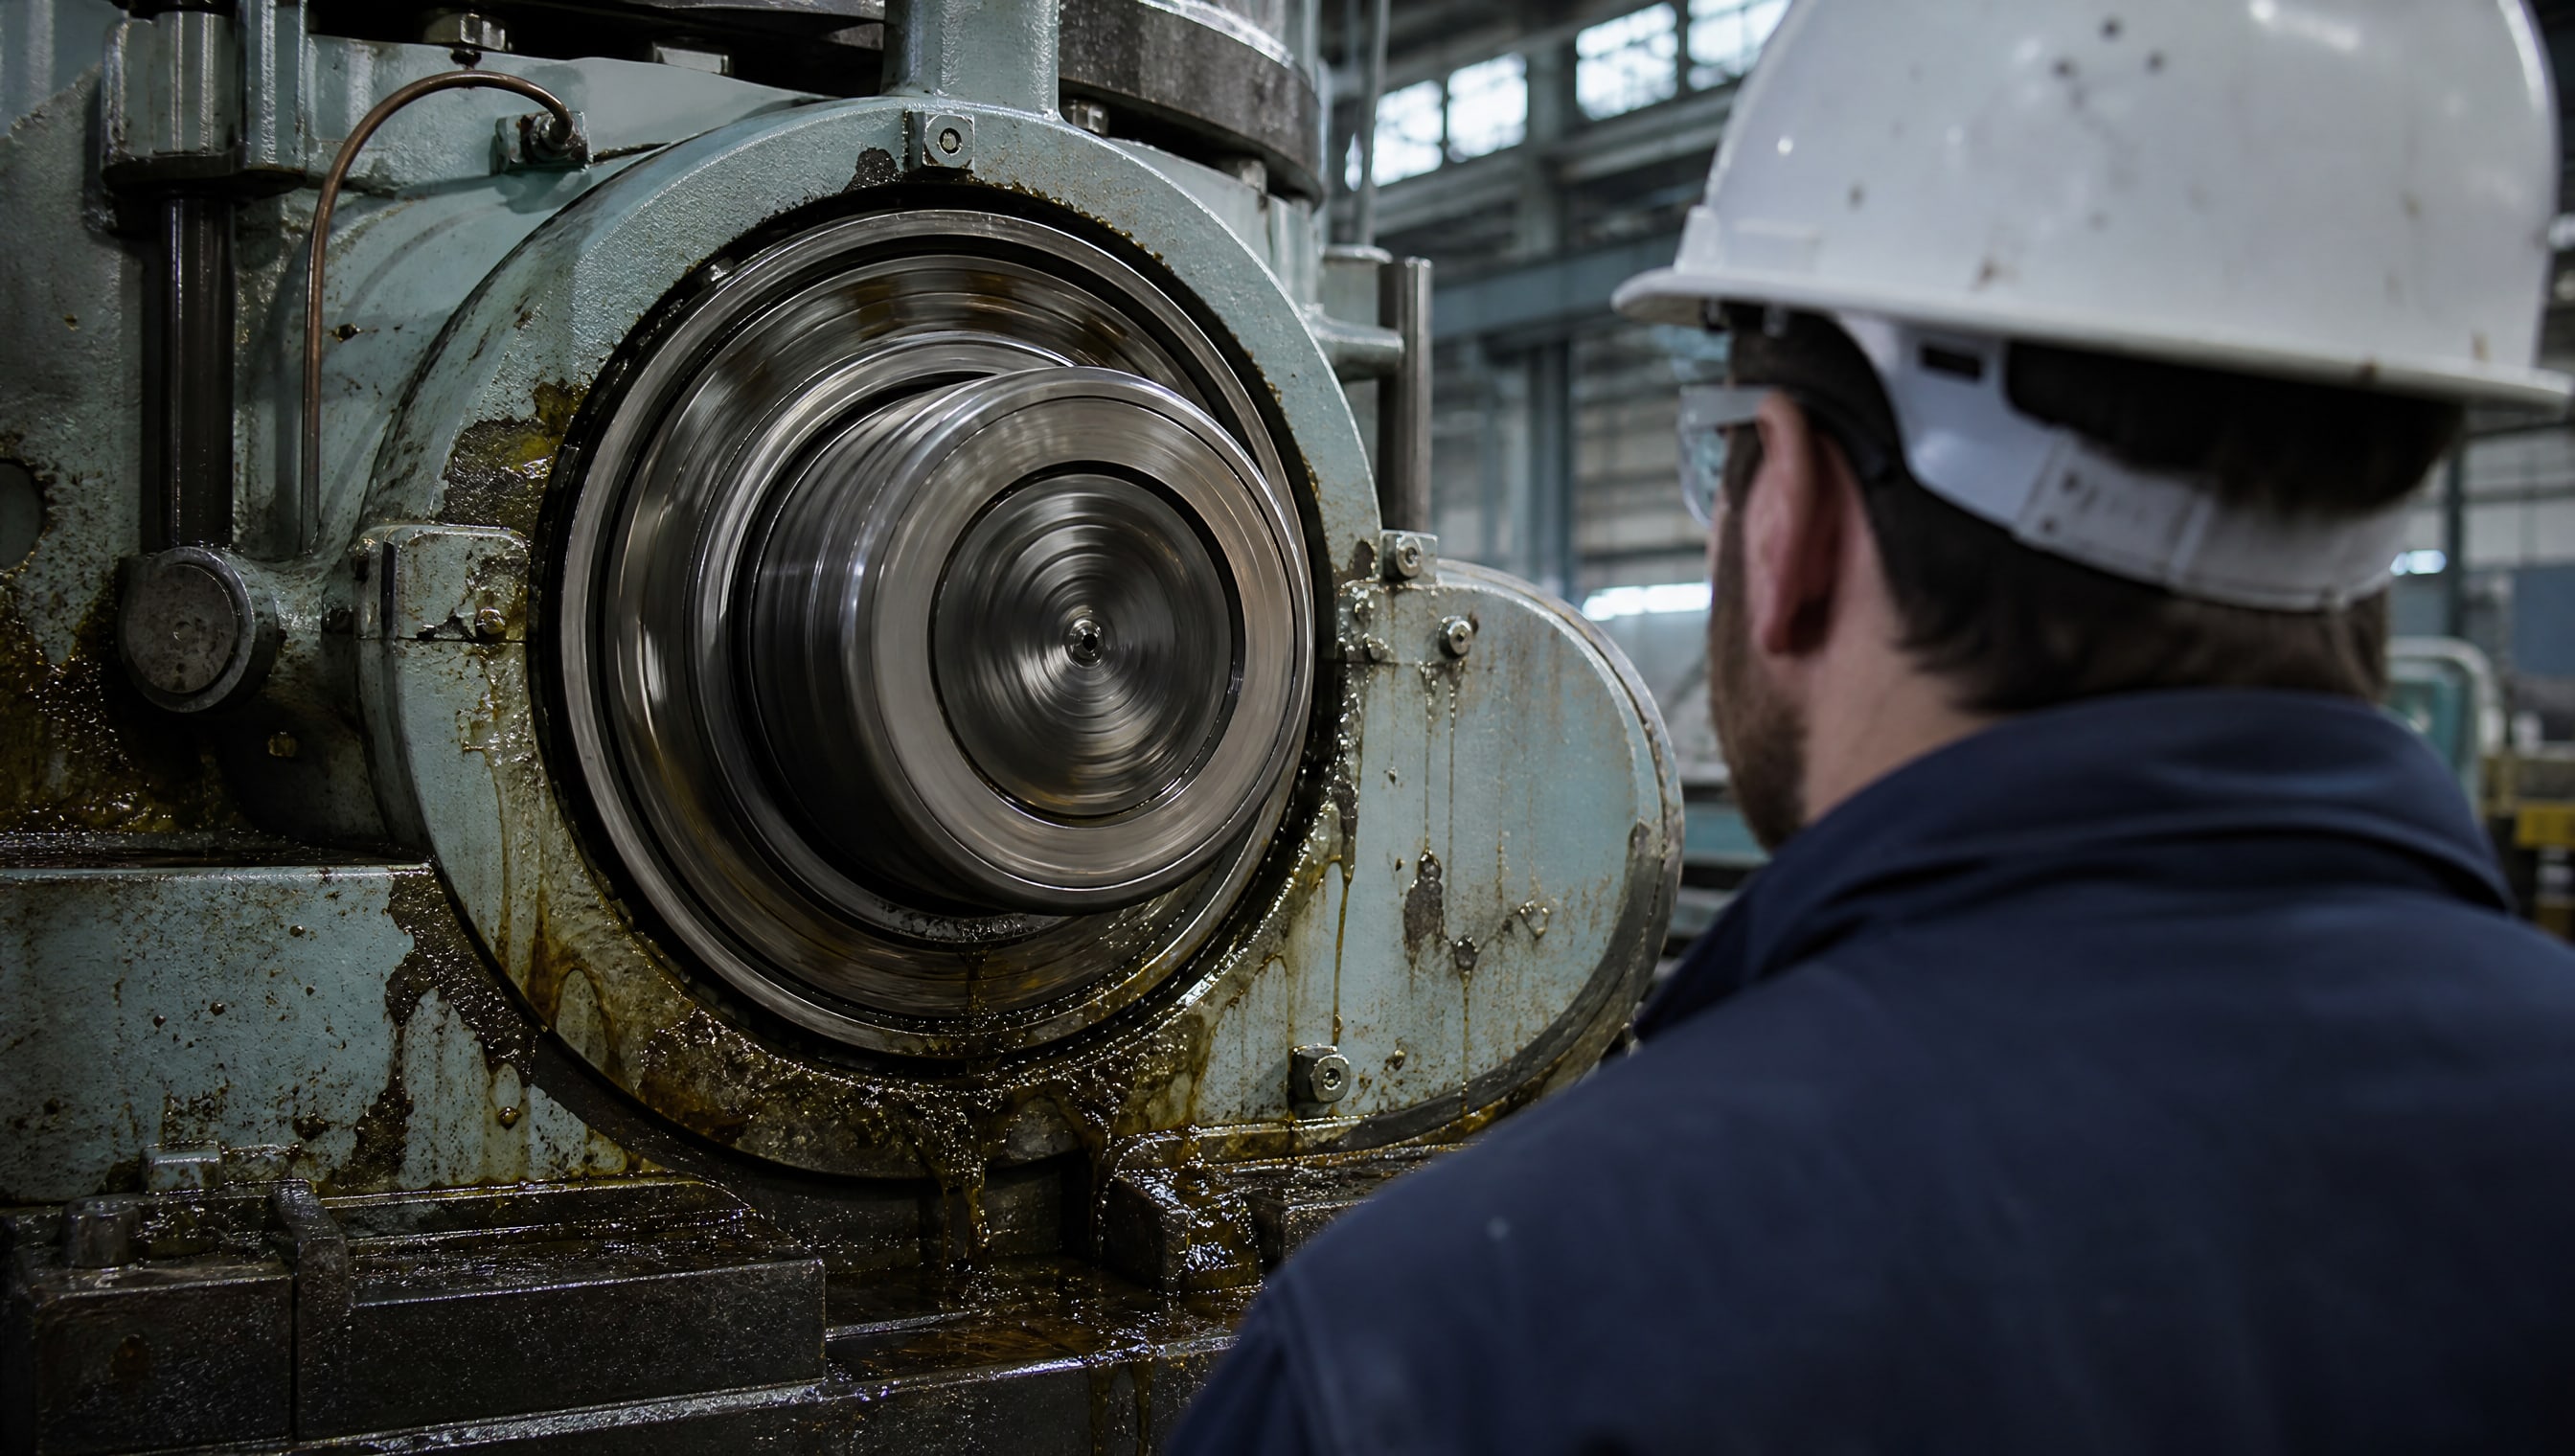
На практике это выглядит просто: смазка вытекает из подшипника, разбрызгивается по механизму, и через некоторое время подшипник работает практически сухой. Причина не в том, что смазка «некачественная», а в том, что при комбинации высокой температуры и высоких оборотов ее структура больше не держит масло в нужном месте.
При температуре 50–80 °C пластичная смазка NLGI 2 обычно остается на месте: загуститель формирует сеточку, которая медленно отдает масло на поверхности трения. Но при нагреве до 120–140 °C эта сеточка размягчается, масло становится текучим, и под действием центробежной силы (при высоких оборотах) и градиентов давления смазка начинает мигрировать из зоны контакта. Если обороты выше 5000 об/мин и температура превышает 130 °C одновременно, процесс ускоряется многократно.
Для высокооборотных узлов (электродвигатели, турбовентиляторы, высокоскоростные шпиндели) закупщики часто выбирают смазку более мягкой консистенции - NLGI 1 или NLGI 0. Это позволяет снизить потери на перемешивание и нагрев. Однако мягкая смазка при недостаточной температурной стабильности вытекает еще быстрее, чем густая. Решение - комбинация NLGI 0–1 с повышенной стойкостью к окислению и с полимочевинным загустителем, который сохраняет структуру при перегреве лучше, чем литиевый. Такая смазка держится в подшипнике, обеспечивает низкие потери и не требует переполнения (что, в свою очередь, снижает дополнительный нагрев).
Для сушилок и печей, где температура может быть постоянной и высокой (120–160 °C), вытекание снижается благодаря именно выбору правильного загустителя. Синтетические загустители лучше держат форму при длительном нагреве, чем натуральные или минеральные. Если же используется обычная литиевая смазка класса NLGI 2, то уже при 130 °C она начинает раскисать, и вытекание становится закономерностью, а не исключением.
Выбор смазки для разных типов условий
Выбор подходящей смазки для подшипников начинается с анализа четырех главных параметров: рабочей температуры, скорости вращения (оборотов), нагрузки и окружающей среды (влага, пыль, агрессивные среды).
Каждый из этих параметров требует своего компромисса.
Подшипники для сушилок и печей
В этих условиях температура часто стабильна и высока - от 80 до 160 °C. Главная угроза - окисление. Смазка должна иметь синтетическое базовое масло (полиальфаолефин или эстер), полимочевинный или комплексный загуститель и мощный пакет антиокислительных присадок. Консистенция обычно не меньше NLGI 2, потому что вытекание уменьшают дополнительно. Для узлов без воды подойдет смазка, даже если она не имеет активной водостойкости. Для подшипников, где есть риск попадания конденсата (особенно при остановках), нужна смазка с хорошей гидрофобностью, которая вытесняет воду и защищает металл от коррозии.
Подшипники для высоких оборотов
Здесь приоритет смещается: нужна низкая механическая стабильность и минимальное трение при перемешивании. Консистенция NLGI 0 или 1 - норма. Базовое масло - или высокопара синтетика с низкой вязкостью (ISO VG 32–46), или полиэстер. Загуститель - полимочевина (сохраняет консистенцию) или органическое комплексное соединение. Обороты выше 5000 об/мин означают, что каждый лишний миллиграмм смазки в подшипнике будет перемешиваться, разогреваться и вытекать; поэтому интервалы дозаправки должны быть короче, но каждый раз добавляется меньше. Для ступичных подшипников, которые работают на высоких оборотах и одновременно испытывают боковые нагрузки, нужна смазка с хорошей адгезией (липкостью) к металлу и противоизносными присадками.
Подшипники в условиях среднего режима
Большинство производственных узлов работает при температурах 60–100 °C и оборотах до 3000 об/мин. Здесь универсальная пластичная смазка NLGI 2 на минеральном масле с литиевым загустителем и стандартным пакетом присадок остается оптимальным выбором. Она доступна, предсказуема в работе и имеет устоявшуюся базу данных по надежности. Интервалы замены обычно считают по ГОСТ (1–2 года) или по директиве производителя. Однако даже для такого «тихого» режима имеет смысл проверить, нет ли пиков температуры: если подшипник находится рядом с производственным нагревателем или летом греется от солнца сильнее, чем зимой, то выбор в пользу смазки с повышенной термостойкостью (температурный диапазон до 130–140 °C вместо обычных 110 °C) окупается сокращением внеплановых отказов.
Для ступичных подшипников автотранспорта и подшипников в условиях повышенной влаги (прачечные, пищевые производства, оборудование на улице) критична водостойкость. Обычная смазка может набрать влаги, что приведет к ржавлению и граничному трению. Нужна смазка с гидрофобным загустителем или с эмульгирующими присадками, которые стабилизируют воду и не дают ей разрушать масляную пленку.
Правила подбора: как не ошибиться с температурой и консистенцией
Многие закупщики и инженеры, выбирая смазку для подшипников, ориентируются на одну-две фразы из объявления: «высокотемпературная», «синяя», «дешевая».
Это приводит к ошибкам. Правильный выбор требует проверки нескольких пунктов.
Первый пункт - рабочий температурный диапазон. Это не одно число, а интервал (например, -20 до +160 °C). Нижний предел говорит о поведении смазки при пуске холодного оборудования (вязкость растет, и узлу требуется больше усилий). Верхний предел - это температура, при которой смазка начинает заметно окисляться и терять свойства. Если паспорт указывает диапазон -10 до +120 °C, это значит, что при 130 °C ресурс смазки уже сокращается, а при 140 °C она начинает отказывать. Не нужно выбирать смазку по одной цифре (например, только по верхней температуре); анализируй весь диапазон.
Второй пункт - консистенция (класс NLGI). Это не синоним качества, а просто классификация по мягкости. NLGI 2 - это мягкая масло, NLGI 1 - мягче, NLGI 0 - как кисель, NLGI 3 - как пластилин. Для высоких оборотов нужна мягкая (NLGI 0–1), для нагруженных узлов без скорости - может быть и NLGI 3. Ошибка состоит в том, чтобы думать, будто NLGI 3 лучше держит смазку в подшипнике при высокой температуре; на самом деле плотная смазка при перегреве не размягчается равномерно - она раскисает неконтролируемо и начинает вытекать быстрее, чем мягкая.
Третий пункт - тип загустителя. Литиевые смазки (наиболее распространенные) хорошо работают до 100–120 °C, затем их ресурс падает. Полимочевинные смазки держат консистенцию до 160–180 °C и не вытекают при перегреве. Комплексные литиевые с присадками-загустителями предлагают промежуточное решение (до 130–150 °C). Если оборудование подвержено перегреву, выбирай полимочевину или комплексное соединение - разница в цене окупится сокращением внеплановых замен.
Четвертый пункт - присадки и синтетичность. Минеральные смазки на базе минерального масла окисляются быстрее, чем синтетические на основе полиальфаолефинов (ПАО) или полиэстеров. Если узел работает при температурах выше 130 °C постоянно (сушилка, печь, конвейер возле нагревателя), синтетическая база - не роскошь, а необходимость. Присадки - противоизносные (для нагруженных узлов), антиокислительные (для длительного срока), антикоррозионные (для влажных сред). Хорошая смазка имеет все три вида; дешевая - может иметь только противоизносные.
Пятый пункт - проверка на практике. После выбора попробуй смазку на одном узле и мониторь его. Не вытекает ли? Не пахнет ли гарью? Не появляются ли отложения? Если все хорошо через месяц и через три месяца, значит выбор верен. Если вытекание или другие проблемы появились быстро - смени вариант на смазку с лучшей термостабильностью или другой консистенцией.
Интервалы обслуживания в зависимости от теплового режима
Как часто нужно смазывать подшипник или менять смазку?
Ответ зависит не только от паспортных данных оборудования, но и от реального теплового режима.
Стандартный интервал (указанный в паспорте или по ГОСТ) обычно рассчитан на режим 70–90 °C. При такой температуре смазка работает в оптимальной зоне, и ее ресурс длинный - часто 1–2 года между заменами или 500–1000 часов непрерывной работы.
Если же реальная температура в узле выше на 20–30 °C, интервал нужно сокращать. Практический совет: при каждом повышении средней температуры на 10 °C ресурс смазки сокращается примерно в два раза. Это значит, что если смазка при 80 °C служит 2 года, то при 100 °C она протянет год, а при 120 °C - уже 6 месяцев. Для сушилок, печей и конвейеров, где температура достигает 140–160 °C, интервалы нужно считать в месяцах, а не в годах.
Мониторинг также важен. Если подшипник явно нагревается больше, чем ожидалось, имеет смысл проверить его чаще, чем по расписанию. Признаки усиленного износа и деградации смазки: повышенная вибрация, шум, повышение температуры самого подшипника выше обычного, течь смазки, наличие темных отложений.
Для условиях высоких оборотов и одновременно высокой температуры (например, высокоскоростной электродвигатель в горячем цехе) интервалы замены часто сокращают в 3–4 раза от стандартного. Это означает, что если стандарт говорит «менять раз в два года», то в реальности нужно менять каждые 6 месяцев. Это не дефект подшипника, а норма; учет такого режима заложен в выборе правильной смазки и правильных интервалов.
Качество воды и загрязнение как дополнительные факторы ускорения старения
Нагрев - не единственный враг смазки.
Влага и загрязнение ускоряют деградацию независимо от температуры, а в сочетании с перегревом эффект усугубляется.
Вода попадает в подшипник тремя путями: конденсация из воздуха (особенно при перепадах температуры), прямое попадание при промывке или уборке, или медленное просачивание через плохие уплотнения. Даже небольшое количество воды (0,1–0,5% от объема смазки) начинает реагировать с базовым маслом и присадками, ускоряя окисление. Вода также способствует гидролизу загустителя: литиевый загуститель при наличии воды может расслаиваться, и смазка теряет консистенцию.
Для узлов во влажной среде (прачечные, пищевые производства, оборудование на открытом воздухе, подшипники в ванне с жидкостью) нужна смазка с гидрофобностью - способностью отталкивать и вытеснять воду, а не впитывать ее. Такие смазки содержат эмульгирующие или водоотталкивающие присадки.
Загрязнение (пыль, отложения, частицы износа) работает как абразив и как катализатор окисления. Частицы металла, попадающие в смазку при нормальном износе, при высокой температуре начинают окисляться, что ускоряет химическое разложение базового масла. Герметичные подшипники (с пластиковыми уплотнениями) лучше защищены от внешнего загрязнения, чем открытые; но даже герметичные подшипники с течением времени накапливают продукты износа. Для узлов в грязной среде или с высокими скоростями износа интервалы замены нужно сокращать.
Практическое следствие: если подшипник работает при 120 °C во влажной среде, его ресурс падает не в два раза (как при одном только нагреве), а в три-четыре раза. Выбор смазки в этом случае должен быть из категории «высокотемпературная + водостойкая», с синтетическим базовым маслом и активной пакетом присадок.
Специфика высокотемпературных смазок и мифы
На рынке смазочных материалов много объявлений про «высокотемпературные» и «универсальные» смазки.
Часто они просто маркетинговые ярлыки, а не техническая реальность.
Заблуждение о цвете и названии
«Синяя смазка» или «красная смазка» - это просто цветные добавки для визуальной идентификации на производстве. Синий цвет не указывает на повышенную температурную стойкость; это старая традиция, при которой разные типы смазок красили в разные цвета, чтобы не перепутать. На деле синяя смазка может быть и обычной, и высокотемпературной - все зависит от базового состава, а не от красителя.
Слово «высокотемпературная» в названии должно подтверждаться паспортом: верхний температурный предел минимум 140 °C, а лучше -160 °C и выше. Если паспорт говорит 120 °C, это обычная смазка, какое бы звучное имя ей ни дали в каталоге.
Заблуждение о универсальности
«Универсальная смазка» предполагает, что она работает везде: и в подшипнике, и в редукторе, и в направляющих, и в сушилке одновременно. На практике нет идеального компромисса: смазка для высоких оборотов часто не держит нагрузку, смазка для нагруженных узлов обычно слишком вязкая для высокой скорости, смазка для влажной среды иногда плохо держится в сухом подшипнике. Правильный подход - иметь для разных условий разные смазки, а не гоняться за мифическим чудо-материалом.
Правильный выбор высокотемпературной смазки
Качественная высокотемпературная смазка имеет:
синтетическое базовое масло (ПАО, эстер или их смеси) - стабильнее минерального при нагреве;
полимочевинный или комплексный загуститель - держит консистенцию при перегреве лучше литиевого;
мощный пакет антиокислительных присадок - замедляет окисление при 150–180 °C;
противоизносные (anti-wear) присадки - снижают трение при высокой температуре;
антикоррозионные компоненты - защищают металл, если есть риск влаги.
Для подшипников, работающих в условиях высоких температур (до +180°C) и высоких оборотов, оптимальным выбором будет смазка, разработанная специально для долговременной смазки в таких условиях, с полимочевинным загустителем и синтетической базой. Такие материалы в производственной практике прижились благодаря сочетанию предсказуемого результата и способности держать консистенцию в экстремальных условиях.
Рекомендации для разных типов оборудования
Сушилки и печи
Температура стабильна и высока, скорость вращения низкая или средняя. Нужна смазка с верхним температурным пределом не ниже 150 °C, преимущественно синтетическая, NLGI 2 или плотнее. Консистенция здесь имеет преимущество: жидкая смазка при 140 °C будет вытекать и стекать по конструкции. Интервалы - от полугода до года, в зависимости от конкретной температуры и режима. Уплотнения должны быть достаточно герметичными, иначе смазка будет вытекать по дну конструкции и собирать пыль.
Ступичные подшипники транспорта и конвейеров
Комбинация боковых нагрузок, умеренных оборотов и влажной среды. Нужна смазка с хорошей адгезией к металлу, высокой водостойкостью и температурным диапазоном до 130–150 °C. Класс NLGI 2 оптимален. Обычно используют комплексные литиевые смазки с противоокислительными присадками. Для ступичных подшипников автомобиля требование - жесткая адгезия (смазка не выдавливается при тормозных нагрузках) и стабильность при перепадах температуры (летом +60 °C, зимой -20 °C). В случае, если требуется смазка с хорошей водостойкостью и способностью выдерживать температуры до +160°C, для ступичных подшипников может быть рекомендована смазка с комплексным литиевым загустителем и синтетической базой, которая создана для таких условий и давно доказала надежность в полевых условиях.
Высокооборотные узлы (шпиндели, турбины, электродвигатели)
Температура может быть умеренной, но обороты высокие (выше 5000 об/мин). Нужна смазка NLGI 0–1, мягкая, с низким трением при перемешивании. Консистенция здесь критична: слишком плотная смазка вызовет нагрев и отказ, слишком жидкая - вытечет. Базовое масло - ПАО или полиэстер с хорошим индексом вязкости. Интервалы дозаправки часто короче (раз в 200–500 часов работы), но каждый раз добавляют меньше смазки. Уплотнения должны быть точными, чтобы предотвратить вытекание.
Общепроизводственные подшипники в среднем режиме
Температура 60–100 °C, обороты до 3000 об/мин. Подойдет универсальная пластичная смазка NLGI 2 на минеральном масле. Интервалы замены -1–2 года или по рекомендации производителя оборудования. Уплотнения обычно стандартные. Водостойкость желательна, но не критична, если подшипник защищен от прямого попадания влаги.
Часто задаваемые вопросы
Какая смазка лучше для подшипников, если температура 100–130 °C?
При таких температурах обычная литиевая смазка NLGI 2 начинает деградировать и может вытекать. Нужна смазка с верхним температурным пределом минимум 140 °C, предпочтительно с полимочевинным загустителем или комплексным литиевым с синтетической базой. Проверьте паспорт, чтобы убедиться в рабочем диапазоне именно в ваших условиях. Если подшипник работает постоянно при такой температуре, интервал замены сокращайте в 1,5–2 раза.
Что делать, если смазка вытекает из подшипника при высоких оборотах?
Вытекание при высоких оборотах и нагреве обычно означает, что выбрана смазка неправильной консистенции или недостаточной температурной стойкости. Попробуйте более мягкую смазку (NLGI 1 вместо NLGI 2) с полимочевинным загустителем; она сохраняет структуру при нагреве и не требует переполнения. Также проверьте, не переполнен ли подшипник смазкой - это частая причина вытекания. Интервалы дозаправки должны быть короче (раз в 200–300 часов), но каждый раз меньше смазки.
Синяя смазка - правда ли это лучшая смазка для подшипников?
Нет, цвет - это просто краситель для идентификации на производстве. Синяя, красная, желтая или белая смазка могут быть качественными или низкосортными, в зависимости от их базового состава, загустителя и присадок. Выбирайте по рабочим параметрам (температурный диапазон, NLGI, тип загустителя), а не по цвету.
Какую смазку использовать для сушилки, которая нагревается до 150 °C?
Для сушилок с такой температурой необходима синтетическая смазка (ПАО или полиэстер), с полимочевинным загустителем и верхним температурным пределом не менее 160–180 °C. Консистенция NLGI 2 оптимальна, чтобы предотвратить вытекание. Проверьте также герметичность уплотнений: при высокой температуре смазка может просачиваться через микроскопические зазоры. Интервалы замены - раз в 6 месяцев или 1000–1500 часов работы.
Как правильно рассчитать интервал замены смазки, если температура выше стандартной?
Используйте эмпирическое правило: при каждом повышении средней температуры на 10 °C ресурс смазки сокращается примерно в два раза. Если паспорт указывает интервал 2 года при 80 °C, то при 100 °C это будет 1 год, при 120 °C -6 месяцев, при 140 °C -3 месяца. Также учитывайте загрязнение и влажность: если подшипник в грязной или влажной среде, сокращайте интервал еще на 30–50%.
Заключение
Тепловой режим - один из главных факторов, определяющих ресурс смазочного материала и надежность оборудования. Перегрев ускоряет окисление, снижает вязкость, вызывает вытекание и приводит к переходу трения в опасный граничный режим с резким ростом износа. При выборе смазки для подшипников нужно анализировать не отдельные параметры (название, цвет, цена), а сочетание: рабочий температурный диапазон, консистенцию, тип загустителя и присадки. Для высокотемпературных условий (выше 130–140 °C) требуются синтетические базы и полимочевинные загустители. Для высоких оборотов - мягкие консистенции (NLGI 0–1) с хорошим индексом вязкости. Для влажной среды - активная водостойкость и антикоррозионная защита.
Практический шаг: проанализируйте реальную рабочую температуру вашего оборудования (не паспортную, а с помощью инфракрасного термометра или датчика), сопоставьте ее с рабочим диапазоном предполагаемой смазки, проверьте тип загустителя, выберите консистенцию под режим вращения и окружающую среду, затем произведите замену или переход на новый материал на одном узле. Мониторьте результат в течение одного-трех месяцев работы. Если проблем нет - распространяйте выбор на остальное оборудование. Если вытекание или нагрев не прекратились - пересмотрите выбор в сторону более термостойкой или более мягкой консистенции.