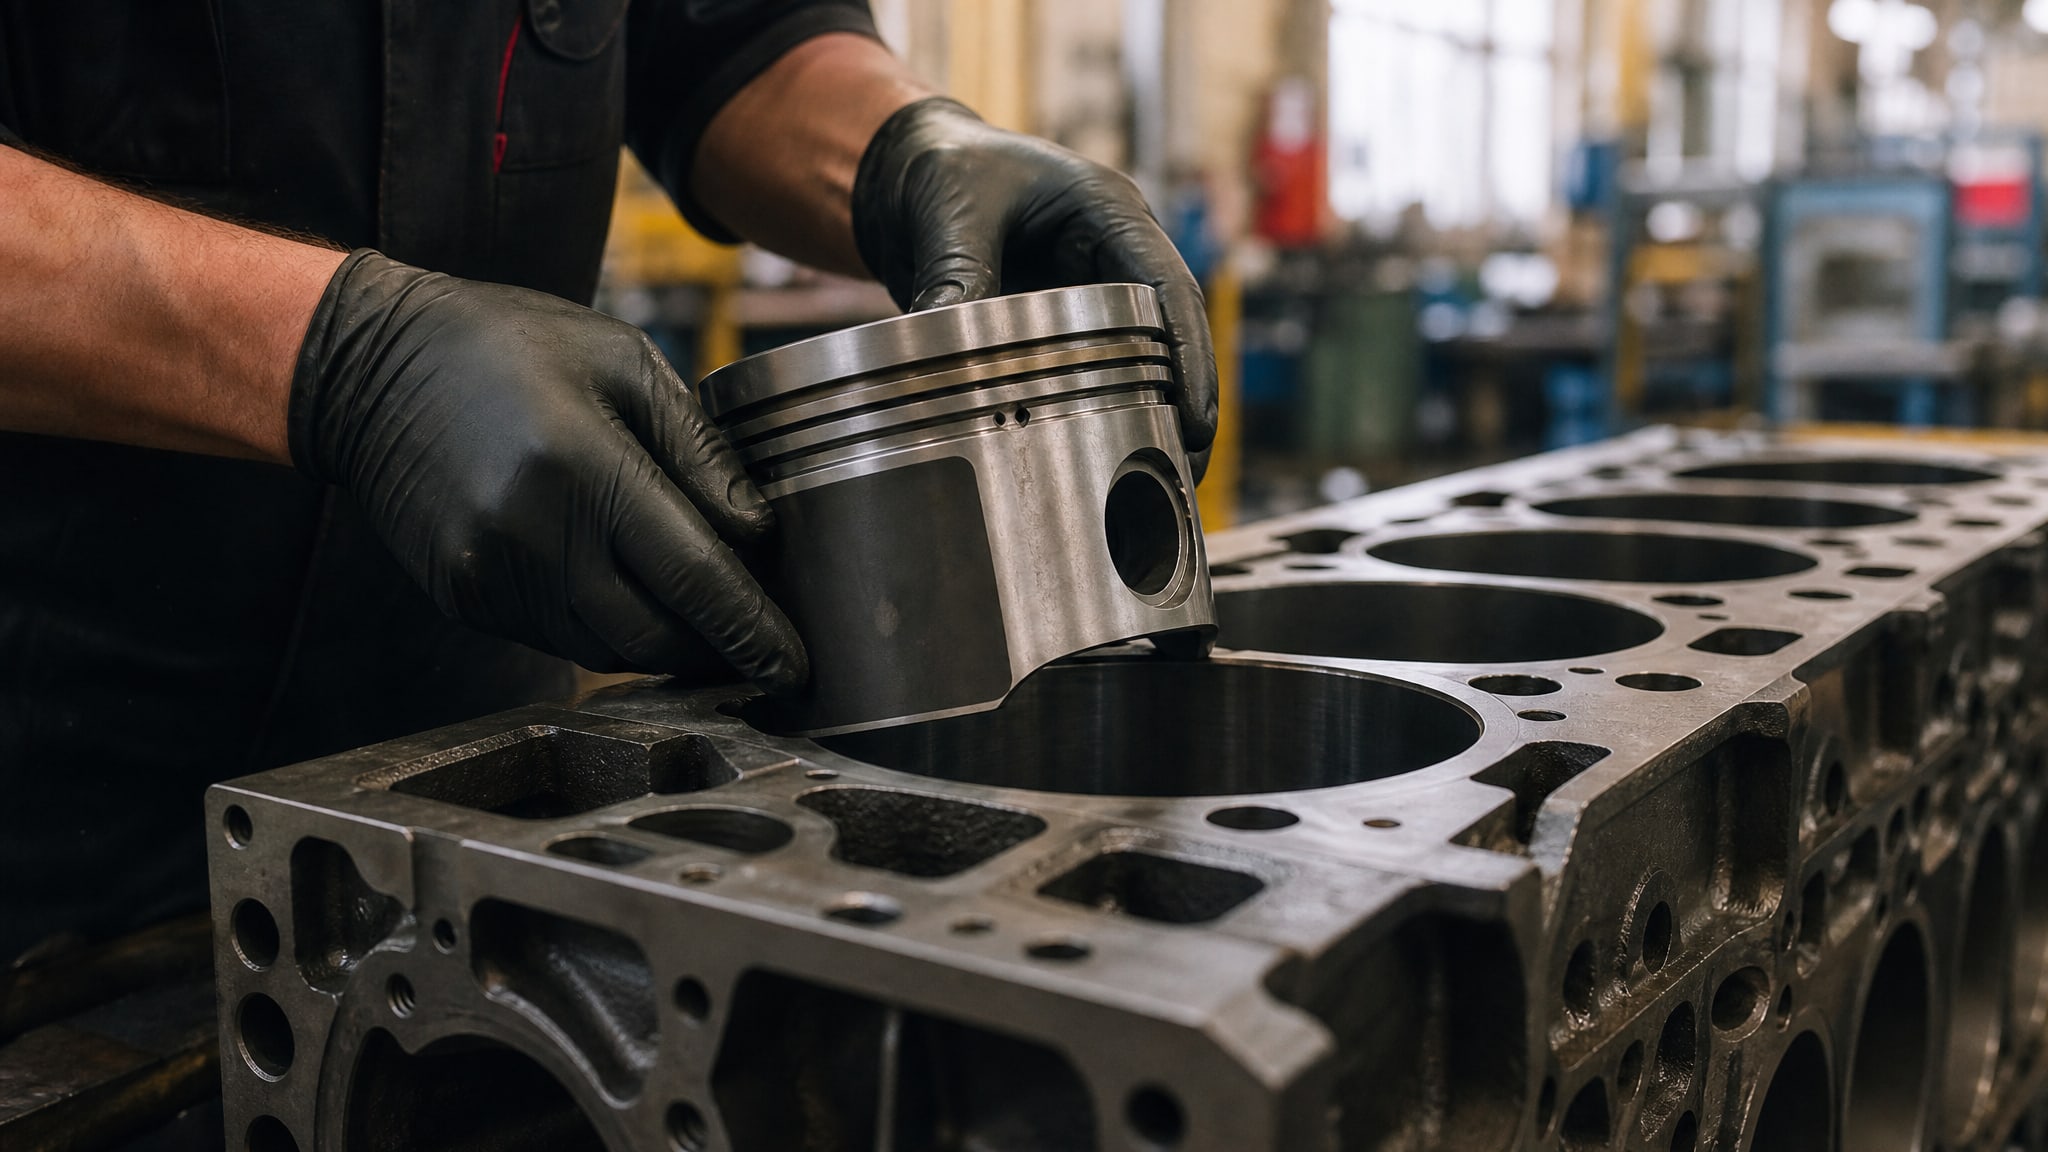
Тепловой зазор между поршнем и цилиндром - это не просто конструктивный зазор для сборки, а ключевой параметр, определяющий надежность работы цилиндропоршневой группы во всех режимах эксплуатации. При пуске холодного двигателя зазор максимален, но по мере прогрева поршень расширяется, и разница между диаметром цилиндра и юбкой поршня уменьшается. Если выбрать покрытие без учета этой динамики, существует риск либо чрезмерного зазора с потерей компрессии, либо задира при перегреве. Для технических специалистов, инженеров и закупщиков промышленного сектора понимание связи между тепловыми зазорами и технологией покрытия критично для выбора правильного решения при ремонте и модификации ДВС. Статья разберет, как измеряют зазоры, почему универсальных значений не существует, и какие ошибки при выборе покрытия приводят к преждевременному износу.
Вопрос усложняется тем, что цилиндропоршневая группа - это система из нескольких элементов: материал поршня, гильза цилиндра, поршневые кольца и режим смазки работают вместе. Покрытие, нанесенное на поршень или цилиндр, не может компенсировать неправильно подобранный исходный размер, но может нарушить тепловой баланс, если его толщина не согласована с допусками по зазору.
Что такое тепловой зазор и почему он критичен для ЦПГ
Тепловой зазор - это разница между диаметром юбки поршня и диаметром цилиндра, измеренная в средней зоне.
Эта величина обеспечивает возможность свободного движения поршня при низких температурах и предотвращает его заклинивание при прогреве. Однако зазор не статичен: при запуске холодного двигателя его размер максимален, а по мере увеличения температуры алюминиевый поршень расширяется быстрее, чем чугунный или стальной цилиндр, и зазор сокращается.
На практике эта динамика особенно чувствительна в первые секунды после запуска, когда масляная пленка между поршнем и стенкой цилиндра еще не сформирована полностью. Если зазор выбран неправильно или покрытие изменило геометрию поршня, в этот момент возникает высокий риск задира или даже заклинивания. Для турбированных двигателей, которые работают при повышенных температурах, эта проблема еще острее: зазор должен быть увеличен на 0,02–0,04 мм сверх базового значения.
Контроль теплового зазора становится критичным в системах с антифрикционными покрытиями. Когда инженер наносит слой твердой смазки на юбку поршня, он фактически увеличивает ее диаметр на толщину этого слоя. Если эту величину не вычесть из допуска по цилиндру, рабочий зазор может уменьшиться ниже безопасного минимума, что приведет к задирам.
Методика измерения зазора: точки и температура
Правильное измерение теплового зазора - это основа любого решения по покрытию.
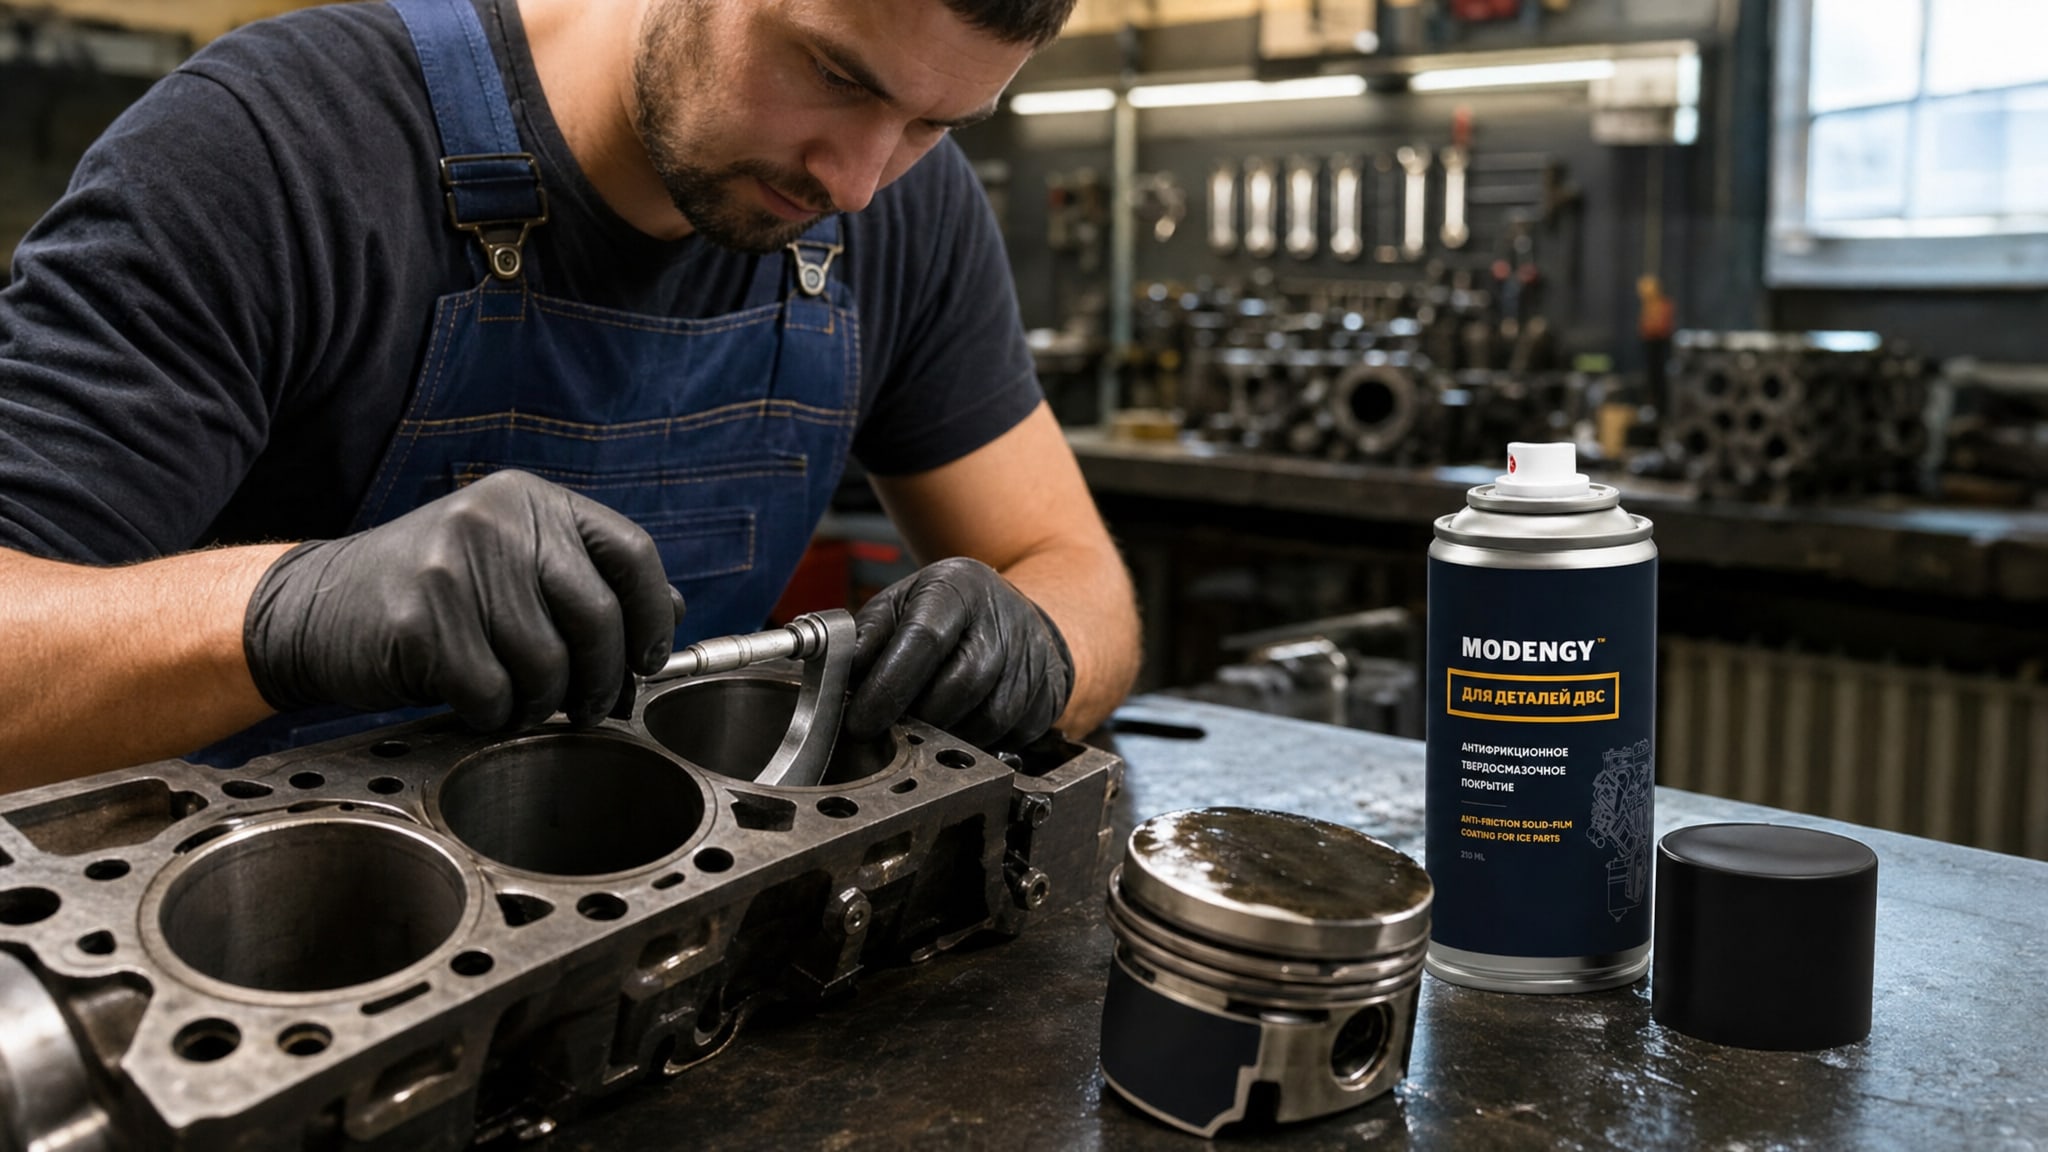
Источники по ремонту и подбору деталей единодушны: нельзя ограничиться одним измерением в одной плоскости. Вместо этого рекомендуется следующий порядок.
Сначала измеряют диаметр цилиндра в трех высотных зонах: верхней (на 10–15 мм ниже края), средней (в зоне максимального износа, обычно на 40–50 мм ниже края для четырехтактных двигателей) и нижней (на 90–100 мм ниже края). В каждой зоне замеры выполняют минимум в двух взаимно перпендикулярных плоскостях (например, параллельно и перпендикулярно оси коленчатого вала).
Температура при измерении должна быть стандартной -20 °C. Это исключает влияние температурного расширения металла и позволяет сравнивать результаты между разными измерениями и двигателями. Если пренебречь этим правилом и мерить при 30 °C или при остывшем после работы блоке, погрешность может достичь 0,01–0,02 мм, что значительно для такой тонкой регулировки.
Измеренные значения затем сравнивают с диаметром юбки поршня, также измеренным при 20 °C в средней зоне (примерно на высоте 40–50 мм от днища). Разница между этими величинами и есть тепловой зазор. Неравномерность измерений между сечениями указывает на овальность или конусность цилиндра, что должно быть учтено при выборе способа восстановления (хонингование, расточка, нанесение покрытия).
Типовые значения зазоров для разных типов двигателей и материалов
Универсального теплового зазора не существует.
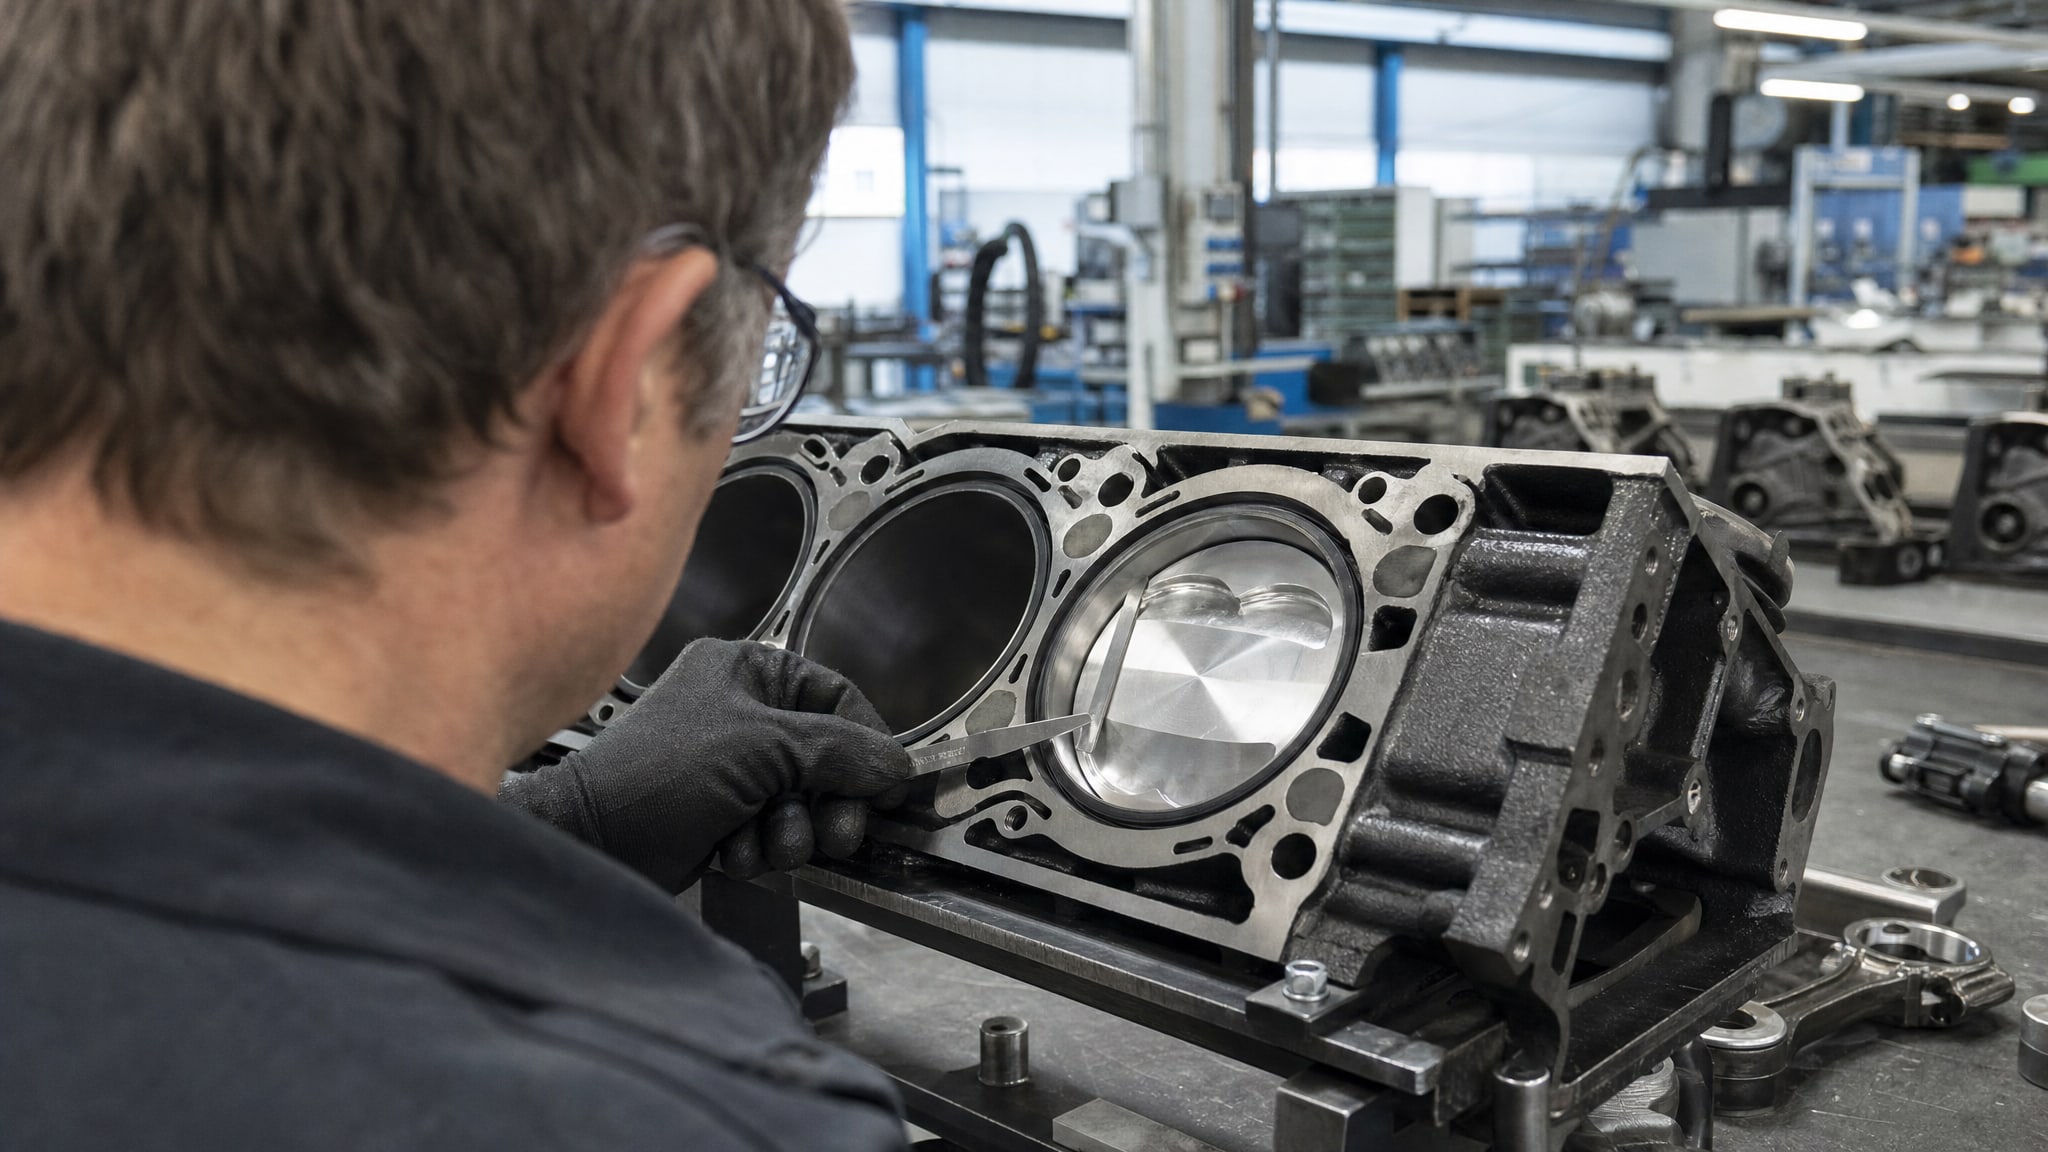
На его величину влияют материал поршня и гильзы, диаметр цилиндра, тип двигателя и его температурный режим. Однако инженеры опираются на типовые ориентиры, уточняемые по спецификации конкретного производителя.
Для алюминиевых поршней в чугунных или стальных гильзах обычный диапазон составляет 0,03–0,05 мм для новых деталей. Эта относительно узкая полоса рассчитана на то, что коэффициент теплового расширения алюминия (≈23 × 10⁻⁶ К⁻¹) значительно выше, чем у чугуна (≈10 × 10⁻⁶ К⁻¹). При увеличении температуры на 100 °C поршень диаметром 80 мм расширяется примерно на 0,018 мм, а цилиндр - на 0,008 мм, сокращая зазор на 0,01 мм.
Для дизельных двигателей допустимый диапазон шире: 0,04–0,12 мм в зависимости от конструкции, так как эти моторы работают при более высоких температурах и давлениях. Турбированные дизели требуют увеличения зазора на 0,02–0,03 мм сверх базового значения.
Для бензиновых двигателей без турбо типичный ориентир -0,03–0,06 мм, а для турбированных бензиновых -0,06–0,08 мм. Турбо предъявляют к тепловому режиму жесткие требования: температура поршня может достичь 320–350 °C, тогда как в атмосферном двигателе она редко превышает 280 °C.
Предельный износ, при котором поршень становится непригодным, обычно оценивается в 0,12–0,15 мм. При превышении этого значения компрессия падает, прорывные газы попадают в картер, и интенсифицируется окисление масла. Однако критичным признают и меньший износ, если он привел к видимым задирам или облупливанию покрытия.
Роль материалов и конструктивных элементов в компенсации расширения
Тепловое расширение поршня при работе двигателя - не проблема, которую решают только покрытием.
На практике производители закладывают конструктивные методы, которые параллельно работают с материалом и геометрией.
Овально-бочкообразная форма юбки поршня - один из главных приемов. Юбка поршня рассчитана так, чтобы при нулевой температуре ее профиль был слегка овальным: диаметр в направлении хода (параллельно коленчатому валу) меньше, чем в направлении перпендикулярном. По мере прогрева поршень расширяется неравномерно: наиболее горячая верхняя часть расширяется сильнее, чем нижняя, поэтому бочкообразность постепенно исчезает, и геометрия приближается к цилиндрической в рабочем диапазоне температур.
Инварные вставки (сплавы с низким коэффициентом расширения, например железо-никелевые) встраивают в поршень, чтобы локально снизить расширение в критических зонах. Прорези и щели в теле поршня выполняют роль «температурных замков»: они ограничивают передачу тепла между верхней (горячей) и нижней (холодной) частями.
Для алюминиевых поршней в чугунных гильзах конструктивные решения критичны, потому что разница коэффициентов расширения велика. Покрытие, нанесенное на такой поршень, должно быть увязано с этой конструкцией, а не рассматриваться как независимое средство защиты от износа.
Влияние толщины покрытия на рабочий зазор и выбор технологии
Покрытие, нанесенное на поршень или стенку цилиндра, изменяет геометрию поверхности.
Это может быть полезно (заполнение микропор, снижение трения), но только если его толщина согласована с допусками по зазору. Ошибка здесь опаснее, чем в других узлах, потому что ЦПГ работает при экстремальных условиях: высокие температуры, давления и скорости.
Когда инженер наносит антифрикционное твердосмазочное покрытие толщиной 0,03 мм на юбку поршня диаметром 80 мм, он фактически увеличивает этот диаметр на 0,06 мм (два радиуса). Если тепловой зазор был подобран как 0,05 мм, то после покрытия он становится −0,01 мм, то есть поршень будет натягиваться на стенку цилиндра уже на холодную. При прогреве такой двигатель заклинит за считанные секунды.
Поэтому перед выбором технологии покрытия необходимо:
Например, если расчетный рабочий зазор должен быть 0,04–0,08 мм, а покрытие добавляет 0,03 мм, то исходный геометрический зазор должен быть увеличен на эту величину перед нанесением. Это может потребовать расточки цилиндра или подбора поршня увеличенного размера.
Контроль толщины покрытия - не просто формальное требование. На деталях сложной геометрии (поршень с его буртиком, кольцевыми канавками, юбкой) толщина покрытия может быть неравномерной: на острых ребрах она часто оказывается тоньше, а в углублениях толще. Это может привести к локальным перегревам и ускоренному износу на участках, где покрытие тоньше нормы.
Совет инженера: нанесение покрытия и контроль
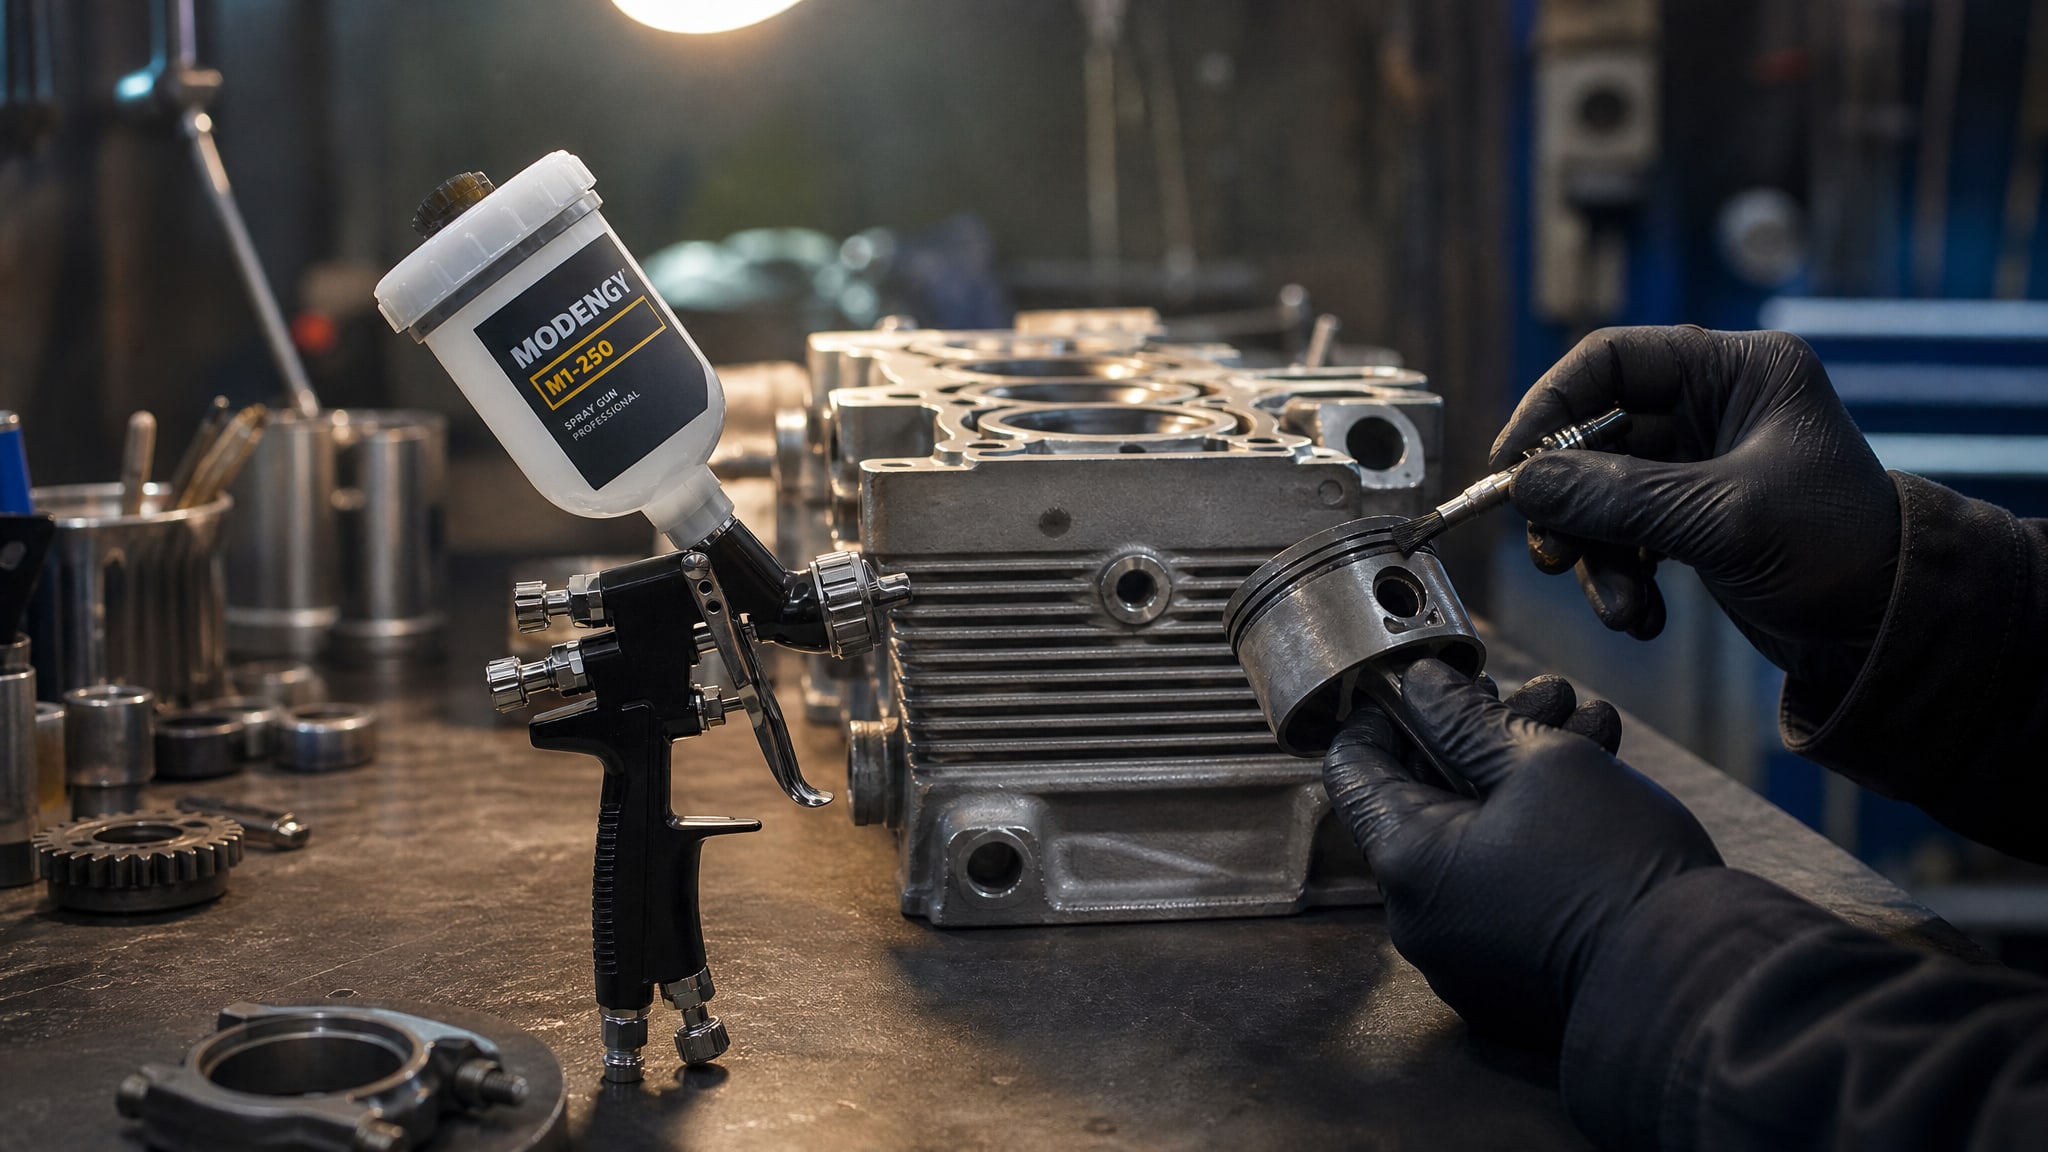
Для профессионального и равномерного нанесения антифрикционных покрытий рекомендуется использовать распылительный пистолет MODENGY M1-250, который обеспечивает контролируемый слой и точный контроль толщины. При распылении важно соблюдать расстояние 15–20 см от поверхности и работать в несколько проходов с промежуточной сушкой, чтобы избежать скопления материала в углублениях. После завершения нанесения толщину проверяют толщиномером (для неферромагнитных покрытий подходит индуктивный метод) в минимум пяти точках на детали. Результаты записывают и сравнивают со спецификацией технологии.
Смазка ЦПГ при наличии покрытия: требования к маслу и режимам
Антифрикционное покрытие не отменяет необходимость смазки.
Более того, взаимодействие между покрытием, маслом и металлической поверхностью становится еще более критичным, потому что твердая смазка работает в дополнение к жидкой масляной пленке, а не вместо нее.
В режиме холодного пуска масло имеет высокую вязкость, и масляная пленка образуется медленнее. При этом поршень движется с максимальной амплитудой в отношении своего расширения: холодный поршень максимально узкий, и зазор максимален. Однако смазочная способность масла при низких температурах ниже, чем при номинальной, поэтому риск задира от металла по металлу высок. Здесь покрытие играет роль подушки, снижающей фрикционное напряжение.
По мере прогрева масло разжижается, вязкость нормализуется, и масляная пленка становится полноценной. В этот момент твердое покрытие уже не работает как основная защита, а действует как дополнительный барьер при локальных нарушениях масляной пленки (микросхватывания, кавитация).
В высокотемпературном режиме, особенно при форсированной работе, масло может окисляться и терять смазывающие свойства. Покрытие на этом этапе снова становится критичным, потому что оно препятствует прямому контакту поршня и цилиндра.
Для двигателей с покрытиями ЦПГ рекомендуется использовать моторное масло, совместимое с твердыми смазочными материалами. Важно, чтобы дисперсанты, присадки и окислители в масле не разрушали адгезию покрытия и не вызывали его преждевременное отслаивание. Многие синтетические и полусинтетические масла современных классов (например, 5W-40, 10W-60) соответствуют этим требованиям, но рекомендуется проверить совместимость по спецификации производителя двигателя.
Типичные ошибки при выборе покрытия и их последствия
Опыт показывает, что большинство ошибок при выборе технологии покрытия для ЦПГ вытекают из неправильного понимания роли теплового зазора в системе в целом.
Ошибка 1: использование универсального зазора. Некоторые мастера опираются на единое «волшебное число», например 0,05 мм, считая его пригодным для всех двигателей. На самом деле зазор зависит от материала поршня, диаметра цилиндра, типа двигателя и его назначения. Бензиновый турбо требует иного зазора, чем безнаддувный дизель. Использование универсального значения приводит либо к задирам при перегреве (если зазор слишком мал), либо к потере компрессии и повышенному расходу масла (если зазор слишком велик).
Ошибка 2: игнорирование измерения цилиндра. Поршень новый, значит, цилиндр можно не мерять - типичное рассуждение. Однако после износа цилиндр редко остается строго цилиндрическим; его сечение часто овальное или конусное. Новый поршень, установленный в изношенный цилиндр без анализа геометрии, может создать в одной плоскости нормальный зазор, а в другой - задир. Всегда нужно мерить обе детали, минимум в двух перпендикулярных плоскостях.
Ошибка 3: «толще значит лучше». Нанесение покрытия толщиной 0,05–0,1 мм без согласования с допусками по цилиндру приводит к уменьшению рабочего зазора ниже допустимого. Результат - либо заклинивание при прогреве, либо вынужденное расточение цилиндра с риском превышить допуски по новому размеру.
Ошибка 4: забывчивость в отношении коэффициента теплового расширения. Если инженер выбрал зазор для холодного двигателя, но не учел, как поршень будет расширяться при прогреве, то его расчет окажется неполным. Для алюминиевого поршня в чугунном цилиндре разница расширения на каждые 100 °C достигает 0,01 мм.
Ошибка 5: попытка компенсировать неправильный размер поршня покрытием. Если поршень был подобран неправильно (например, слишком мал или слишком велик), никакое покрытие не спасет; покрытие - это технологическая надстройка, а не способ исправить основную ошибку.
Ошибка 6: нанесение покрытия без контроля толщины. Распыление наугад, без толщиномера и без учета спецификации, приводит к неравномерному слою. На одних участках поршня слой может быть 0,01 мм, на других -0,05 мм, что создает локальные перегревы и ускоренный износ.
Для снижения трения и износа поршней, а также предотвращения задиров при холодном пуске и фрикционном выделении тепла, рекомендуется использовать антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС, которое наносится на юбки поршней с четким контролем толщины. Это покрытие работает в синергии с конструктивными методами (овально-бочкообразная форма, инварные вставки) и не требует дополнительной расточки цилиндра, если геометрия и зазоры подобраны корректно.
Техника подбора поршня и выбор размера
Подбор поршня к цилиндру - это итеративный процесс, в котором измерения и расчеты идут рука об руку.
Первый шаг - точное измерение цилиндра во всех трех зонах (верхней, средней, нижней) в двух перпендикулярных плоскостях. Если цилиндр износился неравномерно (например, верхняя часть 79,95 мм, средняя 80,05 мм, нижняя 79,98 мм), это указывает на износ, и может потребоваться расточка.
Затем определяют желаемый рабочий зазор на основе спецификации производителя двигателя. Если спецификация недоступна, можно ориентироваться на типовые ориентиры, но с поправкой на материалы и условия эксплуатации. Для ремонтного случая часто рекомендуют верхнее значение диапазона, чтобы избежать рисков при несоответствиях в измерениях.
Например, если цилиндр в средней зоне 80,05 мм, и желаемый рабочий зазор 0,04–0,08 мм, то нужен поршень диаметром 79,97–80,01 мм. При наличии покрытия толщиной 0,03 мм на поршне исходные размеры изменяются: покрытие добавляет 0,03 мм к диаметру, поэтому голый поршень должен быть подобран таким, чтобы после покрытия получился нужный размер.
Производители двигателей часто выпускают поршни в нескольких размерных группах: стандартный, +0,25 мм, +0,50 мм, +0,75 мм и т.д. Выбор группы зависит от степени износа цилиндра. Если цилиндр в нормальном состоянии, берут стандартный поршень; если достаточно изношен, переходят на поршень большего размера и расточивают цилиндр под него.
На практике инженер и закупщик часто задают вопрос: «Есть ли у вас поршень размера X с покрытием?» На этом этапе важно иметь данные по допускам и спецификации, чтобы не подобрать случайно деталь, которая просто физически не подойдет. Таблицы совместимости, предоставляемые производителем двигателя или авторизованным дилером, здесь незаменимы.
Часто задаваемые вопросы
Можно ли мерить тепловой зазор без специального оборудования?
Для приблизительной оценки достаточно микрометра и штангенциркуля, но для точного контроля нужны нутромеры (для цилиндра) и микрометры (для поршня), потому что обычные приборы не обеспечивают требуемую точность ±0,01 мм. Некоторые мастерские используют щупы, но этот метод менее надежен при наличии овальности.
Почему зазор больше для дизелей, чем для бензиновых двигателей?
Дизели работают при более высоких давлениях и температурах, поэтому тепловое расширение поршня больше, чем в бензиновом двигателе. Увеличенный зазор компенсирует это расширение и предотвращает задиры. Без этого поправки дизельные поршни заклинивали бы при номинальной работе.
Что произойдет, если установить поршень с зазором меньше нормы?
При холодном пуске зазор минимален, но покрытие и геометрия компенсируют его. По мере прогрева поршень расширяется, и если зазор был изначально мал, при достижении номинальной температуры может возникнуть задир. На начальном этапе это проявляется как повышенный расход масла и заметные царапины на цилиндре при разборке.
Влияет ли форма юбки поршня на выбор покрытия?
Да. Овально-бочкообразная форма юбки означает, что поршень уже все уже спроектирован для компенсации расширения. Покрытие должно быть согласовано с этой формой, а не наноситься одинаково по всему периметру, иначе оно нарушит компенсационный эффект.
Как выбрать между различными типами антифрикционных покрытий?
Выбор зависит от режима работы (турбо, дизель, форсированный), типа масла, требуемой адгезии к основе и допустимой толщины слоя. Твердосмазочные покрытия (молибден, политетрафторэтилен) требуют более тщательного контроля толщины, чем гальванические методы, поэтому для ЦПГ они более предпочтительны при наличии средств контроля.
Заключение
Тепловой зазор между поршнем и цилиндром - это не просто размер, который можно выбрать один раз и забыть. Это динамический параметр, который меняется при изменении температуры, и его корректный выбор определяет надежность всей цилиндропоршневой группы. При выборе технологии покрытия необходимо не только понимать, как это покрытие защитит от износа, но и как оно повлияет на рабочий зазор, адгезию к основному материалу и тепловой баланс в целом.
Правильный подход начинается с точного измерения цилиндра и поршня в стандартных условиях (20 °C, несколько сечений и плоскостей), продолжается согласованием толщины покрытия с допусками по зазору и завершается контролем толщины во время нанесения. Это требует дополнительных затрат времени и средств, но гарантирует, что двигатель будет работать надежно как при холодном пуске, так и при номинальной нагрузке. Закупщику и инженеру рекомендуется при выборе поршня с покрытием или без него всегда запрашивать у поставщика документацию по допускам и спецификации для конкретной модели двигателя - это убережет от ошибок и сэкономит средства на переделку.