Втулки скольжения в цехах мясокомбинатов, птицеперерабатывающих и кондитерских предприятий работают в экстремальных условиях: частая промывка горячей водой, воздействие щелочных дезинфицирующих растворов, колебания температуры от холодного цеха до перегретых узлов технологического оборудования. Обычная смазка вымывается за несколько циклов, а неправильный выбор материала приводит к фреттингу, холодному пуску и налипанию грязи на незащищенные поверхности. Решение - водостойкая пищевая смазка с допуском NSF H1 на основе сульфоната кальция, консистенции NLGI 2, в формате, который предотвращает прилипание загрязнений.
Статья поможет техническим специалистам, инженерам и закупщикам промышленного сектора правильно выбрать смазку для втулок скольжения, электродвигателей вентиляторов и других узлов, подверженных частой промывке. Вы узнаете, чем отличаются стандарты NSF, когда спрей эффективнее пластичной смазки, и как избежать типичных ошибок при применении.
Почему водостойкость - ключевое свойство для втулок скольжения
Втулка скольжения - это узел, в котором металл или бронза скользит по направляющей с минимальным зазором (обычно 0,1-0,3 мм).
Любое разрушение смазочной пленки приводит к микровибрациям, трению «сухого» типа и появлению микротрещин на поверхности - это явление называют фреттингом. Водостойкость здесь означает не просто способность "не смываться", а комплекс свойств: адгезия к металлу при наличии влаги, устойчивость к эмульгированию (смешиванию с водой), защита от коррозии под слоем смазки.
При воздействии горячей воды (60-80 °C) и щелочных моющих растворов (pH 10-13) несоответствующая смазка либо смывается полностью, либо разделяется на две фазы (масло и вода), теряя несущую способность. Втулка начинает работать "на сухую", трение возрастает в несколько раз, появляется износ. Кроме того, без защитного слоя смазки углеродистая сталь и бронза корродируют в течение нескольких часов в условиях высокой влажности.
Поэтому выбор смазки - не излишняя предусмотрительность, а необходимое условие для достижения межремонтного интервала согласно паспорту оборудования, обычно составляющего 1-2 года при условии использования материала с водостойкостью класса не ниже NSF H1.
Стандарты NSF и правила выбора пищевой смазки
Допуск NSF H1 разрешает смазку только в узлах, где возможен случайный контакт с пищей: подшипники, втулки, конвейерные направляющие, валы редукторов.
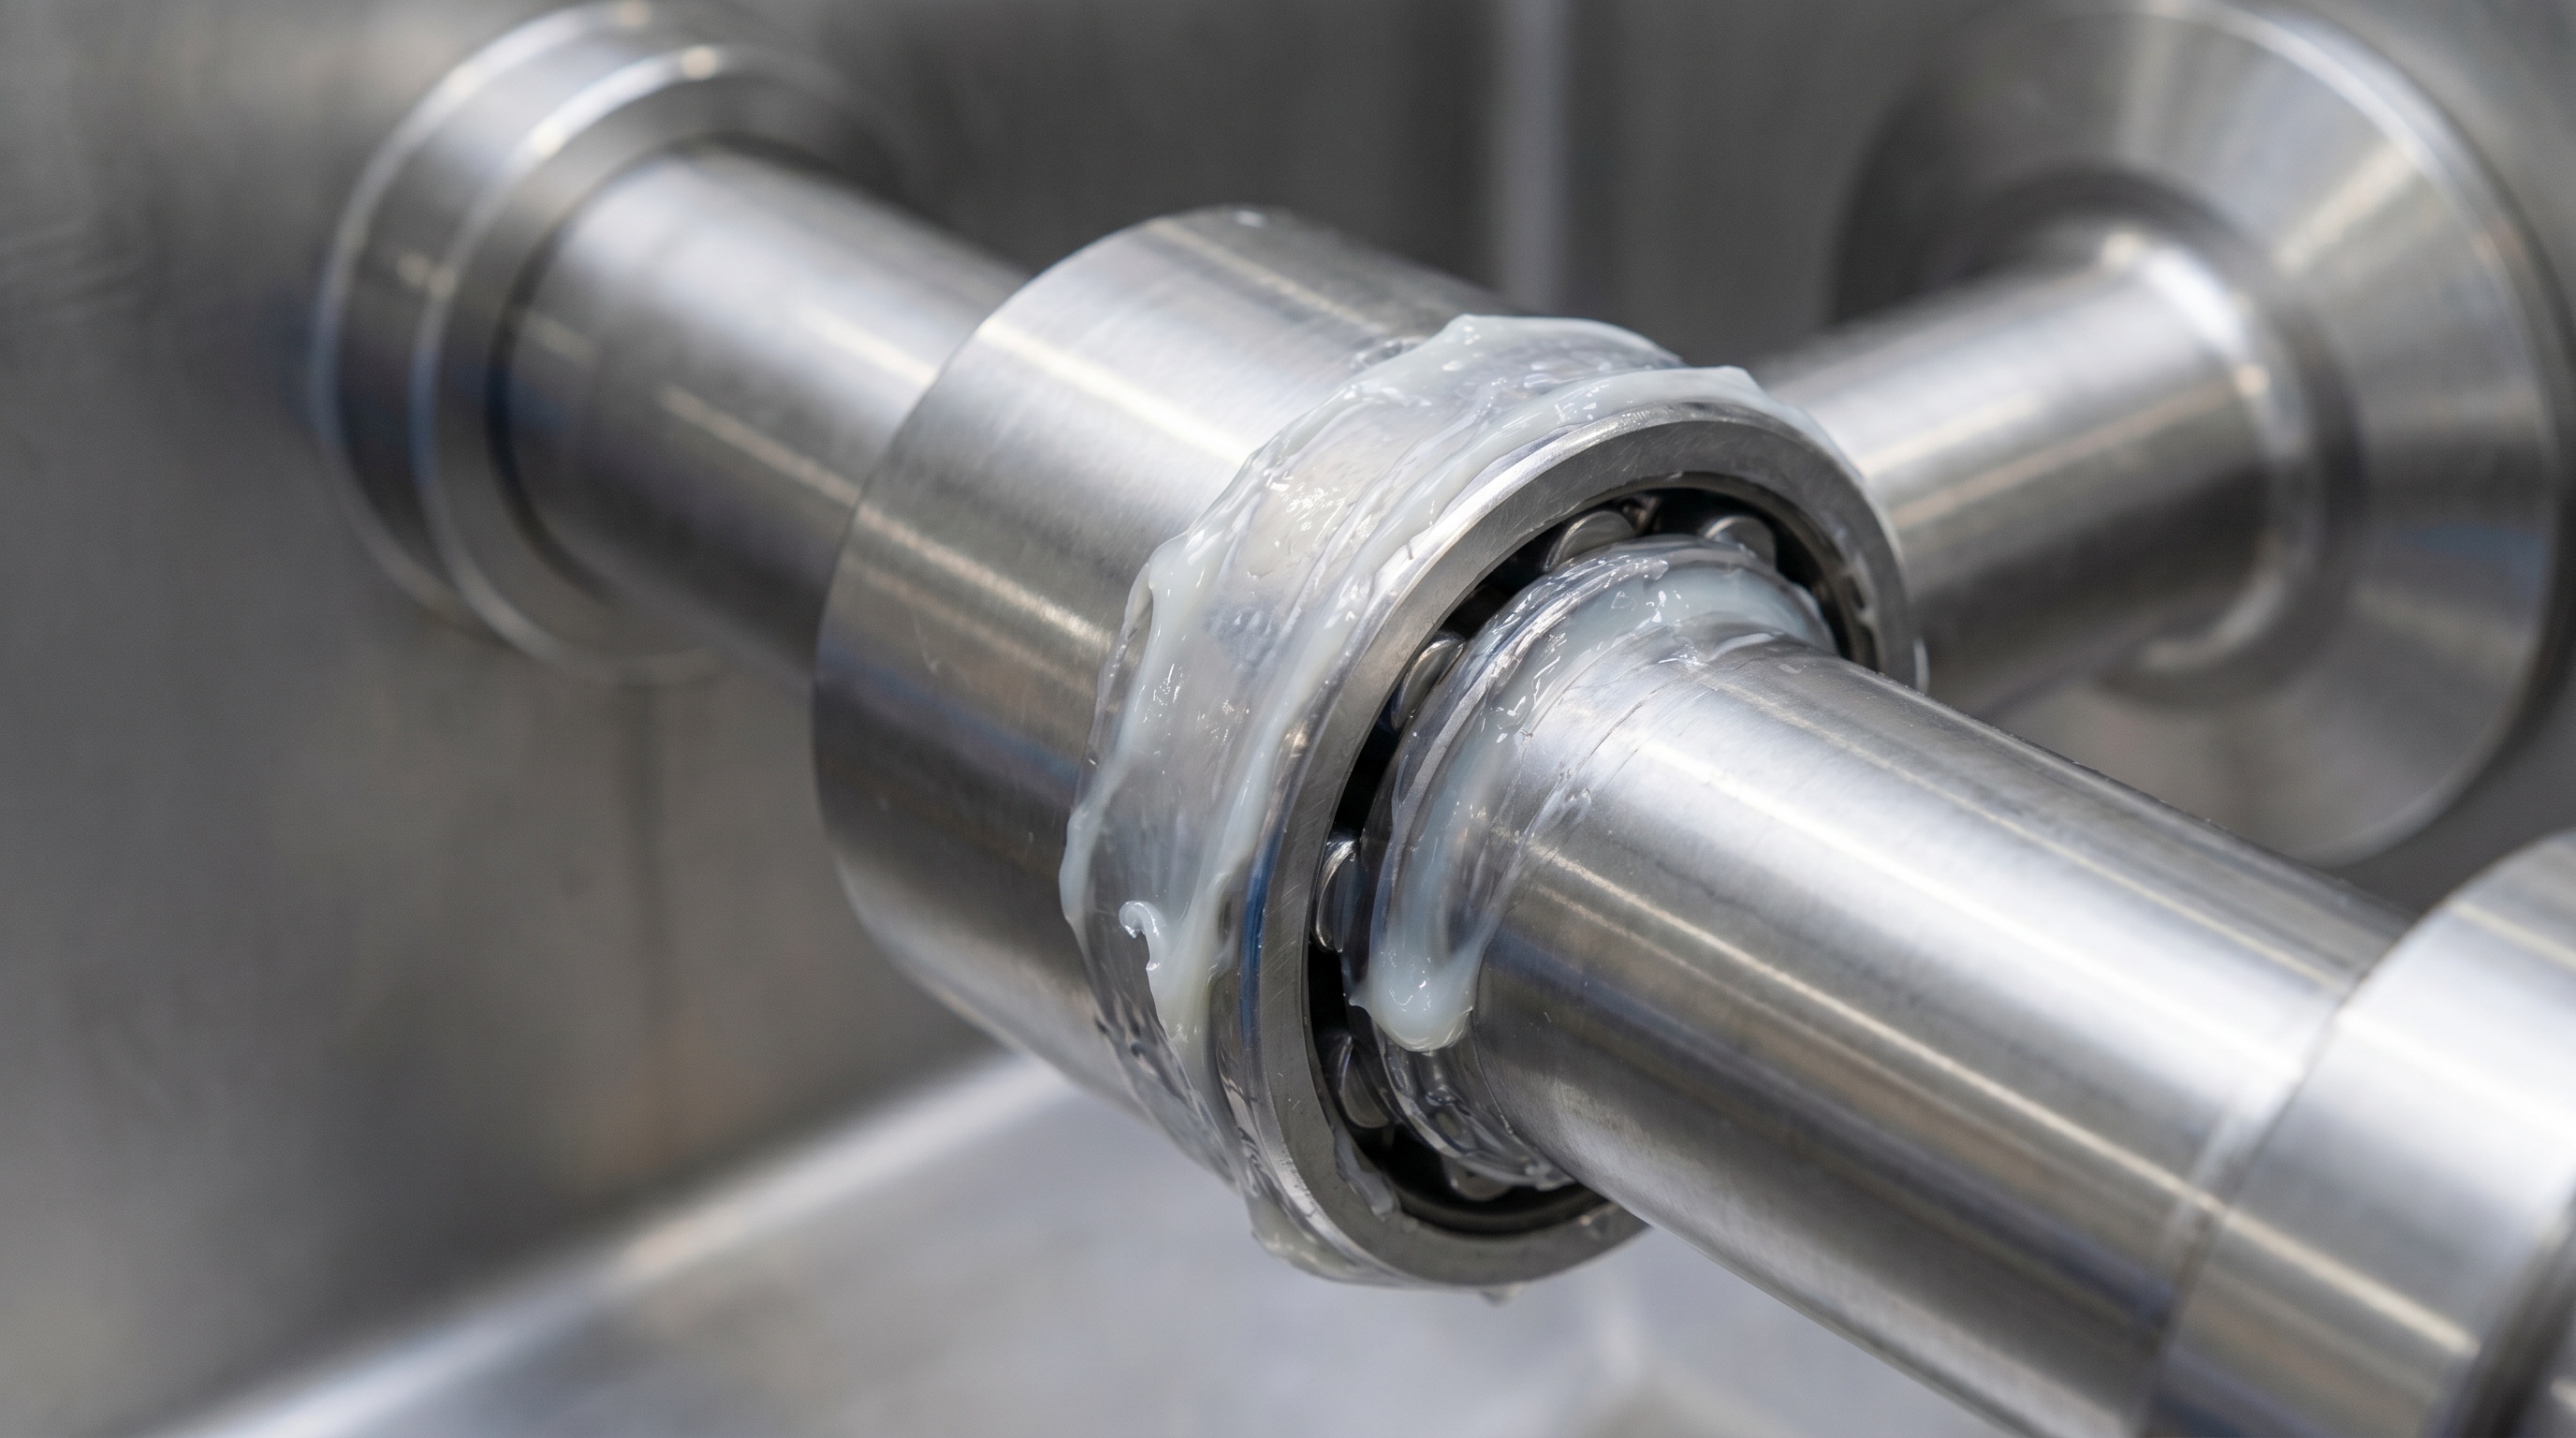
При разрыве конвейерной ленты или утечке из уплотнения капли смазки могут попасть на продукт, но это - исключение, а не правило. Допуск NSF 3H (также обозначаемый InS 3H) - совсем иное: это разрешение для прямого контакта с пищей. Такую смазку используют как разделительный агент на поверхностях печей, грилей, досок для нарезки - компонент состава отлично переносит кипячение и пищеварение.
Частая ошибка закупщиков: они выбирают смазку с допуском 3H для втулок, считая его "более строгим" стандартом. На деле это приводит к переплате: смазки 3H дороже, но для втулок избыточны по свойствам. Для втулок, направляющих и подшипников двигателей вентиляторов достаточно NSF H1.
При выборе проверьте в технических данных (TDS) наличие допуска NSF H1, базовое масло (должны быть медицинские белые парафиновые масла, силиконовые масла или полиальфаолефины - но не растительные жиры и не углеводороды с тяжелыми металлами), консистенцию NLGI 2 и температурный диапазон минимум от -50 °C до +200 °C. Срок годности должен быть не менее 48 месяцев от даты производства. Также проверьте, есть ли у смазки сертификат ISO 21469 (галаль, кошерные требования) - это признак соответствия международным стандартам безопасности.
Смазка для бронзовых втулок скольжения: особенности выбора
Бронзовые втулки встречаются чаще всего в пищевом оборудовании: они дешевле подшипников качения, не требуют точного выравнивания валов, легко заменяются.
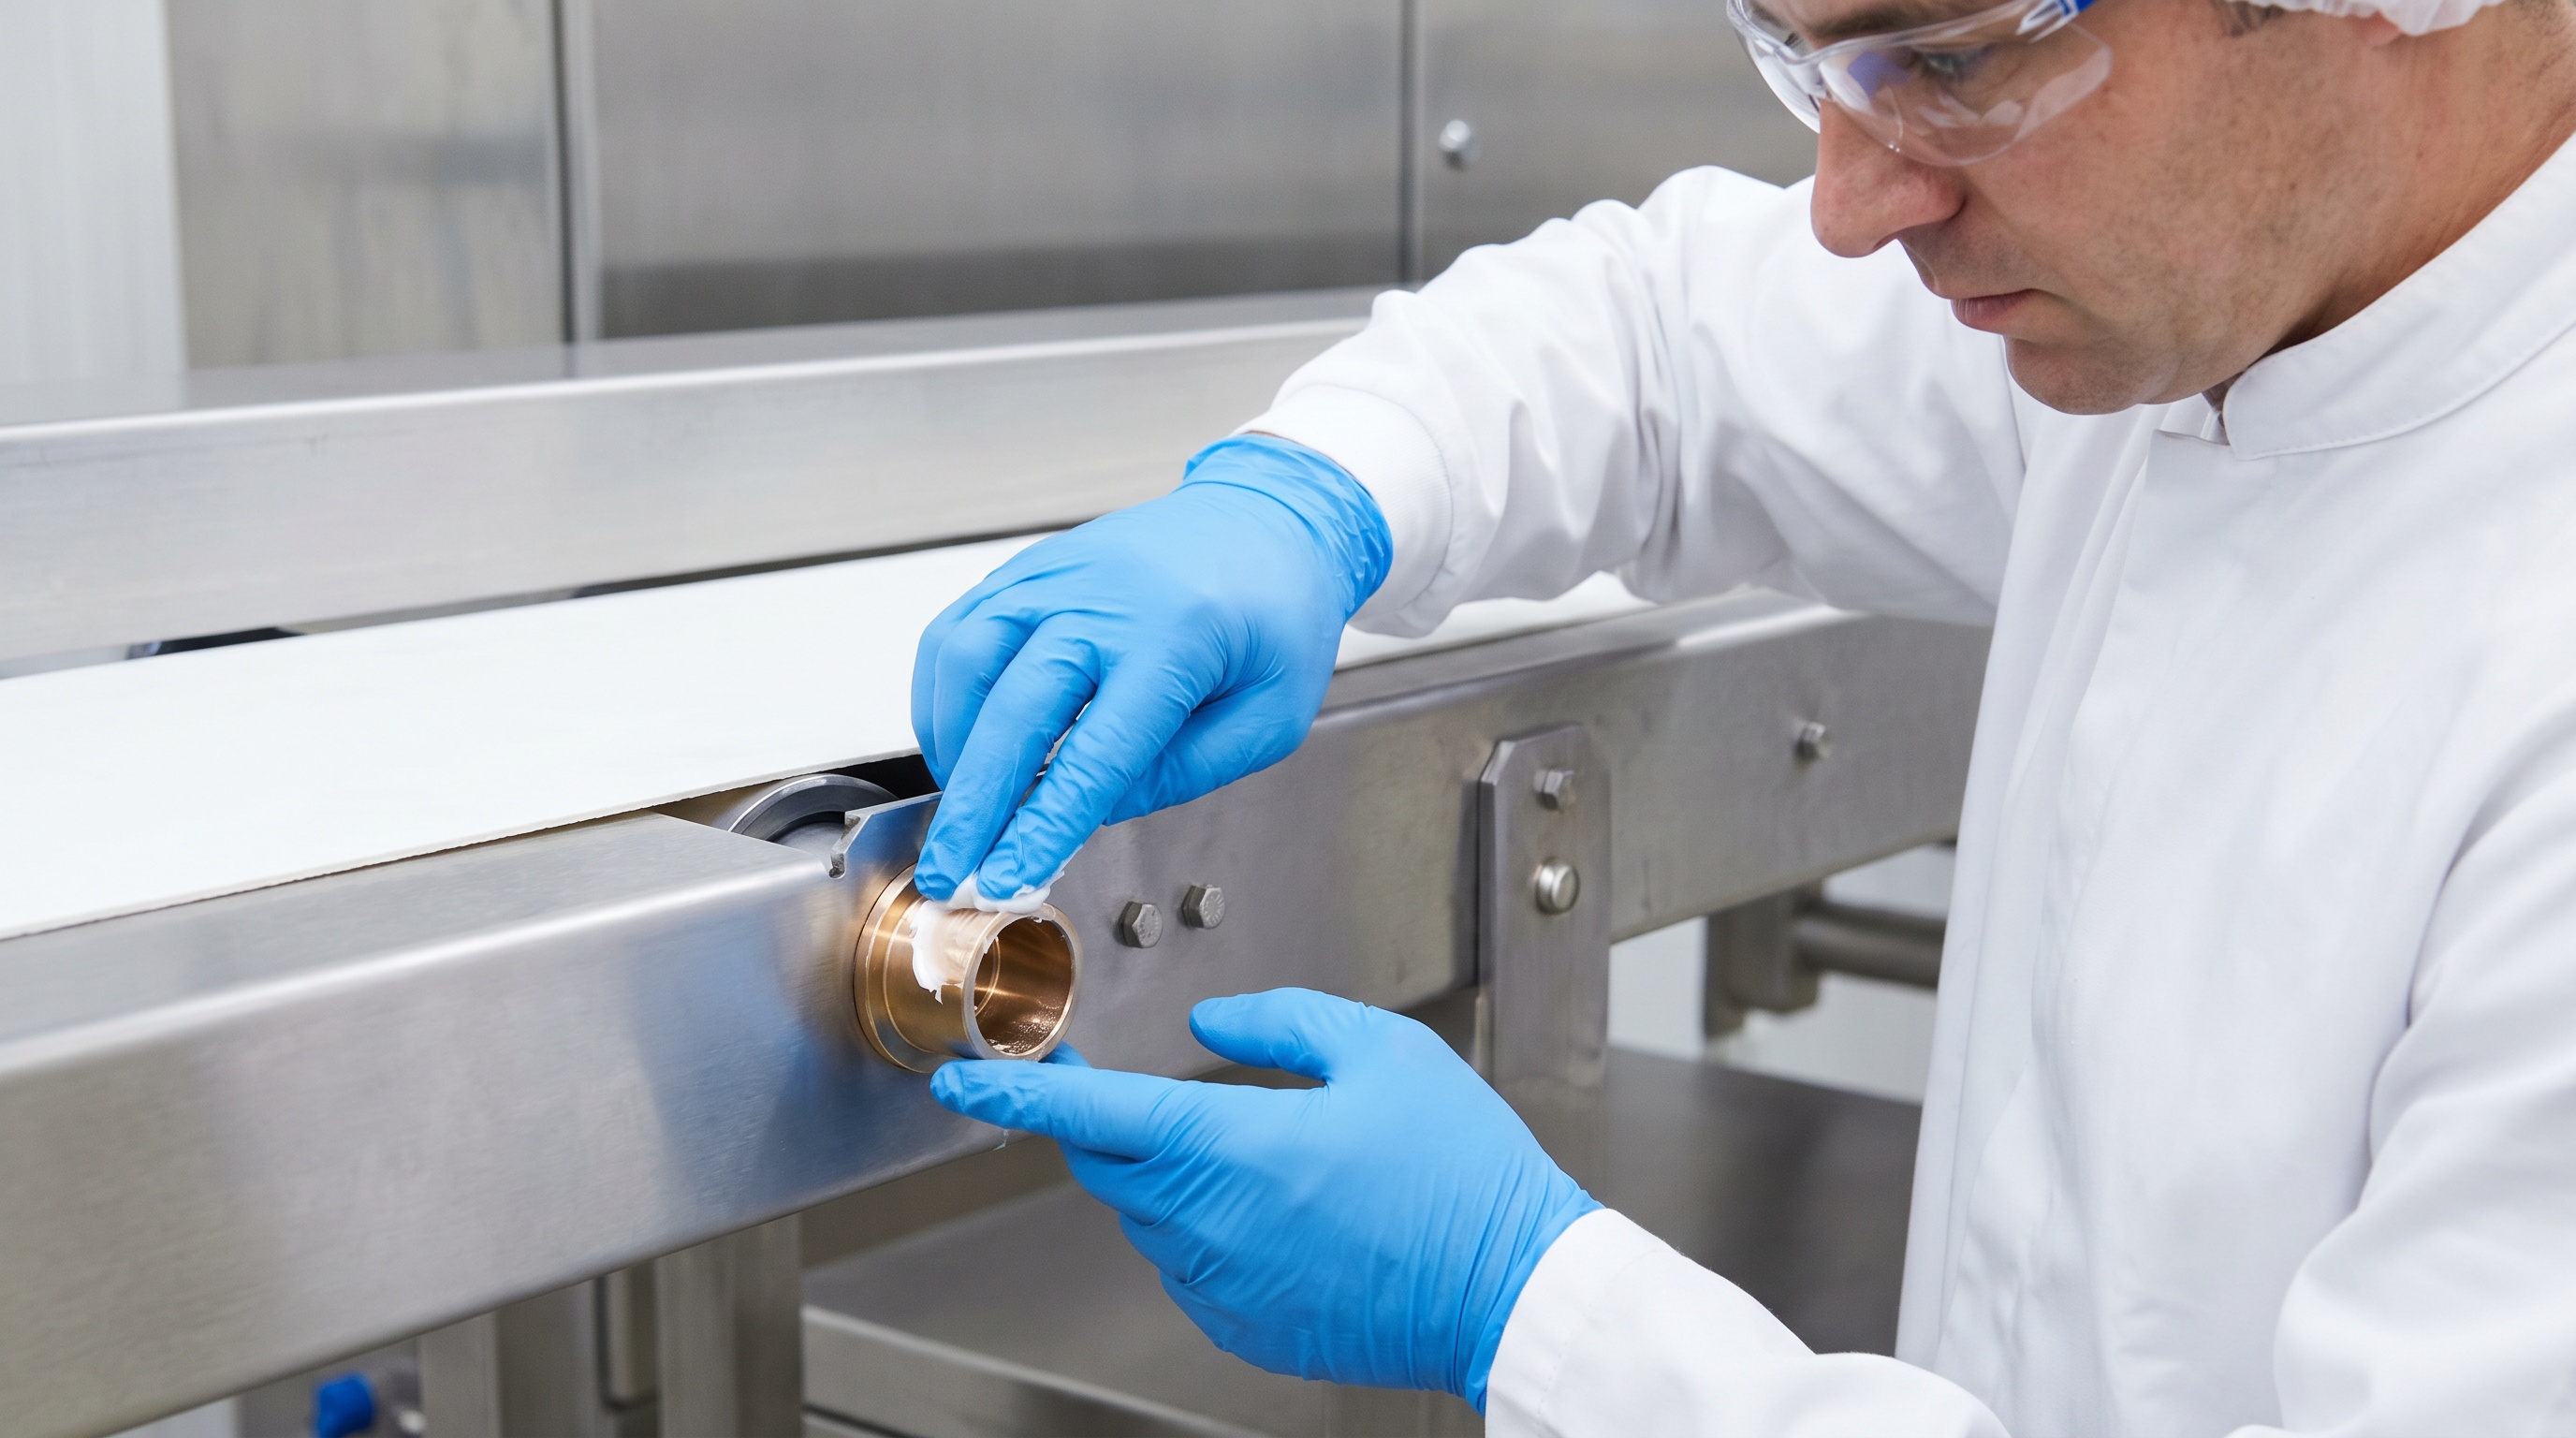
Минусы: при отсутствии смазочной пленки бронза изнашивается быстрее стали, появляются зазоры, валик начинает люфтить, возникает биение и вибрация.
Для бронзовых втулок смазка должна обладать повышенной адгезией к поверхности и высокой несущей способностью (выше 6300 Н) для защиты от схватывания при перегреве. Загуститель на основе сульфоната кальция - оптимальный выбор: он обладает естественной водостойкостью, хорошей структурной стабильностью при колебаниях температуры и защищает бронзу от коррозии под действием щелочных сред. Силиконовые смазки тоже подходят, но дороже.
В пищевом производстве бронзовые втулки чаще всего встречаются в прессах, вальцовках, конвейерах убойных и колбасных цехов. Эти узлы работают при переменных нагрузках и температуре от +5 до +80 °C в нормальном режиме, но при остановке и промывке горячей водой могут кратковременно подвергаться воздействию температур выше +100 °C. Поэтому смазка должна обладать гибкостью в температурном диапазоне и не "затвердевать" при холодном цехе (0-5 °C).
Спреевые смазки против пластичных: когда и какой формат использовать
Споры между закупщиками: "Зачем нам спрей, если есть пластичная смазка в тюбике?" Ответ зависит от условий.
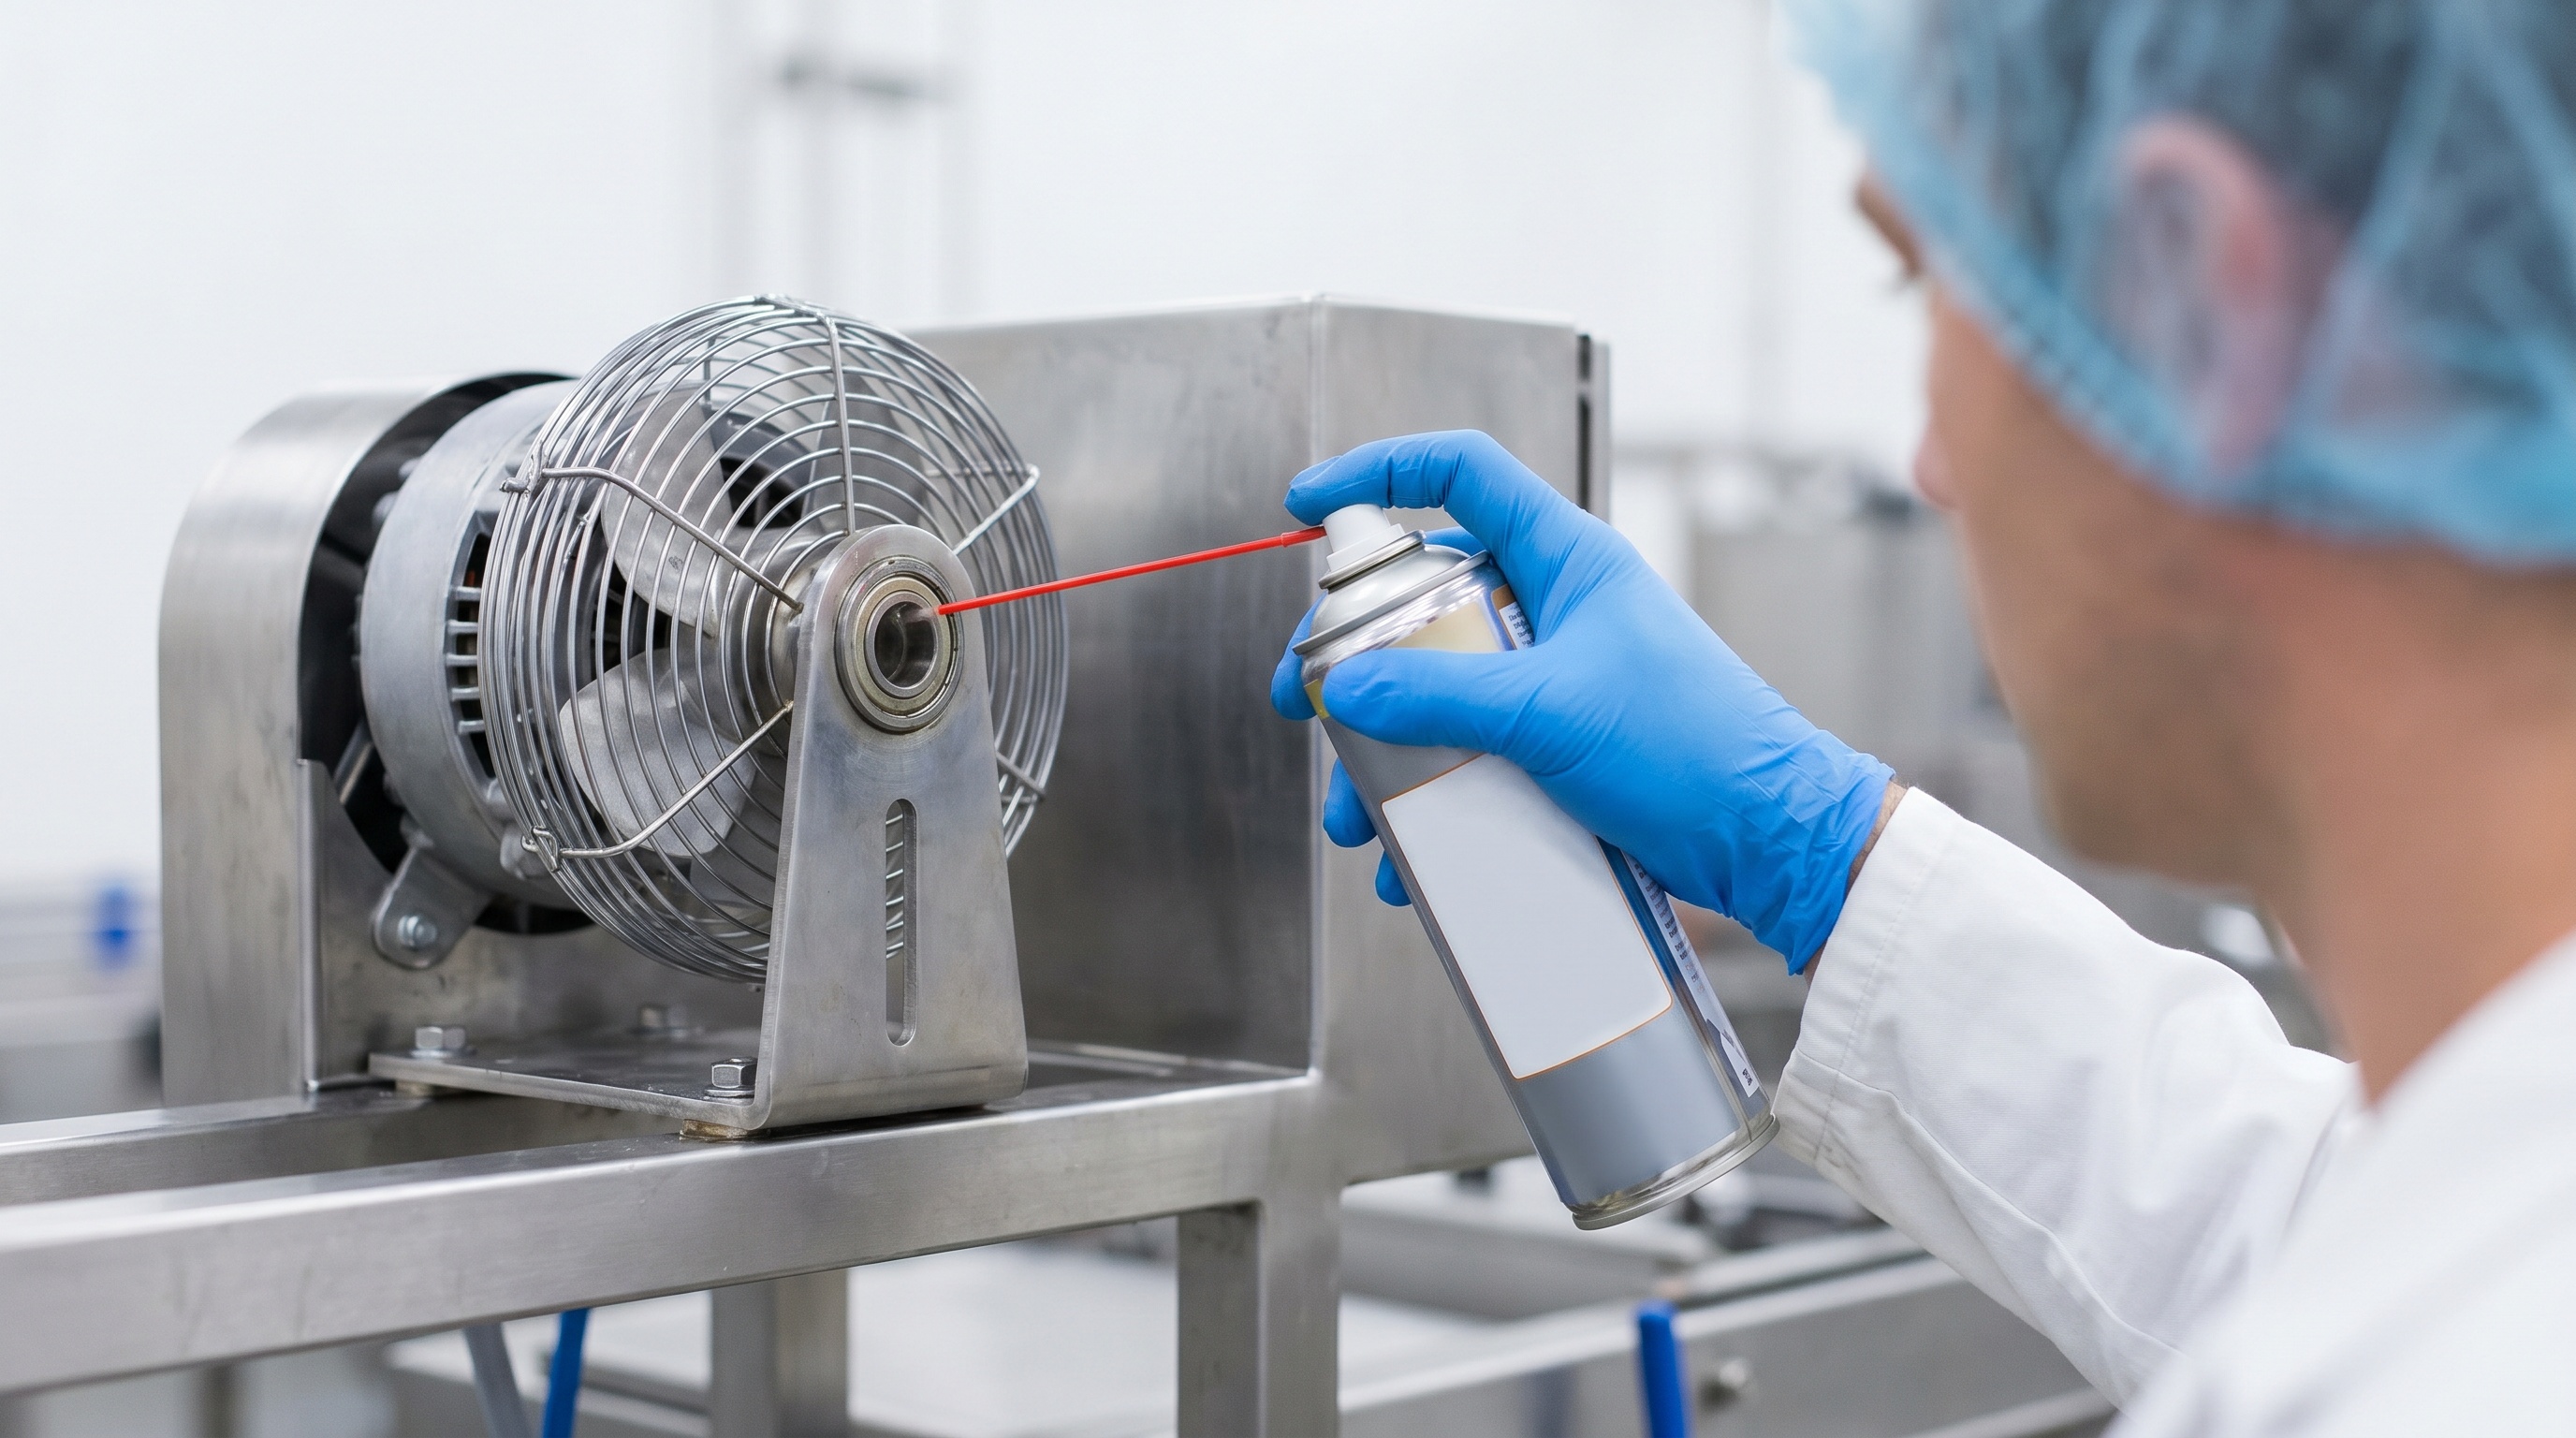
Пластичная смазка (NLGI 2) в форме тюбика или картриджа удобнее при нанесении на неподвижные узлы: крепежи, шарниры, подшипники качения в корпусе. Смазка не стекает, не разбрызгивается, долго остается на месте. Однако в пыльных цехах (мукомольные, кондитерские производства) пластичная смазка налипает грязь, станков пахнут "тестом" или "мукой", и втулка скольжения быстро забивается.
Силиконовый спрей Food Grade образует полусухую пленку, к которой пыль практически не прилипает. Спрей проникает в узкие зазоры втулок (0,1-0,3 мм), куда не поместится кончик тюбика. После нанесения и высыхания поверхность остается скользкой, но сухой на ощупь - это критично для контроля чистоты на упаковочных линиях. Силиконовый спрей эффективен как разделительный агент: предотвращает прилипание теста к формам, облегчает скольжение конвейерных лент, уменьшает трение в направляющих.
Минусы спрея: нужно распыляться тонким слоем (иначе образуются потеки), требуется хорошая вентиляция, высыхает быстро (нужно переносить чаще). Для узлов, открытых для воздушных потоков и пыли (вентиляторы, сушилки, охладители), спрей - лучший выбор.
Рекомендуемая схема применения:
- Спрей для втулок скольжения двигателей вентиляторов, конвейеров, направляющих прессов
- Пластичная смазка для закрытых подшипников, неподвижных соединений, редукторов
- Комбинированное использование: спрей как "оперативная" смазка между плановыми переносами пластичной смазки
Смазка для втулок скольжения электродвигателей вентиляторов
Вентиляторы общепроизводственного назначения в пищевых цехах работают непрерывно: воздухозаборники расположены в цехе, они засасывают пыль, волокна, влагу.
Втулки скольжения вентилятора - это критичный узел, где вал скользит по бронзовой трубке без подшипников качения. Такая конструкция дешева, надежна при правильном смазывании, но требует постоянного внимания к качеству смазки.
Для втулок скольжения электродвигателей вентиляторов важны три свойства: снижение трения (низкий коэффициент трения, чтобы не нагревалась втулка), защита от износа и коррозии при воздействии влажного воздуха, изоляция от электропроводности (смазка не должна проводить ток, иначе произойдет утечка тока на корпус). Водостойкость здесь нужна не из-за прямого контакта с водой, а из-за конденсата, который скапливается в вентиляторе при ночном охлаждении.
Смазка для втулок скольжения электродвигателей вентиляторов должна иметь пищевой допуск NSF H1, консистенцию не выше NLGI 1 (чтобы лучше проникала), температурный диапазон от -30 °C до +120 °C (обычно для вентиляторов) и низкую температуру каплепадения (не ниже 80-100 °C, иначе смазка вытечет из втулки при нагреве). Диэлектрическая прочность должна быть не менее 30 кВ для безопасности.
Режим переноса: один раз в квартал или чаще, если вентилятор работает в условиях высокой влажности или пыльности. После промывки оборудования горячей водой переносить в первые 2-3 часа, пока влага не проникла глубоко в узел.
Применение и контроль эффективности
Техники часто ошибаются в количестве: наносят смазку "толстым слоем" в несколько миллиметров, надеясь, что она прослужит дольше.
На деле смазка работает при толщине пленки 0,01-0,05 мм - ровно столько, чтобы разделить движущиеся поверхности. Излишек забивает зазор, способствует налипанию грязи и перегреву.
Правильная техника нанесения:
Нанести тонкий слой спрея (1-2 нажатия на распыляющую головку) на открытую поверхность втулки или направляющей
Дать высохнуть 2-3 минуты для силиконовых спреев (они полусухие)
Несколько раз включить-выключить оборудование, чтобы смазка распределилась в зазоре
Излишки, которые выступили из-под втулки, убирают после сборки сухой мягкой тканью (не протирают втулку во время работы - так сотрется защитный слой)
Для пластичной смазки (тюбик):
- Нанести крупинку величиной с горошину в отверстие смазочной ниппели
- При отсутствии ниппеля - нанести под уплотнитель или в зазор между валом и втулкой
- Проворотить вал вручную несколько раз, чтобы смазка распределилась
Контроль эффективности:
- Органолептический: поверхность втулки должна иметь тонкий блеск, не должна быть мокрой или сухой на ощупь
- Слуховой: работающая втулка не должна издавать скрипящие звуки (признак сухого трения)
- Тепловой: температура на корпусе втулки не должна превышать 50-60 °C при нормальной работе вентилятора (ощупь рукой - если терпимо держать 3-5 секунд, то нормально)
- По цвету смазки: если смазка почернела или стала вязкой после промывки, требуется переноска
- По протеканиям: минеральные и синтетические смазки не должны подтекать из уплотнителя
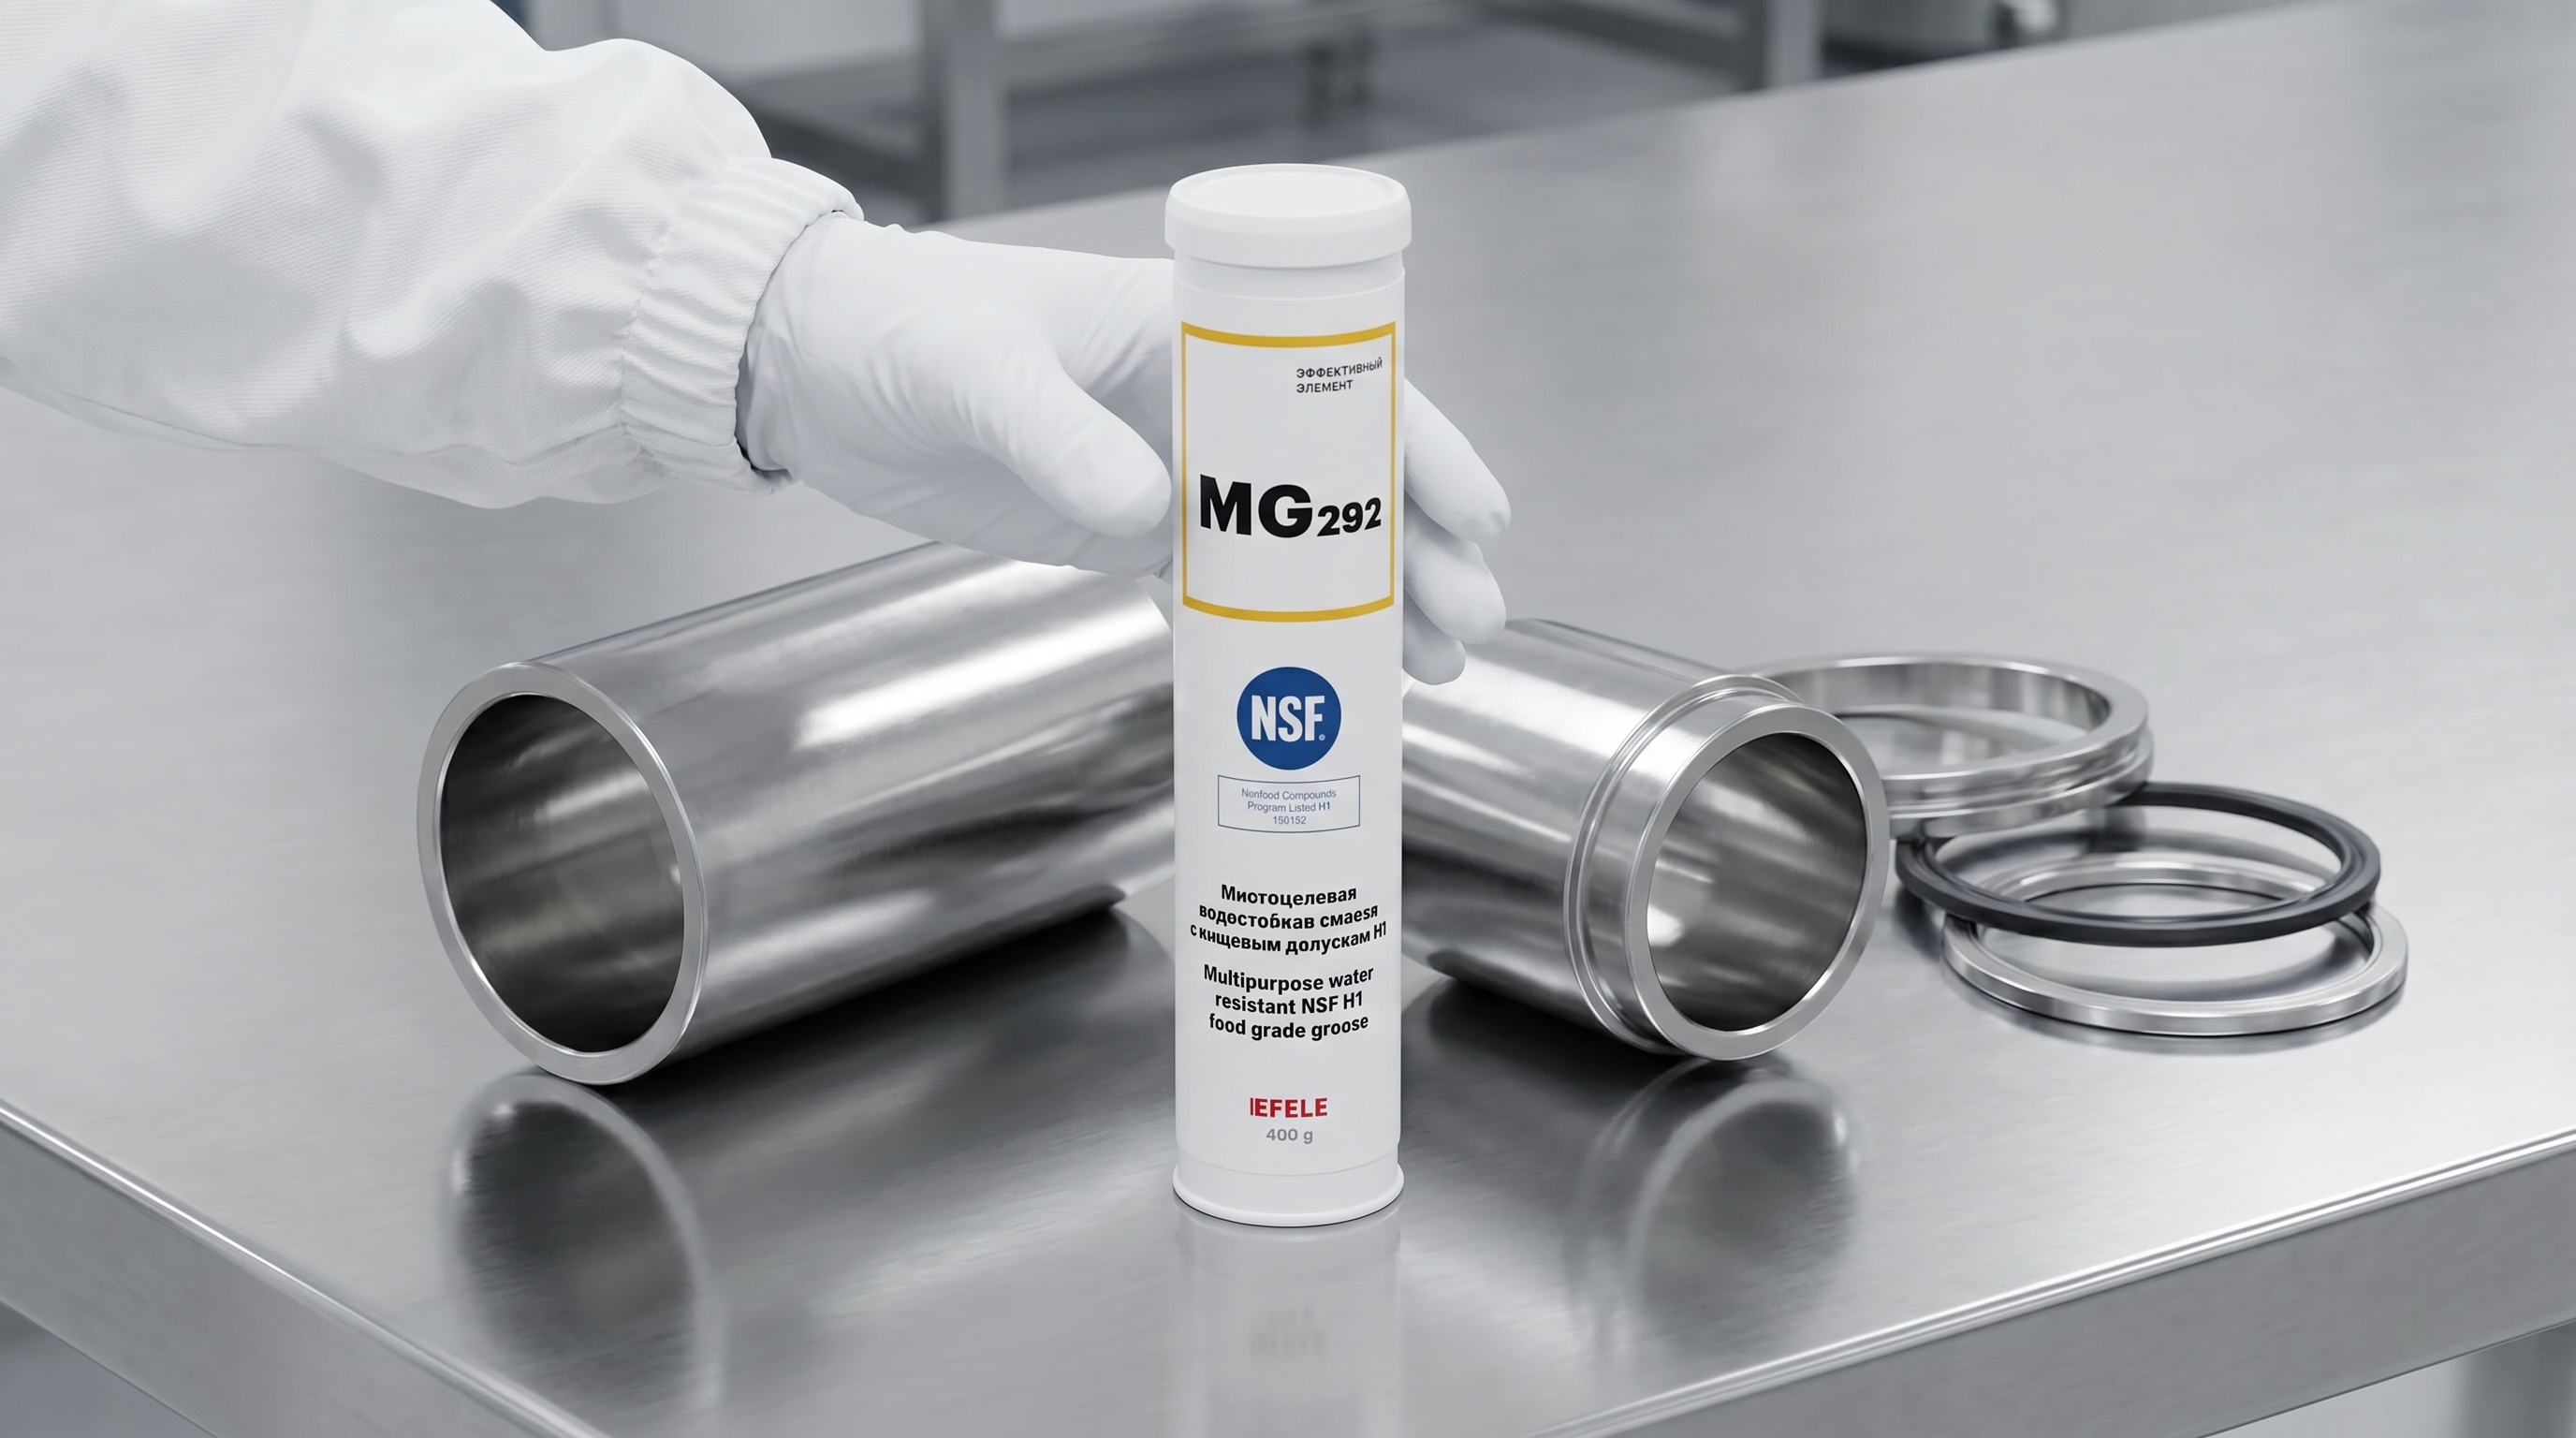
Для мясокомбинатов и птицеперерабатывающих предприятий главная проблема - вымывание смазки при горячей дезинфекции. Втулки скольжения конвейеров убойной линии, работающие при температуре 5-60 °C, плюс многократное воздействие горячей воды (80-90 °C) и щелочных дезинфицирующих растворов, требуют материала, который сохраняет адгезию и несущую способность (свыше 6300 Н) даже после промывки. EFELE MG-292 с допуском NSF H1 образует стойкую водостойкую пленку, защищающую бронзовую втулку от коррозии и фреттинга при любом режиме промывки.
Типичные ошибки при выборе смазки
Ошибка первая: выбор смазки без пищевого допуска.
Соблазн велик - смазка дешевле, в магазине на полке рядом. Но уже при первой проверке покупателем будет обнаружено несоответствие, и все оборудование придется переделывать.
Ошибка вторая: путанница между NSF H1 и NSF 3H. Закупщики выбирают 3H "на всякий случай", не зная, что это совсем другой класс. Допуск 3H предназначен для разделительных агентов (контакт с едой прямой), а не для смазки скрытых узлов. Стоит дороже, но для втулок неоправданно.
Ошибка третья: нанесение смазки "толстым слоем". Техники думают: "Чем больше, тем лучше". На деле избыток забивает втулку, притягивает пыль, способствует перегреву. Смазка работает при микроскопической толщине пленки.
Ошибка четвертая: редкий перенос после промывки. "Переносим один раз в месяц" - этого недостаточно при ежедневной горячей дезинфекции. Оптимально - через 2-3 часа после промывки, а в пыльных условиях - еженедельно.
Ошибка пятая: выбор смазки только по цене, без учета водостойкости. Дешевые минеральные смазки без надлежащего загустителя вымываются за 2-3 цикла промывки. Переноск становится ежедневной, что в итоге дороже.
Часто задаваемые вопросы
Какой допуск NSF выбрать: H1 или 3H?
Для втулок скольжения, подшипников и направляющих конвейеров выбирайте NSF H1. Этот допуск разрешает смазку в узлах, где вероятен только случайный контакт с пищей. NSF 3H нужен только для разделительных агентов, контактирующих с пищей напрямую (поверхности печей, досок). H1 дешевле, для втулок достаточно.
Почему спрей лучше традиционной смазки для мясокомбинатов?
Спрей образует сухую пленку, к которой не прилипает мясная пыль и загрязнения. Спрей проникает в узкие зазоры втулок скольжения (0,1-0,3 мм), куда тюбик не поместится. После высыхания поверхность остается скользкой, но сухой - важно для контроля чистоты. В пыльных цехах спрей эффективнее пластичной смазки.
Как часто нужно переносить смазку для втулок после промывки?
При ежедневной горячей дезинфекции (80-90 °C) оптимально переносить в первые 2-3 часа после промывки. В нормальных условиях - один раз в месяц. В пыльных цехах или при высокой влажности - еженедельно. Следите за слухом: скрипящий звук при работе втулки - сигнал срочного переноса.
Можно ли использовать одну смазку для всех узлов оборудования?
Универсальная водостойкая пищевая смазка с допуском NSF H1 подходит для большинства узлов (втулки, направляющие, подшипники). Но для редукторов нужна смазка с большей вязкостью (NLGI 2-3), для электродвигателей вентиляторов - более жидкая (NLGI 1). Рекомендуется использовать одну базовую смазку и 1-2 специальные для критичных узлов.
Какой температурный диапазон гарантирует надежную работу?
Минимальный рекомендуемый диапазон: от -50 °C до +200 °C. Это охватывает холодные цехи (5-10 °C), нормальные условия (20-40 °C), горячие зоны прессов и сушилок (60-100 °C) и кратковременные перегревы при аварийных режимах. Проверяйте этот показатель в технических данных (TDS) смазки перед закупкой.
Заключение
Выбор водостойкой пищевой смазки для втулок скольжения - это не простая покупка, а инвестиция в надежность оборудования и соответствие санитарным нормам. При выборе проверьте четыре обязательных критерия: допуск NSF H1, загуститель на основе сульфоната кальция (или силикон), консистенция NLGI 2 и температурный диапазон от -50 °C до +200 °C. Для узлов с частой промывкой и пыльных зон спрей эффективнее пластичной смазки благодаря способности образовывать сухую пленку, предотвращающую налипание грязи.
Следующий шаг: запросите техническую спецификацию (TDS) у поставщика, проверьте сертификаты NSF H1 и ISO 21469 на соответствие вашим требованиям, закажите пробную партию для тестирования на одном узле в течение месяца. После успешного тестирования переведите все оборудование на единую систему смазывания, установите график переноса (2-3 часа после промывки) и обучите техников правильной технике нанесения тонким слоем. Это обеспечит межремонтный интервал 1-2 года и защиту от коррозии и фреттинга в самых суровых условиях пищевого производства.