Износ посадочного места под подшипник - одна из самых частых проблем, с которой сталкиваются на производстве. Расшатанный подшипник в разбитом корпусе вызывает вибрацию, перегрев и ускоренный отказ оборудования. Полная замена корпуса сопряжена с большими затратами и временем простоя. Однако восстановить посадочное место можно без демонтажа основной детали - используя специальные анаэробные фиксирующие составы в сочетании с правильной подготовкой поверхности.
Статья рассказывает, какие методы и материалы применяют инженеры и закупщики для восстановления посадки подшипников в полевых условиях, в ремонтных цехах и на производстве. Вы узнаете, когда целесообразна фиксация, какие условия нужны для надежного ремонта и как избежать типичных ошибок, приводящих к повторному отказу узла.
Почему разбивается посадочное место под подшипник
Износ посадки происходит в результате микроподвижек между подшипником и стенками корпуса.
Этот процесс, называемый фреттингом, ускоряется при вибрационных и циклических нагрузках. Причины разбивания чаще всего связаны с недостаточной предварительной натягом при монтаже, усталостью материала корпуса либо с попаданием абразивных частиц между поверхностями.
Со временем размер посадочного отверстия растет, подшипник начинает люфтить, что приводит к неравномерному контакту с корпусом. Возникает циклическое сжатие и расширение металла, усиливающие эффект фреттинга. При этом микроскопические осколки металла окисляются и создают абразивную суспензию, которая еще быстрее разъедает посадку.
В результате подшипник может расходиться по внешнему кольцу в разные стороны, создавая перекос и ударные нагрузки на тело качения. Вибрация возрастает, температура узла повышается, и подшипник выходит из строя за считанные часы работы. Если разрушение неглубокое - потеря размера на 0,3-0,5 мм - восстановление посадочного места возможно без замены корпуса.
Анаэробные фиксирующие составы для восстановления посадок
Анаэробные фиксаторы - это однокомпонентные клеевые системы, которые остаются жидкими на воздухе, но отверждаются при герметичной посадке между металлическими поверхностями.
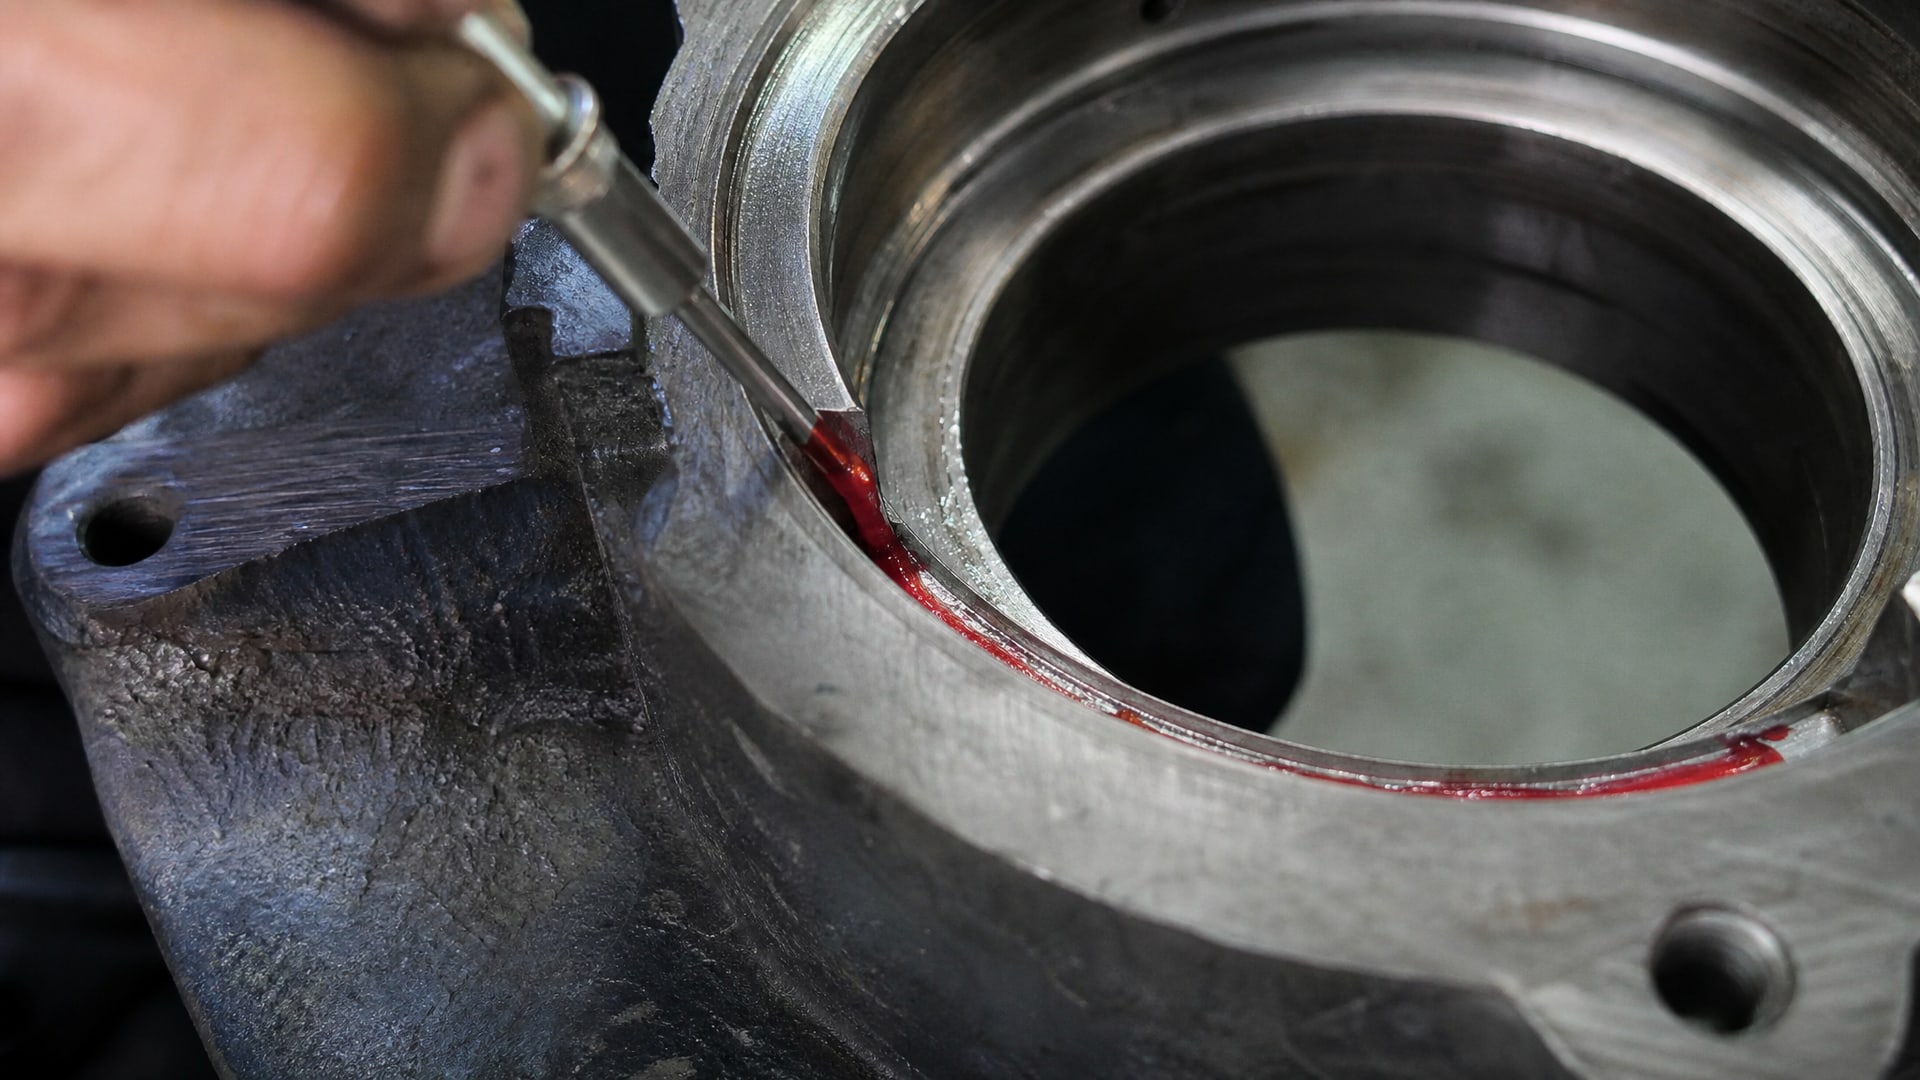
Они рассчитаны именно на работу в зазорах и предназначены для фиксации подшипников, восстановления шлицев, шпонок и конусов.
Принцип работы состоит в том, что в отсутствие кислорода полимеризация инициируется следами металлических ионов на поверхности стали. Состав прочно связывается с обеими стенками зазора, передавая нагрузку по всей окружности соединения. При правильной подготовке поверхности и соблюдении технологии такой ремонт надежен и долговечен.
Важно отличать фиксирующие составы от общего назначения. Retaining compounds рассчитаны на передачу крутящего момента и осевой нагрузки, поэтому они содержат более грубые заполнители и обладают повышенной адгезией к металлу. Обычный универсальный клей или эпоксидка не обеспечат нужное удержание в условиях вибрации и циклических нагрузок.
Производители указывают допустимый зазор для цилиндрических соединений - до 0,50 мм. При бoльшем разбивании состав может не заполнить посадку равномерно и не создаст нужной силы прижима. Температурный диапазон работы обычно составляет от минус 40 до плюс 120 °C, но конкретные значения зависят от формулировки материала.
Восстановление посадочного места под подшипник: пошаговая технология
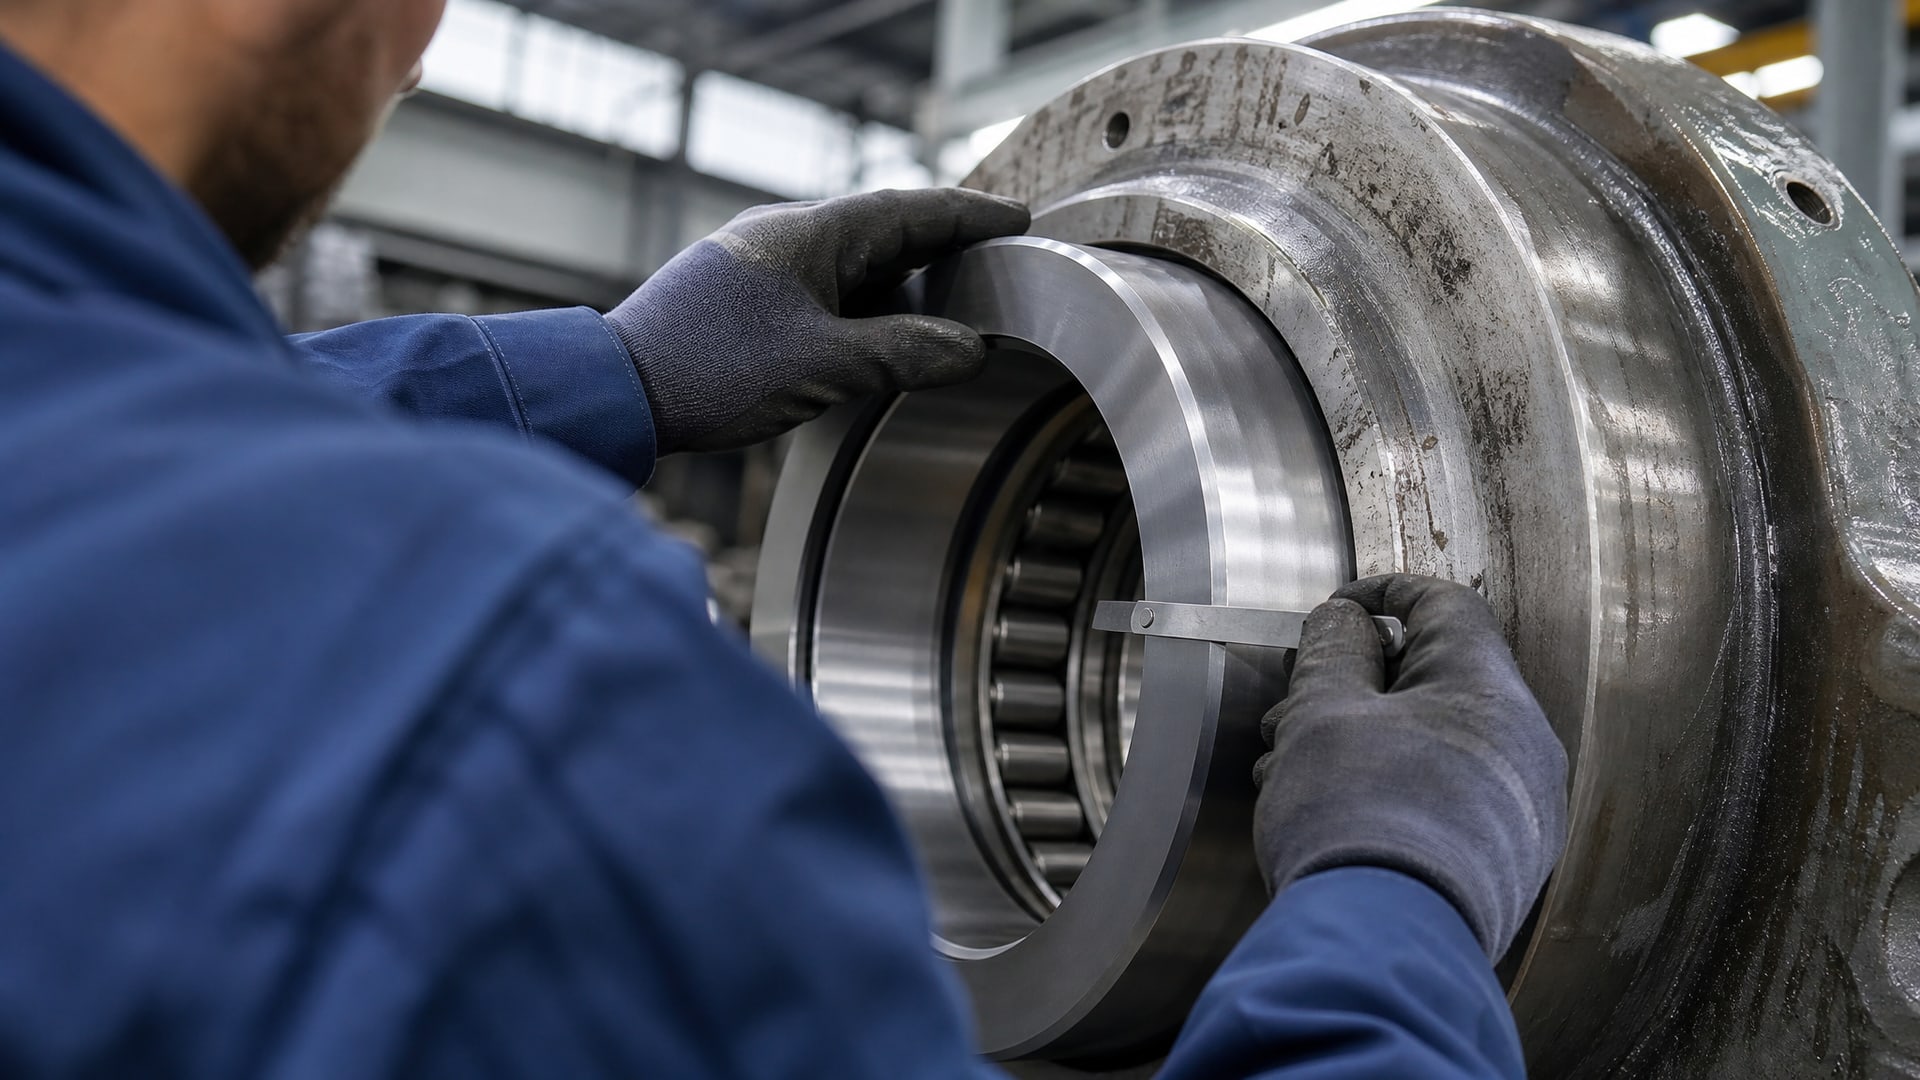
Диагностика и измерение износа
Первый шаг - определить степень разрушения посадки. Для этого измеряют зазор между корпусом и наружным кольцом подшипника при осевом смещении. Если подшипник легко двигается по 2-3 мм в стороны, посадка критически разбита. При люфте менее 0,5 мм в большинстве случаев достаточно фиксирующего состава.
Также нужно проверить форму отверстия: если оно овализировано или грушевидно, одного фиксатора недостаточно. В этом случае требуется предварительное восстановление геометрии корпуса. Осматривают поверхность на предмет глубоких трещин, отколов, заедов ржавчины - при наличии таких дефектов ремонт только фиксатором не поможет.
Очистка и подготовка поверхности
Поверхность посадочного места тщательно очищают от старой смазки, грязи, окалины и ржавчины. Если отверстие пропитано маслом, материал прогревают (для испарения масла) и промывают обезжиривающим растворителем. При наличии плотного слоя ржавчины его удаляют механическим способом - тонкой наждачной бумагой, щеткой или скребком.
Поверхность должна быть матовой и шероховатой - зеркально гладкие стенки не обеспечат хорошую адгезию фиксатора. После очистки в отверстие закапывают активаторный состав (при наличии в комплекте) или протирают поверхность спиртом и дают ей высохнуть. Это критичный этап: адгезия и долговечность ремонта на 70% зависят именно от качества подготовки.
Нанесение фиксирующего состава
На очищенную поверхность наружного кольца подшипника наносят тонкий равномерный слой анаэробного фиксатора. Состав обычно поступает в шприце или вязком виде, поэтому его распределяют по окружности с помощью кисточки или тонкого шпателя. Слой должен быть минимальным - достаточно, чтобы закрыть неровности поверхности и заполнить зазор.
Избыток состава опасен: он может быть выдавлен внутрь подшипника, попасть на дорожку качения и вызвать заклинивание при работе. Поэтому перед вставкой подшипника в корпус снимают сухой чистой тканью все видимые излишки материала. Некоторые производители рекомендуют наносить состав также на внутреннюю поверхность корпуса в зоне посадки, но это зависит от конструкции и рекомендаций техописания.
Монтаж и отверждение
После нанесения фиксатора подшипник быстро вставляют в корпус и прижимают с усилием. Анаэробные составы начинают отверждаться сразу же при контакте с металлом, но полная полимеризация требует времени - обычно 24 часа при комнатной температуре. На производстве этот срок часто снижают до 8-12 часов, используя предварительное нагревание корпуса до 50-70 °C.
Во время отверждения узел не должен подвергаться нагрузкам и вибрации. Подшипник фиксируют в требуемом положении (осевым зазором согласно спецификации) и оставляют в покое. Ускорители отверждения применяют редко, так как они могут ухудшить качество соединения и создать хрупкость.
Фиксация подшипника в разбитом корпусе: практические советы
Для эффективной фиксации подшипника в корпусе с повышенным износом на практике выбирают анаэробный состав, который заполняет зазор и одновременно защищает посадку от фреттинга.
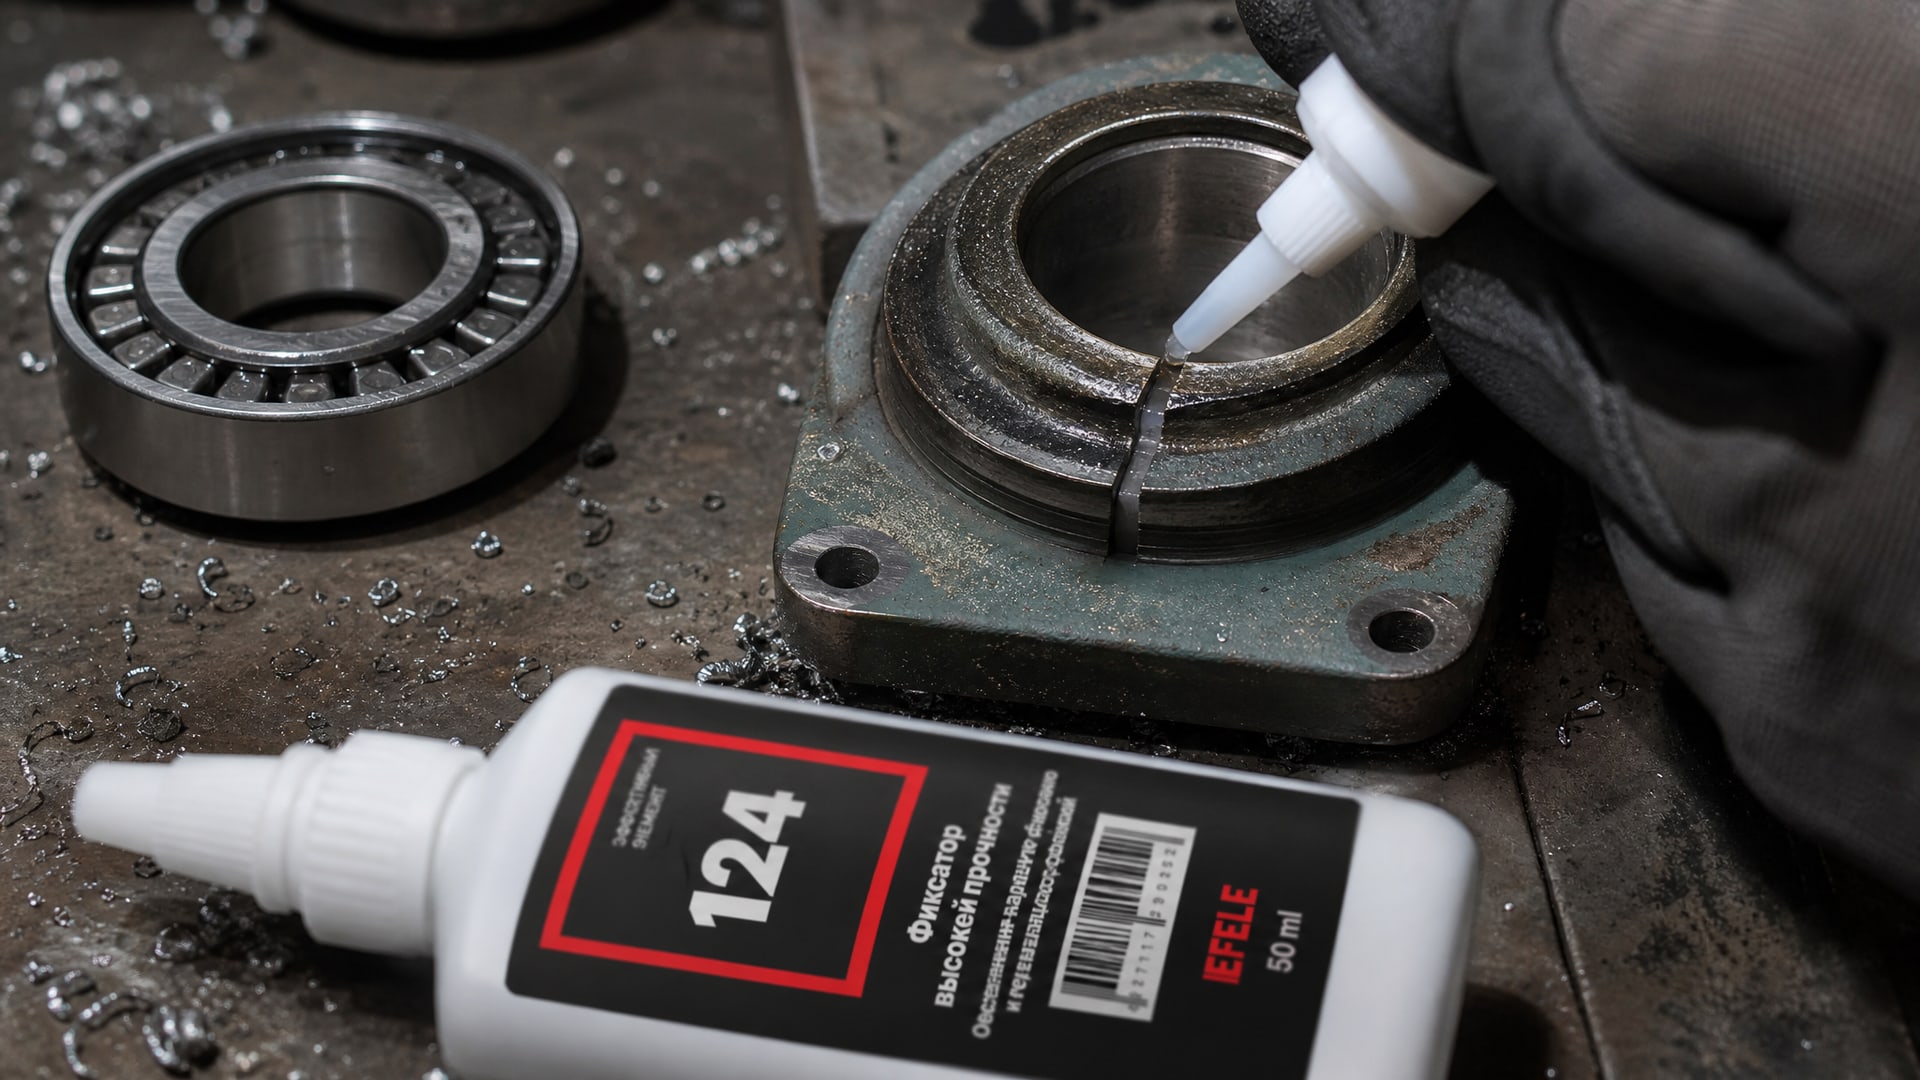
Фиксация снижает микроподвижки между наружным кольцом и стенками корпуса, предотвращает окисление металла и замедляет дальнейшее разбивание.
При выборе материала важно учитывать температуру работы узла, величину крутящего момента и осевой нагрузки. Для высокоскоростных узлов требуются составы с низким выделением газов, чтобы избежать вздутия пленки. Для узлов с ударными нагрузками нужна достаточная пластичность материала, а не только твердость.
На линиях фасовки и в ремонтных цехах часто применяют однокомпонентные анаэробные фиксаторы среднего диапазона - они просты в применении, не требуют разведения и хранятся в обычных условиях. Для критичных узлов, где требуется высокая надежность и управляемость процесса, выбирают системы с активатором, позволяющим контролировать время отверждения.
На практике эффективно применяется анаэробный клей EFELE 124, который обеспечивает высокую прочность соединения и заполняет зазоры до 0,15 мм, что подходит для большинства типичных случаев износа посадочного места. Состав долго не вытекает и позволяет точно контролировать количество материала.
Когда фиксация недостаточна: восстановление геометрии корпуса
Если посадочное место разрушено настолько, что потеряна цилиндричность отверстия или зазор превышает 0,5 мм, одного анаэробного фиксатора недостаточно.
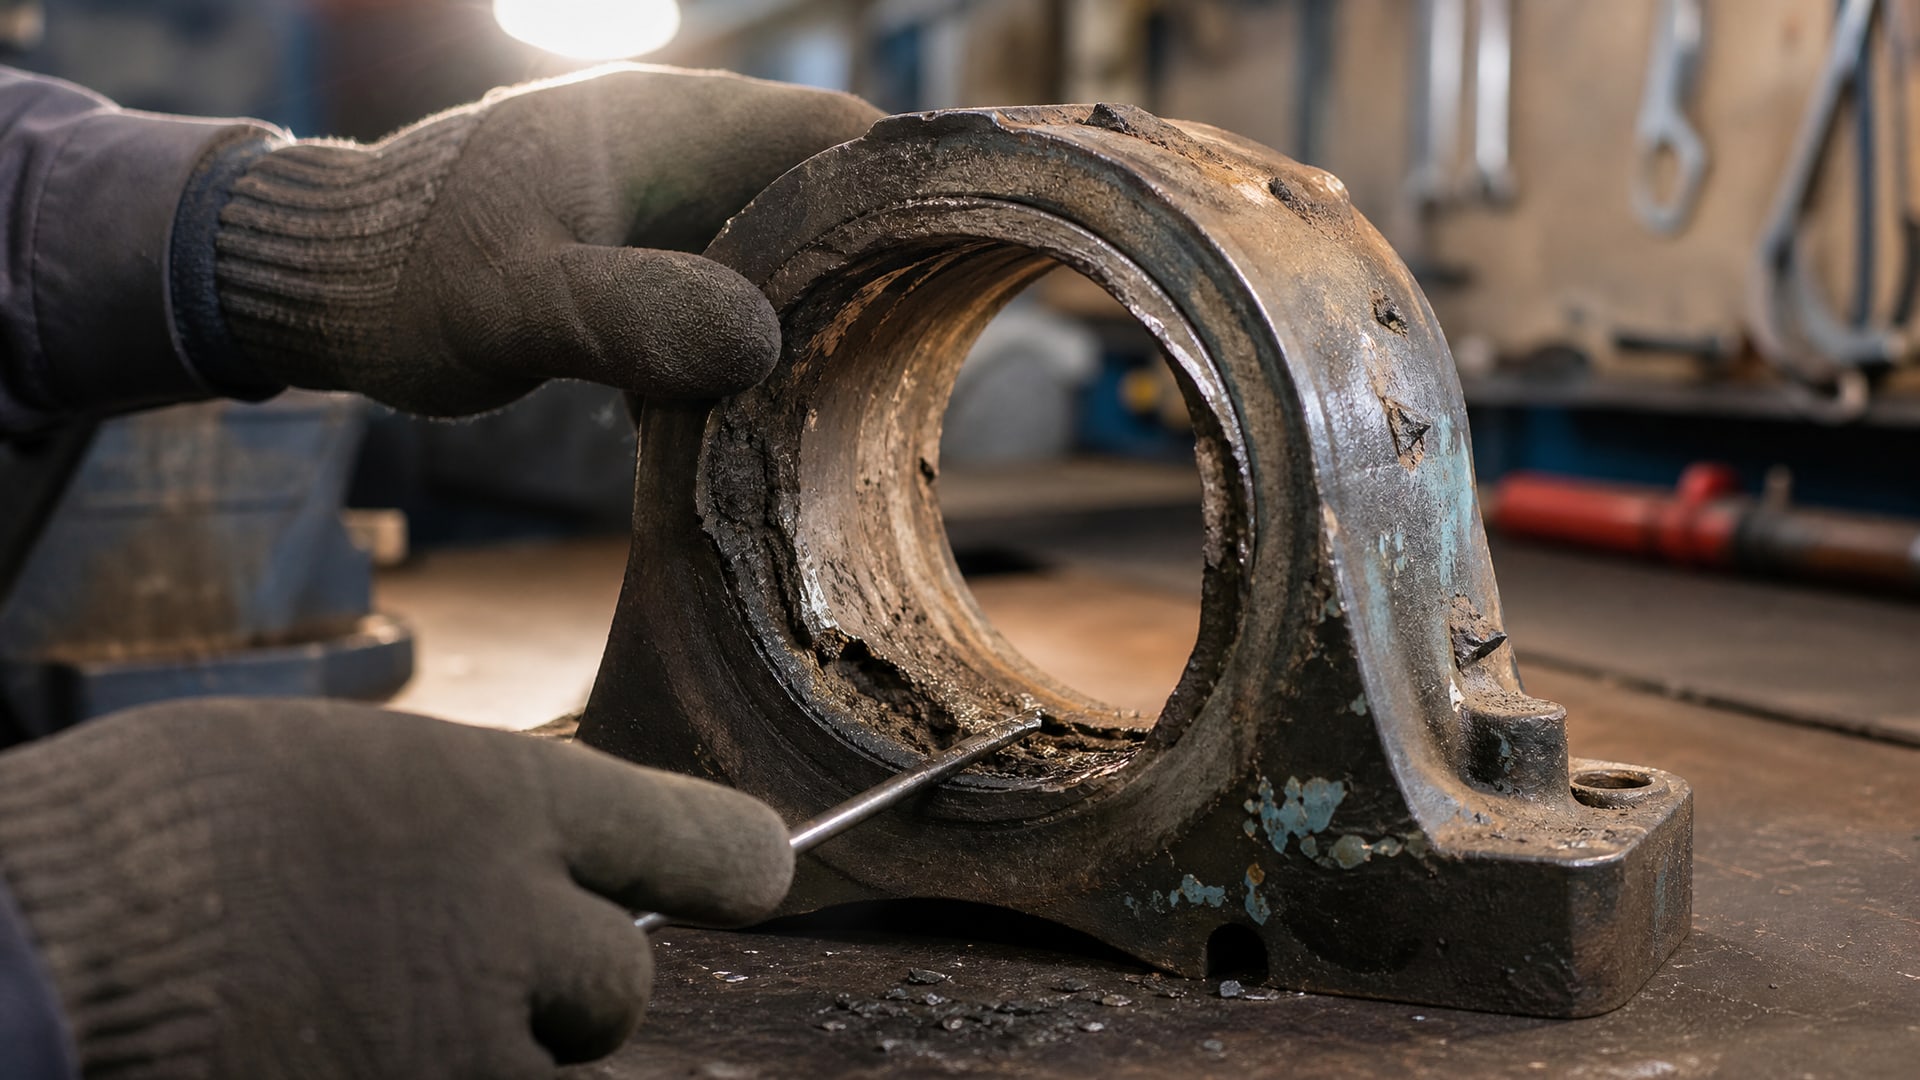
В этом случае требуется восстановление посадочного места как отдельная операция - восстановление геометрии и размеров.
Процесс начинается с удаления деформированного и окисленного слоя металла. На 1,6 мм и более подрезают стенки отверстия механической обработкой - растачиванием или хонингованием. Это восстанавливает цилиндричность и создает чистую поверхность с правильной шероховатостью для последующей фиксации.
После восстановления геометрии применяют одну из двух стратегий: либо устанавливают промежуточную восстановительную втулку (sleeve), либо, если подрезка допустима по конструкции, укрепляют стенки посадочного места анаэробным фиксатором при монтаже подшипника уже на восстановленное отверстие.
Руководства по восстановлению корпусов подшипников подчеркивают важность контроля соосности после восстановления. Неправильная центровка посадки или перекос при монтаже приведут к тому же фреттингу и быстрому повторному разбиванию. Поэтому восстановление геометрии часто сопровождается проверкой по индикатору и юстировкой оси относительно соседних опор.
Восстановление посадочных мест валов, втулок и других деталей
Принцип восстановления посадочного места применим и к другим цилиндрическим сопряжениям.
Для валов, на которые надевают муфты, шестерни или кольца, используют тот же подход: подготовка поверхности, нанесение фиксатора и монтаж детали с контролем соосности.
При восстановлении посадочного места под втулку (уменьшенное отверстие) логика немного иная. Если корпус разбит с внутренней стороны, фиксатор наносят на наружную поверхность втулки перед ее посадкой в корпус. Если разбита наружная резьба или шпоночный паз, требуется механическое восстановление размера с последующей фиксацией новой детали.
Для валов, вращающихся с высокой скоростью, важно избежать дисбаланса при восстановлении посадки. Слой фиксатора должен быть точно симметричным, иначе возникнет вибрация. На практике это достигается нанесением состава и последующим вращением вала перед отверждением, чтобы материал распределился равномерно.
Часто задаваемые вопросы
Какой зазор между подшипником и корпусом допустим для фиксации анаэробным составом?
Для большинства анаэробных фиксирующих составов допустимый зазор в цилиндрических соединениях составляет до 0,50 мм. При большем разбивании материал не заполнит посадку равномерно и не создаст достаточную прочность связи. В этом случае требуется предварительное восстановление геометрии корпуса или установка промежуточной втулки с последующей фиксацией.
Нужна ли очистка и обезжиривание посадочного места перед нанесением фиксатора?
Да, это критичный этап. Поверхность обязательно очищают от смазки, грязи, ржавчины и окалины. Пропитанные маслом детали предварительно прогревают и промывают растворителем. Матовость и шероховатость поверхности обеспечивают хорошую адгезию фиксатора. Без качественной подготовки долговечность ремонта падает на 60-70%.
Можно ли применять фиксатор для восстановления посадочного места без механической обработки корпуса?
Для слегка изношенных посадок (зазор менее 0,3 мм) фиксатор работает без предварительной обработки, если поверхность тщательно очищена и подготовлена. Однако для значительно разбитых мест и для восстановления цилиндричности требуется подрезка или хонингование стенок на 1,6 мм и более. Это создает чистую поверхность и восстанавливает правильную геометрию.
Как долго отверждается анаэробный фиксатор и когда можно нагружать узел?
При комнатной температуре полное отверждение занимает 24 часа. На производстве этот срок сокращают до 8-12 часов предварительным нагреванием корпуса до 50-70 °C. До полного отверждения узел не должен подвергаться вибрации и нагрузкам. После окончательного затвердевания прочность соединения сравнима с прессовой посадкой.
Чем опасен избыток фиксирующего состава при монтаже подшипника?
Избыток материала может быть выдавлен внутрь подшипника и попасть на дорожку качения, вызвав заклинивание при работе. Излишки могут также затвердеть и создать перегородку, препятствующую нормальной смазке. Поэтому состав наносят тонким слоем, а перед вставкой подшипника удаляют видимые излишки чистой тканью.
Восстановление посадочного места под подшипник - это временное решение или надежный долгосрочный ремонт?
При правильной подготовке поверхности и соблюдении технологии фиксация анаэробным составом - надежный ремонт, способный прослужить столько же, сколько исходное соединение. Однако это справедливо, если восстановлена правильная геометрия, подшипник установлен с нужным осевым зазором и узел работает в проектных условиях. При перегреве, перегрузке или вибрации, превышающей допуски, ремонт может выйти из строя раньше оригинальной посадки.
Заключение
Восстановление посадочного места подшипника в разбитом корпусе возможно без полной замены детали, если правильно применить анаэробный фиксирующий состав и соблюсти технологию подготовки поверхности. Ключевые факторы успеха - тщательная очистка от смазки и ржавчины, шероховатость поверхности, нанесение тонкого равномерного слоя материала и соблюдение времени отверждения перед нагружением узла.
Для кристаллизации этого знания вашей команде нужны три простых действия. Во-первых, измерьте величину износа посадки на проблемных узлах - если зазор менее 0,5 мм, фиксация реальна. Во-вторых, изучите техописание выбранного анаэробного состава, чтобы убедиться в совместимости с вашей температурой и нагрузками. В-третьих, подготовьте рабочее место: осушитель, чистую ветошь, обезжиривающий растворитель и заранее разогрейте корпус до 40-50 °C для ускорения полимеризации. После первого успешного ремонта методика станет стандартной в вашем цехе.