Оборудование для производства средств гигиены работает в экстремальных условиях: высокие скорости узлов, контакт со влажной средой, резкие температурные перепады, постоянная циркуляция абразивных частиц. Когда линия сбавляет темп, падает производство, растут потери. Восстановление работоспособности узлов оборудования требует понимания не только видимых причин отказа, но и выбора правильных смазочных материалов, которые удержат машину в строю и предотвратят повторный срыв.
В этом кейсе разберем, как технический специалист и снабженец диагностируют проблему, выбирают тип смазки и контролируют результат восстановления на примере типовых узлов упаковочных и фасовочных машин. Вы узнаете, почему NLGI 2 - это базовый выбор, когда нужны более жидкие или более густые варианты, как избежать ошибок при замене смазки и на какие параметры опираться при проверке эффективности ремонта.
Диагностика отказа узла: что проверить перед восстановлением
Когда подшипник начинает греться, издавать посторонние звуки или вибрирует, часто срабатывает рефлекс: залить свежую смазку и запустить машину.
Но это решение работает только если причина известна. Если узел отказал из-за попадания пыли, использования несовместимого материала или экстремальных нагрузок, простая замена смазки будет временной повязкой.
Начните с физического осмотра: посмотрите, нет ли видимых признаков коррозии на внешних деталях, проверьте герметичность сальников, убедитесь, что смазка не вытекла полностью. Обратите внимание на запах - потемневшая, пахнущая гарью смазка указывает на перегрев, который может быть результатом как дефицита смазки, так и ее несоответствия режиму узла.
Измерьте температуру корпуса узла при неработающей машине и сразу после остановки. Если температура превышает 80°C (контрольное значение для большинства подшипников общего назначения), это признак либо перегрузки, либо неправильного выбора смазки. Далее проверьте техническую документацию оборудования: в ней указывается класс NLGI, тип загустителя (литиевая, полиуретановая и пр.) и допускаемые диапазоны температур. Это стартовая точка, от которой будут отталкиваться при восстановлении.
Выбор смазки: NLGI-класс и вязкость как два отдельных параметра
Много ошибок происходит из-за путаницы между NLGI и вязкостью.
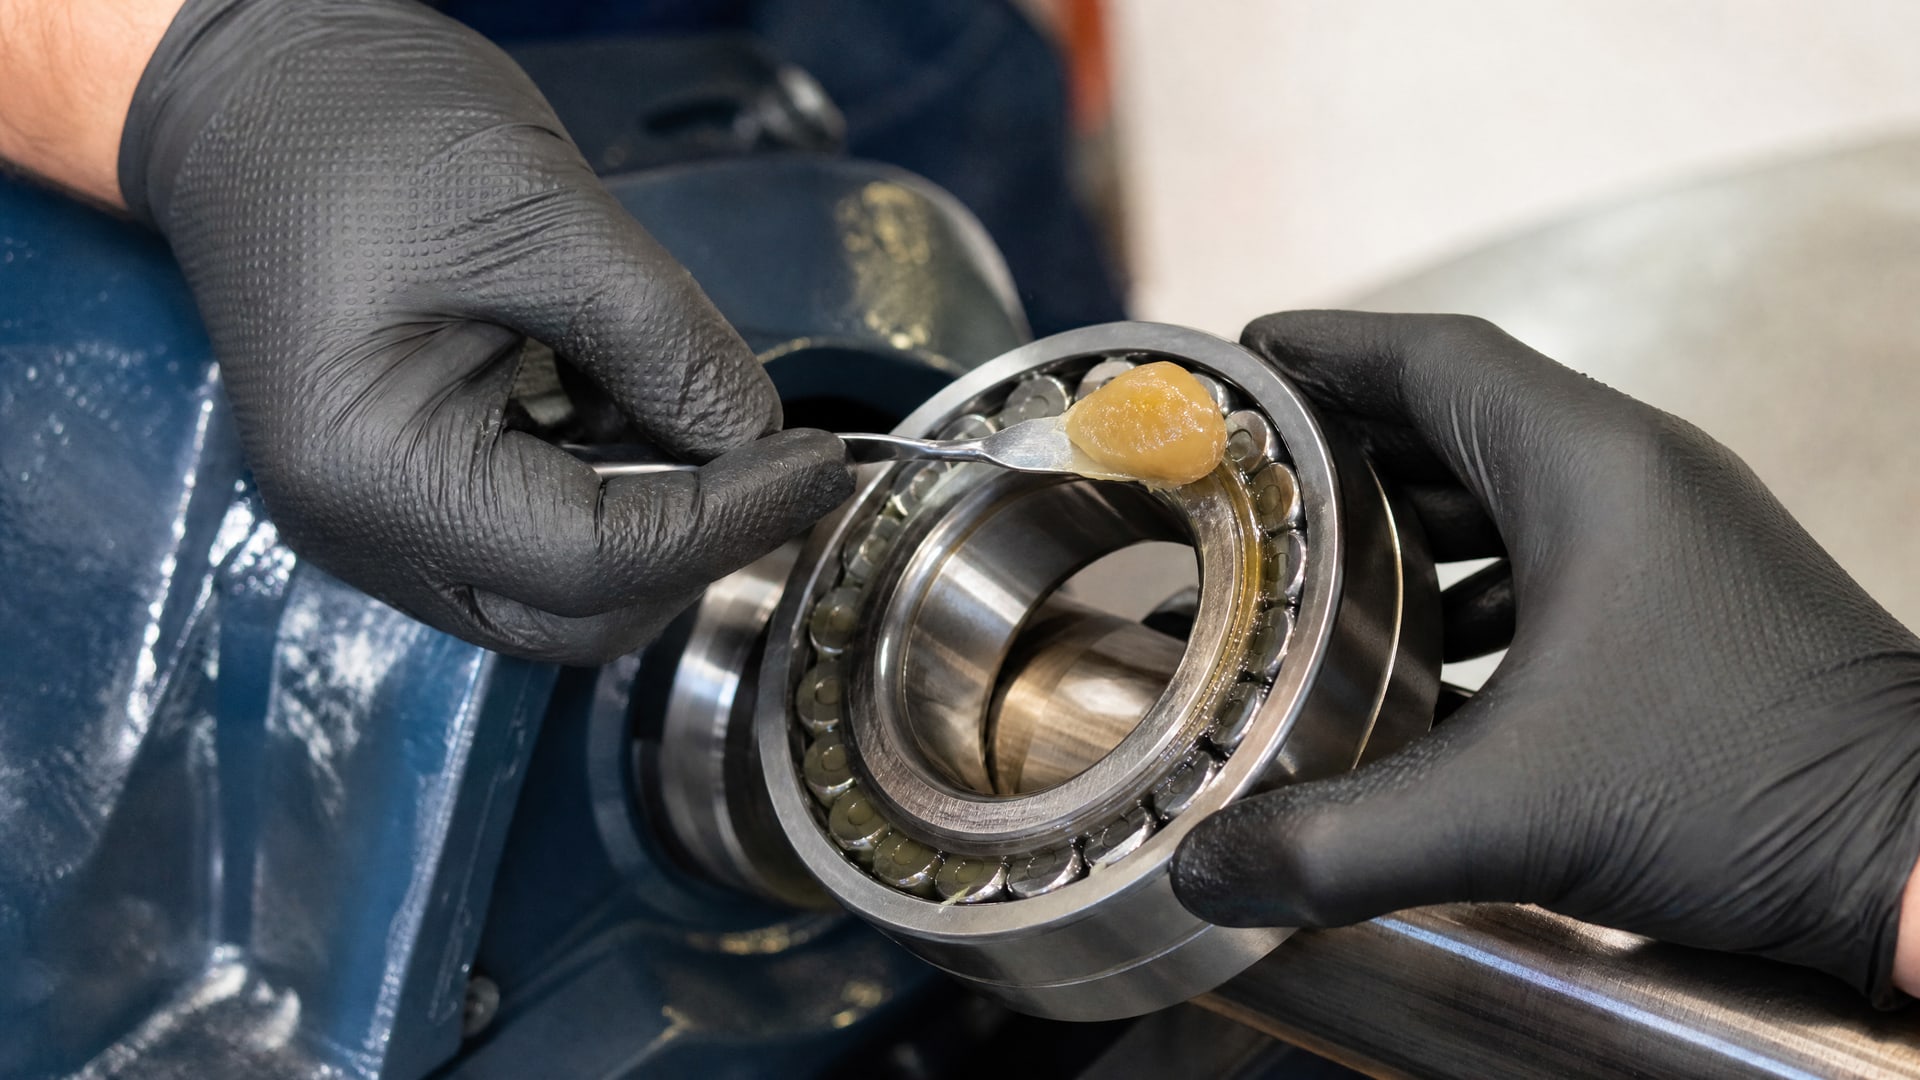
NLGI-класс (от 000 до 6) определяет консистенцию смазки, то есть ее «твердость» на ощупь. Вязкость (ISO VG) - это свойство базового масла, из которого смазка сделана. Они выбираются независимо друг от друга.
Для примера: NLGI 2 может быть сделан на базе ISO VG 32, VG 46 или VG 100 масла. На высоких скоростях узла с NLGI 2 на основе тяжелого масла будет расходоваться больше энергии на сдвиг, температура поднимется. Тот же NLGI 2 на легком масле будет жиже распределяться, но может недостаточно удерживаться в зазорах.
В рекомендациях производителей оборудования для средств гигиены обычно указывается стандартный класс NLGI II (это же, что NLGI 2 по пенетрометру). Пенетрация для этого класса составляет 265–295 единиц по шкале 0,1 мм. Это означает, что смазка достаточно жидкая, чтобы подаваться в зазоры и подшипники, но достаточно густая, чтобы удерживаться в корпусе и не вытекала при работе при типовых нагрузках.
Если узел работает в холодных условиях или подключен к централизованной системе смазки с длинными трубопроводами, переходят на NLGI 0 или 1. Эти классы текут лучше, быстрее доходят до дальних участков. Пенетрация для NLGI 1 составляет 310–340, то есть смазка уже значительно мягче. Наоборот, если узел испытывает ударные нагрузки, работает в вертикальной ориентации или в условиях, где смазка может вытекать, берут NLGI 3 (пенетрация 220–250) - более густой и стойкий состав.
Практика показывает: для большинства подшипников и корпусных узлов упаковочного оборудования, работающего при стандартной скорости и температуре, NLGI 2 остается базовым выбором.
Чистота масла и ее влияние на ресурс восстановленного узла
После восстановления работоспособности узла его главный враг - загрязнение.
Частица абразива размером в микрон, попавшая в зазор подшипника, работает как шлифовальное зерно. Линии упаковочного оборудования работают в средах, где циркулирует пыль, крошки продукта, волокна упаковки. Если полости узла плохо очищены перед заливкой новой смазки, загрязнение немедленно начнет портить новый материал.
Контроль чистоты ведется по шкале ISO 4406. Стандарт кодирует количество частиц размером более 4, 6 и 14 микрон на миллилитр. Типовой уровень чистоты для гидросистем и редукторов -16/14/11 (не более 1300 частиц больше 4 микрон на мл). Для подшипниковых узлов требование менее жесткое, но принцип остается: чем чище смазка и ее окружение, тем дольше ресурс.
Практическая схема: перед восстановлением узла очищают каналы мягкой щеткой (не металлической!), продувают сжатым воздухом и по возможности промывают совместимым растворителем. Затем заливают свежую смазку в расчетном объеме (обычно 40–60% от объема полости для пластичной смазки). После первого включения контролируют температуру и через сокращенный интервал (0,25–0,5 от штатного) проверяют состояние смазки: не потемнела ли, не появилось ли абразива. Если параметры нормальны, переходят к штатному графику обслуживания.
Особенности восстановления узлов упаковочного оборудования во влажной среде
Оборудование для производства средств гигиены - салфеток, влажных полотенец, жидких антисептиков - постоянно контактирует с водой, спиртами и другими активными средами.
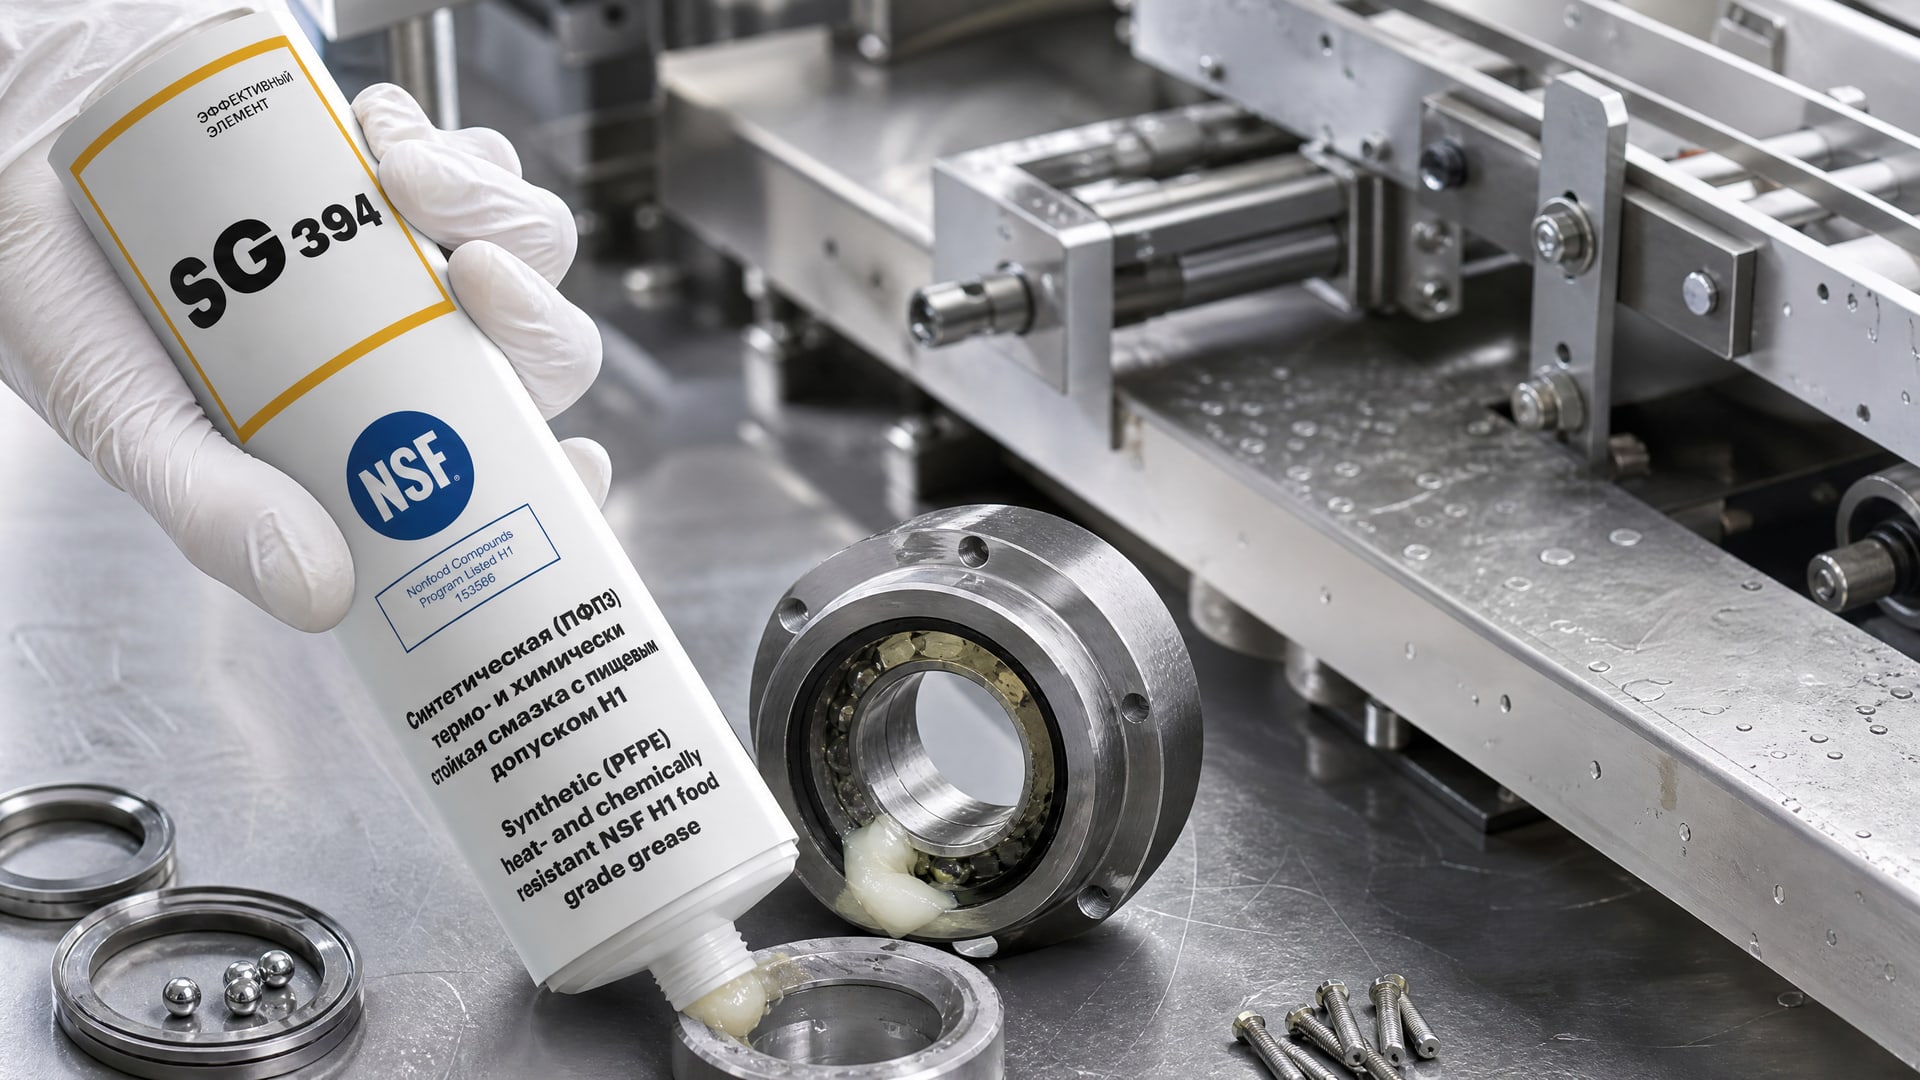
Обычная литиевая смазка или минеральное масло в таких условиях быстро теряет свойства: вода вымывает загуститель, эмульгирует масло, коррозирует металлические детали.
Для восстановления работоспособности подшипников и направляющих в таких условиях требуется смазка, устойчивая к вымыванию и гидролизу. На практике это означает: либо синтетическая база (полиальфаолефины, полиэфиры), либо специальные типы загустителей (комплексные литиевые, полиуретановые, твердые добавки), которые образуют стабильную структуру даже при контакте с водой.
Для упаковочных машин, где узлы обслуживаются в условиях временного контакта со влажной средой (например, капли с влажных салфеток), рекомендуется смазка класса NLGI 2 на синтетической основе с антиокислительными присадками и стабилизаторами. Если обслуживание оборудования допускает контакт с пищевыми средами (сырье, готовый продукт), смазка должна иметь допуск NSF H1 - это означает, что случайный контакт с пищей не нарушает безопасность продукта. На производствах, где узлы испытывают высокотемпературные нагрузки одновременно с влажной средой, используют термо- и химстойкие пластичные смазки с синтетической основой и пищевым допуском. Такие материалы, например EFELE SG-394, обеспечивают долгий ресурс на участках фасовки и упаковки при условии правильной очистки узла перед восстановлением.
Ремонтно-восстановительные смазки: когда помогают и когда нет
На рынке встречаются специальные составы, позиционируемые как ремонтно-восстановительные смазки.
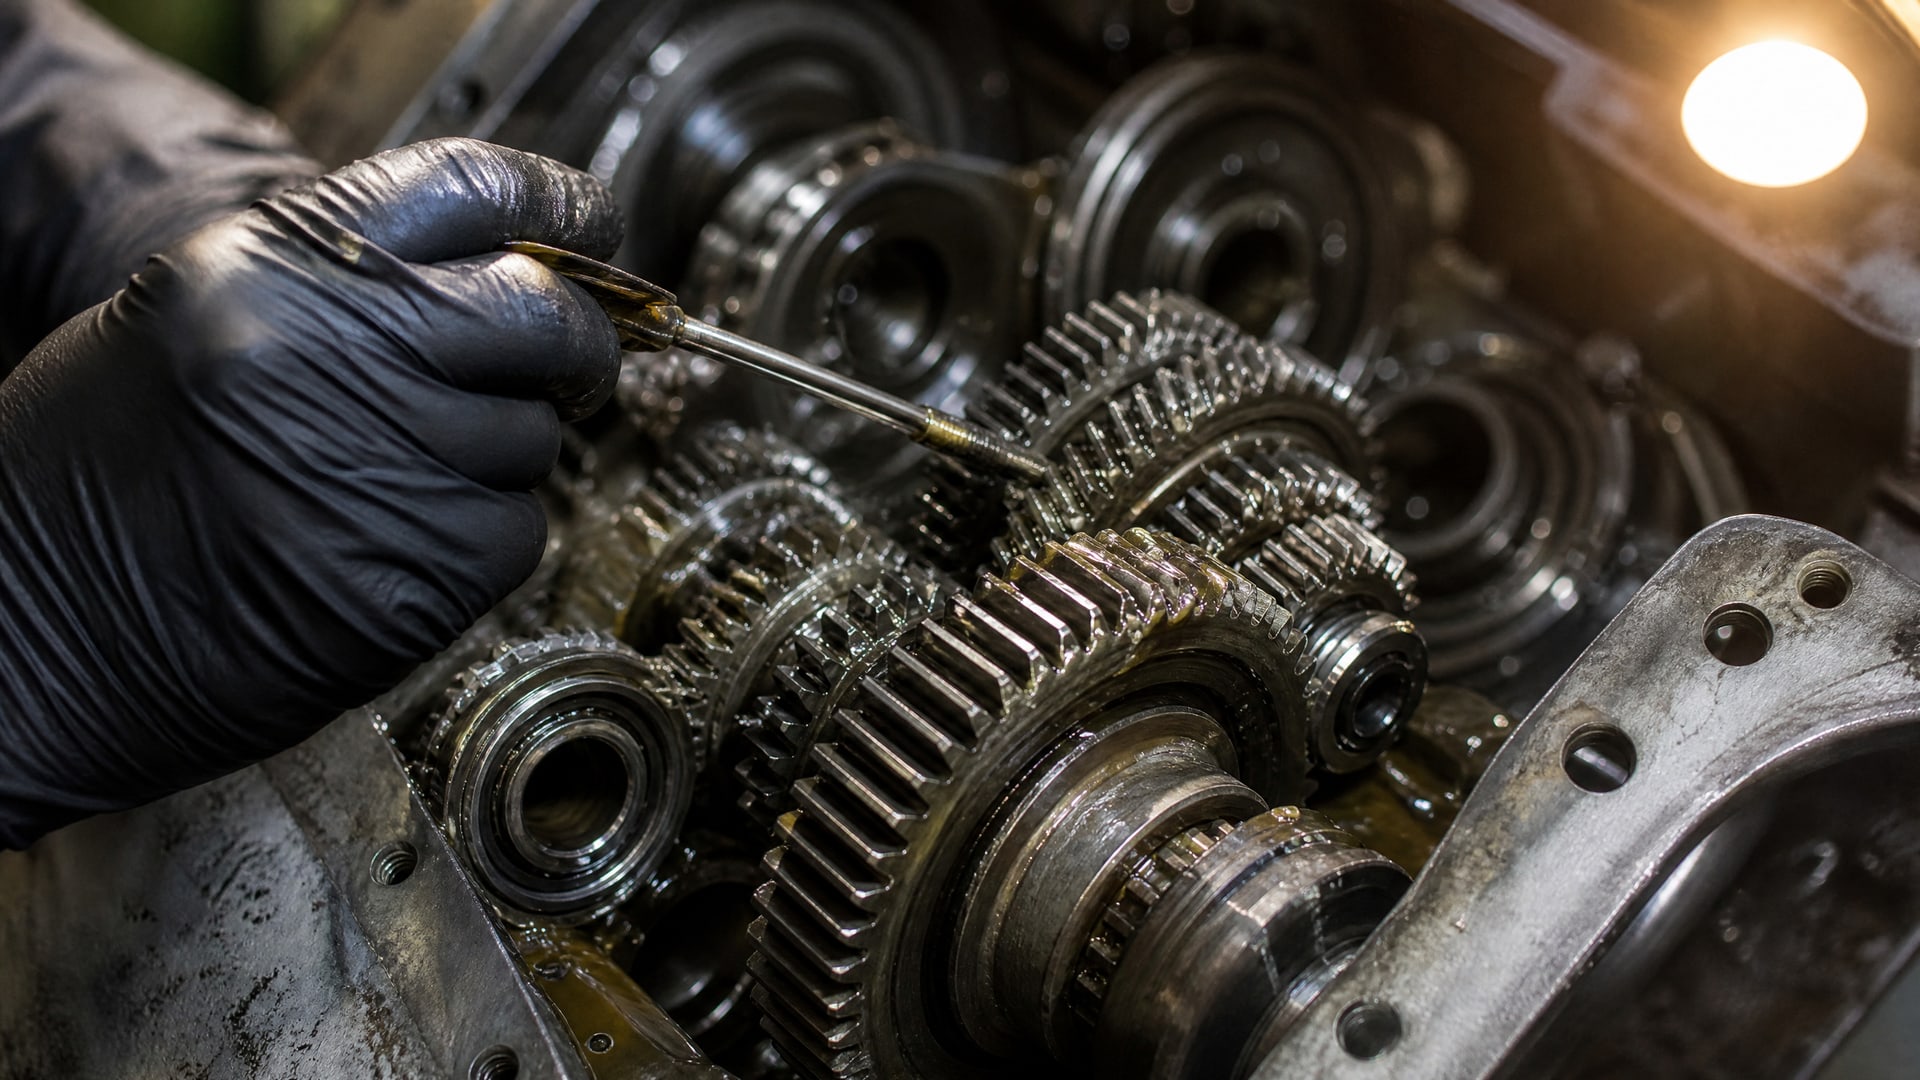
Их идея проста: однократное нанесение восстанавливает антифрикционные и противоизносные свойства узла, снижает шум, вибрацию и нагрев. Это действительно происходит в узких условиях.
Механизм работает так: такая смазка содержит повышенное количество противоизносных присадок (обычно фосфор-сульфидные соединения), которые при контакте с нагретыми поверхностями тонко оплавляются и заполняют микродефекты, причем без абразивных частиц. Как следствие, на короткий период (несколько недель до пары месяцев) трение действительно снижается, температура падает, вибрация утихает.
Однако эффект ограничен. Во-первых, такие смазки подходят не для всех типов узлов: они неэффективны и даже вредны для контактов с полимерными или композитными уплотнениями (могут вызвать разбухание). Во-вторых, эффект восстановления кратковременен: если причина отказа - износ материала, неправильная центровка, чрезмерная нагрузка или загрязнение, то после исчисления ресурса присадок узел снова откажет. В-третьих, применение ремонтно-восстановительной смазки имеет смысл только после правильной диагностики: нужно знать, что именно случилось (износ, перегрев, коррозия), и убедиться, что проблему нельзя решить конструктивно (переустановка, замена деталей, коррекция режима).
Вывод: ремонтно-восстановительные смазки используют как дополнение к системному ремонту, а не как замену ему.
Контроль эффективности восстановления и график переходного обслуживания
После того как узел заполнен новой смазкой и машина включена, начинается период мониторинга.
Без надлежащего контроля эффект от восстановления может оказаться иллюзией: температура снизилась на первый взгляд, но смазка деградирует ускоренно, и через две недели отказ повторится.
Основные параметры контроля:
Температура корпуса узла. Измеряют температурным пистолетом или термопаркой в первые 2–4 часа после запуска, затем - ежедневно в течение первой недели. Норма - не выше 70–80°C для общепромышленных подшипников. Если температура ползет вверх неделю за неделей, это признак неправильного выбора смазки или повторного загрязнения.
Состояние смазки. Из полости узла через 20–50 часов работы берут пробу смазки: смотрят, не потемнела ли, нет ли абразива (видно невооруженным глазом как черные зерна). Потемнение до черного цвета в первые часы нормально (идет окисление и очистка от загрязнений), но должно стабилизироваться. Если смазка остается светлой и чистой спустя 100 часов - отлично.
Эта схема позволяет поймать ошибку восстановления рано, пока ущерб минимален, и либо скорректировать выбор смазки, либо провести дополнительную диагностику.
Часто задаваемые вопросы
Почему NLGI 2 используют чаще всего?
NLGI 2 - это баланс текучести и удержания смазки, который подходит для большинства промышленных скоростей (до 3000 об/мин) и стандартных нагрузок. Пенетрация 265–295 означает, что смазка легко распределяется при запуске, но не вытекает при работе. Для других режимов (холод, высокие скорости, ударные нагрузки) выбирают NLGI 0–1 или 3, но начинают всегда с NLGI 2.
Можно ли сразу залить новую смазку без очистки?
Нет. Смешивание старой и новой смазки приводит к конфликту присадок, ускоренному окислению и повторному отказу. Минимально нужно удалить видимые остатки старой смазки щеткой и продуть узел. Идеально - промыть совместимым растворителем (бензин, нефрас) и дать полностью просохнуть.
Какая температура смазки считается опасной?
Для минеральных и синтетических смазок общего назначения верхний рабочий диапазон -80–100°C. Если корпус узла постоянно горячее 100°C, нужно либо улучшить охлаждение, либо перейти на синтетическую смазку с более высокой температурной стойкостью, либо изменить режим работы.
Что делать, если после восстановления температура упала, но вибрация не прошла?
Вибрация часто указывает на геометрический дефект (ошибка при установке, деформация корпуса, износ раса подшипника). Смазка может маскировать вибрацию, но не решает проблему. Нужна механическая диагностика: центровка, проверка люфтов, возможно замена подшипника.
На какой срок хватит ремонтно-восстановительной смазки?
Обычно эффект длится 2–12 недель в зависимости от интенсивности нагрузок. После этого нужна либо повторная процедура (если причина отказа устранена), либо переход на стандартное обслуживание с правильно подобранной смазкой.
Заключение
Восстановление работоспособности узлов оборудования для производства средств гигиены начинается с диагностики: нужно понять, отчего произошел отказ, какие остатки загрязнения остались, какой режим работы узла. Вслед за этим выбирают смазку, помня, что NLGI-класс (консистенция) и вязкость базового масла - это два отдельных параметра. Для большинства подшипников стартуют с NLGI 2; для холода или централизованной подачи - с NLGI 0–1; для ударных нагрузок и влажных сред - с NLGI 3. Для упаковочного оборудования, работающего во влажной среде, критична синтетическая основа и устойчивость смазки к вымыванию.
После восстановления включается этап мониторинга: контроль температуры, вибрации и состояния смазки в сокращенном интервале обслуживания (25–50% от штатного). Если параметры стабильны спустя 100–200 часов работы, восстановление удалось, и узел возвращается на штатный график. Помните: ремонтно-восстановительные смазки - тактический инструмент, а не стратегическое решение. Долгий ресурс достигается системным подходом: правильный выбор материала, чистота системы и регулярный контроль.