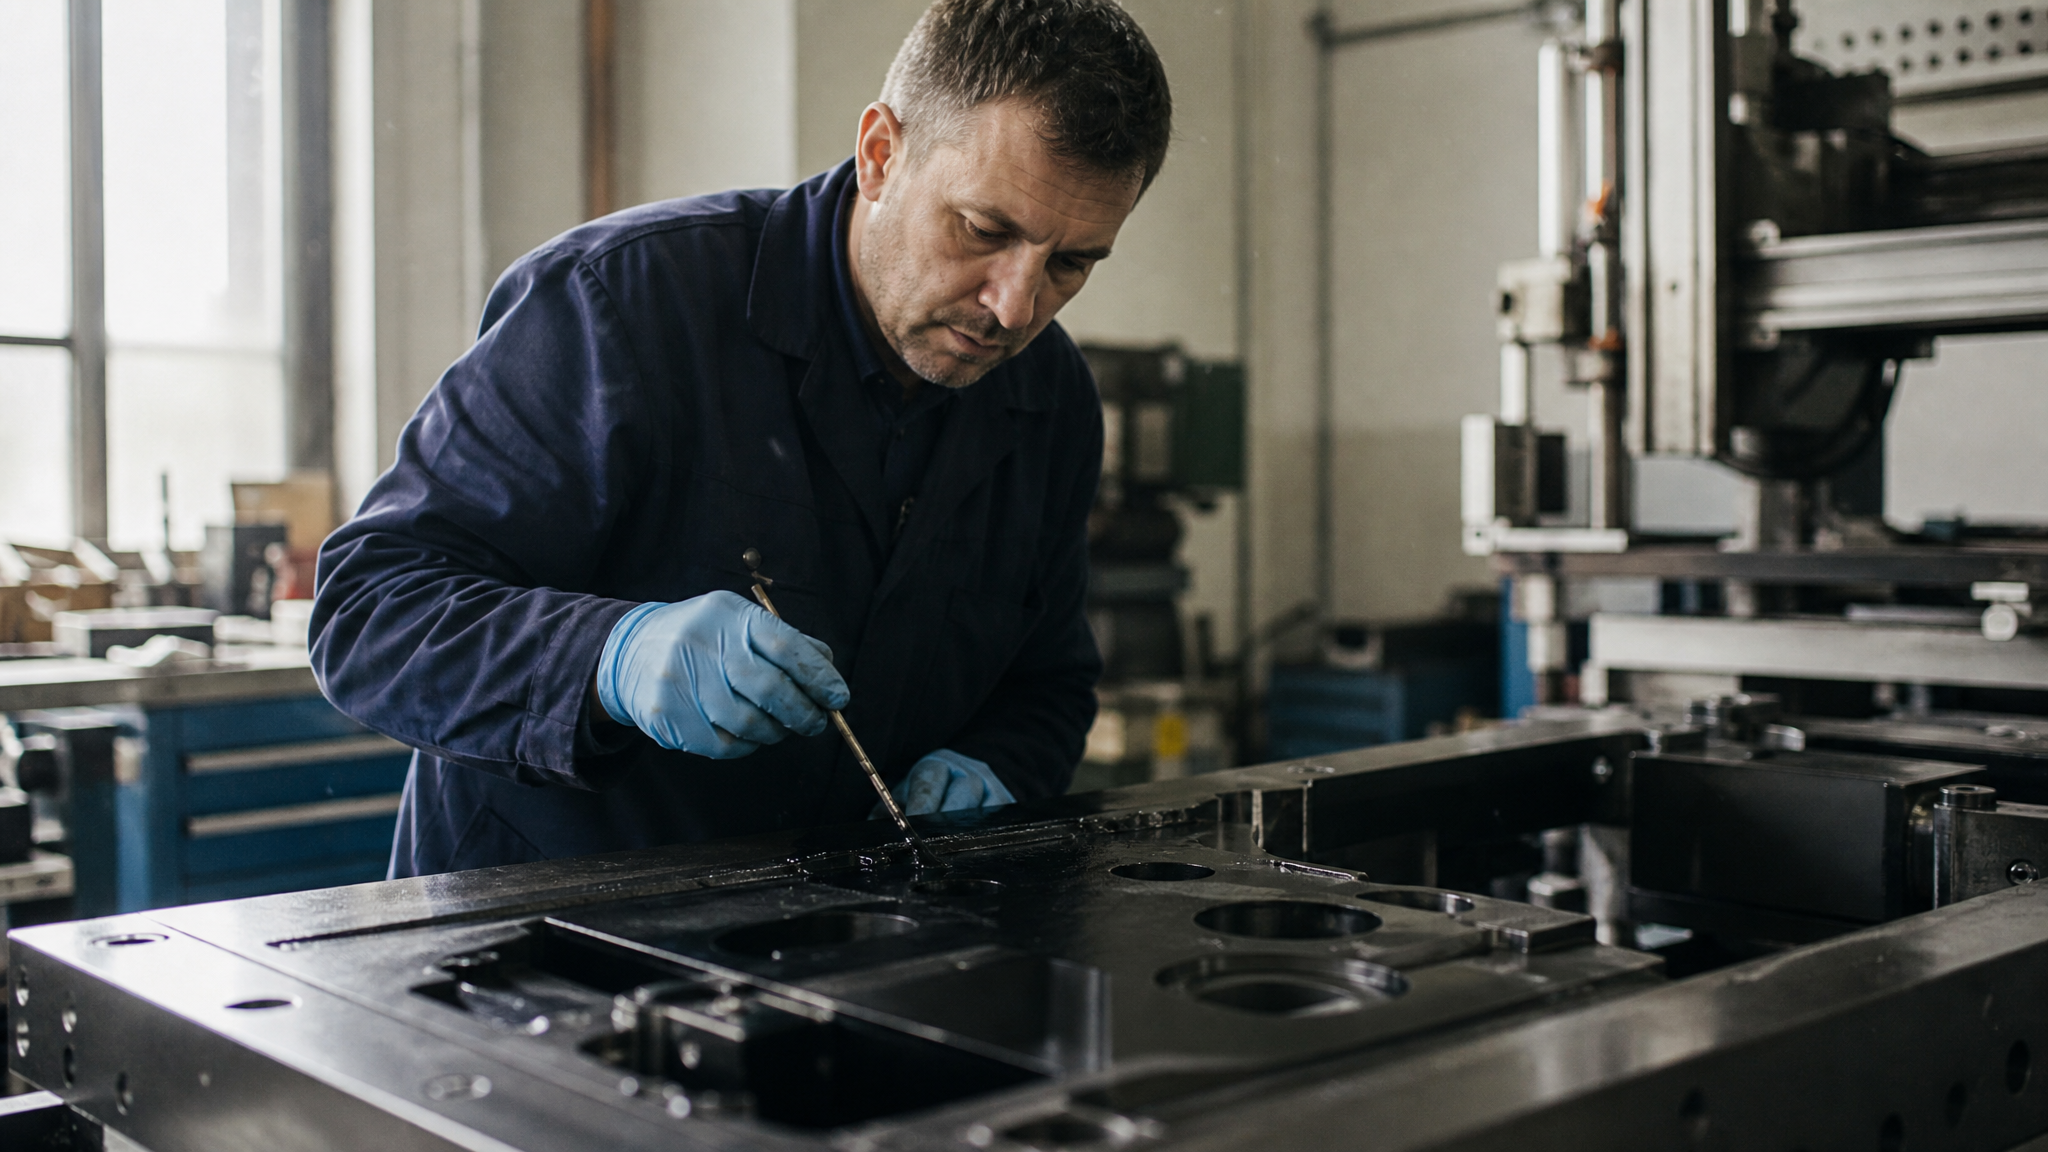
Воротники формирования пакета - критичный узел упаковочного оборудования, который испытывает интенсивное трение, износ и частые контакты с тонкой пленкой и упаковываемым продуктом. При длительной эксплуатации поверхность деталей изнашивается, возникают микротрещины и задиры, снижается точность формования, а сама машина требует все более частого вмешательства. Антифрикционные твердосмазочные покрытия (АТСП) предлагают эффективное решение: они образуют тонкий сухой смазочный слой, прочно сцепленный с поверхностью детали, и работают без необходимости регулярного обновления смазки.
Статья поможет техническим специалистам, инженерам и закупщикам промышленного сектора разобраться, как выбрать и применить антифрикционное покрытие для восстановления воротников формирования пакета, какие преимущества это дает для ресурса оборудования, и на какие технические параметры ориентироваться при закупке.
Что такое антифрикционные твердосмазочные покрытия и почему они нужны воротникам формирования
Антифрикционные покрытия - это материалы на основе смол, растворителей и твердых смазочных порошков, которые наносятся жидкой суспензией, а после полимеризации превращаются в тонкий сухой смазочный слой, прочно сцепленный с основой.
В отличие от классических масел и пластичных смазок, такой слой не требует регулярного пополнения и не вытекает или не размазывается при нагреве и вибрации.
Для воротников формирования пакета это принципиально важно:
Отсутствие загрязнения продукта и пленки. Сухой слой не размазывается по поверхности, не налипает на пленку и не создает масляные следы, что критично для пищевой упаковки.
Стабильность посадок и геометрии. Тонкое покрытие не искажает зазоры и не меняет допуски узла, в отличие от густой смазки, которая может создать «подушку» и нарушить точность прижима.
Ресурс без обслуживания. Слой работает длительное время, снижая трение и защищая поверхность от износа и коррозии, без необходимости промежуточных вмешательств.
Защита от задиров и фреттинга. При интенсивном скольжении и микровибрациях покрытие предотвращает прямой контакт металл-металл, избегая катастрофических повреждений.
Антифрикционное твердосмазочное покрытие: технические характеристики и параметры выбора
При выборе покрытия инженеры ориентируются на несколько ключевых параметров, которые должны быть указаны в технических документах продукта.
Диапазон рабочих температур
Покрытия различаются по максимальной и минимальной температуре, при которой сохраняются их смазочные и адгезионные свойства. Для упаковочного оборудования, работающего в комнатных условиях, обычно достаточно диапазона 0…+100 °С, однако при наличии тепловой обработки пленки или герметизации требуются более термостойкие составы.
Коэффициент трения и несущая способность
Чем ниже коэффициент трения покрытия, тем легче движется деталь и тем меньше энергии расходуется на преодоление сопротивления. Несущая способность (противозадирные свойства) определяется способностью покрытия выдерживать локальные пики нагрузки без разрушения слоя и без образования задиров на поверхности.
Адгезия к основе
Адгезия - это прочность сцепления покрытия с поверхностью детали. Плохая адгезия приводит к отслоению слоя, его растрескиванию при вибрации и потере функциональности. Качественные покрытия требуют хорошей адгезии (по ISO 4624 оценивается от 0 до 5 баллов; для промышленного применения норма обычно не ниже 3–4 баллов).
Стойкость к коррозии
При испытаниях в соляном тумане по ISO 9227 покрытия оцениваются по времени, в течение которого они защищают основу от коррозии. Качественные составы обеспечивают защиту до 1000 часов и более, что подтверждает их способность работать во влажных и агрессивных средах.
Пищевой допуск (если актуально)
Для упаковочного оборудования в пищевой промышленности покрытие должно соответствовать санитарным требованиям и не выделять вредные вещества при контакте с едой. Это уточняется в спецификации продукта и в документах соответствия.
Восстановление воротников: основные этапы применения
Процесс восстановления воротника формирования с помощью антифрикционного покрытия включает несколько этапов, от подготовки поверхности до контроля качества.
Диагностика и оценка износа
Перед применением покрытия необходимо оценить состояние поверхности. Если деталь имеет критический износ (более 30–50 % от первоначального размера в локальных зонах), требуется предварительная механическая обработка - правка, полирование или легкая шлифовка. Если износ умеренный, поверхность загрязнена остатками старой смазки или оксидных пленок, достаточно химической очистки.
Подготовка и очистка поверхности
Поверхность тщательно обезжиривается и очищается от ржавчины, окалины и загрязнений. Используются растворители или мягкие абразивные методы. Остатки растворителя должны быть удалены перед нанесением покрытия, так как влага и масло препятствуют адгезии.
Нанесение покрытия
Покрытие наносится тонким слоем - обычно 50–150 микрон в зависимости от рекомендаций производителя. Для упаковочного оборудования с жесткими допусками используются методы, обеспечивающие равномерность: пневматический распыл, кисть или тампон (в зависимости от геометрии детали). Избыток материала удаляется перед полимеризацией.
Полимеризация и сушка
После нанесения покрытие должно полимеризоваться при комнатной температуре или с нагревом (в зависимости от химии состава). Время сушки может варьироваться от нескольких часов до суток; оборудование должно оставаться неподвижным в этот период.
Контроль качества
Проверяется равномерность слоя, отсутствие пробелов и наплывов, адгезия (испытание на отслоение), и при необходимости проводятся функциональные испытания на трение и износостойкость.
Почему антифрикционное покрытие эффективнее обычной смазки для воротников
Основное преимущество антифрикционного покрытия перед жидкой или пластичной смазкой - стабильность и контролируемость.
Обычная смазка со временем вымывается, окисляется, или налипает на соседние детали, особенно в условиях высокой температуры и вибрации. Покрытие же образует неподвижный слой на поверхности и работает предсказуемо на всем протяжении эксплуатации.
Для воротников формирования пакета это имеет практический смысл:
Точность хода не деградирует. Слой толщиной 50–100 микрон не меняет посадки, а смазка, скапливаясь в зазорах, может создать гидродинамическую подушку и нарушить контакт прижимных поверхностей.
Отсутствие риска загрязнения пленки. Если смазка все же попадает на пленку, она создает пятна и ухудшает印печ качество и внешний вид упаковки. Сухой слой исключает эту проблему.
Удобство санитарной обработки. Оборудование легче мыть и дезинфицировать, если нет текущей смазки, которая размазывается водой и создает эмульсии.
При использовании качественного антифрикционного твердосмазочного покрытия ресурс воротника может увеличиться в 1,5–3 раза по сравнению с необработанной поверхностью или с применением классической смазки.
Выбор покрытия в зависимости от условий эксплуатации и среды
Не существует универсального покрытия, которое одинаково хорошо работает везде.
Выбор должен быть обоснован конкретными условиями работы оборудования.
Для пищевой промышленности
В пищевой упаковке воротник постоянно контактирует с пленкой, продуктом и часто подвергается влажной очистке с использованием щелочных и кислотных моющих растворов. Покрытие должно обладать химической стойкостью к щелочам и кислотам, а также безопасностью при случайном контакте с пищей. На случай регулярного прямого контакта с пищевой средой требуется материал с подтвержденным пищевым допуском.
Для высокотемпературных процессов
Если воротник расположен рядом с зоной терморассыпки, герметизации или сварки пленки, требуется покрытие, стойкое к температурам выше 80–100 °С. Такие материалы обычно содержат специальные полимерные основы и графитовые наполнители.
Для интенсивного трения и микровибраций
Когда воротник работает с частотой более 100 циклов в минуту и испытывает микроскольжения, нужна композиция с очень низким коэффициентом трения и высокой адгезией, чтобы слой не растрескивался и не отслаивался.
Для коррозионно-активных сред (влажный воздух, морской климат)
В регионах с высокой влажностью или при работе вблизи морских портов покрытие должно обеспечивать защиту от коррозии минимум 500–1000 часов по ISO 9227.
Как нанесение антифрикционного покрытия работает в реальных условиях упаковочного цеха
На практике восстановление воротников формирования часто выполняется прямо на месте: демонтировать деталь, обработать на столе и быстро установить обратно.
Это экономит время простоя оборудования.
В условиях пищевого цеха процесс требует особой аккуратности. Поверхность воротника предварительно промывается горячей водой и обезжиривающим средством, затем просушивается. Если на поверхности есть микротрещины или очаги окисления, они аккуратно полируются мелкой абразивной тканью (зернистость 220–400). После этого поверхность протирается чистой тканью без ворса и сразу же покрывается выбранным антифрикционным материалом.
Нанесение обычно производится кистью или шпателем для точного локального применения, либо аэрозольным способом при наличии специального оборудования. Слой делается тонким, равномерным, без наплывов. Время полимеризации варьируется: стандартные составы высыхают за 4–8 часов при комнатной температуре, ускоренные - за 1–2 часа с предварительным подогревом (если допускается технологией).
После полимеризации воротник устанавливается обратно. Первые несколько часов работы машины выполняются на пониженной скорости, чтобы покрытие адаптировалось к нагрузкам. Затем оборудование переводится в штатный режим.
Преимущество такого подхода - минимальный простой (4–12 часов вместо нескольких дней, если требуется отправка в мастерскую), и полное восстановление функциональности воротника без необходимости замены детали.
Часто задаваемые вопросы
Может ли антифрикционное покрытие полностью заменить механическую обработку изношенной детали?
Покрытие - не замена восстановлению размеров при критическом износе. Оно работает как защитный слой, снижающий трение и предотвращающий дальнейший износ, но не может «нарастить» потерянный металл там, где требуется восстановление посадки или зазора. Для первоначального восстановления геометрии используется шлифовка, полирование или гальваническое покрытие.
Как долго служит антифрикционное твердосмазочное покрытие на воротнике?
При правильном нанесении и подходящих условиях эксплуатации покрытие может работать 6–24 месяца без обновления, в зависимости от интенсивности цикличности, температуры и агрессивности среды. В пищевом производстве с частыми санитарными промывками срок может быть меньше. Долговечность подтверждается испытаниями на адгезию, износ и коррозионную стойкость.
Безопасно ли такое покрытие для пищевого оборудования?
Да, если выбран материал с подтвержденным пищевым допуском и сертификатом соответствия. Сухой слой не выделяет вещества при контакте с пищей, если это не предусмотрено технологией. Перед использованием необходимо проверить документацию и убедиться, что покрытие разрешено для зон возможного контакта с пищевой средой.
Какие методы контроля качества применяются после нанесения?
Стандартные испытания включают визуальный осмотр (равномерность, отсутствие пробелов), проверку адгезии методом отслоения (по ISO 4624), измерение толщины слоя толщиномером, и при необходимости функциональные испытания на трение, износ и защиту от коррозии.
Можно ли наносить антифрикционное покрытие на уже смазанную деталь?
Нет. Наличие масла или старой смазки на поверхности препятствует адгезии покрытия. Перед применением деталь обязательно должна быть тщательно очищена и обезжирена. Остатки растворителя также должны быть полностью удалены, иначе покрытие не полимеризуется корректно.
Заключение
Восстановление воротников формирования пакета с помощью антифрикционных твердосмазочных покрытий - это практичный и экономичный способ продлить ресурс оборудования, восстановить его функциональность и избежать больших затрат на замену деталей. Тонкий сухой слой покрытия снижает трение, защищает от задиров и коррозии, не нарушает точность посадок и не загрязняет продукт, что критично для пищевой упаковки.
Выбор конкретного материала должен основываться на режиме трения, рабочей температуре, химической среде и специфических требованиях оборудования. Процесс нанесения несложен и может быть выполнен в цеху с минимальным простоем машины. При правильной подготовке поверхности и соблюдении технологии полимеризации качественное антифрикционное покрытие обеспечит надежную защиту от износа на 6–24 месяца и более, а инженерам это даст возможность прогнозировать техническое обслуживание и избежать аварийных остановок оборудования.