Антифрикционные покрытия для пищевого оборудования решают две отдельные задачи одновременно: обеспечивают низкий коэффициент трения узлов механизма и гарантируют безопасность при контакте или близости к пищевому потоку. Это требует совершенно другого подхода к подбору, чем выбор универсального промышленного покрытия. Главная сложность в том, что допуск к контакту с пищей не означает автоматическую пригодность при высоких температурах - температурные окна для экструзии, фасовки или варки могут быть критично узкими и требуют отдельной проверки в техдокументации.
Инженеры и снабженцы часто путают два понятия: низкое трение и пищевая безопасность. Покрытие может быть отличным антифрикционным, но не иметь никакого пищевого допуска, или наоборот - иметь все необходимые сертификаты, но деградировать при температуре, которая реально складывается на фильере. В этой статье разберем, на что ориентироваться при выборе, как сопоставить требования процесса с характеристиками покрытия и какие типичные ошибки подбора встречаются чаще всего.
Что означает пищевой допуск и почему это недостаточно
Пищевой допуск, указанный на покрытии или в техлисте, означает, что материал прошел проверку на соответствие стандартам контакта с пищей в нормальных условиях эксплуатации.
Европейская рамочная резолюция EDQM ResAP (2004) 1 устанавливает предел общей миграции компонентов в пищу - не более 10 mg/dm² поверхности материала. Это значит, что при контакте покрытие не должно передавать в продукт вещества в опасных концентрациях.
Однако пищевой допуск ничего не говорит о температуре. Покрытие может быть абсолютно безопасно для холодной пищи, но потеряет антифрикционные свойства или начнет разрушаться при нагреве. Точно так же антифрикционное покрытие, отлично работающее при комнатной температуре, может не подойти для фильеры экструдера. Поэтому первый шаг - разделить две задачи: определить, контактирует ли покрытие с пищей прямо, и какую рабочую температуру нужно выдержать в реальном процессе.
Если узел находится вне прямого контакта (например, направляющие, болты, тепловые экраны рядом с пищевым потоком), допуск может быть менее строгим. Если же покрытие на фильере пленочного экструдера или внутри конвейера, то требуется полная проверка - как безопасность при контакте с расплавом, так и стабильность самого покрытия при циклах нагрева и охлаждения.
Температурные режимы в пищевом производстве и экструзии
Рабочие температуры в пищевом оборудовании варьируются в зависимости от типа процесса.
Для пленочной экструзии (blown film) температура расплава обычно находится в диапазоне 200–230 °C, а температура цилиндра - выше. Для литьевой пленки (cast film) это может быть 240–260 °C. Для экструзионного покрытия (extrusion coating для защитных и функциональных покрытий пищевой упаковки) типичные режимы: цилиндр 130–240 °C, головка 220–240 °C, фильера 230–240 °C.
Критически важно понимать, что превышение температурного окна выше 260 °C может ухудшить свойства самого покрытия - оно начнет окисляться, терять гладкость, прилипать к расплаву или крошиться. То есть проблема не только в том, может ли покрытие функционировать, но и в том, сохранит ли оно целостность при реальной работе.
Охлаждение также играет роль. На современных экструдерах используются охлаждаемые валики, температура которых обычно 20–40 °C. Быстрые циклы нагрева-охлаждения могут вызвать фреттинг - микросдвиги и отслоения покрытия, если оно неправильно подобрано по адгезии. При смене температур налипание расплава на фильеру становится вероятнее, если покрытие теряет гидрофобность или износится. Все эти факторы нужно учитывать одновременно, а не выбирать покрытие только по максимальной температуре из паспорта.
Критерии выбора антифрикционного покрытия для фильер и узлов экструзии
При выборе антифрикционного покрытия для фильеры пленочного экструдера нужно оценить четыре ключевых критерия.
Термостабильность. Покрытие должно сохранять свои механические и фрикционные свойства в пределах рабочего температурного окна. Если паспорт указывает максимум +300 °C, но в реальности на фильере +260 °C, это не означает, что покрытие подойдет - нужно проверить, что данные именно для условия, близкого к вашему процессу. Материалы на основе ПТФЭ и дисульфида молибдена обычно показывают хорошую стабильность, но требуют проверки адгезии.
Адгезия к металлу. Покрытие должно прочно держаться на стальной фильере, не отслаиваться при циклах нагрева-охлаждения и циклическом напряжении. Плохая адгезия ведет к потере антифрикционных свойств и открывает участки металла для окисления и налипания.
Стойкость к налипанию расплава. На фильере постоянно есть контакт с горячим полимерным расплавом. Хорошее антифрикционное покрытие должно препятствовать налипанию, иначе расплав нарастает, качество пленки падает, и периодически нужна чистка фильеры с остановкой линии.
Износостойкость. На фильере есть механическое давление от расплава, трение, абразивное воздействие (микрозагрязнения в полимере). Покрытие постепенно истирается, но должно сохранять функциональность достаточно долго, чтобы окупить затраты на нанесение.
Баланс между мягким антифрикционным слоем и твердой опорой часто оказывается компромиссом. Слишком мягкое покрытие быстро исчезнет под абразивом, слишком твердое может отслаиваться при нагреве или не обеспечивать достаточно низкий коэффициент трения. В пищевых приложениях к этому добавляется требование отсутствия миграции вредных веществ, что дополнительно ограничивает выбор материалов.
Процедура проверки пищевого допуска и миграции
Перед тем как использовать любое антифрикционное покрытие в контакте с пищей, нужно получить от производителя или поставщика подтверждение соответствия одному из следующих документов.
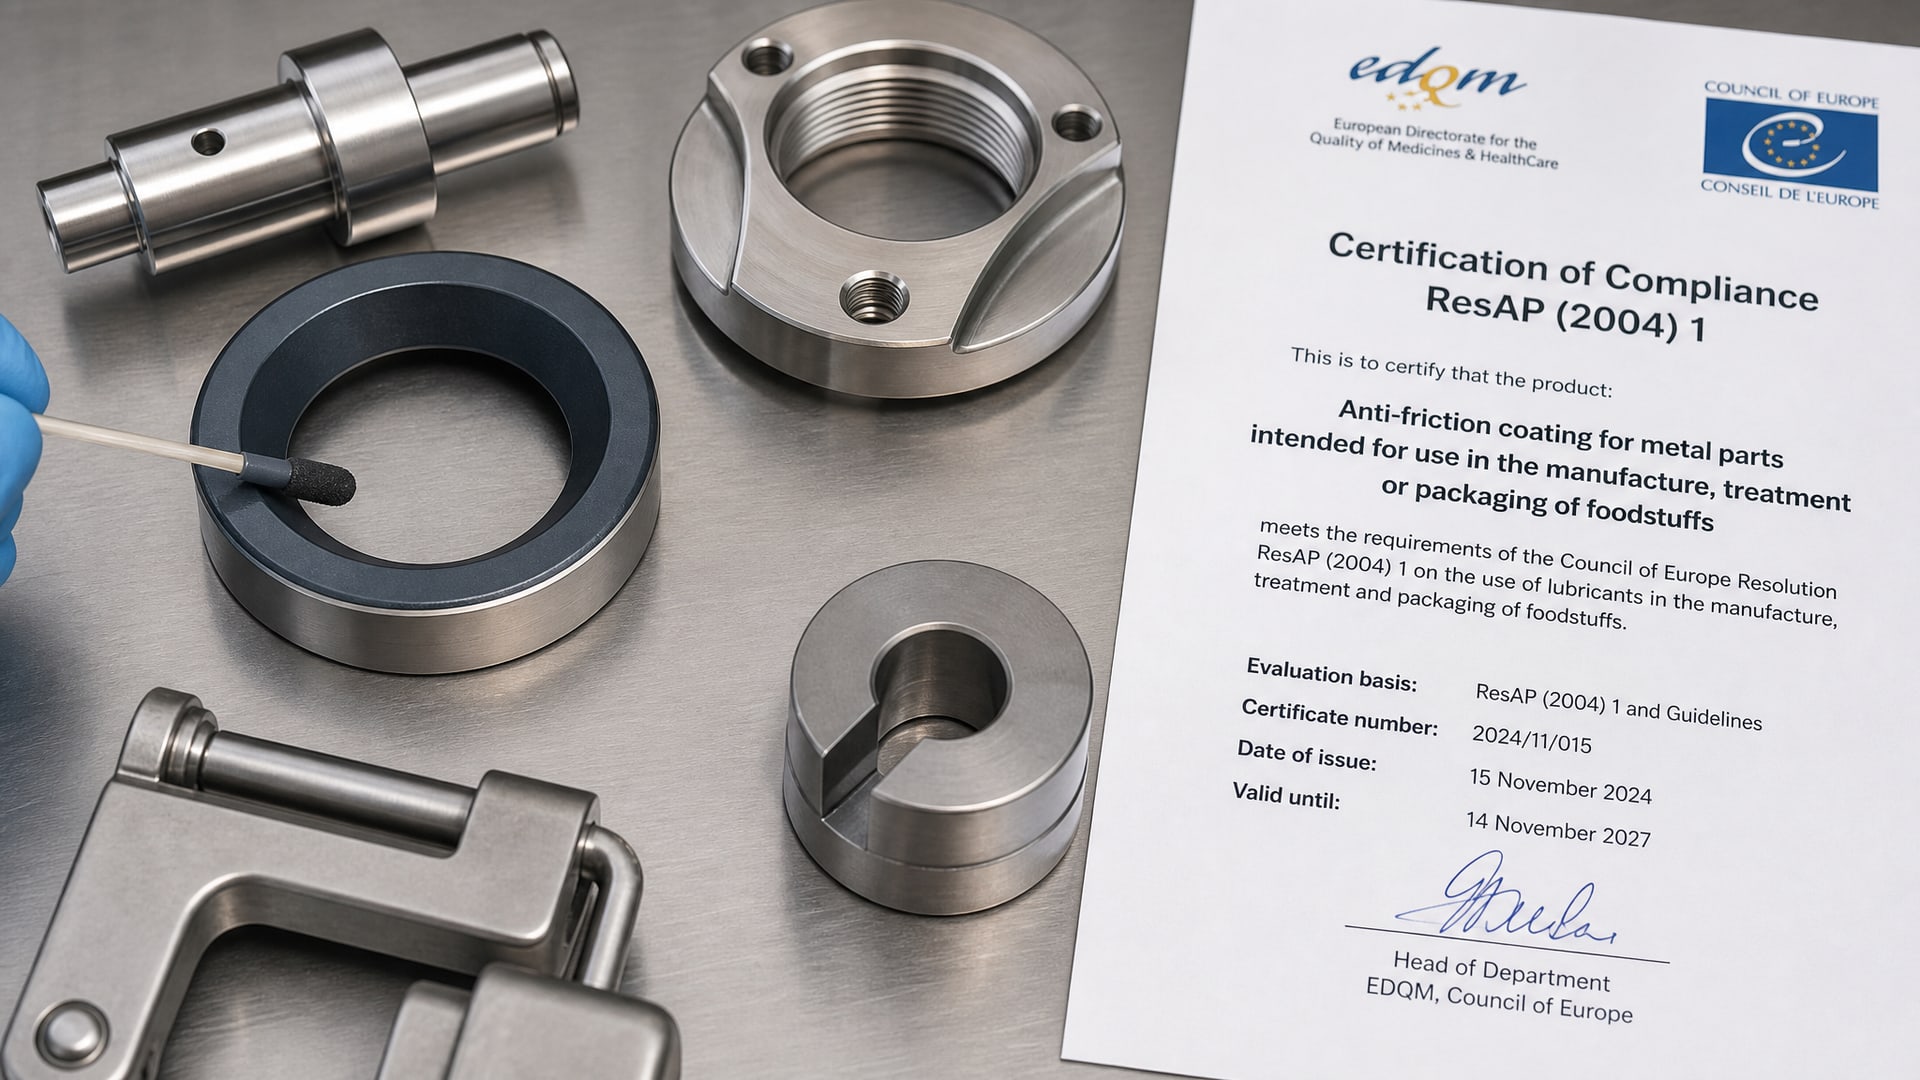
Европейская регламентация. Для рынков ЕС - сертификат соответствия EDQM ResAP (2004) 1 (Resolution on plastic materials for food contact). В нем указываются условия применения, температурные пределы, способ контроля миграции и соответствующие результаты анализов.
Информация в техлисте (TDS). Производитель должен явно указать в техническом документе, что покрытие пригодно для пищевого контакта, и дать значения миграции в условиях, близких к вашему процессу. Например: «Food contact approved at temperatures up to +160 °C» или «NSF H1 certified». H1 означает допуск на контакт с пищей; важно, что это именно H1, а не H2 или H3 - H2 используется только для смазок, работающих в зонах, где контакт невозможен или исключен.
Обязательные параметры в документации:
- Предел общей миграции (не более 10 mg/dm²);
- Температурный диапазон, в котором проводилась проверка миграции;
- Наименование вещества или класса материала (например, ПТФЭ-покрытие, полиимидное покрытие);
- Соответствие региональным требованиям (ЕС, США FDA, Россия если применимо).
Если производитель говорит, что покрытие «food grade» или «food safe», но не может предъявить документы с конкретными цифрами миграции и температурным окном, это повод для осторожности. Маркетинговое обозначение не заменяет проверку. Рекомендуется запросить сертификат, копию анализов миграции и убедиться, что эти условия совпадают с вашей реальной температурой и временем контакта.
Типичные ошибки при подборе покрытия для пищевого оборудования
Ошибка 1: полагаться только на максимальную температуру в паспорте.
Производитель указывает максимум, но это не гарантирует, что при этой температуре покрытие будет работать стабильно и долго. Нужно выяснить, при какой температуре снижаются фрикционные свойства, когда начинается окисление, как меняется адгезия при циклах нагрева-охлаждения. Для фильеры пленочного экструдера полезнее запросить данные именно в диапазоне 200–260 °C, а не общие утверждения о стойкости до 400 °C.
Ошибка 2: смешивать допуск H1 со свойством износостойкости. H1 - это допуск для контакта с пищей, а не класс твердости или износа. Покрытие может быть H1-одобренным, но мягким и недолговечным на высокоабразивном узле. Наоборот, очень жесткое покрытие может быть пищевым, но плохо отводить тепло и быстро отслаиваться при термоциклировании.
Ошибка 3: недооценивать роль охлаждения и фреттинга. Если фильера охлаждается, а расплав горячий, покрытие испытывает напряжение из-за разных скоростей расширения-сжатия металла. Плохо прилипающее покрытие начнет сдвигаться под микронапряжениями (фреттинг), создавая точки износа и потери адгезии. Это часто не связано с температурой напрямую, а с циклическим напряжением.
Ошибка 4: выбирать покрытие без учета вида полимера. На фильере может экструдироваться полиэтилен, полипропилен, ПЭТ, полистирол - у каждого свои температуры плавления, адгезивные свойства, тенденция к налипанию. Покрытие, идеальное для ПП, может оказаться неудачным для пенополистирола, который налипает при другой температуре. Всегда уточняйте совместимость с конкретным полимером, если речь идет об экструзии.
Ошибка 5: забыть про санитарную очистку. Пищевое оборудование регулярно моется моющими и дезинфицирующими растворами. Если покрытие начинает скалываться, образуются зазоры, куда забивается грязь, и ситуация усугубляется. Покрытие должно быть стойко к щелочным и кислотным средам, а не только к температуре и триболокальным нагрузкам.
Практический пример: выбор покрытия для фильеры пленочного экструдера с пищевым допуском
Предположим, нужно выбрать покрытие для фильеры пленочного экструдера, на которой происходит литьевая экструзия (cast film) полиэтилена для пищевой упаковки.
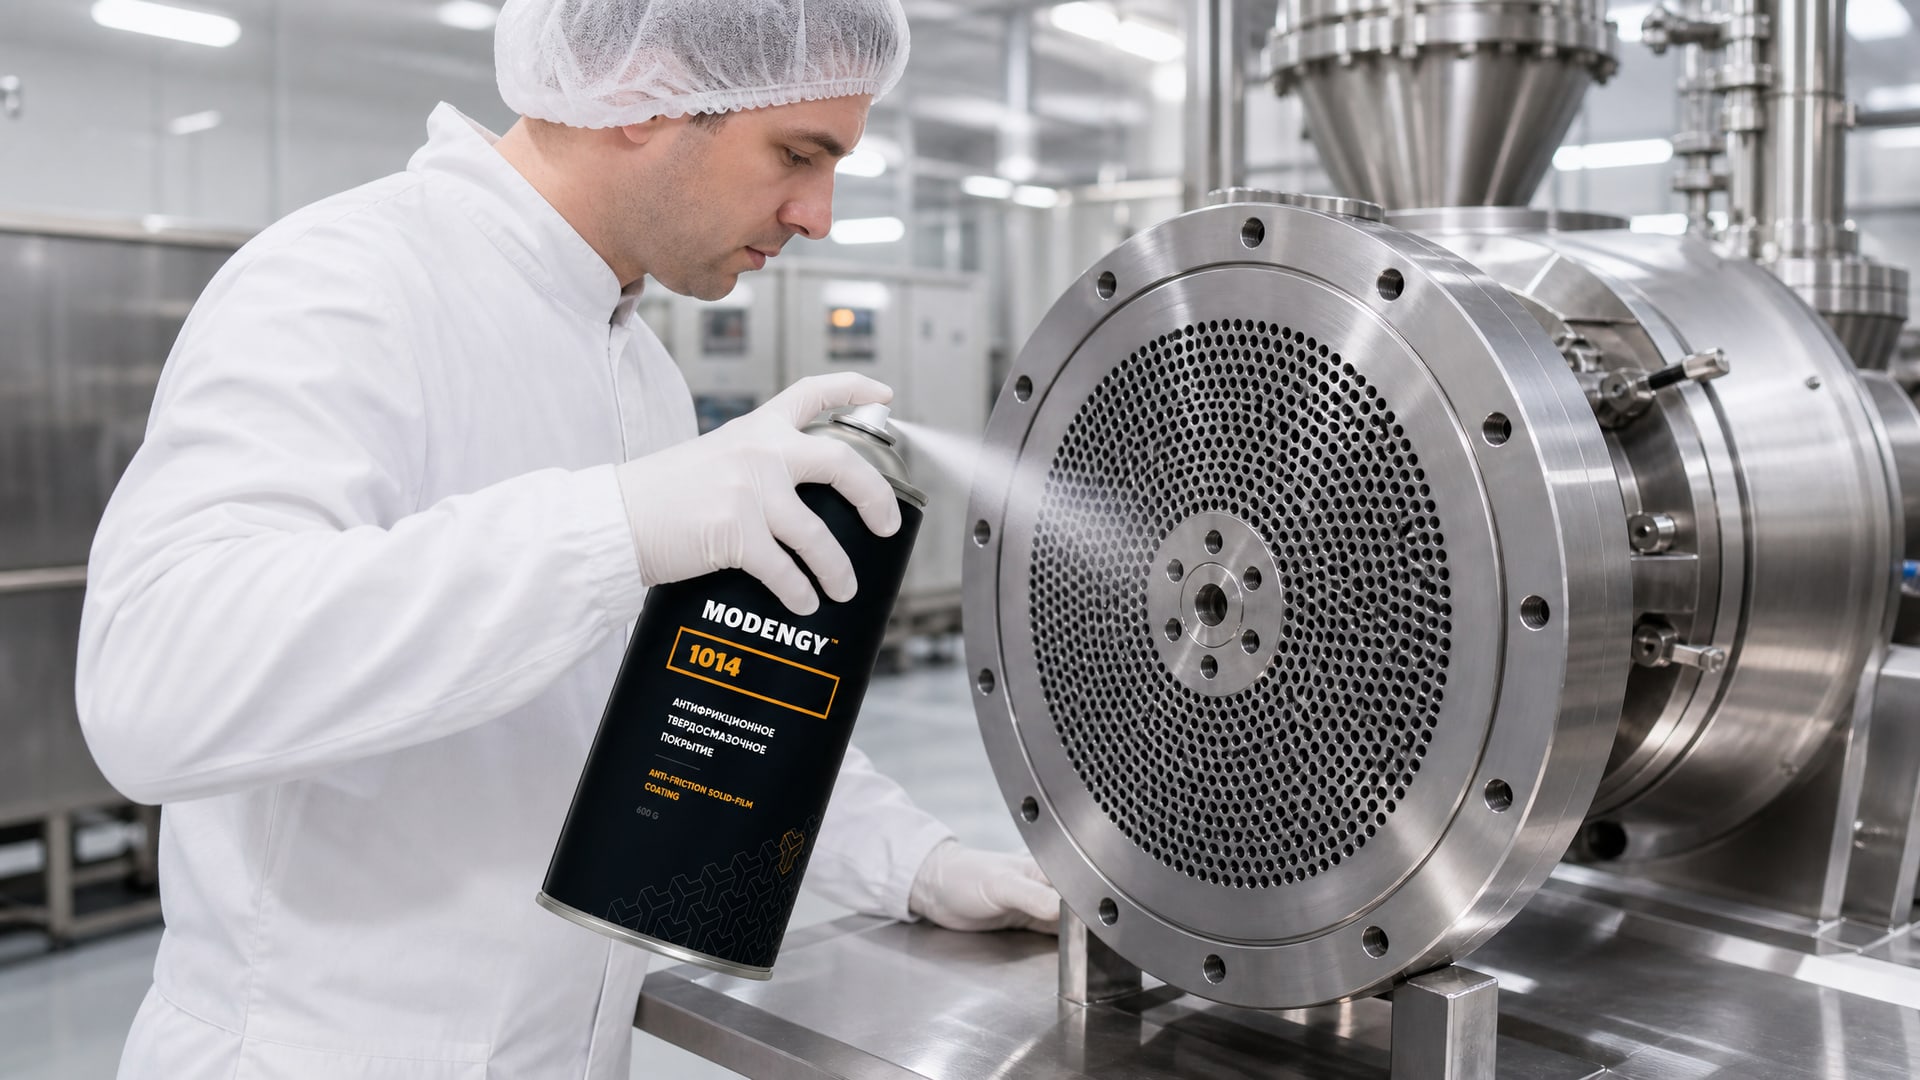
Типичные параметры: температура расплава 240–260 °C, температура охлаждающего валика 30 °C, время работы без остановки 8–10 часов в сутки, периодические очистки щелочными растворами.
На фильере нужно минимизировать налипание расплава, уменьшить усилие открытия-закрытия слота фильеры при смене температур и обеспечить пищевой допуск. Начнем с поиска покрытия, которое держит стабильность при 260 °C без деградации. ПТФЭ-основы часто предлагают, но нужно уточнить адгезию - чистый ПТФЭ плохо прилипает к стали, поэтому требуется промежуточный слой или вулканизация.
Далее проверяем документ о пищевом допуске. Условия проверки должны совпадать: контакт с расплавом при 250–260 °C, несколько часов непрерывной работы, затем охлаждение. Если тест проводился только при 180 °C, это не гарантирует, что при 260 °C миграция останется приемлемой - окисление и поверхностная деградация могут усилить ее.
Антифрикционное покрытие на основе ПТФЭ и дисульфида молибдена, которое оптимально выбирается с проверкой адгезии, может удовлетворить требования по низкому трению и стойкости к налипанию, при условии, что стойкость достаточна для размера зазора вашей фильеры. Для узлов, требующих пищевого допуска и работающих при высоких температурах, таких как фильеры экструдеров, проверяется полный набор параметров: MODENGY 1014 на основе ПТФЭ и дисульфида молибдена обладает химической стойкостью и работает в диапазоне до +255 °C, что почти совпадает с верхним пределом процесса.
Финальный шаг - согласовать с производителем оборудования или поставщиком покрытия, что выбранный материал применим именно для вашей фильеры и исключает появление проблем при смене температур, охлаждении и санитарной очистке.
Часто задаваемые вопросы
Чем отличается антифрикционное покрытие пищевое от обычного промышленного?
Основное отличие - в требовании к миграции. Обычное промышленное покрытие может содержать компоненты, которые при нагреве переходят в расплав или пищу; пищевое должно ограничивать эту миграцию до 10 mg/dm² поверхности. Кроме того, пищевые покрытия проверяют на стойкость к щелочным и кислотным моющим средствам, которые часто используются в пищевой промышленности.
Почему низкий коэффициент трения не гарантирует пищевой допуск?
Низкое трение достигается за счет состава материала, но это ничего не говорит о его безопасности при контакте с пищей. Материал может быть отличным смазочным, но выделять в пищу или расплав вредные вещества. Пищевой допуск требует отдельной проверки миграции, которая может занять недели и стоить дорого.
На какую максимальную температуру ориентироваться при выборе покрытия?
Ориентируйтесь не на указанный в паспорте максимум, а на реальную температуру вашего узла плюс 10–20 °C запаса. Если фильера работает при 240 °C, ищите покрытие, которое стабильно при 250–260 °C и имеет данные миграции именно в этом диапазоне. Условия испытаний должны совпадать с вашим процессом.
Как часто нужно обновлять антифрикционное покрытие на фильере?
Это зависит от интенсивности использования, абразивности полимера и качества самого покрытия. На практике, при интенсивном использовании пленочного экструдера, покрытие может прослужить от нескольких месяцев до 2–3 лет. Первый признак изнашивания - увеличение налипания и рост усилия открытия-закрытия слота.
Есть ли разница между H1 и другими классами пищевого допуска?
H1 предназначена для контакта с пищей; H2 используется только для смазок в зонах, где контакт исключен (например, в механизмах выше линии упаковки). H3 (пищевые разделительные агенты) применяется редко. Для покрытий фильер, соприкасающихся с расплавом или пищей, нужна ровно H1, никакая другая категория не подойдет.
Заключение
Выбор антифрикционного покрытия для пищевого оборудования требует одновременной проверки трех параметров: пищевого допуска (не более 10 mg/dm² миграции), рабочей температуры узла (обычно 200–260 °C для экструзии) и адгезии к металлу при циклических нагрузках. Пищевой допуск сам по себе недостаточен - нужно убедиться, что покрытие стабильно именно в диапазоне вашего процесса, и запросить копию анализов миграции или сертификат, соответствующий EDQM или другим региональным требованиям.
Следующий шаг - собрать техлисты всех потенциальных вариантов, выписать температурные окна и условия проверки пищевого допуска, затем согласовать выбор с производителем вашего оборудования или поставщиком покрытия. Это займет время, но сэкономит затраты на переделку или замену покрытия, если первый выбор окажется неудачным.