Антифрикционное покрытие с пищевым допуском - это не просто материал без токсинов, а комплекс свойств, которые должны соответствовать строгим стандартам безопасности и технологичности. Многие закупщики и инженеры ошибочно считают, что достаточно одного сертификата NSF H1 или иностранного паспорта - на практике выбор требует понимания трех ключевых моментов: сценария контакта с продуктом, стойкости к дезинфекции и применимости покрытия именно в роли защитного слоя, а не смазки.
Статья поможет техническим специалистам и снабженцам разобраться, как правильно выбрать антифрикционное покрытие для упаковочного оборудования, фильер экструдеров, печей и других узлов, где одновременно работают требования к скольжению, износостойкости и гигиене пищевого производства.
Стандарты и регулирование пищевого допуска
Категория NSF H1 обозначает материал, который может иметь случайный, технически неизбежный контакт с пищей.
Это не означает, что покрытие создано специально для пищевого оборудования; скорее, оно находится в зоне, где контакт возможен, но не является основным назначением детали. Ограничение по содержанию в продукте при H1 составляет 10 ppm, что эквивалентно 0,001% по массе.
NSF H1 работает в паре с ISO 21469 - международным стандартом, устанавливающим гигиенические требования к разработке, производству и обращению смазочных материалов пищевого класса. Этот стандарт дополняет, а не заменяет NSF, и часто требуется одновременно с ним.
Для России применяются дополнительные документы. Техническое регулирование 030/2012 (ТР ТС 030/2012) - это единое таможенное регулирование органических растворителей, которое охватывает и смазочные материалы, предназначенные для контакта с пищей. Каждый материал должен иметь паспорт безопасности по ГОСТ 30333, где указаны состав, свойства, условия хранения и применения, а также сведения об острой токсичности.
Для гигиенических покрытий, наносимых на внутреннюю поверхность тары и оборудования, действует ГОСТ Р 54561-2011. Этот стандарт устанавливает требования к гладкости и сплошности поверхности, что критично для предотвращения скопления микробов и моющих средств в микротрещинах. Контроль шероховатости проводится по образцам, указанным в ГОСТ 9378-93.
Разница между NSF H1, H2 и 3H в контексте покрытий
NSF H1 - допуск для случайного контакта.
Типичный пример: подшипник скольжения направляющей, которая расположена близко к конвейеру с готовой продукцией, но не касается ее напрямую. Если подшипник смазан составом H1 и произойдет микроутечка, несколько миллиграммов смазки могут попасть на упаковку или продукт - это и есть случайный контакт.
NSF H2 распространяется на материалы в зонах, где контакт с пищей исключен полностью. Примеры: редукторы, находящиеся в отдельном техническом помещении; шарниры и опоры в служебной части конвейера; элементы, скрытые защитным кожухом. Для H2 не требуется соответствие строгим ограничениям по составу, но материал все равно должен быть пригоден для пищевого производства и совместим с санитарной обработкой.
3H - категория для прямого контакта с пищевым продуктом. На практике антифрикционные покрытия редко разработаны именно для 3H, поскольку прямой контакт скользящей поверхности с едой встречается не часто. Разделительные агенты и формовочные покрытия - да, это 3H; фильеры с прямым контактом полимера (не пищи) - это частный случай.
Ошибка закупщика: предполагать, что H1 «строже» H2. На самом деле H2 может быть недопустим в пищевой зоне, даже если не требует минимума по составу, потому что часть H2 материалов вообще не регистрируются под пищевые нормы. Выбор зависит от конкретного сценария контакта, а не от универсального ранжирования.
Физико-химические требования к антифрикционным покрытиям для пищевого производства
Антифрикционное покрытие должно обеспечить три основных свойства: низкий коэффициент трения (обычно 0,05–0,15), стойкость к истиранию и адгезию к основному материалу детали.
В пищевом контексте добавляются два критических требования: отсутствие миграции компонентов в продукт и совместимость с щелочными моющими и кислотными дезинфицирующими средствами.
Миграция происходит, если покрытие недостаточно полимеризовано или его компоненты растворяются в водной, жирной или щелочной среде. Для пищевого оборудования время полной полимеризации должно быть строго выдержано перед сборкой - это требование прописано в технологии нанесения и паспорте безопасности. Нарушение сроков полимеризации - одна из главных причин попадания веществ в продукт и последующих санитарных претензий.
Совместимость с дезсредствами проверяется путем выдержки образца покрытия в растворах щелочей (pH 11–13) и кислот (pH 2–4) в течение нескольких часов. Покрытие не должно разбухать, менять цвет, трескаться или терять адгезию. Многие бюджетные полиуретановые и эпоксидные покрытия, несертифицированные для пищевого применения, не выдерживают такую проверку.
Тепловая стойкость для покрытий в упаковочном оборудовании обычно требуется в диапазоне 60–120 °C; для фильер полимерных экструдеров требуется уже 160–200 °C и выше. Антифрикционные полимеры, подходящие для высоких температур, часто строятся на основе PTFE (политетрафторэтилена) или его модификаций, которые одновременно обладают низким коэффициентом трения и инертностью к химикатам.
Выбор покрытия для фильер экструдеров и других узлов высокотемпературного оборудования
Фильеры пленочного экструдера работают при температурах 180–280 °C в зависимости от типа полимера.
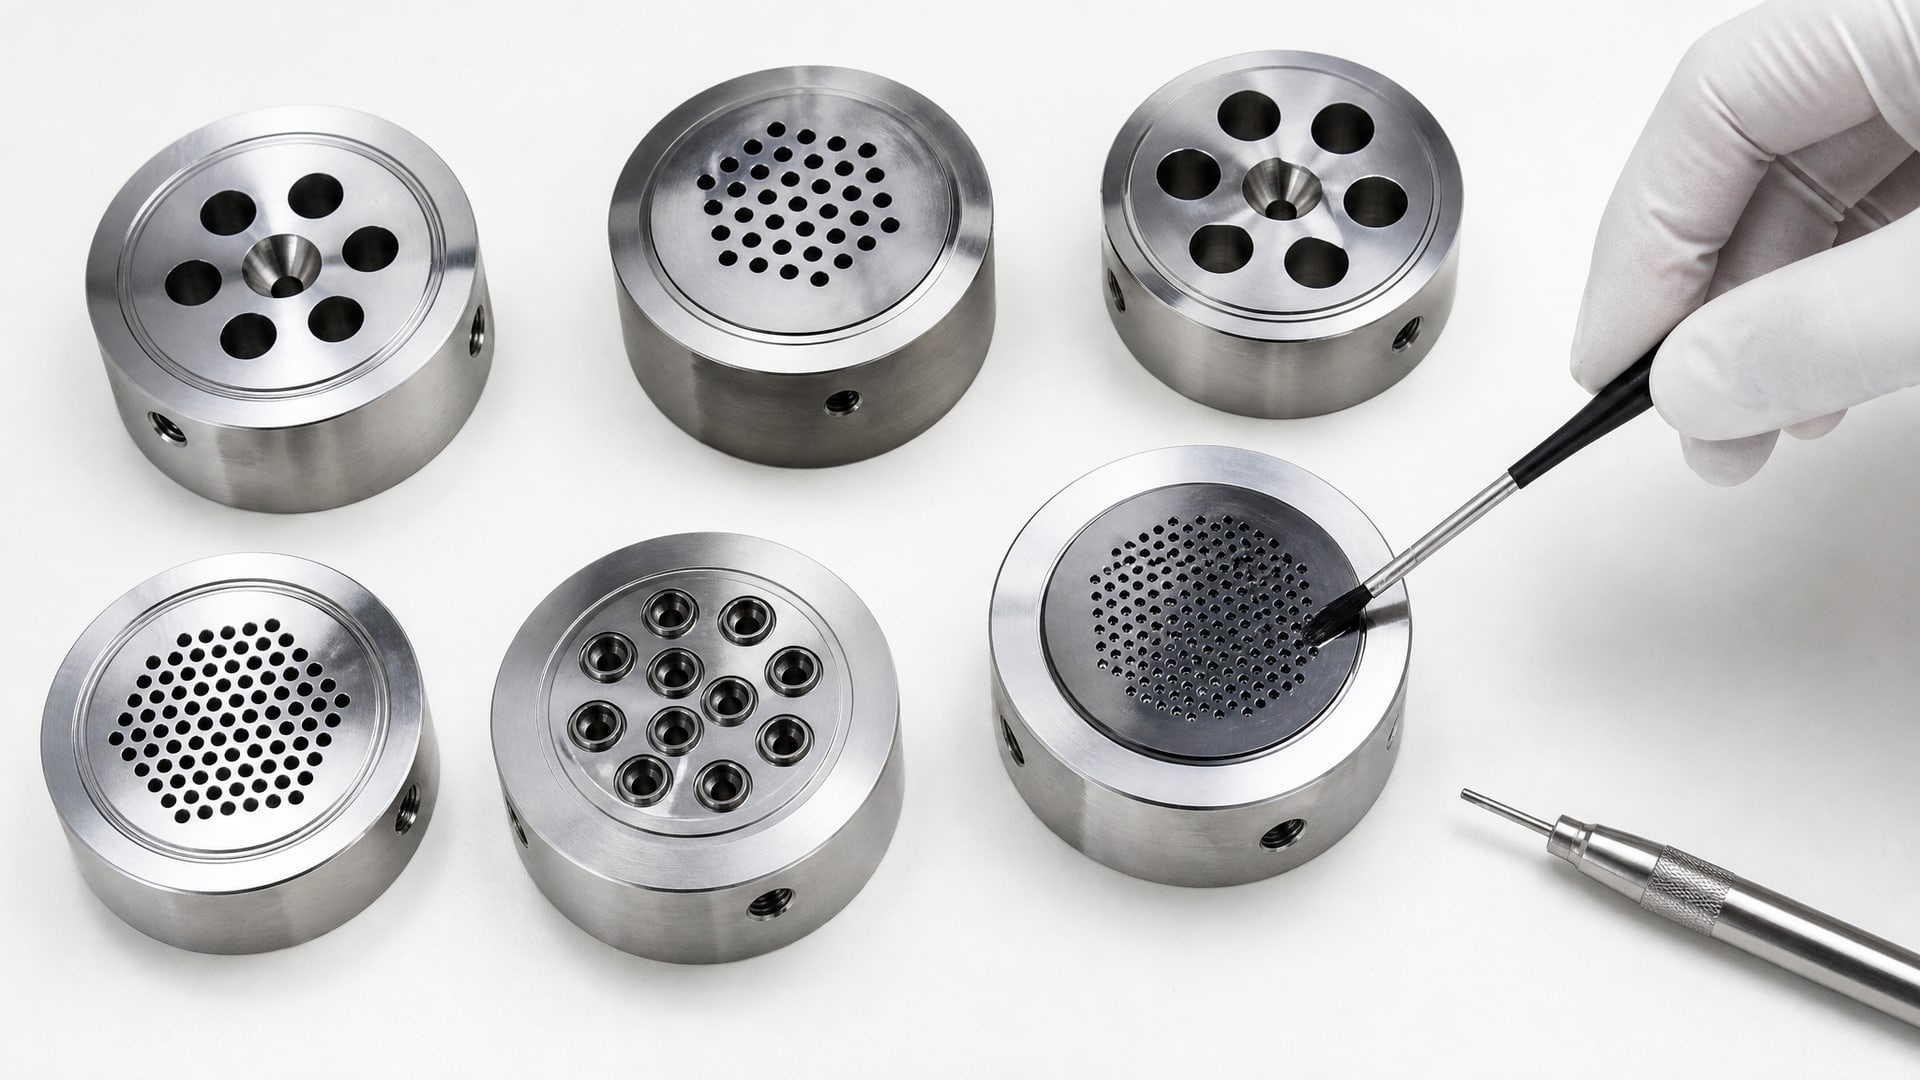
На такой фильере происходит не контакт с пищей, а контакт с расплавом полимера (полиэтилена, полипропилена и т. п.). Это снимает требование NSF H1 для самого материала фильеры, но вводит требование к совместимости покрытия с высокой температурой и полимером. Кроме того, фильеры часто разбирают для очистки и промывки - материал покрытия должен выдержать механическое воздействие и контакт с растворителями, используемыми для удаления остатков полимера.
Для таких узлов логика выбора иная: вместо NSF H1 часто ищут керамические или графитовые антифрикционные покрытия с теплостойкостью выше 300 °C. Однако если фильера расположена в непосредственной близости от пищевой зоны (например, на линии, производящей упаковку для пищи), требуется проверить, не придется ли позже наносить пищевое покрытие или смазку рядом - в таком случае совместимость приобретает значение.
Для узлов, где требуется одновременно пищевой допуск и высокая температура, выбор сужается. Материалы PTFE-типа, модифицированные для H1, существуют, но они более дороги и требуют точного подбора по толщине, адгезии и методу нанесения. Для узлов упаковочного оборудования, работающих при 60–100 °C и требующих пищевого допуска, PTFE-полиуретановые композиции показывают хороший результат; для фильер экструдеров без прямого контакта с пищей обычно выбирают керамические или графит-полимерные смеси.
Технология нанесения и полимеризация
Подготовка поверхности - первый и критический этап.
Перед нанесением антифрикционного покрытия деталь должна быть обезжирена в спирте или специальном очищающем растворе, затем высушена. Остатки жира, окисла или абразива не позволяют покрытию адгезировать к основе и приводят к отслаиванию в процессе эксплуатации.
Метод нанесения зависит от формы и размера детали: напыление (напыление методом электростатического распыления), окунание или кистевое нанесение. Для фильер и сложнопрофильных деталей часто используют напыление в вакуумной камере или электростатическое напыление. Толщина слоя обычно 5–30 микрометров; излишняя толщина может привести к неравномерному высыханию и микротрещинам.
После нанесения следует полная полимеризация. Время высушивания на воздухе (при 20–25 °C) варьируется от 24 часов до нескольких суток в зависимости от типа полимера и толщины. Для ускорения часто используют низкотемпературный нагрев (40–60 °C). Недостаточная полимеризация оставляет в покрытии летучие компоненты, которые позже мигрируют в пищу или в конденсат при контакте с влагой.
Проверка готовности покрытия перед сборкой: поверхность не должна быть липкой, деталь не должна оставлять следы при трении о чистую ткань, отсутствует запах растворителя. Для критичных применений проводят испытание на адгезию по методу перекрестного надреза (ГОСТ Р 15.10-02 или аналог): острым ножом делают два набора параллельных линий под углом 90 градусов, затем скотчем проверяют, не отслаивается ли покрытие.
Совместимость с моющими и дезинфицирующими средствами
В цехах пищевого производства оборудование регулярно промывают водой, щелочными моющими растворами (pH 11–13) и кислотными или хлорсодержащими дезинфектантами (pH 2–4).
Антифрикционное покрытие должно оставаться интактным и не менять свои функциональные свойства после такой обработки.
Проверку совместимости проводят путем выдержки образцов покрытия в каждом из используемых на производстве средств в течение 1–4 часов при рабочей температуре. Признаки несовместимости: изменение цвета, появление пузырей или трещин, размягчение, отслаивание, потеря адгезии. Если производство применяет нестандартное дезсредство, оно должно быть проверено отдельно.
Антифрикционные полиуретановые покрытия хорошо выдерживают щелочное воздействие, но могут быть уязвимы перед сильными кислотами, особенно окислителями (хлор, перекись водорода). PTFE-покрытия почти универсальны в этом смысле. Эпоксидные системы часто требуют верхнего защитного слоя, чтобы выдержать кислотно-щелочное цикличное воздействие. Сертификат поставщика или паспорт безопасности должны явно указывать совместимость с каждым типом средства.
Регистрация и документирование для российского рынка
Любое антифрикционное покрытие, позиционируемое как пищевое, должно иметь в России документ о гигиеническом допуске.
Это может быть свидетельство о регистрации в Роспотребнадзоре или письмо санитарного надзора о разрешении применения. Без такого документа использование покрытия на пищевом оборудовании технически возможно, но санитарно запрещено, и закупщик несет ответственность при проверке.
Паспорт безопасности (ГОСТ 30333) должен содержать: химический состав (хотя бы в общих группах), физико-химические свойства, данные по токсичности, условия хранения и применения, рекомендации по утилизации. Для покрытий часто в паспорте указана информация о миграции активных компонентов в модельные среды (воду, 4% уксусную кислоту, 20% этанол) - это требование ГОСТ Р 54561-2011.
Тип посуды или оборудования, для которого допущено покрытие, должен быть четко указан. Например, покрытие может быть разрешено для внутренней поверхности тары, но не для деталей, контактирующих с горячим продуктом выше 60 °C. Любое отклонение от указанных условий требует отдельного согласования или переоценки.
При закупке импортного покрытия российский закупщик должен получить от поставщика не только английский паспорт и сертификат NSF, но и документ о регистрации или письмо о согласовании с санитарными органами РФ. Если такого документа нет, то продукт подлежит регистрации, что занимает 2–3 месяца и требует испытаний в аккредитованной лаборатории.
Часто задаваемые вопросы
Достаточно ли одного NSF H1 для выбора пищевого антифрикционного покрытия?
NSF H1 - необходимое, но не достаточное условие. Для России требуется дополнительно паспорт безопасности по ГОСТ 30333, наличие регистрации в Роспотребнадзоре и подтверждение совместимости с применяемыми на производстве дезинфектантами. Один сертификат NSF может быть приложением к документам, но не полной гарантией допуска.
Можно ли использовать антифрикционное покрытие, которое подходит для смазки H1?
Нет. Смазки и покрытия регулируются по-разному. Смазка может иметь допуск H1, но используемые в ее составе вспомогательные компоненты могут быть непригодны для твердого покрытия. Кроме того, требования к адгезии, полимеризации и совместимости с щелочно-кислотной обработкой для покрытий намного строже, чем для смазок.
Как долго полимеризуется антифрикционное покрытие перед сборкой оборудования?
Минимум 24 часа при комнатной температуре (20–25 °C); часто требуется 48–72 часа. Низкотемпературный нагрев (40–60 °C) сокращает время до 12–24 часов. Точное время указано в паспорте безопасности и должно быть выдержано строго - недополимеризованное покрытие выделяет компоненты в течение недель после нанесения.
Какое антифрикционное покрытие выбрать для фильер пленочного экструдера?
Выбор зависит от температуры процесса (обычно 180–280 °C), типа полимера и наличия влаги. Для высокотемпературных узлов без прямого контакта с пищей часто используют керамические или графит-полимерные смеси, теплостойкие выше 300 °C. Если требуется пищевой допуск, нужна консультация производителя, так как стандартные H1-покрытия часто не выдерживают такие температуры.
Как проверить совместимость покрытия с нашими дезинфектантами?
Возьмите образец покрытия и поместите его в каждое используемое на производстве средство (в неразбавленном виде или в рабочей концентрации) на 1–4 часа при рабочей температуре. Проверьте отсутствие пузырей, трещин, обесцвечивания и отслаивания. Если производство применяет самодельные или узкоспециализированные дезсредства, эту проверку нужно делать обязательно.
Заключение
Выбор антифрикционного покрытия для пищевого оборудования требует комплексного подхода: недостаточно опираться на один сертификат или допуск. Необходимо убедиться в наличии российской регистрации, соответствии ГОСТ 30333 и ГОСТ Р 54561-2011, совместимости с конкретными моющими и дезинфицирующими средствами, а также соблюдении условий полимеризации перед сборкой оборудования.
Следующий шаг для снабженца: собрать перечень узлов оборудования с указанием рабочих температур, типа возможного контакта (прямой, случайный или отсутствие) и дезинфектантов, применяемых в цехе. Затем направить этот список производителю покрытия и потребовать письменное подтверждение пригодности продукта для вашего применения, а также копию регистрационного документа или письма о санитарном согласовании из Роспотребнадзора.