Анаэробный фиксатор резьбы отверждается в отсутствие воздуха между близко прилегающими металлическими поверхностями. Однако не все составы одинаково работают при наличии люфта между витками. Главное, что нужно понимать: каждый фиксатор имеет паспортный максимум допустимого зазора - от 0,15 мм до 0,5 мм в зависимости от серии. Выбрать неправильный состав означает получить соединение, которое не наберет полную прочность, окажется герметичным лишь частично или потребует переделки.
Статья показывает, как измерить фактический зазор в резьбовом соединении, подобрать фиксатор по его максимально допустимому gap fill, учесть условия вибрации и определить, нужен ли активатор. Информация полезна технологам, инженерам и закупщикам, которые работают с надежностью соединений и хотят избежать отказов в поле.
Почему зазор критичен при выборе фиксатора
Анаэробный клей работает через окисление, если металл находится в непосредственном контакте с молекулами состава.
При узких зазорах молекулы заполняют промежуток полностью и равномерно отверждаются по всей толщине. При больших люфтах клей частично заполняет пространство, остаток остается не полимеризованным, и соединение получает меньше прочности.
Для wicking-threadlocker максимальный допуск составляет 0,15 мм. Это вязкие составы, которые впитываются вверх по резьбе капиллярным способом, поэтому они критичны к ширине щели. Более текучие стандартные фиксаторы допускают зазоры 0,20–0,30 мм, а некоторые высоковязкие серии работают при люфте до 0,5 мм. При этом скорость отверждения прямо зависит от зазора: чем больше промежуток, тем медленнее полимеризация.
Закупщики часто совершают ошибку: выбирают первый попавшийся фиксатор с заявленной высокой прочностью, не сверяя максимально допустимый зазор с реальной геометрией соединения. Результат - соединение, которое держит нестабильно, либо отваливается в вибрационных условиях, либо требует повторной обработки.
Как измерить фактический зазор в резьбовом соединении
Перед выбором фиксатора нужно точно узнать радиальный люфт между отверстием и болтом.
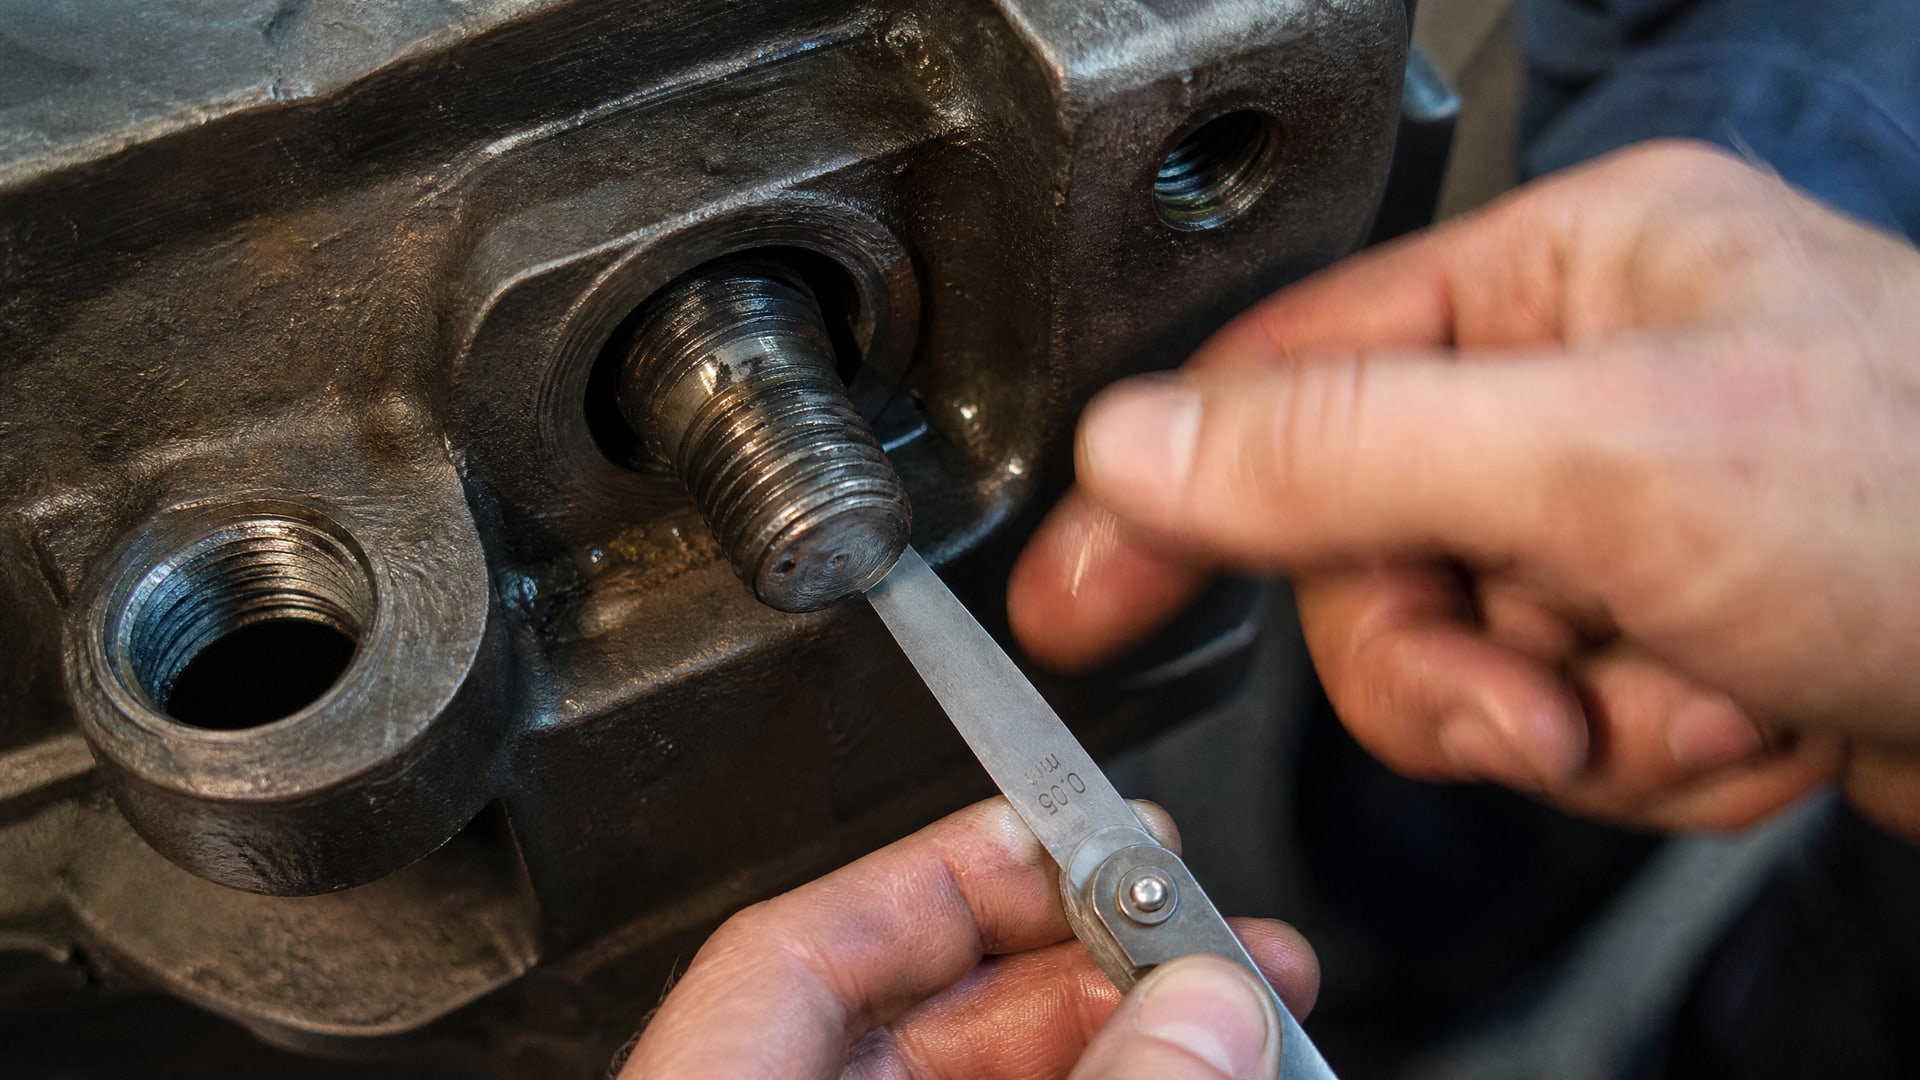
Самый простой способ - собрать соединение без клея, вставить болт в отверстие и измерить люфт щупом или микрометром. Зазор может быть неравномерным: на одной стороне 0,2 мм, на другой 0,35 мм. При расчете берут максимальное значение.
Второй вариант - расчетно. Вычисляют разницу между номинальным диаметром отверстия и диаметром болта, затем делят пополам. Например, отверстие М8 с допуском H7 и болт с допуском g6 дадут радиальный зазор примерно 0,1–0,15 мм. При этом нужно учитывать, что производственные допуски могут давать кумуляцию: разброс вполне может быть 0,3–0,5 мм.
Для сквозных отверстий еще важна длина резьбовой части: если она короткая (2–3 диаметра), то на малом участке люфт создает повышенный риск неравномерного заполнения клеем. Для глухих отверстий критична глубина: фиксатор должен заполнить не только верхние витки, но и достичь дна, иначе соединение не наберет полного удержания.
Размеры резьбы и их влияние на выбор фиксатора
Размер резьбы (диаметр и шаг) влияет на выбор несколькими способами.
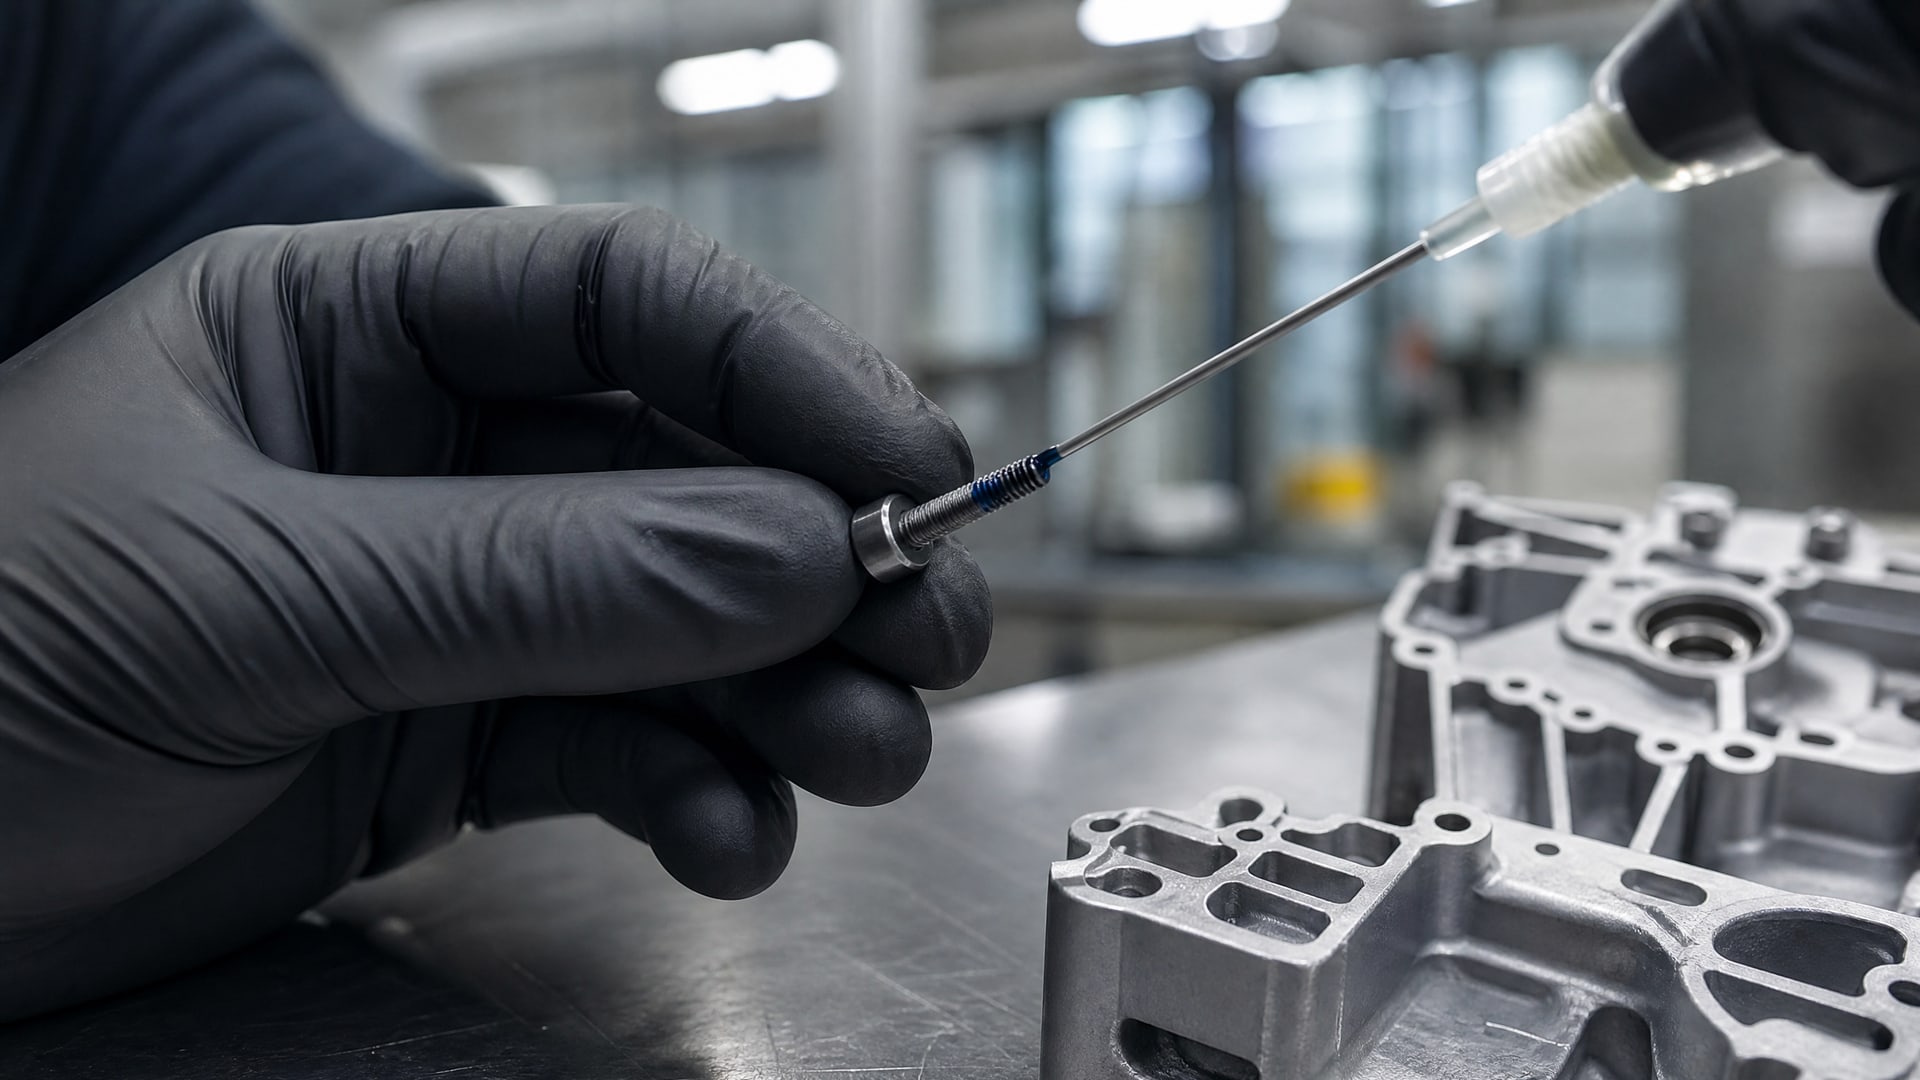
Мелкие резьбы (M2, M3, M4) имеют узкие впадины между витками, поэтому даже малый зазор в 0,1–0,15 мм требует очень текучего состава, чтобы клей заполнил витки полностью. Для мелких резьб часто используют wicking-threadlocker, потому что его низкая вязкость гарантирует капиллярное впитывание.
Средние резьбы (M6–M12) - это рабочая зона для стандартных фиксаторов. Допуск на зазор тут может быть 0,2–0,3 мм, и отверждение идет достаточно быстро. Для них подходят универсальные анаэробные клеи среднего класса вязкости.
Крупные резьбы (M16, M20 и выше) допускают более вязкие составы и большие зазоры до 0,5 мм, потому что объем пространства между витками больше. Однако здесь есть свой подвох: если соединение глухое (например, болт ввинчивается в блок), вязкий клей может не дойти до дна, оставив пустоты. Для таких случаев рекомендуют либо применять активатор, либо использовать менее вязкий состав, хотя бы до дна отверстия.
При выборе фиксатора всегда справляются в технический лист: там указана рекомендуемая минимальная резьба (например, M4 или M6) и максимальная (M30 или выше). Применение фиксатора вне этого диапазона может привести к неполному отверждению или, наоборот, к чрезмерной прочности, которая затруднит демонтаж.
Выбор между герметиком и фиксатором при наличии люфта
Резьбовой герметик и фиксатор - оба анаэробные, но решают разные задачи.
Герметик приоритизирует предотвращение утечек жидкостей и газов через резьбовое соединение. Фиксатор удерживает болт от самоотвинчивания под вибрацией. При выборе между ними важно понимать, что нужно в конкретной ситуации.
Если соединение находится в среде с высокой вероятностью протечек (гидравлические системы, масляные каналы), нужен герметик, даже если есть люфт. Герметик обычно более вязкий, чтобы оставить слой на поверхности и заполнить зазор. Однако при очень большом люфте герметик может не гарантировать полное уплотнение: тонкая пленка в середине зазора не даст надежной преграды для жидкости.
Если главная проблема - вибрация и самоотвинчивание на чистом механическом соединении (кронштейны, крепеж, детали сборки), берут фиксатор. Фиксаторы часто менее вязкие, их легче дозировать, и они быстрее отверждаются. Для люфтящих соединений ищут фиксатор с явно указанным в ТДС maximum recommended gap 0,3–0,5 мм.
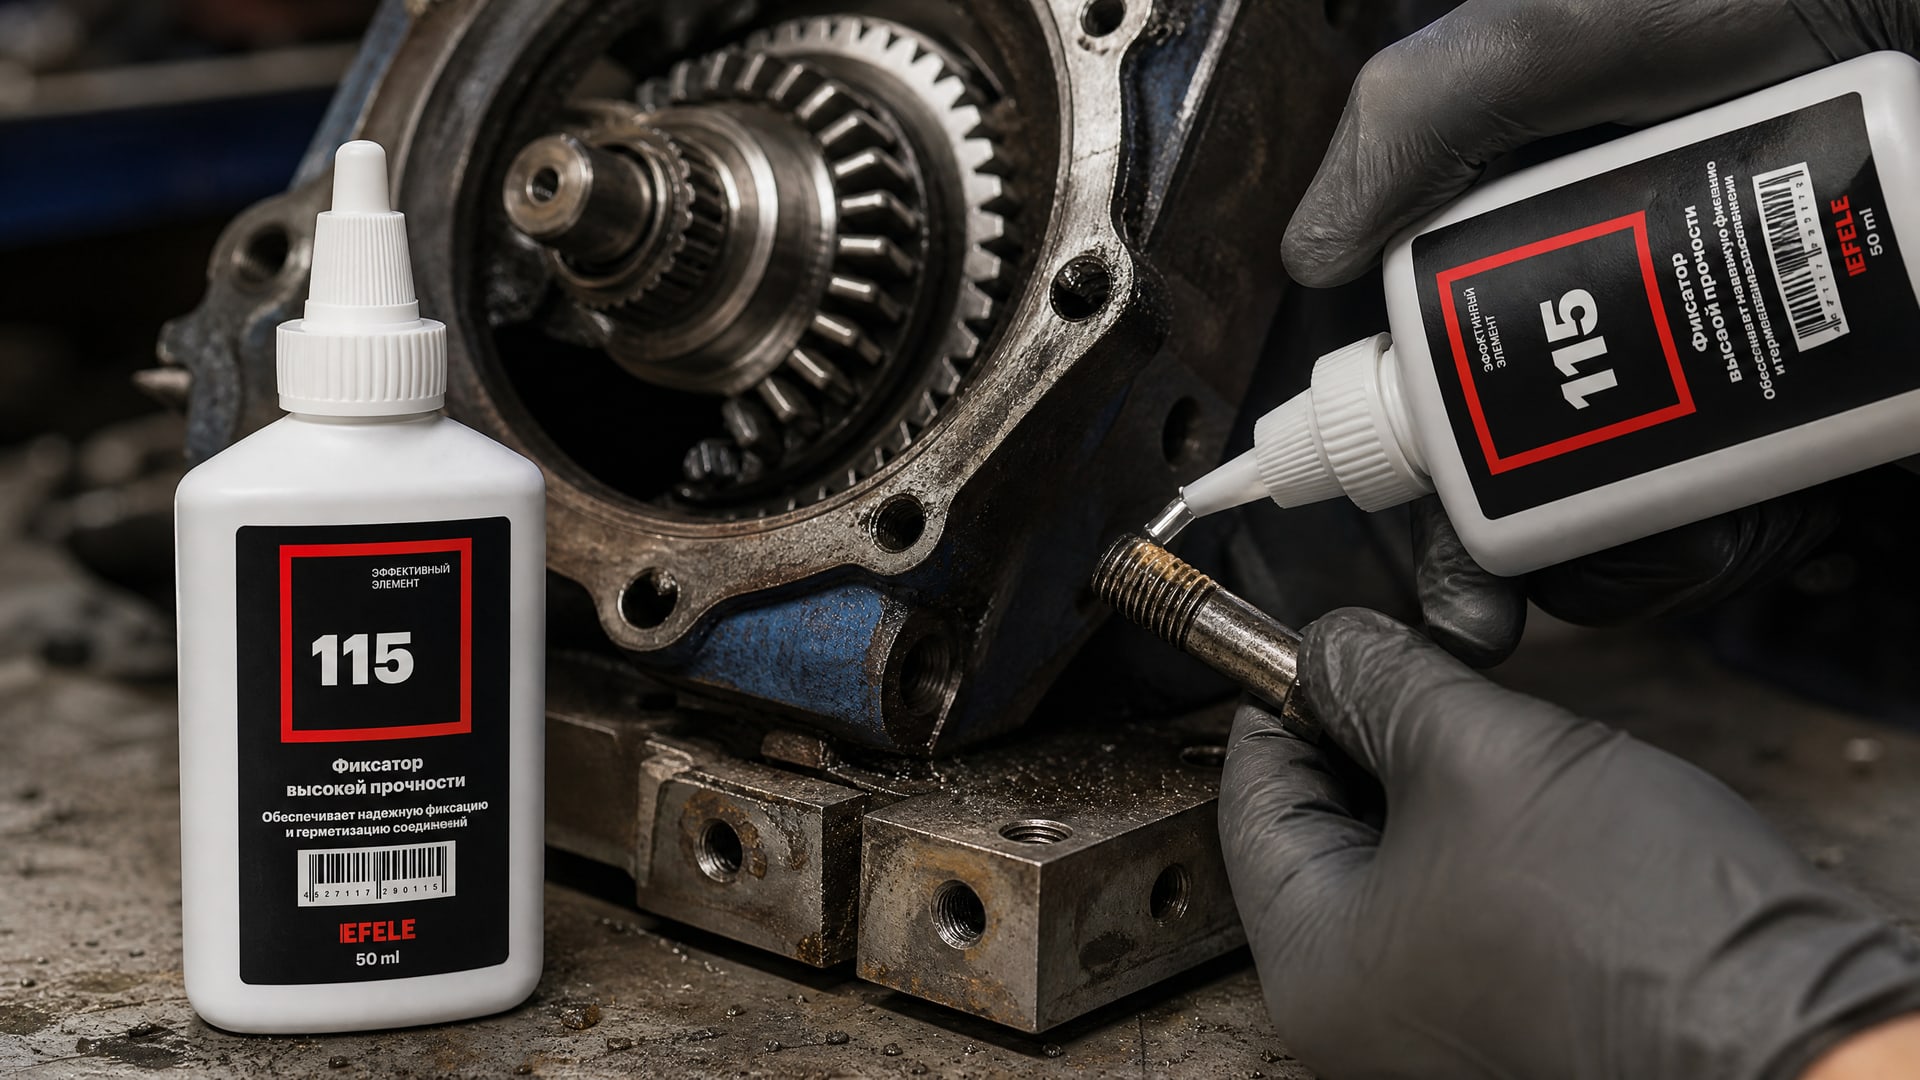
Если же соединение вибрирует И должно быть герметичным (например, пробка сливного отверстия коробки передач или масляный фильтр), нужна комбинированная оценка: проверяют, рекомендует ли производитель свой герметик именно при таких зазорах, или нужно выбрать специализированный состав. EFELE 115 применяется для фиксации резьбовых соединений с зазором до 0,5 мм там, где требуется высокая прочность и термостойкость, например при вибрации и колебаниях температур.
Активатор и его роль при больших зазорах
Активатор (праймер) - это вспомогательное вещество, которое нанося на поверхность перед фиксатором, ускоряет отверждение анаэробного состава.
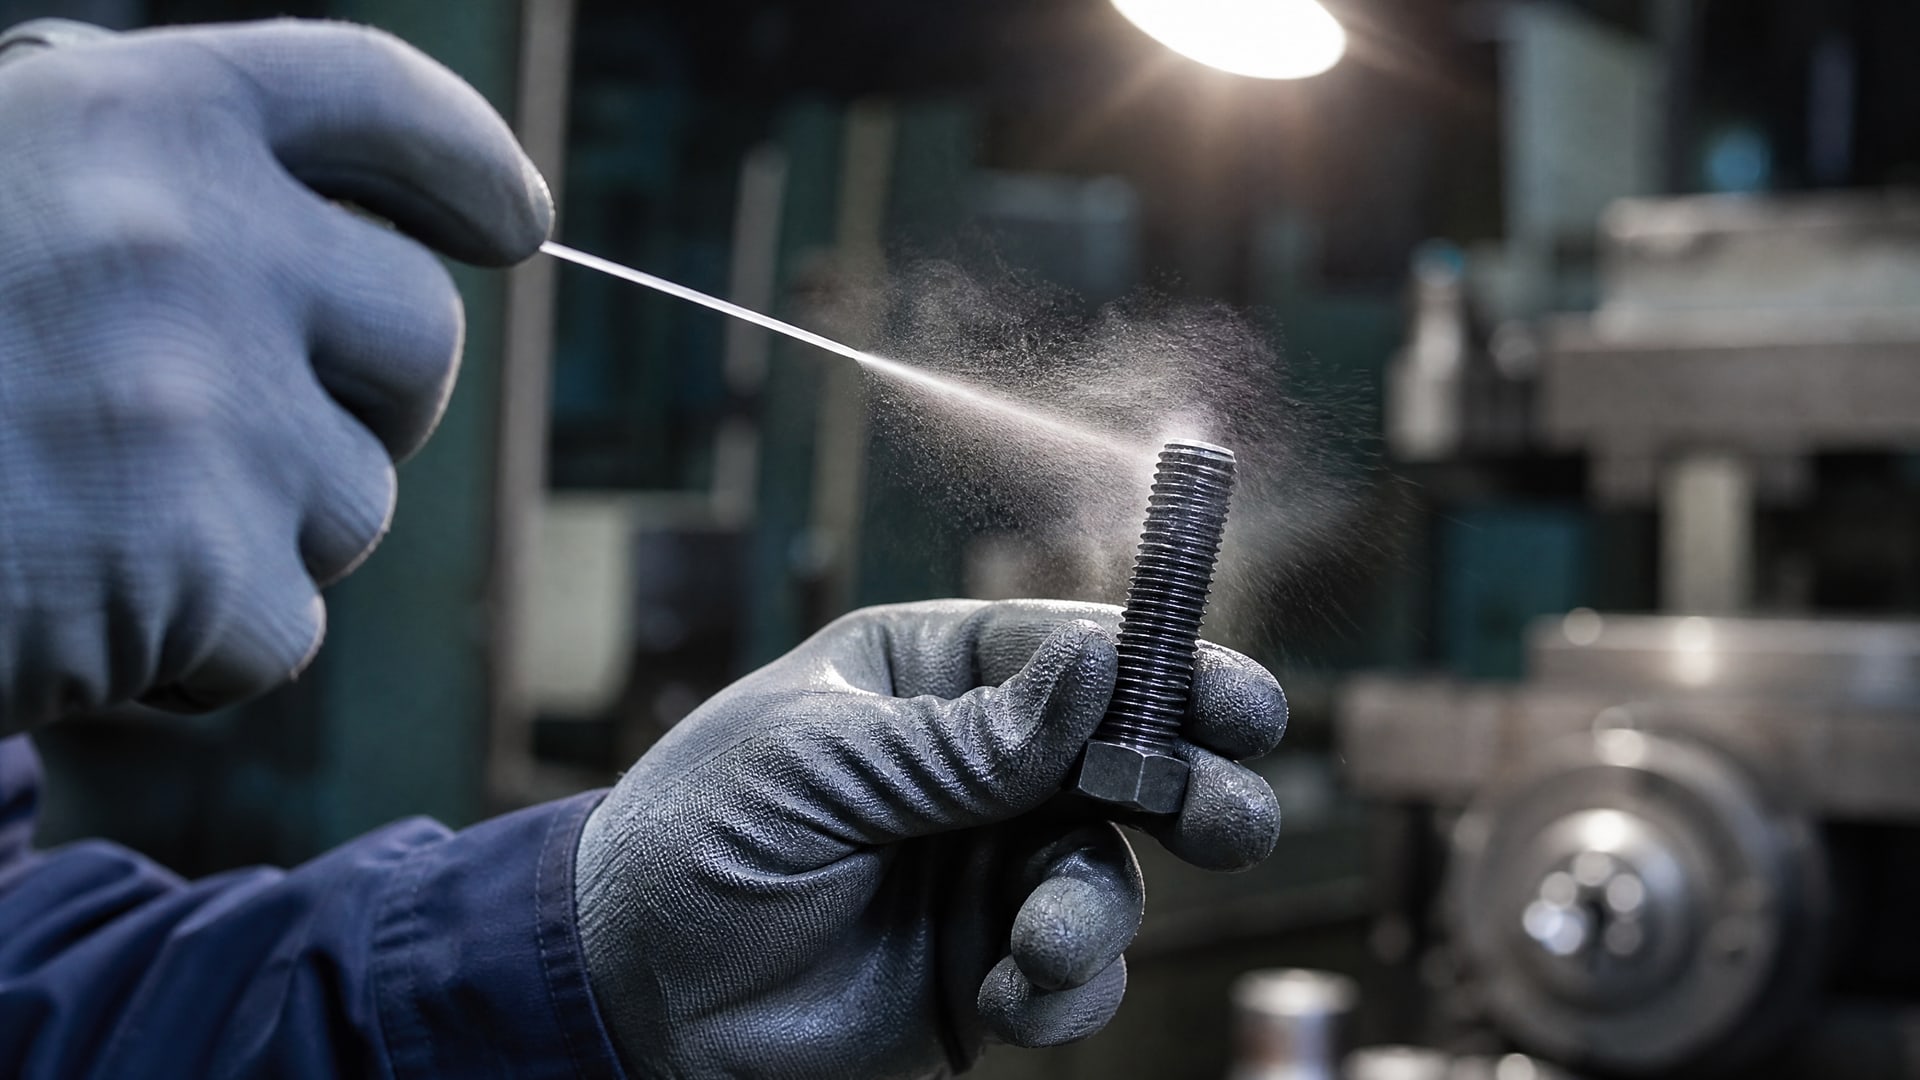
Это особенно полезно при больших зазорах, когда контакт между клеем и металлом неполный и полимеризация идет медленнее обычного.
Механизм работы простой: активатор содержит ускоритель (обычно перекись или аналогичный инициатор), который запускает процесс отверждения без участия кислорода металла. При малых зазорах и хороших условиях активатор не нужен - клей отверждается за 1–2 часа самостоятельно. Но при зазоре 0,4–0,5 мм или при низких температурах, когда реакция замедляется, активатор сокращает время полного отверждения с 24 часов до 4–8 часов.
Способ применения: активатор наносят тонким слоем на обе поверхности (метчик и отверстие) или на поверхность болта и резьбу отверстия, дают испариться летучим компонентам (обычно 1–2 минуты), затем наносят фиксатор и собирают соединение. Избыток активатора может привести к чрезмерно быстрому отверждению и недостаточному распределению клея по виткам, поэтому его наносят экономно.
Производители анаэробных фиксаторов обычно указывают в паспорте, совместим ли данный состав с активатором и какой именно. Применение несовместимого активатора может не дать ускорения или, наоборот, привести к вспениванию и потере свойств. Поэтому сначала читают ТДС, и только потом решают, нужен ли активатор.
Подготовка поверхности и нанесение фиксатора при люфте
Чистота поверхности - это не рекомендация, а обязательное условие.
На маслянистой, грязной или окисленной резьбе анаэробный клей не отверждается, потому что не может вступить в контакт с металлом. Производители прямо указывают в технических листах: очистка и обезжиривание обязательны перед нанесением.
Метод очистки зависит от загрязнения. Для легкой пыли достаточно протереть чистой безворсовой тряпкой. Для маслянистых наслоений используют растворитель (уайт-спирит, изопропанол) или обезжиривающий раствор. Для окисленных и ржавых поверхностей нужна более агрессивная подготовка: проволочная щетка, абразивная щетка или слабая кислота (если материал позволяет). После очистки металл должен блестеть и быть сухим.
При нанесении фиксатора техника различается по типу соединения. Для сквозных отверстий (когда болт проходит насквозь) наносят валик клея по всей рабочей длине резьбы на болте или слегка вдавливают несколько капель в верхнюю часть отверстия. Цель - обеспечить, чтобы клей заполнил все верхние витки. Для глухих отверстий (когда болт ввинчивается в блок) наносят несколько капель прямо в дно отверстия перед ввинчиванием болта. Это гарантирует, что нижние витки тоже получат клей, а не останутся в воздухе.
После нанесения болт вводят в отверстие, затягивают до требуемого момента (если он есть в спецификации) и оставляют в покое до полного отверждения. Обычно это 24 часа при комнатной температуре. До истечения этого времени соединение находится в состоянии частичного полимеризации и может не держать расчетную нагрузку.
Испытания и стандарты: ISO 10964 и breakaway torque
Удержание фиксатора оценивают не волшебным числом типа «высокая прочность», а конкретными измеренными значениями.
Главный стандарт - ISO 10964, который определяет методику испытания threadlocker'ов. По этому стандарту измеряют два ключевых параметра: breakaway torque (момент срыва) и prevailing torque (момент проворачивания).
Breakaway torque - это усилие, которое нужно приложить, чтобы сдвинуть затянутый болт с места после полного отверждения фиксатора. Низкий breakaway torque (например, 2–3 Н·м для M8) указывает на слабый фиксатор; высокий (10–20 Н·м для той же M8) - на сильный. Выбор зависит от требований: если соединение нужно разбирать часто, берут низкий breakaway; если это критичное соединение, которое не должно проворачиваться, - высокий.
Prevailing torque - это усилие, которое нужно поддерживать постоянно, чтобы болт проворачивался при отвинчивании. Этот параметр показывает остаточное трение между витками даже при частичной потере адгезии. Высокий prevailing torque означает, что соединение останется заблокированным даже после того, как произойдет некоторое микросдвижение от вибрации.
В технических листах фиксаторов фигурируют конкретные цифры: например, «breakaway torque при M8-12 Н·м, prevailing torque -8 Н·м», и рядом указано «по ISO 10964». Эти цифры намного надежнее любых маркетинговых слоганов. Если вам нужен фиксатор, который не даст болту проворачиваться под вибрацией, смотрите именно на эти числа, сверяют их с требованиями вашего соединения.
Важный момент: эти значения получены на чистой резьбе с нормальным зазором (0,05–0,15 мм). Если вы используете фиксатор при больших зазорах, близких к его максимуму, реальные breakaway и prevailing torque будут ниже паспортных. Поэтому при проектировании соединения всегда добавляют запас прочности.
Частые ошибки при выборе и применении
Первая ошибка - выбрать фиксатор без измерения фактического зазора.
Закупщик видит на полке фиксатор с названием «высокопрочный» и берет его, не заглядывая в паспорт. Результат: при люфте в 0,4 мм его максимум gap fill составляет только 0,25 мм, и половина соединения остается без клея.
Вторая ошибка - применить вязкий фиксатор для мелкой резьбы. Мелкие резьбы вроде M2–M4 требуют текучести, иначе клей не заполнит узкие впадины между витками. Использование вязкого состава приведет к пустотам и к потере прочности.
Третья ошибка - нанести фиксатор на грязную или маслянистую резьбу и ждать, что клей отверждается. Это не произойдет. Клей останется жидким или отверждается частично, и уже через несколько часов болт начнет проворачиваться.
Четвертая ошибка - вкручивать болт с фиксатором сразу же после нанесения без дополнительной подготовки при большом зазоре. Если при большом люфте требуется активатор, его должны применить до нанесения фиксатора. Если применяют чистый фиксатор без активатора при зазоре 0,4 мм, время отверждения может растянуться до 48 часов, и соединение в первые часы будет нестабильным.
Пятая ошибка - путаница между hermeticity (герметичность) и locking (удержание). Герметик нужен для уплотнения, фиксатор - для удержания. Если вам нужна герметичность, но вы берете фиксатор, соединение может оказаться герметичным недостаточно. И наоборот: если берете герметик для удержания, вибрация может легко разрушить соединение, потому что герметик не предназначен для высоких нагрузок на сдвиг.
Частые задаваемые вопросы
Как понять, что зазор слишком большой для фиксатора?
Если после сборки с фиксатором болт все еще легко проворачивается рукой (без инструмента) через 4–6 часов, значит, зазор был больше максимально допустимого для выбранного состава. Фиксатор просто не успел отверждаться равномерно. Проверьте ТДС: там указан maximum recommended gap. Если ваш люфт выше этого значения, нужен другой фиксатор или активатор.
Нужен ли активатор, если зазор 0,3 мм?
Зависит от фиксатора. Если в ТДС написано, что максимум gap fill -0,3 мм, то можно обойтись без активатора, хотя время полного отверждения составит около 24 часов. Если максимум 0,25 мм, но вам нужно работать с зазором 0,3 мм, тогда активатор сокращает время отверждения и гарантирует лучшую полимеризацию. Сначала прочитайте паспорт конкретного фиксатора.
Можно ли наносить фиксатор на грязную резьбу, если потом протереть?
Нет. Анаэробный клей не отверждается, если на поверхности остается масло или грязь. Протирание после нанесения только удалит часть клея, но не решит проблему контакта с грязью. Очистка и обезжиривание - обязательный этап ДО нанесения фиксатора.
Почему breakaway torque важнее, чем просто название фиксатора?
Потому что название вроде «сильный» или «для тяжелых условий» - это маркетинг. Реальная числовая характеристика по ISO 10964 показывает измеренное усилие, которое требуется, чтобы сдвинуть болт. Это цифра, которую вы можете сравнить с требованиями вашего соединения и знать точно, будет ли болт держаться.
На какой срок рассчитан анаэробный фиксатор после отверждения?
Полностью отвержденный анаэробный фиксатор обычно стабилен неограниченное время при нормальных условиях. Однако при высоких температурах (выше 80 °C) некоторые составы могут постепенно размягчаться. Проверяйте в ТДС рекомендуемый диапазон рабочих температур и, если соединение работает при нагреве, убедитесь, что фиксатор этот диапазон охватывает.
Заключение
Выбор анаэробного фиксатора резьбы при наличии зазора - это не случайное решение, а инженерная задача, которая начинается с измерения люфта и заканчивается проверкой паспортных характеристик. Максимально допустимый gap fill, значения breakaway и prevailing torque по ISO 10964, рекомендации по активатору - вот реальные ориентиры, а не маркетинговые названия серий.
Следующий шаг: измерьте фактический зазор в вашем соединении, определите требуемый момент удержания и температурный диапазон работы, затем заказчиком или техподдержкой согласуйте выбор фиксатора с производителем или поставщиком. Это займет 10–15 минут, но избавит вас от переделок и отказов в поле.