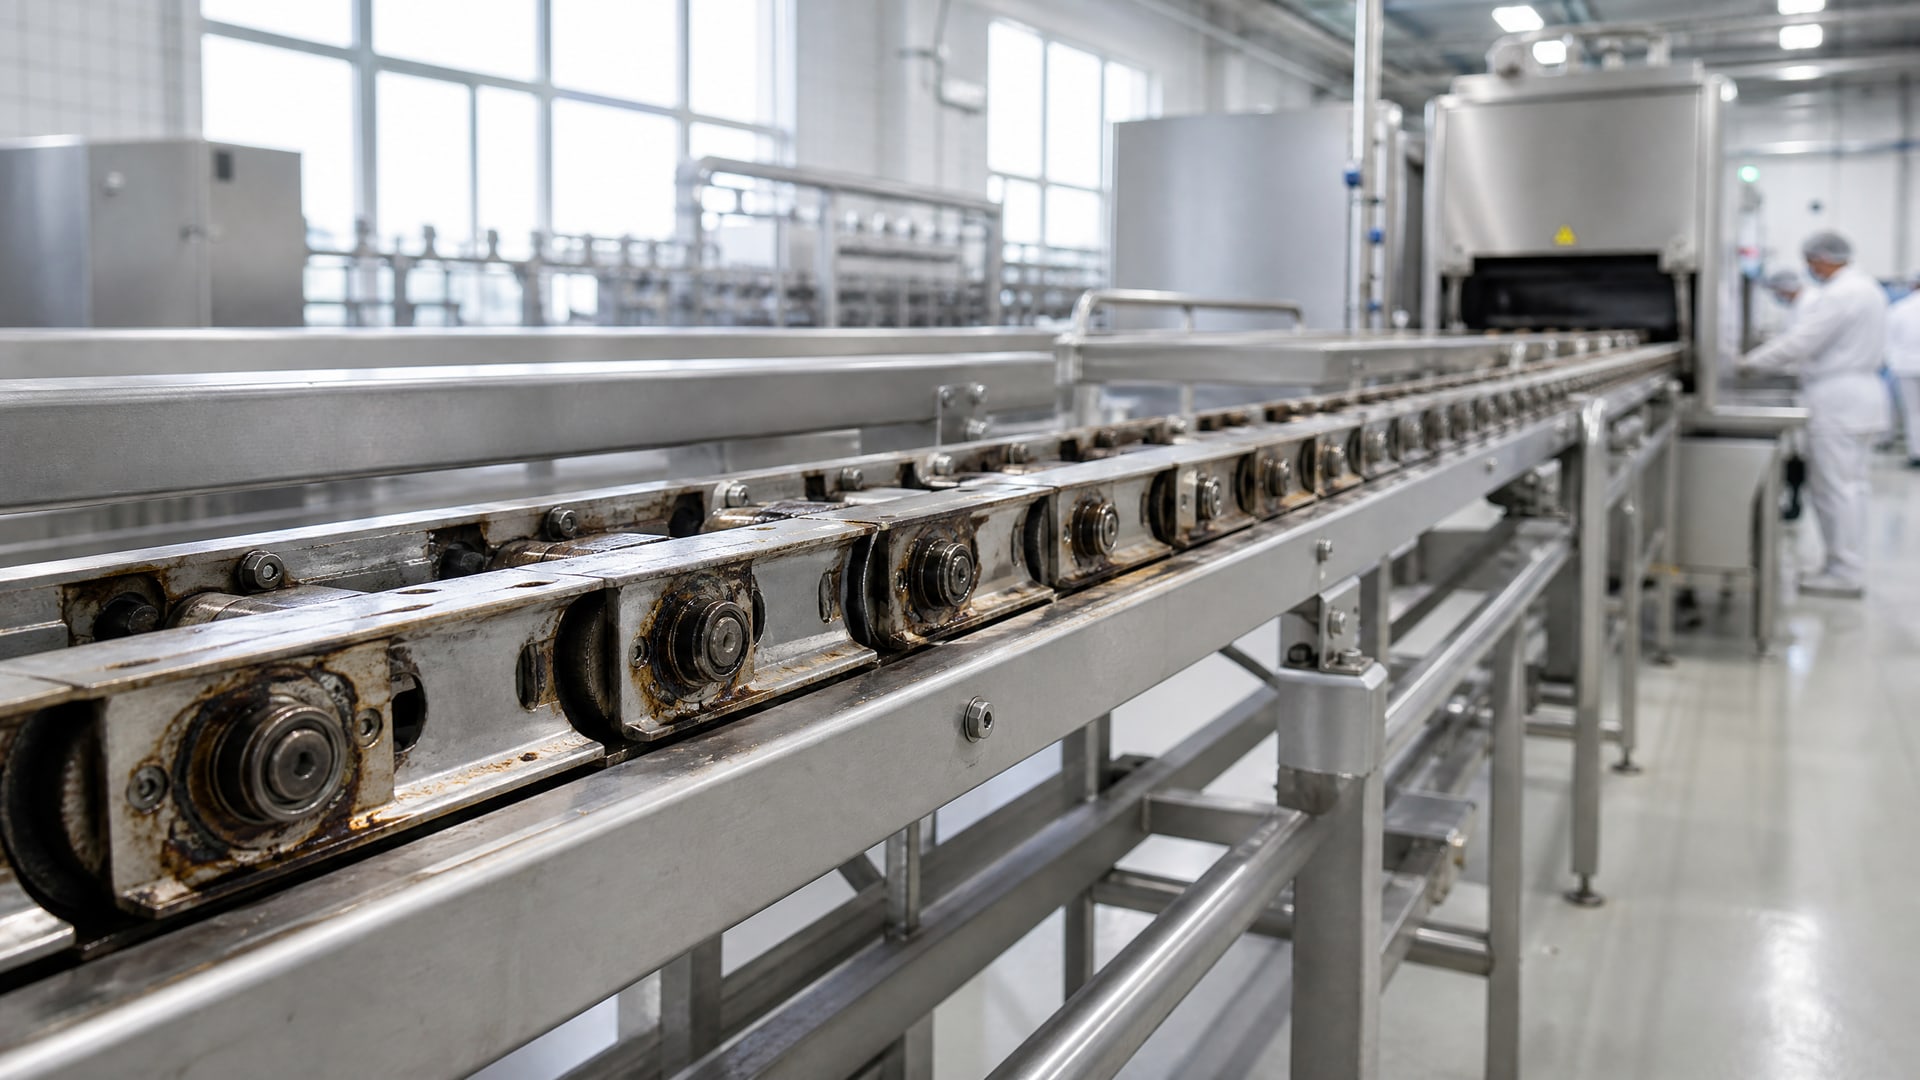
При работе конвейерных и печных цепей в условиях, когда температура превышает 300 °C, обычные масла и пластичные смазки теряют стабильность и быстро разлагаются. Выбор подходящего смазочного материала становится критичной задачей для обслуживания горячих конвейеров, пищевого оборудования и промышленных печей. Статья расскажет, какие химические основы обеспечивают работу в экстремальных условиях, как правильно определить реальную температуру цепи, какие параметры смотрят при подборе и как избежать типичных ошибок при нанесении. Материал полезен техническим специалистам, инженерам по смазке и закупщикам, которые отвечают за надежность работы оборудования в горячих цехах.
Почему обычные смазки не работают при высоких температурах
Минеральные масла и стандартные литиевые смазки содержат базовые жидкости, которые начинают испаряться и окисляться уже при температурах 200–250 °C.
Синтетические эфиры, часто используемые в промышленных смазках, теряют летучесть при нагреве выше 260–315 °C. При температурах свыше 300 °C смазочный материал должен не просто выдержать нагрев, но сохранить пленку на металлических поверхностях, обеспечить проникновение в узлы трения и предотвратить коксование и обугливание остатков.
Для цепей печей, конвейеров и других узлов с экстремальным термонагружением используют специализированные синтетические основы. Наиболее распространенные решения - это масла и смазки на основе перфторированного полиэфира (PFPE) с добавлением твердых смазочных компонентов, таких как политетрафторэтилен (PTFE). Эти материалы сохраняют смазывающие свойства при температурах, при которых обычные смазки деградируют, и обеспечивают предсказуемый результат на протяжении всего цикла работы.
Выбор между жидкими и пластичными смазочными материалами
Вопрос "жидкая или твердая смазка" для высоких температур часто встает неправильно.
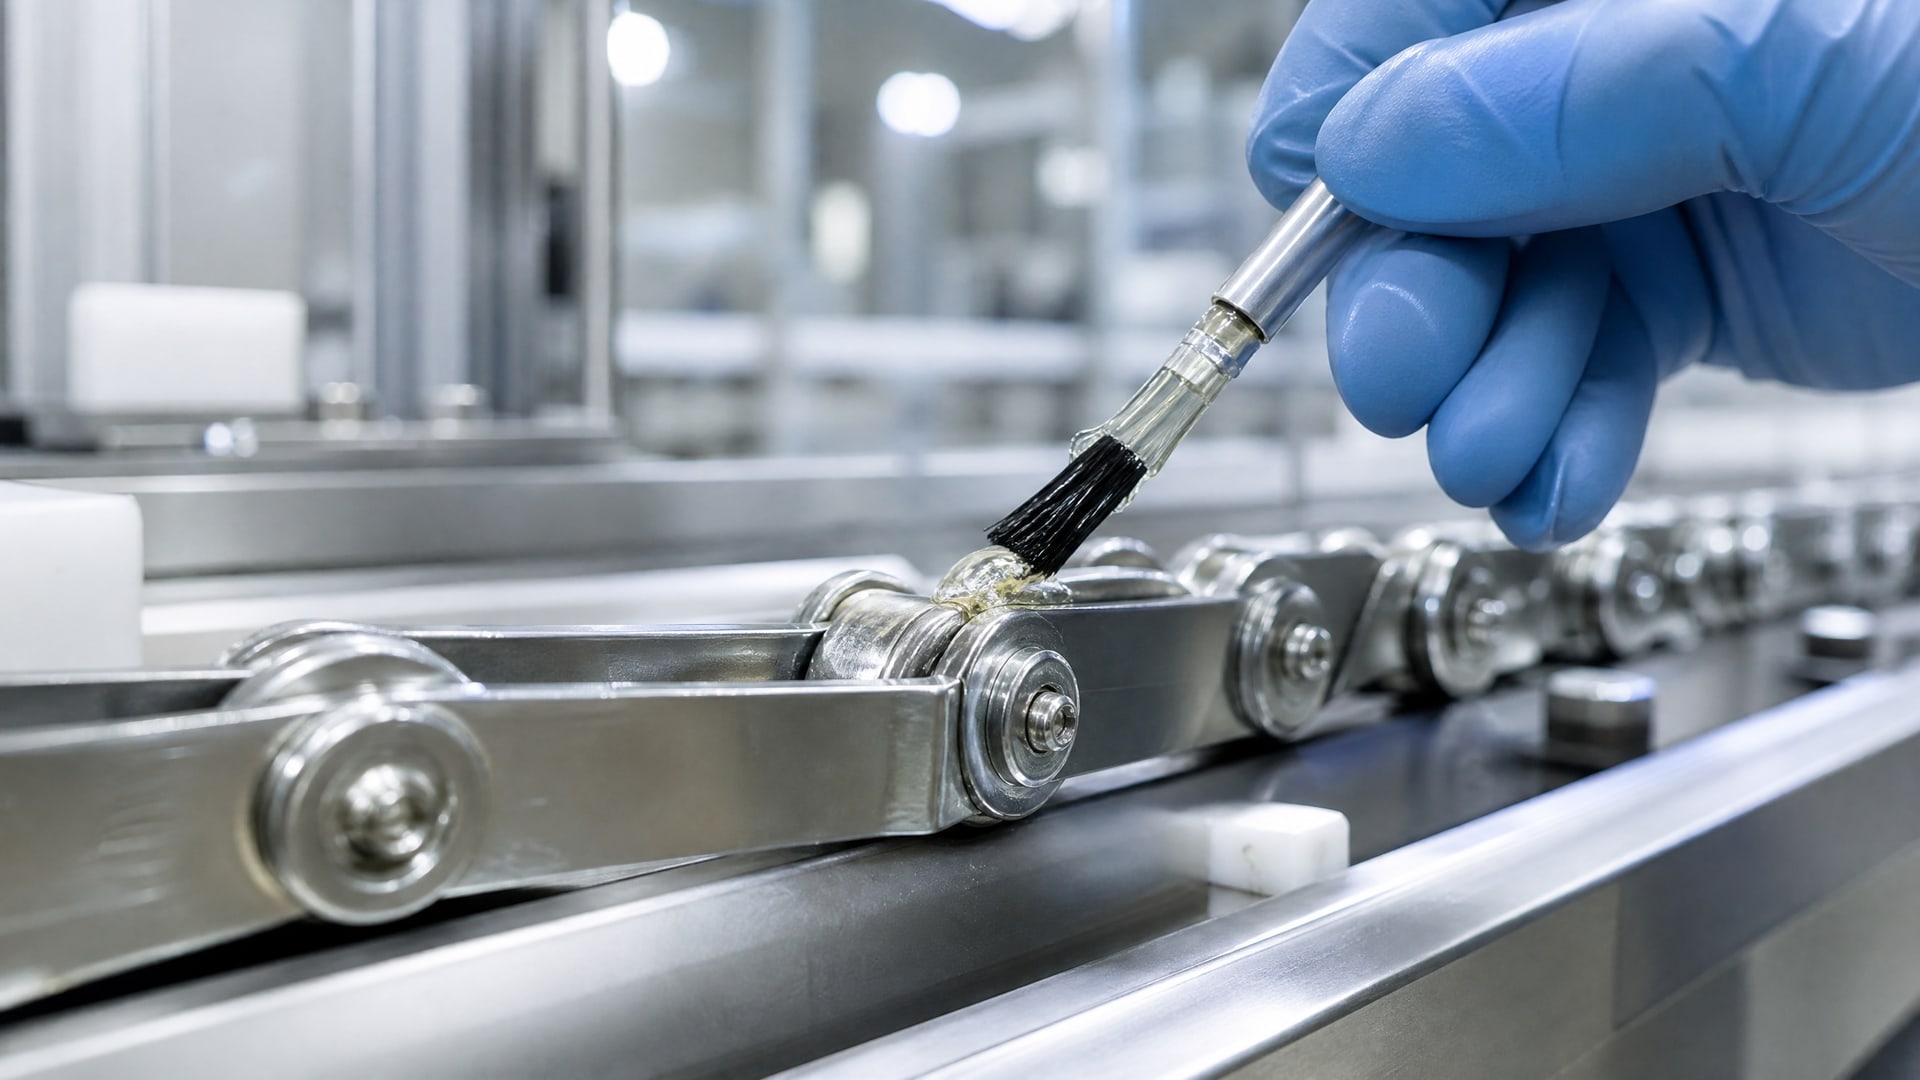
Форма выпуска (аэрозоль, маслянистая жидкость, паста) - это средство доставки материала на узел, а не показатель его температурной пригодности. Для цепей печей при 300 °C выбор между маслом и пластичной смазкой зависит от режима работы и конструкции узла.
Жидкие высокотемпературные масла в баллончиках хорошо проникают в шарниры цепи, быстро смачивают поверхность и создают тонкую защитную пленку. Их удобно наносить на горячие цепи - вплоть до температур около 288 °C по подтвержденным техпроцедурам. Расход контролируется легче, и при соблюдении интервалов нанесения проблем с перелубрикацией обычно не возникает. Минус: пленка менее стойкая, особенно если цепь движется с высокой скоростью или подвергается вибрации.
Пластичные смазки (паста в баллончике или картридже) держатся на поверхности дольше и лучше герметизируют зазоры. Однако при температурах свыше 300 °C и постоянном движении цепи избыток смазки может попадать на направляющие и вызывать проскальзывание роликов. Их наносят перед пуском, когда цепь еще холодна, или используют в менее нагруженных узлах. Для печных конвейеров, работающих в диапазоне 250–300 °C, часто выбирают комбинацию: основное смазывание маслом через регламентные интервалы, точечное применение пластичной смазки на наиболее нагруженные шарниры.
Температурные режимы и интервалы смазывания
Паспортная температура печи и реальная температура цепи - это не одно и то же.
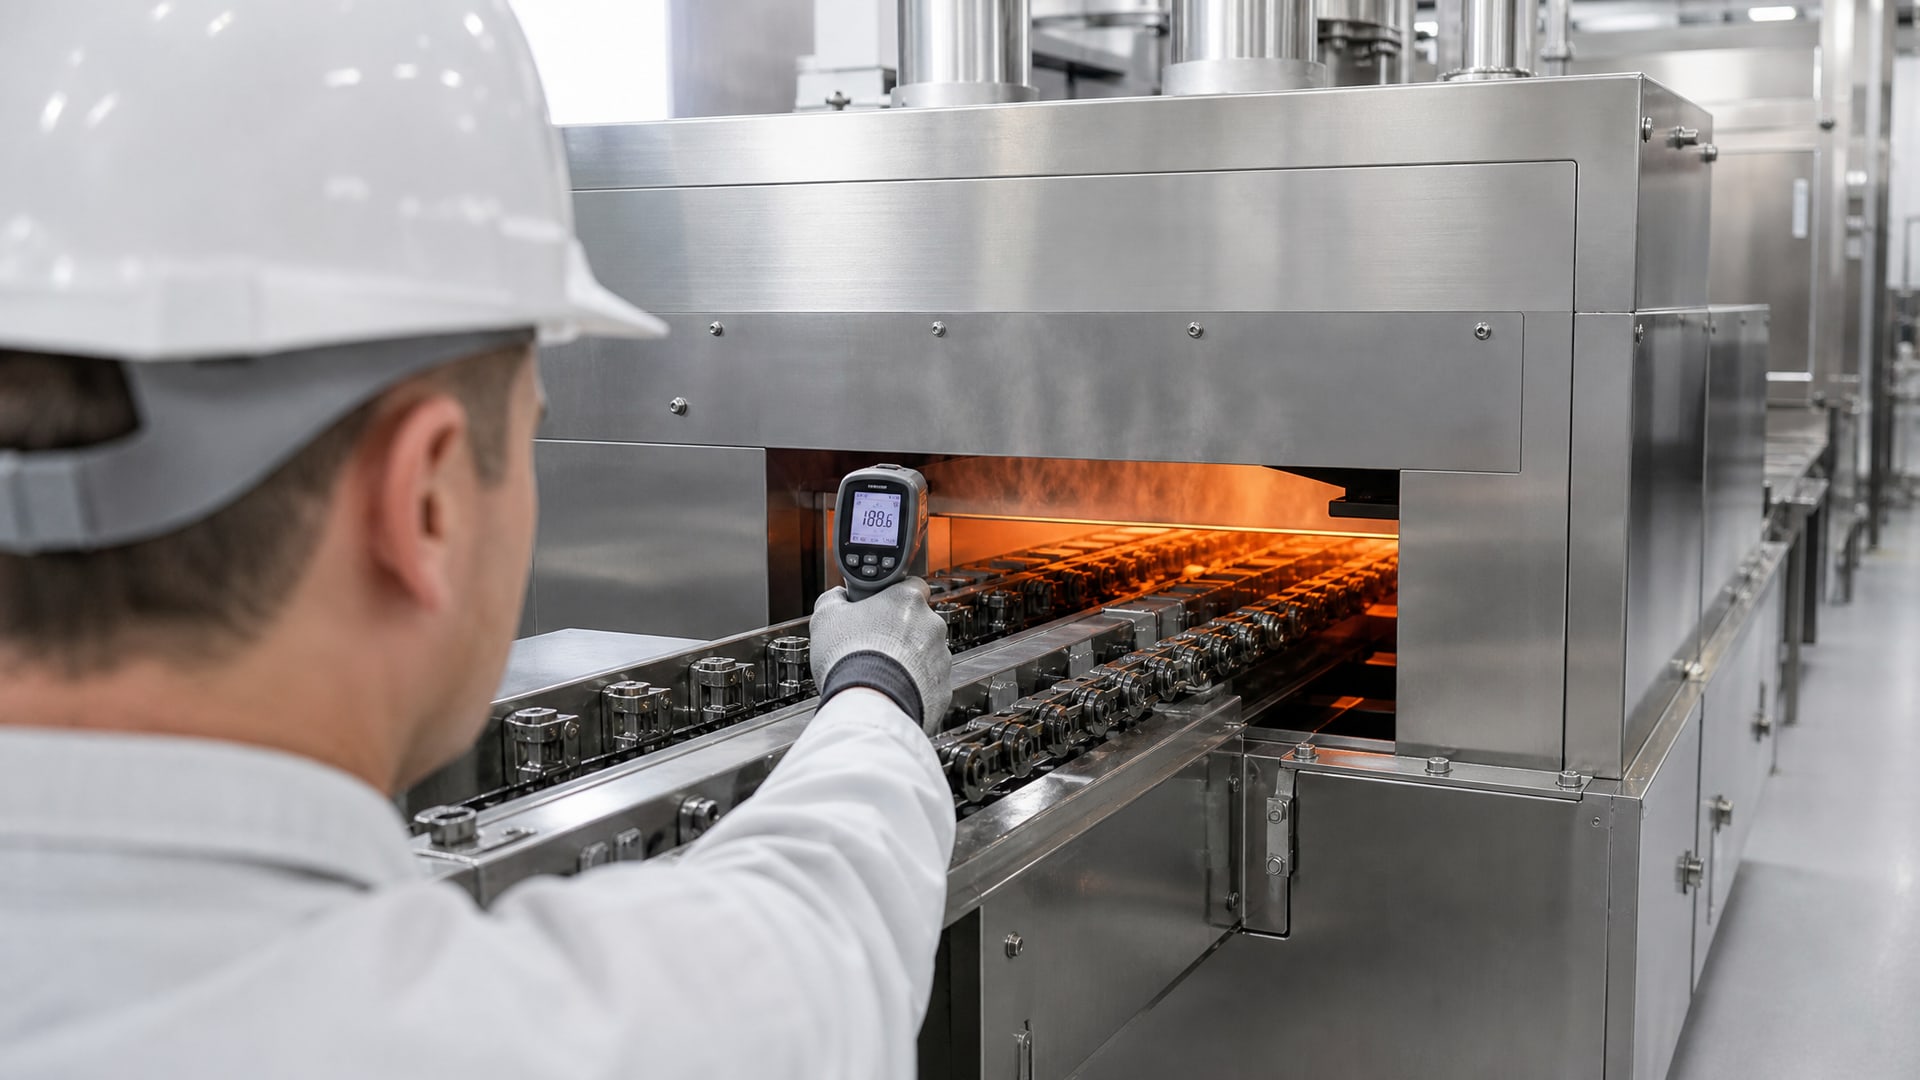
Воздушная среда в камере может быть 400–500 °C, но цепь благодаря движению и обдуву остывает быстрее. При этом длительное пребывание цепи в горячей зоне снижает ресурс любой смазки, даже синтетической. Поэтому первый шаг при подборе - измерить или получить от производителя оборудования реальные температурные данные.
Типичная шкала смазывания для цепей печей выглядит так: при максимальной температуре цепи около 250 °C интервал составляет 500 часов; при 230 °C -600–750 часов; при 200 °C -1000 часов; при температурах ниже 190 °C интервал возрастает до 2000 часов. Для температур выше 300 °C интервалы еще короче, и смазку требуется наносить чаще. Это требует четкого учета часов работы, контроля состояния цепи и выполнения плана обслуживания по графику, а не "по ощущению".
Кроме того, нужно учитывать сезонность нагрузок. Пик спроса на высокотемпературные цепные смазки, например, приходится на летние месяцы, когда производительность и интенсивность работы печей возрастают. Это значит, что к началу августа запасы смазочных материалов должны быть готовы, а персонал обучен правильности нанесения.
Химическая основа и загустители для работы при 300+ °C
Базовое масло в составе высокотемпературной смазки определяет верхний предел рабочих температур.
Для температур свыше 300 °C используют перфторированные полиэфиры (PFPE) - синтетические жидкости, которые сохраняют вязкость и смазывающие свойства в условиях экстремального нагрева. PFPE получены синтезом и не содержат углеводородов, что делает их устойчивыми к окислению и коксованию.
Дополнительно в состав вводят частицы твердых смазок, в первую очередь PTFE (политетрафторэтилен). Субмикронные частицы PTFE не только создают дополнительный смазывающий слой, но и предотвращают прямой контакт металл-металл в критичные моменты, когда жидкая пленка тончает. Это особенно важно для цепей, работающих с переменной нагрузкой или при рывках.
Загустители в пластичных высокотемпературных смазках редко бывают традиционными литиевыми. Чаще используют комплексные загустители или простые загустители на основе мыл с высокой температурой плавления, которые не распадаются при нагреве выше 300 °C. Выбор загустителя критичен при переходе с одного продукта на другой - несовместимость может привести к отделению масла, образованию комков и отказу смазки.
Техника нанесения и типичные ошибки
Правильное нанесение высокотемпературной смазки - это не просто "залить побольше".
В инструкциях по обслуживанию печных цепей четко указаны точки нанесения: шарниры (артикуляции), зазоры между внутренними и наружными пластинами, валики. Смазку вносят тонкой пленкой; цель - обеспечить проникновение в узел трения, а не создать видимый слой сверху.
Перелубрикация - частая ошибка, которая приводит к обратному результату. Избыток смазки может попасть на направляющие, вызвать проскальзывание роликов, накопиться в нижней части конвейера и привести к пожарным рискам (скопление горючего материала рядом с горячей цепью). По этой причине регламент обслуживания часто содержит не только минимальный интервал, но и ограничение по объему за одно применение.
Для жидких смазок в баллончиках удобно использовать короткие импульсы - несколько нажатий на распылитель в каждую точку. Для пластичных смазок наносят небольшое количество пасты; после сборки узла избытки убирают мягкой тряпкой, чтобы не загрязнить направляющую. Нельзя "протирать чистой тряпкой" основную пленку - это повредит защиту.
Еще одна распространенная ошибка - нанесение холодной смазки на горячую цепь без учета термического удара и испаряемости материала. Если использовать масло, которое предназначено для холодного цикла, оно может испариться за несколько минут. Для горячего нанесения требуются именно высокотемпературные составы, отвечающие спецификациям и допускам.
Особенности выбора для пищевых и санитарных линий
Для цепей пищевого оборудования (конвейеры пекарен, кондитерских производств, линии фасовки) возникает дополнительное требование - допуск NSF H1.
Этот допуск означает, что смазка разрешена при возможности случайного контакта с пищевым продуктом и не должна оставлять токсичных остатков. Однако NSF H1 сам по себе не гарантирует пригодность для температур выше 300 °C.
Нужно искать смазки, которые одновременно имеют NSF H1-допуск и подтвержденную работоспособность при заданной температуре. Технические паспорта таких материалов часто указывают максимальную температуру нанесения (например, до 288 °C) и гарантируют сохранение допуска при работе в этом диапазоне. Выбор H1-смазки без проверки температурной работоспособности - это ошибка, которая может привести к отказу оборудования или необходимости замены материала прямо во время производства.
Для санитарных сред (влажность, использование моющих растворов) дополнительно смотрят на эмульсионную стойкость смазки - способность выдержать контакт с водой и щелочными моющими средствами без разрушения пленки. Для цепей при 300 °C и выше это менее критично, чем для холодных узлов, но все же требует внимания, если конвейер периодически промывается.
Часто задаваемые вопросы
Можно ли использовать одну смазку для цепи и для подшипников вала?
Нет. Цепь и подшипник работают в разных режимах трения. Для цепи критичны проникновение в шарнир, удержание на металлической поверхности и стойкость к коксованию при высокой температуре. Подшипнику нужна вязкость базового масла в диапазоне ISO VG 32–68, тип загустителя и наличие EP-присадок для несущей способности. Подшипниковая смазка может не проникнуть глубоко в цепной узел, а цепная может быть слишком текучей для подшипника. Используй материал, подобранный именно для типа узла.
Как узнать реальную температуру цепи, если она не указана в паспорте печи?
Установи термопару на цепь в наиболее горячей зоне конвейера и сними показания во время работы. Можно также использовать инфракрасный пирометр - направить его на цепь и записать максимальное значение. Измерения лучше делать на нескольких участках (начало, середина, конец горячей зоны) и в разных фазах цикла. Полученные данные сравни с рекомендациями производителя оборудования и таблицами интервалов смазывания.
Что такое NLGI и почему это не то же самое, что температурный класс?
NLGI (National Lubricating Grease Institute) - это классификация по консистенции пластичной смазки, основанная на пенетрации (мягкости) при стандартной температуре 25 °C. NLGI 0, 1, 2, 3 - это не температурные классы, а числовые обозначения степени густоты. Смазка NLGI 2 может работать как при 50 °C, так и при 200 °C, если в ней использована подходящая химическая основа и загуститель. Пожалуйста, не выбирай материал только по NLGI-числу; всегда проверяй паспортный температурный диапазон и рекомендации производителя.
Можно ли переходить с одной высокотемпературной смазки на другую?
Переход требует внимания к совместимости загустителей. Если старая и новая смазки используют несовместимые загустители, при смешивании может произойти отделение масла, образование комков или утрата смазывающих свойств. Перед переходом очистите узел от остатков старого материала, особенно если это касается системных смазок или сложных узлов. Консультируйтесь с техподдержкой производителя новой смазки, указав на материал, который использовался ранее.
Почему смазка в баллончике испаряется быстрее обычной смазки из банки?
Баллончик - это упаковка и способ доставки, не показатель испаряемости сама по себе. Однако при нанесении распылением материал наносится очень тонким слоем, и если это жидкое масло, то оно действительно испаряется быстрее. Для высоких температур баллончики используют, чтобы быстро доставить нужное количество смазки в узел без избытка. Выбирай баллончики, в которых находится именно высокотемпературная синтетика (PFPE или PTFE), а не обычное минеральное масло.
Заключение
Выбор высокотемпературной смазки для цепей при температурах свыше 300 °C - это комплексная задача, которая начинается с определения реальной температуры узла и времени пребывания в горячей зоне. Обычные минеральные масла и стандартные пластичные смазки для этих условий непригодны; нужны синтетические основы на базе PFPE или высокотемпературных эфиров с добавлением твердых смазочных компонентов типа PTFE. Форма выпуска (жидкая в баллончике или паста) выбирается в зависимости от режима работы, но химическая основа остается приоритетом.
Правильное нанесение по регламенту, без избытка, с учетом интервалов, основанных на реальной температуре цепи, обеспечивает долговечность узла и снижает риск отказа оборудования. Для пищевых производств важен NSF H1-допуск, но это дополнительное требование, а не замена проверке температурной работоспособности. Следующий шаг - оцени свое оборудование: измерь температуру цепи, получи данные от производителя печи, сверь их с таблицей интервалов смазывания и выбери материал с документированной работоспособностью при заданных условиях. После этого составь четкий график обслуживания и следи за его выполнением.