Узлы скольжения в промышленном оборудовании работают в экстремальных условиях: высокие температуры, нагрузки и долгие интервалы между обслуживаниями требуют безошибочного выбора смазки. При температурах до 160 °C обычная пластичная смазка теряет структуру, отделяет масло и становится причиной задиров, вымывания и преждевременного отказа оборудования. Высокотемпературная смазка - это не просто название, а конкретный набор параметров: температурный класс по ГОСТ ISO 6743-9, вязкость базового масла, водостойкость и антикоррозионные свойства, которые вместе гарантируют надежную работу узла в жестких условиях.
Статья поможет техническим специалистам, инженерам и закупщикам разобраться, как правильно подобрать высокотемпературную смазку для конкретного узла, какие параметры сверять в паспорте, и какие ошибки приводят к выходу оборудования из строя.
Классификация высокотемпературных смазок по температурным кодам
Международный стандарт ГОСТ ISO 6743-9-2013 задает буквенную систему обозначения пластичных смазок по диапазону рабочих температур.
Первый символ кода указывает минимальную температуру применения (от A к E по убыванию), второй - максимальную (от A к G по возрастанию).
Для узлов скольжения при температурах до 160 °C критичен именно верхний предел. По классификации ГОСТ ISO 6743-9-2013 температурный код E соответствует максимальной температуре 160 °C, а код F -180 °C. Это значит, что смазка для вашего узла должна иметь верхний температурный символ не ниже E.
Смазка с кодом E выбирается при расчетной температуре узла не выше 150–160 °C, а с кодом F - для условий 160–180 °C. Практика показывает, что многие инженеры берут запас и выбирают смазку с кодом F даже при 160 °C, потому что температура внутри контакта (фрикционная температура) может быть выше окружающей температуры узла.
Расширенные температурные диапазоны и их реальное применение
На рынке встречаются высокотемпературные смазки с рабочими диапазонами от −30 °C до +200 °C и даже от −50 °C до +300 °C. Однако такие широкие диапазоны не означают автоматическую универсальность: каждый диапазон подтверждается конкретным составом базового масла, типом загустителя и пакетом присадок.
Пример типичной высокотемпературной смазки: рабочий диапазон −30…+200 °C, класс консистенции NLGI 2, кинематическая вязкость базового масла 180 мм²/с при 40 °C, температура каплепадения не ниже 300 °C. Такой состав подходит для узлов скольжения с повышенными нагрузками, где нужна стабильность при длительном нагреве.
При выборе смазки важно понимать: рабочий диапазон, указанный в паспорте, - это гарантированный диапазон, где смазка сохраняет свои трибологические свойства (не отделяется масло, не теряется несущая способность). Температура каплепадения (обычно 300 °C и выше) показывает момент полного отделения масла от загустителя, но это не означает рабочую температуру.
Параметры выбора высокотемпературной смазки для узлов скольжения
При подборе смазки для узла, работающего при 160 °C, недостаточно проверить только название или температурный класс.
Стандарт ГОСТ ISO 12924-2013 задает четырехсимвольный код, где каждый параметр несет информацию:
1-й символ - минимальная температура применения;
2-й символ - максимальная температура применения;
3-й символ - водостойкость и антикоррозионные свойства;
4-й символ - трибологическая характеристика при высоких нагрузках.
Для узлов скольжения с нагрузками особенно важен 4-й символ, который описывает несущую способность при давлениях в зоне контакта. Если узел работает с фреттингом, задирами или высокими локальными давлениями, этот параметр становится определяющим.
Водостойкость (3-й символ) критична для оборудования во влажной среде, при обработке водяного пара, мойке или использовании водных растворов рядом с узлом. Выбор неправильного кода по воде может привести к коррозии контактирующих деталей и потере смазки за счет эмульгирования.
Вязкость базового масла и консистенция NLGI
Вязкость базового масла - это параметр, который влияет на толщину пленки в узле скольжения и теплопередачу. Для узлов скольжения обычно выбирают смазки с базовым маслом вязкостью от 68 до 220 мм²/с при 40 °C, в зависимости от скорости скольжения и нагрузки.
При высоких скоростях скольжения (например, в узлах скольжения направляющих или суппортов) требуется масло с меньшей вязкостью (68–100 мм²/с), чтобы снизить сопротивление и выделение тепла. При низких скоростях и высоких нагрузках (например, в винтовых механизмах или натяжных узлах) вязкость повышают до 180–220 мм²/с для стабилизации пленки.
NLGI-консистенция (класс пластичности) - это мера твердости смазки, но НЕ является показателем температурной стойкости или несущей способности. NLGI 2 - это стандартная консистенция для большинства промышленных узлов. NLGI 3 используют в узлах, где требуется сохранение смазки при больших вибрациях или при вертикальном направлении скольжения. Выбор NLGI зависит от конструкции узла и частоты переосмазивания, а не от температуры.
Высокотемпературные смазки для пищевого оборудования и нестандартных условий
Для узлов скольжения на пищевом оборудовании (например, направляющие фильеры, винты экструдеров, зубчатые передачи) недопустимо применять обычную промышленную смазку, даже если она выдерживает 160 °C.
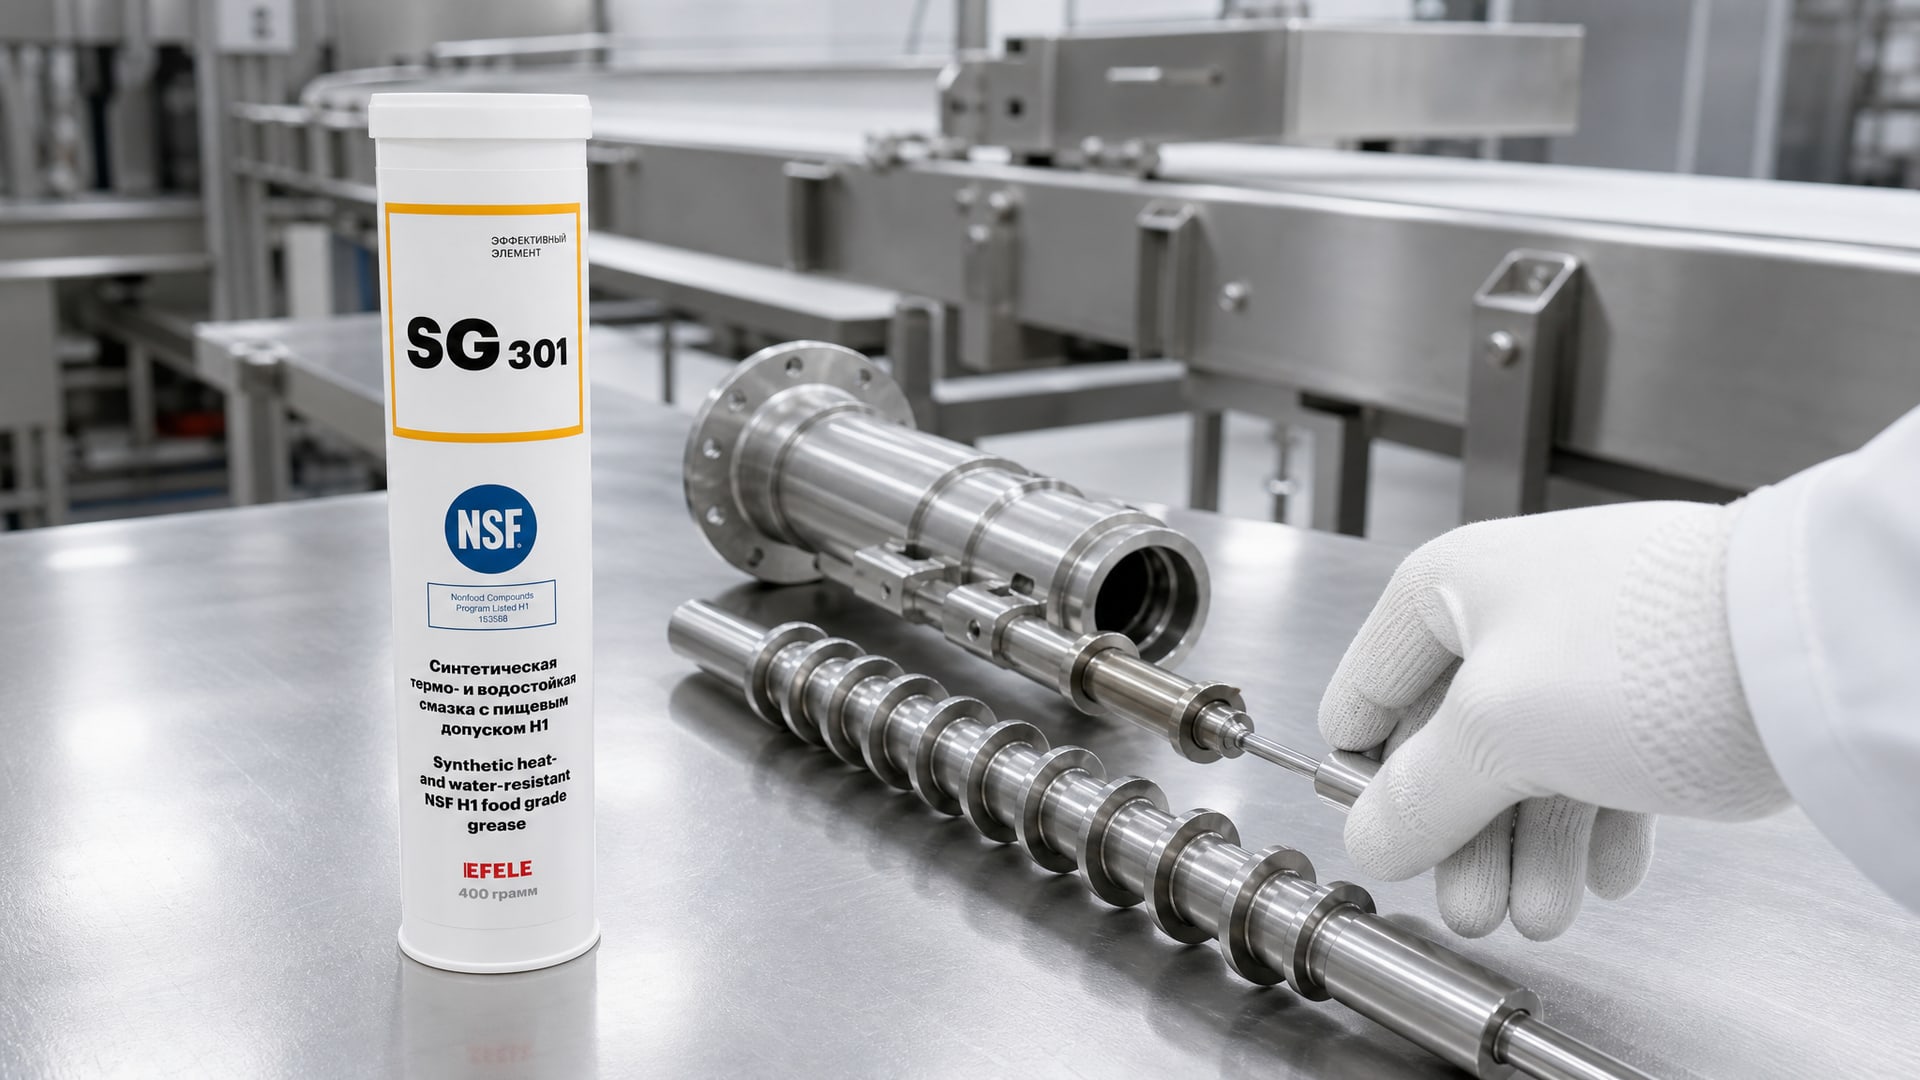
Требуется явно указанный пищевой допуск в документации продукта.
Пищевые смазки делятся на три категории: NSF H1 (допуск на случайный контакт с пищей), NSF H2 (применение вне зон контакта) и NSF 3H (прямой контакт с пищей, разделительные агенты). Для большинства узлов скольжения на пищевом оборудовании достаточно H1 - случайного контакта, который возможен при подтечке смазки при аварийной остановке.
При работе с пищевым оборудованием при 160 °C нужно одновременно обеспечить два условия: высокотемпературность и пищевой допуск. Для решения проблемы износа и обеспечения пищевого допуска в узле фильеры, работающем при высоких температурах, рекомендуется использовать термо- и водостойкую пластичную смазку EFELE SG-301 с допуском NSF H1, которая выдерживает температуры до +160 °C и совместима с пищевым оборудованием.
Узлы скольжения экструдеров и высокие локальные температуры
Экструдеры создают внутри себя условия с еще более высокими локальными температурами: если ствол экструдера нагревается до 160–200 °C, то внутри узлов скольжения (вала, червяка, втулок) температура может быть еще выше за счет фрикционного нагрева и сжатия материала. В такого рода оборудовании смазка должна не только выдерживать граничную вязкость при 160 °C, но и сохранять адгезию (способность прилипать к металлической поверхности) под давлением и без потери масла.
Смазка для подшипников высокотемпературная, применяемая в экструдерах, часто выбирается с граничным символом F или даже выше для обеспечения дополнительного запаса. При этом важно проверить совместимость смазки с материалом обрабатываемого полимера (например, полиэтилена, полипропилена, ПВХ), чтобы избежать загрязнения продукта или вторичной реакции смазки с пластиком.
Цвет смазки и ошибки интерпретации названий
На рынке встречаются термины «синяя смазка», «blue», «медная смазка», которые часто вводят покупателей в заблуждение.
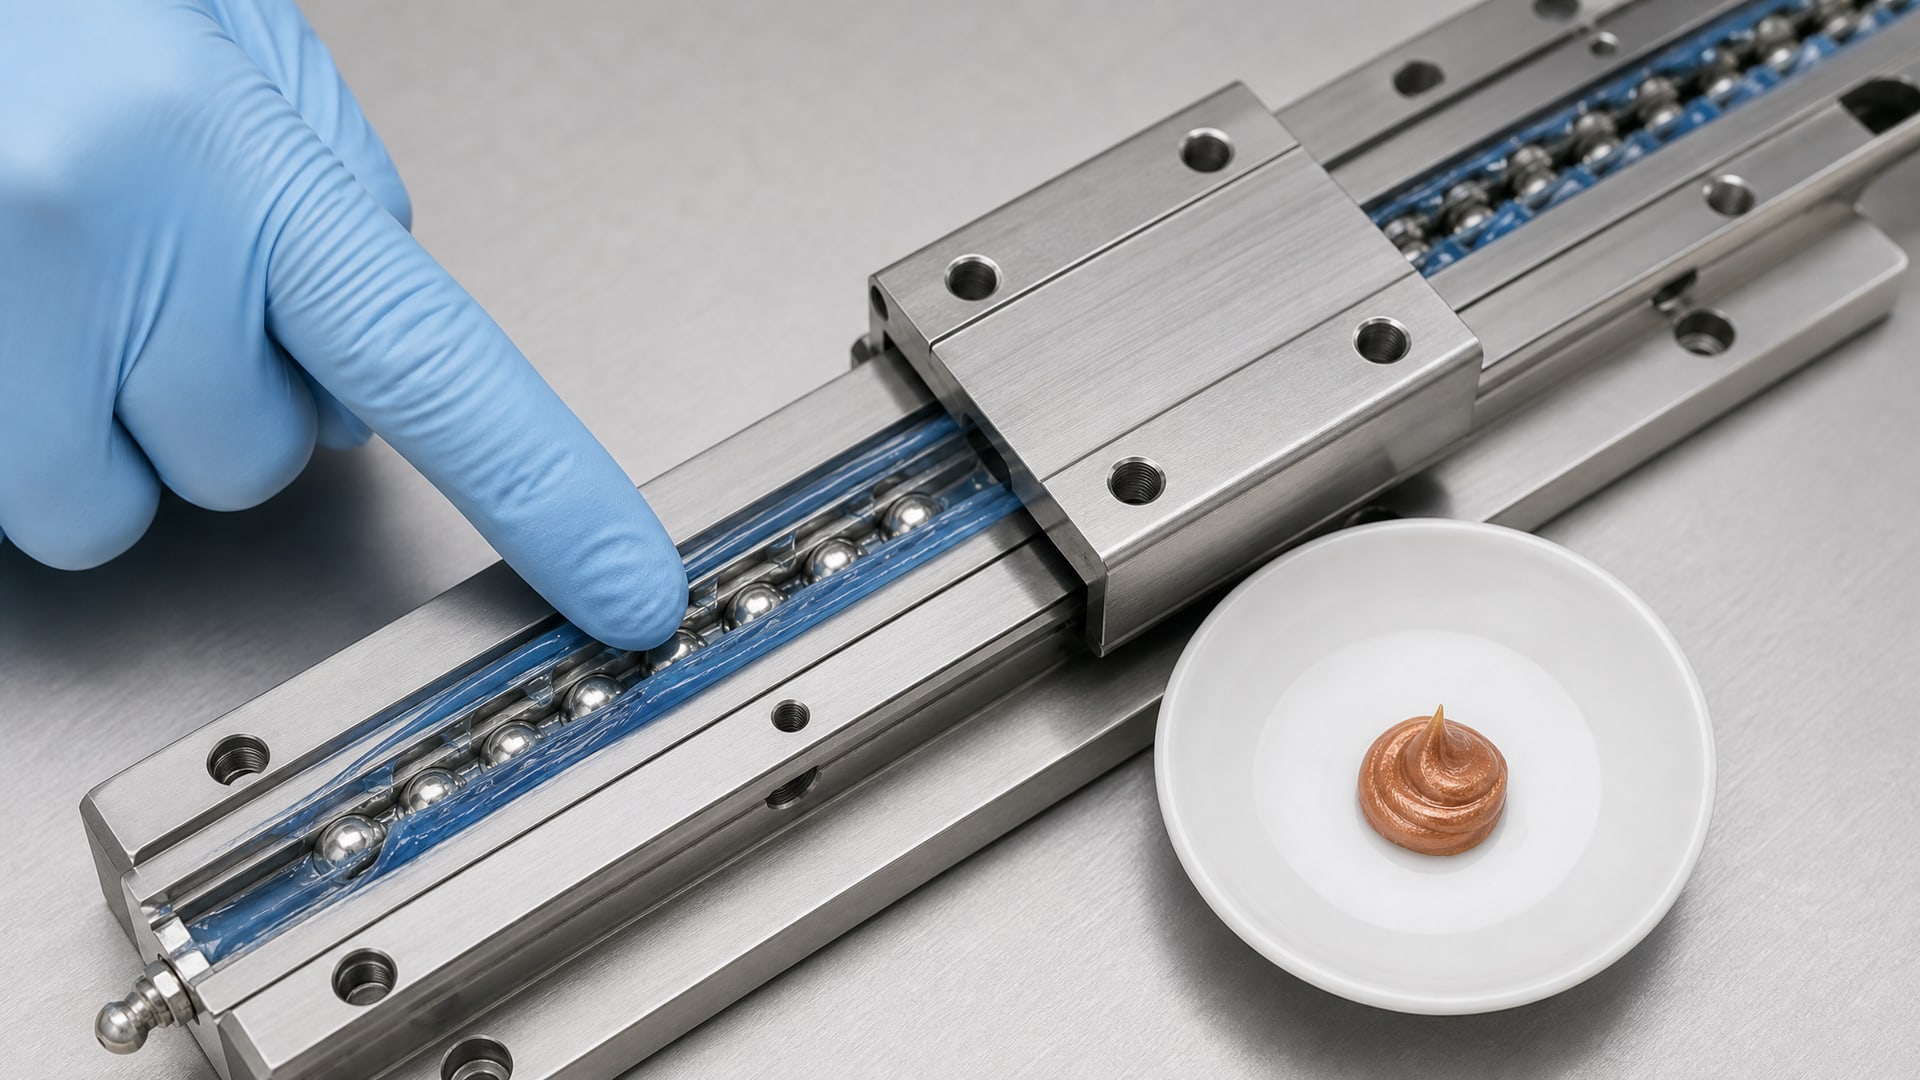
Цвет сам по себе не является стандартом и не гарантирует ни температурную стойкость, ни несущую способность.
Синяя смазка (blue) - это обычно маркировка производителя для визуальной идентификации в цехе. Синий цвет не означает особых свойств; это может быть обычная литиевая смазка с синим пигментом. Выбор такой смазки нужно вести по паспортным данным, а не по цвету.
Медная или медьсодержащая смазка применяется в узлах против заедания, облегчения разборки резьб и предотвращения хладиловки при холодном пуске. Медь работает как твердая смазка на уровне микронеровностей. Однако использовать медную смазку как универсальное решение для всех узлов скольжения неправильно: медь может вступать в реакцию с некоторыми материалами, повышает плотность смазки и может быть несовместима с последующей обработкой оборудования.
Правильный выбор строится только на классификационных символах (ГОСТ ISO 6743-9, ISO 12924), сверке с рекомендациями производителя оборудования и проверке совместимости с материалами узла.
Совместимость и переход на высокотемпературную смазку
При переходе с одной высокотемпературной смазки на другую возникает риск несовместимости.
Некоторые составы на основе синтетических углеводородов, PFPE или PTFE имеют ограниченную совместимость с минеральными маслами. Смешивание может привести к отделению масла, потере структуры загустителя и снижению несущей способности.
Прежде чем применить новую смазку, инженеры рекомендуют:
проверить совместимость в паспорте или у технической службы поставщика;
при необходимости выполнить пробное нанесение на малом участке;
убедиться, что эксплуатационные характеристики остаются в допуске.
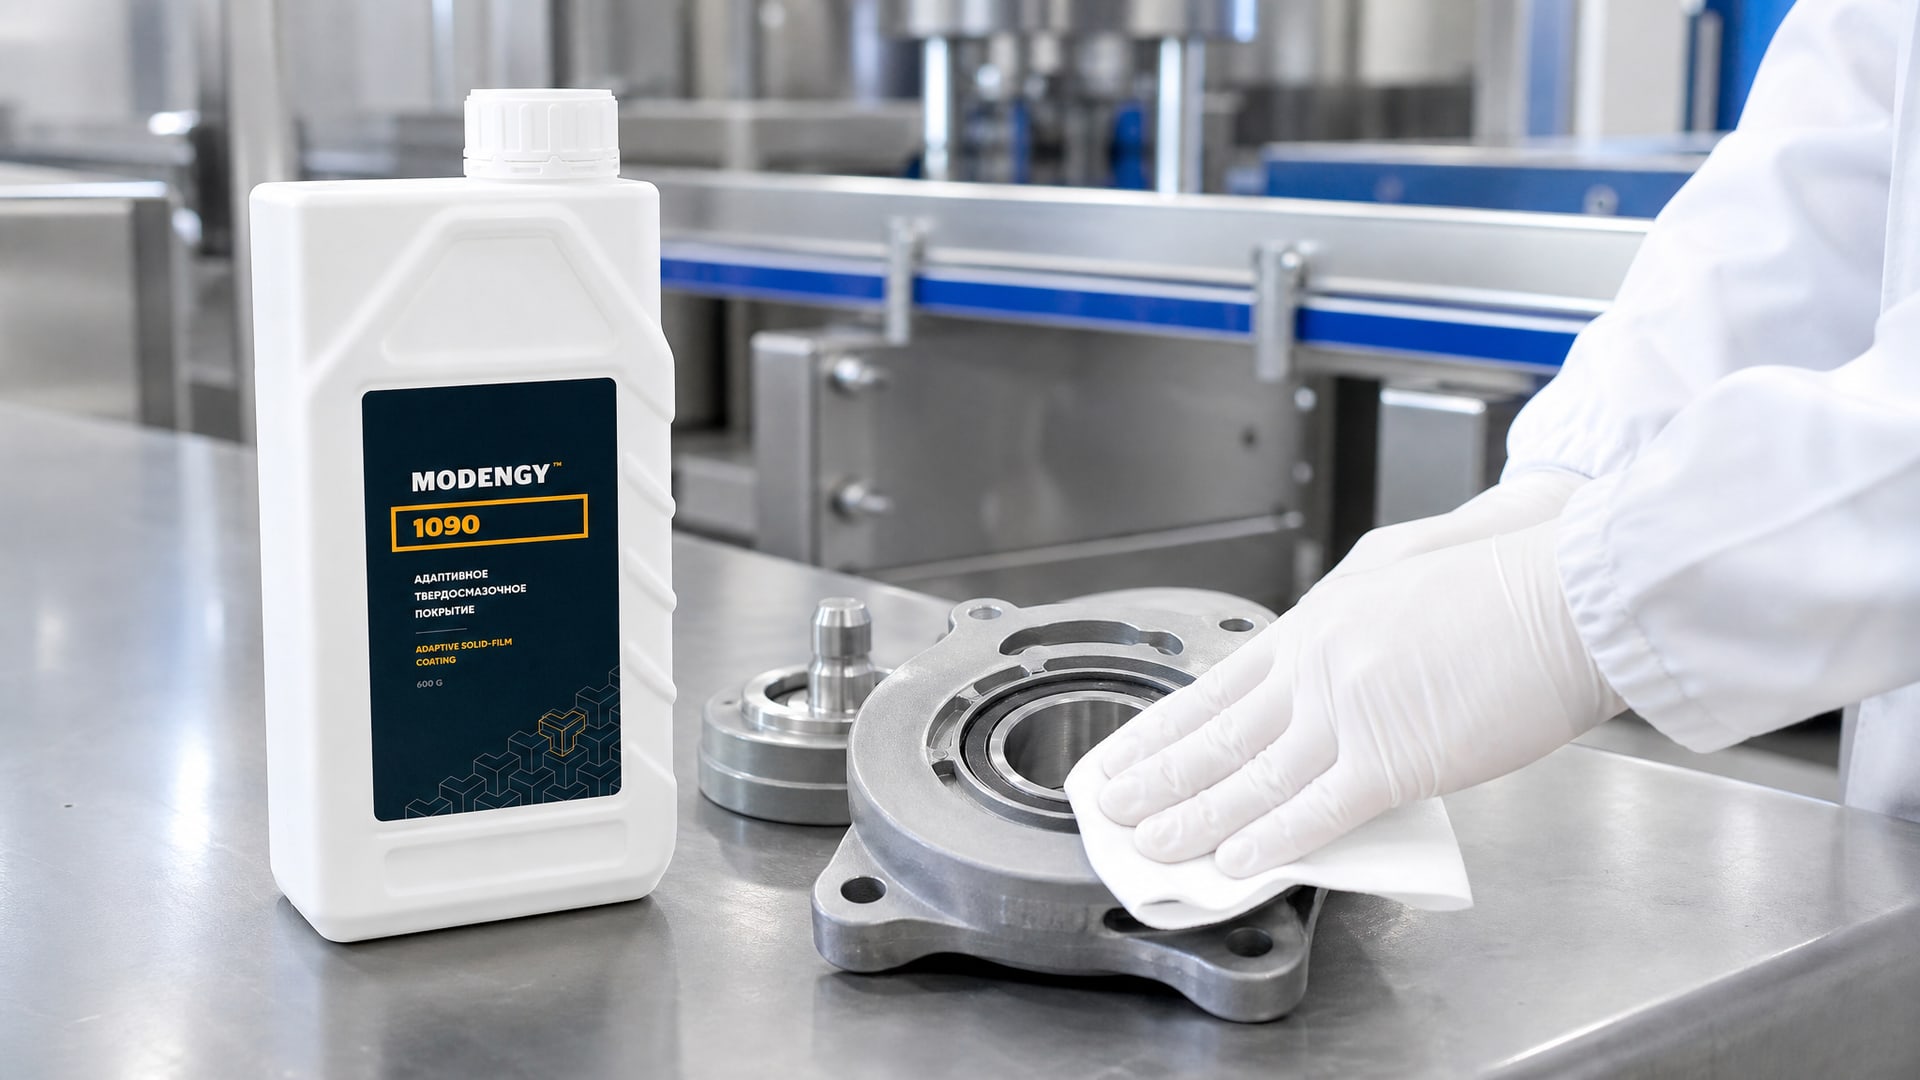
Для узлов скольжения, работающих при высоких нагрузках и необходимости сухого смазывания (например, в вакууме или агрессивной среде), можно рассмотреть адаптивное твердосмазочное покрытие MODENGY 1090, которое эффективно работает при температурах до +730 °C и обеспечивает снижение трения в узлах скольжения без необходимости переосмазивания и без риска несовместимости с пластичными смазками.
Для одноразовых или редких переходов допустимо уменьшить вязкость новой смазки (выбрать более жидкий состав) и нанести ее поверх старой тонким слоем для постепенного вытеснения. Полная замена с промывкой требуется только при явной инертности старой смазки или при переходе между радикально разными системами (например, с минерального масла на PFPE).
Температурные режимы и практика сервисного обслуживания
Большинство производителей оборудования указывают в техническом паспорте рекомендуемый интервал переосмазивания узлов при разных температурах работы.
При температуре 160 °C интервал обычно сокращается в 2–3 раза по сравнению с комнатной температурой, потому что смазка быстрее окисляется и теряет свойства.
Долгие интервалы обслуживания при высоких температурах - это одна из причин, почему высокотемпературные смазки могут снижать частоту ТО. Однако это справедливо только если смазка правильно подобрана по температуре, нагрузке и совместимости с узлом.
Для каждого типового оборудования производители обычно указывают, какой класс смазки и какой интервал ТО они рекомендуют. Отступление от этих рекомендаций без консультации с техническим отделом может привести к преждевременному отказу оборудования.
Часто задаваемые вопросы
Почему смазка с температурой каплепадения 300 °C может не работать при 160 °C?
Температура каплепадения показывает, при какой температуре масло полностью отделяется от загустителя. Но это не равно максимальной рабочей температуре смазки. Даже при 160 °C смазка начинает терять несущую способность, если ее рабочий диапазон по паспорту не превышает 140 °C. Правильный выбор строится на рабочем диапазоне, указанном в классификационном коде, а не на каплепадении.
Нужна ли для узла при 160 °C смазка с верхним пределом 200 °C?
Часто да, потому что расчетная температура узла (160 °C) и фрикционная температура внутри контакта могут отличаться на 20–40 °C. Эксперты советуют брать запас и выбирать смазку с верхним пределом на 20–40 °C выше расчетной температуры узла. Проверяйте паспортные данные конкретного оборудования.
Можно ли применять обычную синтетическую смазку NLGI 2 при 160 °C?
Нет, если ее верхний температурный код по ГОСТ ISO 6743-9 ниже E. Обычная синтетическая смазка обычно рассчитана на максимум 100–120 °C. Для 160 °C нужна специализированная высокотемпературная смазка с соответствующей классификацией.
Чем отличается медная смазка высокотемпературная от обычной высокотемпературной?
Медная смазка содержит твердые частицы меди, которые работают как дополнительная смазка на микронеровностях и предотвращают заедание резьб. Но медь повышает плотность смазки и может быть несовместима с некоторыми материалами. Для узлов скольжения медная смазка выбирается отдельно, если есть риск хладиловки или заедания, а не как универсальное решение.
Как выбрать высокотемпературную смазку для пищевого экструдера?
Проверьте, есть ли в паспорте смазки пищевой допуск NSF H1 или NSF 3H. Затем сверьте верхний температурный код (должен быть E или выше для 160 °C) и совместимость с полимером, который обрабатывает экструдер. Конкретный выбор согласуйте с рекомендациями производителя оборудования.
Заключение
Высокотемпературная смазка для узлов скольжения при температурах до 160 °C - это не просто название, а набор параметров, которые нужно проверить в паспорте: верхний температурный код по ГОСТ ISO 6743-9 (E или выше), вязкость базового масла (68–220 мм²/с в зависимости от типа узла), водостойкость и антикоррозионные свойства по ГОСТ ISO 12924. Цвет смазки, ее название и громкие характеристики типа «медная» или «синяя» не являются стандартом и могут вводить в заблуждение.
Правильный выбор начинается с понимания условий работы узла (температура, нагрузка, среда), сверки рекомендаций производителя оборудования и проверки совместимости новой смазки со старой. Для пищевого оборудования обязателен явно указанный пищевой допуск. Следующий шаг - составить техническое задание на подбор смазки, указав конкретный тип узла, температурный диапазон и условия работы, и передать его поставщику на согласование.