Высокотемпературная смазка позволяет продлить интервалы между техническим обслуживанием за счет стабильной работы при экстремальных условиях. Производства в пищевой промышленности, металлообработке и машиностроении часто сталкиваются с узлами, работающими при температурах свыше 180–200 °C, где стандартные смазочные материалы теряют вязкость, окисляются и перестают защищать трущиеся поверхности. Правильный выбор термостойкого материала не только уменьшает износ подшипников и направляющих, но и сокращает затраты на внеплановые ремонты, простои оборудования и расход смазки. В этой статье разберемся, какие параметры действительно влияют на надежность высокотемпературной смазки, как ее подобрать для конкретного оборудования и на какой экономический эффект можно рассчитывать при переходе на термостойкие материалы.
Температурные диапазоны и классификация высокотемпературных смазок
Термостойкая смазка - это не одно вещество, а целый класс материалов с разными верхними пределами работоспособности.
На практике встречаются смазки с рабочими диапазонами -60…+150 °C, -60…+180 °C, -30…+180 °C и -20…+200 °C; это означает, что узел должен надежно работать как при минимальной, так и при максимальной температуре в указанных пределах. Неправильно говорить просто «смазка 260 градусов» - это лишь верхний предел, характеризующий температуру каплепадения или краткосрочную теплостойкость, а не длительную рабочую температуру.
Для классификации используется международный стандарт ГОСТ ISO 12924, который обозначает смазку в формате ISO-L-X с четырьмя символами. Первый символ указывает минимальную рабочую температуру, второй - максимальную, третий характеризует водостойкость и антикоррозионные свойства, четвертый - трибологическую способность при высоких нагрузках. По этому стандарту минимальные температуры начинаются с 0 °C и опускаются ниже -40 °C, а максимальные колеблются от +60 °C до свыше +180 °C. Этот подход гарантирует, что при выборе смазки закупщик и инженер не полагаются на маркетинговое описание, а проверяют конкретные технические параметры.
Класс консистенции по NLGI - еще один ключевой показатель, определяемый через пенетрацию по ISO 2137. NLGI влияет на способность смазки удерживаться в узле, на скорость ее расходования и на возможность применения в тех или иных узлах. Смазка более мягкой консистенции легче распределяется в подшипнике, но и быстрее вымывается; смазка более твердой консистенции держится дольше, но может потребовать более частого переподсмазывания с использованием специализированного оборудования.
Состав и типы термостойких смазок по компонентам
Типовая высокотемпературная смазка состоит из трех компонентов: 70–90% базового минерального или синтетического масла, 10–15% загустителя и присадки для улучшения свойств.
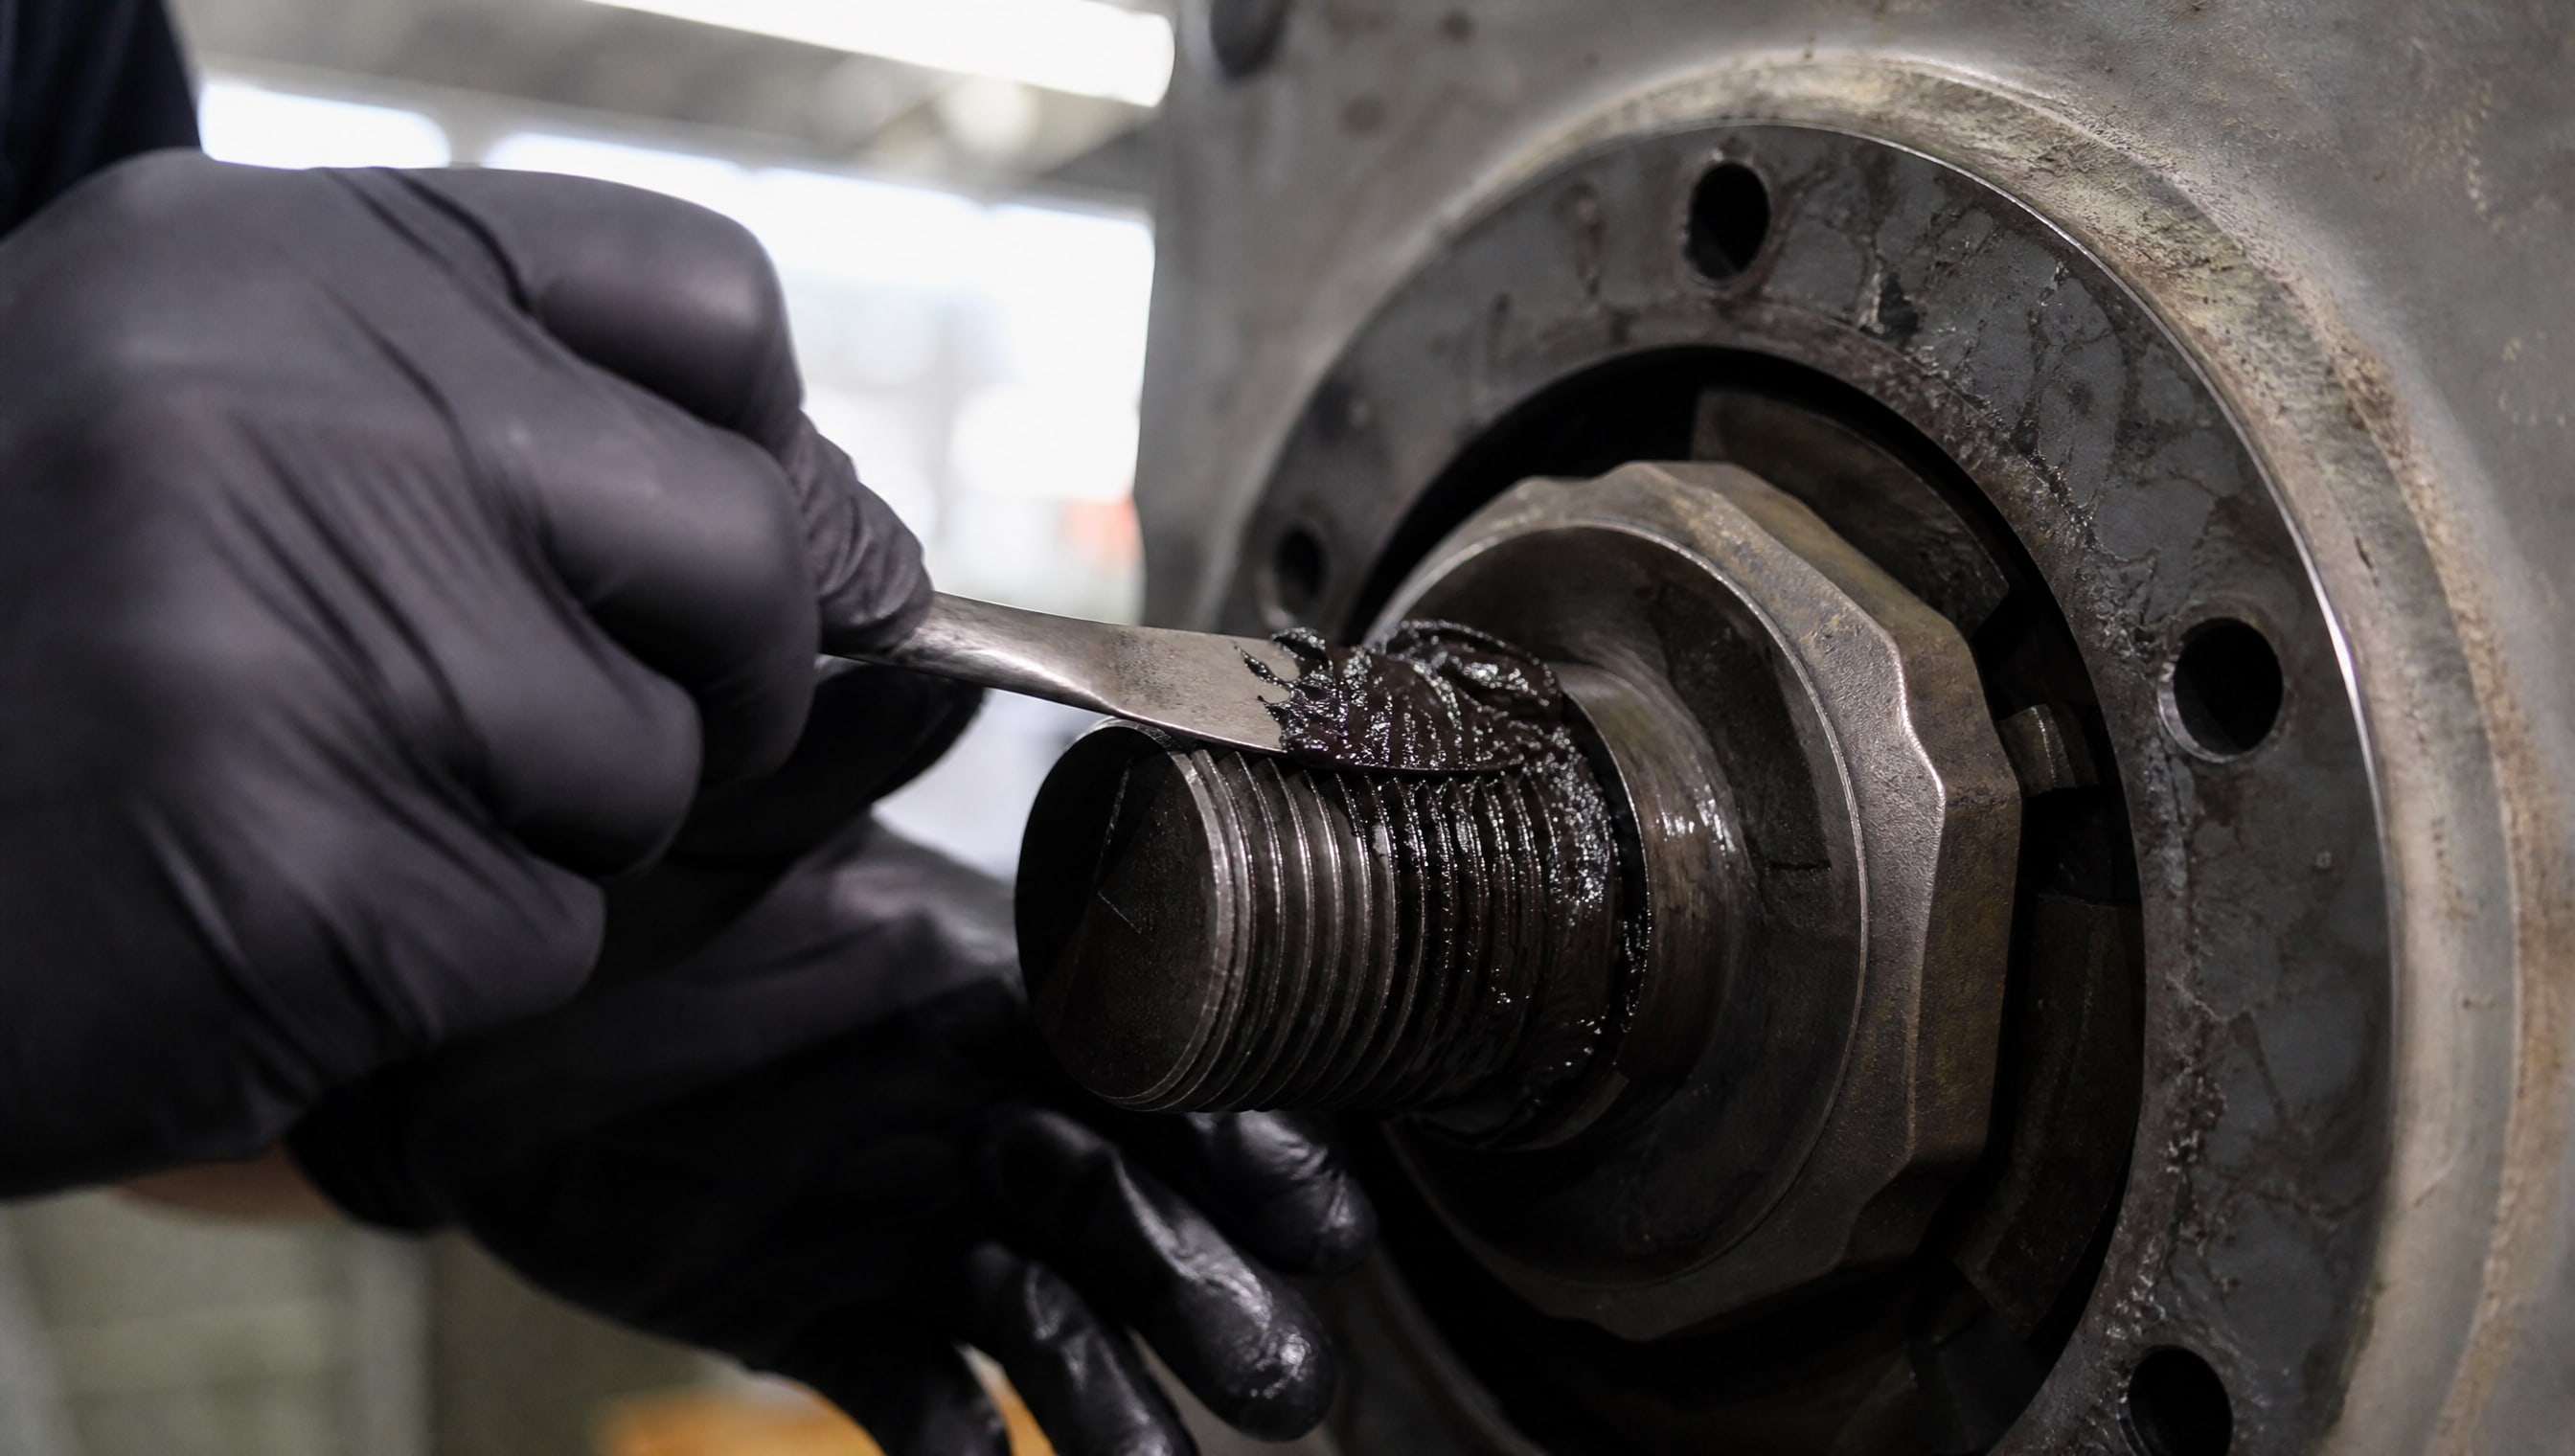
Выбор каждого компонента кардинально влияет на верхний температурный предел и поведение смазки в экстремальных условиях.
Загустители подразделяются по типам, каждый из которых имеет свой температурный потолок. Литиевые смазки, несмотря на популярность, способны работать при температурах до 250–350 °C, но это верхний предел, достигаемый при правильном подборе базового масла и присадок. Пигментные смазки, содержащие графит или дисульфид молибдена, обеспечивают работу до 250 °C и при этом придают материалу смазывающие свойства для высоконагруженных узлов. Графитовые смазки достигают 400 °C благодаря частицам графита, которые образуют защитный слой при экстремальных температурах. Медные и керамические смазки - редкие, узкоспециализированные материалы, используемые при температурах свыше 1100 °C в авиакосмической и металлургической промышленности.
Для промышленного оборудования общего назначения достаточны литиевые и пигментные смазки, так как температурный диапазон -30…+200 °C покрывает большинство производственных сценариев. Однако замена только загустителя при сохранении минерального базового масла не дает эффекта - базовое масло должно быть синтезировано таким образом, чтобы его вязкость оставалась стабильной в широком диапазоне температур. Силиконовые и полиальфаолефиновые масла (ПАО) держат вязкость лучше, чем минеральные, и позволяют достичь рабочих температур 180–250 °C с меньшим окислением и испарением.
Присадки включают антиокислители, противокоррозионные соединения, детергенты и иногда твердые смазочные частицы. При высоких температурах окисление смазки происходит ускоренно, поэтому мощный антиокислитель становится обязательной составляющей. Для узлов, контактирующих с влагой (упаковочное оборудование в цехах с повышенной влажностью), важна водостойкость - смазка должна не набухать и не смываться.
Смазка для подшипников: как температура влияет на выбор
Подшипники качения и скольжения выделяют тепло за счет трения, особенно при высоких оборотах и нагрузках.
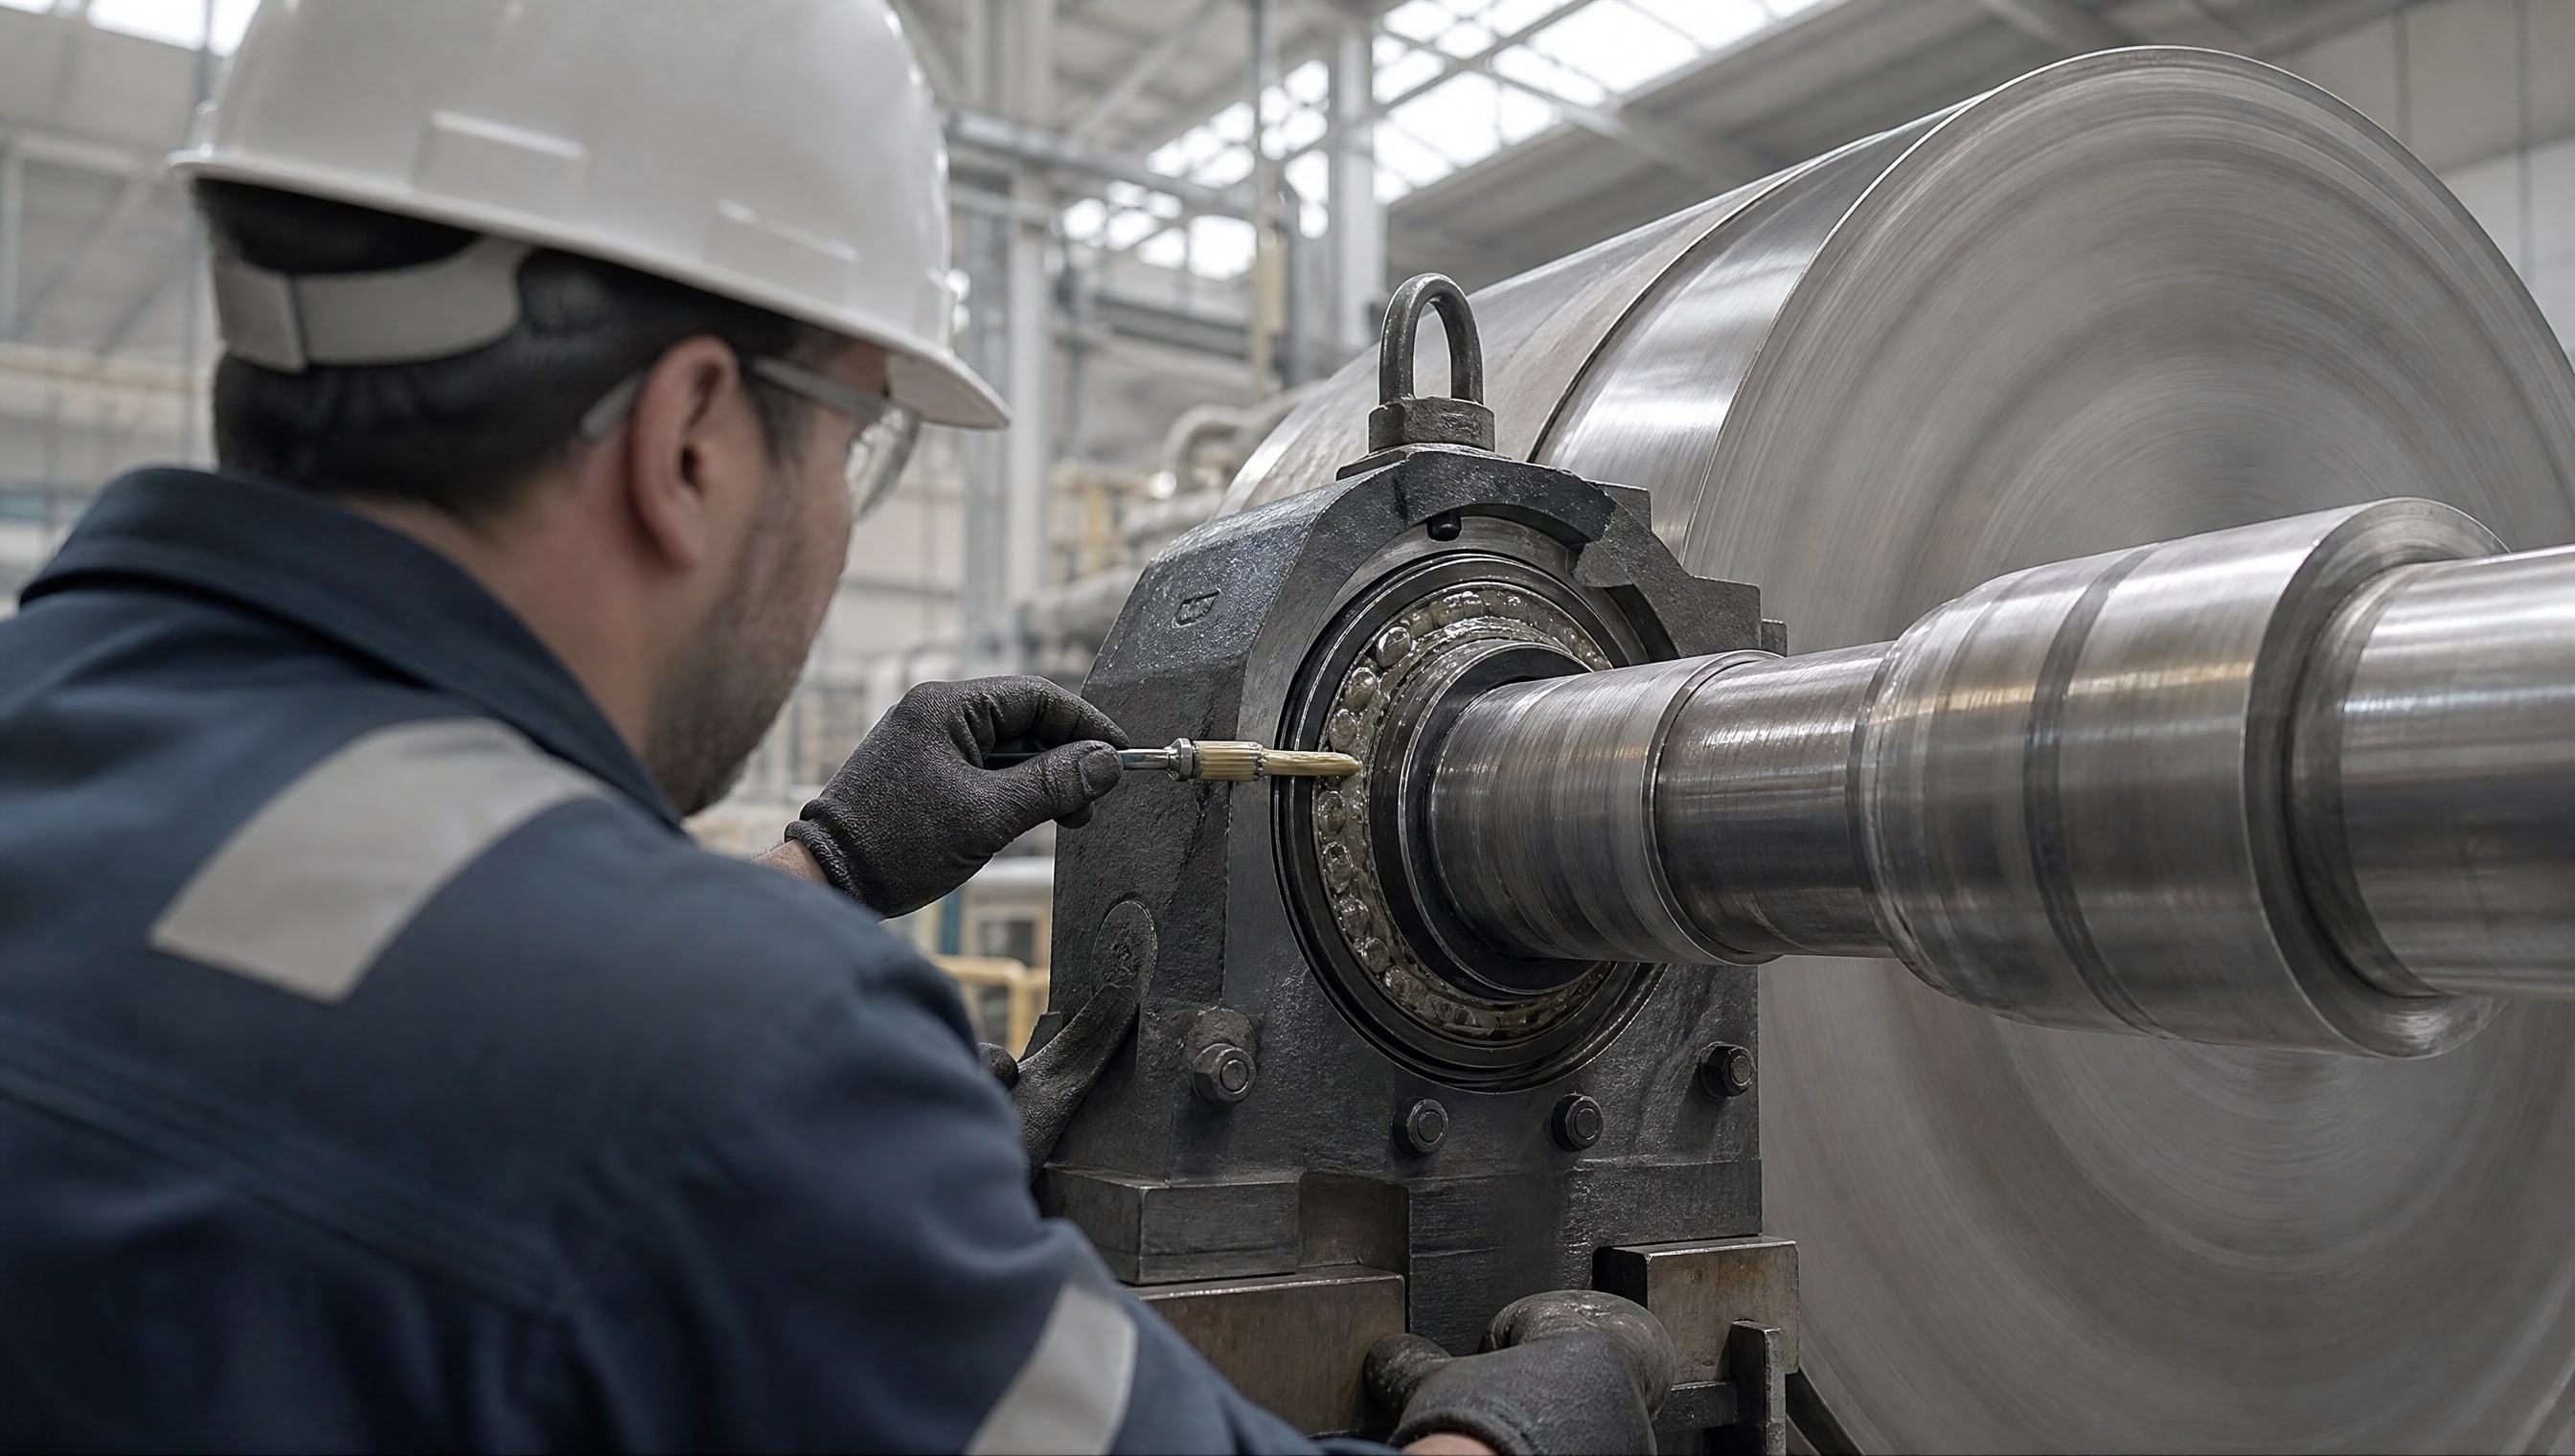
Если в узле работают быстровращающиеся подшипники, температура внутри подшипника поднимается выше температуры окружающей среды, поэтому номинальная смазка должна быть рассчитана с запасом. Для подшипников высокотемпературная смазка должна сочетать несколько качеств: достаточную консистенцию, чтобы не вытечь из узла при вибрации и центробежных силах; стабильную вязкость в диапазоне температур; противозадирные добавки для защиты от микросваривания; водостойкость, если подшипник установлен вблизи источников влаги.
При выборе смазки для подшипников нельзя ориентироваться только на максимальную рабочую температуру. Нужно проверить: во-первых, рекомендацию производителя подшипника (в каталоге часто указана марка и класс консистенции); во-вторых, условия эксплуатации (скорость, нагрузка, влажность); в-третьих, интервал переподсмазки, заложенный в систему обслуживания оборудования. Если узел работает при 180 °C и выше, переподсмазка вручную становится более частой, так как смазка быстрее окисляется и теряет свои свойства. Переход на смазку с верхним пределом 250–300 °C может снизить частоту переподсмазки вдвое, не требуя переделки узла.
Класс консистенции для подшипников обычно находится в диапазоне NLGI 1–3. Более мягкие смазки (NLGI 1) лучше подходят для высокоскоростных подшипников, так как снижают потери на сдвиг и нагрев; более твердые (NLGI 2–3) - для малоскоростных узлов и узлов с вертикальными нагрузками. При высокой температуре мягкая смазка может поредеть и потечь, поэтому иногда приходится жертвовать скоростными характеристиками в пользу термостойкости.
Упаковочное оборудование и узлы с циклическими нагревами
Упаковочные машины, этикеровки, термоупаковщики работают в режиме частых пусков и остановок, с колебаниями температуры на прижимных валиках, направляющих и муфтах.
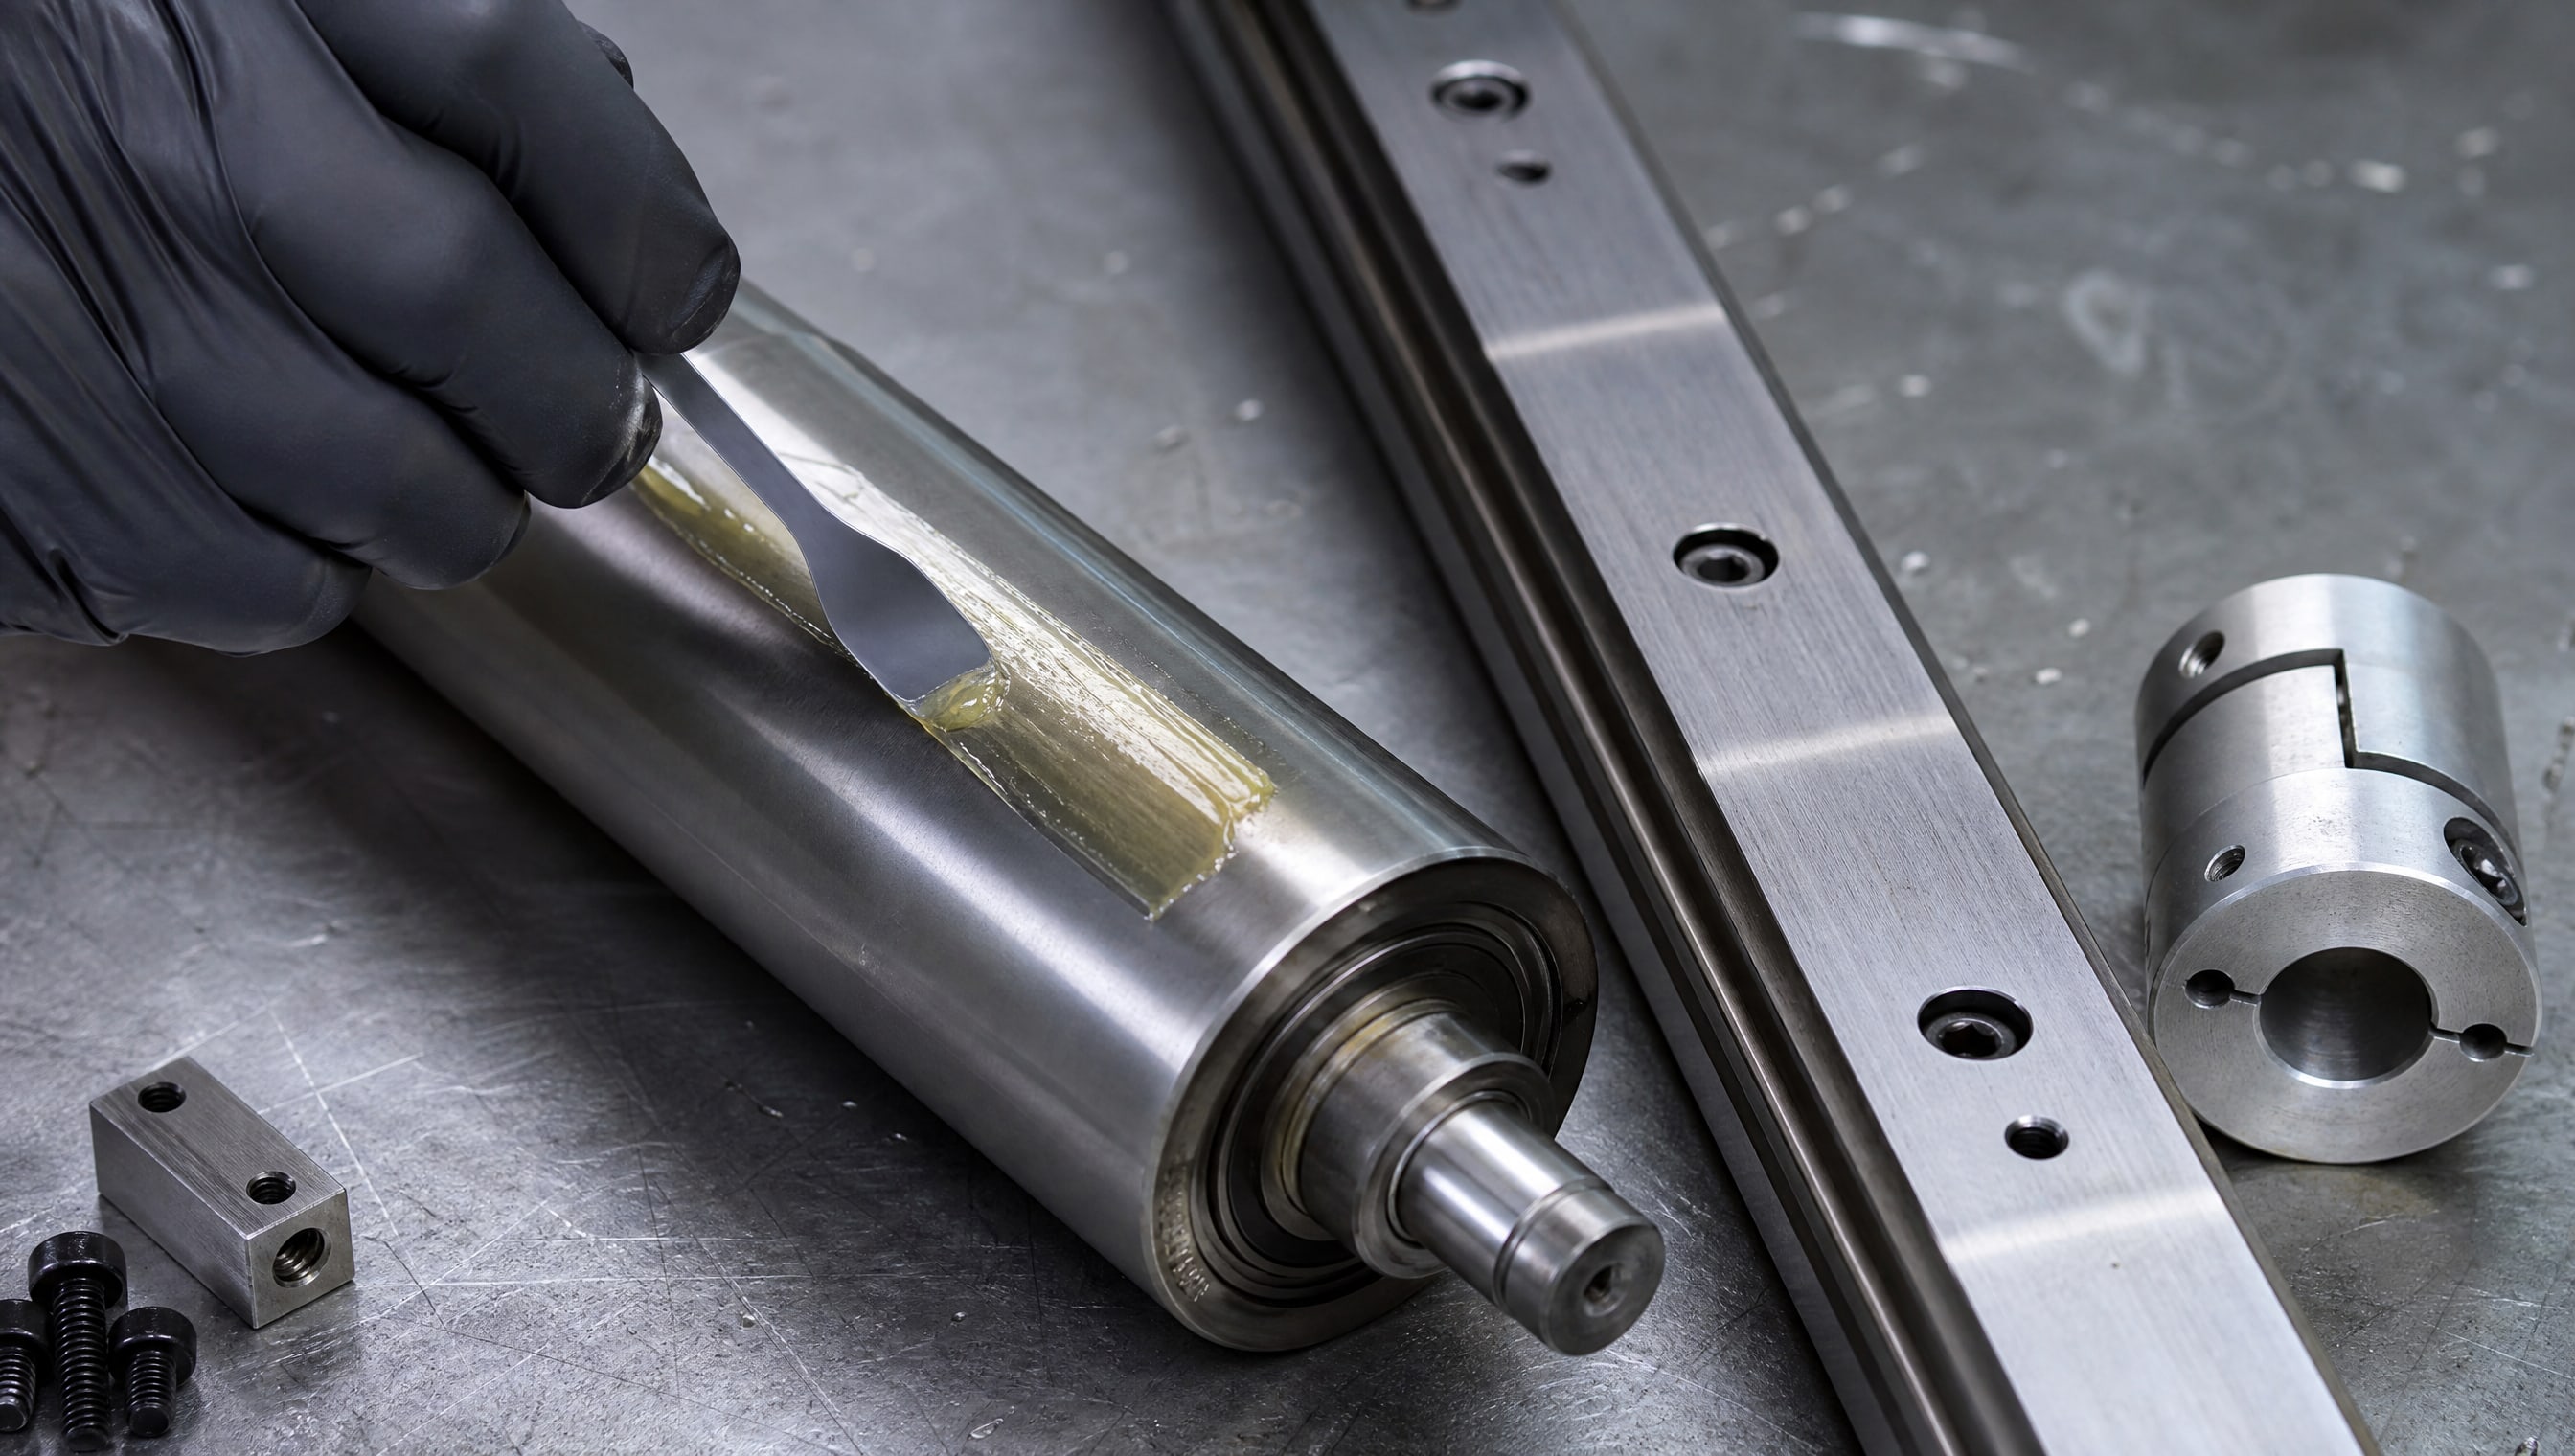
Такие узлы испытывают не только статическое тепло, но и фреттинг - микроподвижность с осцилляциями, которая интенсивно стирает неправильно выбранную смазку и обнажает металл. Для таких условий стандартная литиевая смазка часто оказывается недостаточной, так как при нагреве она размягчается, вытекает из зазора, и на месте образования пленки появляется окисленный осадок, усугубляющий фреттинг.
Решение заключается в выборе смазки с явно указанным температурным диапазоном не ниже -30…+180 °C, а лучше -30…+200 °C, совместимой с материалами узла (сталь, чугун, алюминий) и не содержащей агрессивных компонентов, которые могут разбухать прокладки и уплотнения. Для упаковочного оборудования, работающего в пищевой промышленности, дополнительно требуется пищевой допуск NSF H1, подтверждающий, что случайный контакт смазки с продуктом не представляет опасности. Для узлов этикеровочного оборудования и термоупаковщиков, работающих при высоких температурах, рекомендуется использовать смазки, которые выдерживают до +260 °C и имеют пищевой допуск; в этом случае повышенная термостойкость сочетается с гарантией безопасности.
Частота сервисного обслуживания упаковочной линии складывается из плановых переподсмазок (обычно раз в 500–2000 часов работы в зависимости от узла) и аварийных остановок из-за заклинивания или повышенного шума. Если текущая смазка вызывает шум через 300 часов, а замена на высокотемпературную смазку отодвигает этот момент на 800–1200 часов, то экономия на труде механика и потери от простоя окупают разницу в цене за 1–2 цикла переподсмазки.
Выбор смазки: параметры, которые нельзя игнорировать
При выборе высокотемпературной смазки закупщик часто сталкивается с тремя типичными ошибками: ориентировка только на название («синяя смазка», «литиевая смазка»), игнорирование паспортных параметров и незнание рекомендаций производителя оборудования.
Название и цвет смазки - чисто маркетинговые признаки, не связанные с классификацией по стандартам.
Корректный подбор начинается с проверки четырех параметров:
Рабочий температурный диапазон: указывается в паспорте как минимум и максимум, например -30…+180 °C. Этот диапазон должен включать как минимальную температуру холодного пуска, так и максимальную рабочую температуру узла.
Если оборудование производит изделия для пищевой промышленности, требуется проверить пищевой допуск. NSF H1 разрешает только случайный контакт с пищей; NSF H2 запрещает контакт вовсе (смазка для участков без опасности загрязнения); NSF 3H предусматривает прямой контакт (разделительные агенты для форм). Выбор категории зависит от конкретного узла и его расположения на оборудовании, а не от того, что оборудование - пищевое.
Перед закупкой нужно свериться с техническими рекомендациями производителя оборудования. Многие производители прямо указывают марку и параметры смазки в инструкции обслуживания. Если рекомендация есть - ее нужно соблюдать, так как конструкция узла (размер зазора, материал подшипника, система охлаждения) скроена именно под эту смазку. Если рекомендации нет, нужно обратиться в сервисную службу или проконсультироваться со специалистом, предоставив параметры узла.
Экономический эффект от снижения частоты обслуживания
Переход на высокотемпературную смазку экономит деньги несколькими путями.
Во-первых, уменьшается физический объем работ: если раньше механик переподсмазывал узел каждые 500 часов, то с новой смазкой интервал может вырасти до 1200–1500 часов. При мощности в 20 узлов, требующих обслуживания, и цене механика 1000 рублей/час экономия труда составляет 1–2 тысячи рублей на каждый узел в год. Во-вторых, реже возникают внеплановые остановки: узлы не заклинивают неожиданно, не издают странный шум в конце смены, что означает меньше аварийных вызовов и ремонтов.
Третий эффект - продление срока жизни подшипников и направляющих. Правильная смазка снижает механический износ на 30–50% за счет улучшенной пленкообразования и снижения фреттинга. Если подшипник при текущей смазке служит 3 года, то при переходе на высокотемпературную смазку может прожить 4–5 лет, экономя на замене.
Четвертый фактор - снижение потребления смазки. При меньшей частоте переподсмазки объем, расходуемый в год, падает, поскольку смазка дольше остается в узле. Экономия особенно заметна в крупных производствах с централизованной системой смазки, где расход смазки измеряется литрами.
При расчете ROI нужно учитывать, что высокотемпературная смазка дороже стандартной на 20–40%. Однако эта разница быстро окупается за счет снижения затрат на обслуживание и простои оборудования. Для среднего производства с 50–100 узлами, требующими регулярной смазки, переход на высокотемпературные материалы окупается за 6–12 месяцев.
Часто задаваемые вопросы
Чем литиевая высокотемпературная смазка отличается от обычной литиевой?
Литиевые смазки используют литиевый стеарат или другие литиевые соли как загуститель, но температурные пределы зависят от базового масла и присадок. Обычная литиевая смазка работает до 130–150 °C, в то время как высокотемпературная литиевая достигает 250–350 °C. Различие заключается в качестве базового масла (синтетическое вместо минерального) и составе присадок. Смотреть нужно именно на температурный диапазон в паспорте, а не на тип загустителя.
Что означает смазка 260 градусов?
Это обозначение, как правило, указывает на верхний температурный предел, часто измеренный как температура каплепадения. Однако для длительной работы узла нужно смотреть рабочий температурный диапазон из паспорта, например -30…+200 °C. Температура 260 °C может быть верхним пределом по каплепадению, но вовсе не означает, что смазка пригодна для постоянной работы при 260 °C.
Подойдет ли одна высокотемпературная смазка для подшипников, упаковочного оборудования и направляющих?
Не обязательно. Разные узлы требуют разное сочетание параметров: подшипники ценят мягкую консистенцию и низкий нагрев, направляющие - твердую консистенцию и противокоррозионные свойства, упаковочное оборудование - водостойкость и пищевой допуск. Универсальная смазка может существовать, но это нужно проверять по техпаспорту и рекомендациям производителя оборудования конкретно для каждого узла.
Кто должен выбирать смазку - закупщик или инженер?
Оптимально - совместно. Инженер определяет технические требования (температурный диапазон, NLGI, нагрузку), закупщик проверяет наличие, цену и совместимость с текущими закупками. Для критичных узлов рекомендуется консультация с производителем оборудования или специалистом техподдержки, чтобы избежать несовместимости.
Нужно ли переходить на синтетическую смазку или минеральной достаточно?
Если узел работает при температурах выше 180 °C, минеральное базовое масло начинает быстро окисляться и терять вязкость. Синтетические масла (ПАО, силиконовые) держат вязкость стабильнее, поэтому для высоких температур они предпочтительны. Если узел не превышает 150 °C, минеральная высокотемпературная смазка может быть экономичным вариантом.
Заключение
Высокотемпературная смазка - это не маркетинговый трюк, а инженерное решение для специфических производственных условий. Правильный выбор термостойкого материала позволяет снизить частоту переподсмазки в 2–3 раза, сократить внеплановые ремонты и продлить жизнь подшипников и направляющих. Ключ к успеху - не ориентироваться на цвет и название, а проверять четыре параметра: рабочий температурный диапазон, класс консистенции NLGI, показатели нагрузки и (если нужно) пищевой допуск. Дополнительно нужно учитывать рекомендации производителя оборудования и условия конкретного узла, так как универсальной смазки на все случаи не существует.
Следующий шаг - составить список узлов, требующих обслуживания, выписать их текущие температурные режимы и интервалы переподсмазки, затем сопоставить с техническими паспортами высокотемпературных смазок. Инженер должен провести пилотную замену на одном-двух узлах и отследить, как изменилась частота обслуживания и состояние оборудования. Такой пошаговый подход минимизирует риск несовместимости и гарантирует, что новая смазка действительно принесет экономический результат.