Когда традиционная резиновая или картонная прокладка теряет герметичность, возникает утечка масла, охлаждающей жидкости или других технических сред через фланцевое соединение. Полная замена прокладки требует разборки узла, очистки поверхностей и новой затяжки крепежа - операция трудозатратная и дорогостоящая. Альтернатива существует: анаэробный формирователь прокладок образует непрерывное герметичное покрытие прямо в зазоре между фланцами, не требуя извлечения старой прокладки в ряде случаев. Статья рассказывает инженерам и закупщикам, когда такой метод применим, как правильно подготовить поверхности, нанести состав и проверить результат. Материал полезен для тех, кто работает с промышленным оборудованием, теплообменниками, компрессорами и гидравлическими системами.
Когда анаэробный формирователь действительно заменяет прокладку
Анаэробные герметики работают только в условиях, когда фланцы плотно прижаты друг к другу и доступ кислорода полностью исключен.
Состав отверждается в тонком слое между металлическими поверхностями, заполняя микронеровности и образуя эластичное герметичное покрытие. Для корабельных и авиационных систем, блоков двигателей, теплообменников и редукторов этот подход прижился благодаря предсказуемости и надежности.
Однако заменить анаэробным составом можно не любую прокладку. Во-первых, оба фланца должны быть металлическими (сталь, чугун, алюминий) и жесткими. Если одна из поверхностей гибкая, пластичная или керамическая, герметик не будет удерживаться и начнет вымываться. Во-вторых, зазор между фланцами должен быть контролируемым - в диапазоне 0,1–0,25 мм. Если фланцы деформированы, глубокие царапины и неровности больше 0,25 мм не позволят составу полимеризоваться равномерно, и герметичность нарушится. В-третьих, нужна достаточная ширина перекрытия фланца: минимум 5 мм для основного контура и 3 мм вокруг каждого болта.
Выхлопные системы, водонагреватели, масляные картеры и блоки охлаждения - типичные места, где герметик успешно заменяет прокладку при условии, что поверхности в исходном состоянии позволяют. Прокладка часто остается в узле; герметик наносится поверх, усиливая герметичность и предотвращая микротечи вдоль болтовых каналов.
Подготовка фланцев: очистка и сверка поверхностей
Состояние поверхности напрямую влияет на способность герметика держать форму и полимеризоваться.
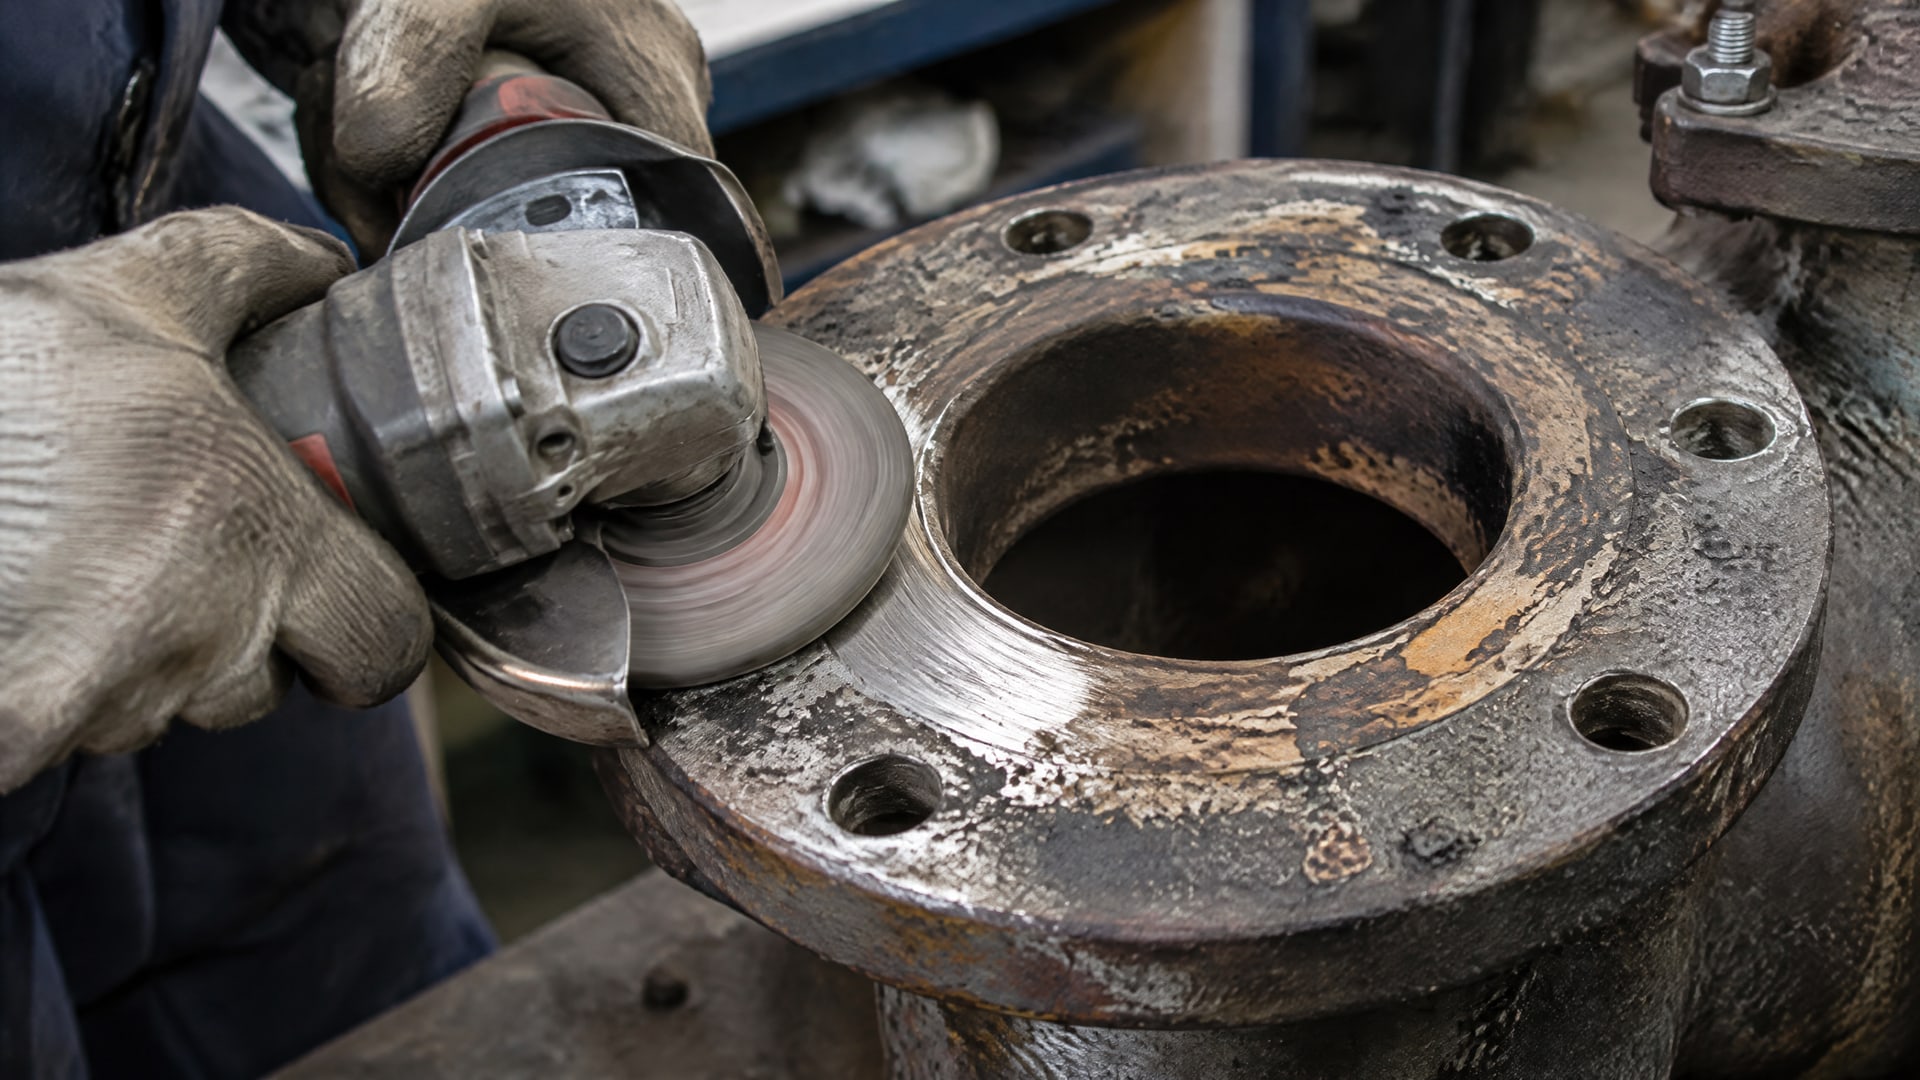
Все старые остатки прокладки, ржавчина, масло, грязь и следы предыдущего герметика должны быть удалены полностью. Используют скребки, щетки, абразивные диски или химические чистители-обезжириватели - инструмент подбирается под материал фланца, чтобы не оставить глубокие царапины.
После механической очистки поверхность протирается чистой тканью или салфеткой, смоченной в органическом растворителе (ацетон, этанол), до полного удаления масла. Влажность исключена: даже капли воды препятствуют отверждению анаэробных составов. Сухая поверхность оставляется на несколько минут для полного испарения растворителя.
Шероховатость поверхности проверяется по стандартам: Ra 0,8–3,2 мкм, Rz 3–21 мкм, Rmax 4–30 мкм. Для большинства машиностроительных операций стандартная обработка (фрезерование, расточка) укладывается в эти пределы. Плоскостность поверхности должна составлять не более 0,1 мм на протяжении 400 мм - это проверяется линейкой или щупом по рабочей поверхности фланца. Если плоскостность нарушена или зазор кое-где превышает 0,25 мм, фланец требует опрессовки или замены.
Техника нанесения анаэробного формирователя прокладок
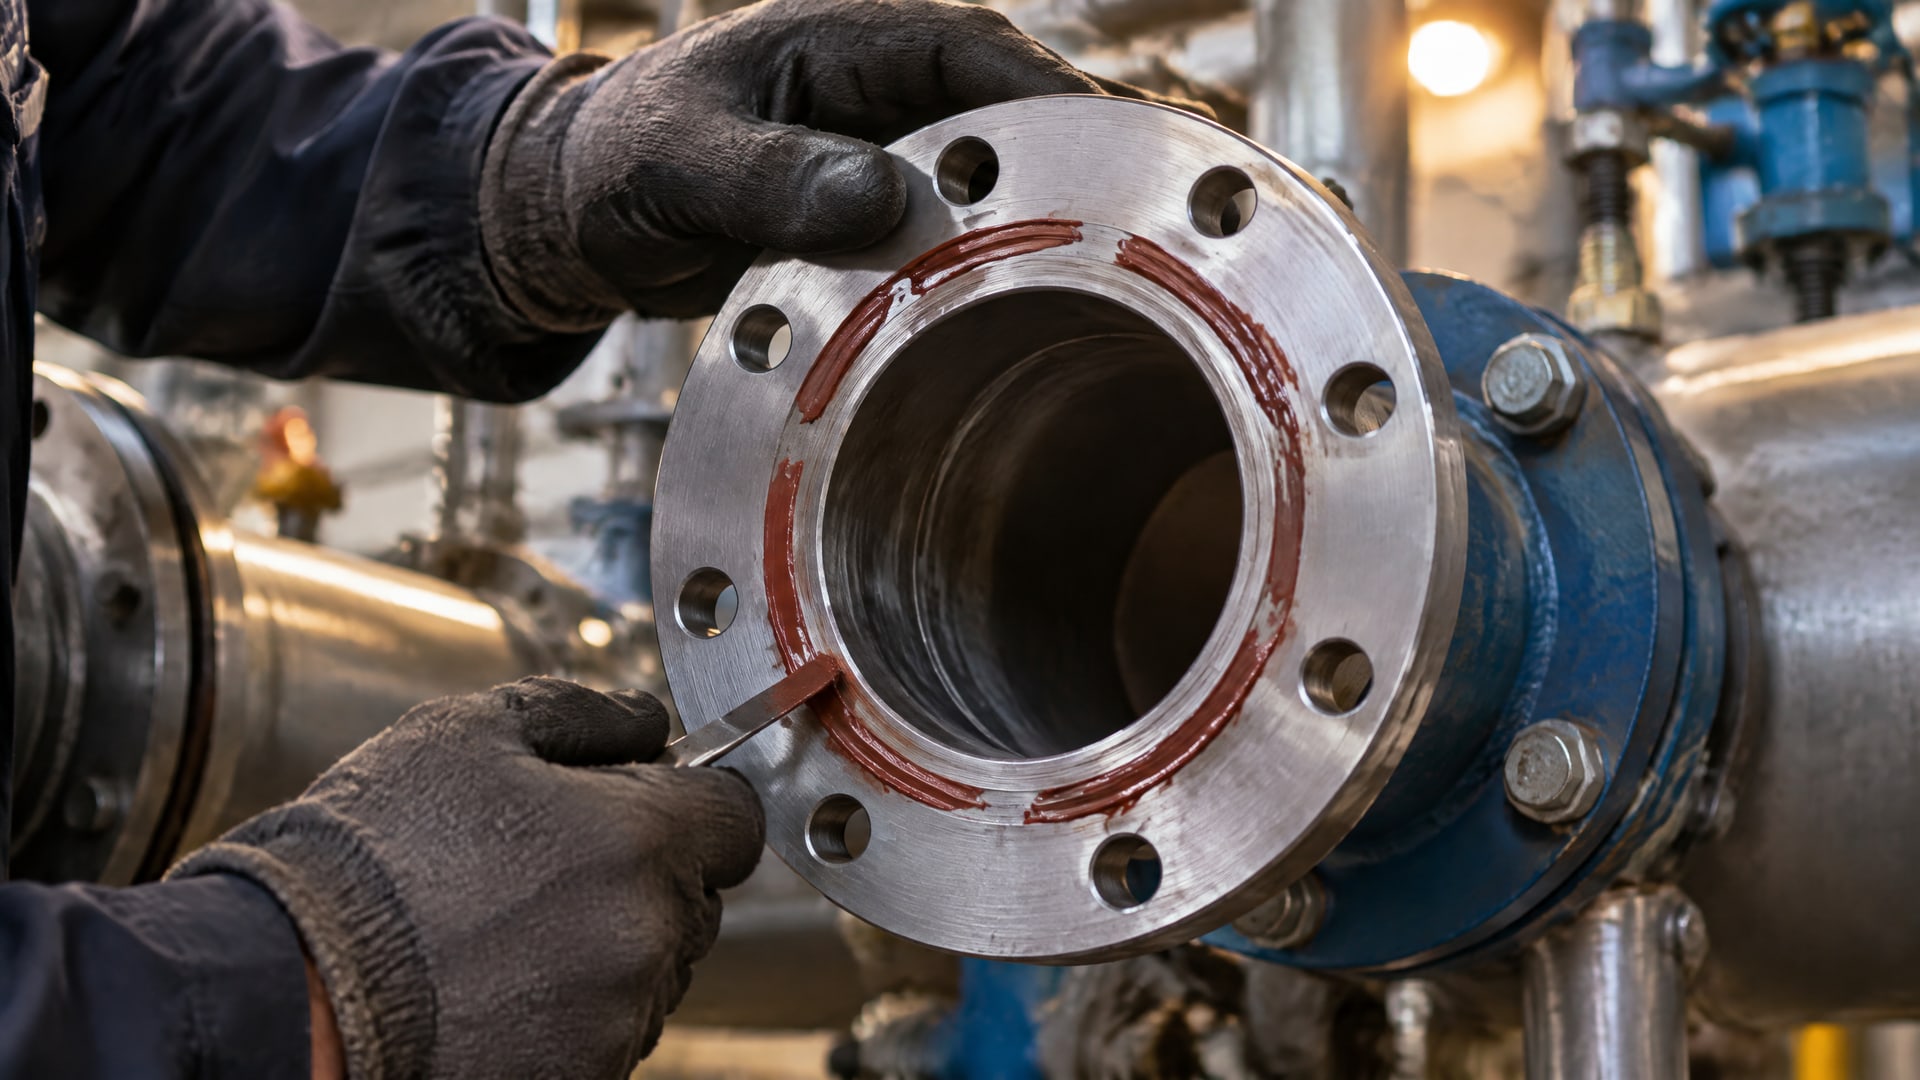
Состав наносится непосредственно на подготовленную поверхность одного фланца в виде непрерывного равномерного валика.
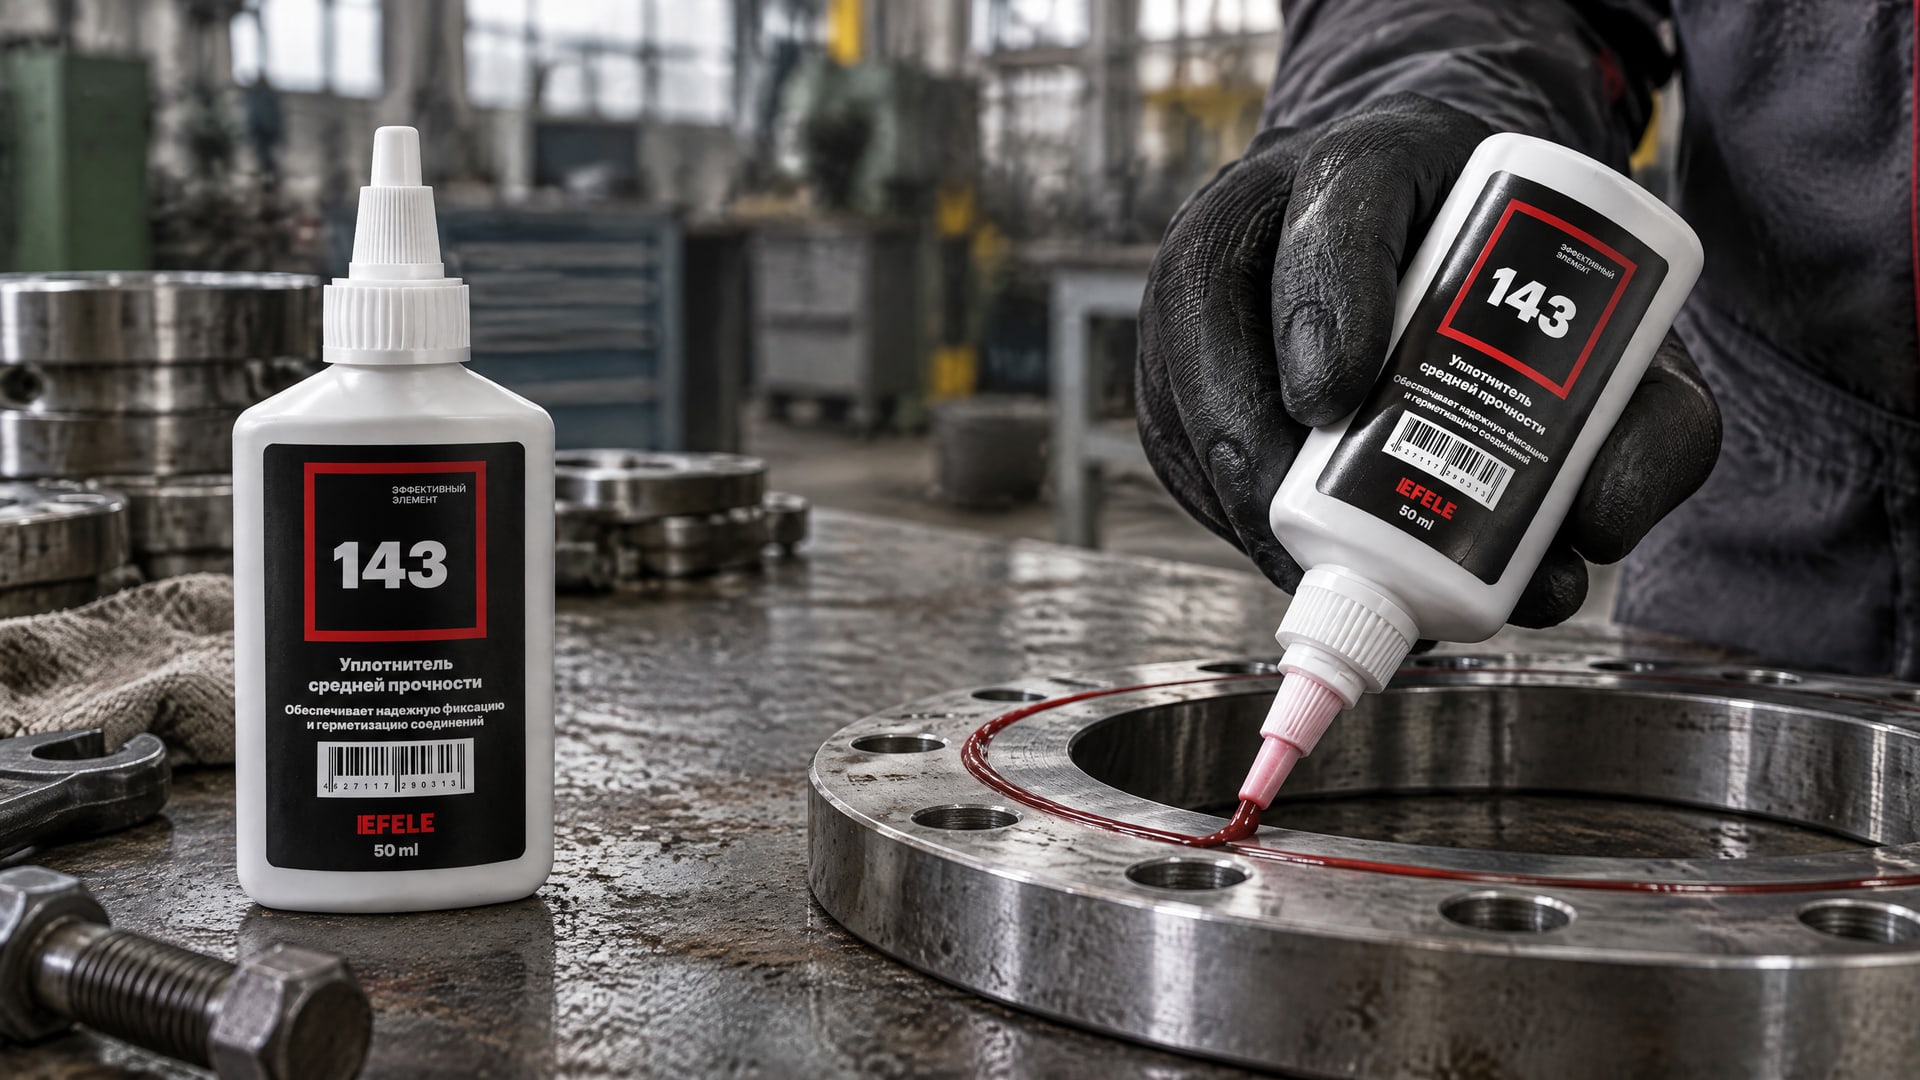
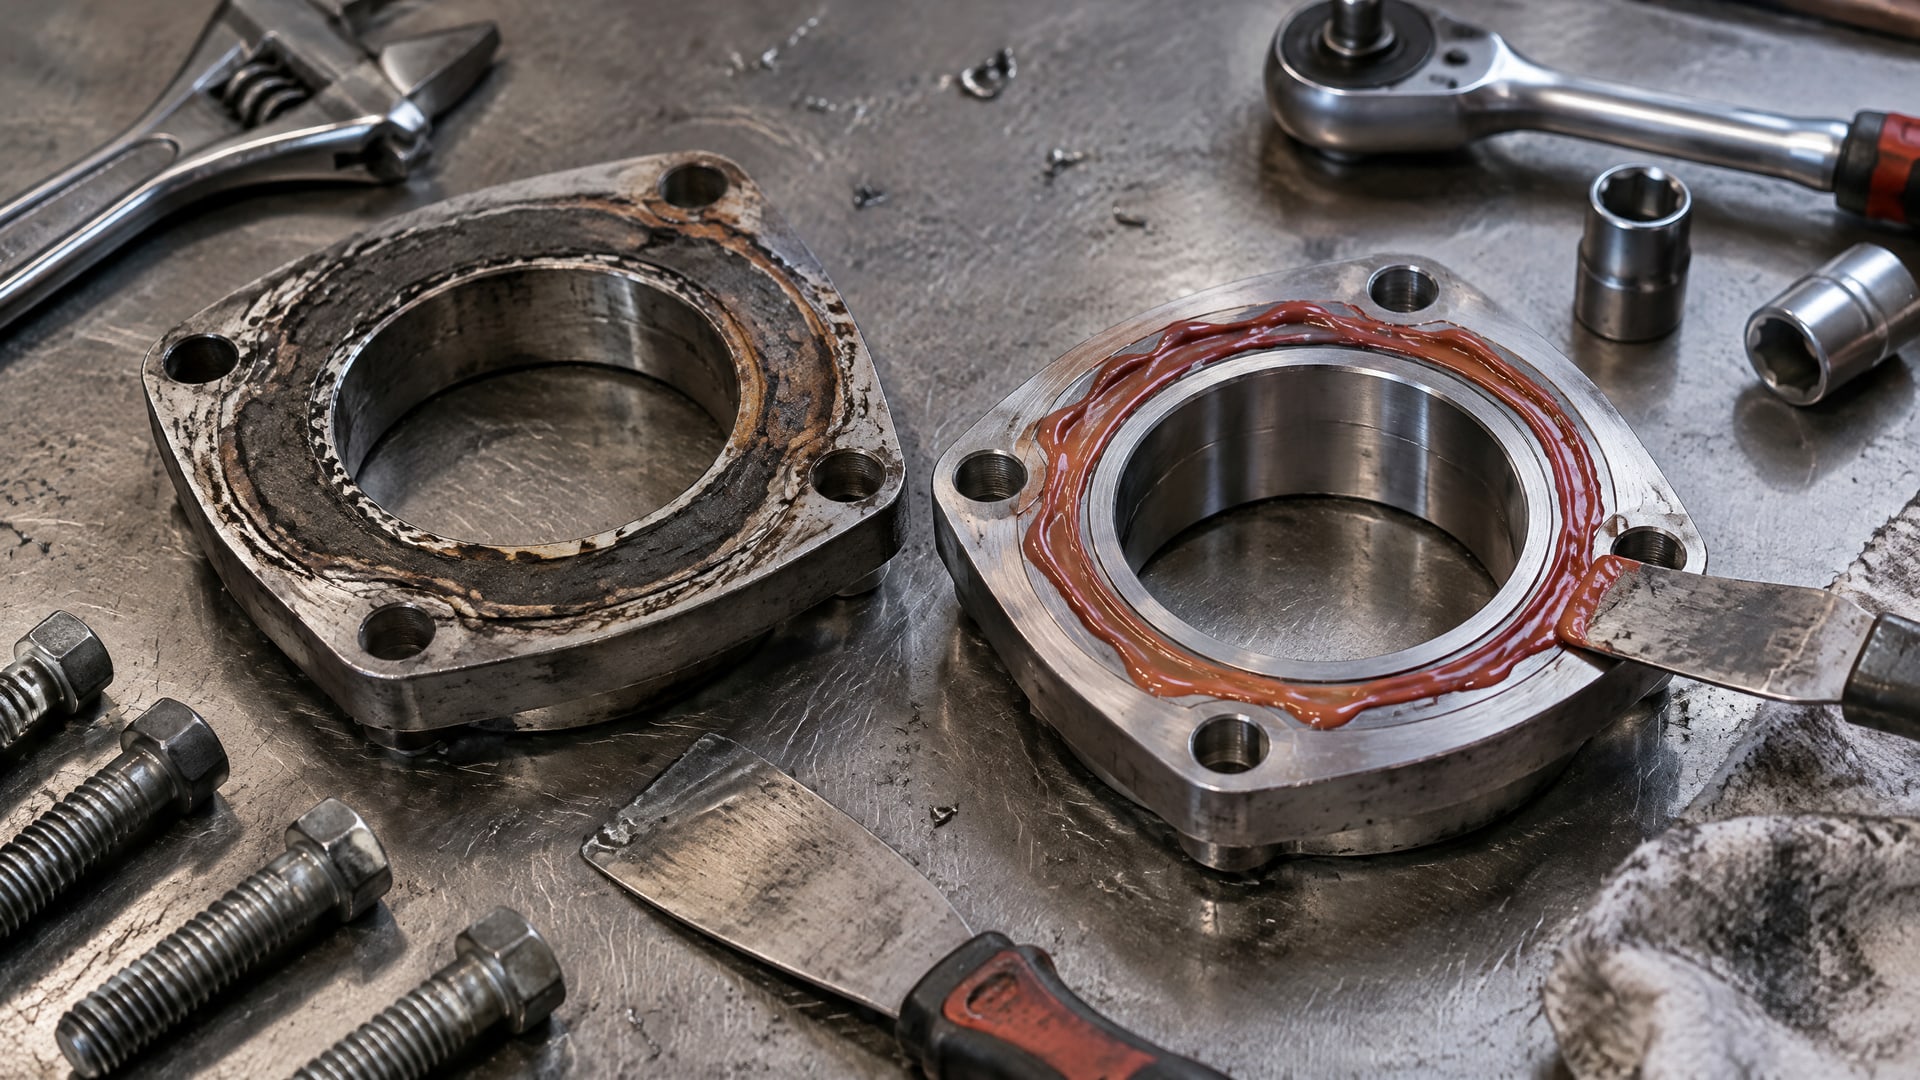
Ширина валика составляет примерно 3 мм - толстый слой не увеличивает герметичность и затрудняет удаление излишков после сборки. Линия валика прокладывается параллельно контуру фланца, с расстоянием от края примерно 3–5 мм, чтобы состав не выступал наружу.
Критический элемент - обводка каждого болтового канала. Вокруг каждого отверстия под болт наносится замкнутая петля герметика. Это предотвращает путь утечки вдоль крепежа: вибрация и микродвижения болта в отверстии часто вызывают капиллярное вытекание масла или жидкости именно в этих точках. Без обводки риск подтекания остается значительным.
После нанесения валика второй фланец осторожно прижимается к первому. При прижатии состав выдавливается в зазор, заполняя микронеровности. Важно избежать бокового смещения фланцев при сборке - сдвиг более чем на 1–2 мм разрывает валик и создает незаполненные каналы для утечки. Болты затягиваются равномерно, крест-накрест, согласно спецификации узла - обычно это 20–40 Н·м для малых фланцев и до 100+ Н·м для крупных.
Для герметизации фланцевых соединений, подверженных фреттингу и вибрационному износу, в промышленной практике применяют специализированные анаэробные составы. Например, EFELE 143 обеспечивает надежную герметизацию и удерживает герметичность при высоких температурах до 120 °C и вибрационных нагрузках, что делает его выбором для переходных участков выхлопных систем и теплообменников с циклическим режимом работы.
Время выдержки и проверка герметичности
Анаэробные составы полимеризуются в отсутствие кислорода, и скорость отверждения зависит от материала металла и температуры.
При комнатной температуре (20–25 °C) минимальная фиксация происходит за 20 минут: на этом этапе состав стабилизирует свое положение и сопротивляется вибрации, но полная полимеризация еще не завершена. Полное отверждение занимает 24 часа при комнатной температуре; на производстве часто проводят ускоренный нагрев при 50–60 °C, сокращая время до 2–4 часов.
Испытание герметичности проводится не раньше чем через 20 минут, но в большинстве случаев рекомендуется выдержка 1–2 часа для надежности. Испытательное давление устанавливается на уровне 0,03 МПа (0,3 бар, 4,3 psi) - это минимальное давление, позволяющее выявить течь без повреждения неполностью отвержденного герметика. После успешной проверки узел может эксплуатироваться на полной нагрузке, при условии что давление и температура соответствуют спецификации состава.
Если после испытания обнаружена течь, узел разбирается, поверхности повторно очищаются и процесс повторяется. Повторное нанесение не требует дополнительной обработки абразивом - достаточно полного удаления остатков первого слоя и обезжиривания.
Типичные ошибки при замене прокладки фланца герметиком
Неправильное нанесение валика - разрыв линии в одной или нескольких точках - оставляет микроканалы для утечки.
Это происходит, когда состав наносится прерывисто или слишком тонко. Решение: наносить непрерывный валик в один прием, не отрывая аппликатора от поверхности.
Игнорирование болтовых отверстий приводит к срочным утечкам. Многие специалисты сосредоточиваются на контуре фланца и забывают обвести каждый болт. Вибрация и микродвижение вытягивают жидкость именно по пути наименьшего сопротивления - вдоль крепежа. Обводка каждого болта - не факультативная деталь, а обязательный элемент.
Нанесение избыточного количества состава не улучшает герметичность. После затяжки образуется выпир; его удаляют в соответствии с инструкцией производителя (обычно в течение 10–15 минут после сборки, когда состав еще мягкий). Излишний объем не способствует заполнению зазора - состав просто выдавливается наружу и становится ненужной грязью.
Запуск узла до полной полимеризации вызывает выдавливание герметика из зазора. Если испытать под давлением или под нагрузкой раньше чем через 20–30 минут (в зависимости от типа состава), герметик еще пластичен и не держит форму. Минимум 20 минут фиксации - это только первый этап; для критичных систем рекомендуется выдержка в 1–2 часа.
Использование неподходящей химии - попытка заменить анаэробный герметик силиконовым RTV или наоборот. Если конструкция предусмотрена для анаэробного состава, силикон может не полимеризоваться в замкнутом зазоре или даст другие параметры адгезии и температурной стойкости. Каждый состав подбирается под требования узла.
Отсутствие или неполная очистка от старых герметиков и прокладочных материалов. Новый состав не будет полимеризоваться поверх высохших остатков предыдущего герметика. Каждый слой должен быть полностью удален скребком, щеткой или абразивом.
Часто задаваемые вопросы
Какой зазор допустимо заполнить анаэробным герметиком?
Анаэробные формирователи прокладок рассчитаны на зазоры 0,1–0,25 мм в зависимости от состава. Заполнение до 0,38 мм возможно для специализированных составов, но проверяется по паспорту конкретного продукта. Зазоры более 0,5 мм выходят за пределы возможностей герметика - такие поверхности требуют механической доработки или использования традиционной прокладки.
Сколько стоит замена прокладки фланца водонагревателя?
Стоимость зависит от типа фланца, доступности узла, состояния уплотняющих поверхностей и региона. Запасные прокладки и уплотнители стоят 25–40 долларов; если требуется профессиональный монтаж и очистка поверхностей, работа обходится в 200–350 долларов. Точную цену дает только локальный сервис после осмотра оборудования.
Можно ли использовать герметик вместо прокладки на пластичном фланце?
Нет. Анаэробный формирователь прокладок требует жестких металлических поверхностей. Если фланец пластичный, гибкий или имеет эластичное покрытие, герметик не будет удерживаться в зазоре и вымывается при первой же нагрузке. Для таких случаев используются традиционные прокладки или комбинированные решения.
Как наносить формирователь прокладок: непрерывную линию или точками?
Только непрерывной линией. Точечное нанесение оставляет промежутки, через которые жидкость и газ проходят беспрепятственно. Валик должен быть без разрывов, равномерной ширины (около 3 мм), с обязательной обводкой каждого болтового отверстия.
Чем заменить прокладку фланца выхлопной трубы, если она прогорела?
В выхлопной системе температура достигает 400–600 °C, поэтому обычный герметик не подойдет. Нужен состав, рассчитанный на высокотемпературные применения (до 120–150 °C в зазоре при охлажденном узле). Если зазор контролируемый и поверхность чистая, анаэробный герметик для высоких температур применим. При механическом повреждении фланца требуется его замена.
Заключение
Замена прокладки фланца анаэробным формирователем - практичный метод, когда фланцы жесткие, поверхности чистые и сухие, а зазор находится в допустимых пределах 0,1–0,25 мм. Успех работы зависит от тщательной подготовки: полного удаления старого герметика и масла, сверки геометрии поверхностей, непрерывного нанесения состава с обводкой всех болтовых каналов и соблюдения времени полимеризации. Типичные ошибки - разрыв валика, игнорирование болтов, запуск узла до отверждения - легко избегаются, если следовать инструкции производителя состава.
Для подготовки фланца к герметизации используйте проверенные инструменты: механическую очистку, обезжиривание органическим растворителем и проверку плоскостности щупом. Испытывайте герметичность не раньше чем через 20 минут, но лучше через 1–2 часа; поддерживайте испытательное давление на уровне 0,03 МПа. Если фланцы деформированы, зазоры неконтролируемы или поверхности пластичные, вернитесь к традиционной прокладке - ее универсальность оправдает затраты на замену. Конкретный следующий шаг: измерьте зазор вашего фланца щупом, сверьте состояние поверхностей и проконсультируйтесь со спецификацией оборудования на предмет требуемого герметика.