Вырубные прокладки из паронита, резины и картона долгое время остаются стандартом герметизации фланцевых соединений в промышленности. Однако для жестких металлических фланцев с хорошей геометрией поверхностей существует альтернатива - анаэробные герметики, которые работают как жидкие прокладки и могут полностью заменить традиционные накладные элементы. Они полимеризуются в отсутствие воздуха при контакте с металлом, образуя химически стойкое уплотнение, которое герметизирует фланцевое соединение без необходимости хранить и переносить громоздкие комплекты прокладок разных размеров и толщин.
Для техническую специалистов и закупщиков эта технология открывает возможность упростить логистику запасных частей, снизить время простоя при техническом обслуживании и избежать проблем, связанных с неправильным хранением или деформацией традиционных прокладок. Статья поясняет, когда и как переходить на анаэробные герметики, какие ошибки при этом встречаются чаще всего и какие требования предъявляются к подготовке поверхностей.
Когда анаэробный герметик заменяет прокладку эффективнее
Анаэробные герметики работают по принципу жидкой прокладки: они полимеризуются в отсутствие кислорода при прямом контакте с металлической поверхностью.
Эта технология наиболее успешна на жестких металлических фланцах из чугуна, алюминия, стали и сплавов, где обе поверхности хорошо обработаны и прилегают друг к другу почти герметично. Допустимый зазор между поверхностями не превышает 0,5 мм - это ключевое ограничение, отличающее фланцевые герметики от формирователей прокладок для более грубых сопряжений.
На практике такие герметики часто применяют на редукторах, насосах, коробках передач, компрессорах и корпусах различных агрегатов. Герметизация фланцевых соединений анаэробным составом позволяет отказаться от закупки и хранения больших комплектов готовых прокладок разных размеров, упрощает замену при техническом обслуживании и гарантирует полную заполненность зазора без пустот, которые могут возникнуть при неправильной установке традиционной прокладки.
Однако переход на такой способ имеет четкие границы. Если фланцы деформированы, поверхности грубо обработаны или геометрия нарушена, герметик не сможет образовать надежное уплотнение - в этом случае все еще требуется вырубная прокладка из мягкого материала, которая компенсирует неровности. Также анаэробные герметики не подходят для узлов, где нужна деформируемость прокладки при динамических нагрузках и вибрации.
Подготовка поверхностей и техника нанесения герметика
Успех герметизации фланцевого соединения анаэробным герметиком полностью зависит от качества подготовки поверхностей.
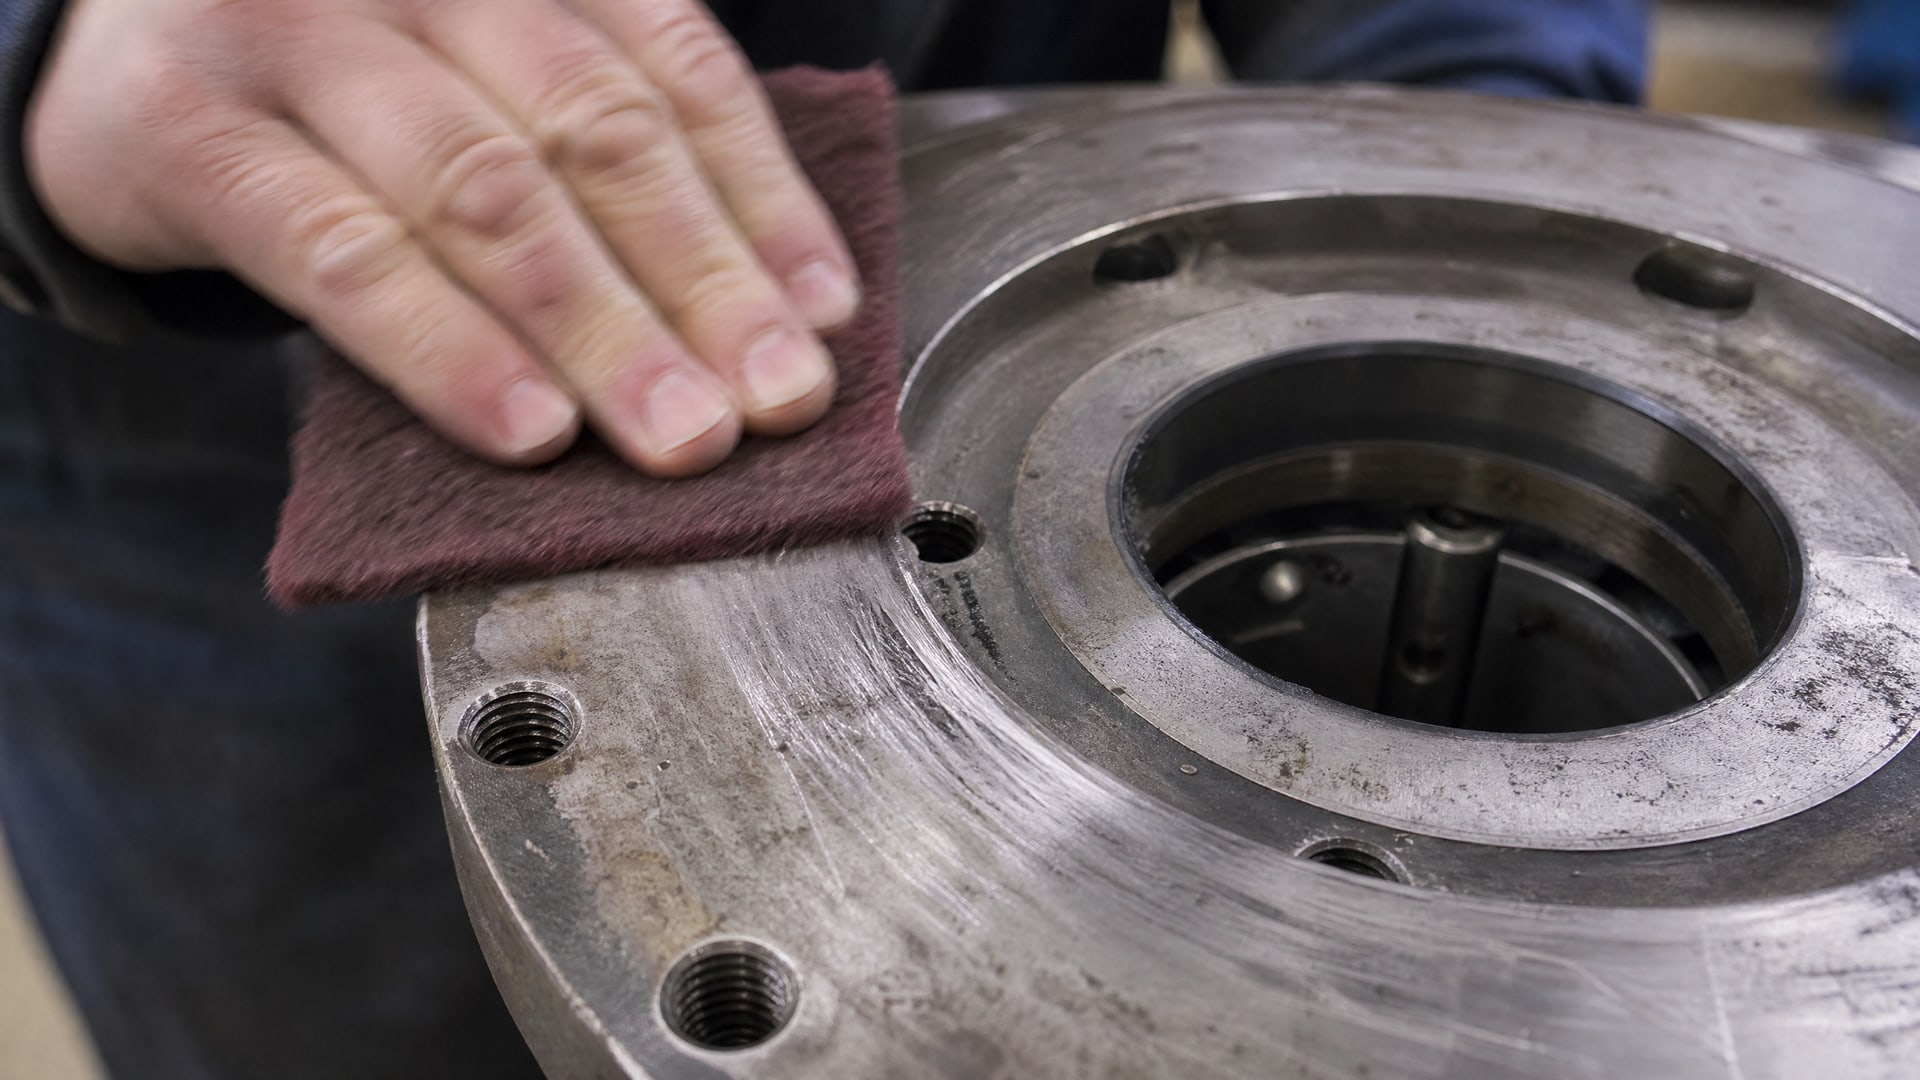
Перед нанесением состава необходимо тщательно очистить обе плоскости фланца от остатков старого герметика, ржавчины, грязи и масляных отложений. Любые заусенцы или неровности удаляют механически, так как они препятствуют плотному прилеганию деталей и создают невидимые каналы для утечки.
Следующий критический этап - обезжиривание. Остатки масла, консистентной смазки или других загрязнений препятствуют полимеризации герметика и приводят к преждевременному разрушению уплотнения. Поверхности обрабатывают чистой тряпкой, смоченной обезжиривающим растворителем, или специальными салфетками для подготовки фланцев. После этого дают поверхностям полностью просохнуть перед нанесением герметика.
Сам герметик наносят непрерывной тонкой линией по всему периметру контактной поверхности, без разрывов и без избыточного количества. Линия должна быть ровной и равномерной - примерно 1–2 мм в ширину. Особое внимание уделяют болтовым отверстиям и технологическим каналам: герметик не должен перекрывать полностью отверстие, иначе избыток материала выдавится внутрь системы и заблокирует циркуляцию жидкости. Если на фланце есть каналы для прохода масла или охлаждающей жидкости, герметик должен герметизировать периметр, но не залить эти проходы.
После нанесения детали немедленно собирают и затягивают болты равномерно, крест-накрест или по рекомендованной схеме прижима. Это критично: если оставить детали разделенными, герметик начнет полимеризоваться в контакте с воздухом, что нарушит процесс отверждения. Первоначальная затяжка должна быть достаточной, чтобы детали были плотно прижаты, но не чрезмерной, чтобы не выдавить герметик из зазора.
Время полимеризации и факторы, влияющие на отверждение
Время полимеризации анаэробных герметиков для фланцевых соединений колеблется в широких пределах в зависимости от типа состава и условий окружающей среды.
Без применения активатора герметик может отверждаться 4–24 часа. При использовании праймера (активатора на основе кислот) время сокращается до 30 минут–4 часов. Это различие критично при планировании графика техническому обслуживания: если нельзя ждать сутки, применяют активатор и дополнительно подогревают детали.
Температура является главным фактором, контролирующим скорость полимеризации. При комнатной температуре (20–25 °C) герметик отверждается медленнее, при повышении температуры процесс ускоряется. Если работа ведется при низкой температуре (ниже 10 °C), источники рекомендуют либо использовать активатор, либо подогреть собранный узел до 25–35 °C перед полимеризацией. Это обеспечит стабильное отверждение и предсказуемую прочность уплотнения.
Диапазон рабочих температур в эксплуатации зависит от формулировки герметика. Для типичных анаэробных герметиков фланцевых соединений рабочий диапазон составляет от -55 до +150 °C. Однако при выборе конкретного состава обязательно нужно сверить спецификацию с требованиями вашего узла, особенно если предусматривается работа при экстремальных температурах или контакт с агрессивными средами.
Замена прокладок газопроводов и наружных фланцевых соединений
На газопроводах и наружных фланцевых соединениях замена вырубных прокладок анаэробными герметиками требует особой внимательности к нормативным требованиям.
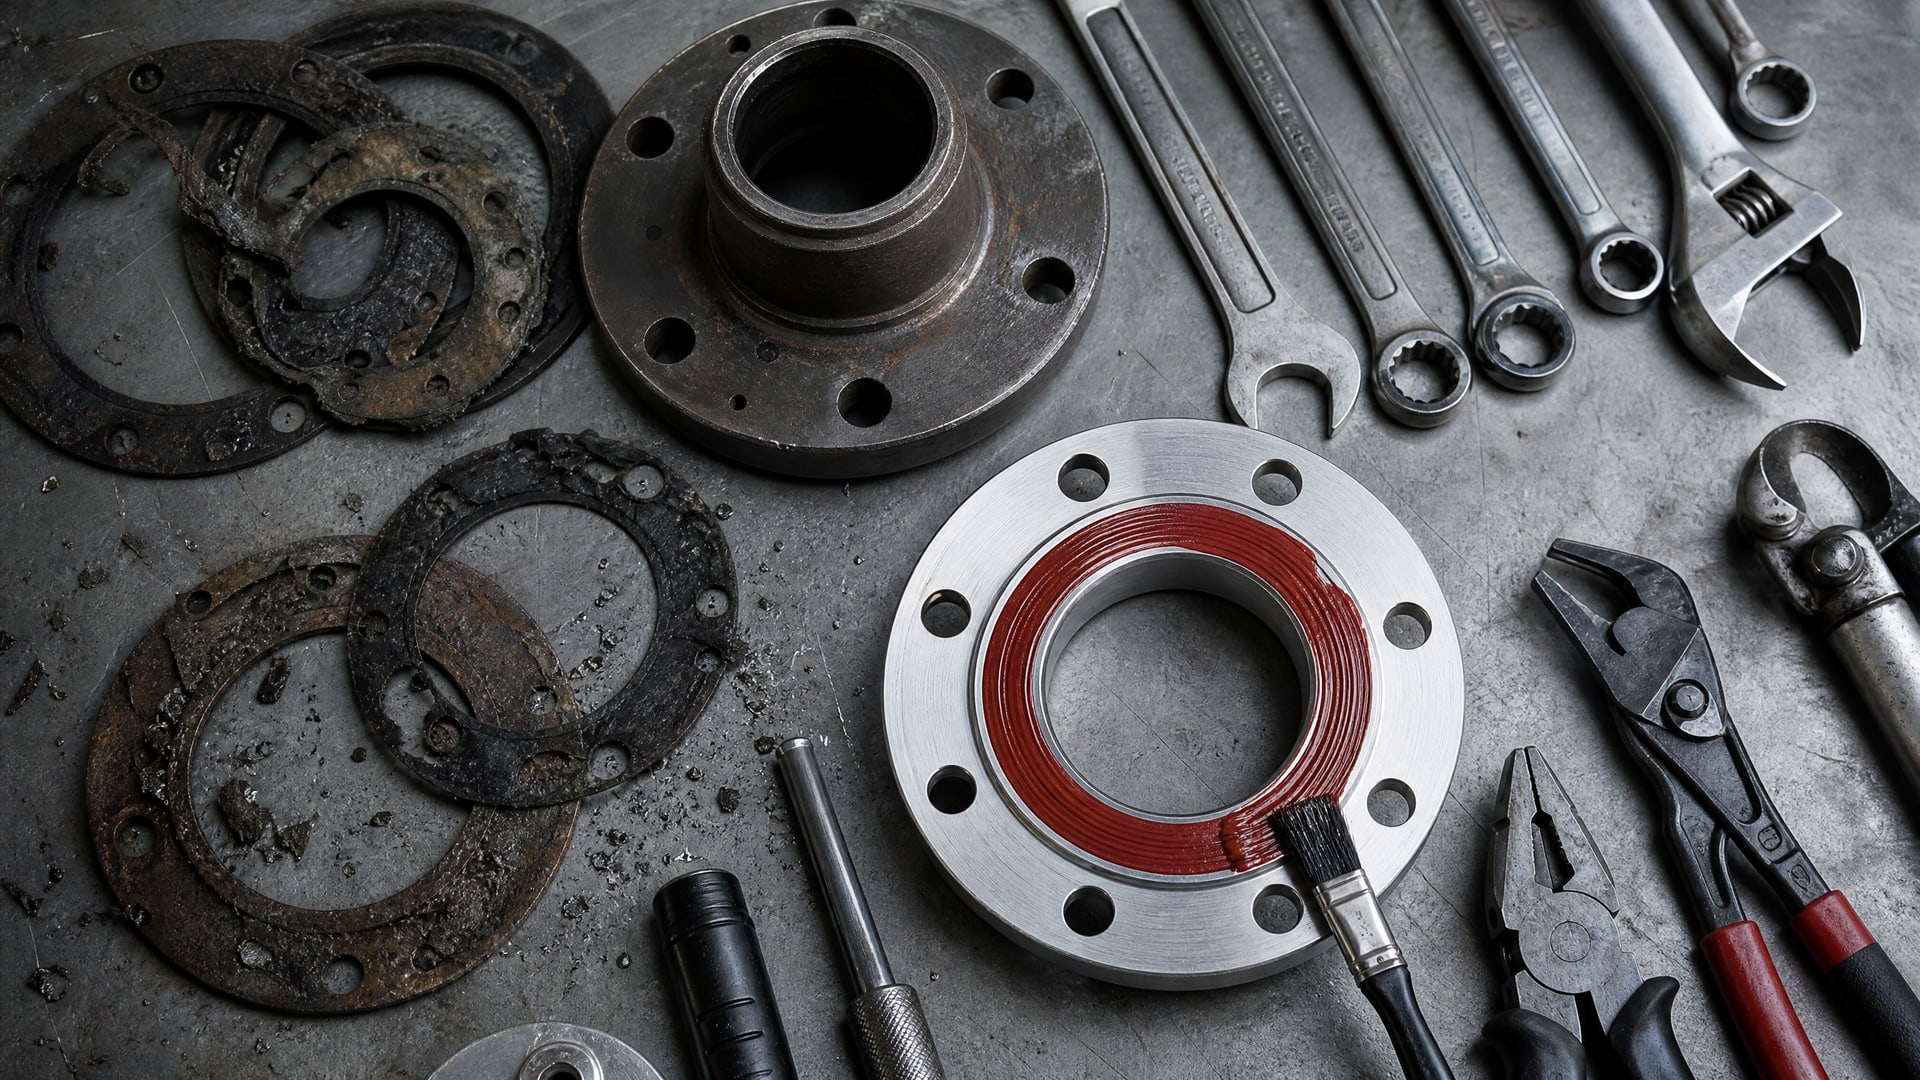
Газопроводы часто работают при повышенном давлении и требуют максимальной надежности герметизации. Применение анаэробного герметика здесь возможно, но только при соблюдении нескольких условий: фланцы должны быть жесткими, поверхности идеально обработаны, давление в системе стабильно и предсказуемо.
Перед переходом на герметик для любого газопровода необходимо согласовать решение с инженерной службой, которая разрабатывала или сертифицировала систему. Некоторые нормативные документы или эксплуатационные инструкции могут указывать конкретный материал прокладки, и замена без одобрения может привести к нарушению гарантий или проблемам при проверке.
На наружных газопроводах герметик получает дополнительное требование: состав должен обладать устойчивостью к колебаниям влажности, ультрафиолету и атмосферным осадкам. При оставлении фланцевого соединения открытым герметик может впитывать влагу, что приведет к расслоению и потере герметичности. Поэтому наружные соединения часто требуют дополнительной защиты колпаком или лакокрасочным слоем после отверждения герметика. Для внутренних или защищенных соединений этот риск минимален, так как герметик находится в сухой среде.
Внимание к периодичности замены также важно: если в вашей системе предусмотрена плановая замена прокладок через каждые 2–3 года, герметик может значительно продлить интервал между обслуживаниями, так как он образует жесткое, долговечное уплотнение, которое не деградирует от механического сжатия.
Уплотняющие свойства герметика и стойкость к вымыванию
Анаэробные герметики для фланцевых соединений обладают высокой химической стойкостью к маслам, топливам и другим техническим жидкостям.
После полимеризации они образуют жесткий полимер, который не размягчается и не вымывается циркулирующей в системе жидкостью. Это принципиально отличает их от традиционных прокладок из паронита или картона, которые со временем могут набухать, крошиться или вымываться при интенсивной циркуляции масла.
Однако выбор конкретного герметика критичен. Разные составы имеют разную стойкость к агрессивным средам - к примеру, герметик, предназначенный для работы с минеральным маслом, может быть нестойким к синтетическим эфирам или хлорированным углеводородам. Перед применением всегда необходимо сверить спецификацию герметика с типом жидкости, которая будет контактировать с уплотнением. Для редукторов и насосов обычно подходят универсальные фланцевые герметики, так как там применяются стандартные минеральные масла, но для компрессоров и специальных систем может потребоваться состав с расширенной стойкостью.
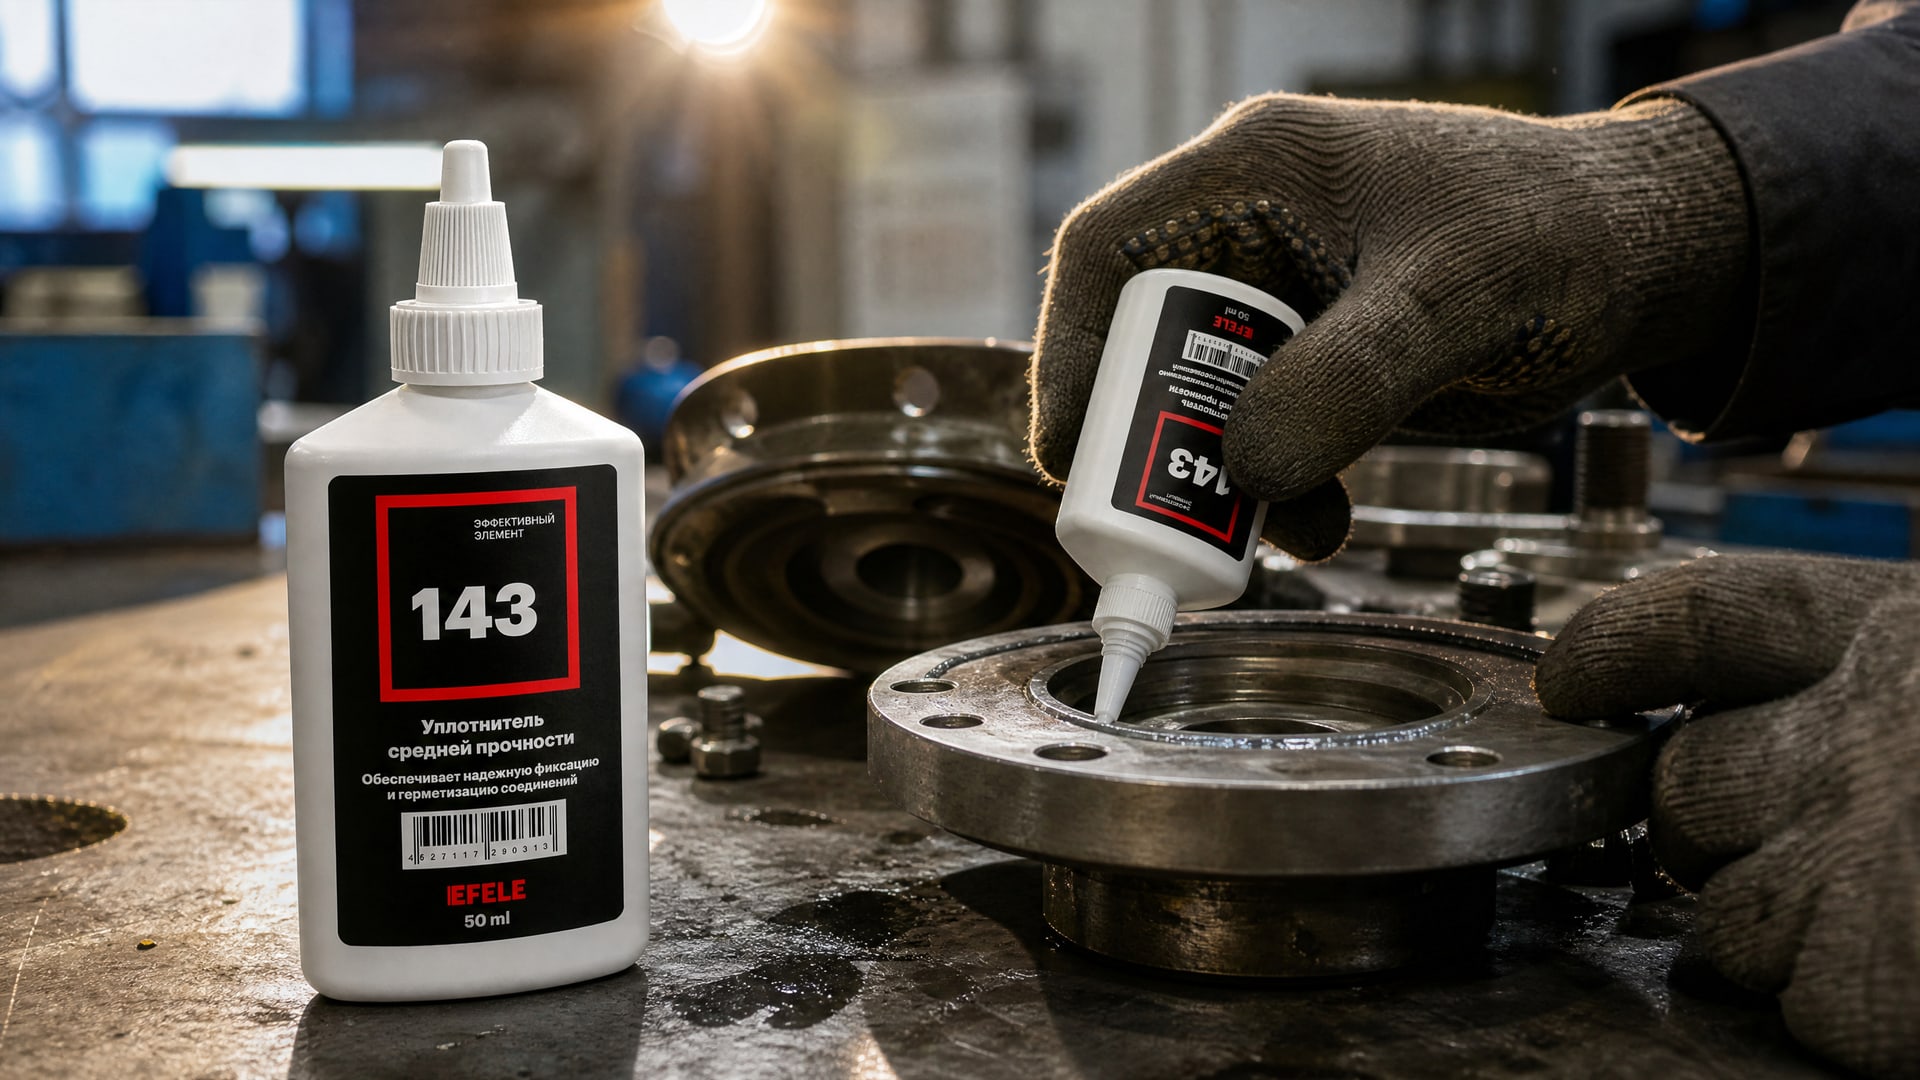
Проблемы, связанные с фреттингом и микропроскальзыванием на границе контакта, во многом решаются благодаря жесткости полимера. Когда герметик полностью затвердевает, он блокирует любые микросмещения деталей, предотвращая абразивный износ и окисление контактной поверхности. Это особенно важно при работе с вибрационными нагрузками, характерными для некоторых типов редукторов и насосов. EFELE 143 применяется в таких узлах как раз благодаря своей высокой вязкости и способности образовать жесткое уплотнение, устойчивое к механическим воздействиям и вымыванию рабочей жидкостью.
Частые ошибки и риски при замене вырубных прокладок
Первая и самая распространенная ошибка - нанесение избыточного количества герметика в надежде гарантировать герметичность.
На самом деле избыток герметика выдавливается из зазора при затяжке болтов, попадает внутрь узла и может заблокировать масляные каналы, фильтры или привести к образованию пробок. Рекомендуется наносить герметик очень тонкой линией - примерно 1–2 мм в ширину. Достаточно, чтобы полностью заполнить зазор, но не более того.
Вторая типичная ошибка - нарушение непрерывности линии герметика. Если герметик наносят прерывисто, с пропусками, то в местах разрывов возникают каналы для утечки жидкости. Герметик должен образовать сплошной замкнутый контур вокруг всей поверхности контакта, без разрывов и без проходов вокруг болтовых отверстий.
Третья критическая ошибка - попытка сдвинуть или переместить детали после начала полимеризации. Если фланцы уже собраны, а герметик еще не полностью затвердел, любое смещение разрывает полимер, нарушая целостность уплотнения. После сборки детали должны оставаться неподвижными в течение всего времени отверждения. Если требуется отрегулировать положение, необходимо полностью разобрать узел, удалить остатки герметика, очистить поверхности и начать процесс заново.
Четвертая ошибка - работа с загрязненными или жирными поверхностями. Даже тонкий слой масла препятствует полимеризации герметика и приводит к слабому уплотнению. Перед нанесением герметика поверхности обязательно должны быть обезжирены и просушены. Если сомневаетесь в чистоте, используйте дополнительно активатор, который усилит адгезию герметика к поверхности даже при наличии небольших загрязнений.
Пятая ошибка - игнорирование температурных условий при отверждении. При работе в холодное время года герметик отверждается значительно медленнее. Спешка с запуском узла в эксплуатацию до полного отверждения герметика приведет к его размягчению под давлением жидкости и потере герметичности. Всегда нужно выдержать минимальное время отверждения, указанное в спецификации, или использовать активатор для ускорения процесса.
Часто задаваемые вопросы
Какой допуск давления у фланцевого герметика?
Допуск давления зависит от типа герметика и толщины затвердевшей прослойки. Анаэробные фланцевые герметики обычно рассчитаны на давления от 0,5 до 2,5 МПа в типичных индустриальных приложениях (редукторы, насосы, компрессоры). Точное значение нужно сверить со спецификацией конкретного состава. Если давление в вашей системе выше, требуется консультация с производителем или техподдержкой.
Можно ли наносить герметик в несколько слоев, если первого слоя недостаточно?
Нет. Герметик наносят в один прием - тонкой непрерывной линией. Попытка добавить второй слой приведет либо к избытку материала (что заблокирует каналы), либо первый слой уже начнет отверждаться и второй не свяжется с ним прочно. Если герметика недостаточно, нужно разобрать узел, удалить остатки и начать заново.
Как быстро можно запустить систему после нанесения герметика на газопровод?
Минимальное время составляет 4–24 часа без активатора или 30 минут–4 часа с активатором, в зависимости от температуры окружающей среды. Для газопровода рекомендуется подождать полное отверждение (24 часа при комнатной температуре) перед поднятием давления выше рабочего, чтобы гарантировать надежность герметизации. Спешка может привести к выдавливанию еще не затвердевшего герметика.
Какую температуру выбрать для герметизации фланцевых соединений на улице в зимних условиях?
При низкой температуре (ниже 10 °C) используйте активатор и подогревайте собранный узел до 25–35 °C перед полимеризацией. Без подогрева герметик может отверждаться более 24 часов и с меньшей прочностью. Активатор ускорит процесс до 1–2 часов даже при минусовой температуре воздуха.
Подходит ли герметик для замены всех типов прокладок во фланцевых соединениях?
Нет, только для жестких металлических фланцев с плотно прилегающими поверхностями и зазором не более 0,5 мм. Для фланцев с деформированными поверхностями, большими зазорами или мягких соединений все еще требуются традиционные вырубные прокладки. Если сомневаетесь, посоветуйтесь с инженерной службой перед переходом на герметик.
Заключение
Замена вырубных прокладок анаэробными герметиками - это технологический переход, который хорошо себя зарекомендовал на жестких металлических фланцах с хорошей геометрией поверхностей. Герметик полимеризуется в отсутствие кислорода при контакте с металлом, образуя долговечное, химически стойкое уплотнение, которое не вымывается рабочей жидкостью и не деградирует от механического сжатия. Это упрощает логистику запасных частей, ускоряет техническое обслуживание и повышает надежность фланцевых соединений на редукторах, насосах, коробках передач и компрессорах.
Успех процесса полностью зависит от качества подготовки поверхностей, точности нанесения герметика и соблюдения времени полимеризации. Основные риски - избыточное нанесение, нарушение непрерывности линии, попытка сдвинуть детали до полного отверждения и работа с загрязненными поверхностями. Перед первым применением герметика на критичном узле или газопроводе обязательно согласуйте решение с инженерной службой и получите рекомендацию о типе состава, соответствующего рабочей среде и давлению вашей системы. После этого переход на технологию герметика значительно упростит и удешевит процессы обслуживания.