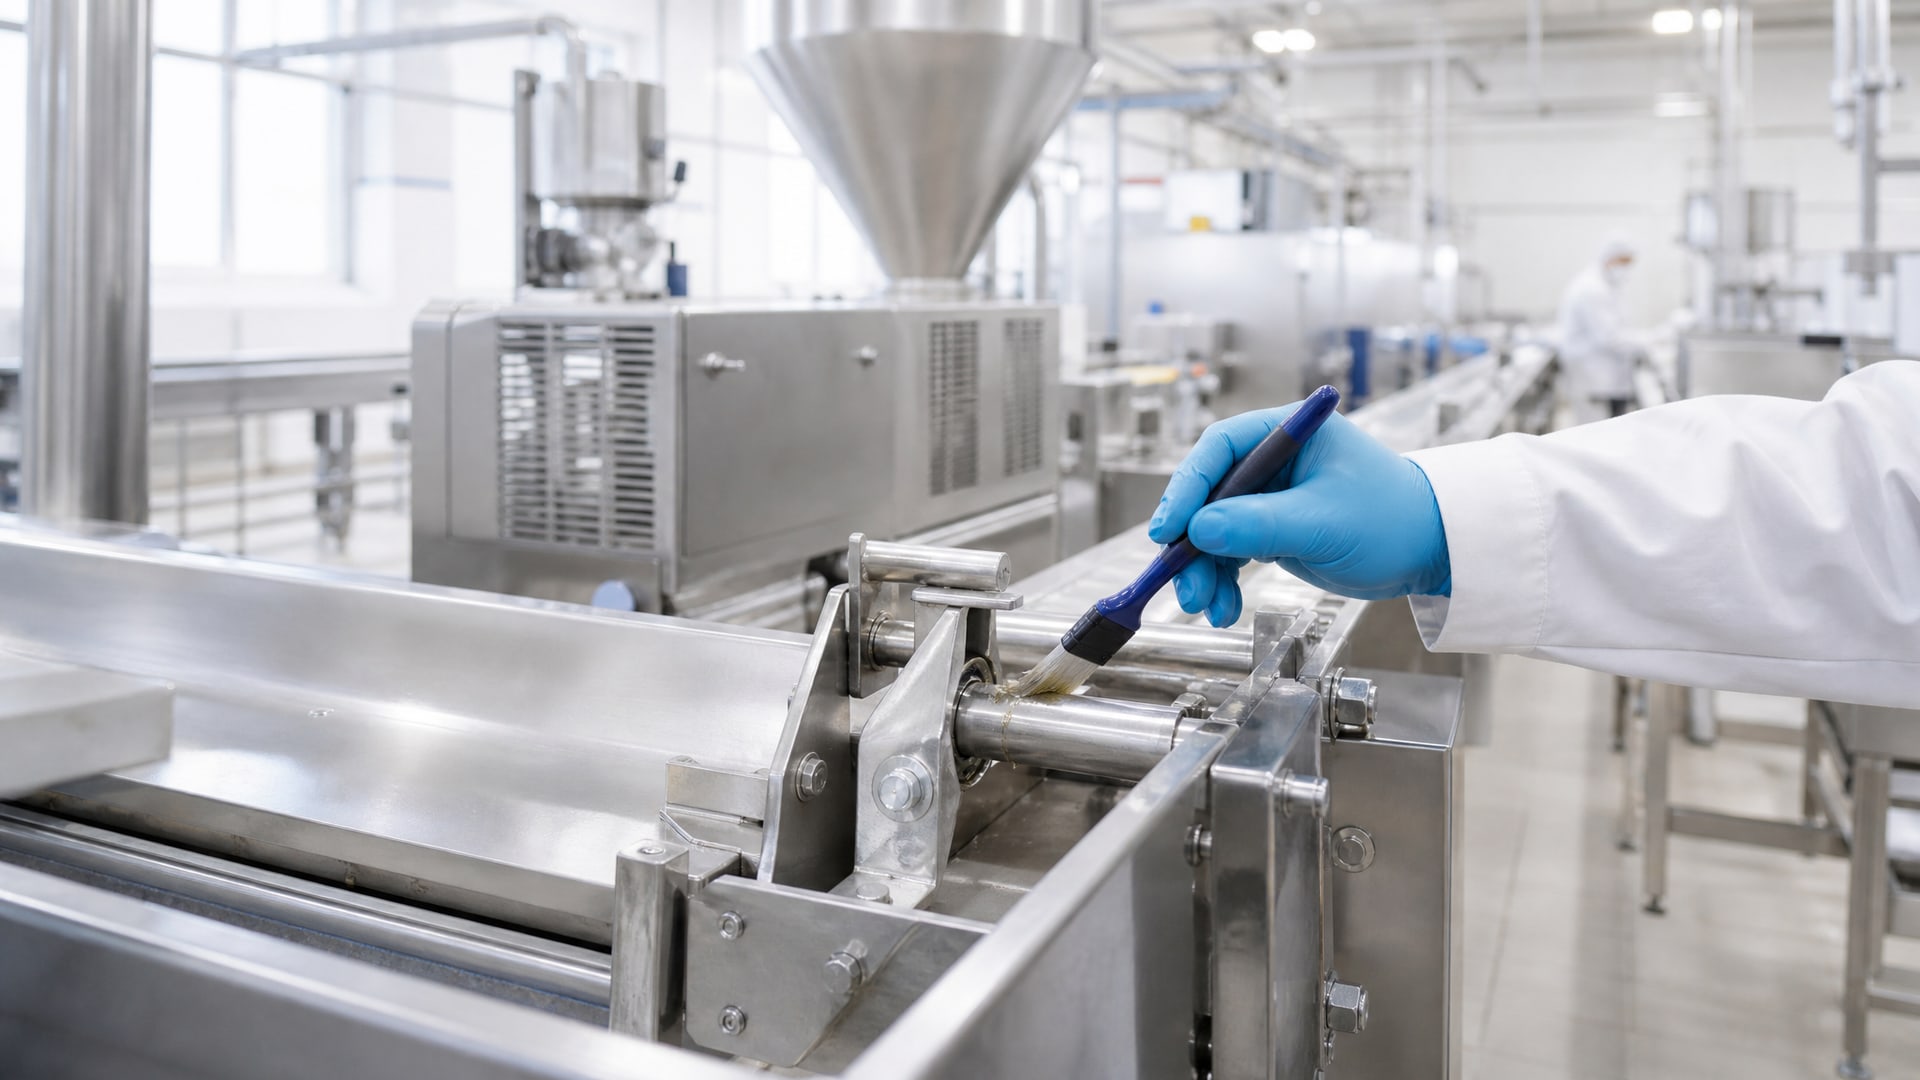
Переход пищевого производства на смазки с допуском H1 - это не просто административная переоформировка закупок, а комплексный процесс, требующий пересмотра всей системы смазки, включая точки нанесения, способы применения и контроль материалов. H1 означает, что смазка допущена к случайному контакту с пищевыми продуктами; это регулируется FDA 21 CFR 178.3570 и подтверждается международным стандартом ISO 21469. Правильный переход защищает производство от загрязнения продукции, снижает риск отзывов и обеспечивает соответствие регуляторным требованиям. В этой статье разберем, как спланировать и выполнить такой переход, какие ошибки встречаются чаще всего и как избежать простоев при замене смазок.
Статья адресована техническим специалистам, инженерам и закупщикам, которые принимают решение о внедрении H1 на производстве. Вы узнаете логику выбора смазок по классам, пошаговый порядок перехода, требования к очистке оборудования и способы контроля качества при замене.
Что такое допуск H1 и чем он отличается от H2 и H3
Допуск H1 выдается смазкам, которые соответствуют строгим требованиям по составу и могут попадать в пищу случайно - в процессе работы оборудования или при техническом обслуживании.
NSF (NSF International) определяет H1 как смазки для incidental food contact, то есть для контакта, который происходит неумышленно и в минимальных количествах. Это не означает, что смазку можно смешивать с продуктом; это значит, что если она случайно попадет в малом объеме, продукция останется безопасной.
H2 - это смазки, которые не должны контактировать с пищей вообще. Они содержат компоненты, недопустимые в пищевой цепи, и используются исключительно на участках, откуда исключен риск попадания в продукт (например, на редукторах за герметичной дверью или на направляющих станка, не связанных с продуктом).
H3 - это разделительные агенты (смазки для форм при выпечке хлеба, для матриц при прессовании), которые наносятся непосредственно на пищевой продукт или форму, что требует еще более жестких требований и регистрации как пищевой добавки.
Ключевое отличие H1 от других классов - это регистрация продукта по ISO 21469 и соответствие FDA 21 CFR 178.3570. Не каждая смазка, проданная как «пищевая» или «食品用», является H1; важна именно регистрация и наличие документации от производителя или дистрибьютора, подтверждающей допуск NSF H1 или эквивалентный.
Картирование точек смазки: где нужен H1 на вашем производстве
Внедрение H1 на производстве начинается с аудита всего оборудования и определения риска контакта.
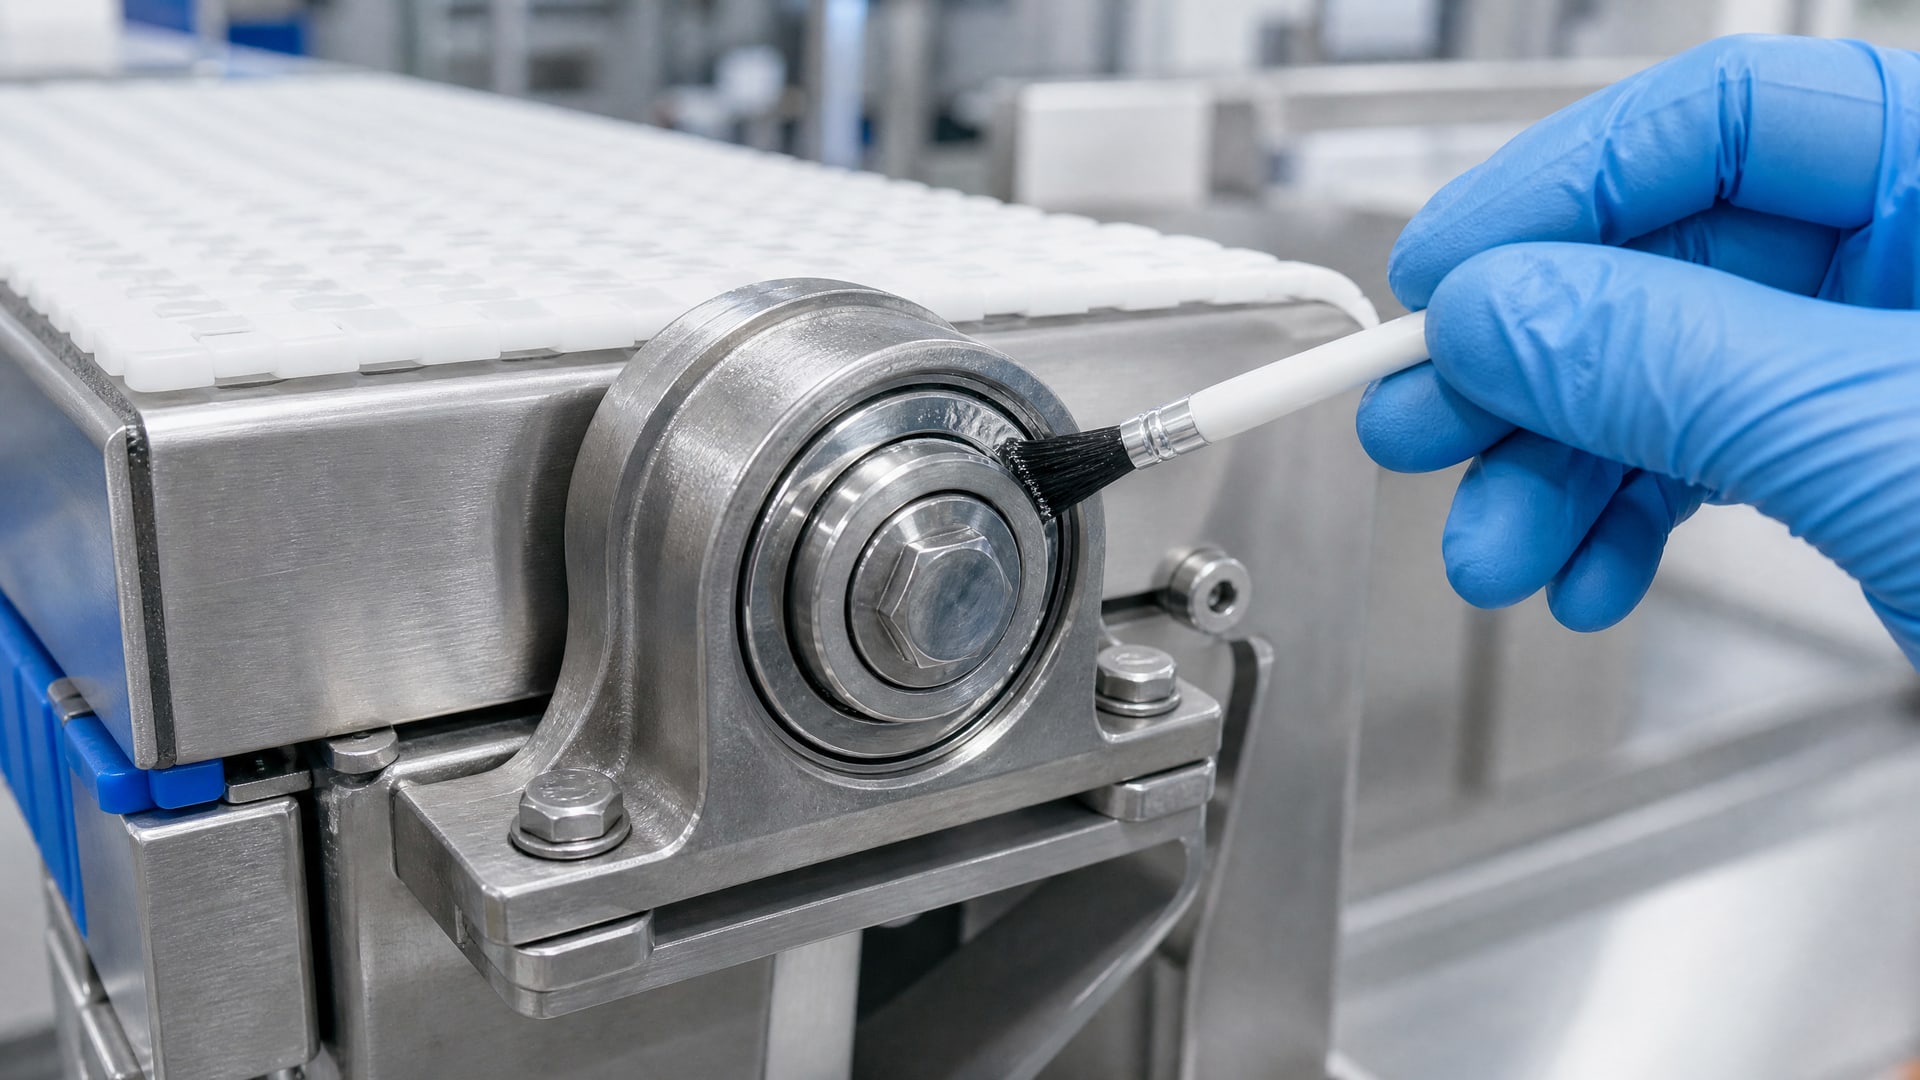
Это не одноразовая замена везде - это замена там, где есть реальная вероятность попадания смазки в продукт или в зоны производства.
Типичные участки, требующие H1:
Конвейеры, подшипники, редукторы и направляющие, расположенные непосредственно над или рядом с открытыми производственными линиями, где находятся пищевые продукты.
Участки, где H1 не требуется:
Для каждой точки смазки должна быть заполнена карточка, где указаны: узел (подшипник, направляющая и т.д.), текущий класс смазки, NLGI, температурный диапазон работы, интервал смазки, вероятность контакта с пищей и, соответственно, требуется ли переход на H1. Эта карточка становится основой для планирования закупки и обучения персонала.
Пошаговый порядок внедрения H1: от планирования к внедрению
Этап 1. Подготовка и планирование
Перед закупкой новых материалов согласуйте со всеми отделами - производством, лабораторией, снабжением и руководством - что переход на H1 требует подготовки. Это должно быть оформлено как внутренний документ по управлению изменениями (в системе HACCP или по внутреннему регламенту).
Составьте список всех смазок, которые необходимо заменить, и выберите поставщика H1-смазок с подтвержденной NSF-регистрацией. Проверьте на сайте NSF, что каждый выбранный продукт действительно имеет допуск H1 - это не пометка в описании, а запись в официальном реестре.
Этап 2. Очистка оборудования перед переходом
Промывка оборудования - критический этап, который часто пропускают. Остаток старой смазки или масла (даже если это была «пищевая» H2) может содержать компоненты, не одобренные для H1, и загрязнить продукт или снизить эффективность новой смазки.
Для промывки нужно:
Разобрать узлы, с которых удаляется смазка (подшипниковые корпуса, направляющие, редукторы, если конструкция позволяет).
Промыть узлы специальным пищевым очистителем, чтобы удалить микроскопические остатки старого материала. Перед нанесением новой смазки важно тщательно очистить оборудование от старых загрязнений; для этого подойдет универсальный пищевой очиститель EFELE CL-590 Spray, который удаляет остатки старых смазок и технологических масел без повреждения деталей.
Для оборудования, которое невозможно разобрать (герметичные узлы, подшипники в корпусах), выполните циркуляционную промывку или нанесение промывочного материала через каналы люфта перед заменой смазки.
Этап 3. Выбор и проверка совместимости новой смазки
При выборе H1-смазки убедитесь, что она соответствует техническим требованиям узла:
Класс консистенции (для пластичных смазок): NLGI 0, 1, 2, 3 и т.д. NLGI определяет твердость смазки, а не ее «пищевость». Выбирайте в соответствии с направлением вращения подшипника (горизонтальное - NLGI 2, вертикальное - NLGI 1 или 0) и условиями.
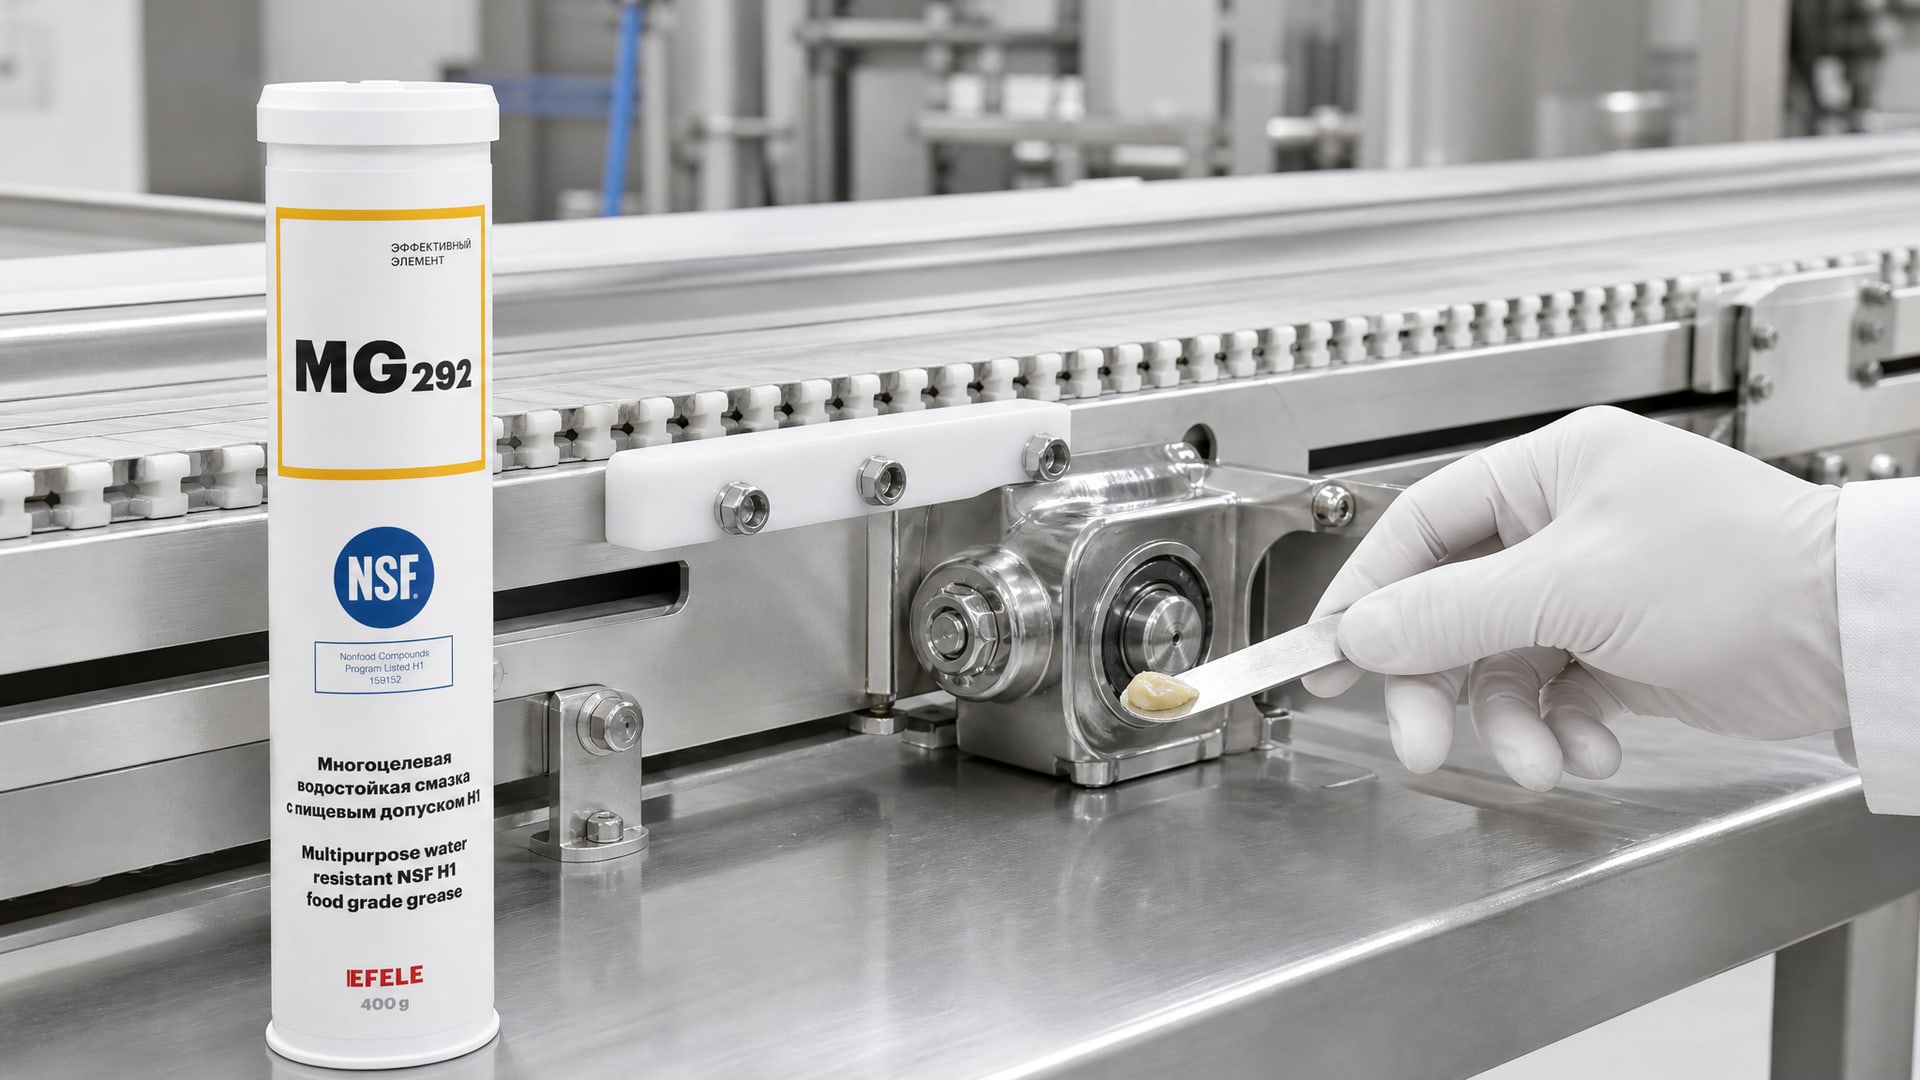
Водостойкость: для оборудования, работающего во влажной среде (мойки, холодильники, ледяные комнаты), выбирайте H1-смазки с высокой водостойкостью. Для узлов, работающих в условиях повышенной влажности и требующих водостойкости, например, подшипников конвейеров или оборудования для мойки, оптимальным выбором будет EFELE MG-292 (водостойкая, NSF H1, NLGI 2, -20...+120 °C).
Никогда не смешивайте H1 и не-H1 смазки в одном узле без документированного подтверждения их совместимости. Например, добавление старой H2-смазки к новой H1 в подшипнике на конвейере может привести к кристаллизации или расслоению, что снижает адгезию и вызывает утечку.
Этап 4. Нанесение новой смазки и маркировка
После сборки узла наносите новую смазку в соответствии с рекомендациями производителя оборудования:
Излишки смазки после сборки и начального пуска удаляются, если требуется, после непродолжительной работы узла - так вы исключите вытекание в производственную зону.
Маркировка каждого узла или линии обязательна: на корпусе подшипника, на редукторе или на табличке конвейера напишите или приклейте этикетку с указанием типа и допуска смазки (например, «EFELE MG-292 NSF H1») и датой замены. Это исключает риск случайного использования старого материала при техническом обслуживании.
Этап 5. Обучение персонала и обновление регламентов
Все сотрудники, причастные к техническому обслуживанию и смазке оборудования, должны быть обучены:
Обновите внутренние регламенты по техническому обслуживанию, включив туда новые материалы, интервалы смазки и процедуры контроля. Если у вас есть план управления HACCP, внесите в него точку контроля: «проверка соответствия смазок NSF H1 при каждом ТО» или аналогичную.
Этап 6. Контроль поставок и хранения
При получении новых смазок проверьте:
Храните H1-смазки отдельно от других материалов, в прохладном и сухом месте, чтобы избежать загрязнения и окисления. Если у вас централизованная система смазки, она тоже должна быть переоборудована на H1 и промыта перед первым использованием.
Частые ошибки при переходе на H1 и как их избежать
Ошибка 1. Применение H1 везде без анализа риска
Многие закупщики, услышав про H1, решают заменить все смазки сразу. Это экономически неоправданно и усложняет логистику. H1-смазки дороже обычных и нужны только там, где есть риск контакта с пищей. Узлы в отдельных помещениях, герметичные редукторы и станки для упаковки уже готовой продукции могут оставаться на обычных смазках - это не нарушает пищевую безопасность и экономит средства.
Решение: проведите аудит, картируйте все точки, определите риск для каждой. Переходите на H1 только там, где это необходимо.
Ошибка 2. Замена без промывки
Попытка просто заменить смазку, не очищая узел, часто приводит к тому, что остатки старого материала перемешиваются с новой смазкой. Это может вызвать кристаллизацию, потерю адгезии, утечку и, в итоге, загрязнение продукта.
Решение: всегда проводите промывку узлов перед заменой смазки, даже если старая смазка была технически совместима. Используйте специальные пищевые очистители и дайте узлам высохнуть.
Ошибка 3. Смешивание H1 и не-H1 в одной точке
Если в подшипнике или редукторе оказываются две разные смазки, они могут не смешиваться, расслаиваться или вступать в химические реакции, теряя свойства. Кроме того, это нарушает цель перехода на H1 - если в узле остается часть старого H2-материала, смазка перестает быть пищевой.
Решение: после промывки и замены смазки маркируйте узел и обучайте персонал, что смешивание недопустимо. При ТО используйте только ту же марку и допуск, что указаны на узле.
Ошибка 4. Игнорирование совместимости по вязкости и NLGI
H1 - это допуск, а не тип смазки. Если вы выберете H1-смазку с неправильной вязкостью или NLGI, узел будет либо перегреваться, либо работать без смазки, что быстро приведет к отказу.
Решение: выбирайте H1-смазки по техническим требованиям оборудования (вязкость, NLGI, температура), а затем убедитесь, что они имеют допуск H1. Не наоборот.
Ошибка 5. Отсутствие обучения и документирования
Если персонал не понимает, почему понадобился переход и как правильно использовать новые смазки, риск вернуться к старым материалам или смешивания очень высок.
Решение: проведите обучение всех причастных сотрудников, обновите регламенты и внутреннюю документацию, повесьте наглядные таблицы на производстве с указанием смазок для каждого узла и даты последней замены.
Контроль и сертификация при использовании H1
После внедрения H1 важно наладить регулярный контроль соответствия.
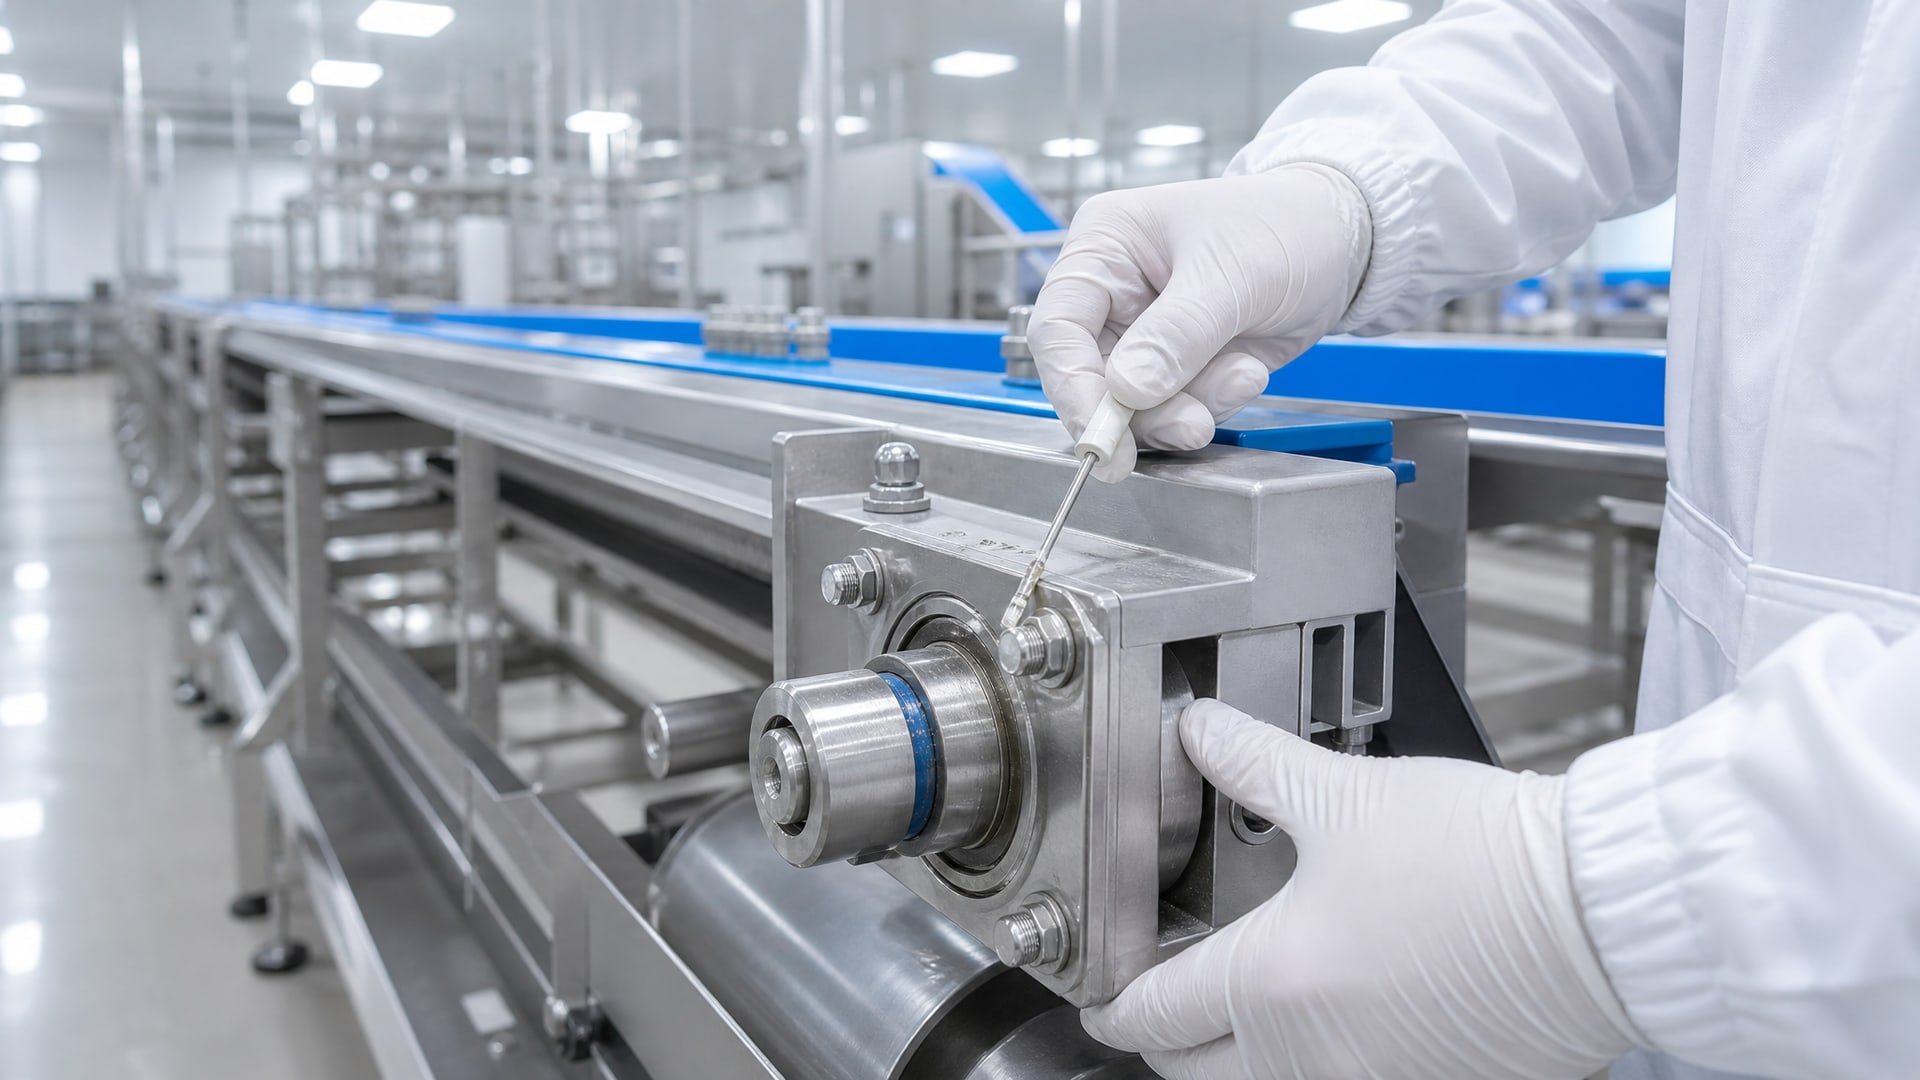
Это не только техническая проверка, но и документирование для регуляторов (Роспотребнадзор, пищевые инспекторы).
Внутренний контроль смазки
Визуальный осмотр каждые 2-4 недели: проверьте, нет ли утечек, загрязнений, кристаллизации смазки в узле.
Ведение журнала замены смазки с указанием даты, узла, марки смазки и ФИО сотрудника, который выполнил замену.
Сертификация и документы
Убедитесь, что у вас есть:
Храните эту документацию доступной для проверки пищевыми инспекторами и внутренних аудитов.
Часто задаваемые вопросы
Можно ли применять смазку H1 на всем оборудовании пищевого производства?
Нет. H1 нужна только там, где возможен контакт смазки с пищей. Узлы в отдельных помещениях, герметичные редукторы, станки для упаковки уже готовой продукции могут оставаться на обычных смазках. Применение H1 везде экономически неоправданно и не добавляет пищевой безопасности там, где ее нет.
Нужно ли мыть оборудование перед заменой смазки на H1?
Да, это обязательно. Даже если старая смазка была «пищевой» H2, при ее замене требуется промывка, чтобы удалить остатки и исключить смешивание материалов. Без промывки новая смазка теряет свойства, может расслаиваться и загрязнять продукт.
Что означает пороговое значение 10 ppm при использовании H1?
10 ppm (10 mg/kg) - это допустимый уровень содержания смазки в пищевом продукте при случайном попадании. Это означает, что если в продукт попадет не более 10 миллиграмм смазки на килограмм продукта, продукция останется безопасной. Для силиконовых смазок требование жестче - до 1 ppm. Эти уровни установлены FDA 21 CFR 178.3570 и проверяются при сертификации смазки.
Какая разница между H1, H2 и H3?
H1 - смазки для случайного контакта с пищей (минимум случайного попадания). H2 - смазки, не допущенные к контакту с пищей, используются только в закрытых узлах без риска попадания. H3 - разделительные агенты, наносимые непосредственно на пищу или форму, требуют более жесткой регистрации.
Нужно ли обновить мою централизованную систему смазки при переходе на H1?
Да, если централизованная система смазки обслуживает узлы с H1-смазками, ее нужно полностью промыть и переоборудовать для работы с H1-материалами. Иначе остатки старого масла в трубопроводах или дозирующих блоках загрязнят новую смазку и нарушат ее свойства.
Заключение
Переход пищевого производства на смазки с допуском H1 - это не маркетинговая переоборудовка, а регуляторное и техническое требование, которое защищает продукцию от загрязнения и обеспечивает соответствие FDA и ГОСТ. Успех зависит от тщательного планирования: аудита точек смазки, промывки оборудования, выбора совместимых по техническим параметрам материалов, обучения персонала и документирования всех этапов.
Главный совет: начните с карточки смазки, определите, где нужен H1, проведите промывку, выберите продукты с подтвержденным NSF-допуском, маркируйте узлы и обучайте людей. Внедрение займет от одного до трех месяцев в зависимости от размера производства, но результат - стабильная пищевая безопасность и отсутствие претензий от инспекторов - стоит инвестиций. Если вы сомневаетесь в выборе конкретной смазки, свяжитесь с техническим отделом поставщика и согласуйте подбор перед закупкой: это исключит ошибки и гарантирует, что оборудование получит именно то, что ему нужно.