Постоянная вибрация сокращает срок службы смазки, а ее влияние усиливается при повышении температуры. Поэтому защита от вибраций для оборудования начинается с подбора смазки не только по пищевому допуску, но и по режиму работы узла: нагрузке, температуре, влажности, мойке и скорости. Для зон, где возможен случайный контакт смазки с продуктом, нужен класс NSF H1.
Статья полезна инженерам, техническим специалистам и закупщикам пищевых производств. Разберем, почему вибрация ускоряет износ оборудования, как выбирать смазку для подшипников и какие показатели контролировать при обслуживании. Отдельно рассмотрим, почему пищевой допуск сам по себе не подтверждает пригодность состава для вибронагруженного узла.
Как вибрация влияет на смазку и износ оборудования
Вибрация воздействует не только на подшипник, но и на смазку внутри него.
Она может ускорять ее деградацию, а значит, сокращать период эффективной работы между обслуживаниями. Точно выразить это влияние одним сроком нельзя: оно зависит от условий эксплуатации и возрастает при повышении температуры.
Поэтому смазка оборудования при вибрации требует оценки всего режима, а не только одного показателя на этикетке. Учитывают температуру, нагрузку, скорость, наличие воды и регулярность мойки. Если смазка теряет рабочие свойства быстрее ожидаемого, дальнейшее применение прежнего регламента без диагностики может увеличить риск повреждения узла.
Признаки, которые стоит учитывать
Для подшипника важно отслеживать температуру, звук и вибрацию. Изменение одного показателя само по себе не устанавливает причину неисправности, но дает основание проверить состояние узла и смазки. Например, рост температуры может сопровождать ухудшение смазочного состояния, а необычный шум требует диагностики, а не просто внепланового добавления смазки.
На пищевых линиях условия меняются от участка к участку. Подшипник может работать при постоянной вибрации, подвергаться воздействию воды и регулярно проходить через мойку. Поэтому одинаковый календарный интервал обслуживания не всегда отражает фактическое состояние всех узлов. Контроль по наблюдаемым параметрам помогает выявить изменения до того, как они приведут к незапланированной остановке.
| Фактор эксплуатации | Что проверить при подборе |
|---|
| Постоянная вибрация | Механическую стабильность смазки и соответствие условиям узла |
| Нагрев | Рабочий температурный диапазон смазки |
| Мойка и влажность | Водостойкость и коррозионную стойкость |
| Возможный контакт с пищей | Наличие NSF H1 на этикетке или в техническом описании |
У вибронагруженного оборудования срок службы смазки нельзя надежно оценить только по календарю. Важны фактические температура, звук и вибрация подшипника. Если параметры меняются, следует проверить состояние узла и пересмотреть применяемый состав или порядок обслуживания с учетом условий работы.
Как выбрать пищевую смазку для оборудования с вибрацией
Пищевой допуск и устойчивость к вибрации отвечают на разные вопросы.
NSF H1 указывает, что смазка допустима при возможном случайном контакте с пищей. Этот класс не подтверждает автоматически подходящую несущую способность, водостойкость или механическую стабильность в условиях постоянной вибрации.
Если контакта с продуктом не предполагается, сам по себе пищевой статус не становится обязательным требованием к смазке. Но там, где случайный контакт технически возможен, проверяют наличие NSF H1 на этикетке или в техническом описании. Устного заявления поставщика о том, что состав «пищевой» или «безопасный», недостаточно для подтверждения класса.
Что сверить перед применением
Подбор проводят по условиям конкретного узла. В техническом описании проверяют не только допуск, но и диапазон рабочих температур, класс консистенции, водостойкость и соответствие нагрузке. Для пищевого производства также важны коррозионная стойкость и совместимость с моющими средствами, если оборудование регулярно моют.
В материалах по пищевым применениям также приводится соответствие FDA 21 CFR 178.3570. Его следует сверять с требованиями предприятия и документацией конкретной смазки, а не считать заменой оценки рабочих условий. Ни H1, ни соответствие этому требованию сами по себе не доказывают, что смазка подойдет под конкретную вибрацию, нагрузку и температуру.
Перед заменой состава важно проверить совместимость с применяемой смазкой и требования изготовителя оборудования. Если документации недостаточно, закупщику следует запросить техническое описание, а инженеру - сопоставить его с режимом узла. Так проще избежать выбора только по маркировке или одному параметру.
Смазка подшипников при вибрации: как выбрать консистенцию
NLGI показывает класс консистенции пластичной смазки, но не характеризует ее липкость и не служит самостоятельным показателем вибростойкости.
В справочной классификации диапазон включает классы от NLGI 000 до NLGI 6. Для подшипников обычно рассматривают NLGI 2-3, но окончательный выбор зависит от конструкции и условий работы.
Более высокая консистенция не означает автоматически лучшую защиту. В справочных данных для пищевых подшипников приведен вариант FOOD2 с NLGI 2, а для специальных вибронагруженных применений - Vib3 с NLGI 3. Это иллюстрирует, что классы выбирают под задачу, а не по правилу «чем гуще, тем лучше».
| Справочная позиция | Температурные данные | Консистенция | Что важно учитывать |
|---|
| FOOD2 для пищевых подшипников | От -30 до +120 °C; отдельно указан верхний предел +70 °C | NLGI 2 | Параметры относятся к конкретной справочной позиции, а не ко всем пищевым смазкам |
| Vib3 для вибронагруженных применений | От -30 до +150 °C; отдельно указан верхний предел +90 °C | NLGI 3 | Позиция описывает отдельный класс применения, а не универсальное решение |
Приведенные значения нельзя переносить на любую смазку с похожим назначением. Проверяйте техническое описание конкретного состава и условия эксплуатации подшипника. Если рабочая температура или нагрузка выходит за подтвержденные пределы, одного совпадения по NLGI недостаточно.
При выборе учитывают также тип базового масла и загустителя, если эти сведения доступны в документации. Для справочных позиций FOOD2 и Vib3 в источнике указаны разные базовые масла и загустители, поэтому заменять одну позицию другой только по консистенции нельзя. Инженеру следует сопоставить характеристики с требованиями узла, а снабженцу - закупать состав с подтвержденными параметрами.
Как учитывать мойку и влажную среду
В пищевом производстве смазка может подвергаться воздействию воды и моющих средств.
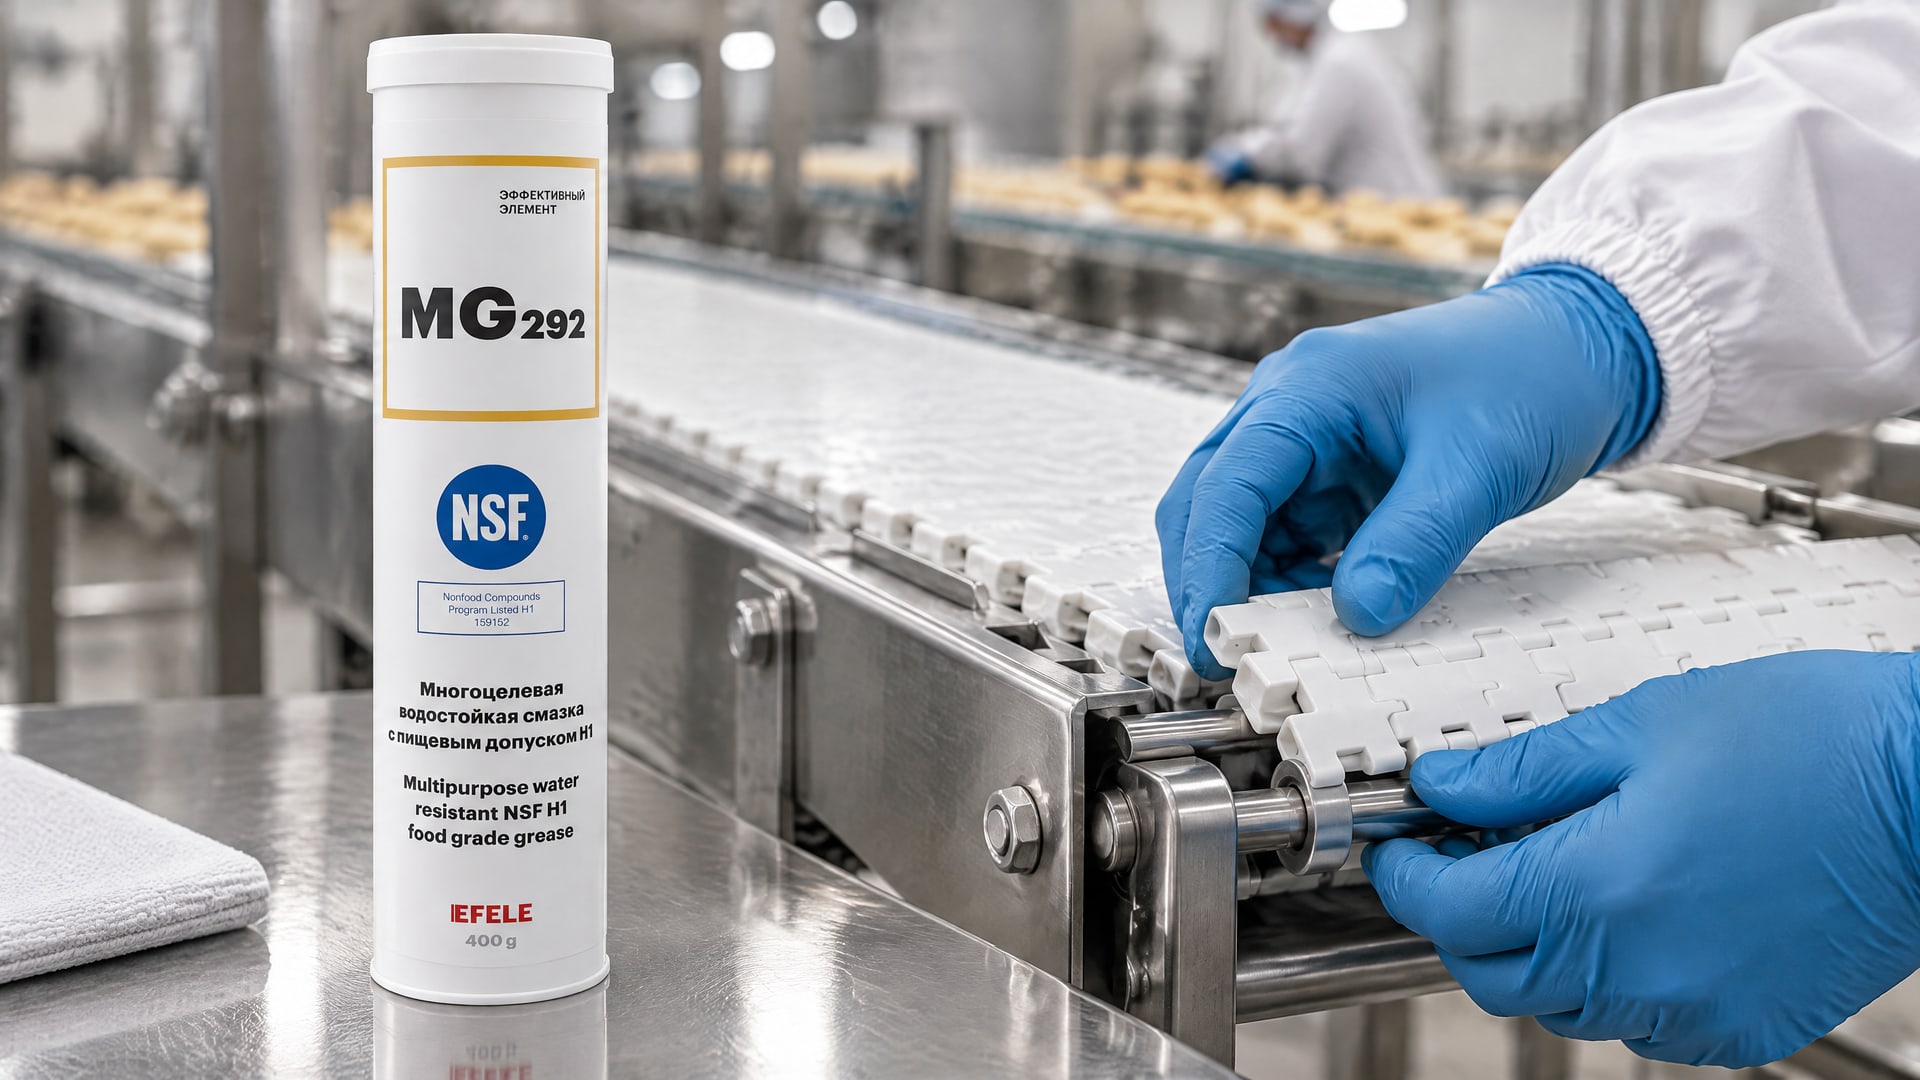
Для таких условий проверяют водостойкость, коррозионную стойкость и совместимость с применяемыми средствами для мойки. Эти свойства не следуют автоматически из наличия NSF H1: пищевой допуск и устойчивость к воде решают разные задачи.
При выборе важно описать не только факт мойки, но и условия, в которых работает узел: насколько регулярно он контактирует с водой, какова температура и нагрузка, возможен ли случайный контакт смазки с продуктом. Если после мойки появляются признаки ухудшения смазочного состояния, это повод повторно оценить подходящий состав и режим обслуживания, а не просто увеличить частоту добавления смазки без диагностики.
В условиях, где вода может вымывать смазку, а подшипник одновременно испытывает вибрацию и значительную нагрузку, проверяют характеристики по каждому из этих факторов. Для такого сочетания параметров в линейке пищевых смазок применяют EFELE MG-292: у нее заявлены NSF H1, высокая водостойкость и способность выдерживать значительные нагрузки. При этом пригодность для конкретного узла инженер подтверждает по техническому описанию и условиям эксплуатации.
Для закупщика практичный критерий - наличие документации с конкретными характеристиками, а не только общее описание «для пищевого оборудования». Для инженера - сопоставление этих характеристик с реальной температурой, вибрацией, нагрузкой и мойкой. Такой подход позволяет не подменять выбор по рабочему режиму выбором только по пищевой маркировке.
Как контролировать состояние подшипника и смазки
Вибронагруженные узлы обслуживают с учетом фактического состояния.
Контролируют температуру, звук и вибрацию подшипника. Такой подход помогает заметить отклонения, но не заменяет диагностику и не дает основания автоматически считать причиной проблемы только недостаток смазки.
Полезно фиксировать результаты наблюдений по одному узлу в динамике. Если температура, шум или вибрация изменились, сопоставляют данные с режимом работы, недавней мойкой и нагрузкой. Затем проверяют, соответствует ли применяемая смазка требованиям оборудования и подтвержденным характеристикам продукта. Точный интервал обслуживания следует устанавливать по требованиям изготовителя узла и практике контроля на предприятии: универсальное значение для всех пищевых подшипников в источниках не приведено.
Рабочий порядок проверки
Уточнить, возможен ли случайный контакт смазки с продуктом; при таком риске проверить класс NSF H1.
Сверить температуру, нагрузку, скорость, вибрацию и условия мойки с техническим описанием смазки.
Проверить класс NLGI и остальные параметры, указанные изготовителем оборудования.
Отслеживать температуру, звук и вибрацию подшипника при эксплуатации.
При изменении параметров провести диагностику узла и пересмотреть смазочный материал или порядок обслуживания.
При оценке износа оборудования из-за вибрации нельзя ограничиваться заменой смазки без проверки состояния подшипника. Наблюдаемые отклонения могут требовать анализа самого узла и условий его работы. Вибрация влияет на ресурс смазки, но ее величину нельзя точно пересчитать в универсальный срок службы.
Ошибки при выборе смазки для вибронагруженного оборудования
Распространенная ошибка - считать, что любая пищевая смазка подходит для постоянной вибрации.
NSF H1 отвечает за допустимость случайного контакта с пищей, но не подтверждает механическую стабильность, водостойкость или пригодность к конкретной нагрузке. Эти характеристики проверяют отдельно по технической документации.
Еще одна ошибка - выбирать состав только по NLGI. Класс консистенции важен, но не заменяет сведения о температуре, типе базового масла, загустителе и рабочих свойствах. NLGI 2 не всегда предпочтительнее NLGI 3, как и более высокая консистенция не гарантирует лучшей работы подшипника.
Наконец, не стоит полагаться только на календарный график или на обозначение «food grade». Если подшипник работает при постоянной вибрации, а оборудование регулярно моют, учитывают и режим, и фактическое состояние узла. Для поставки запрашивают техническое описание и сверяют его с условиями применения, а не принимают решение по устному заверению.
Часто задаваемые вопросы
Нужна ли смазке NSF H1 защита от вибрации?
Нет. NSF H1 допускает случайный контакт смазки с пищей, но не подтверждает ее пригодность для вибронагруженного подшипника. Вибростойкость, водостойкость, температурный диапазон и соответствие нагрузке проверяют отдельно по техническому описанию. Пищевой допуск выбирают только там, где возможен случайный контакт с продуктом.
Какую консистенцию выбрать для подшипника, работающего при вибрации?
Универсального ответа только по классу NLGI нет. Для подшипников обычно рассматривают NLGI 2-3, а справочные примеры включают пищевую позицию NLGI 2 и отдельную вибронагруженную позицию NLGI 3. Выбор сверяют с конструкцией подшипника, нагрузкой, температурой и документацией изготовителя.
Как понять, что смазка не подходит для оборудования с мойкой?
Оценивают состояние подшипника и проверяют, предусмотрены ли в документации водостойкость, коррозионная стойкость и совместимость с моющими средствами. Одного NSF H1 недостаточно, чтобы подтвердить устойчивость к воде. Температуру, звук и вибрацию подшипника также контролируют, особенно если после мойки условия его работы меняются.
Можно ли обслуживать вибронагруженные подшипники только по календарному графику?
Календарный график не всегда отражает фактическое состояние узла. При постоянной вибрации ресурс смазки зависит от условий эксплуатации и сокращается при повышении температуры. Поэтому при обслуживании учитывают реальные температуру, звук и вибрацию подшипника, а отклонения проверяют диагностикой.
Заключение
Защита оборудования от вибраций при смазывании пищевых узлов требует раздельно оценивать пищевой допуск и рабочие свойства смазки. Для возможного случайного контакта с продуктом нужен NSF H1, а для самого подшипника дополнительно проверяют консистенцию, температурные условия, водостойкость, нагрузку и устойчивость к вибрации. Состояние узла контролируют по температуре, звуку и вибрации, а не только по календарю.
Следующий шаг - составить перечень вибронагруженных подшипников, отметить для каждого риск контакта с продуктом, мойку и рабочие условия, затем сверить их с техническими описаниями смазок. Это даст инженеру основу для обоснованного подбора, а закупщику - четкие требования к поставке.