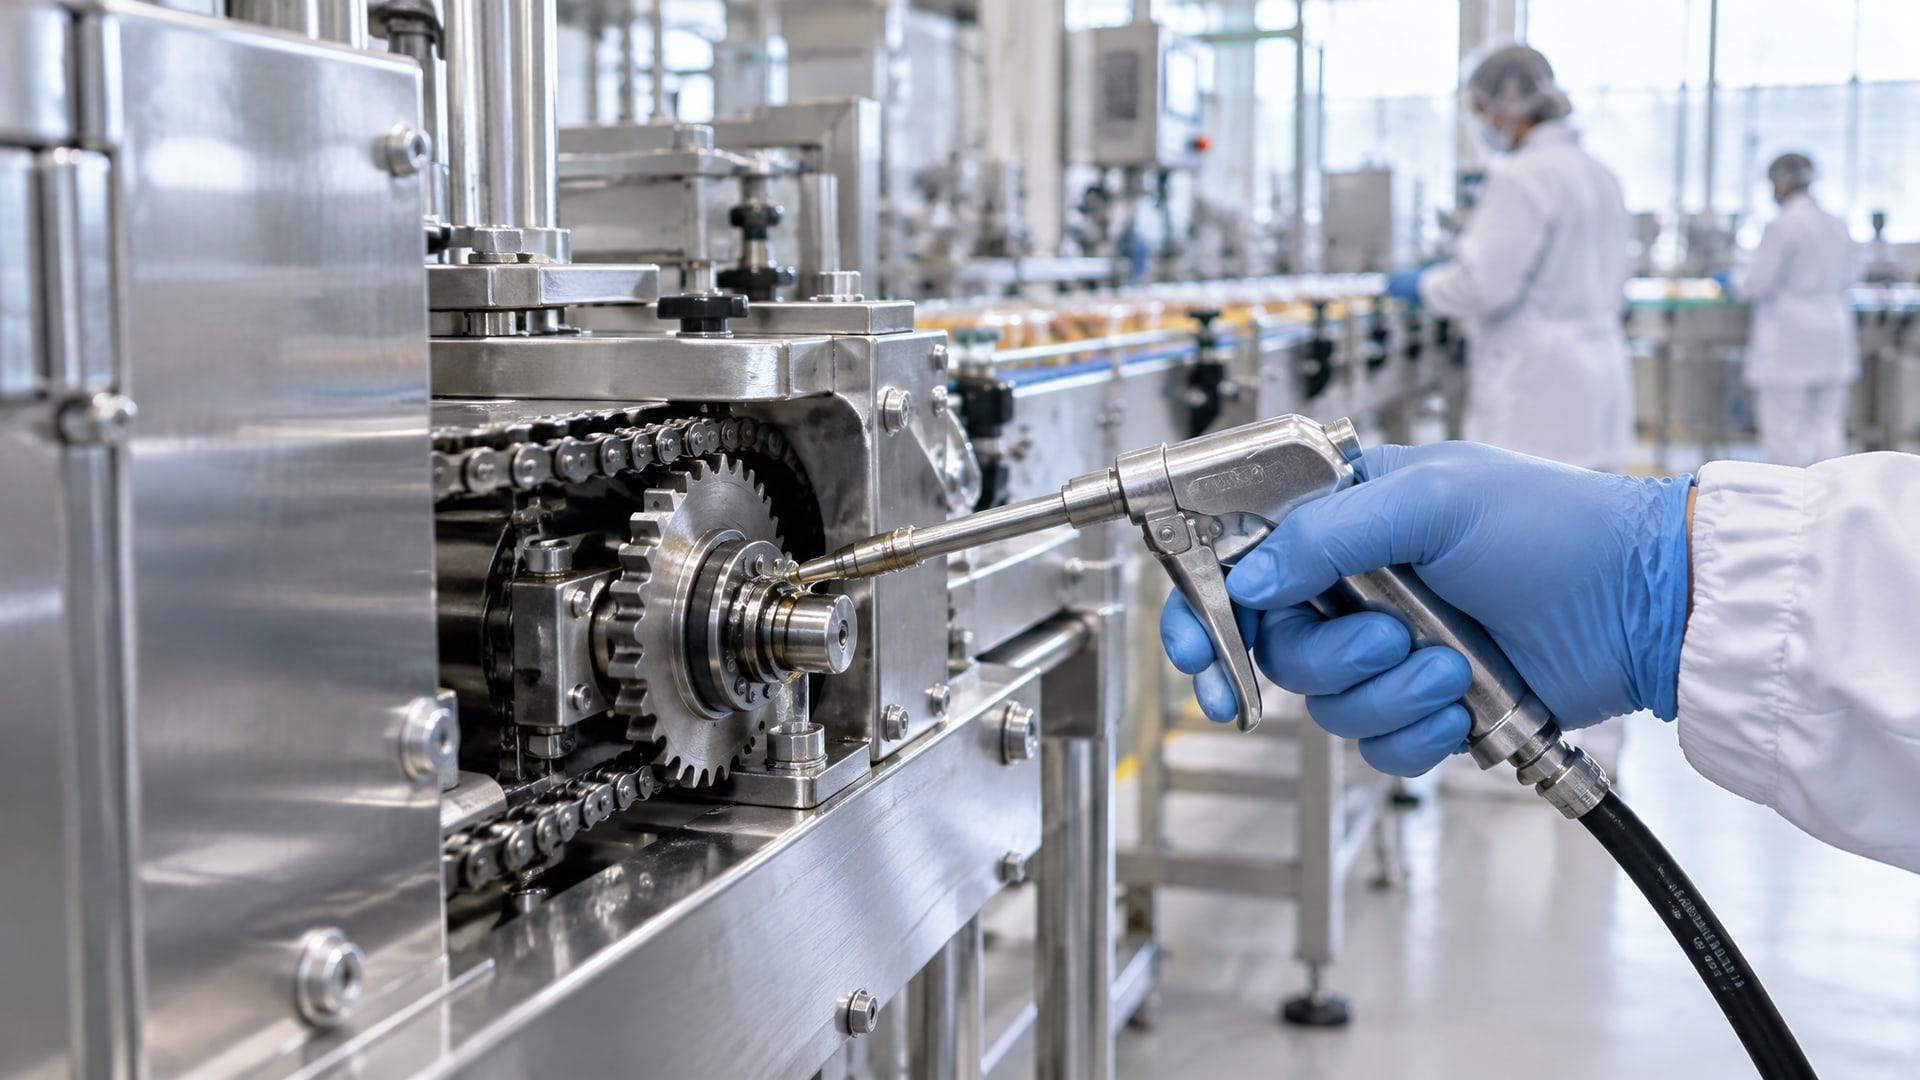
Упаковочное оборудование работает на стыке двух противоречивых требований: детали нуждаются в надежной смазке для долгой работы, но сама смазка не должна попасть на продукт или первичную упаковку. Стандарт ISO 21469 определяет гигиенические требования к смазкам, которые могут случайно контактировать с пищевыми, косметическими и фармацевтическими товарами при производстве и упаковке. Для упаковочных машин риск попадания смазки возникает через капли, разбрызгивание, аэрозольное распыление или миграцию с движущихся частей, расположенных над открытым продуктом или первичной упаковкой.
В этой статье разбираем, как выбрать и применить смазку упаковочного оборудования, соблюдая гигиенические стандарты, и какие практические приемы защищают продукт от загрязнения. Информация полезна техническим специалистам, инженерам и закупщикам, ответственным за безопасность и соответствие производства требованиям пищевой и фармацевтической промышленности.
NSF H1: что это значит для упаковочного оборудования
NSF H1 - это гигиенический класс смазок, допускающий случайный контакт с продуктом.
Ключевое слово здесь - случайный, то есть контакт, который может произойти в результате нормальной работы, но не является целью или постоянным режимом. Стандарт ISO 21469 уточняет, что H1 относится к смазкам, которые могут соприкасаться с открытым продуктом, первичной упаковкой или пищеконтактными поверхностями при производстве, переработке и упаковке.
Для упаковочных машин граница между H1-зоной и H2-зоной (где контакт невозможен) проходит на уровне открытого продукта и закрытой упаковки. Узлы, расположенные над линией разлива или над местом, где упаковка еще открыта, автоматически становятся H1-зонами, даже если прямого касания смазки с продуктом "обычно не происходит". Если узел находится ниже закрытой упаковки или в изолированной части машины, может подойти H2. Однако стандартная практика рекомендует считать узел H1-зоной при любом сомнении, чтобы исключить риск.
При выборе H1-смазки важно учитывать, что допуск касается не только гигиены самого материала, но и его совместимости с режимом работы: температурой, нагрузкой, скоростью вращения или движения, влагостойкостью и типом узла. Например, подшипник упаковочной машины требует H1 и одновременно должен выдерживать температуру выше 50°C, вибрацию и высокую цикличность работы. Поэтому выбор смазки начинается с оценки всех условий, а не только гигиенического класса.
Рабочие узлы упаковочного оборудования и критичные зоны
Упаковочные машины состоят из множества движущихся частей, но не все они требуют одинаковой защиты.
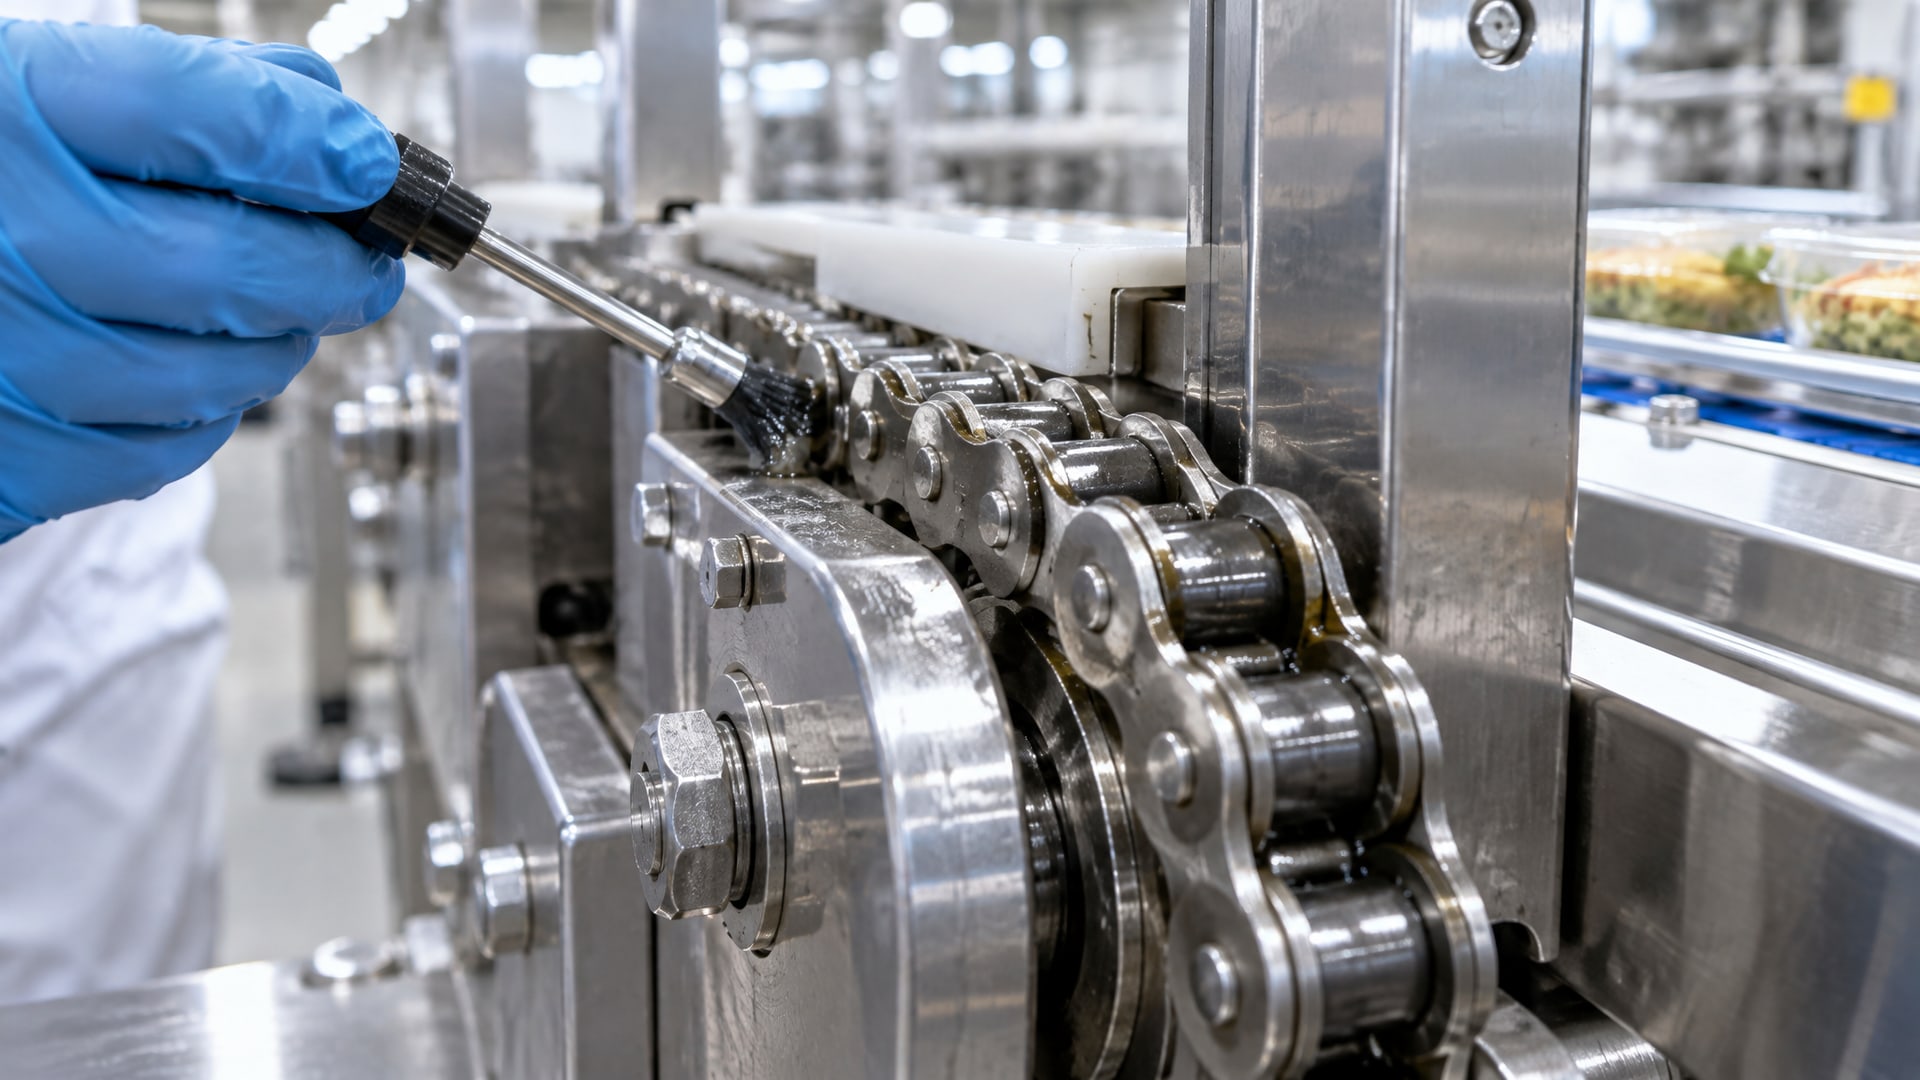
Критичные узлы - это те, которые находятся на пути возможного попадания смазки в продукт или упаковку.
Над открытым продуктом или упаковкой:
Приводные цепи фасовочных машин, которые движут упаковку или толкают продукт на линии
Подшипники и направляющие этикетировочных узлов, работающие над разливом
Редукторы и передачи укупорочных машин
Подвижные части дозировочных головок и форм для укупорки
Ниже закрытой упаковки или в изолированных зонах:
Подшипники электродвигателей, отделенные от продукта корпусом
Направляющие штоков в герметичных цилиндрах
Узлы механизмов, защищенные кожухом и не имеющие визуального доступа к продукту
Для первой группы обязателен H1. Для второй группы, если конструкция и герметизация исключают любой путь миграции, допускается H2, но на практике многие производители выбирают H1 везде, чтобы избежать ошибок и упростить логистику смазочных материалов.
Пределы попадания смазки в продукт: нормативные значения
Международные стандарты и регуляции устанавливают предельные уровни случайного попадания смазки в пищевой продукт.
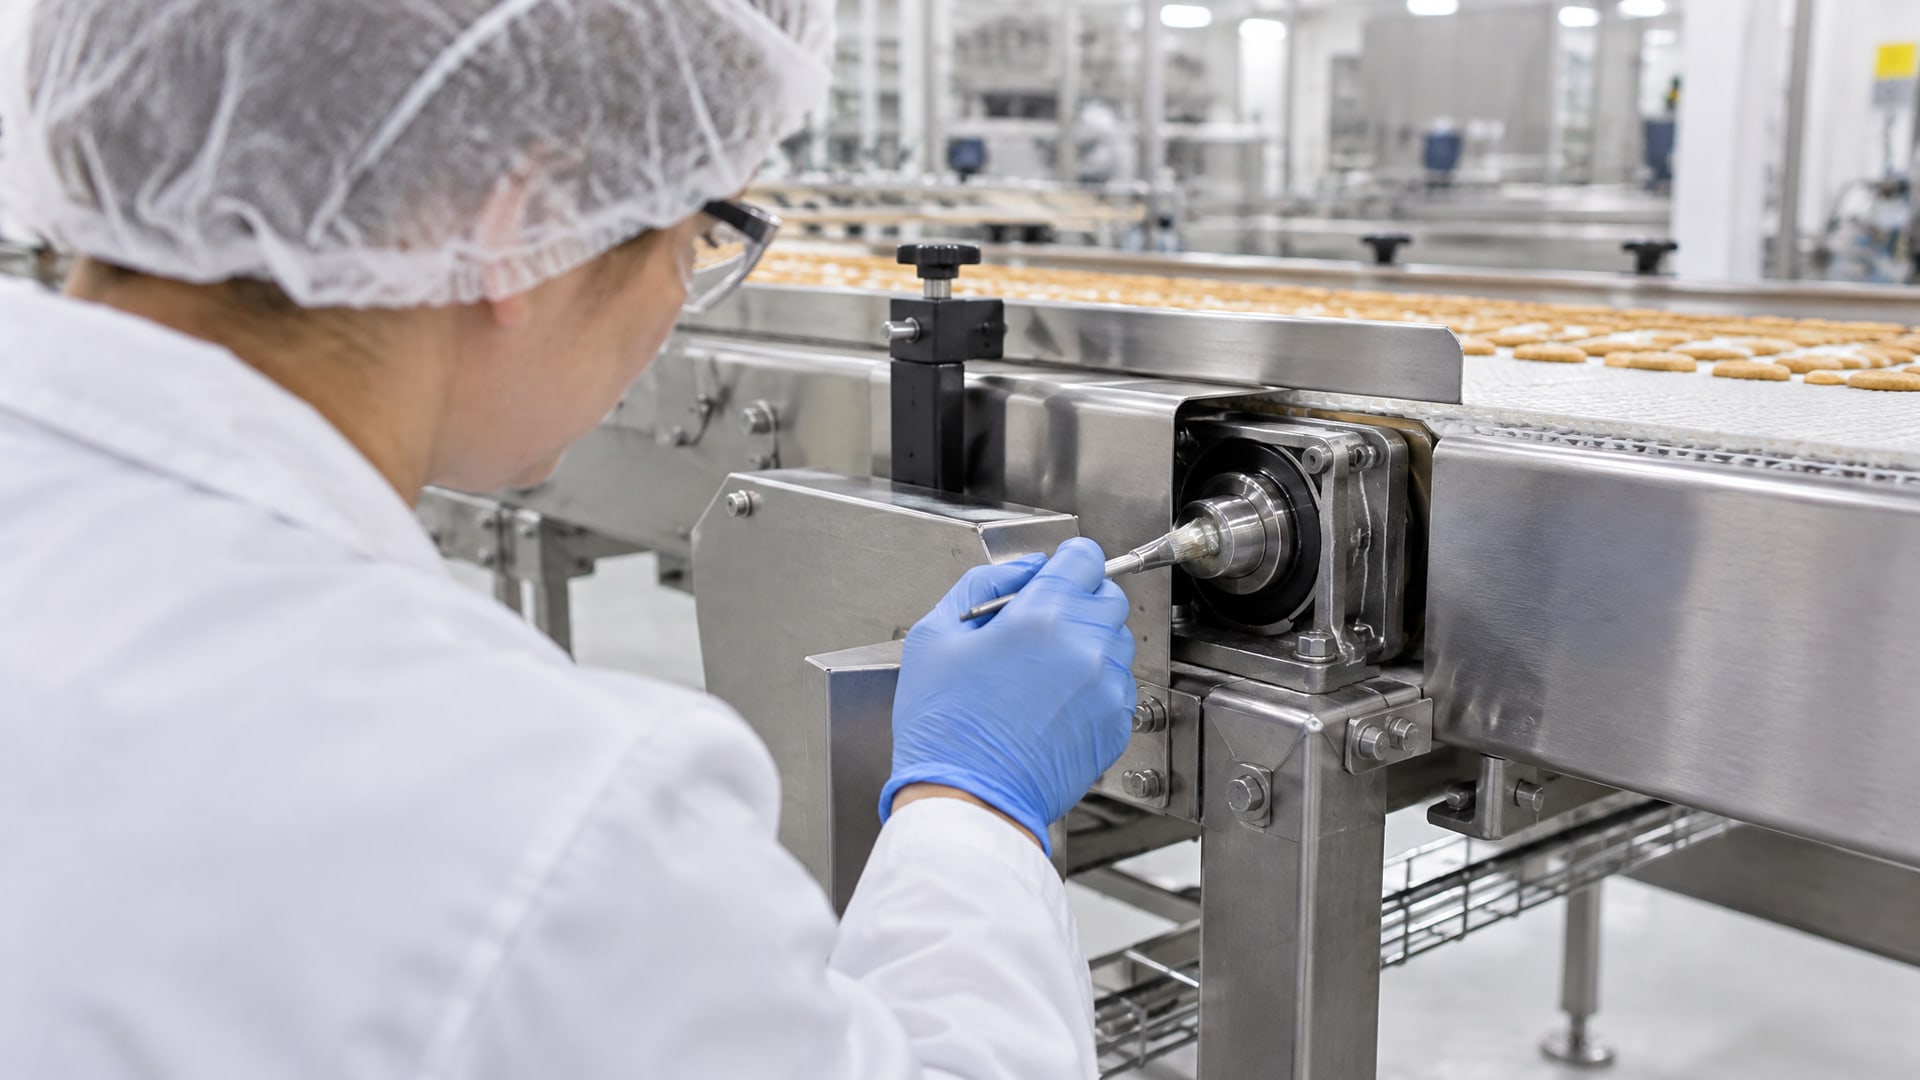
Эти пределы - не "ноль", а допустимая минимальная загрязненность, которая учитывает реалии производства и невозможность абсолютной стерильности.
Для минеральных масел и большинства синтетических смазок с NSF H1 предел составляет 10 ppm, то есть 10 граммов смазки на 1 тонну готового продукта. Это означает, что если на линии упакована, например, 100 тонн творога в день, допустимое общее загрязнение смазкой не должно превышать 1 килограмма. На практике цель - оставаться значительно ниже этого уровня благодаря правильной технике нанесения и контролю.
Для силиконовых смазок предел жестче -1 ppm (1 грамм на 1 тонну), потому что силиконы сложнее выводятся из продукта и оставляют видимые следы. Эта категория редко применяется на упаковочных линиях из-за более высокого риска и низкого порога допуска, но может использоваться на изолированных узлах, где контакта исключен.
Важно понимать, что норма - это не цель, а потолок. Практически все промышленные производства стремятся к нулевому контакту благодаря инженерным решениям, контролю дозировки и инспекции. Знание этих пределов помогает оценить серьезность риска: если узел расположен прямо над открытым продуктом, любое превышение нормы - это брак партии.
Как предотвратить попадание смазки на продукт: практические методы
Предотвращение начинается с выбора узла и количества смазки.
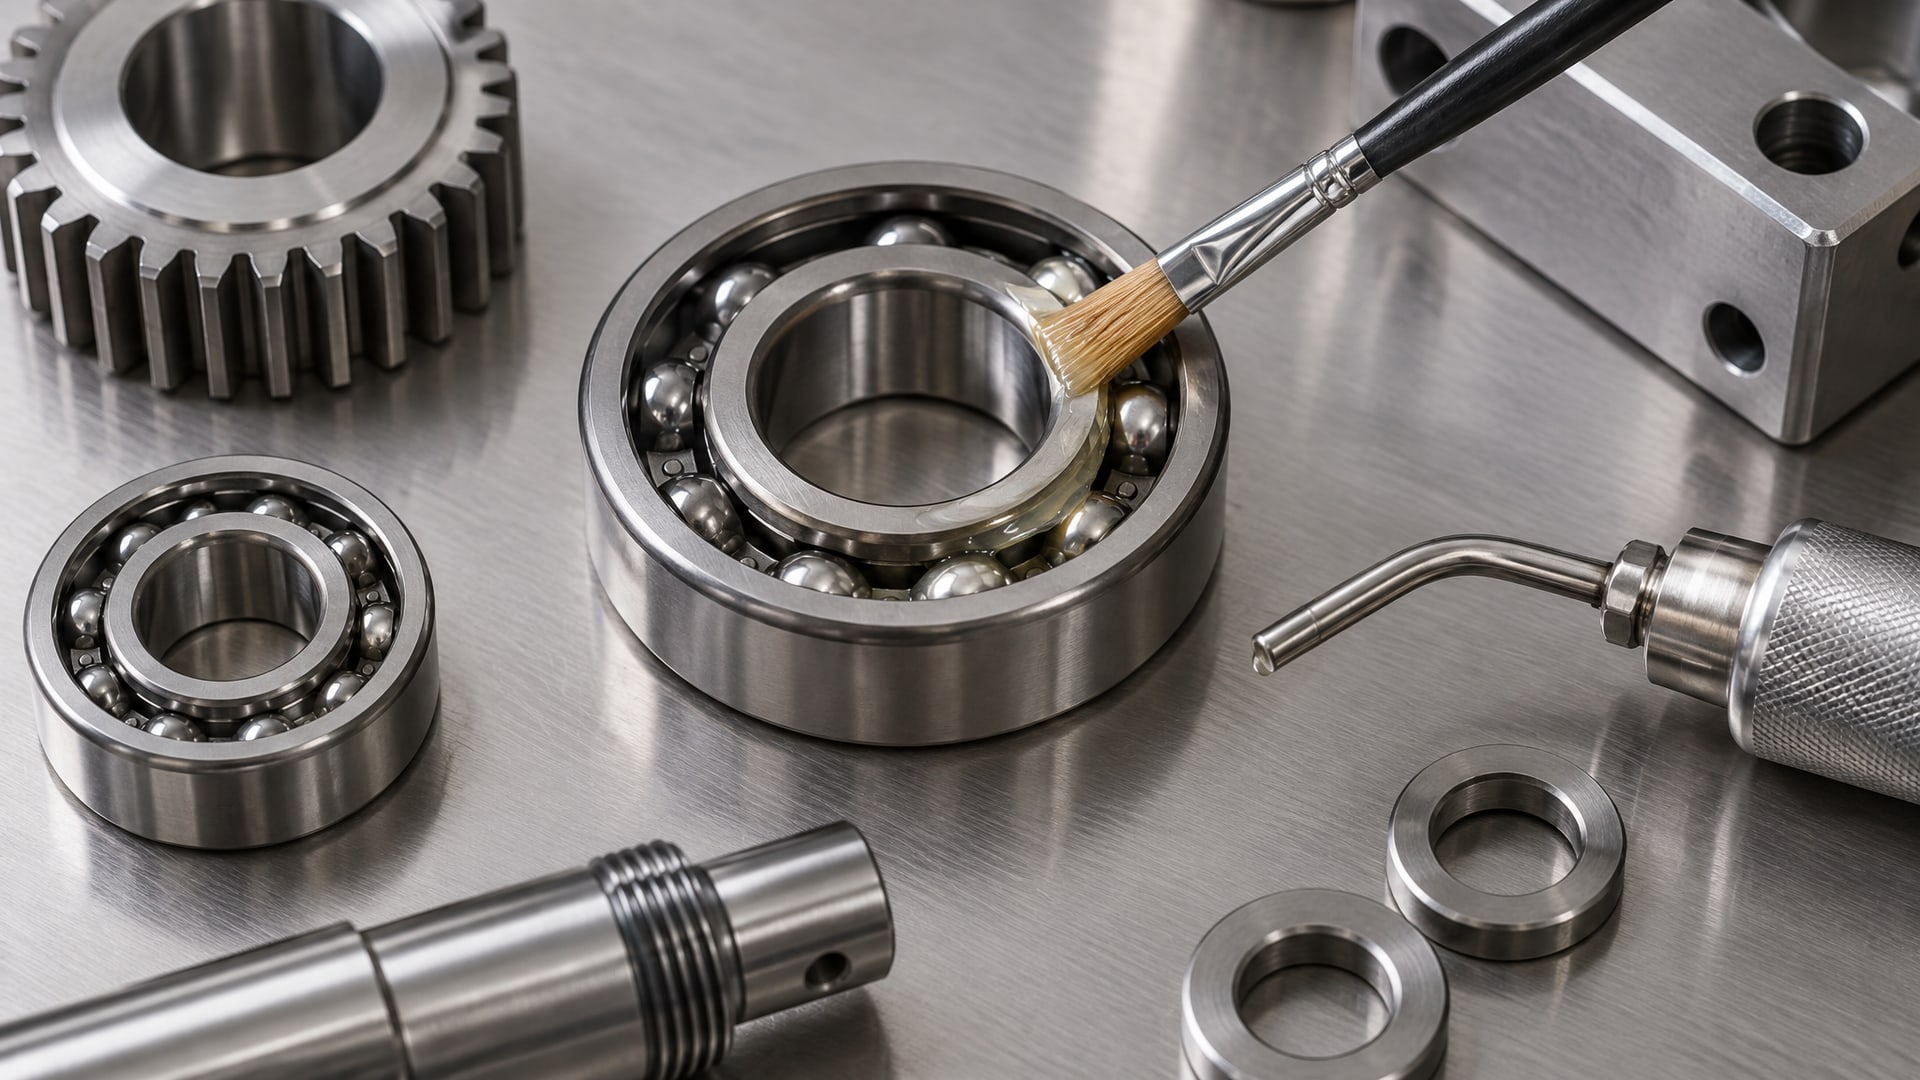
Первое правило: наносить смазку в минимальном объеме, необходимом для надежной работы. Излишек смазки значительно повышает риск миграции, разбрызгивания (fling), капания (drip) и аэрозольного распыления (aerosol) - всех четырех путей, через которые смазка может попасть на продукт.
Для узлов, расположенных над открытым продуктом, существует несколько инженерных решений:
Защитные экраны и кожухи: механические барьеры, которые отводят капли и разбрызгиваемую смазку в сторону от продукта. Экран должен быть герметичным снизу, с дренажным отверстием для удаления смазки.
Изолирующие трубки и колпачки: для точечного нанесения смазки прямо в подшипник или на цепь, минуя воздух. Нанесение через трубку исключает аэрозольное распыление.
Автоматические смазочные системы: централизованная подача малых доз смазки по расписанию, что обеспечивает повторяемость и исключает ошибки ручного нанесения.
Разделение производственных зон: если возможно, смазывание выполняют до запуска линии на производство, в выделенной зоне подготовки, а не во время работы.
Второе правило: использовать выделенный инструмент и тару для пищевых смазок. Если смазочный шприц или тряпка прежде соприкасались с индустриальной смазкой (минеральной, высоковязкой, содержащей присадки, опасные для пищи), остатки могут загрязнить H1-материал. Для упаковочных линий держат отдельные канистры, воронки, лейки и тряпки, четко обозначенные как "только для пищевых смазок".
Третье правило: документировать каждое смазывание - где, когда, кем, какой объем и с каким результатом. Это позволяет отследить источник загрязнения в случае рекламации и скорректировать процедуру.
Контроль и инспекция после смазывания
После нанесения смазки выполняют пред- и постосмотр.
Предосмотр (перед смазыванием) - визуальная проверка того, что узел чист, нет остатков старой смазки, грязи или посторонних предметов. Постосмотр (после смазывания) - проверка того, что смазка нанесена в нужное место, нет подтеков на соседние поверхности и никакой смазки не попало на продукт или упаковку.
Если при постосмотре обнаружена смазка на упаковке или рядом с продуктом, вся партия, произведенная с момента последней проверки, отправляется на hold (временное задержание) до выяснения причины. Это может повлечь проверку партии на наличие загрязнения, переупаковку или, в худшем случае, утилизацию. Для большинства производств hold-процесс - это серьезная финансовая и репутационная потеря, поэтому контроль нанесения считается критичным процессом.
В средних и крупных производствах для узлов, расположенных над продуктом, практикуют контрольные пробы самого продукта через определенные интервалы - проверяют на содержание смазки лабораторным методом. Если уровень приближается к верхнему пределу (5-7 ppm вместо допустимых 10 ppm), это сигнал пересмотреть технику нанесения или перейти на более совершенное оборудование для автоматической подачи смазки.
Выбор смазки для упаковочного оборудования: критерии помимо H1
NSF H1 - необходимое, но не достаточное условие.
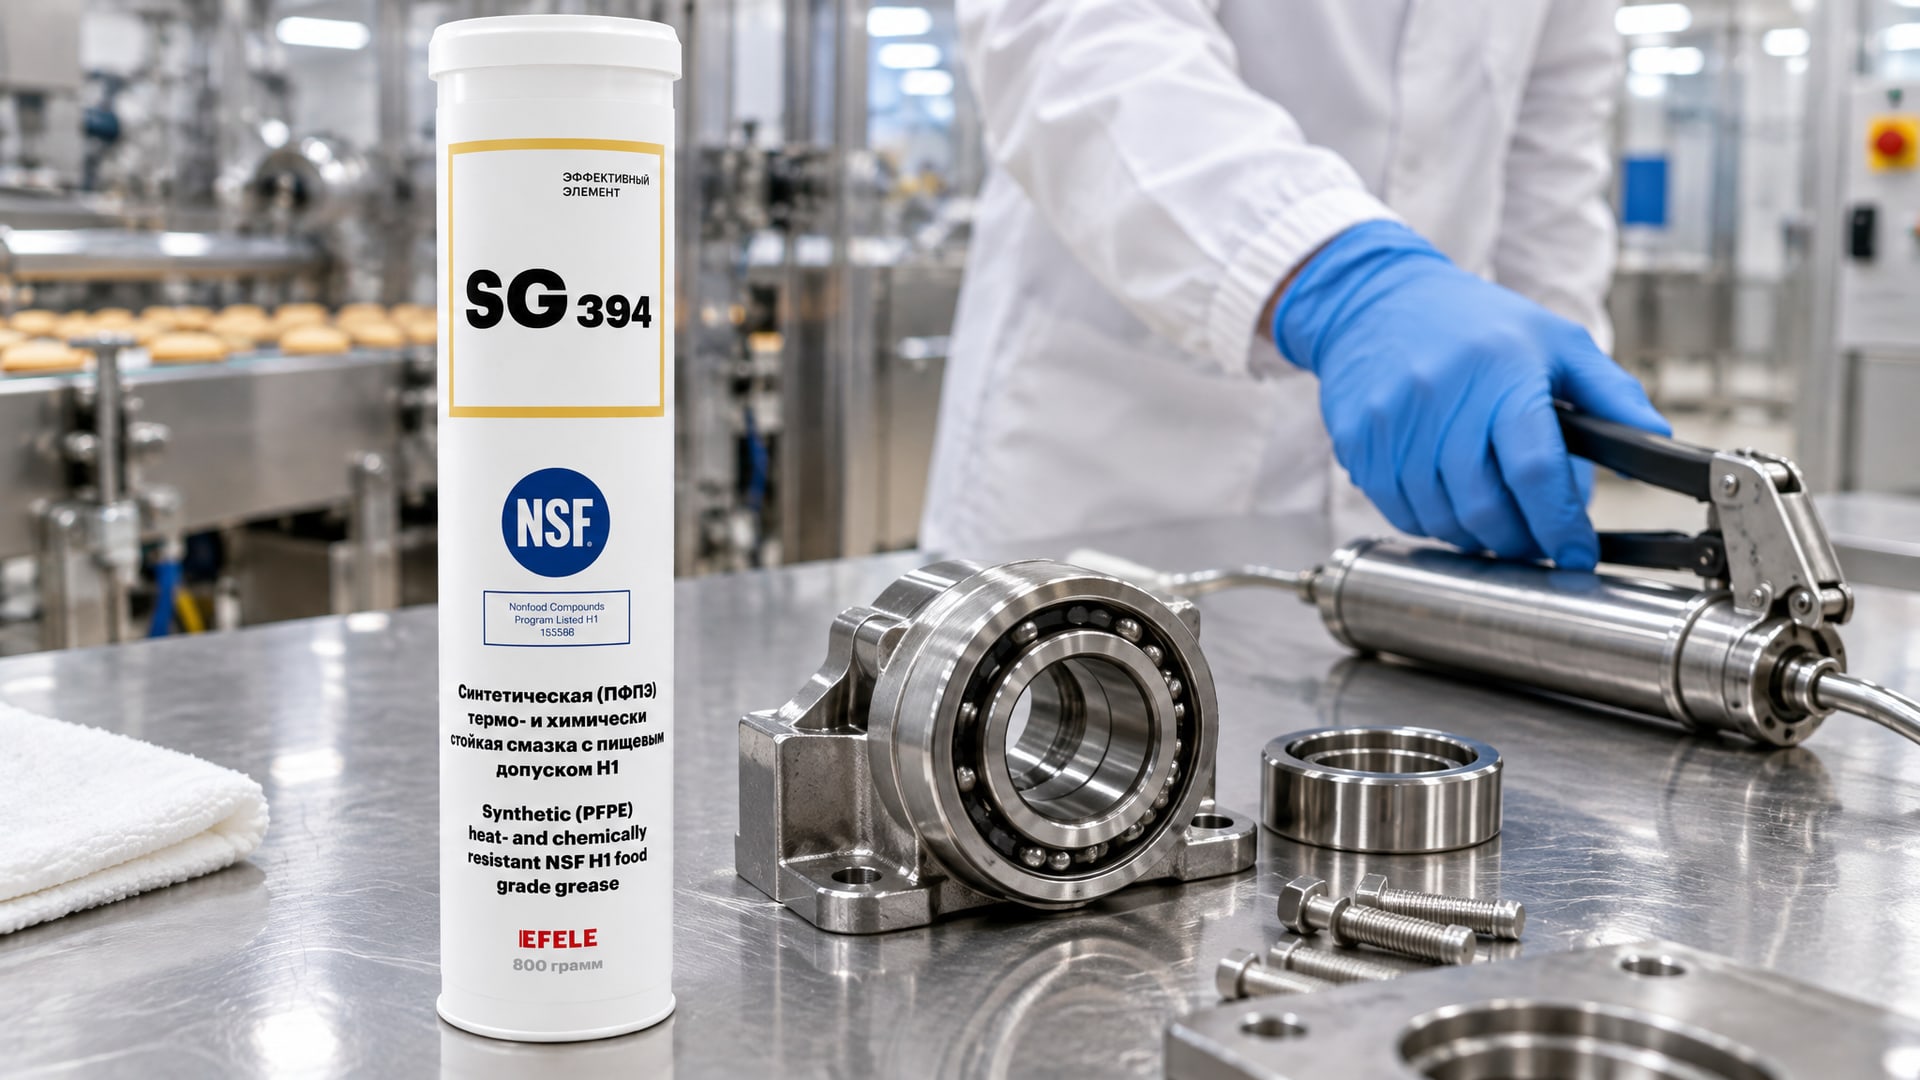
При выборе смазки для упаковочного оборудования оценивают еще несколько параметров.
Совместимость по температуре: упаковочные машины часто работают в теплых цехах (фасовка молока, творога), некоторые линии прогреваются до 40-50°C за счет трения и активности. Смазка должна выдерживать рабочий диапазон без потери вязкости и не разлагаться на жару.
Совместимость с материалом упаковки: если смазка попадет на пластиковую пленку, картон или полиэтилен, она не должна их размягчать, растворять или оставлять пятна, видимые покупателю.
Вязкость и консистенция: для цепей часто требуется более вязкое масло или пластичная смазка NLGI 2, для подшипников электродвигателя - легкое масло. Универсальной смазки не существует; каждый узел требует индивидуального подбора.
Водостойкость и гигиеничность: на упаковочных линиях часто проводят влажную уборку и мойку. Смазка не должна вымываться водой, размягчаться от влаги или терять консистенцию во влажной среде.
Отсутствие запаха и цвета: для пищевого производства предпочитают смазки без резкого запаха (не горячего минерального масла) и бесцветные или светлые, чтобы визуально отличить правильное нанесение от следов грязи или окисления.
При оценке упаковочного оборудования, работающего при повышенных температурах и требующем пищевого допуска NSF H1, специалисты часто выбирают термо-химстойкие формулы - такие, как EFELE SG-394, которая соединяет надежность подшипникового смазочного материала с гигиеническими требованиями и расширенным температурным диапазоном. Это позволяет обойтись одной смазкой для критичных узлов вместо попытки адаптировать универсальный материал.
Разделение производственных зон и логистика смазочных материалов
На крупных производствах практикуют физическое разделение зон между пищевыми смазками и индустриальными материалами.
Это означает:
Отдельное хранилище или полка в хранилище для H1-смазок, с четкой маркировкой и ограничением доступа
Отдельные инструменты: шприцы, лейки, тряпки, канистры, которые никогда не соприкасаются с другими материалами
Отдельный персонал или четкая процедура смены, если один человек работает и с индустриальными смазками, и с пищевыми (смена одежды, перчаток, инструмента)
Документирование происхождения и партии каждой смазки, чтобы при необходимости отследить связь между конкретным материалом и загрязнением
Эти меры могут показаться чрезмерными, но на практике они экономят деньги, предотвращая рекламации и hold-партии. Перекрестное загрязнение - одна из самых сложных для выявления проблем, потому что источник может быть невидим. Разделение зон делает ее практически невозможной.
Часто задаваемые вопросы
Можно ли использовать H2-смазку на упаковочной машине, если риск контакта очень мал?
Нет. H2 допустим только там, где контакт с пищей полностью исключен конструкцией. Упаковочные машины сложны, и "очень мал" - недостаточный критерий. Если есть любой путь попадания (капля, брызги, аэрозоль), нужна H1. Стандарт ISO 21469 и требования пищевой промышленности не оставляют места для "может быть".
Почему предел для силиконовых смазок 1 ppm, а не 10 ppm?
Силиконы сложнее выводятся из продукта и оставляют видимые радужные пленки на поверхности, которые покупатель может заметить. Они также быстрее окисляются при нагреве. Поэтому регуляции к ним строже. Силиконовые смазки на упаковочных линиях используют редко, в основном на изолированных узлах, где контакт исключен.
Нужно ли проверять продукт на содержание смазки после каждого смазывания?
Лабораторная проверка на содержание смазки (10 ppm, 1 ppm) - дорогостоящий анализ. Ее проводят по расписанию (например, раз в неделю или раз в две недели) или при возникновении подозрений на загрязнение. Ежедневный контроль - визуальный: инспектор проверяет, нет ли видимых следов смазки на упаковке, на краях разлива, на механизмах укупорки.
Если смазка попала на упаковку, нужно ли утилизировать всю партию?
Обычно начинают с hold (задержания партии) до выяснения. Если загрязнение поверхностное и касается только упаковки, а не самого продукта, партию пересортировывают: загрязненная упаковка откладывается, остальная отправляется. Если смазка попала на продукт, партия может быть утилизирована, переработана (если технически возможно) или отправлена на дополнительную проверку. Решение принимает служба качества в зависимости от конкретного случая.
Можно ли смазывать упаковочное оборудование во время работы линии?
Нет. Все обслуживание и смазывание проводят на остановленной линии. Это исключает риск попадания смазки на движущийся продукт, защищает персонал и позволяет тщательно проверить результат. На высокопроизводительных линиях смазывание планируют на регламентированные перерывы, часто в ночную смену.
Заключение
Смазка упаковочного оборудования - не просто техническая задача, а ключевой элемент пищевой безопасности. Выбор гигиенического класса NSF H1 (допускающего случайный контакт с продуктом), оценка критичных зон над открытым продуктом и первичной упаковкой, соблюдение предельного уровня в 10 ppm для минеральных смазок, контроль через пред- и постосмотр - все это вместе обеспечивает защиту продукта от загрязнения.
Следующий практический шаг - проанализировать схему смазывания вашего оборудования: идентифицировать узлы над открытым продуктом, выбрать для них H1-смазку, подходящую по температуре и вязкости, организовать выделенное хранилище и инструмент, задокументировать процедуру обслуживания и включить визуальный контроль в ежедневный чек-лист оператора. Даже небольшие предприятия могут реализовать эти меры без значительных капиталовложений; главное - осознанность и система.