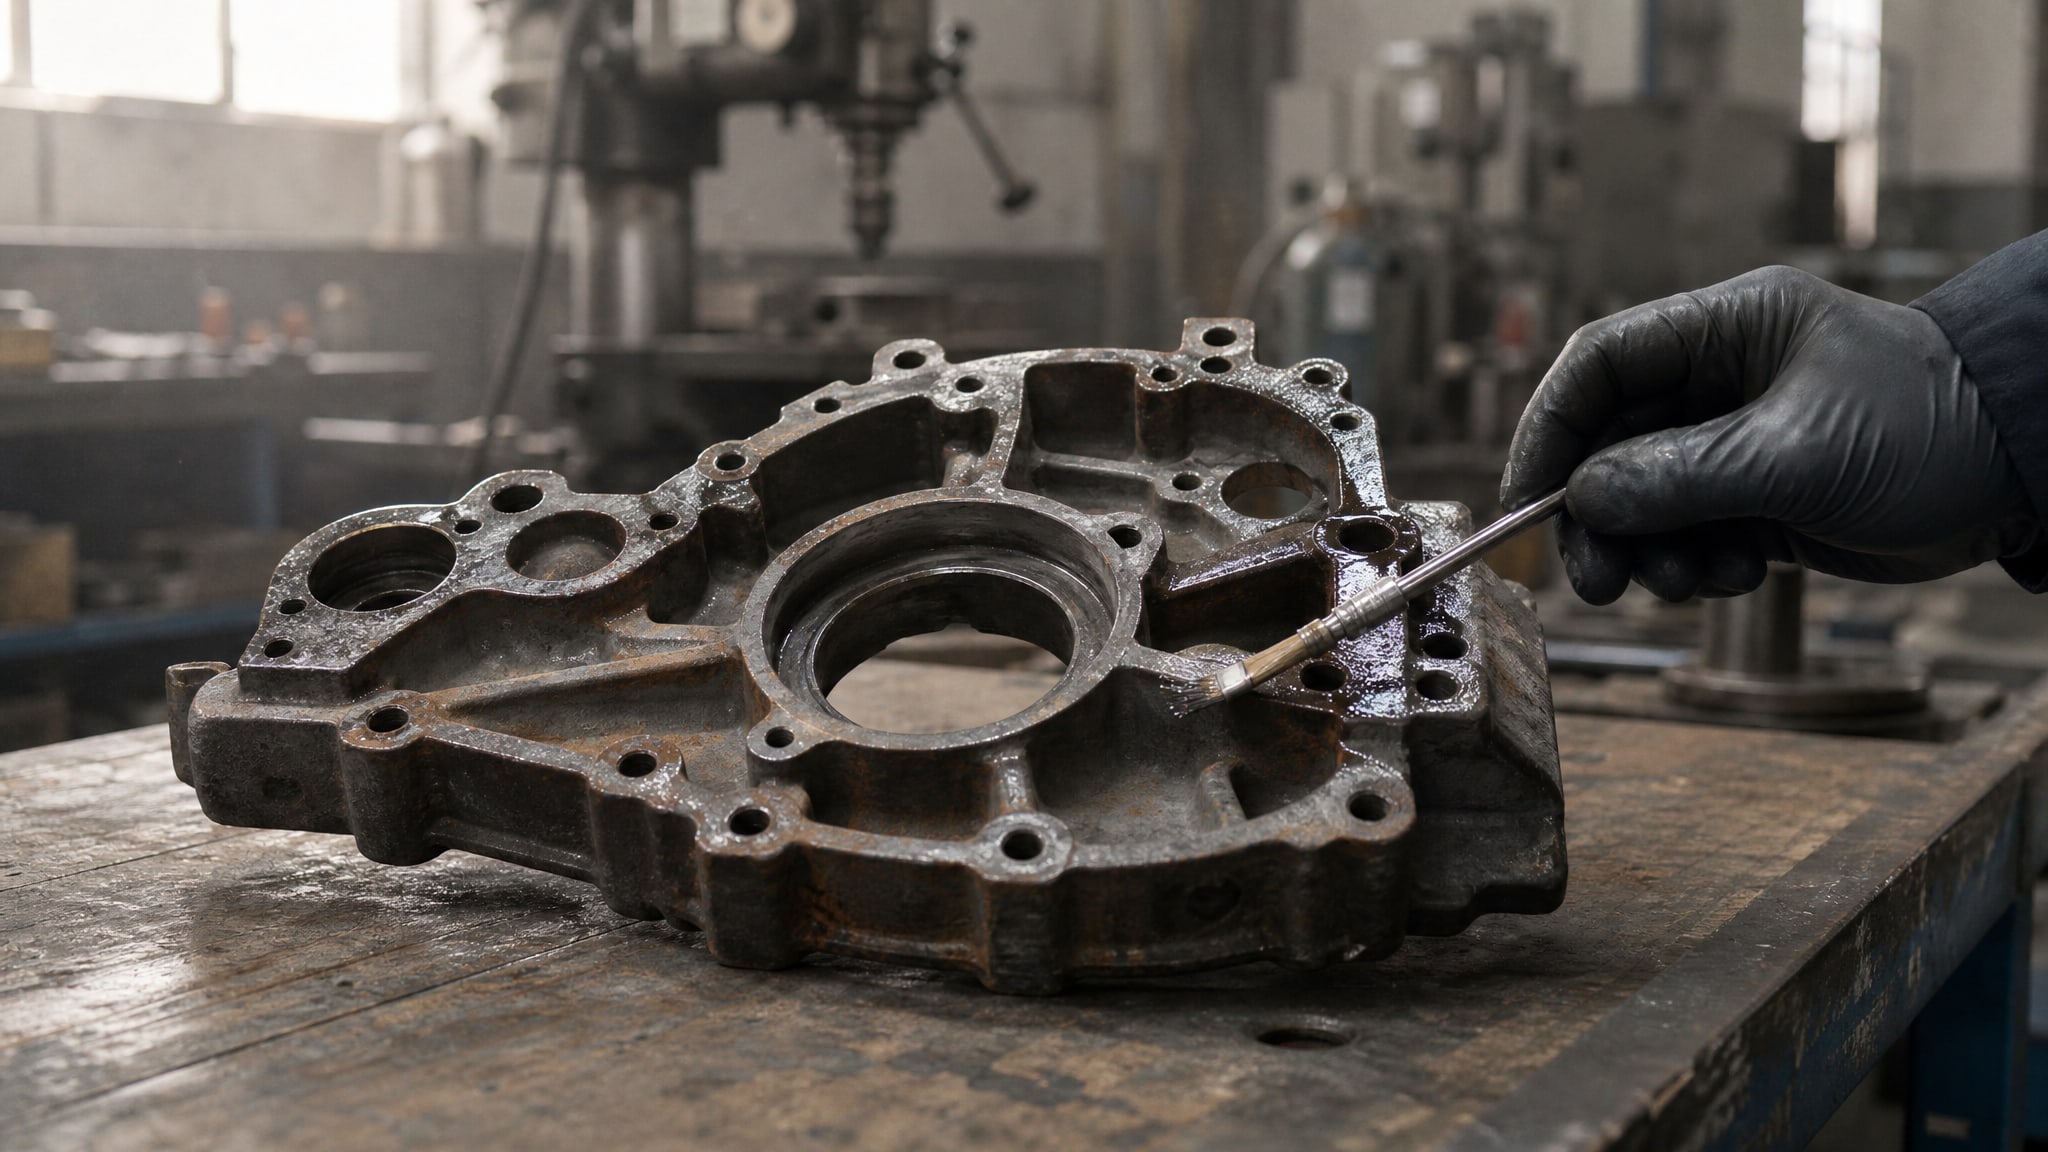
Качество антифрикционного покрытия зависит не столько от самого материала, сколько от того, насколько правильно подготовлена поверхность. Ржавчина, окалина, жиры и пыль - все эти загрязнения разрушают адгезию между металлом и защитным слоем, что ведет к отслоению, коррозии под слоем и преждевременному выходу узла из строя. Настоящая статья рассказывает инженерам и закупщикам промышленного сектора о том, какие операции требуются для защиты конструкций от коррозии через применение антифрикционных покрытий, в какой последовательности их выполнять и какие ошибки встречаются чаще всего.
Полная подготовка включает удаление продуктов коррозии, обезжиривание, создание развитой шероховатости поверхности и в ряде случаев - фосфатирование. Каждый этап решает свою задачу: чистота обеспечивает прилипание, шероховатость увеличивает площадь контакта, фосфатирование замедляет вторичную коррозию под покрытием. Пренебрежение хотя бы одной операцией приводит к тому, что покрытие через несколько месяцев начинает отслаиваться и трескаться.
Этапы подготовки поверхности перед защитой от коррозии
Подготовка состоит из четырех основных операций: удаление загрязнений и дефектов, создание микрошероховатости, обезжиривание и просушка.
При проектировании защиты металлоконструкций инженеры часто пропускают первый этап, надеясь, что покрытие «спрячет» ржавчину; на практике это приводит к прогрессированию коррозии и отслоению системы за один-два сезона.
Начиная с удаления ржавчины, окалины и старого покрытия, специалисты выбирают метод в зависимости от масштаба повреждений:
Ручная очистка: проволочные щетки, скребки - подходит для локальных загрязнений и мест со сложной геометрией, но требует много времени.
Механическая очистка: фреза, шлифовальный станок - удаляет дефектный слой быстрее, однако оставляет меньше микронеровностей.
Химическая очистка: кислотное травление - эффективна при сильной коррозии, но для стальных строительных конструкций в нормативных документах запрещено использование преобразователей и модификаторов ржавчины.
Абразивная (пескоструйная) обработка: окись алюминия или литая сталь с размером зерна около 55 мкм - лучший вариант для большинства случаев, так как одновременно удаляет загрязнения и создает микрошероховатость.
После удаления основных дефектов поверхность протирается сухим воздухом без масла, чтобы избежать попадания абразивных частиц и масляных пленок на следующие этапы.
Создание развитой шероховатости для улучшения адгезии
Адгезия - это способность покрытия прилипать к основе; она зависит не только от химических свойств материалов, но и от физического соприкосновения.
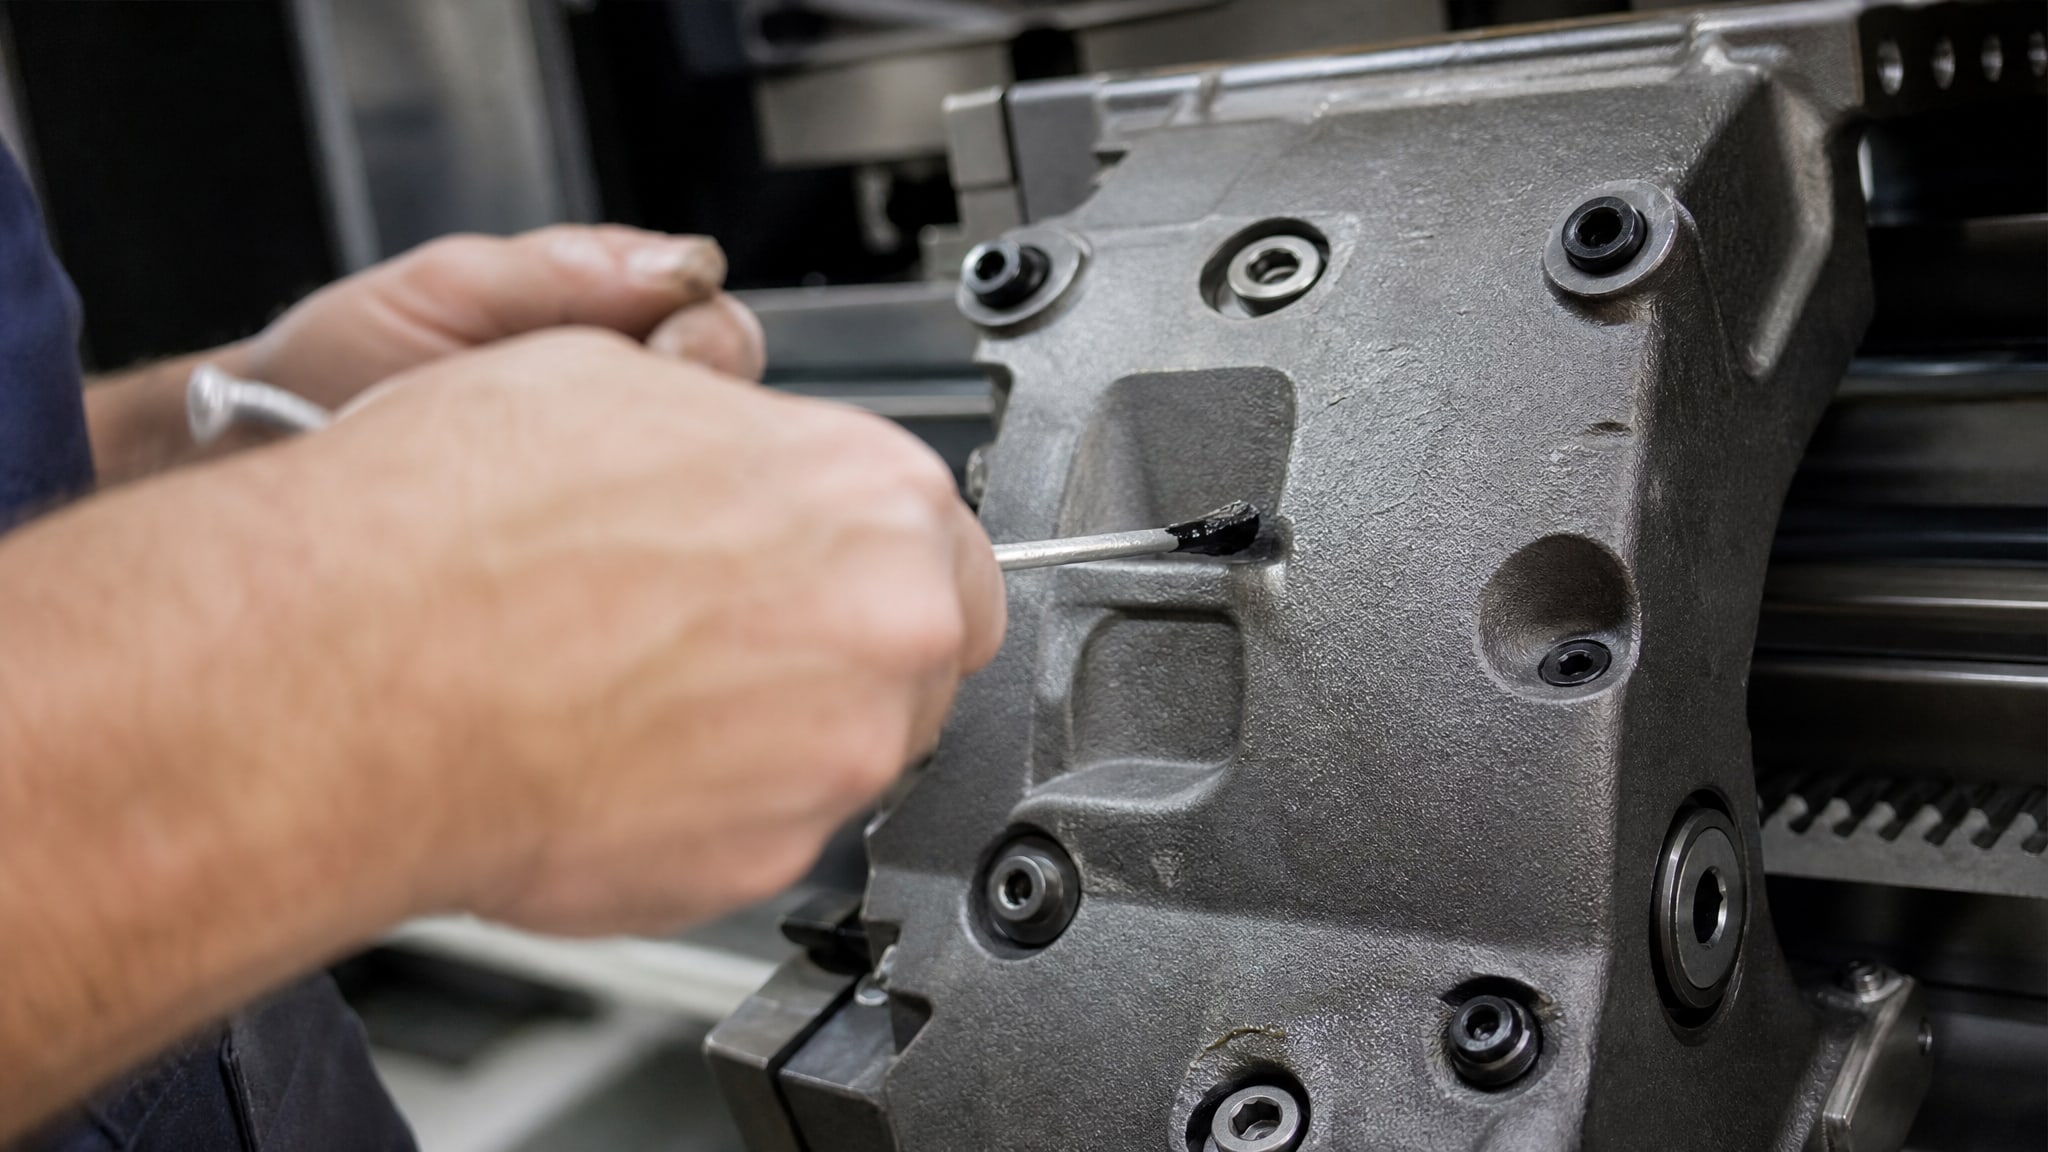
Если поверхность гладкая, контакт минимален, и при вибрации, температурных колебаниях или механическом воздействии слой легко отслаивается.
Пескоструйная обработка окисью алюминия или литой сталью повышает шероховатость до Ra 0,5–1,0 мкм, что обеспечивает надежное «зацепление» покрытия с основой. Размер зерна в диапазоне 55 мкм оптимален: он достаточно крупный для создания видимых микронеровностей, но не столь большой, чтобы ослабить поверхностный слой металла.
На практике инженеры часто совершают ошибку: они выбирают очень мелкий абразив (менее 30 мкм) в надежде не повредить деталь, или наоборот, слишком крупный (свыше 100 мкм) для ускорения работы. В первом случае шероховатость оказывается недостаточной, во втором - поверхность ослабляется и возрастает риск усталостных трещин. Правильный выбор зерна гарантирует баланс между адгезией и прочностью.
Обезжиривание и ускоренное нанесение покрытия
Даже если металл выглядит чистым, на его поверхности могут оставаться следы масла, пыли, влаги и продуктов окисления.
Эти загрязнения образуют невидимый барьер, который предотвращает полное смачивание и прилипание жидкого покрытия (лака, краски или жидкого полимера). В результате покрытие образует рыхлую пленку с микротрещинами, через которые влага проникает к металлу.
После абразивной обработки поверхность нужно тщательно обеспылить и обезжирить. При этом важно использовать сжатый воздух без масла и влаги; масляные компрессоры, не оснащенные фильтрами и сепараторами, оставляют микроскопические следы масла, которые полностью разрушают эффект подготовки. Многие ремонтные службы убеждены, что протирание ветошью достаточно, однако это удаляет только видимую грязь; для полного удаления загрязнений требуется промывка растворителем или специализированная химическая обработка.
Критичный момент: после абразивной обработки и особенно после фосфатирования покрытие следует наносить в кратчайшие сроки, в идеале - в течение нескольких часов. Если деталь оставлена на хранение, открытая поверхность вступает в реакцию с влагой воздуха, и на ней появляется тонкий слой оксида или коррозии, который вновь затрудняет адгезию. На больших производствах в целях защиты поверхности ее закрывают пленкой или помещают в среду с осушенным воздухом.
Фосфатирование для долгосрочной защиты конструкций от коррозии
Фосфатирование - это химическая обработка, при которой на поверхность стали, алюминия или других металлов наносится тонкий слой фосфата.
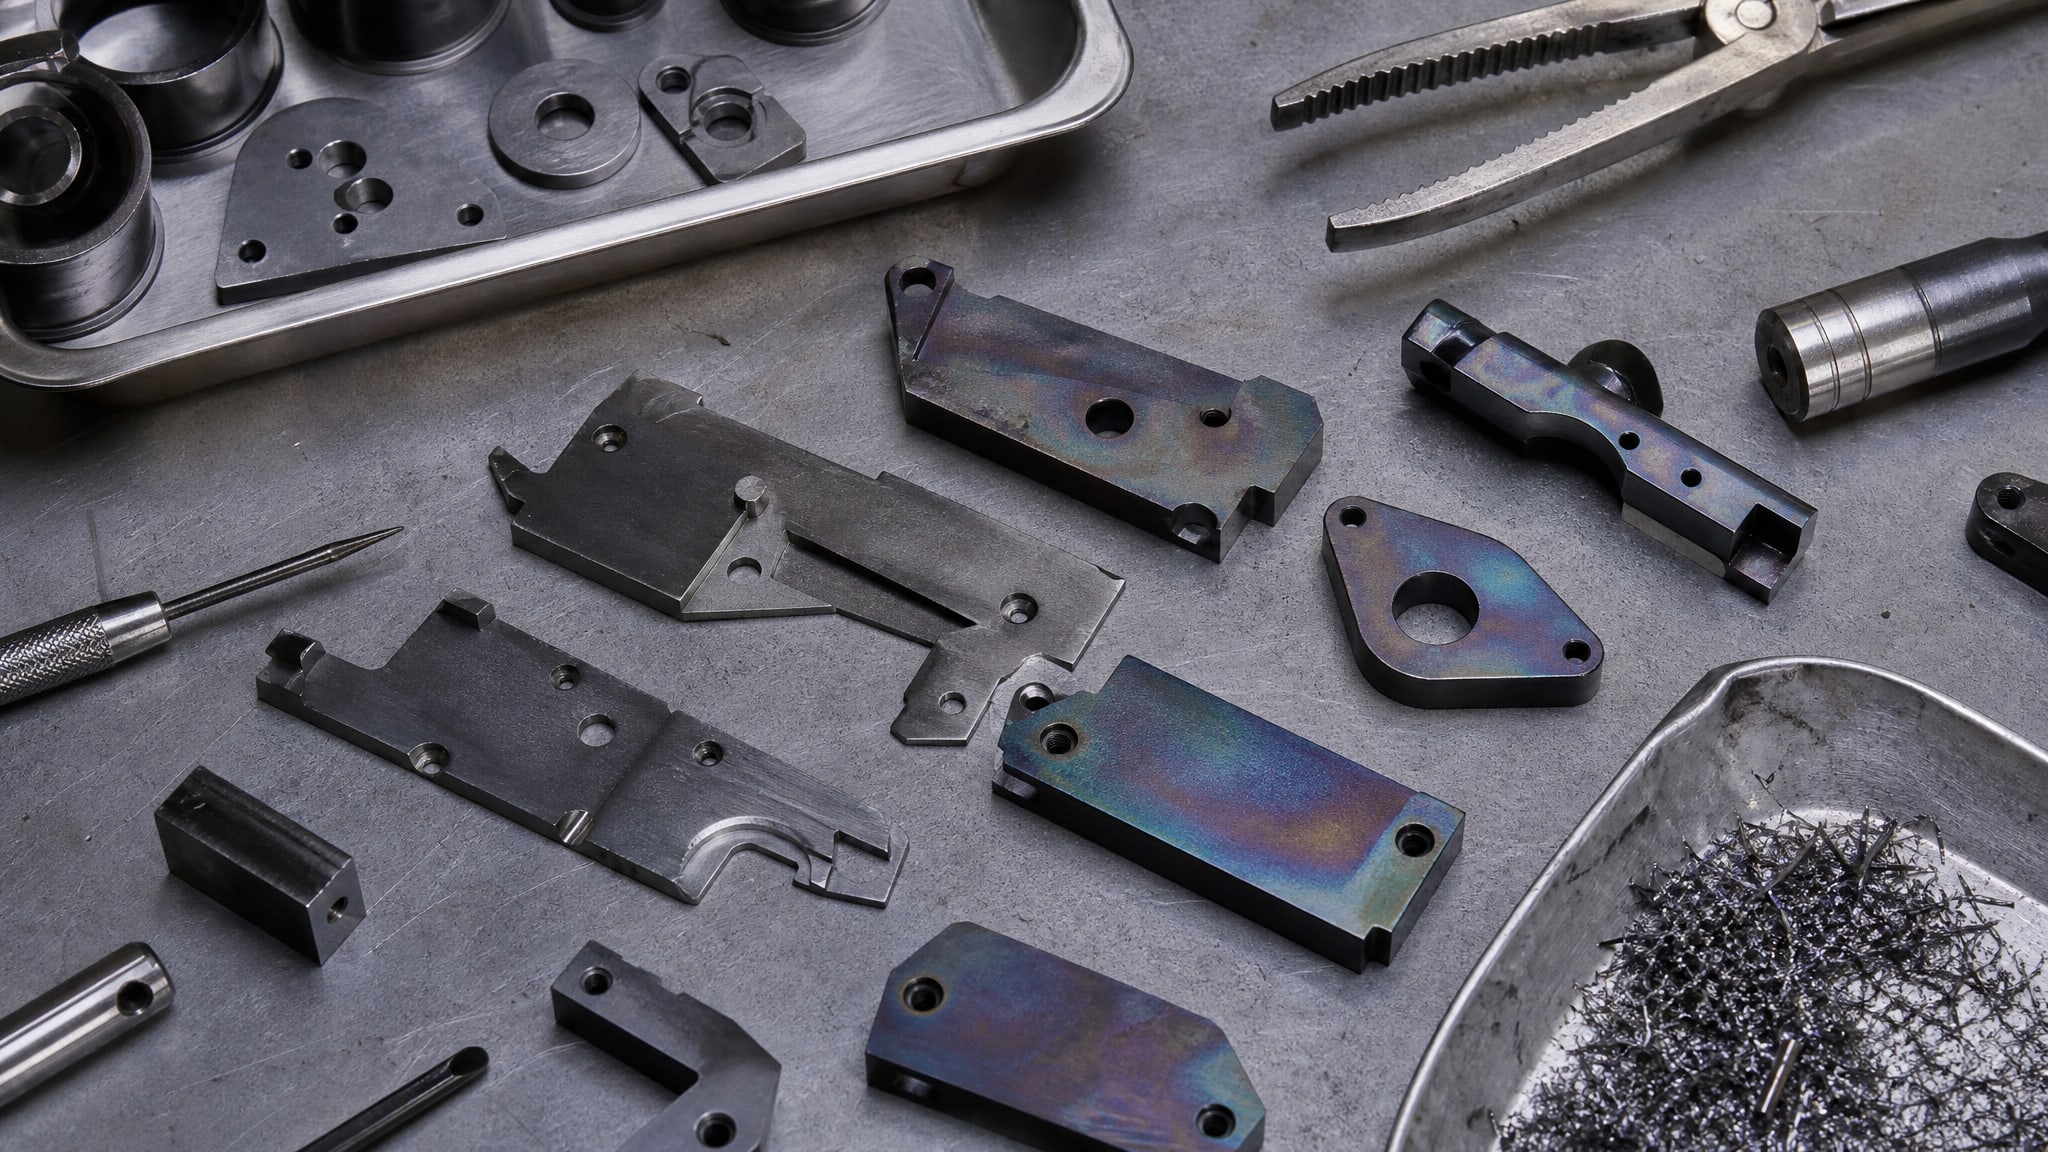
Этот слой защищает металл от кислорода и влаги, замедляя развитие коррозии под покрытием. Для конструкций, которые будут работать в агрессивных условиях (влажность, солевые брызги, циклическое замораживание), фосфатирование значительно продлевает ресурс.
Однако фосфатирование требует особой аккуратности: после обработки на поверхности остаются следы фосфатирующего раствора, которые необходимо полностью удалить. Если их не смыть и не высушить, под покрытием будет происходить электрохимическая коррозия, и система выйдет из строя быстрее, чем если бы фосфатирования вообще не было.
Кроме того, фосфатированная поверхность крайне чувствительна ко времени: покрытие нужно наносить максимально быстро, в течение часов. Если дождаться следующей смены или оставить деталь на ночь, фосфат начнет взаимодействовать с влагой воздуха, и адгезия упадет. На крупных производствах фосфатирование обычно совмещают с сушкой и сразу же применяют защитное покрытие в один технологический цикл.
Подготовка оцинкованных и специальных поверхностей
Для металлоконструкций, уже имеющих заводское цинковое покрытие, подготовка отличается.
Прямая пескоструйная очистка может повредить тонкий слой цинка; вместо этого рекомендуется легкая абразивно-струйная очистка специальными составами - оксидом алюминия, природным песком или кварцем. Целью такой очистки не является удаление цинка, а лишь матирование поверхности для обеспечения адгезии последующих покрытий.
При работе с титаном, магнием, медью и их сплавами требуется еще большая осторожность. Эти металлы чувствительны к механическому воздействию и могут быстро окислиться после обработки. Для них абразивная подготовка рекомендуется именно для улучшения адгезии покрытия, но проводится с использованием более мягкого абразива и с немедленным нанесением защитного слоя.
Хромированные и никелированные поверхности требуют аналогичного подхода: легкая абразивная обработка матирует блеск, повышая адгезию, но агрессивная очистка может привести к повреждению декоративного слоя.
Типовые ошибки и как их избежать
Инженеры и закупщики часто сталкиваются с ситуациями, когда качественное покрытие начинает отслаиваться в течение первого года работы, хотя материал был выбран правильно.
Причина - в нарушении технологии подготовки.
Ошибка первая: попытка «спрятать» ржавчину под покрытие. Многие думают, что защитный слой полностью изолирует ржавчину и остановит коррозию. На самом деле, если на поверхности остаются очаги коррозии, под покрытием будет происходить электрохимический процесс, который приведет к расширению ржавчины и отслоению слоя. Нормативные документы по коррозионной защите дорожных и мостовых конструкций требуют полного удаления продуктов коррозии перед нанесением системы.
Ошибка вторая: использование маслосодержащего воздуха при пускоструйной обработке. Компрессоры, не оснащенные фильтрами и водоотделителями, выпускают воздух с микроскопическими каплями масла. Эти капли оседают на подготовленную поверхность и становятся барьером для покрытия. Результат - адгезия падает на 30–50%, и покрытие начинает отслаиваться через несколько месяцев.
Ошибка третья: задержка между подготовкой и нанесением. После абразивной обработки поверхность контролируется и часто отправляется на склад до следующей операции. За ночь или даже за несколько часов открытая поверхность покрывается тонким слоем оксида. Когда приходит время наносить покрытие, адгезия уже снизилась. Эксперты рекомендуют подготавливать и покрывать в едином технологическом цикле или хранить подготовленную поверхность под защитной пленкой в среде с низкой влажностью.
Ошибка четвертая: недостаточная шероховатость. Некоторые производители, желая сэкономить время, используют мелкий абразив, который не создает нужной микрошероховатости. Или применяют химическую очистку, которая удаляет загрязнения, но оставляет поверхность гладкой. Результат - покрытие держится как декоративный слой краски, а не как защитная система, и разрушается при вибрации и ударах.
Выбор метода подготовки в зависимости от состояния поверхности
Для практического применения полезна матрица выбора метода подготовки:
| Состояние поверхности | Рекомендуемый метод | Преимущества | Ограничения |
|---|
| Свежий металл, минимум окисления | Легкая абразивная обработка, мелкий абразив | Быстро, минимальные потери материала | Может быть недостаточно для открытых конструкций |
| Локальная ржавчина, старое покрытие местами | Механическая + химическая очистка или ручная | Точечное воздействие, сохранение материала | Долгая операция, требует квалификации рабочего |
| Сильная ржавчина, окалина, крупные дефекты | Абразивная (пескоструйная) обработка, зерно 55 мкм | Полное удаление дефектов, развитая шероховатость | Потери материала, требуется контроль качества воздуха |
| Оцинкованная поверхность | Легкая абразивная очистка специальным абразивом | Матирование без повреждения цинка | Требует подобранного абразива, дороже |
| Хромированные, никелированные детали | Мягкая абразивная обработка или матирующая паста | Сохранение декоративного слоя | Не удаляет глубокую ржавчину |
На практике для конструкций, работающих в атмосферной коррозии (мосты, дорожные ограждения, наружные металлоконструкции), рекомендуется абразивная очистка, так как она одновременно удаляет все типы загрязнений и обеспечивает максимальную адгезию. Для ремонтных работ на деталях с локальными повреждениями или сложной геометрией часто выбирают комбинированный подход: ручная очистка дефектных зон плюс легкая абразивная обработка общей поверхности.
Защита подготовленной поверхности от вторичной коррозии
После завершения подготовки возникает проблема: свежая чистая поверхность активно окисляется на воздухе, особенно во влажных условиях.
Некоторые производства размещают подготовленные детали в специальных камерах с осушенным воздухом или покрывают их защитной пленкой. На производствах меньшего масштаба применяется технологический прием: подготовку и нанесение защитного покрытия совмещают в один цикл.
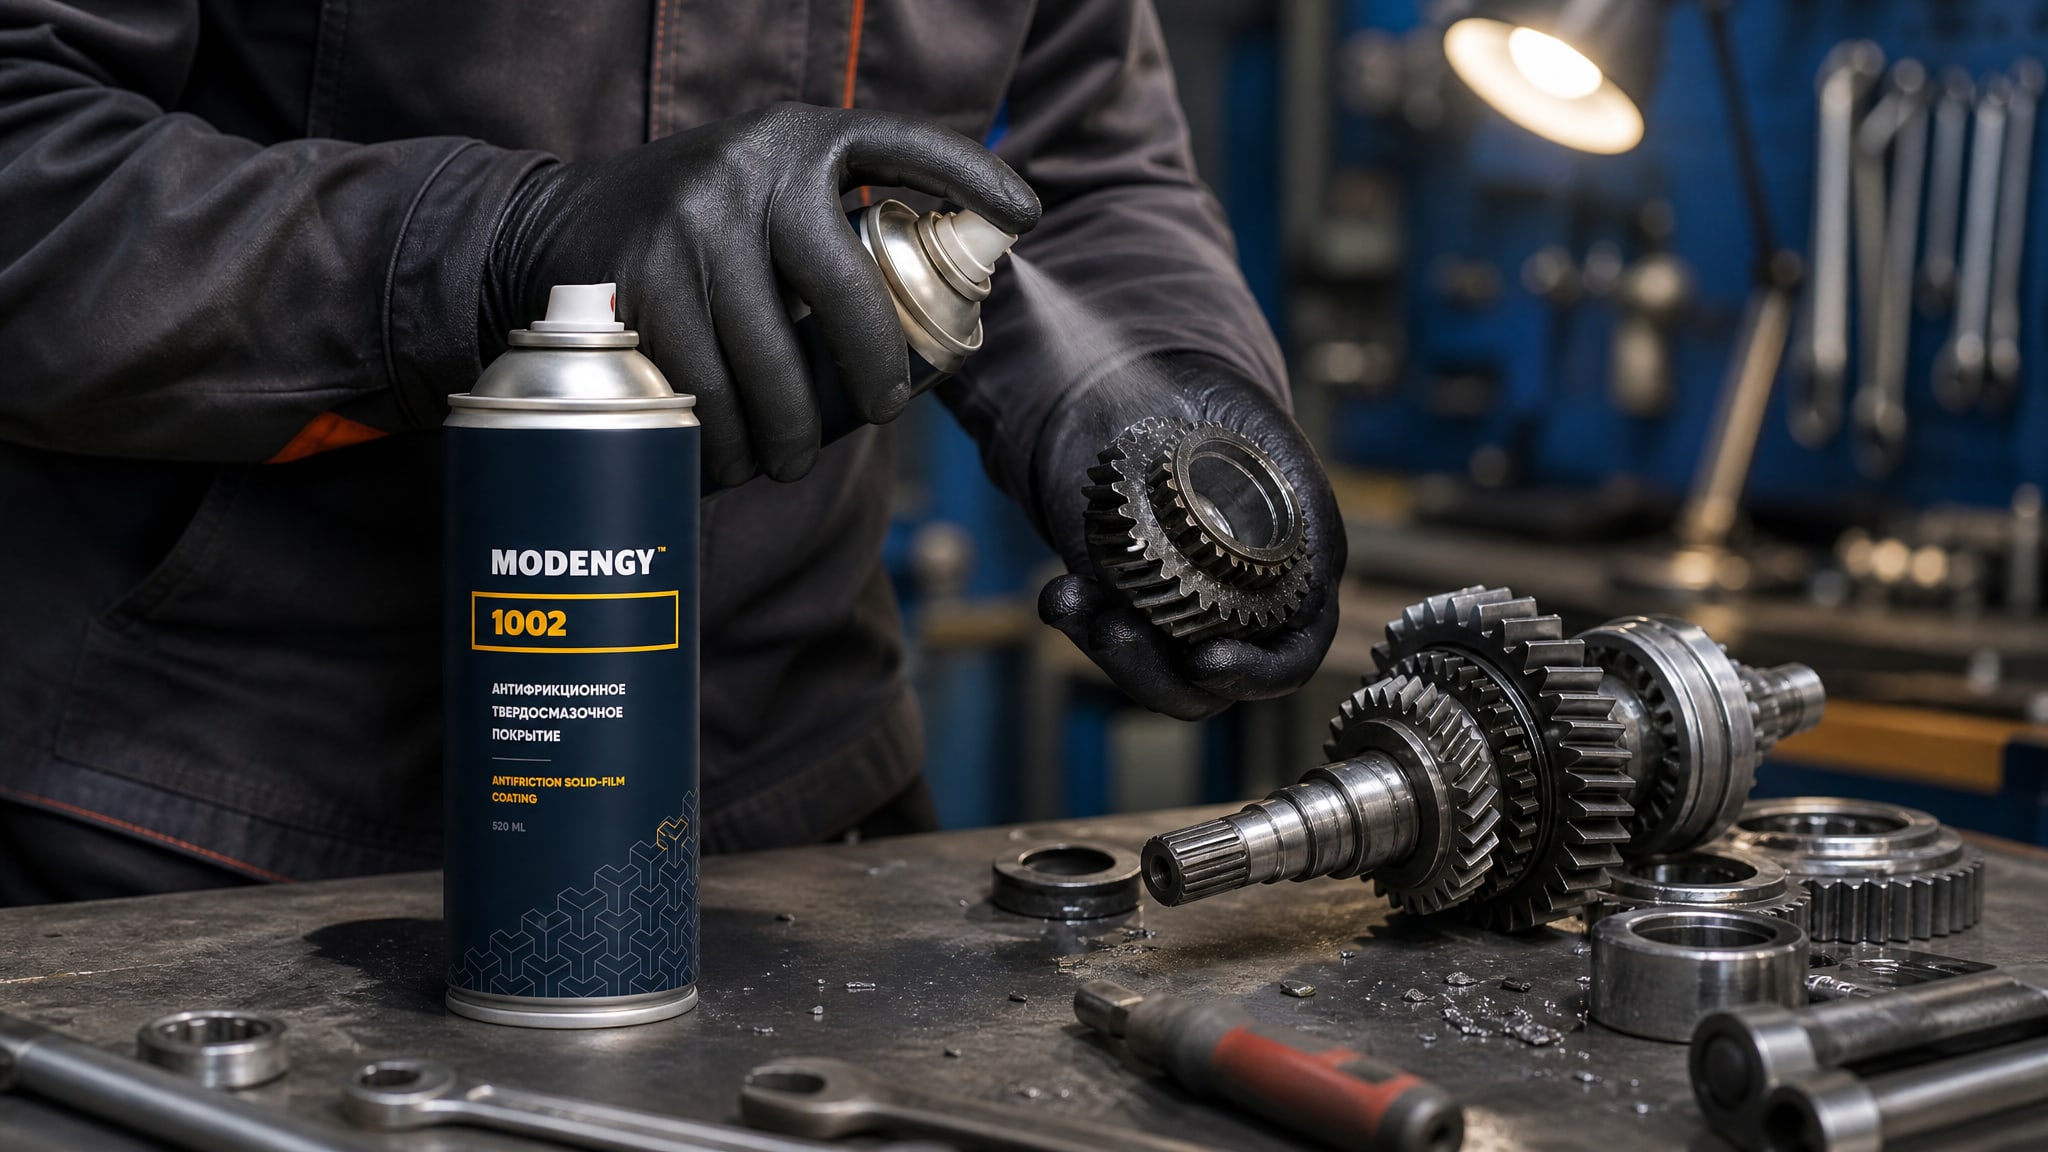
Для зубчатых передач, работающих в условиях фреттинга, вибрации и циклического нагружения, подготовленная поверхность требует особого внимания. В этих узлах развитая микрошероховатость критична для удержания покрытия, так как при колебаниях относительное смещение деталей может достичь микрон. Антифрикционное твердосмазочное покрытие MODENGY 1002 на подготовленной таким образом поверхности образует прочный слой, который выдерживает циклические нагрузки и предотвращает не только износ, но и попадание влаги, которая приводит к коррозии под слоем.
Кроме того, для узлов, где невозможно нанести твердое покрытие (например, для скользящих поверхностей, которые требуют смазки), целесообразно комбинировать подготовку с применением пластичной смазки, содержащей ингибиторы коррозии. Такой подход обеспечивает и снижение трения, и защиту от окисления.
Часто задаваемые вопросы
Почему после пескоструйной обработки покрытие через год начинает отслаиваться, если я все делал правильно?
Наиболее частая причина - задержка между подготовкой и нанесением покрытия. Если между абразивной очисткой и нанесением прошло больше 4–6 часов, особенно во влажной среде, на поверхности уже образовалась тонкая оксидная пленка. Другая причина - использование маслосодержащего воздуха при продувке; микроскопические капли масла разрушают адгезию. Рекомендуется подготавливать и покрывать в едином технологическом процессе.
Фосфатирование обязательно, или можно обойтись обезжириванием и пескоструйной обработкой?
Для деталей, работающих в мягких условиях (помещение, низкая влажность, короткий ресурс), можно обойтись без фосфатирования. Но для конструкций на улице, в условиях влажности, соли или циклического замораживания фосфатирование значительно продлевает ресурс, защищая металл от коррозии под слоем. Если технология позволяет - рекомендуется применять.
Какой размер абразива выбрать для пескоструйной обработки?
Оптимальный размер зерна -55 мкм; он обеспечивает баланс между созданием микрошероховатости и сохранением прочности материала. Зерно меньше 30 мкм создает недостаточную шероховатость, свыше 100 мкм - ослабляет поверхность. Выбор абразива зависит также от типа металла: для мягких металлов и тонких деталей используют более мелкий абразив, для массивных стальных конструкций - более крупный.
Можно ли использовать преобразователь ржавчины перед нанесением покрытия?
Нет, для стальных строительных конструкций применение преобразователей и модификаторов ржавчины запрещено в соответствии с нормативными документами. Они не удаляют продукты коррозии полностью, а лишь образуют на них поверхностный слой, который может вызвать прогрессирование коррозии под покрытием.
Как подготовить оцинкованную поверхность перед нанесением дополнительного защитного покрытия?
Оцинкованная поверхность должна быть подвергнута легкой абразивно-струйной очистке с использованием оксида алюминия, природного песка или кварца. Целью не является удаление цинка, а матирование поверхности для обеспечения адгезии. Агрессивная пескоструйная обработка может повредить тонкий цинковый слой.
Заключение
Защита от коррозии начинается не с выбора материала покрытия, а с правильной подготовки поверхности. Полный цикл включает удаление загрязнений и дефектов, создание микрошероховатости, обезжиривание и немедленное нанесение защитного слоя. Каждый этап решает свою задачу: чистота предотвращает образование под покрытием электрохимических элементов, шероховатость обеспечивает механическое зацепление, фосфатирование защищает от коррозии под слоем.
Инженерам и закупщикам следует помнить: если подготовка проведена с нарушениями, даже лучший антифрикционный материал или краска не гарантируют долгий ресурс. Рекомендуется разработать четкую технологическую инструкцию для каждого типа поверхности и строго ее придерживаться, в том числе контролировать время между подготовкой и нанесением покрытия, качество воздуха при пескоструйной обработке и состояние абразива. При работе с зубчатыми передачами, скольжением и циклическими нагрузками сочетание правильной подготовки с применением твердосмазочного покрытия обеспечивает как механическую защиту, так и коррозионную стойкость на долгие годы.