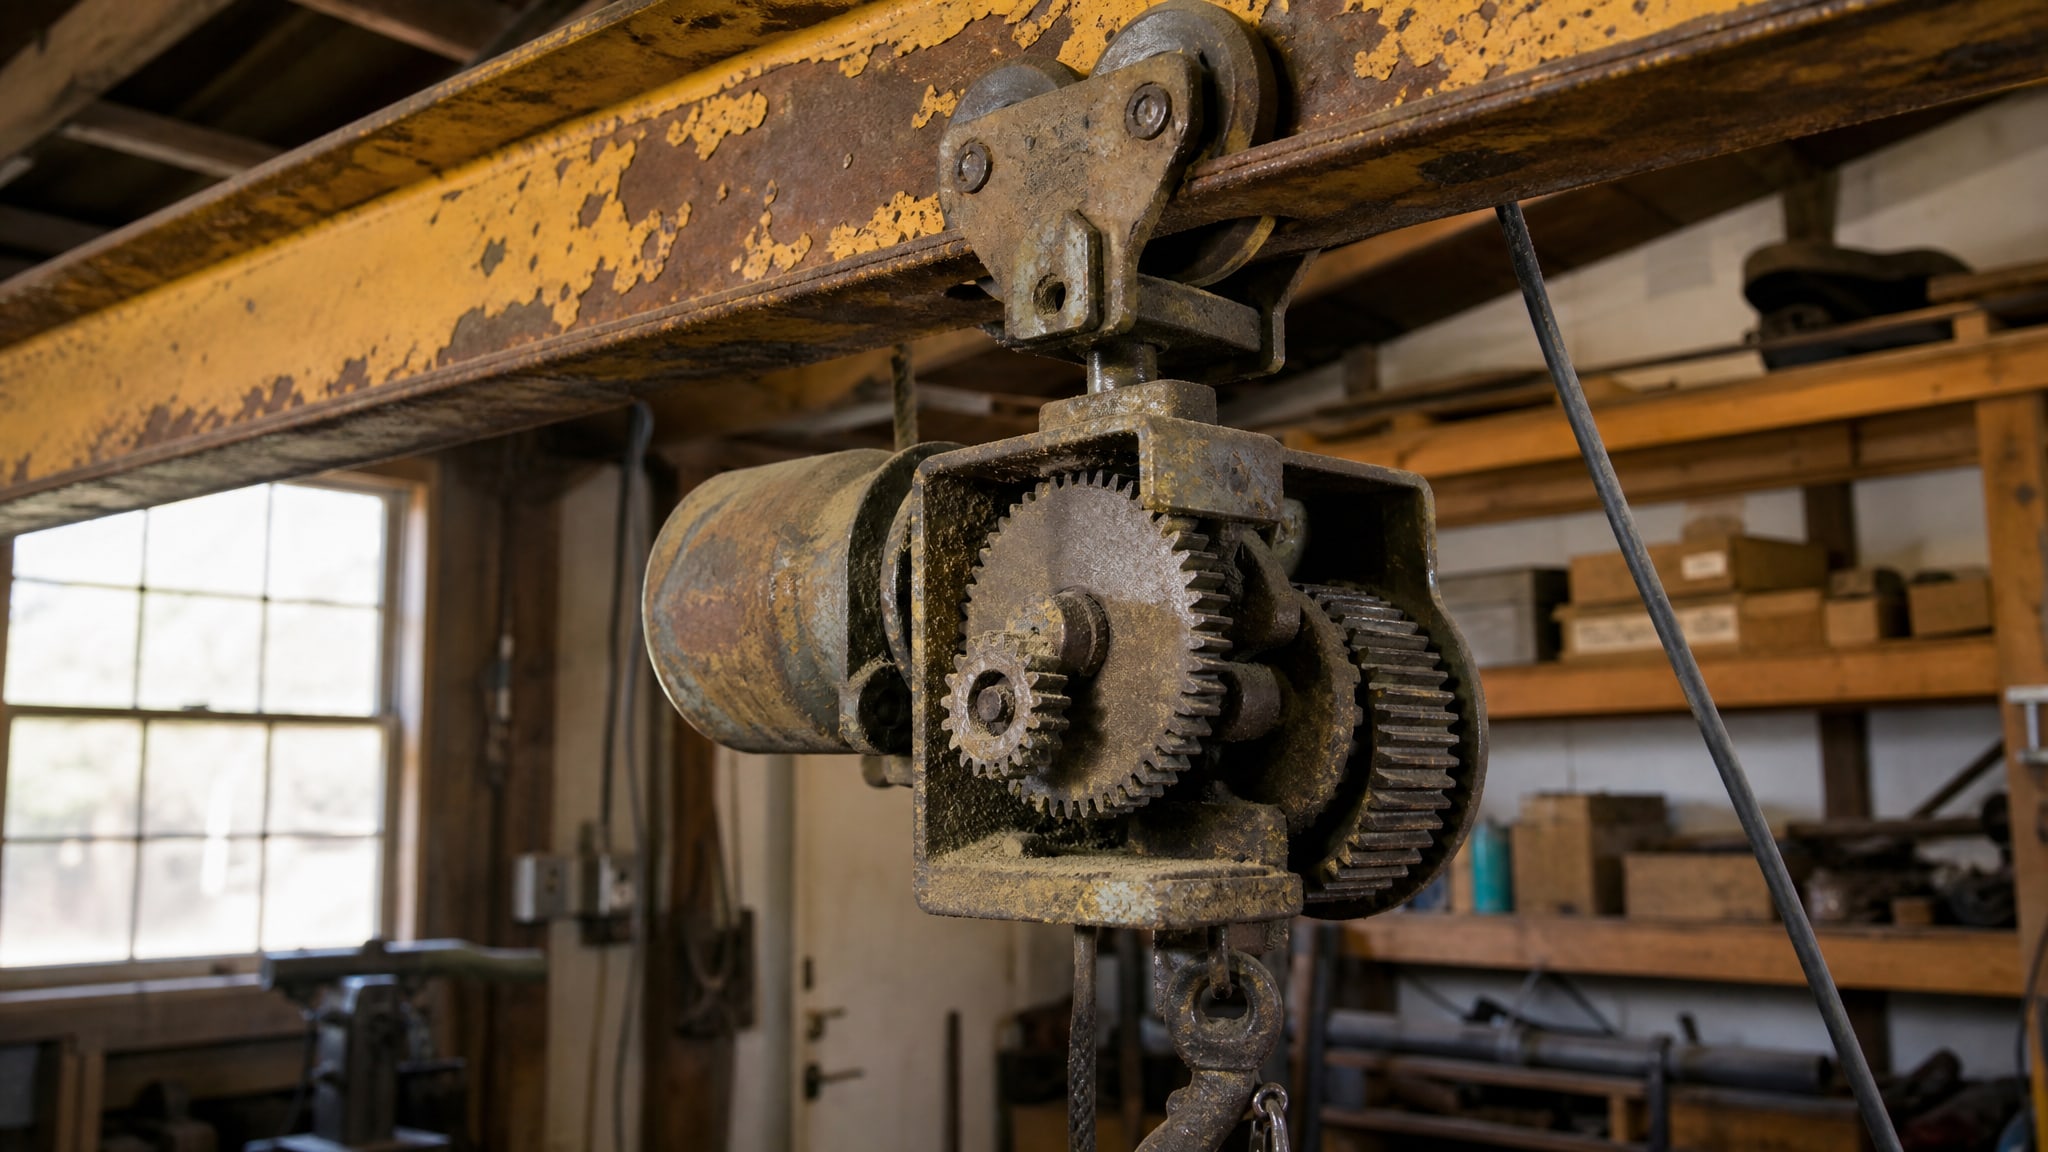
Быстрый износ твердосмазочных покрытий на открытых зубчатых передачах - это не столько следствие низкого качества материала, сколько результат сочетания механических, химических и эксплуатационных факторов. На открытых передачах (в отличие от закрытых редукторов) защитный слой подвергается прямому воздействию пыли, влаги, перепадов температур и высоких локальных давлений в зоне контакта зубьев. Инженеры и закупщики часто сталкиваются с тем, что качественное покрытие держится не запланированные 7–14 дней, а вдвое меньше. В этой статье разберем основные причины преждевременного выхода из строя твердосмазочных материалов и покажем, как распознать каждую из них на практике.
Понимание механизмов ускоренного износа критично для правильного выбора смазочного материала, подготовки поверхности и организации графика переобработки передачи. Закупщики, технические специалисты и инженеры найдут здесь конкретные симптомы проблем и рекомендации по их предупреждению.
Абразивный износ как основной механизм разрушения
Для открытых зубчатых передач абразивный износ - это наиболее характерный и основной вид повреждения.
На отличие от закрытых редукторов, открытые передачи (на мельницах, в составе кранов, печах) постоянно контактируют с пыльной окружающей средой. Мельчайшие абразивные частицы попадают в зацепление зубьев и, оказавшись между рабочими поверхностями, работают как режущий или шлифующий инструмент.
Когда абразив находится в зоне высокого давления контакта, даже твердое смазочное покрытие быстро истирается. Частицы пыли не просто проходят мимо - они внедряются в поверхность, создают микро-царапины и постепенно сошлифовывают защитный слой. Эта проблема усугубляется тем, что обновление смазочного слоя на открытой передаче происходит реже, чем в централизованных системах смазки закрытых редукторов. Если абразивные частицы не удаляются достаточно часто, износ ускоряется в разы.
Важный момент: износ зубьев по толщине может составить 10–30 % в зависимости от условий эксплуатации и режима восстановления. Эта цифра показывает, что абразивный износ - не косметическая проблема, а серьезное снижение несущей способности передачи. Чем выше запыленность в цехе или на участке, тем чаще приходится проверять состояние покрытия и проводить переобработку.
Нарушение смазочной пленки и переход к заеданию
Сплошность смазочной пленки между зубьями - это ключевое условие защиты от ускоренного износа и разрушения.
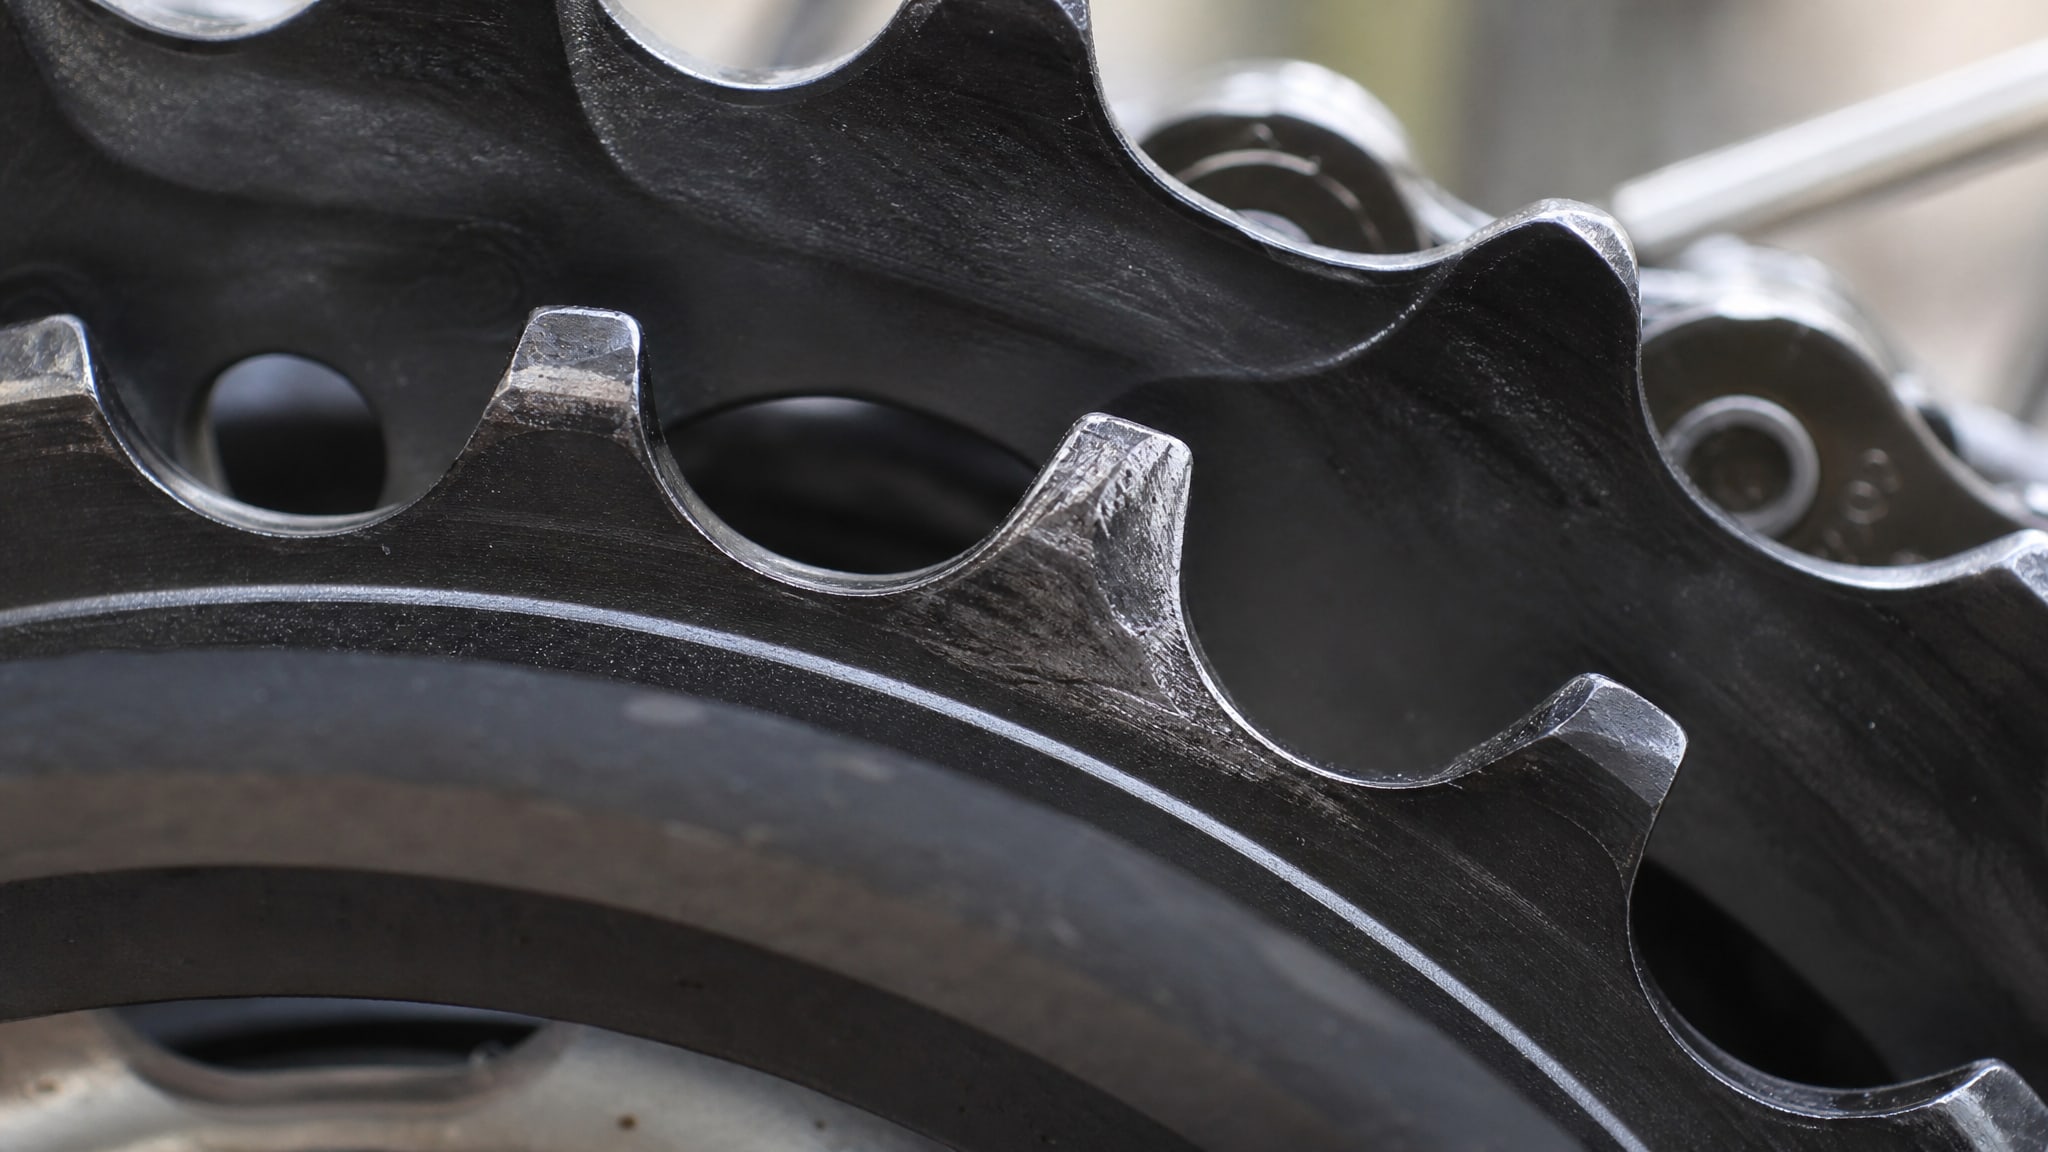
Когда пленка разрушается, металлические поверхности вступают в прямой контакт, давление в зоне зацепления достигает критических значений, и начинается локальный нагрев. При достаточной энергии этого нагрева микрообъемы металла могут свариваться между собой - это явление называется заеданием.
Заедание сопровождается резким скачком коэффициента трения, рывками нагрузки и, часто, издаванием характерного грохочущего звука. После заедания на поверхностях зубьев остаются задиры - глубокие борозды и наслоения металла, которые необходимо удалять. Если пропустить этот момент и продолжить эксплуатацию, детали могут полностью выйти из строя.
Нарушение пленки может произойти несколькими путями. Первый - выдавливание смазки из зоны контакта под действием огромных локальных давлений (в зубчатых передачах это могут быть сотни мегапаскалей). Второй - вымывание смазки, когда работающая пара обрасывает материал с поверхности или вода проникает в зацепление. Третий - окисление и потеря адгезии при длительном хранении или при работе при повышенной температуре. Каждый из этих сценариев требует разных подходов к профилактике.
Влияние температуры и загрязнения на стабильность покрытия
При температуре выше +60 °C происходит резкое изменение поведения смазочного материала.
Вязкость жидкого масла быстро падает, молекулярная структура ослабевает, и пленка становится нестабильной. На высокой температуре смазка может активнее испаряться или окисляться, что еще более снижает ее защитные свойства.
В запыленной среде возникает еще более опасная ситуация: жидкое масло смешивается с пылью и превращается в абразивную суспензию. Вместо защиты такой материал начинает работать как шлифующая паста, ускоряя износ покрытия и основного металла. Эта суспензия может проникать в микротрещины и поры, ускоряя коррозионные процессы.
На практике это означает, что в условиях высокой температуры и пыльности открытая передача требует переобработки гораздо чаще. Если в нормальных условиях качественное твердосмазочное покрытие держится 7–14 дней, то при температуре выше +60 °C и высокой запыленности этот срок сокращается до 3–5 дней. Это существенно влияет на организацию профилактического обслуживания и бюджет на смазочные материалы.
Несоосность, перегрузка и концентрация напряжений
Неправильная центровка зубчатых колес - одна из самых недооцениваемых причин быстрого износа покрытия.
При нарушении соосности нагрузка распределяется неравномерно: вместо того, чтобы передаваться по всей длине зуба, она сосредоточивается на кромке. Это создает локальные пики давления, которые значительно превышают номинальные значения и рассчитанные на них смазочные материалы.
Концентрация нагрузки на кромке зуба приводит к следующему: покрытие может быть разрушено за несколько часов интенсивной работы, хотя оно рассчитано на недели. Основной металл под тонким защитным слоем также подвергается усталостному напряжению, что может привести к выкрашиванию или отслаиванию покрытия.
Перегрузка (случайная или систематическая) имеет аналогичный эффект. Если передача работает сверх номинальной мощности, смазочная пленка выдавливается из зацепления, и защита падает. Эксперты подчеркивают, что именно несоосность и перегрузка часто скрываются за ложными выводами о «слабом покрытии». На самом деле покрытие разрушается не из-за качества материала, а из-за несоответствия условий эксплуатации расчетным параметрам.
Проверка соосности и межцентрового расстояния - обязательный этап перед первым нанесением смазки и должна повторяться не реже одного раза в квартал при интенсивной работе передачи.
Коррозия как дополнительный фактор износа
Вода в смазочном материале или попадающая в зацепление из атмосферы - это главная причина коррозии рабочих поверхностей зубьев.
На первый взгляд коррозия может показаться второстепенным процессом, но она существенно ускоряет износ. Ржавчина может быть равномерной (когда вся поверхность окисляется) или неравномерной (локальное глубокое разъедание).
Корозионные процессы создают микропористую структуру на поверхности зуба, которая нарушает адгезию нового смазочного слоя. Когда вы наносите новое покрытие на ржавую поверхность, оно держится слабо и может быстро отслаиваться. Кроме того, в микротрещинах коррозии накапливаются абразивные частицы, которые при работе передачи продолжают действовать как режущий инструмент.
Фреттинг-коррозия - еще один вид повреждения, который происходит на посадочных поверхностях при малых относительных перемещениях сопрягаемых деталей. Хотя это явление менее заметно, чем прямая ржавчина на зубьях, оно может привести к ослаблению закрепления колеса на валу и косвенно усилить нарушение соосности.
Неправильная подготовка поверхности и низкая адгезия
Перед нанесением твердосмазочного покрытия поверхность зубчатого колеса должна быть тщательно подготовлена.
Низкая адгезия - это частая причина быстрого срыва материала с рабочих поверхностей, даже если сам материал полностью соответствует спецификации.
Адгезия нарушается, если на поверхности остаются остатки старого покрытия, масла, ржавчины или заводского консервирующего слоя. Каждый из этих загрязнений создает барьер, препятствующий связыванию нового материала с металлом. В результате даже при нормальных условиях эксплуатации покрытие начинает отслаиваться.
Правильная подготовка включает: механическую очистку от старого материала, обезжиривание специальными растворителями, удаление ржавчины и сушку. После очистки время ожидания перед нанесением должно быть минимальным, чтобы на чистую поверхность не осела новая пыль или влага. В условиях высокой влажности (выше 80 %) и низких температур (ниже +5 °C) подготовленная поверхность требует дополнительной защиты перед нанесением покрытия.
В случаях, когда требуется формирование прочного и долговечного антифрикционного слоя, устойчивого к высоким нагрузкам и коррозии, оптимальным решением становится антифрикционное твердосмазочное покрытие на основе дисульфида молибдена. Такие материалы обеспечивают не только низкий коэффициент трения, но и защиту от влаги благодаря органическому вяжущему, которое создает барьер между металлом и окружающей средой.
Частые ошибки при выборе смазочного материала
Многие закупщики предполагают, что выбор смазки сводится к выбору между «жидкой» и «густой», или между материалами разных производителей.
На самом деле для открытых зубчатых передач нужно учитывать специфические требования: адгезия к металлу, устойчивость к вымыванию, защита от абразива и коррозии, температурный диапазон и совместимость с режимом работы.
Классическая ошибка - применение универсальной смазки, рассчитанной на легкие условия. Такой материал может быть недостаточно вязким для высоконагруженных передач или недостаточно адгезивным для открытых условий. Результат: материал быстро выдавливается из зацепления или вымывается, и через несколько дней передача остается без защиты.
Вторая ошибка - игнорирование истории эксплуатации узла. Если на передаче есть следы заедания, задиров или фреттинг-коррозии, нужно предварительно восстановить поверхность, прежде чем наносить новый материал. Иначе дефекты будут только прогрессировать.
Третья ошибка - применение чрезмерно густой смазки в надежде на большую долговечность. При этом смазка может не попасть в глубокие впадины между зубьями, останется только на вершинах, и защита будет локальной. Для открытых передач оптимальна средняя консистенция, которая позволяет материалу растечься и создать равномерный защитный слой.
Для открытых зубчатых передач, работающих в условиях высоких нагрузок и требующих защиты от коррозии, практика показывает эффективность адгезивной смазки-спрея с дисульфидом молибдена и графитом. Такой состав обеспечивает стабильное удержание материала на вертикальных и горизонтальных поверхностях, проникает в микропоры и сохраняет защиту даже при вымывании и высокой пыльности.
Часто задаваемые вопросы
Как распознать, что твердосмазочное покрытие изношено раньше срока?
Основные признаки: появление блестящих пятен на зубьях (признак обнажения металла), уменьшение видимого слоя покрытия, появление коррозии в виде пятен ржавчины, возникновение скрипа или грохота при работе передачи. Если нажать ногтем на поверхность и покрытие легко сцарапывается, это указывает на низкую адгезию и необходимость переподготовки поверхности.
Может ли высокая температура сама по себе разрушить твердое покрытие?
Высокая температура (выше +60 °C) не разрушает твердое покрытие напрямую, но резко ускоряет окисление смазочного материала и снижает вязкость жидкого компонента. Вследствие этого смазочная пленка становится нестабильной, и износ ускоряется. Поэтому при работе выше +60 °C нужны материалы с улучшенной термостойкостью.
Почему смазка вымывается из открытой передачи быстрее, чем из закрытого редуктора?
На открытых передачах смазка подвергается прямому контакту с водой (дождь, конденсат, брызги), пылью и механическому воздействию обрасывающихся капель. В закрытых редукторах смазка находится в стабильной среде и защищена от внешних факторов. Для открытых передач нужны материалы с высокой адгезией и гидрофобностью.
Как часто нужно переобрабатывать открытую зубчатую передачу при нормальных условиях?
При нормальных условиях (температура до +60 °C, низкая пыльность) переобработка требуется один раз в 7–14 дней. При температуре выше +60 °C и высокой запыленности интервал сокращается до 3–5 дней. График зависит от конкретных условий цеха и должен уточняться по результатам визуального осмотра.
Что делать, если на зубьях видны задиры или следы заедания?
Задиры требуют механического удаления абразивным инструментом перед нанесением новой смазки. Если не удалить задиры, новый материал будет держаться на неровностях слабо и быстро разрушится. После очистки нужно тщательно обезжирить поверхность и убедиться в правильности центровки передачи перед эксплуатацией.
Заключение
Быстрый износ твердосмазочных покрытий на открытых зубчатых передачах - это результат не столько низкого качества материала, сколько совокупности факторов: абразивного загрязнения, нарушения смазочной пленки, температурных колебаний, коррозии, несоосности и неправильной подготовки поверхности. Каждая из этих причин имеет свой механизм действия и требует специфического подхода к профилактике.
Практический путь к снижению износа состоит из нескольких шагов: проверить геометрию и соосность передачи, убедиться в отсутствии перегрузок, организовать регулярную очистку передачи от абразива, выбрать смазочный материал, соответствующий конкретным условиям (температура, влажность, пыльность), правильно подготовить поверхность перед нанесением и установить график переобработки на основе визуального осмотра. При соблюдении этих мер ресурс открытых передач и эффективность смазочного материала заметно возрастают, а затраты на ремонт снижаются.