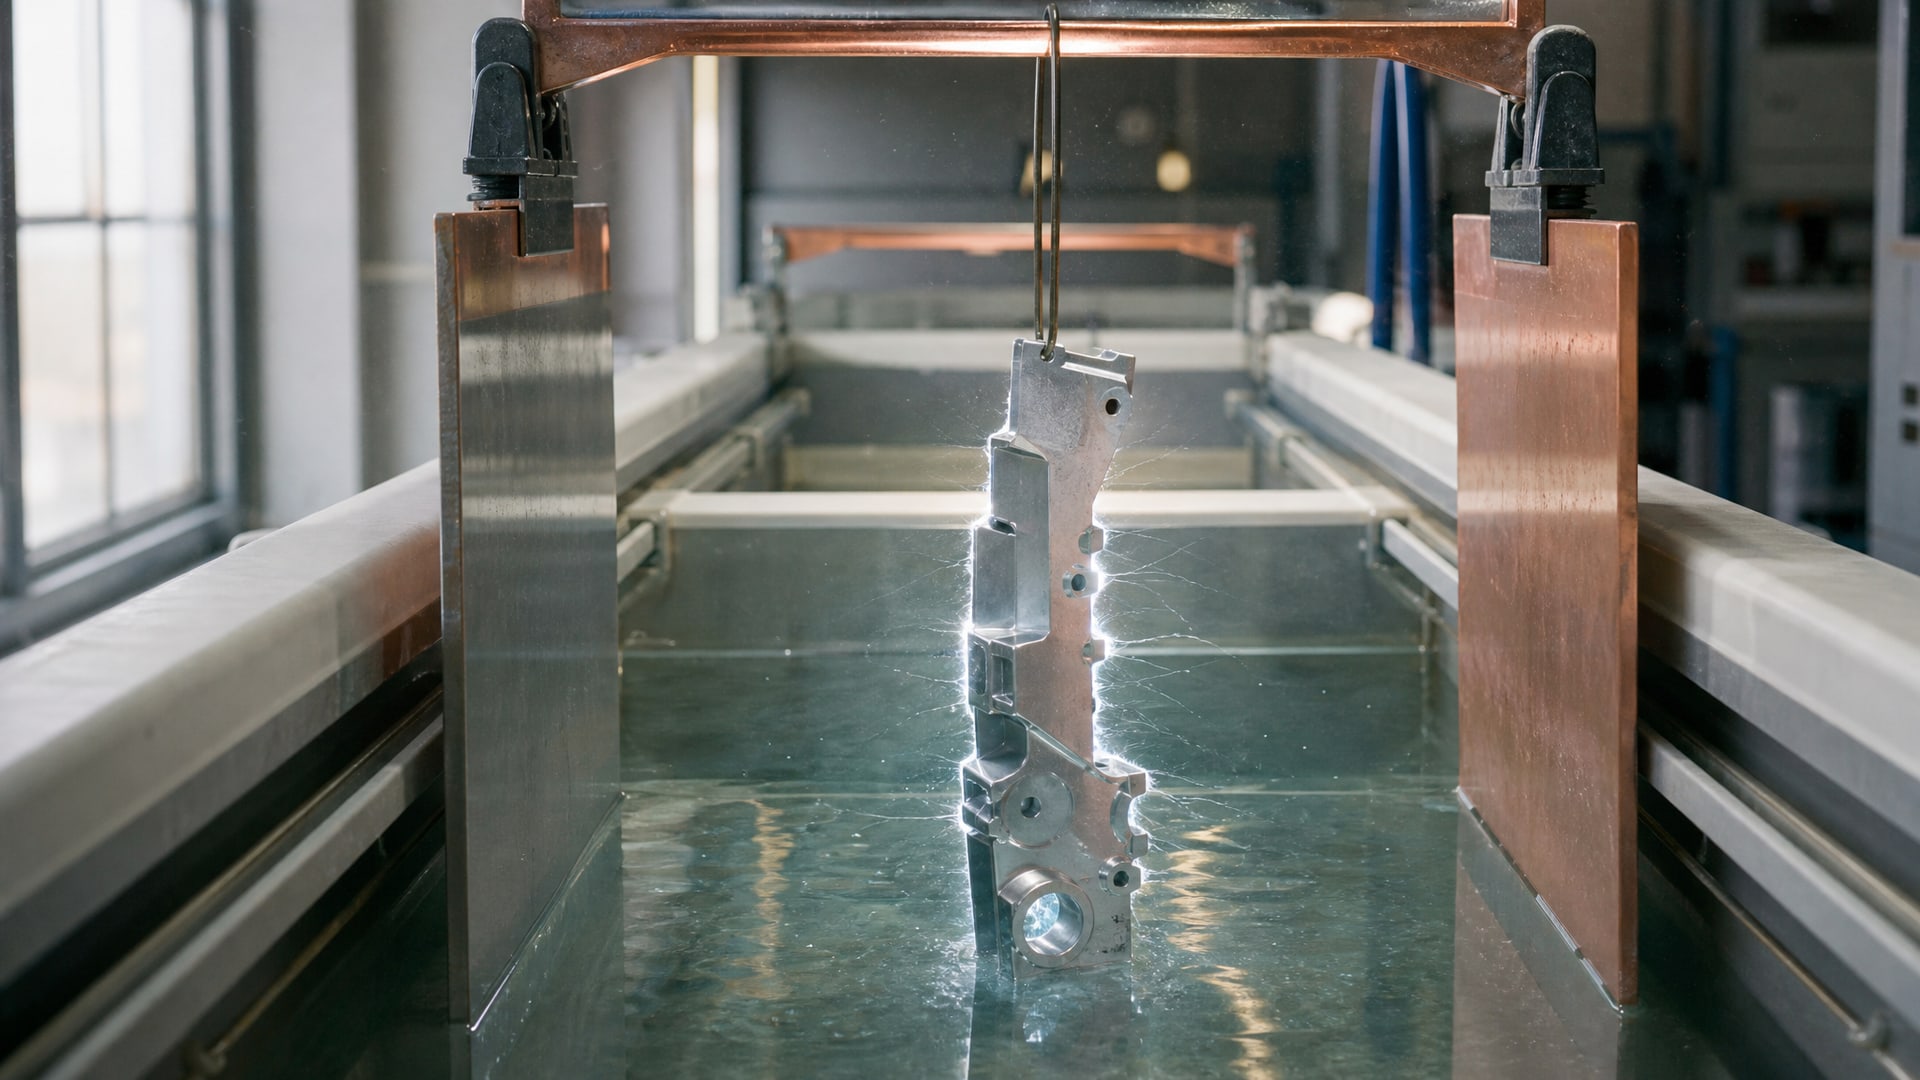
Гальваническое покрытие защищает металл от коррозии, но распределяется по поверхности неравномерно. На острых углах и выступах слой часто оказывается тоньше, чем на плоских участках - это физическая особенность электроосаждения, связанная с концентрацией электрического тока. Результат: углы первыми разрушаются под действием влаги, солей и механических нагрузок, сводя на нет затраты на все покрытие.
Статья объясняет, почему происходит утончение на углах, как его предотвратить на этапе проектирования и подготовки детали, и какие технологические решения дают равномерное покрытие даже на сложной геометрии. Информация полезна инженерам, конструкторам, закупщикам и специалистам по качеству, которые отвечают за надежность покрытия в условиях коррозии и износа.
Причины утончения покрытия на острых углах
При гальваническом покрытии деталь помещают в электролит между анодом и катодом.
Электрический ток течет по пути наименьшего сопротивления, концентрируясь на выступающих участках - острых кромках, углах и ребрах. Это означает, что плотность тока в этих зонах выше, чем на плоских поверхностях, а следовательно, осаждение металла идет быстрее и неравномерно.
На углах образуется слой толщиной, которая может в 1,5–2 раза отличаться от толщины на плоских участках. Это становится проблемой при работе в агрессивных средах - влажных цехах, на морском побережье, при контакте с химикатами. Микротрещины в тонком слое на кромке быстро превращаются в центры локальной коррозии, и защита скомпрометирована.
Кроме того, острые кромки сами по себе - источник концентрации напряжений. Под циклической нагрузкой или при механическом контакте они быстро повреждают покрытие, открывая путь влаге и электролитам к основному металлу.
Требования к форме деталей перед покрытием
Стандарты и нормативы прямо запрещают подавать на гальванизацию детали с острыми кромками.
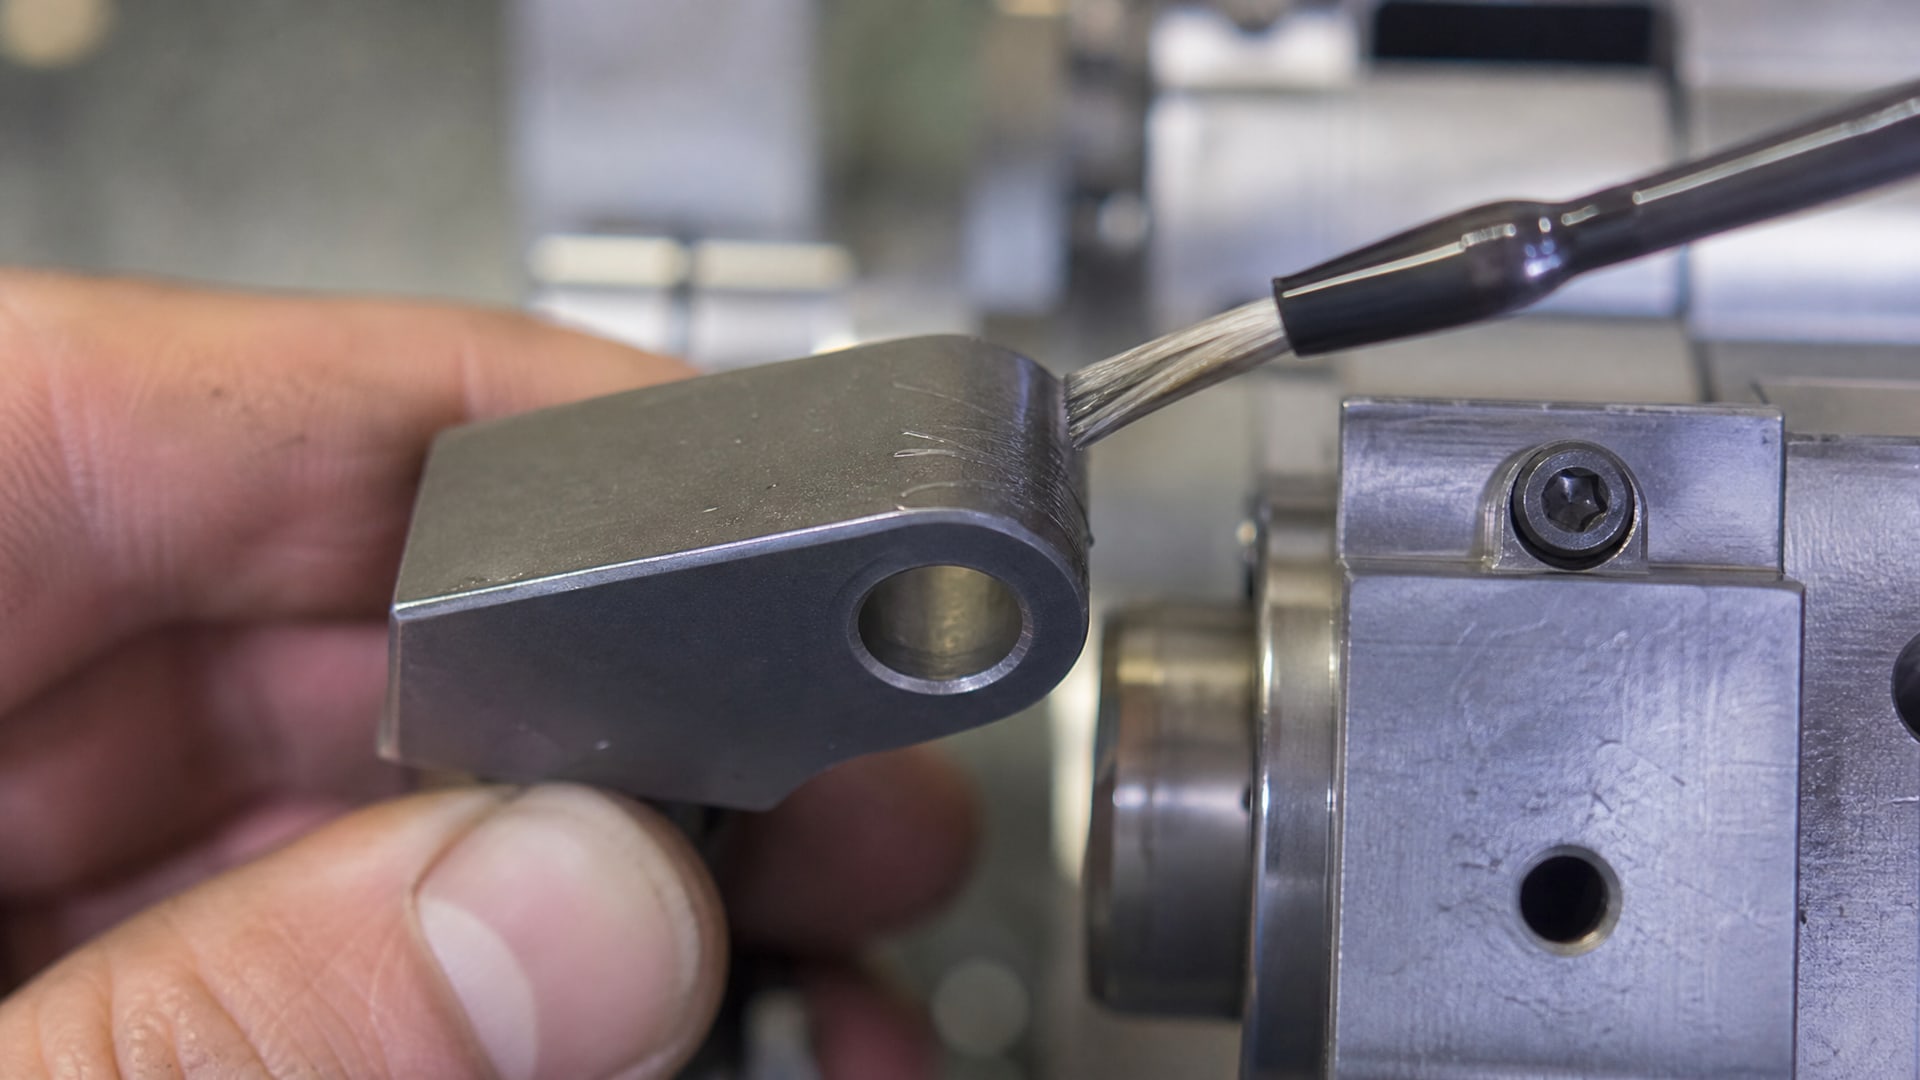
Для большинства покрытий острые углы должны быть скруглены радиусом не менее 0,3 мм. Для твердых и анодно-окисных покрытий требование жестче - радиус закругления должен быть не менее 0,5 мм.
Это не косметическое требование, а технологическое. Скругленная кромка снижает концентрацию тока, позволяя ему распределяться более равномерно. При радиусе 0,3 мм ток "размывается" по дуге, и осаждение металла становится более сбалансированным по всей длине края.
Фаски допустимы, но не заменяют требование к радиусу. Фаска скашивает кромку под углом, однако в точке пересечения фаски и основной поверхности все равно могут сохраняться локальные выступы, вызывающие неравномерность. Минимальный радиус - это базовое условие.
| Тип покрытия | Минимальный радиус кромки |
|---|
| Стандартные электролитические покрытия (медь, никель, хром) | 0,3 мм |
| Твердые и анодно-окисные покрытия | 0,5 мм |
Подготовка поверхности: ключевой этап
Равномерность покрытия начинается не с гальванической ванны, а с очистки детали.
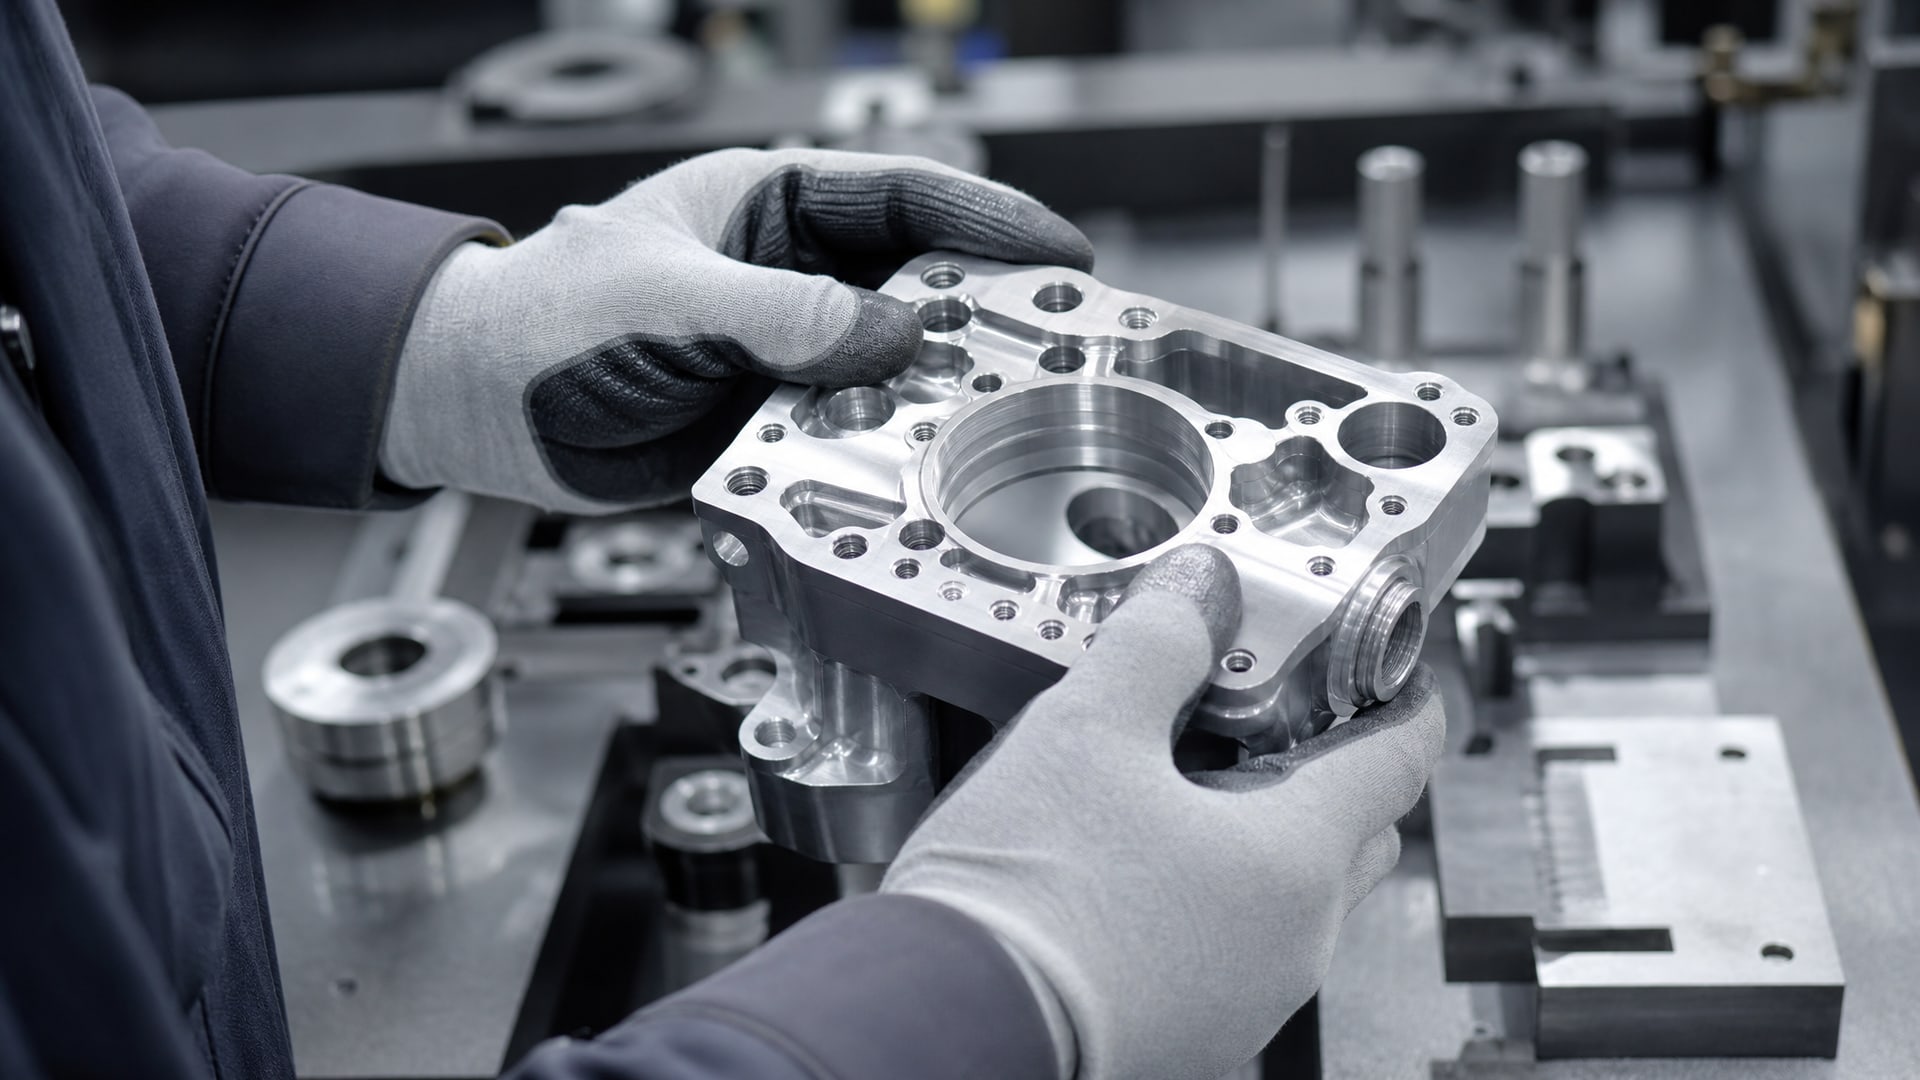
Перед нанесением покрытия на поверхности не допускаются заусенцы, коррозионные повреждения, закатанные окалины, трещины, поры и раковины. Любой дефект нарушает контакт между основным металлом и электролитом, создавая локальные "мертвые зоны", где покрытие либо совсем не формируется, либо сцепляется слабо.
Процесс подготовки включает обезжиривание, удаление продуктов коррозии и травильного шлама, а для горячекатаного металла - тщательную очистку от окалины. Все эти операции снижают электрическое сопротивление на границе металл-электролит и обеспечивают адгезию.
Если деталь содержит заусенцы или дефекты, они становятся "радиоактивными точками" неравномерности. Ток концентрируется на них еще сильнее, чем на острых углах, и локальное осаждение может быть в 3–4 раза интенсивнее, чем на чистых поверхностях. Это приводит к так называемым "игольчатым" отложениям металла - хрупким выростам, которые отламываются при сборке.
Герметизация швов и контроль внутренних полостей
Если деталь содержит сквозные отверстия, резьбы или внутренние полости, то электролит может проникнуть внутрь.
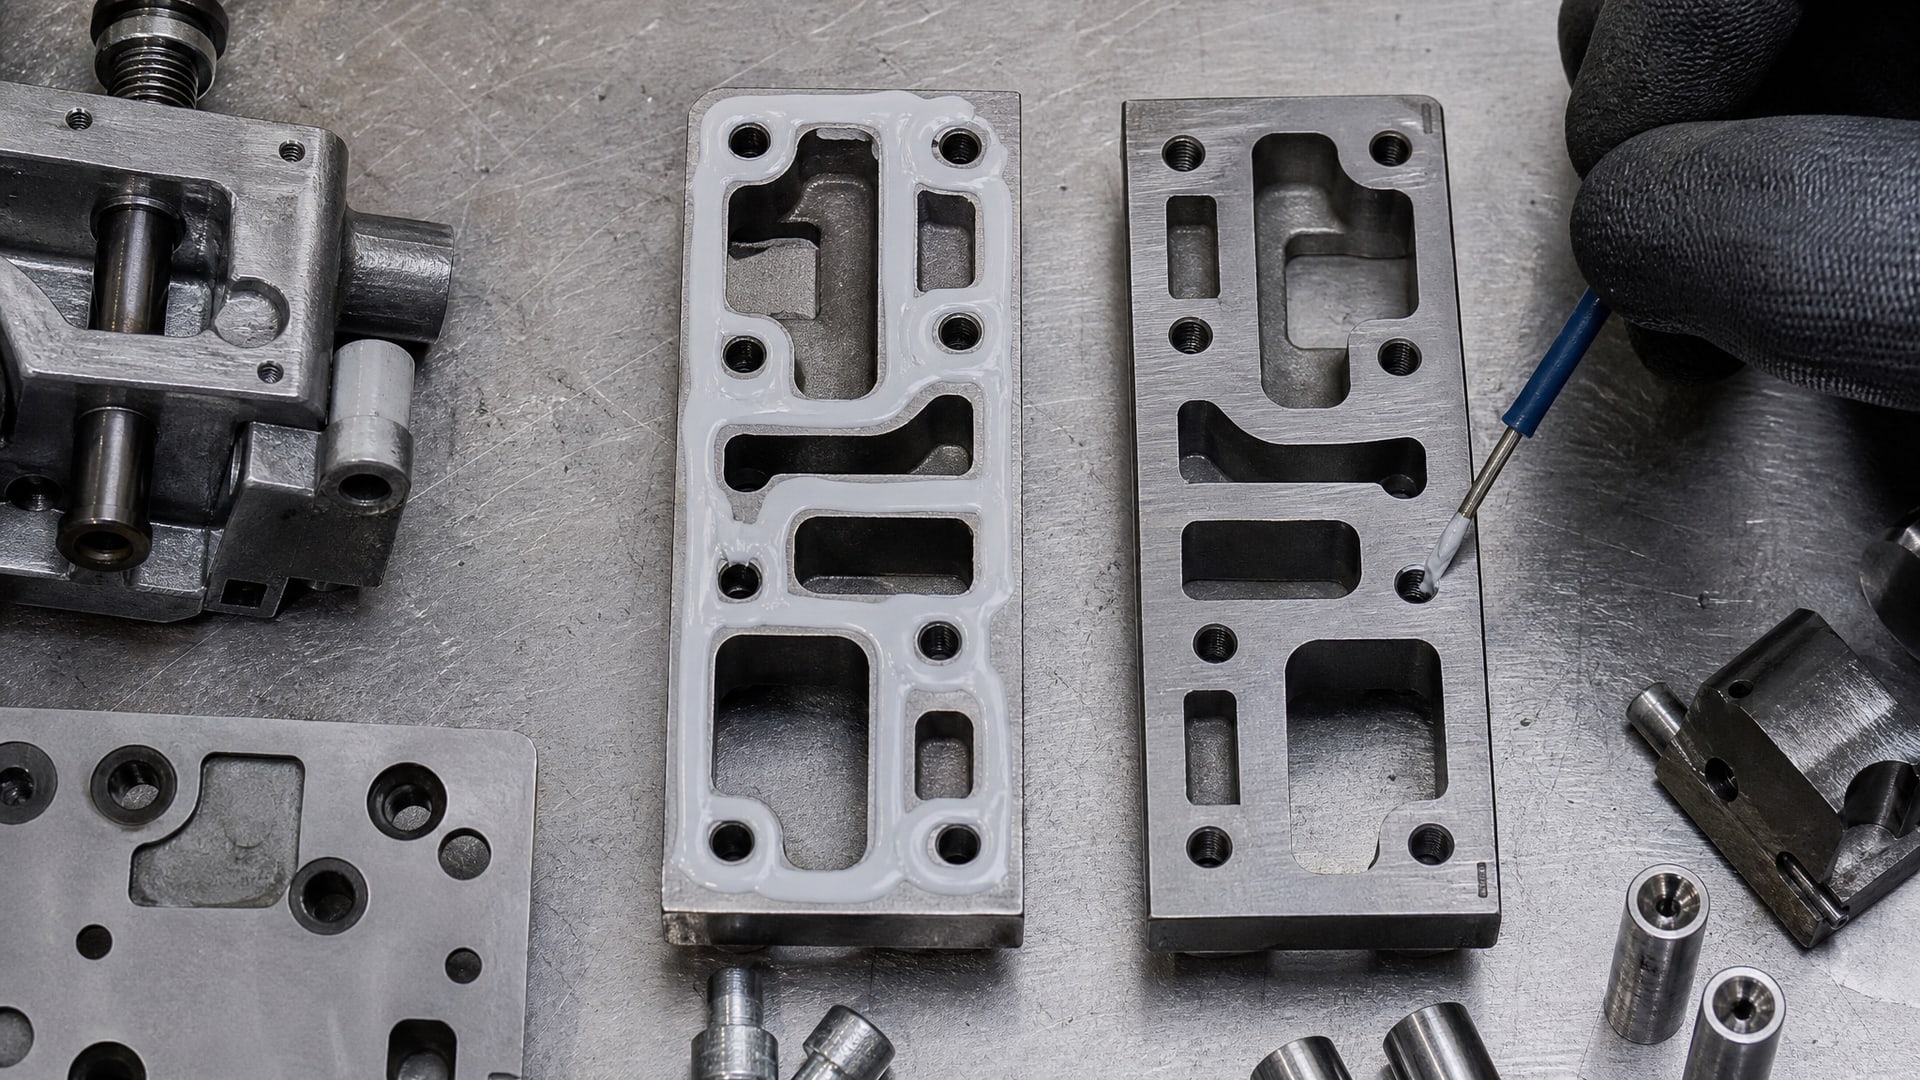
В этом случае осаждение металла происходит как снаружи, так и изнутри, часто неравномерно. Если доступ электролита ограничен, внутри может накопиться концентрированный электролит, что вызовет локальное "пережаривание" - чрезмерное осаждение на одних участках и полное отсутствие на других.
Источники указывают, что попадание электролита в непрерывные или прерывистые швы недопустимо. Для критичных деталей швы герметизируют перед гальванизацией, например, клеевыми пробками или защитными восками. После покрытия эти герметики удаляют, открывая уже защищенную поверхность.
Контроль геометрии детали перед покрытием - это не только геометрический контроль размеров, но и проверка, что все внутренние полости, если их нельзя дренировать, предусмотрены конструктором и технологом как "нежелательные" и минимизированы.
Промывка и нейтрализация после покрытия
После окончания гальванизации деталь покрыта слоем оставшегося электролита, адсорбированного на поверхность.
Если этот электролит не удалить, он продолжит работать как электролит, ускоряя локальную коррозию, особенно на углах и в щелях.
Поэтому деталь промывают водой для удаления основной массы электролита, а затем нейтрализуют в щелочных растворах. Это снижает риск коррозии и стабилизирует покрытие. Процесс особенно важен для толстых слоев (от 10–15 мкм и выше), где внутри может остаться прослойка электролита, способная вызвать вздутие покрытия или белый налет.
Контроль толщины покрытия при гальванизации ведут в диапазоне от 0,3 до 500 мкм в зависимости от назначения детали. На критичных участках, где требуется максимальная защита кромок, толщину часто задают с запасом - не просто минимальное требование, а 1,5–2 раза выше. Это страховка против неравномерности: если минимально требуется 5 мкм на всей поверхности, на практике может получиться 3–4 мкм на кромке и 7–8 мкм на плоскости; увеличение среднего значения выравнивает этот разброс.
Химическое никелирование как альтернатива для сложной геометрии
Если деталь содержит множество острых кромок, глубокие резьбы, полости и сложные внутренние элементы, гальваническое покрытие неизбежно будет неравномерным.
В этом случае стоит рассмотреть химическое никелирование (химическое никелирование без внешнего электрического тока).
При химическом никелировании металл осаждается за счет химической реакции восстановителя в растворе, а не за счет электрического тока. Это означает, что ток не концентрируется на выступах, и слой формируется более равномерно по всей поверхности, включая отверстия, резьбы и острые углы. Источники подчеркивают, что химическое никелирование дает более равномерное покрытие на внутренних полостях, сложной геометрии и кромках.
Недостаток: химическое никелирование требует другого оборудования, других расходников и может быть дороже. Кроме того, слой получается меньше по толщине за один цикл и требует более долгого времени выдержки. Но для деталей, где адгезия и равномерность критичны, это решение оправдано.
На практике некоторые производители комбинируют оба подхода: сложные детали проходят химическое никелирование, затем наносят тонкий слой гальванического хрома для улучшения твердости и блеска. Это требует большего планирования, но дает надежный результат.
Технологические решения для равномерного покрытия острых углов
Проектирование деталей с учетом гальванизации
Конструктор должен понимать, что острые кромки - враг равномерности. При разработке детали необходимо заложить скругления радиусом минимум 0,3 мм на всех внешних кромках, а для критичных участков -0,5 мм. Это кажется незначительным, но именно эти десятые доли миллиметра определяют распределение тока и качество защиты.
Кроме того, следует минимизировать острые "выступы" и внутренние полости без дренажа. Если полость необходима, нужно предусмотреть дренажные отверстия минимум диаметром 2–3 мм, чтобы электролит мог свободно циркулировать и вытекать при извлечении детали.
Правильная фиксация деталей в ванне
Во время гальванизации деталь должна быть зафиксирована так, чтобы кромки и углы не соприкасались со стенками ванны, катодными штангами или другими деталями. Если кромка прижата к стенке, ток туда не доходит, и в этой зоне покрытие вообще не формируется. Такие "мертвые зоны" - частая причина отказа покрытия на углах.
Профессиональные гальваники используют специальные держатели, которые равномерно распределяют нагрузку и обеспечивают "плавающее" позиционирование детали в электролите. Кроме того, периодически деталь поворачивают или перемещают в ванне, чтобы избежать локального "перегрева" от тока.
Оптимизация режима гальванизации
Толщина и равномерность покрытия зависит от силы тока, времени выдержки, температуры электролита и его химического состава. На практике толщину регулируют снижением плотности тока (ампер на единицу площади), что замедляет процесс, но улучшает равномерность.
Для деталей с острыми кромками часто используют более низкую плотность тока и более долгую выдержку, чтобы дать электролиту время "растечься" и компенсировать локальные концентрации. Это увеличивает время цикла на 20–40%, но гарантирует, что слой на углах будет ближе к среднему значению.
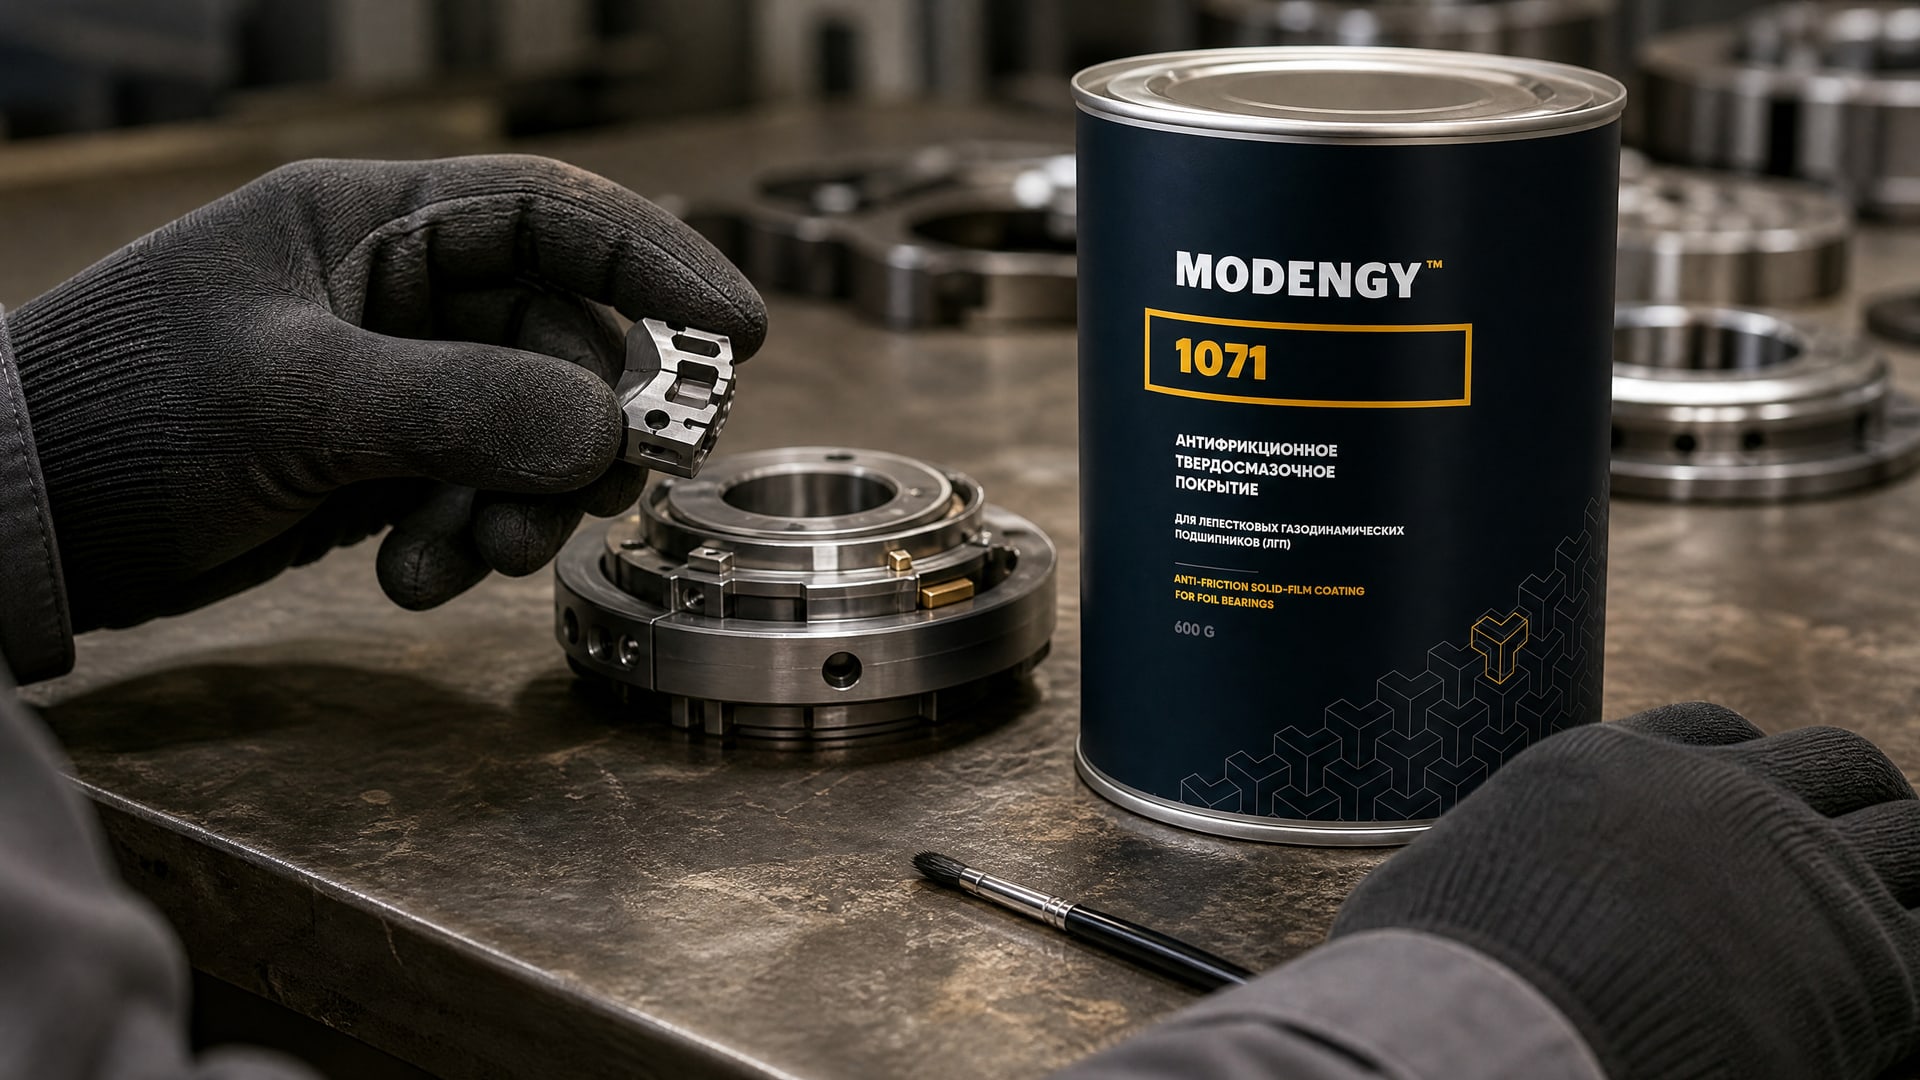
Для решения проблемы утончения слоя покрытия на углах деталей, особенно в таких чувствительных узлах, как подвижные соединения и опорные конструкции, в критичных случаях применяют дополнительное антифрикционное твердосмазочное покрытие. Например, MODENGY 1071 специально разработано для снижения трения и износа в местах контакта, где гальваническое покрытие может быть тоньше. Такое сочетание подходов - гальваническая защита от коррозии плюс твердосмазочное покрытие для критичных кромок - часто используется при проектировании узлов с повышенными требованиями к надежности.
Контроль качества и приемка покрытия
После гальванизации качество проверяют несколькими методами.
Толщину измеряют электромагнитным толщиномером в минимум пяти точках на каждой детали: центр плоской поверхности, два-три участка на кромках и края отверстий. Если минимальная толщина на кромке ниже допуска, деталь может быть забракована или отправлена на доработку.
Адгезию проверяют методом "сгибание-разгибание" или "кросс-тестом" - надрезают покрытие крест-накрест, слегка прижимают скотч и резко отдирают. Если покрытие отслаивается даже на небольшой площади, адгезия плохая, и это часто видно на кромках, где подготовка была хуже.
Для коррозионной стойкости проводят испытание солевым туманом (ГОСТ 9.308): деталь помещают в камеру с туманом из 5%-ного раствора хлорида натрия и наблюдают, сколько часов до появления первых очагов ржавчины на краях образца. Тонкое или неравномерное покрытие покажет коррозию за 48–72 часа; качественное - за 200–500 часов.
Часто задаваемые вопросы
Почему на углах покрытие тоньше, если мы одинаковое время держим деталь в ванне?
Ток концентрируется на острых выступах из-за меньшего электрического сопротивления. Более высокая плотность тока на кромке приводит к быстрому осаждению металла, но слой получается более хрупким и менее плотным. На плоских участках ток распределен равномернее, слой формируется медленнее, но качественнее. Это физический закон электроосаждения, его нельзя избежать, только предусмотреть проектно.
Может ли фаска вместо скругления защитить кромку?
Фаска разворачивает кромку под углом, но не устраняет локальные выступы в ее геометрии. Требование к минимальному радиусу (0,3 мм) остается условием лучшего распределения тока. Фаска допустима как дополнение к скруглению, но не как замена. Если размеры детали критичны и скругление невозможно, нужно договориться о фаске И скруглении точки перехода.
Как узнать, хорошего ли качества покрытие на углах, если на глаз все одинаково блестящее?
Внешний вид может быть обманчивым. Проверьте толщину электромагнитным толщиномером именно на углах и кромках - это займет 2 минуты. Если толщина на кромке на 20–30% ниже, чем в центре, это признак неравномерности. Для критичных деталей закажите испытание солевым туманом - оно выявит слабые точки за несколько дней.
Есть ли способ получить покрытие одинаковой толщины везде?
Гальванизация дает неравномерность по природе. Полностью ее избежать нельзя. Но можно минимизировать: правильная подготовка поверхности, скругление кромок радиусом 0,5 мм, оптимизация режима с низкой плотностью тока, герметизация швов и контроль фиксации детали - все это вместе снижает разброс. Если требуется абсолютная равномерность, рассмотрите химическое никелирование вместо гальванического.
Нужно ли дополнительное покрытие над гальваническим, если углы критичны?
Для особо ответственных узлов - да. Над гальваническим никелем можно нанести тонкий слой хрома для твердости. А если кромка будет работать с трением, имеет смысл после гальванизации нанести твердосмазочное покрытие. Это усложняет технологию, но гарантирует защиту именно там, где она нужна больше всего.
Заключение
Утончение слоя покрытия на острых углах - это не дефект производства, а следствие физики электроосаждения. Ток концентрируется на выступах, и равномерность достигается только при правильном проектировании деталей, подготовке поверхности, выборе режима гальванизации и контроле качества.
Для защиты углов деталей необходимо: скруглить кромки радиусом не менее 0,3 мм перед гальванизацией, очистить поверхность от загрязнений и дефектов, герметизировать внутренние зазоры, оптимизировать режим нанесения покрытия с учетом геометрии, а после гальванизации проверить толщину толщиномером точно на углах. Если деталь содержит сложную геометрию и требуется максимальная равномерность, рассмотрите химическое никелирование как альтернативу. При необходимости комбинируйте гальваническое покрытие с дополнительной защитой - твердосмазочным покрытием или хромированием - для критичных кромок.
Следующий шаг: согласуйте со своим поставщиком гальванических услуг требования к радиусам кромок и режимам осаждения именно для вашей детали, а затем включите эти параметры в рабочие чертежи и технологические регламенты.