Зубчатые передачи работают в режимах с экстремальными контактными напряжениями - до нескольких тысяч мегапаскалей в точке зацепления. Неправильный выбор смазочного материала или неадекватная вязкость приводят к разрушению масляной пленки, переходу в граничное трение и развитию задиров, выкрашивания и питтинга. Статья разбирает, почему мягкая подложка (слабая масляная пленка, недостаточная адгезия, низкая вязкость) становится источником отказов, какие дефекты при этом возникают и как подобрать защиту, которая держится под нагрузкой.
Материал полезен техническим специалистам, инженерам и закупщикам, которые сталкиваются с задирами шестерен, ускоренным износом и неожиданными заклиниваниями редукторов и открытых передач.
Граничное трение и разрушение масляной пленки
Основной риск мягкой подложки - ее неспособность сохранять связность при пиковых нагрузках.
В момент контакта двух зубьев давление в пятне контакта может достигать 1500–2500 МПа. При таких напряжениях обычная минеральная масляная пленка толщиной в несколько микрон разрушается, и микрошероховатости стальных поверхностей начинают вступать в прямой контакт.
Переход в режим граничного трения означает, что жидкая смазка перестает работать как разделитель. На поверхности остаются лишь мономолекулярные слои вещества или тончайшие пленки оксидов. Если эти слои химически слабо связаны с металлом или недостаточно прочны на сдвиг, возникает микросваривание и задир. Зубья начинают царапать друг друга, оставляя глубокие риски и раковины.
Предупреждение разрушения пленки требует двух условий: достаточная вязкость масла (чтобы пленка была толще) и специальные противозадирные присадки (EP-добавки), которые при нагреве и трении химически связываются с металлом, образуя защитный слой, способный выдержать микроконтакт. Обычная универсальная смазка не содержит такие присадки в нужной концентрации.
Типовые дефекты при использовании недостаточной защиты
Когда смазка слабо держит нагрузку, дефекты появляются быстро и закономерно.
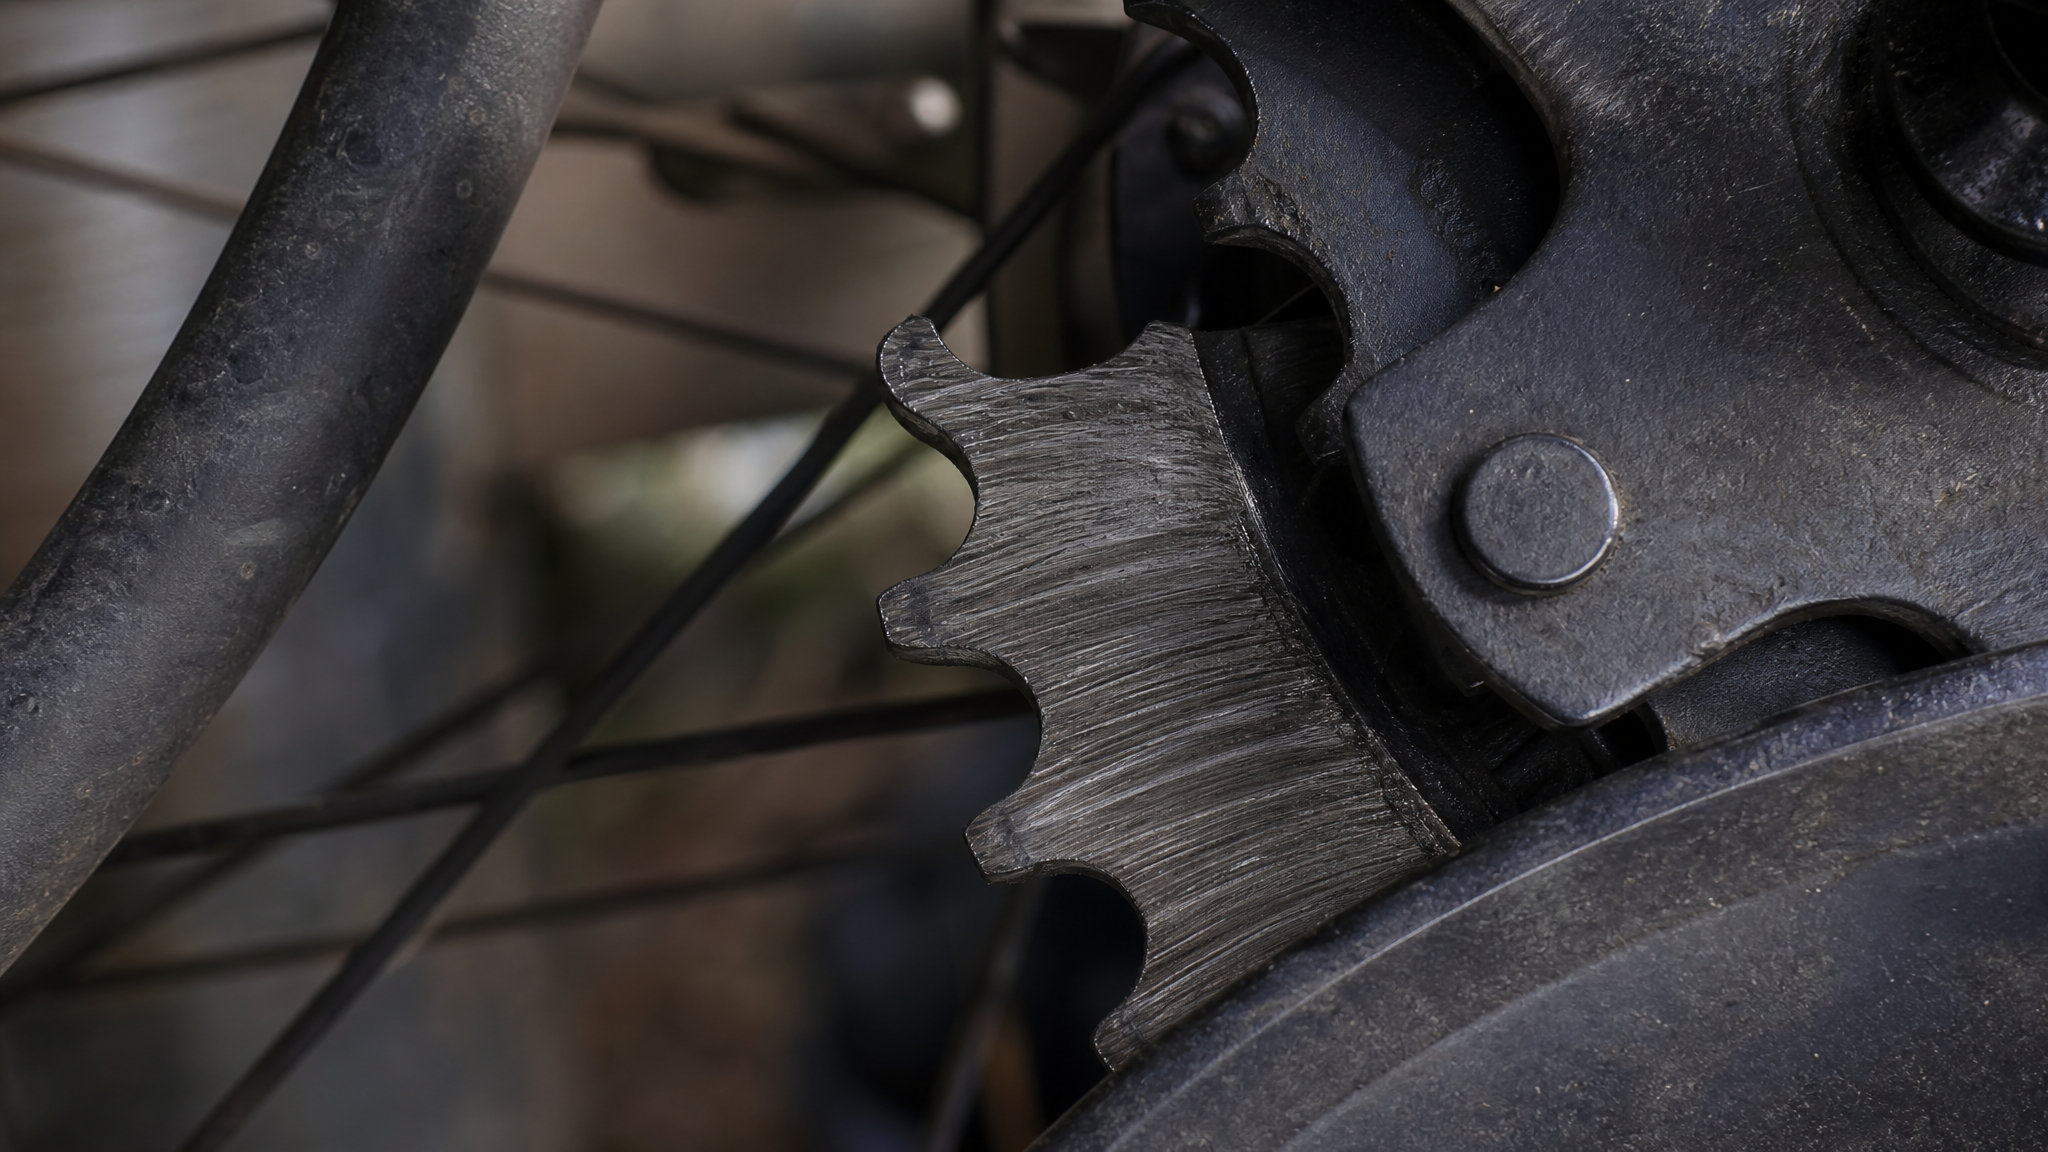
К основным видам повреждения зубьев относят:
Питтинг - образование мелких ямок (раковин) на поверхности зуба, связанное с усталостью материала при циклических контактных нагрузках. Отличается от задира тем, что материал не столько сдирается, сколько выкрошивается из-за усталости.
Все эти дефекты развиваются медленнее в присутствии адекватной защиты, но ускоряются в разы, если смазочный материал не рассчитан на реальные условия нагружения. Самый опасный сценарий - ускоренный износ в первые месяцы эксплуатации, когда задиры уже видны, но еще можно предотвратить полный отказ передачи.
Вязкость, присадки и совместимость с покрытиями
Выбор правильной смазки для зубчатых передач определяется тремя ключевыми параметрами.
Вязкость масла должна соответствовать скорости скольжения и нагрузке. Для тихоходных редукторов с большим крутящим моментом требуются масла высокой вязкости (ISO VG 100–220), чтобы масляная пленка в пятне контакта оставалась толще и не разрушалась полностью. Для быстроходных передач можно использовать более легкие масла (ISO VG 32–46), так как эффект клиновидного клина между зубьями сильнее. Универсальный выбор - ISO VG 68–100.
Противозадирные присадки (EP, от extreme pressure) - это сульфур-, хлор- и фосфорорганические соединения, которые при температуре контактной зоны (800–1200 °C в микрообъеме) реагируют с поверхностью металла и образуют защитный полимерный или минеральный слой. Этот слой держит микроконтакты, предотвращая сварку и отслаивание. Обычные индустриальные масла содержат мало таких присадок или не содержат их вообще; специальные противозадирные масла содержат их 1–3% по массе.
Совместимость с покрытиями и уплотнениями - часто упускаемый фактор. Если на зубчатых колесах нанесено твердое покрытие (цементация, нитроцементация, цветные эмали) или установлены резиновые уплотнения, смазка не должна разбухивать резину или размягчать эмаль. Некоторые активные присадки при длительном контакте с полимерами вызывают их набухание и потерю герметичности.
При неправильном подборе смазка либо теряет присадки под воздействием циклических нагрузок, либо насыщается водой и окисляется, теряя защитные свойства. Результат - мягкая подложка в самый критичный момент работы передачи.
Открытые передачи, влажная среда и адгезия покрытия
Открытые зубчатые передачи (не закрытые в редукторе) подвергаются воздействию влаги, пыли, температурных скачков и часто прямого солнечного света.
Такие условия резко снижают эффективность жидкого масла: оно не образует толстой сплошной пленки, вязкость падает при нагреве, а вода приводит к окислению и расслоению.
Для таких случаев применяют пластичные смазки или адгезивные покрытия. Адгезия - это физико-химическое сцепление вещества с поверхностью металла. В отличие от липкости, которая часто ассоциируется с вязкостью пластичной смазки, адгезия характеризует способность материала удерживаться на поверхности при трении, ударах и вибрации, не вымываясь и не продавливаясь.
При выборе защиты для открытых передач закупщики и инженеры часто попадают в ловушку: берут обычную пластичную смазку с хорошей адгезией в маслянистой части, но недостаточно противозадирными свойствами. Первые недели-месяцы смазка держится на зубьях (высокая адгезия), но как только начинается интенсивное трение и нагрев, масляная основа теряет присадки и вязкость, и переход в граничное трение становится неизбежен.
Для открытых редукторов в тяжелых условиях требуется адгезивное покрытие, которое одновременно содержит достаточно противозадирных присадок, чтобы защитить граничный контакт. Стандартная универсальная пластичная смазка такого баланса часто не обеспечивает.
Продавливание мягкой подложки при циклических нагрузках
Мягкая подложка характеризуется не только низкой вязкостью масляной фазы, но и недостаточной структурной прочностью.
Пластичная смазка состоит из загустителя (соль, силикат, литий) и базового масла. Если загуститель слабо связывает масло (так называемая обычная литиевая смазка или натриевая смазка), под циклическими нагрузками она начинает «выдавливаться» из контактной зоны.
При каждом зацеплении зубья сдавливают смазку в пятне контакта. Если структура смазки недостаточно прочна, она продавливается в стороны, оставляя в следующий момент зубья с тонкой или вообще без масляной пленки. При частоте вращения в сотни оборотов в минуту этот процесс повторяется тысячи раз за смену.
Результат - локальное нагревание, сухое трение на вершинах микронеровностей и развитие задира. Закупщик наблюдает, что смазка «осыпалась» с зубьев всего за месяц, хотя расходов был минимум. На самом деле смазка не расходовалась - она продавливалась и теряла структурную связность.
Для предотвращения продавливания используют смазки с более прочной структурой (полиуретановые загустители, комплексные литиевые) и повышенными противозадирными свойствами. Такие материалы лучше держат форму и адгезию под нагрузкой. В открытых передачах роль адгезионного покрытия приобретает особое значение: оно должно не просто лежать на поверхности, но химически связываться с металлом и выдерживать механическое воздействие.
Для открытых редукторов и передач с чередующимися нагрузками адгезивные покрытия, такие как EFELE MG-240 Spray, формируют прочную защитную пленку, которая минимизирует продавливание и вымывание. Структура такого покрытия рассчитана именно на циклические нагрузки и влажную среду, где обычная пластичная смазка теряет свойства.
Диагностика и контроль состояния передач
Выявить проблему с недостаточной защитой можно на ранних стадиях, если регулярно проводить осмотр и диагностику.
Стандартные методы контроля зубчатых передач включают:
Визуальный осмотр - оценка степени износа рабочих поверхностей, наличие видимых задиров, раковин, трещин. Проводится при выключенной передаче с демонтажом крышек редуктора или осмотром открытой передачи при остановке.
Проба на краску - перекрытие рабочей поверхности тонким слоем краски (обычно проверочной краской или керосином) и проворачивание передачи на несколько оборотов. Если краска стирается не полностью, прилегание неплотное; если стирается вся - поверхности хорошо прилегают. Метод позволяет выявить деформацию, выпучивание или разбивание зубьев.
Контроль наличия смазки - простая проверка: на рабочих поверхностях зубьев должна быть видна масляная или смазочная пленка. Если зубья блестят (металлический блеск) или выглядят сухими, это признак недостаточности защиты или неправильного расхода.
Измерение люфтов и боковых зазоров - в критичных передачах проверяют радиальное и торцевое биение, смещение валов, крутизну зацепления. Увеличение зазоров указывает на износ и изменение условий контактирования.
Анализ смазки - отбор проб масла из редуктора (если передача закрытая) для определения вязкости, кислотного числа, содержания воды и механических примесей. Высокое содержание железа или медных частиц свидетельствует об ускоренном износе; потемнение и запах указывают на окисление.
Если в результате диагностики обнаружены ранние признаки задиров (матовые участки на боку зуба, мелкие риски), необходимо немедленно проверить соответствие смазки условиям работы. Часто оказывается, что используется недостаточно вязкое масло или смазка без противозадирных присадок. Замена на адекватный материал на этом этапе может остановить развитие дефекта.
Если дефект развился (глубокие задиры, выкрашивание, видимые трещины), простая замена смазки не поможет. Потребуется шлифовка рабочих поверхностей для удаления острых кромок и восстановления контактного профиля, или, в тяжелых случаях, замена поврежденного колеса. На ответственных передачах может потребоваться ремонтная наплавка с последующей шлифовкой.
Рекомендации по выбору защиты в зависимости от условий
Выбор смазочного материала следует начинать с анализа режима работы передачи.
Ключевые критерии:
Наличие ударных нагрузок и вибрации - если передача работает рывками или с рывками (конвейеры, подъемники, пресс-подачи), требуются противозадирные масла с повышенной вязкостью и активными присадками.
На практике закупщик часто выбирает по принципу «есть в наличии и разумная цена». Это приводит к компромиссам: берут универсальную смазку, которая якобы подходит для всех условий. Реальность показывает, что универсальная смазка - это компромисс, удовлетворяющий никого полностью. В результате на серьезных передачах она не держит нагрузку, и через 2–3 месяца появляются задиры.
Правильный подход - согласовать с производителем редуктора или разработать локальный стандарт на основе реального анализа режимов работы. Если ясно, что передача работает в тяжелых условиях, никакая «универсальность» не спасет; требуется специальное противозадирное масло или адгезивное покрытие.
Часто задаваемые вопросы
Почему обычная густая смазка не защищает зубья от задиров?
Вязкость - необходимое, но не достаточное условие. Обычная индустриальная смазка содержит минеральное масло высокой вязкости, но без противозадирных присадок. При пиковом контактном давлении (1500–2500 МПа) масляная пленка разрушается, и зубья переходят в граничный контакт. Для защиты требуются специальные химически активные присадки, которые связываются с металлом и предотвращают микросварку.
Что означает продавливание мягкой подложки и как его выявить?
Продавливание - это вытеснение смазки из контактной зоны при циклических нагрузках. Признаки: смазка осыпалась или исчезла с зубьев за короткое время при минимальном расходе; на поверхности видны сухие пятна между задирами; ощутимо локальное нагревание. Причина часто в недостаточной структурной прочности пластичной смазки или низкой адгезии.
Может ли задир развиться за неделю работы?
Да. При работе открытой передачи в тяжелых условиях без смазки или с неправильно подобранной смазкой задиры могут стать видны за 50–200 часов работы. Сначала появляются матовые полосы на боку зуба, затем неглубокие риски. Если не менять смазку, задир углубляется и может привести к поломке зуба или заклиниванию редуктора за следующие недели.
Как отличить питтинг от задира?
Задир - это продольные риски и сдирание материала, видны острые кромки и рыхлый слой. Питтинг - это мелкие округлые ямки (раковины), материал не столько сдирается, сколько выкрошивается. Питтинг часто развивается при невысоких контактных нагрузках, но дольше по времени (месяцы-годы), из-за усталости; задир возникает быстро при недостаточной смазке и высоких напряжениях.
Хватает ли замены смазки, если уже видны задиры?
Только на самой ранней стадии (слабо видимые риски на боку зуба). Если задир глубокий или охватывает большую часть профиля, замена смазки замедлит развитие, но не остановит. Потребуется шлифовка для удаления острых кромок и восстановления контактного профиля, а в тяжелых случаях - замена колеса. Ремонт на ранней стадии экономичнее, чем замена весьма дорогостоящего редуктора.
Заключение
Мягкая подложка в защите зубчатых передач - это не отдельный материал, а совокупность недостатков: разрушение масляной пленки при пиковых нагрузках, отсутствие противозадирных присадок, продавливание смазки при циклических нагрузках и потеря адгезии во влажной среде. Результат - ускоренный износ, задиры, выкрашивание и непредвиденные отказы в самый неудачный момент.
Профилактика начинается с правильного выбора смазочного материала в соответствии с реальным режимом работы: анализ нагрузок, скорости, температуры, влажности и типа передачи. Для тяжелых условий требуются специальные противозадирные масла или адгезивные покрытия с активными присадками, а не универсальные компромиссы. Регулярная диагностика (осмотр, проба на краску, контроль смазки) позволяет выявить проблему на ранней стадии и предотвратить дорогостоящий ремонт. При первых признаках дефектов необходимо немедленно изменить защиту; позволить передаче работать в режиме граничного трения - значит гарантированно потерять оборудование.