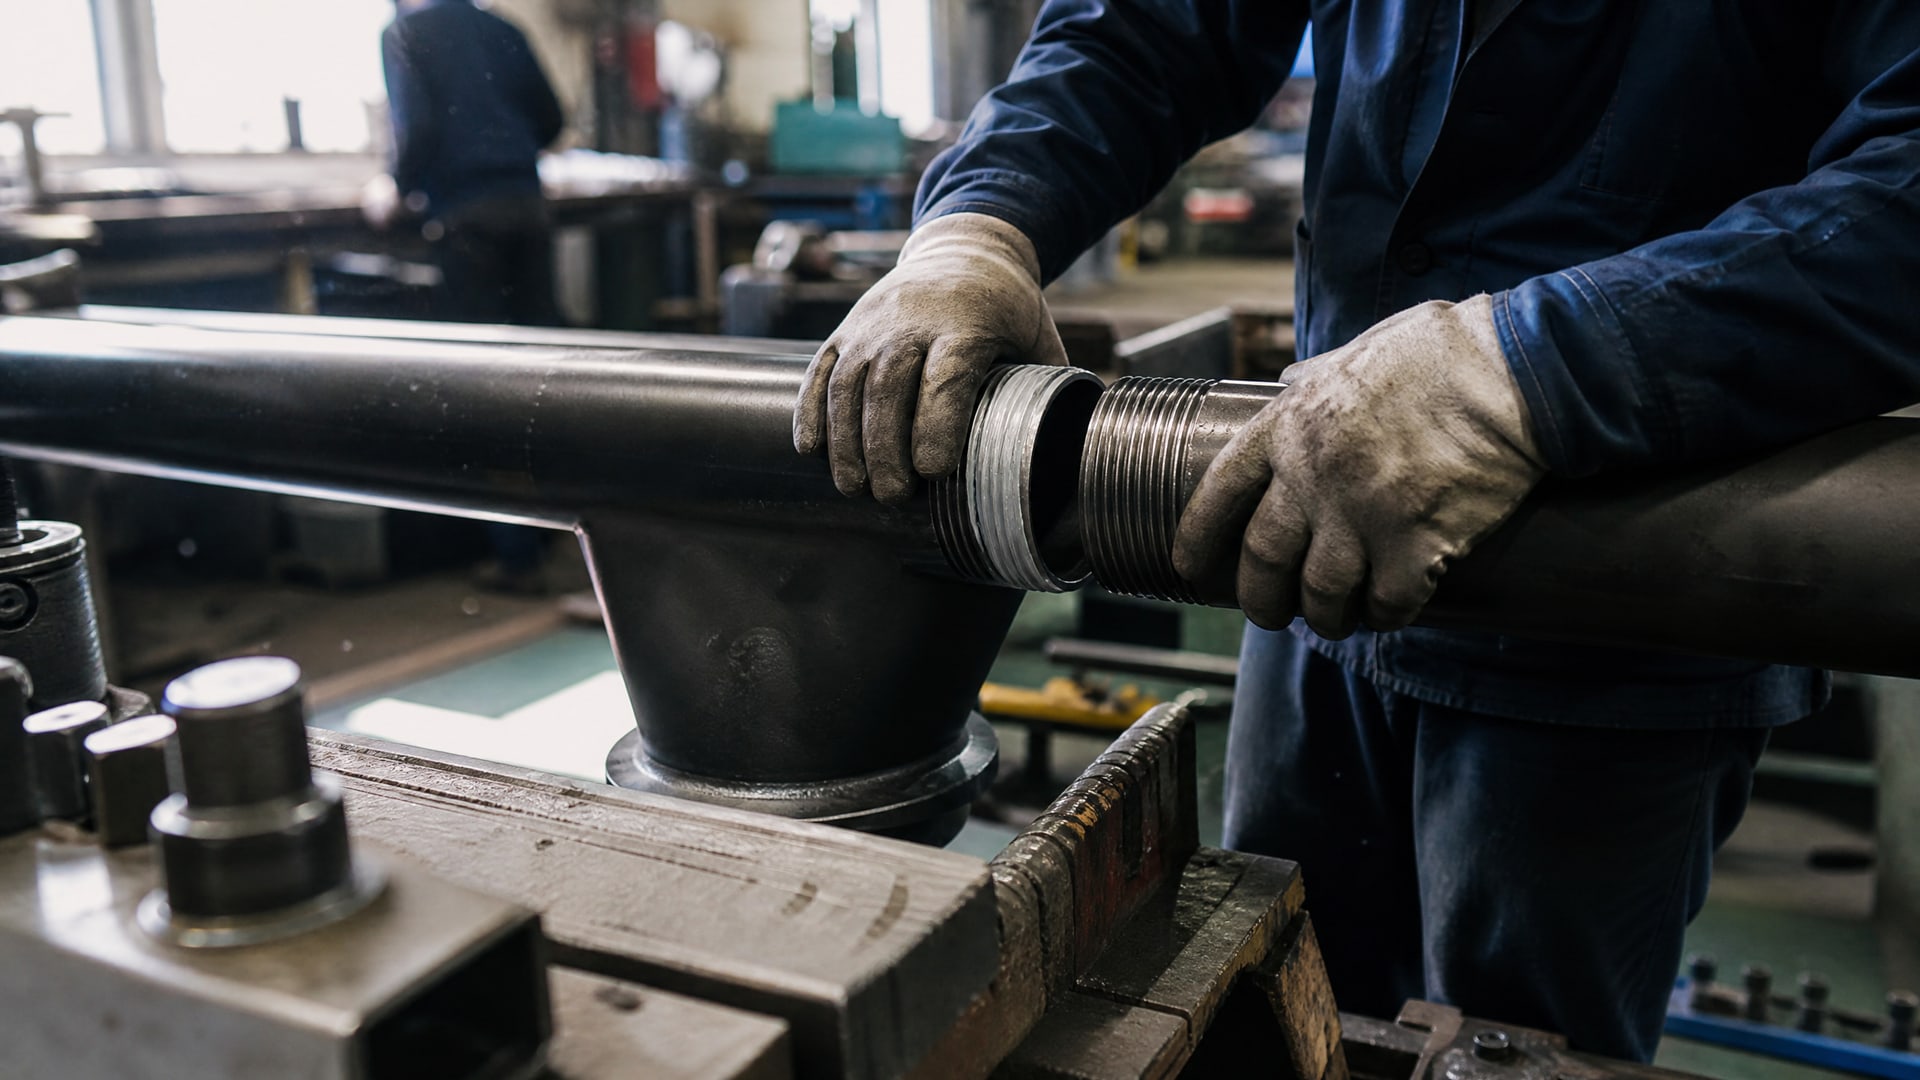
Герметизация резьбовых соединений - одна из ключевых операций при монтаже трубопроводов, где от качества герметика зависит надежность системы под давлением и устойчивость к утечкам. Анаэробные герметики работают за счет отверждения в отсутствие воздуха и в присутствии металла, образуя полимерную пленку, которая заполняет зазоры между витками резьбы и обеспечивает герметичность. Статья поможет техническим специалистам, инженерам и снабженцам разобраться в выборе состава, понять ключевые параметры, избежать типичных ошибок монтажа и подобрать герметик с учетом типа соединения, давления, температуры и рабочей среды.
Как работает анаэробный герметик и почему он подходит для трубной резьбы
Анаэробные герметики отверждаются в отсутствие кислорода, то есть именно там, где они и нужны - между витками резьбы фитинга и трубы.
Механизм прост: состав остается жидким в контакте с воздухом, но при попадании между витками (где кислорода нет) и контакте с металлом полимеризуется и образует твердую пленку. Эта пленка одновременно герметизирует соединение и механически стабилизирует резьбу, предотвращая вибрационное ослабление.
Для трубных соединений это критично: благодаря пленке герметик предотвращает вымывание рабочей среды, сводит к минимуму риск фреттинга (истирания витков резьбы на холодном пуске) и исключает попадание воздуха в систему под давлением. В отличие от намотки резьбовой нитью, анаэробный герметик заполняет все микронеровности витков и обеспечивает плотное прилегание, что особенно важно при конических резьбах (типа NPT или BSP).
Какие параметры смотреть при выборе герметика для резьбовых соединений
При выборе герметика необходимо сверить технический лист (TDS/PDS) по нескольким ключевым параметрам:
Вязкость и текучесть. Типовой диапазон вязкости высокоэффективных трубных герметиков составляет 10 000–100 000 cP. Более жидкие составы (около 10 000 cP) лучше заполняют узкие зазоры и подходят для точных конических резьб, а более вязкие (до 100 000 cP) держат форму на наклонных поверхностях и меньше растекаются при монтаже.
Температурный диапазон. Проверь, при каких температурах герметик сохраняет эластичность и прочность. Стандартный диапазон - от -55°C до +150°C, но для конкретной системы нужны уточнения. Если трубопровод работает при +82°C и выше, выбирай герметик с подтвержденной стойкостью на весь диапазон эксплуатации.
Давление и прочность после отверждения. Производители указывают устойчивость к давлению после полного отверждения; для некоторых составов это достигает 69 MPa (10 000 psi). Однако не все герметики подходят для высоких давлений на момент начальной фиксации - это важно уточнить в техлисте.
Скорость фиксации и полного отверждения. Начальная фиксация может произойти за 10–30 минут, что позволяет избежать сдвига соединения при монтаже. Полное функциональное отверждение, требуемое перед подачей полного рабочего давления, обычно занимает около 24 часов. Это критично для систем, которые сразу подвергнутся вибрации или высокому давлению.
Химическая совместимость. Герметик должен быть стойким к рабочей среде: воде, газу, масле, антифризу или другим жидкостям. Несовместимость приводит к размягчению герметика, утечкам или ускоренному старению.
Допуски и сертификации. Для питьевой воды требуется NSF/ANSI 61 или эквивалентные допуски (в Европе - WRAS BS 6920). Для газовых систем проверяй соответствие EN 751-1 и давлению 40 bar. Для сантехнических систем высокого давления подойдут герметики с одобрениями по DVGW.
Подготовка резьбы и применение герметика на практике
Качество герметизации резьбовых соединений во многом зависит от подготовки поверхности.
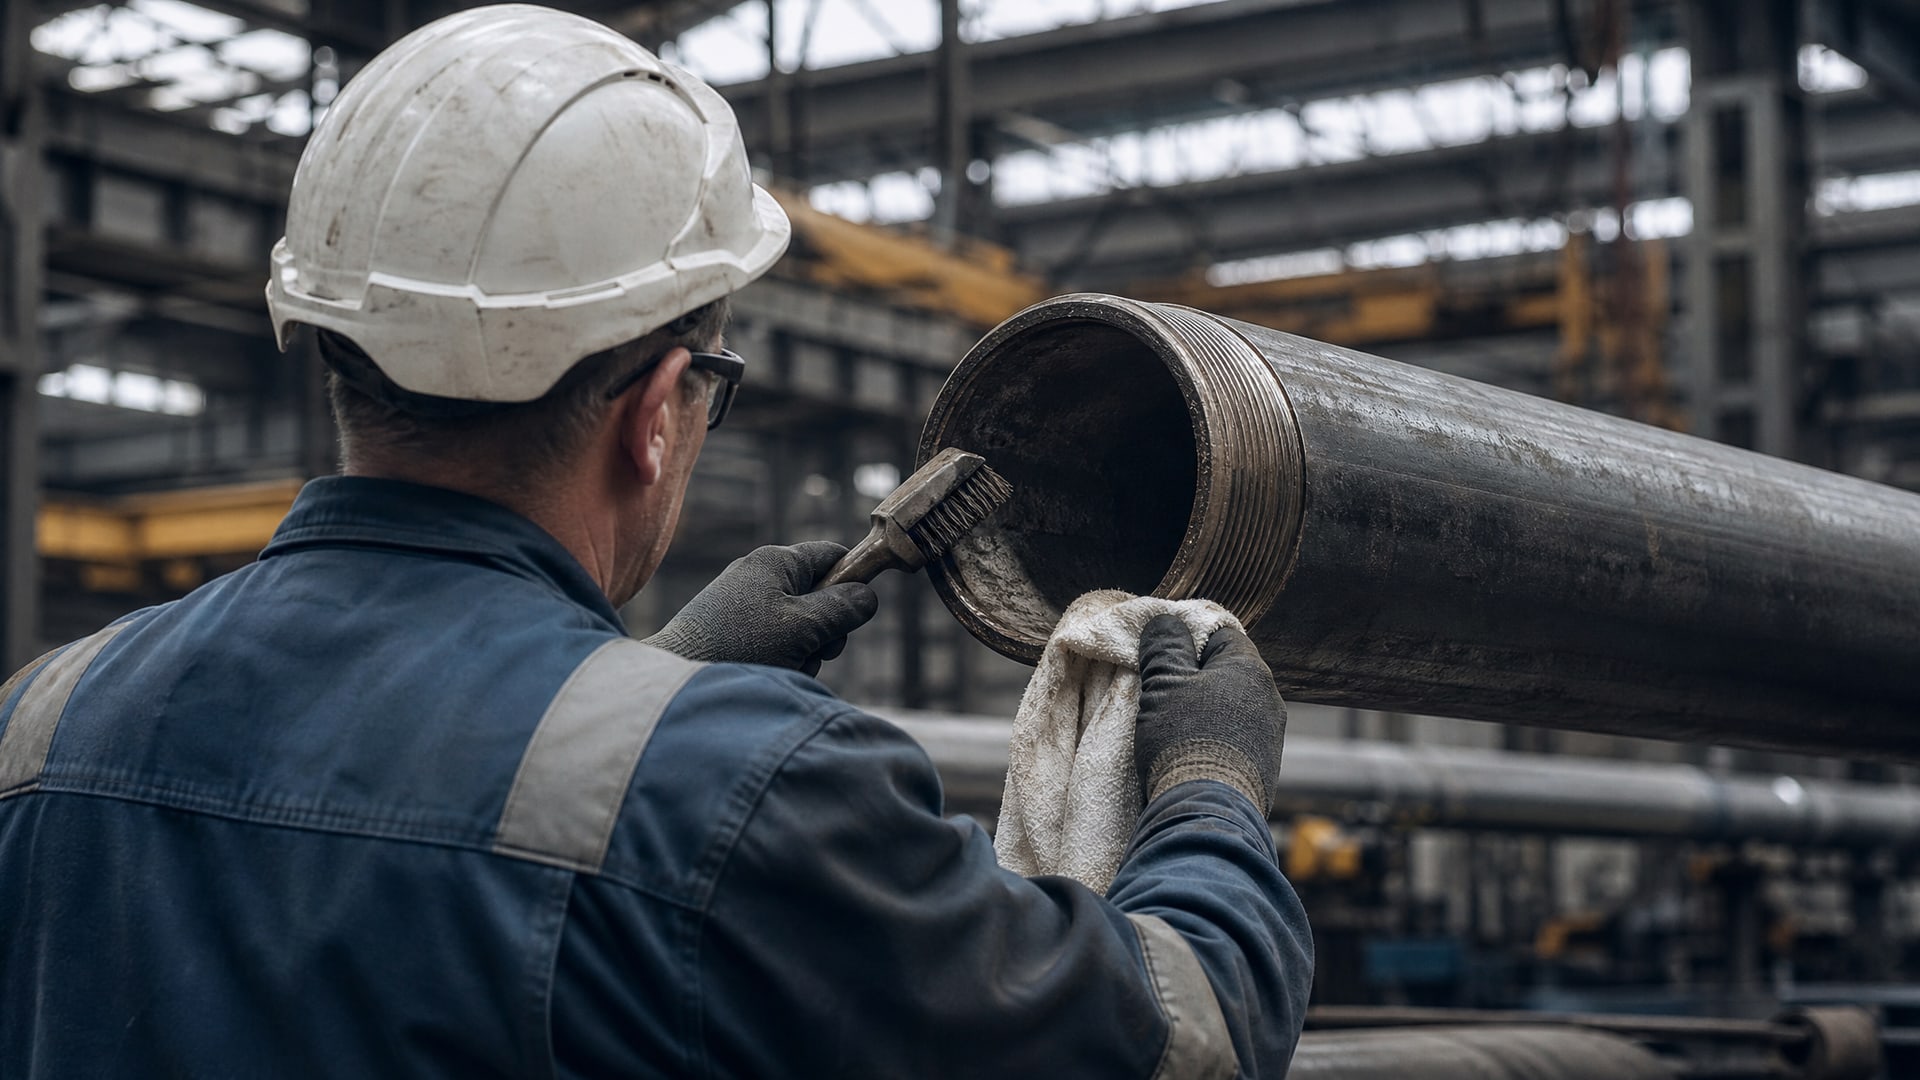
Перед нанесением герметика резьбу нужно очистить от масла, грязи, окалины и влаги. Загрязнения препятствуют контакту герметика с металлом, замедляют отверждение и ухудшают герметичность. Используй щетку, сухую ветошь или обезжириватель - после очистки резьба должна быть сухой.
На активных металлах (сталь, чугун) анаэробный герметик отверждается самостоятельно. На пассивных металлах вроде нержавеющей стали, алюминия или никелированных поверхностей может потребоваться активатор (праймер), который наносят перед герметиком и ускоряет полимеризацию. Активатор необходимо подбирать в соответствии с типом герметика - производитель указывает совместимые варианты в техлисте.
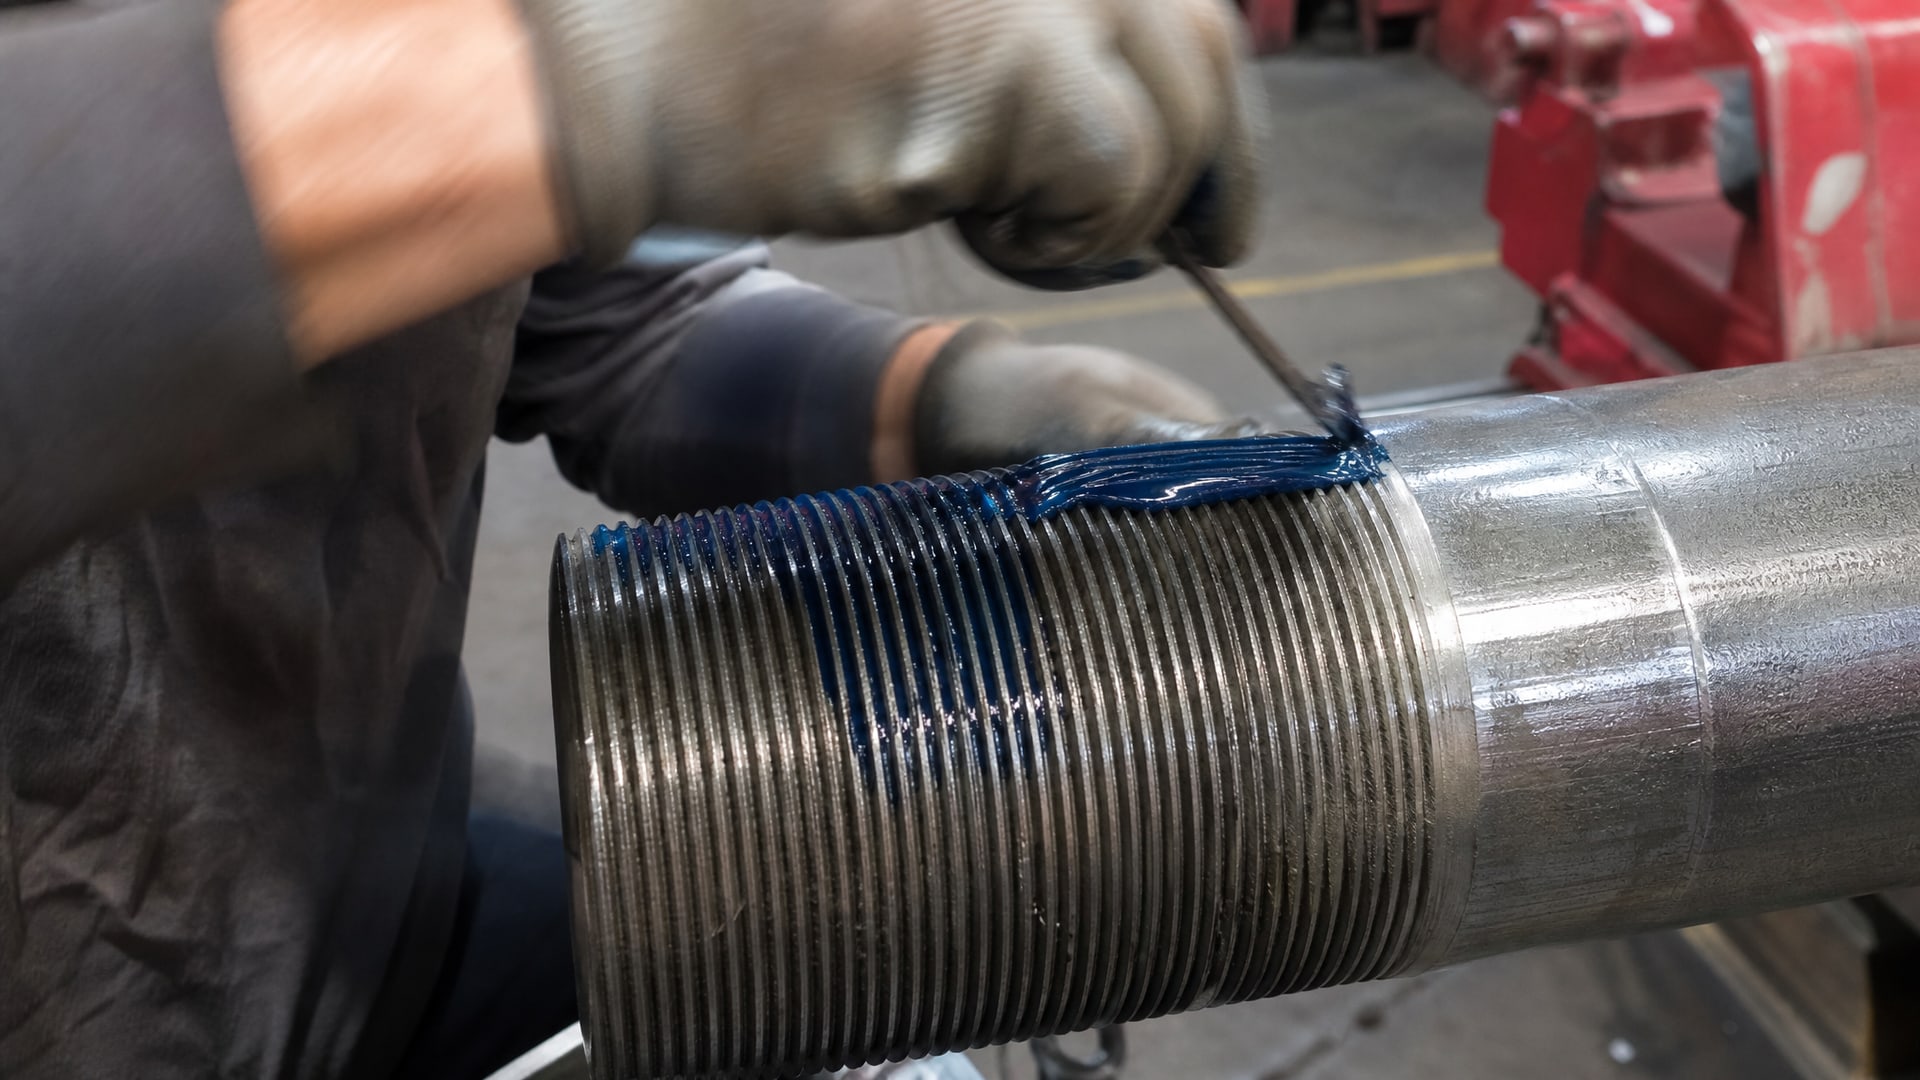
Порядок нанесения: герметик наносят на наружную резьбу (male thread), обычно начиная со второй или третьей нитки, а не с торца фитинга. Начало со второй нитки предотвращает выдавливание герметика в систему при сборке соединения и загрязнение арматуры или фильтров. Слой герметика должен быть тонким и равномерным - достаточно, чтобы закрыть витки, но не избыточным. Излишек герметика может попасть внутрь системы и создать риск засора.
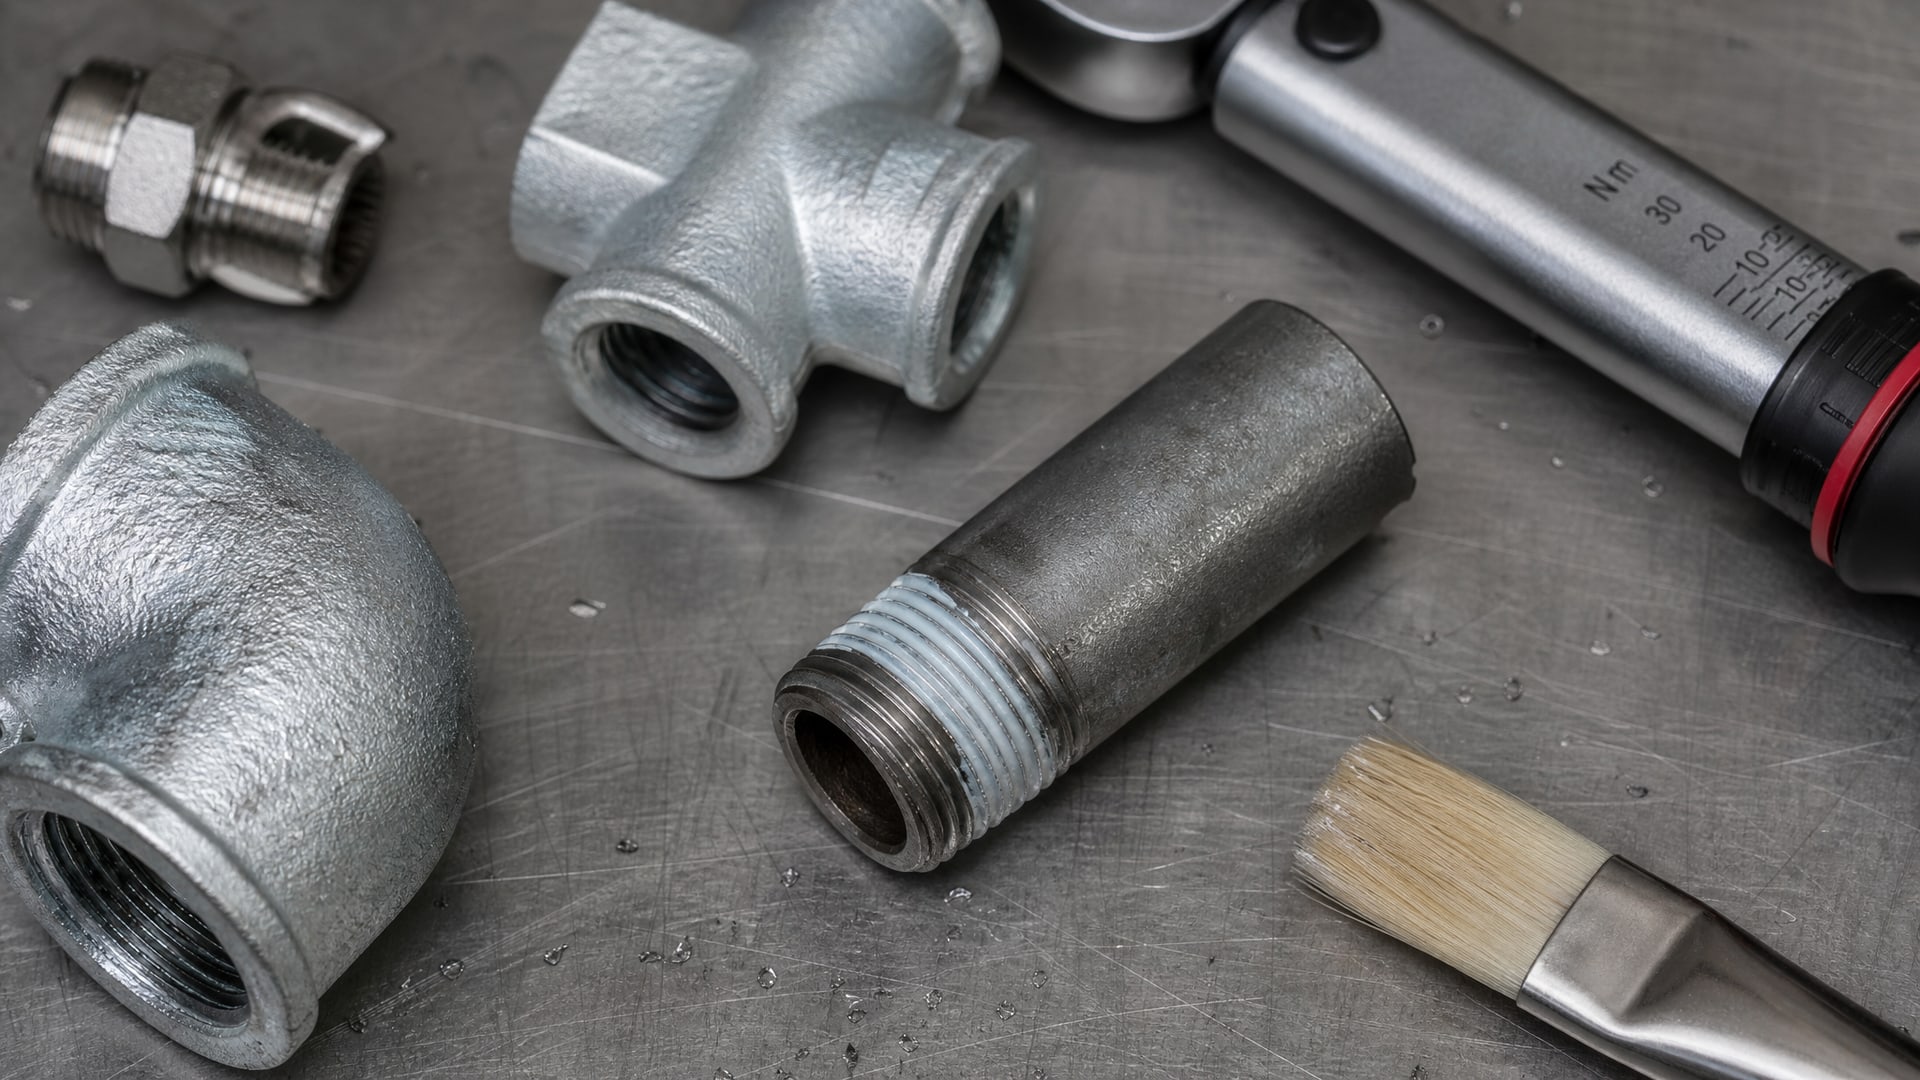
После нанесения соединение собирают без перетяжки. Перетяжка опасна тем, что может повредить нить герметика или сжать витки резьбы так, что герметик не сможет правильно заполнить зазоры. Используй момент затяжки, рекомендуемый производителем фитинга, или ориентируйся на умеренную силу.
Время отверждения и ввод соединения в работу
После сборки соединения нельзя сразу подавать полное рабочее давление.
Производители рекомендуют выдержать минимум 30 минут при низком или нулевом давлении, чтобы герметик получил начальную прочность и зафиксировался. Для систем, которые сразу будут работать под высоким давлением или подвергаться вибрации, лучше выждать полное отверждение - около 24 часов.
Если пуск неизбежен раньше, производители обычно допускают подачу давления не выше 10–15% от номинального давления система в течение первых нескольких часов. Точные рекомендации нужно взять из техлиста герметика. Полное функциональное отверждение достигается за счет химической реакции полимеризации, и ускорить этот процесс внешним воздействием невозможно.
На практике в цехах часто практикуют следующий порядок: монтаж соединения вечером, ночное отверждение, проверка герметичности утром, ввод в работу. Это обеспечивает запас прочности и исключает риск утечек в первые дни эксплуатации.
Герметизация газовых, водяных и сантехнических систем: стандарты и допуски
Для герметизации газовых резьбовых соединений действует стандарт EN 751-1, который предусматривает испытание герметика на герметичность и применимость до 40 bar.
Если система находится в Европе и требует сертификации, герметик должен иметь одобрение по EN 751-1 и соответствующий протокол испытаний.
Для герметизации сантехнических резьбовых соединений с питьевой водой нужен герметик с допуском NSF/ANSI 61, что подтверждает безопасность состава при контакте с питьевой водой. Европейский эквивалент - WRAS BS 6920 и одобрение по DVGW. Температурный диапазон для питьевой воды часто ограничен до +82°C, что важно учитывать при выборе. Герметик с подтвержденным допуском для воды не обязательно подходит для газа, и наоборот - это разные требования и испытания.
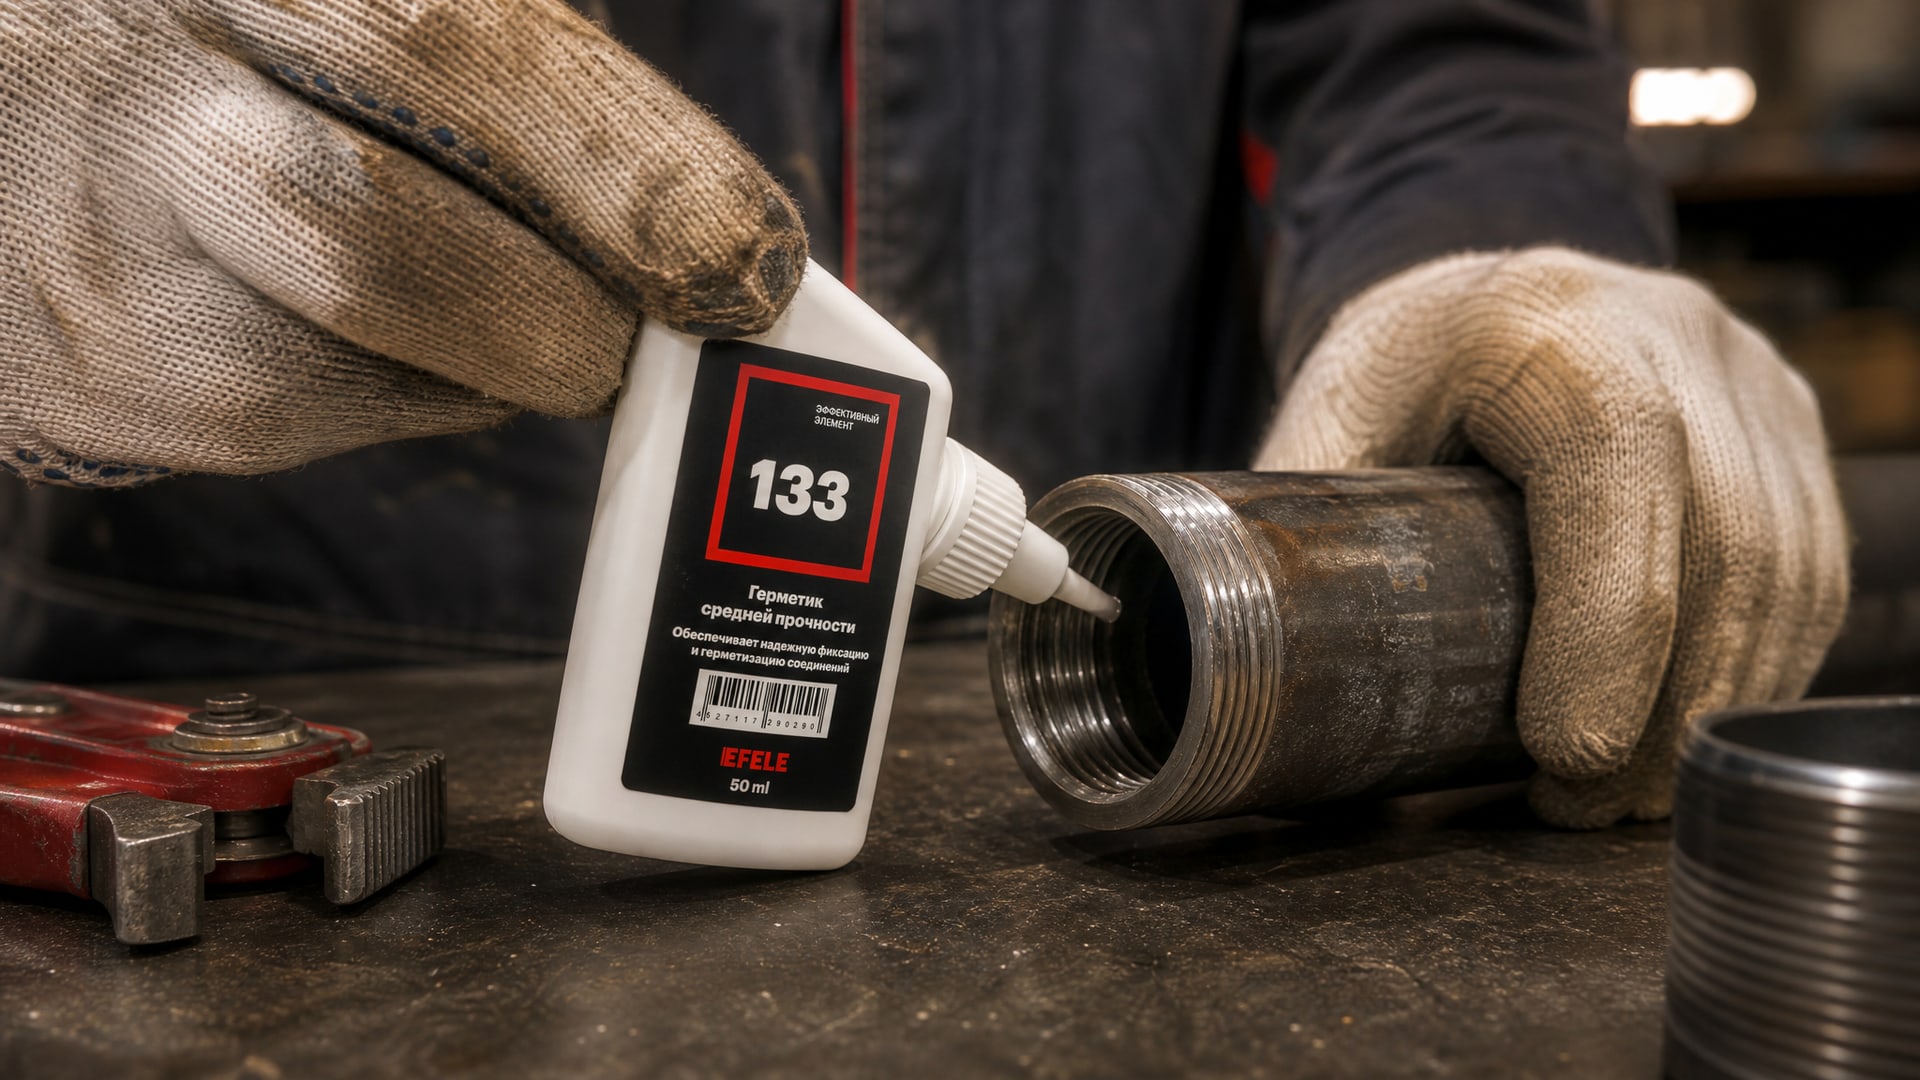
При выборе герметика для трубной резьбы в условиях средних нагрузок и температур до +150 °C, когда требуется надежная фиксация без риска вибрационного ослабления, специалисты нередко выбирают герметик EFELE 133, который обеспечивает плотное заполнение витков и длительную герметичность без необходимости в переобработке соединений.
Для специальных применений (например, высокое давление, агрессивные среды, низкие температуры) всегда сверяйся с производителем системы и требованиями технического регламента. Не все герметики универсальны, и неправильный выбор может привести к утечкам, окислению или несоответствию нормам.
Типичные ошибки монтажа и заблуждения при выборе герметика для резьбы
Ошибка 1: нанесение герметика на первую нитку.
Это приводит к выдавливанию состава в поток и загрязнению фильтров или арматуры. Начинай со второй-третьей нитки и убедись, что герметик остается на резьбе, а не вытекает в центр фитинга.
Ошибка 2: избыток герметика. Чем больше нанести, тем выше риск попадания излишков внутрь системы. Тонкий равномерный слой обеспечивает герметичность без загрязнения.
Ошибка 3: перетяжка соединения. Сильная затяжка может сдавить герметик и нарушить его целостность. Следуй рекомендациям производителя по моменту затяжки или используй умеренную силу.
Ошибка 4: выбор герметика без учета материала резьбы. На нержавейке или алюминии обычный анаэробный герметик может плохо отверждаться без активатора. Проверь совместимость в техлисте.
Ошибка 5: пуск сразу после сборки. Герметик должен получить время на начальную фиксацию и полное отверждение. Преждевременное подключение давления рискует нарушить целостность пленки.
Ошибка 6: путаница между допусками для газа и воды. Герметик, сертифицированный для газа (EN 751-1), не гарантирует безопасность для питьевой воды. Для воды нужен отдельный допуск NSF/ANSI 61.
Ошибка 7: игнорирование подготовки резьбы. Масло, грязь и влага на витках замедляют отверждение и ухудшают герметичность. Всегда очищай резьбу перед нанесением.
Заблуждение: «Любой анаэробный герметик подойдет для любой резьбы.» На самом деле нужно проверить тип резьбы, материал, давление, температуру и рабочую среду. Типичный диапазон вязкости, скорость фиксации и химическая совместимость варьируются между составами.
Часто задаваемые вопросы
Что лучше: нить для герметизации резьбовых соединений или анаэробный герметик?
Нить (лента) подходит для небольших соединений с низким давлением и упрощает демонтаж в будущем, так как легче удаляется. Анаэробный герметик обеспечивает более надежную герметизацию на высоком давлении, заполняет все микронеровности витков и предотвращает вибрационное ослабление. Для критичных систем (газ, сжатый воздух высокого давления) предпочитают герметик. Для сантехники часто комбинируют оба: сначала наносят герметик, затем дополнительно наматывают нить.
Как выбрать паста для герметизации резьбовых соединений для питьевой воды?
Проверь наличие допуска NSF/ANSI 61 (или WRAS BS 6920 в Европе) в техлисте герметика. Убедись, что температурный диапазон охватывает вашу систему. Прочитай сведения о химической совместимости с материалами фитингов и трубопровода. Для питьевой воды запрещены герметики, содержащие вредные вещества - этот контроль обеспечивают допуски.
Можно ли применять герметик EFELE 133 для герметизации газовых резьбовых соединений труб?
Перед применением сверь техлист продукта с требованиями вашей системы и местными нормами. Герметик должен соответствовать EN 751-1 и выдерживать рабочое давление газовой системы. Проконсультируйся с поставщиком герметика или производителем газовой арматуры, если есть сомнения в совместимости.
Сколько герметика наносить на резьбу и на сколько витков?
Герметик наносят в виде тонкого равномерного слоя, начиная со второй-третьей нитки, обычно на 2–4 витка в зависимости от размера резьбы и густоты состава. Для трубной резьбы диаметром до 1 дюйма хватает тонкого покрытия на 3–4 витках; для более крупных диаметров могут потребоваться 5–6 витков. Главное - избежать избытка, который попадет в поток.
Почему после нанесения герметика нельзя сразу подавать полное давление?
Герметик требует времени на отверждение. Начальная фиксация наступает за 10–30 минут, но полная прочность достигается за 24 часа. Подача полного давления раньше может нарушить целостность еще не затвердевшей пленки и привести к утечкам. На практике низкое давление (10–15% номинального) допустимо раньше, но для надежности лучше выждать полное отверждение.
Заключение
Выбор анаэробного герметика для герметизации резьбовых соединений требует внимания к типу резьбы, материалу фитинга, рабочему давлению, температуре и совместимости со средой. Не существует универсального герметика для всех случаев - каждое применение предполагает сверку технического листа и подбор состава по конкретным параметрам системы. Правильная подготовка поверхности, тонкое и равномерное нанесение герметика со второй-третьей нитки, отсутствие перетяжки соединения и терпение при ожидании полного отверждения обеспечивают долговечность и надежность соединения.
Следующий шаг: определи тип вашей системы (газ, вода, масло, воздух), уточни рабочее давление и температурный диапазон, проверь требуемые допуски и стандарты (EN 751-1, NSF/ANSI 61, DVGW) и подбери герметик на основе техлиста производителя, а не только по названию. При сомнениях консультируйся с поставщиком герметика или производителем арматуры - это убережет от ошибок и переделок.