Сухие смазочные покрытия - это тонкие пленки твердых смазочных материалов, наносимые на поверхность деталей для снижения трения и износа. Их эффективность зависит не только от состава, но и от того, насколько равномерно и с какой толщиной слой прилегает к поверхности. Геометрия детали - форма, кривизна, наличие кромок и переходов - серьезно влияет на оба параметра. Если поверхность плоская и гладкая, добиться стабильного результата проще. Но динамические подшипники, втулки, шпиндельные узлы часто имеют сложный профиль, острые края и локальные переходы, что затрудняет равномерное нанесение и контроль толщины покрытия. Статья разберет, как именно форма влияет на процесс нанесения, какие параметры поверхности оптимальны, и как это сказывается на качестве смазочного слоя.
Как шероховатость поверхности влияет на адгезию и толщину покрытия
Адгезия - это прочность сцепления смазочного слоя с подложкой.
Она зависит от того, насколько хорошо молекулы или твердые частицы смазки захватывают металл. Гладкая поверхность с Ra менее 0,2 мкм имеет мало точек контакта, и покрытие может легко отслаиваться. Слишком шероховатая поверхность, напротив, имеет высокие пики и глубокие впадины; такая микрогеометрия увеличивает количество контактных точек, но снижает опорную поверхность - то есть реальную площадь, на которую опирается смазочный слой.
В исследовании твердосмазочных покрытий установлено, что оптимальная шероховатость находится в диапазоне Ra 0,45–0,8 мкм. При таких параметрах поверхность обеспечивает наибольшую толщину смазочного покрытия благодаря хорошему балансу между адгезией и опорной поверхностью. Если увеличивать шероховатость сверх 0,8 мкм, толщина слоя не растет, а опорная поверхность уменьшается и деталь начинает быстро изнашиваться при приработке - то есть на начальном этапе работы, когда происходит приспособление сопрягаемых поверхностей друг к другу.
На практике это означает: перед нанесением смазочного покрытия нужно контролировать шероховатость, а не стремиться ее повышать ради якобы лучшей адгезии. Если исходная геометрия детали уже имеет высокую шероховатость (более 1,6 мкм), может потребоваться предварительное хонингование или полирование.
Толщина смазочного слоя: компромисс между защитой и целостностью
Толщина сухого смазочного слоя - один из критических параметров для его работоспособности.
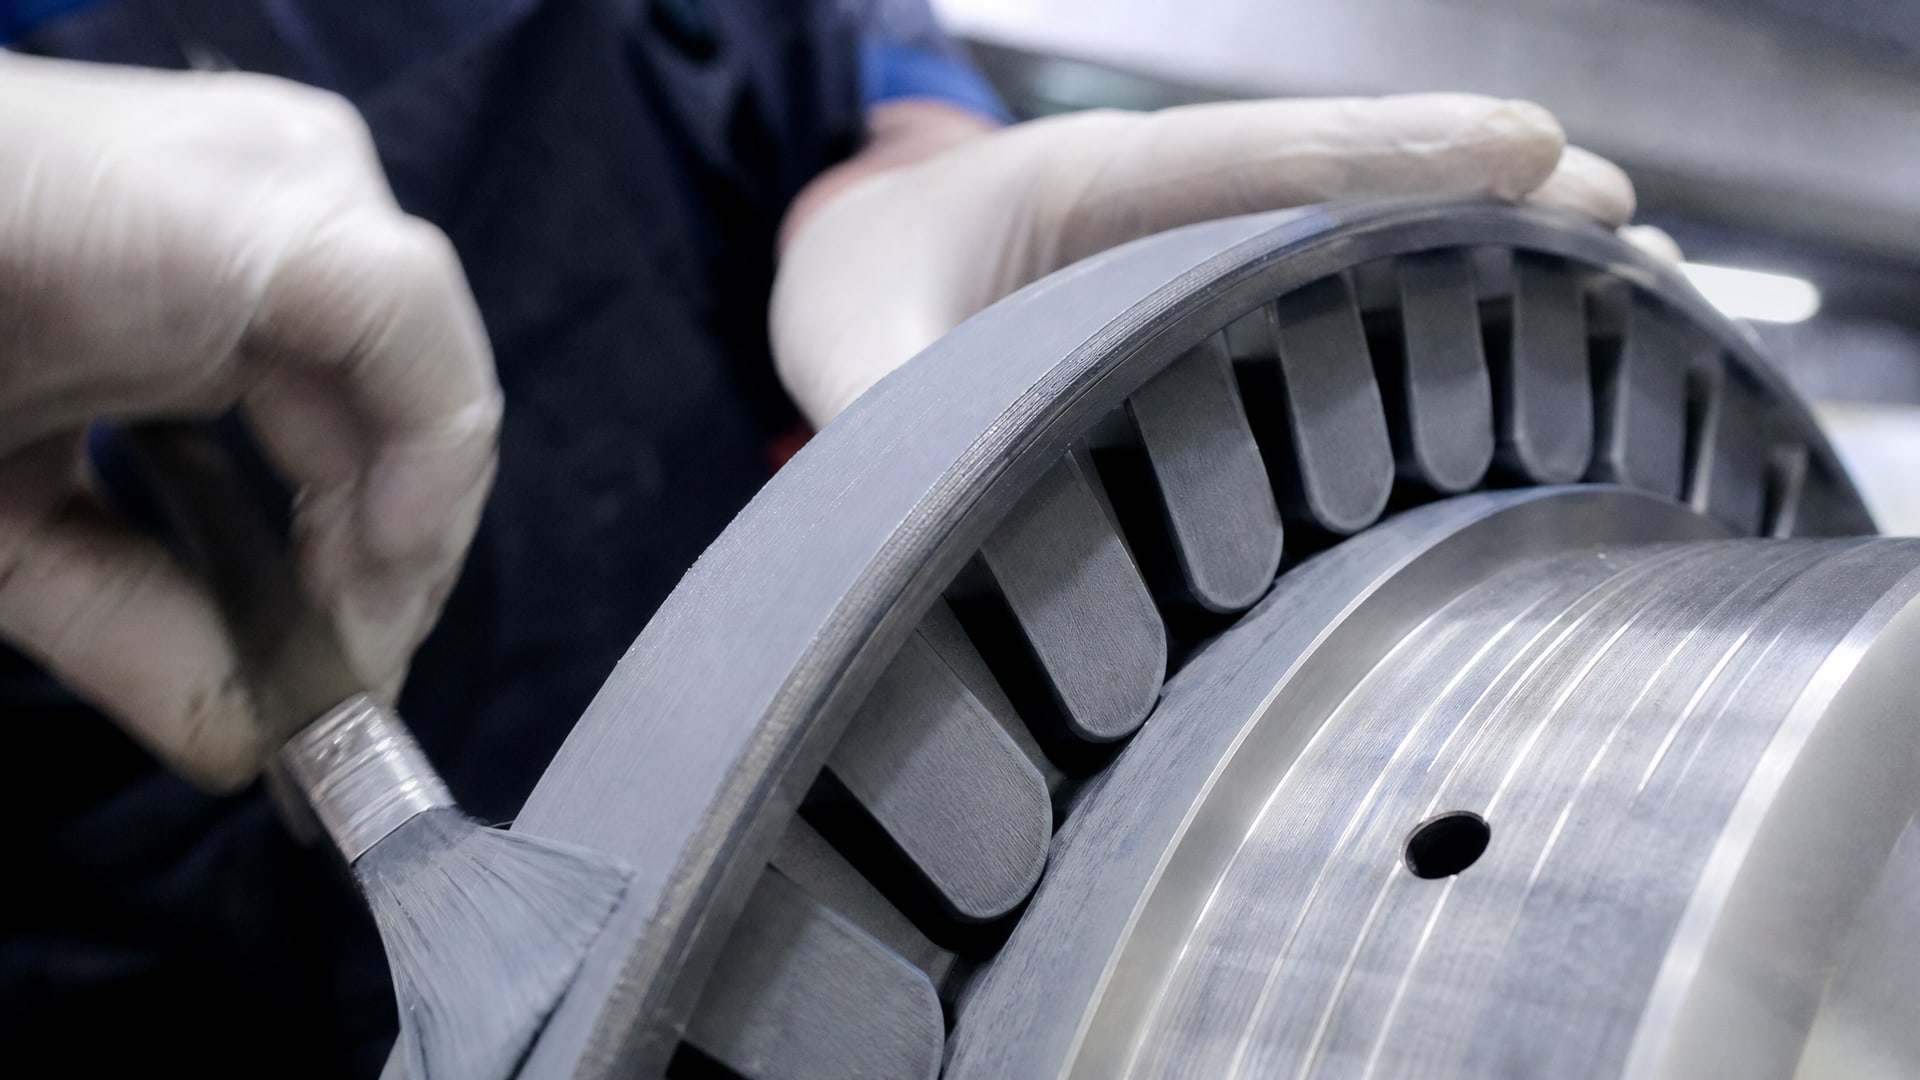
На практике сухие твердосмазочные покрытия наносят слоем 5–20 мкм, а при необходимости обеспечения высокой защиты наносят несколько слоев с промежуточной сушкой. В нефтегазовом оборудовании часто применяют двойную структуру: подслой (primer) толщиной 5–7 мкм для улучшения адгезии и верхний рабочий слой 8–25 мкм, что в сумме дает полную толщину системы 15–25 мкм.
Однако слишком толстый слой создает проблемы. Когда толщина превышает оптимум, покрытие становится хрупким и подвержено растрескиванию при механических нагрузках. На острых кромках и выступах толстый слой хуже держится и может отслаиваться под воздействием собственного напряжения. Кроме того, для высокоточных деталей, где посадка должна соответствовать допускам на микроны, избыточная толщина смазочного слоя нарушает геометрию и может привести к натягу или люфту в сопряжениях.
Слишком тонкий слой, напротив, не обеспечивает надежную защиту. Если толщина менее 1 мкм, смазочное покрытие не перекрывает пики микронеровностей подложки, и в контакте остаются локальные участки обнаженного металла. Это приводит к ускоренному окислению, адгезивному износу и ускоренному исчерпанию ресурса смазки. Для антифрикционных покрытий оптимум находится в диапазоне 1,0–2,0 мкм для обычных условий и 2,0–3,0 мкм для тяжелых режимов с фреттингом, циклическими нагрузками или абразивным загрязнением.
Выбор толщины - это компромисс между адгезией (тонкий слой лучше держится), износостойкостью (толстый слой дольше защищает), хрупкостью (тонкий слой пластичнее) и сохранением размеров (толстый слой увеличивает размер детали). Толщина должна задаваться не только исходя из типа нагрузок, но и с учетом допусков на геометрию детали и требований к посадке.
Микрогеометрия и локальные контакты металл по металлу
Когда смазочное покрытие наносится на шероховатую поверхность, его эффективная толщина над впадинами профиля может оказаться нулевой, а над пиками - максимальной.
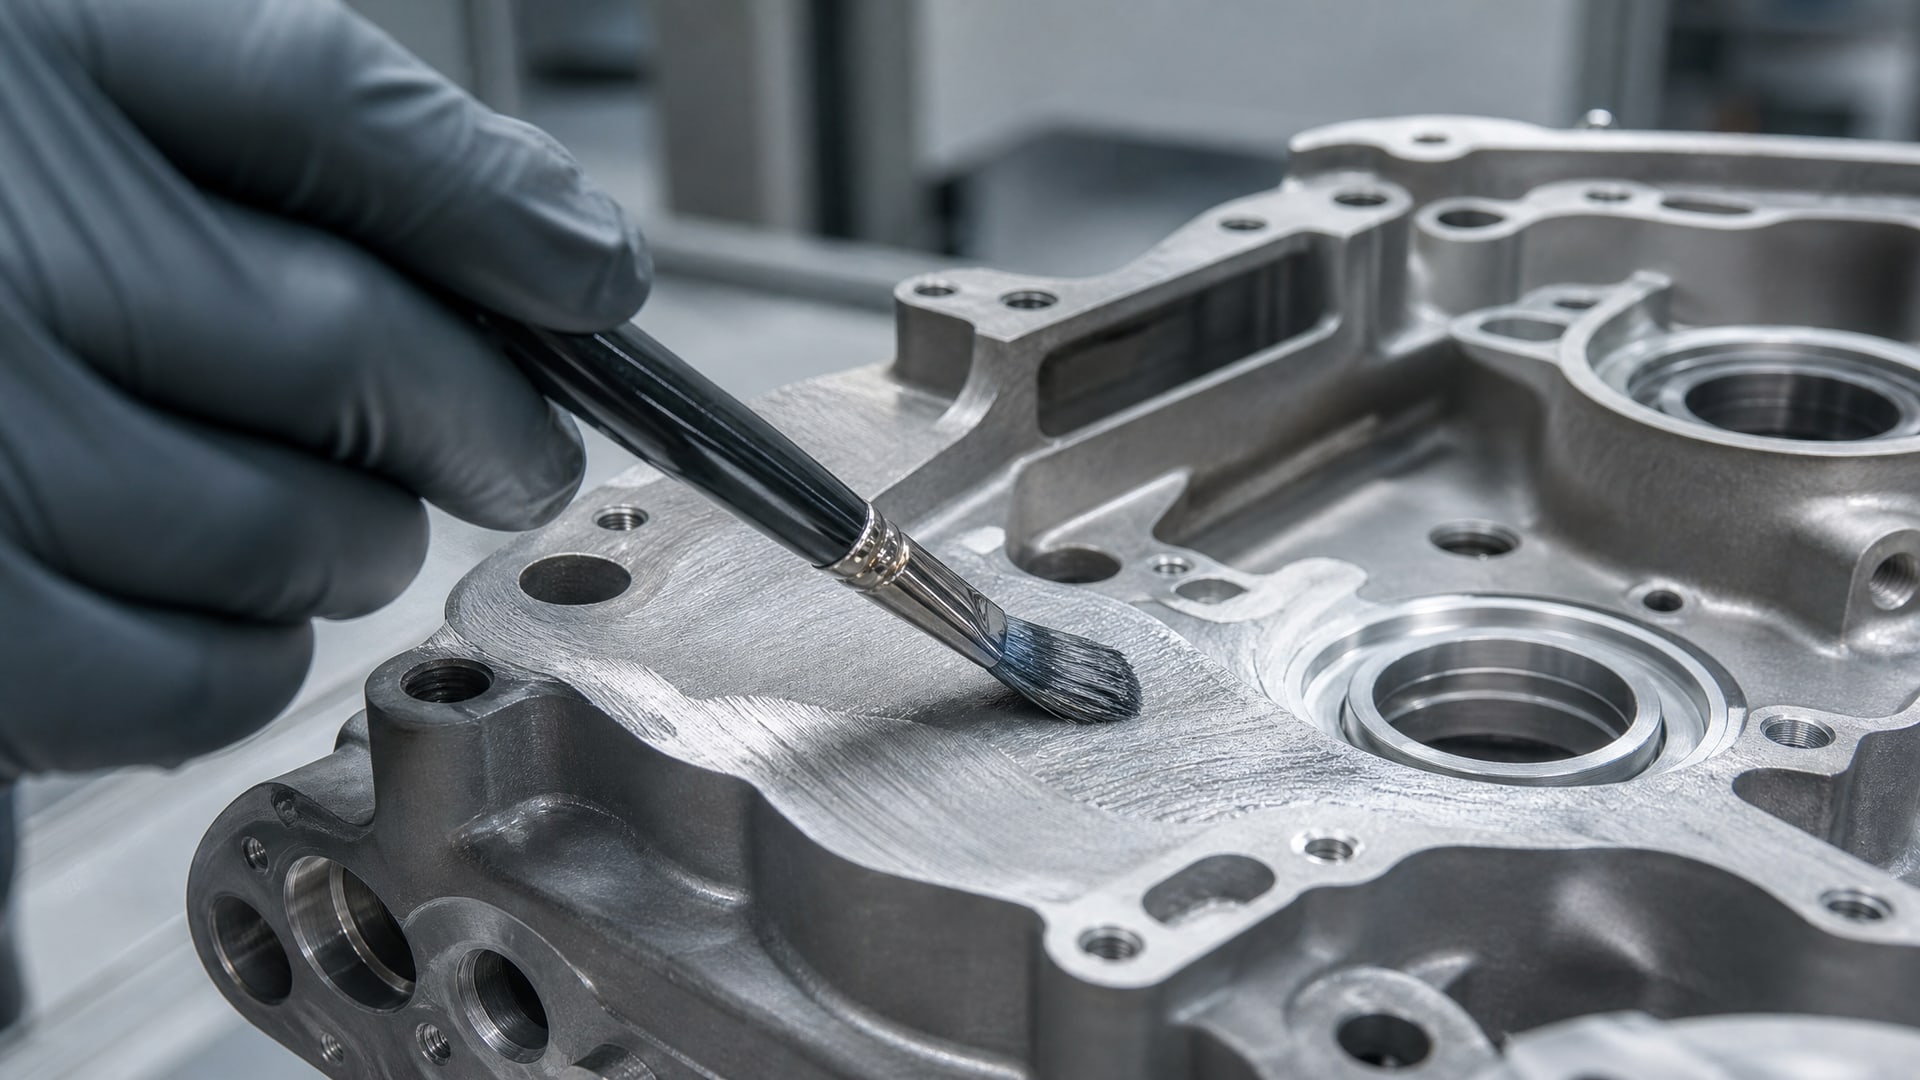
Это создает ситуацию, когда толщина покрытия меньше, чем высота микронеровностей подложки. В таких случаях пики микрогеометрии прорывают слой смазки, и происходит прямой контакт металла с металлом на локальных участках. Это особенно критично в динамических подшипниках, где возникают циклические нагрузки и микродвижения.
Такие локальные контакты резко увеличивают коэффициент трения в точках контакта, ускоряют окисление и могут инициировать задиры или микросхватывание. Именно поэтому соотношение между толщиной смазочного слоя и параметрами шероховатости подложки является ключевым. Если Ra подложки составляет, например, 0,5 мкм, и нанесено покрытие толщиной 1,5 мкм, то теоретически слой перекрывает почти все неровности. Но если Ra достигает 1,6 мкм, то покрытие толщиной 1,5 мкм оставляет обнаженные пики.
Это объясняет, почему перед нанесением смазочного покрытия критична правильная подготовка поверхности. Поверхность должна быть не только чистой и обезжиренной, но и иметь контролируемую шероховатость в рекомендуемом диапазоне. При необходимости повышения адгезии применяют конверсионные подслои - фосфатирование или анодирование, которые создают микропористую структуру, лучше удерживающую смазочный слой.
Геометрия детали и неравномерность распределения покрытия
Сложная геометрия детали - наличие криволинейных поверхностей, острых кромок, переходов между плоскостями, малых радиусов кривизны - существенно затрудняет равномерное нанесение смазочного слоя.
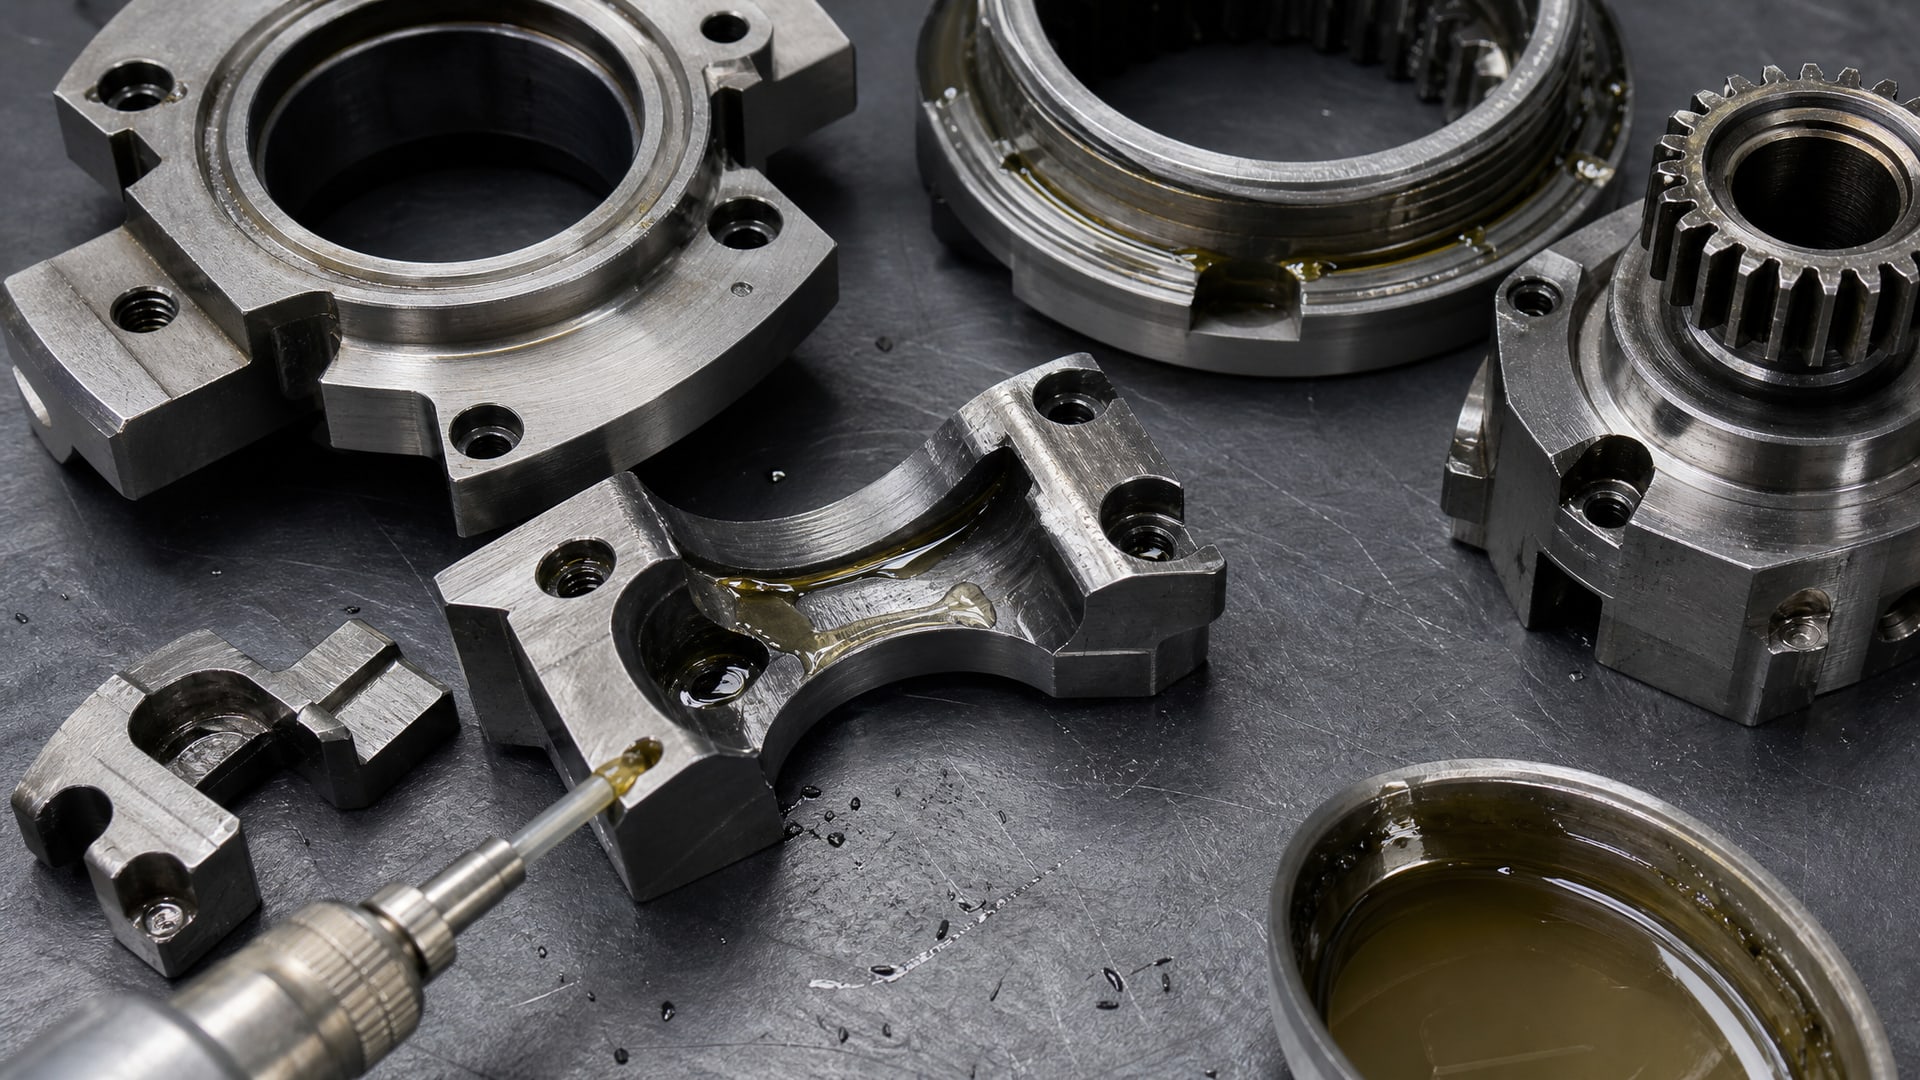
При нанесении методом распыления или другими способами важны относительное перемещение детали и наносного устройства по заданной траектории и скорость этого перемещения. На плоской поверхности это управляемо, но на криволинейной может возникнуть несоответствие между направлением потока смазки и ориентацией поверхности.
На острых кромках и выступах возникает краевой эффект: смазочный материал либо стекает, либо накапливается неравномерно. На вогнутых поверхностях с малым радиусом кривизны поток смазки может завихряться и создавать локальные перетолщения, а на переходах между плоскостями часто образуются зоны недотолщения. Все это приводит к тому, что на одной детали толщина слоя варьируется в широком диапазоне - от нескольких микрон в критичных местах до 20–30 мкм на других участках.
Неравномерность покрытия - это не просто отклонение от нормы. Она приводит к разным режимам износа на разных участках: где слой тонкий, происходит ускоренное окисление и адгезивный износ, где толстый - возможно растрескивание и отслаивание. На динамических подшипниках это особенно опасно, потому что локальный отказ покрытия на одном участке может запустить каскадный отказ и вывести весь узел из строя.
Чтобы минимизировать неравномерность, при нанесении смазочных покрытий на сложнопрофильные детали используют программируемые траектории, регулируемые скорости перемещения и многопроходное нанесение. В некоторых случаях применяют вращающиеся детали и стационарное сопло, в других - подвижное сопло с управлением по осям координат.
Контроль толщины сухого смазочного слоя на криволинейных поверхностях
Измерение толщины сухого смазочного слоя на шероховатых и криволинейных поверхностях - это отдельная техническая задача.
Согласно ISO 19840 и методическим рекомендациям, толщина сухой пленки определяется над пиками профиля поверхности, а не по впадинам. Это означает, что на шероховатой основе показания прибора требуют корректировки в зависимости от параметров шероховатости подложки.
Кривизна поверхности дополнительно увеличивает погрешность измерений. На выпуклых поверхностях контакт прибора с деталью может быть неплотным, что ведет к завышению показаний. На вогнутых поверхностях с малым радиусом кривизны прибор вообще может не войти в контакт. На острых кромках возникает локальное перегибание датчика прибора, что также искажает результат.
Поэтому при контроле толщины на сложной геометрии используют несколько подходов. Во-первых, перед нанесением проводят топографию подложки и определяют параметры шероховатости, чтобы знать, какую поправку вносить при измерении. Во-вторых, выбирают контрольные точки на плоских участках, где измерение наиболее надежно. В-третьих, для локального контроля на кромках и переходах используют разрушающие методы - срезание поперечного сечения и микроскопия - или применяют мультиточечное сканирование с усреднением.
На динамических подшипниках контроль еще более важен, потому что скольжение и вращение создают усиленный износ, и несоответствие фактической толщины паспортной быстро приводит к отказу. Многие производители требуют не только ежепартийный контроль, но и сплошной контроль критичных деталей, особенно при нанесении на сложный профиль.
Практические рекомендации по подготовке поверхности и выбору толщины
Перед нанесением смазочного покрытия поверхность детали должна быть тщательно подготовлена.
Обязательны очистка и обезжиривание с удалением масел, грязи и остатков технологических жидкостей. Если на поверхности остается остаток загрязнения, адгезия смазочного слоя снижается и может привести к отслаиванию при первой же циклической нагрузке.
Второй этап - контроль и при необходимости коррекция шероховатости. Если Ra находится в диапазоне 0,45–0,8 мкм, можно переходить к нанесению. Если выше (более 1,0 мкм), рекомендуется хонингование или полирование. Если ниже (менее 0,3 мкм), может потребоваться нанесение подслоя или конверсионной пленки (фосфатирование, анодирование) для улучшения адгезии.
При выборе толщины необходимо учитывать:
Тип нагрузок: для статических нагрузок достаточно 1,0–1,5 мкм, для динамических и циклических рекомендуют 2,0–3,0 мкм.
Режим работы: если присутствует фреттинг или абразивное загрязнение, толщину увеличивают до 3,0–5,0 мкм или наносят несколько слоев.
Требования к посадке: для высокоточных сопряжений толщина должна быть минимальной и указана в технических условиях вместе с допусками на геометрию детали. Нельзя дополнительно увеличивать размер детали без согласования.
Температурный диапазон: при работе в широком температурном диапазоне или при нагреве выше 100 °C необходимо убедиться, что связующее смазочного слоя не размягчится и не потеряет адгезию.
На практике для динамических подшипников и узлов со сложной геометрией часто применяют двухслойную систему: primer (подслой) 5–7 мкм для адгезии и верхний рабочий слой 8–15 мкм. Это дает надежное покрытие, которое одновременно имеет хорошее сцепление с подложкой и достаточную толщину для защиты.
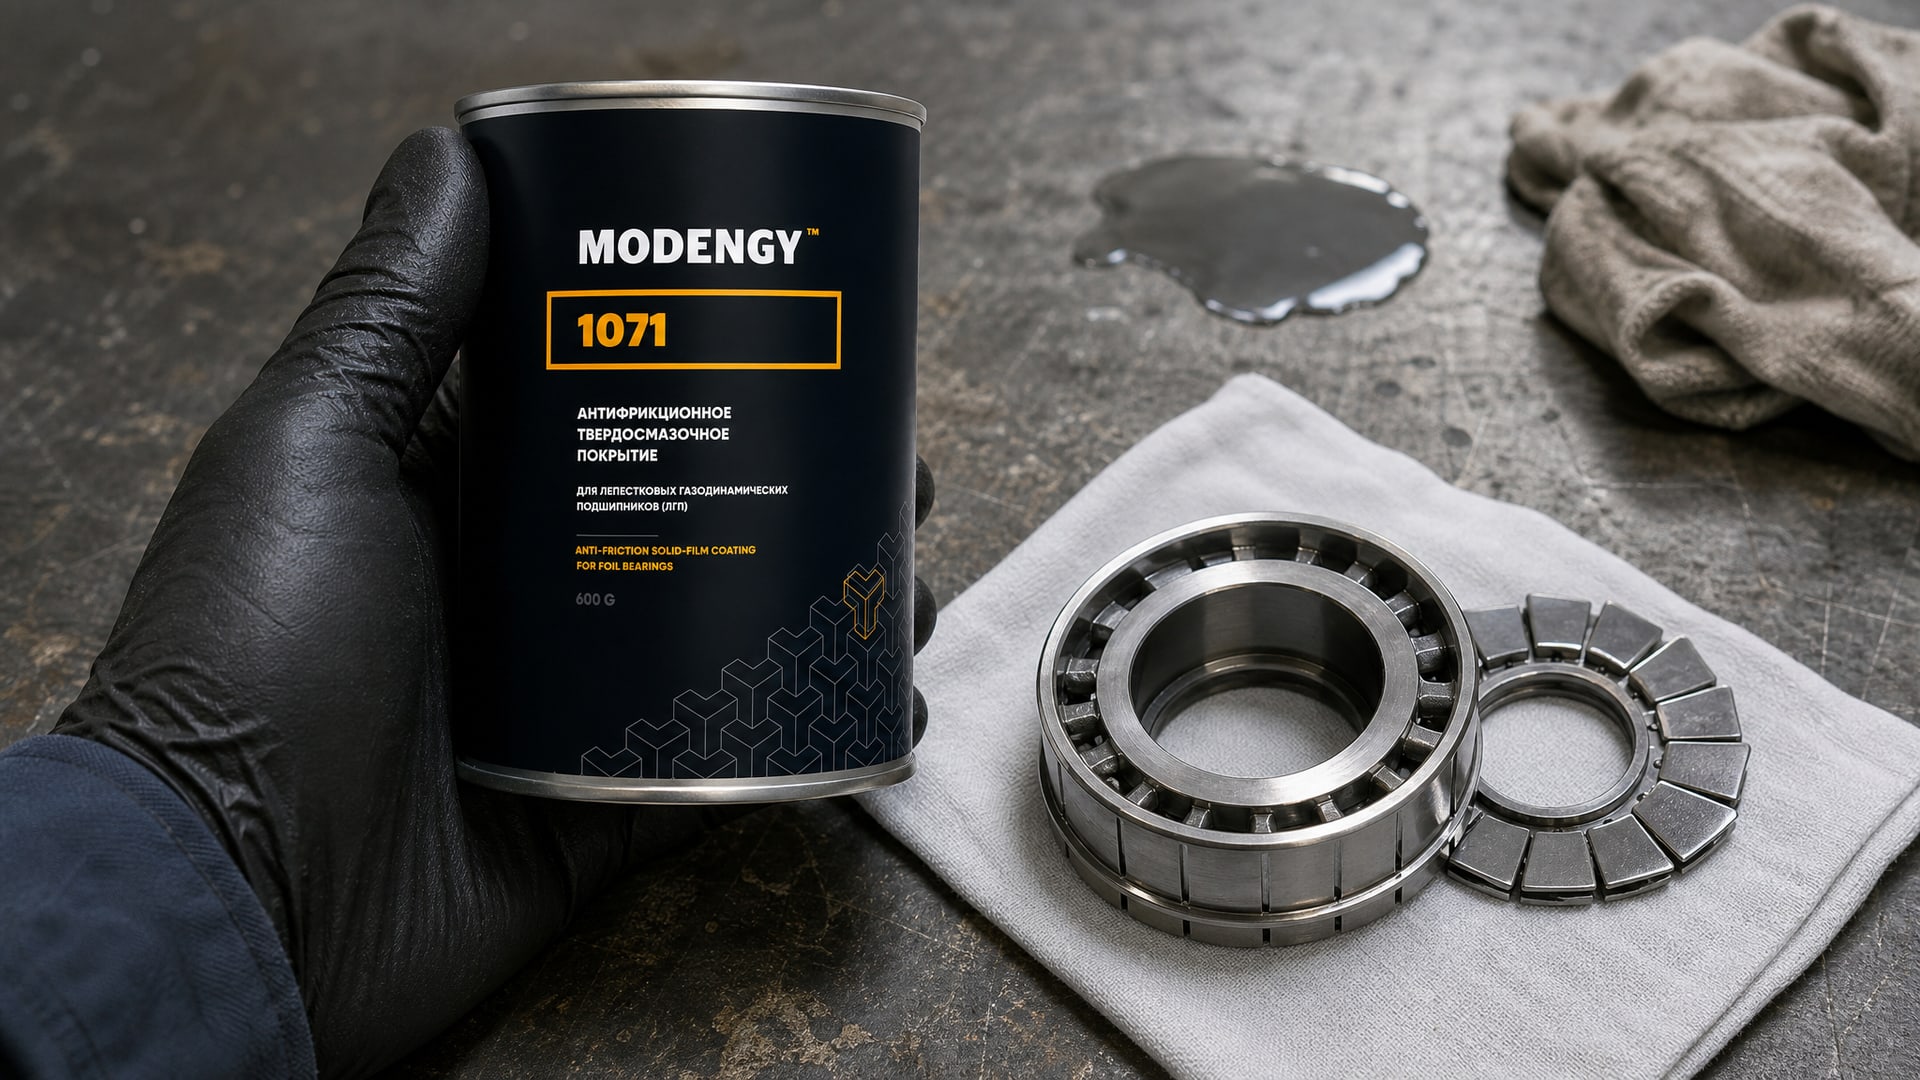
На лепестковых газодинамических подшипниках, где требуется минимизация трения при пуске и останове, а сама геометрия лепестков создает сложный профиль с переходами, применяют специализированные составы. Например, MODENGY 1071 разработан специально для таких узлов: он обеспечивает снижение трения и износа при пуске и останове благодаря оптимальной толщине слоя и хорошей адгезии к криволинейным поверхностям лепестков.
Влияние геометрии на ресурс и надежность узлов
Неправильный выбор параметров поверхности и толщины смазочного слоя с учетом геометрии детали может привести к серьезным последствиям.
На подшипниках это проявляется ускоренным износом беговых дорожек, задирами и преждевременным отказом. На скользящих контактах (втулки, направляющие) - неравномерный износ, потеря точности позиционирования и увеличение люфтов.
Когда смазочное покрытие нанесено неравномерно и на одних участках имеет недостаточную толщину, в этих местах быстро образуются микроконтакты металл по металлу. Трение возрастает локально, повышается температура, и начинается адгезивный износ. Этот процесс ускоряется, потому что окисленные микрочастицы металла начинают работать как абразив, дополнительно увеличивая интенсивность износа. За несколько часов работы узел может полностью выйти из строя.
На сложнопрофильных деталях, где нельзя избежать переходов и кромок, эту проблему решают несколькими способами. Во-первых, снижают остроту кромок скруглением или фаской, чтобы смазочный слой лучше удерживался и не создавал локальных напряжений. Во-вторых, применяют управляемое многопроходное нанесение, чтобы обеспечить равномерность. В-третьих, проводят выборочный контроль на критичных участках - кромках, переходах, местах максимальной нагрузки.
Часто задаваемые вопросы
Что произойдет, если толщина смазочного слоя больше, чем высота микронеровностей подложки?
Если толщина слоя значительно превышает Ra (например, Ra 0,5 мкм, а покрытие 15 мкм), слой полностью перекрывает микронеровности и создает гладкий контакт. Однако слишком толстое покрытие становится хрупким, теряет гибкость и может растрескиваться при механических нагрузках или циклических напряжениях. На острых кромках и выступах такой слой часто отслаивается. Оптимальна толщина, при которой слой перекрывает микронеровности, но остается достаточно тонким, чтобы быть пластичным и не нарушать посадку.
Как влияет кривизна детали на распределение смазочного слоя?
На выпуклых поверхностях при распылении смазочный материал может неравномерно стекать или разбрызгиваться, создавая тонкие участки. На вогнутых поверхностях малый радиус кривизны препятствует проникновению наносного устройства, и слой может оказаться недостаточно плотным. На переходах между плоскостями часто возникают перетолщения и недотолщения. Поэтому при нанесении на сложный профиль требуется адаптивная траектория и замедленная скорость.
Может ли шероховатость подложки быть слишком низкой для хорошей адгезии смазочного слоя?
Да. На очень гладкой поверхности (Ra менее 0,2 мкм) адгезия смазочного слоя часто недостаточна, потому что отсутствуют микронеровности, на которые может "зацепиться" слой. В таких случаях применяют конверсионные подслои (фосфатирование, анодирование) или используют праймеры с повышенной адгезией. Оптимальный диапазон Ra 0,45–0,8 мкм обеспечивает баланс между адгезией и сохранением целостности слоя.
Как правильно выбрать толщину смазочного слоя для высокоточной посадки?
Для высокоточных деталей толщина смазочного слоя должна быть указана в технических условиях и согласована с допусками на геометрию. Невозможно добавлять слой произвольной толщины - это изменит размер детали и нарушит посадку. Обычно для таких узлов выбирают минимальную эффективную толщину (1,0–1,5 мкм) и пересчитывают допуски с учетом этого добавления.
Требуется ли разные методы контроля толщины для плоских и криволинейных поверхностей?
Да. На плоской поверхности приборный контроль толщины достаточно надежен. На криволинейных поверхностях, особенно на острых кромках и вогнутых переходах, требуется введение поправок на шероховатость и форму, а также дополнительные методы - микроскопия поперечного сечения, многоточечное сканирование. На критичных деталях проводят комбинированный контроль с применением разрушающих и неразрушающих методов.
Заключение
Геометрия детали существенно влияет на качество и равномерность нанесения сухого смазочного слоя. Оптимальная шероховатость подложки - Ra 0,45–0,8 мкм - обеспечивает хороший баланс между адгезией смазочного покрытия и целостностью слоя при приработке. Толщина смазочного слоя должна быть выбрана с учетом типа нагрузок, требований к посадке и температурного диапазона; для динамических подшипников рекомендуют 2,0–3,0 мкм, а для высокоточных сопряжений -1,0–1,5 мкм.
Сложная геометрия - кривизна, острые кромки, переходы между плоскостями - создает риск неравномерного распределения покрытия и ошибок при контроле толщины. Решение состоит в правильной подготовке поверхности (очистка, контроль шероховатости, при необходимости конверсионная пленка), управляемой траектории нанесения и комбинированном контроле качества. При выборе параметров всегда важно согласовать толщину смазочного слоя с допусками на геометрию детали, чтобы не нарушить посадку и не снизить надежность узла.