Вырубная прокладка долгое время остается стандартом герметизации фланцевых соединений двигателей и узлов трансмиссии, но на практике закупщики и инженеры все чаще сталкиваются с ее недостатками: материал со временем теряет упругость, вымывается из щелей горячим маслом, требует точной геометрии поверхности и замены при каждом разборе. Анаэробный формирователь прокладок предлагает иную логику: вместо предизготовленной детали вы наносите на место контакта вязкий герметик, который отверждается в отсутствии воздуха между плотно прижатыми металлическими поверхностями, образуя герметичную прокладку прямо на месте. Статья разберет, почему такая замена имеет смысл не для всех узлов, какие требования к фланцу критичны, и как избежать типичных ошибок при переходе с вырубной прокладки на жидкий герметик.
Целевая аудитория - технические специалисты ремонтных служб, закупщики промышленного производства и инженеры, ответственные за надежность соединений под давлением и тепловыми нагрузками.
Основные отличия анаэробного формирователя прокладок от вырубной прокладки
Вырубная прокладка - это готовое изделие из прессованного паронита, резины или полиэстера, которое вкладывается между фланцами и служит благодаря упругости и гидростатическому давлению.
Со временем материал изнашивается, теряет форму и требует замены даже при разборке ради других причин. Анаэробный герметик работает принципиально иначе: это высокомолекулярный жидкий состав вязкостью 700 000–1 700 000 mPa·s, который полимеризуется только в бескислородной среде, то есть между близко прилегающими металлическими поверхностями. Он не опирается на упругость, а на геометрический контакт и химическое сцепление.
Ключевое отличие - после отверждения герметик образует тонкую пленку-прокладку, а не занимает отдельный слой толщиной в несколько миллиметров. При повторной разборке анаэробный герметик легко удаляется без повреждения поверхности, тогда как вырубная прокладка может крошиться и оставлять волокна. Для узлов с частой разборкой (техническое обслуживание, диагностика, ремонт) это снижает затраты на очистку и восстановление контакта фланца.
Однако замена вырубной прокладки на анаэробный герметик требует трех критических условий. Первое - фланец должен быть жестким, из закаленного металла (сталь, чугун, алюминий) с хорошим машинным покрытием. Второе - зазор между поверхностями не должен превышать 0,25 мм без праймера, а некоторые составы при применении праймера допускают до 1,27 мм. Третье - материал узла должен официально допускать форм-ин-плейс герметик, а не требовать именно вырубной прокладки по чертежу или спецификации. Игнорирование этих требований приводит к течам, неправильному отверждению и отказу при эксплуатации.
Когда замена на анаэробный герметик имеет смысл
Замена вырубной прокладки на анаэробный формирователь прокладок целесообразна в нескольких типовых ситуациях.
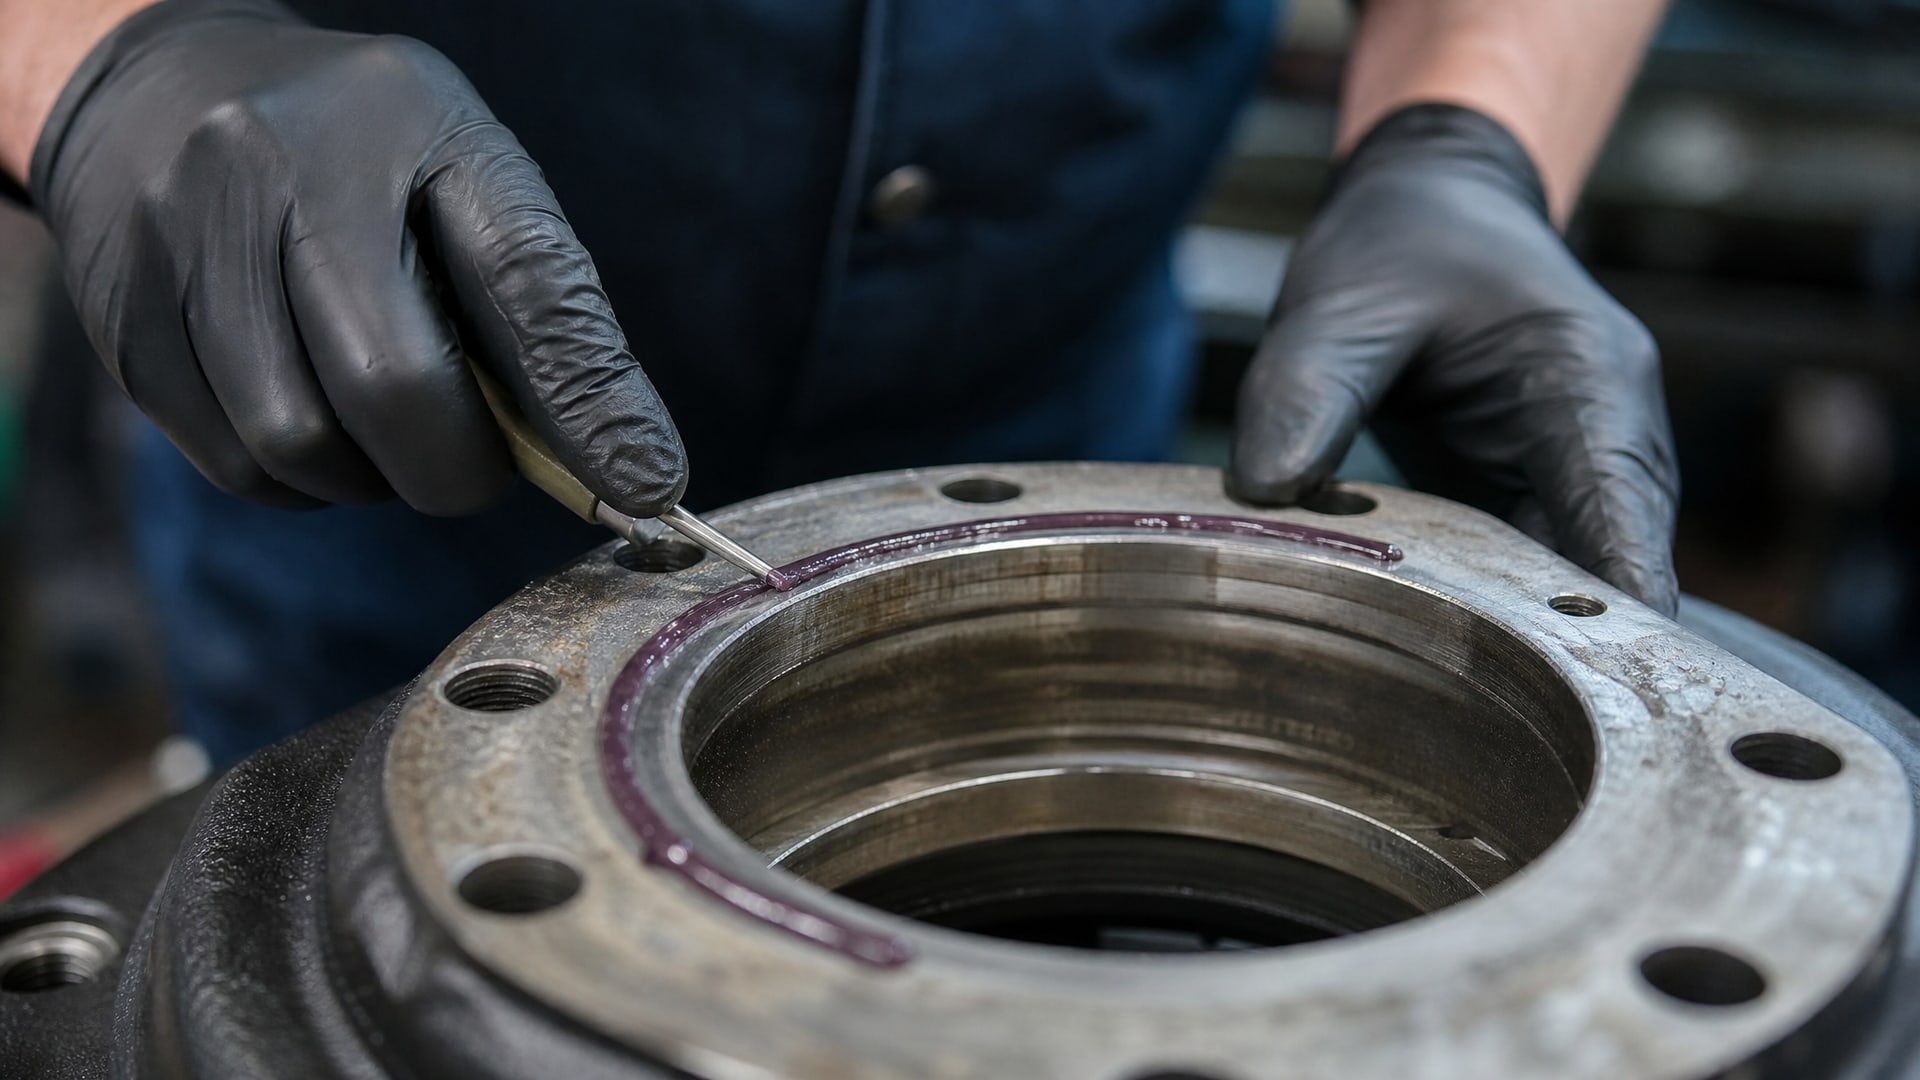
На практике в ремонтных службах к такому переходу прибегают при закрытии поломок на производстве: если нужна срочная герметизация фланца крышки двигателя или корпуса редуктора, а под рукой нет точной по размерам вырубной прокладки, но есть герметик, можно локально сэкономить время и обеспечить герметичность.
Второй типичный случай - частая разборка узла. Если закупщик и снабженец имеют дело с узлами, которые разбираются несколько раз в год для инспекции, регулировки или ремонта подшипников, каждая замена вырубной прокладки требует новой детали и очистки от остатков старой. Анаэробный герметик существенно упрощает логистику: одна емкость может использоваться на десятках разборок, остатки легко удаляются.
Третий сценарий - соответствие техническому допуску. Некоторые производители узлов допускают в спецификации оба варианта: вырубную прокладку или анаэробный герметик (обозначается как FIPG или form-in-place gasket). В этом случае переход легален и не требует согласования; инженер выбирает то, что доступнее и дешевле в конкретный момент.
Однако замена точно нежелательна, если фланец имеет видимые коррозийные наросты, глубокие царапины или деформацию. Даже небольшой дефект поверхности нарушает критически важный плотный контакт металл-металл, на котором базируется весь принцип анаэробного отверждения.
Требования к фланцу для применения анаэробного герметика
Жесткость фланца - главный критерий.
Анаэробный герметик не пластичен и не компенсирует геометрические ошибки так, как упругая резиновая прокладка. Фланец должен быть из твердого материала: сталь, чугун, алюминий, латунь. На практике техники и инженеры мысленно проверяют: если фланец можно согнуть рукой или он деформируется при затяге, герметик не подойдет.
Второе требование - чистота и обезжиренность поверхностей. Масляная пленка, грязь, ржавчина или окисная пленка препятствуют контакту герметика с металлом и замедляют или блокируют отверждение. Поверхность очищают сухой щеткой, обезжиривают спиртом или другим растворителем и дают высохнуть. При сложных загрязнениях применяют механическую чистку и шкурку мелкой зернистости.
Третий критерий - зазор между фланцами. Для жестких металлических фланцев типовой диапазон составляет до 0,25 мм без специального праймера. С праймером некоторые высокотемпературные составы заполняют зазоры до 1,27 мм, но это исключение, а не правило. При зазоре больше чем допустимо герметик будет вытекать во время сборки, не сможет создать непрерывную пленку и не отвердится должным образом.
Четвертое требование - материал фланца. Анаэробный герметик заявлен производителем для алюминия, железа и стали, но его совместимость с некоторыми покрытиями (например, хромированием, никелированием) нужно проверить в техлисте конкретного герметика. Если на фланце имеется специальное покрытие, рекомендуется проконсультироваться со спецификацией продукта или запросить информацию у поставщика.
Пятое требование - поверхность должна быть обработана так, чтобы исключить микропоры и крупную шероховатость. Микроскопические отверстия в материале могут привести к преждевременному отверждению герметика из-за входа воздуха в поры. Если фланец ранее использовался с обычной прокладкой, его протирают и проверяют, нет ли остатков старого материала в углублениях и сквозных отверстиях для болтов.
Параметры анаэробного герметика: вязкость, время фиксации, температура
Вязкость анаэробных герметиков кардинально отличается от вязкости масел и зависит от назначения.
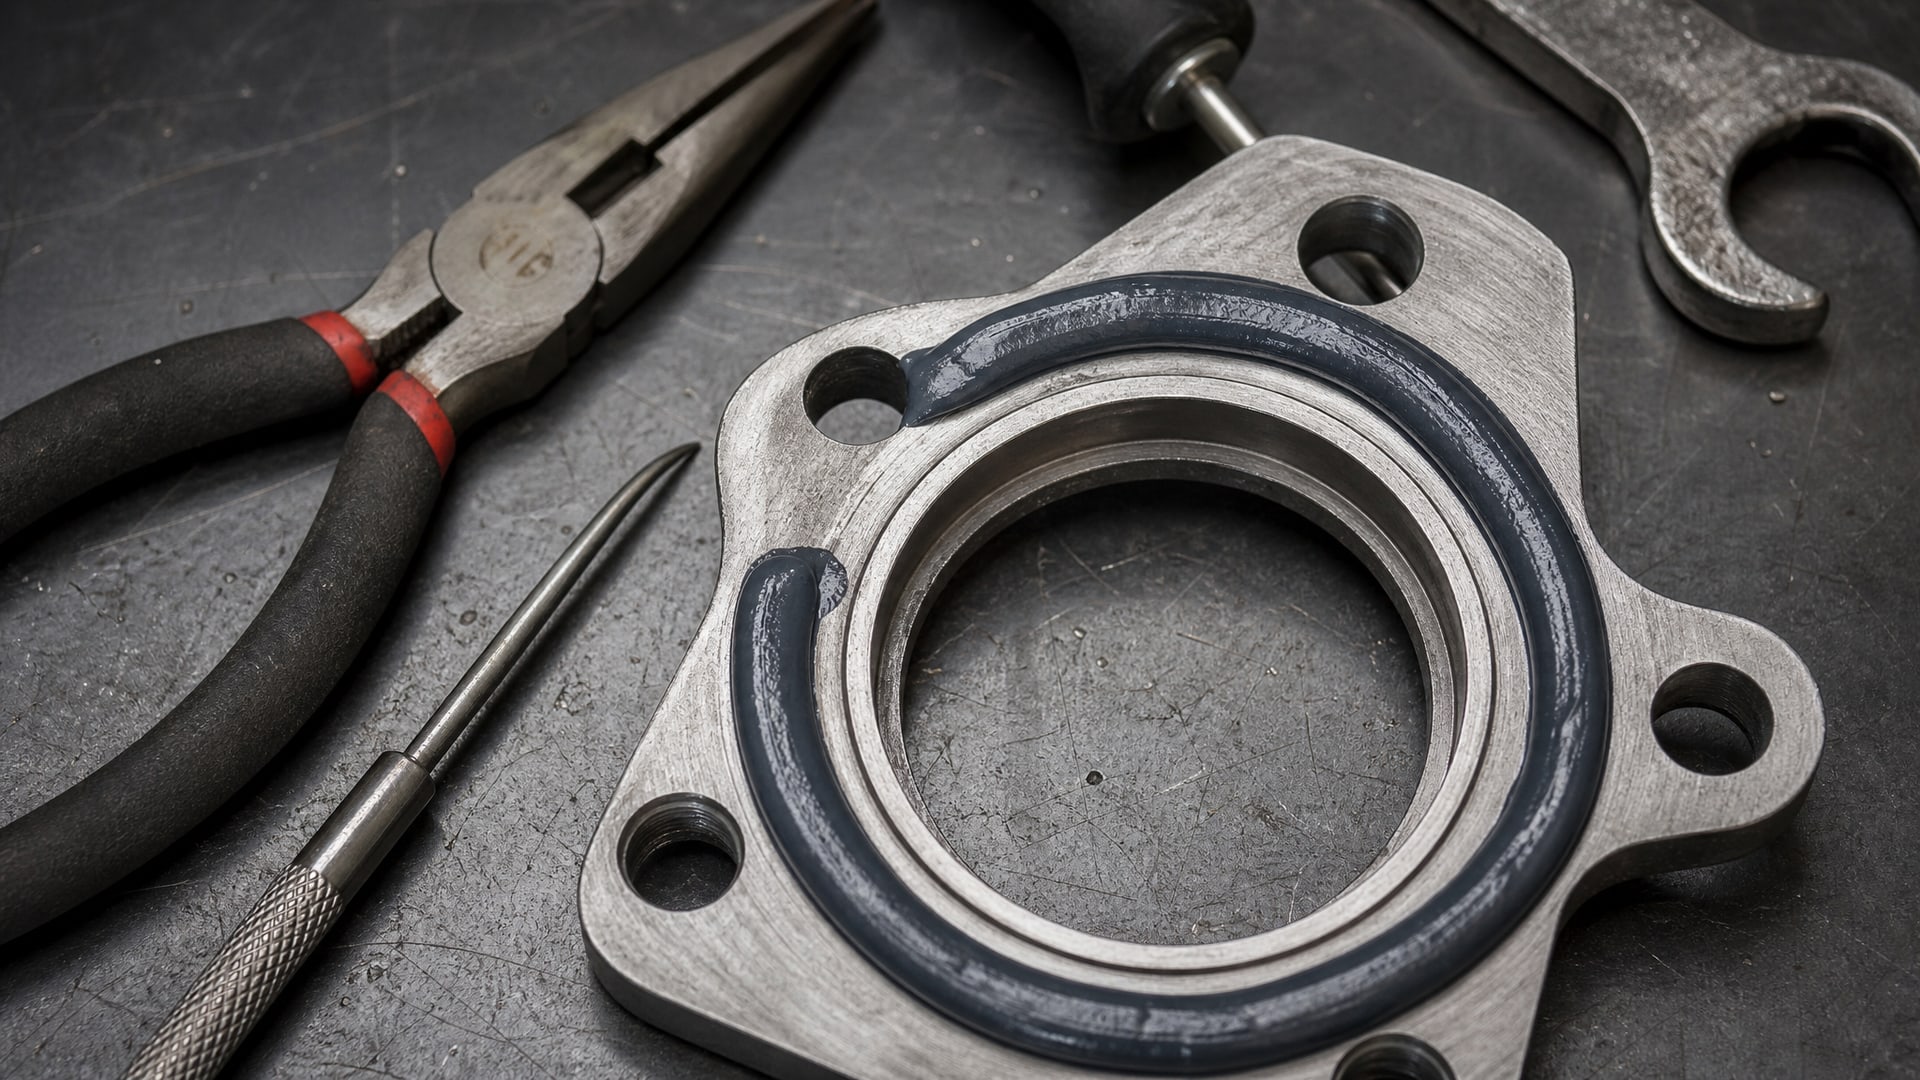
Для фланцевых герметиков типичный показатель составляет 700 000–1 700 000 mPa·s, что делает материал почти твердым при комнатной температуре. Такая высокая вязкость необходима для того, чтобы герметик не растекался по фланцу при сборке и не вытекал в зазоры, а оставался локализованным на контактной линии.
Время фиксации - время, за которое герметик набирает достаточную прочность для удержания давления и вибраций. В типовых техлистах время фиксации указывается как 25–30 минут при комнатной температуре (20–25 °C). На практике это означает, что после сборки узла можно начать работать приблизительно через полчаса, но нагружать узел полной мощностью или нагревать лучше только после полного отверждения. Полное отверждение занимает около 24 часов или больше в зависимости от состава, толщины герметика и влажности воздуха.
Скорость фиксации можно ускорить применением праймера. Некоторые производители выпускают специальные активаторы, которые наносятся на поверхность фланца до нанесения герметика и сокращают фиксацию с 25–30 минут до 5–15 минут. Это полезно, когда узел нужно срочно ввести в работу, но требует дополнительных материалов.
Температурный диапазон для стандартных фланцевых герметиков составляет от -55 °C до +150 °C. Отдельные высокотемпературные составы выдерживают до +200 °C, что актуально для двигателей с высокими тепловыми нагрузками или узлов в непосредственной близости к выхлопу. При выборе герметика нужно убедиться, что максимальная температура соответствует условиям эксплуатации узла: для водяного насоса допустимо +150 °C, а для фланца выходного коллектора может потребоваться +200 °C.
Химическая стойкость герметика - критический параметр для узлов, работающих в контакте с жидкостями. В техлистах фланцевых герметиков заявлена устойчивость к моторным маслам, трансмиссионным маслам, топливу, охлаждающим жидкостям и антифризам. Однако отдельные составы могут проявлять разную стойкость к специальным жидкостям (например, синтетическим маслам или специализированным охладителям). При ремонте узла с необычной жидкостью рекомендуется сверить совместимость в спецификации герметика.
Пошаговый процесс замены вырубной прокладки на анаэробный герметик
Первый этап - подготовка поверхностей.
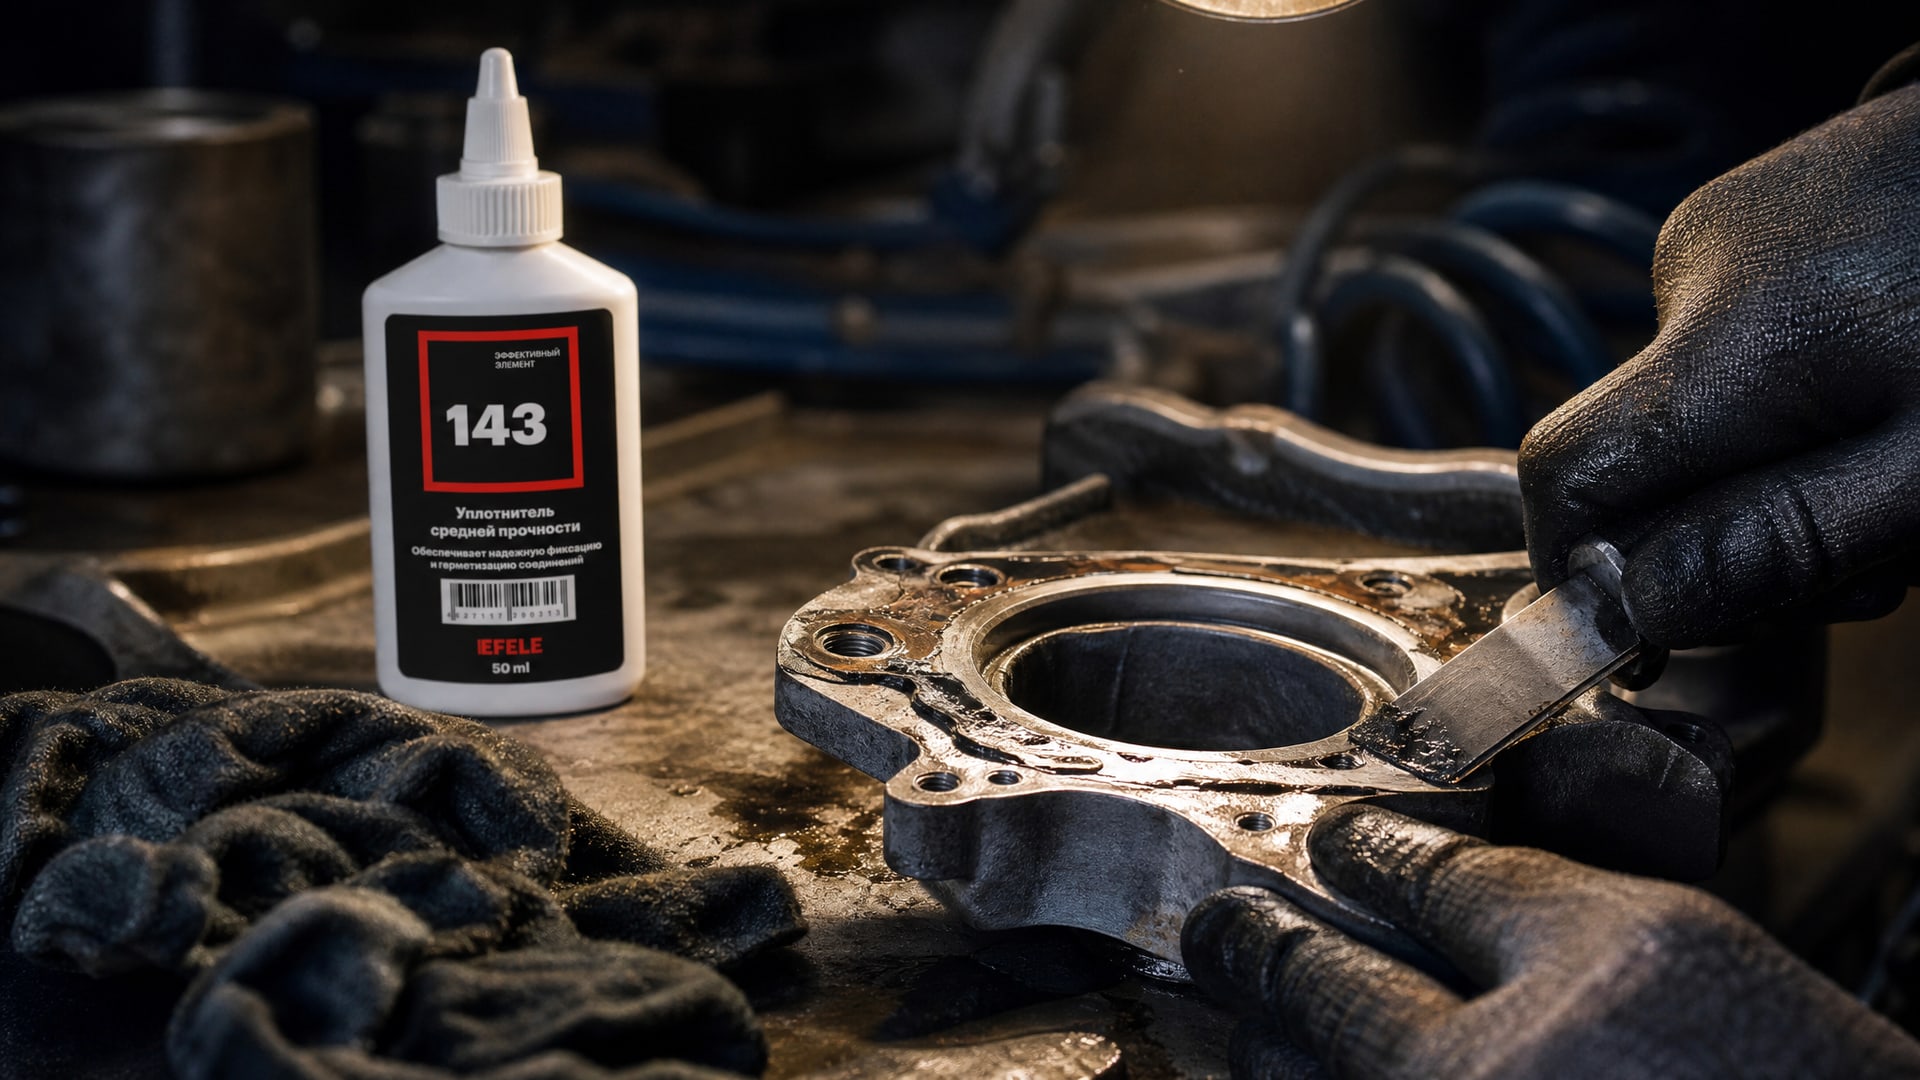
После разборки узла обе контактные поверхности фланца тщательно очищают: удаляют остатки старой прокладки сухой щеткой или скребком, счищают грязь и коррозию. Если на поверхности видна масляная пленка, используют обезжиривающий растворитель (спирт, уайт-спирит). Поверхность должна быть сухой; мокрые фланцы не герметизируются. При необходимости используют чистую ветошь для вытирания растворителя.
Второй этап - выбор герметика и проверка совместимости. Перед тем как наносить герметик, нужно убедиться, что он рекомендуется производителем узла. Если в спецификации четко сказано, что требуется вырубная прокладка, замена на герметик допустима только после консультации с инженерной поддержкой. Если допуск формулируется как «прокладка или FIPG герметик», можно переходить на анаэробный материал без опасений.
Третий этап - применение праймера (если необходимо). Если зазор между фланцами превышает 0,25 мм или требуется ускорение фиксации, на чистые сухие поверхности наносят тонкий слой активатора (праймера). Праймер наносится кистью или шпателем равномерно и дается ему высохнуть в течение нескольких минут.
Четвертый этап - нанесение герметика. Герметик наносится змейкой или полосой непосредственно на контактную поверхность одного из фланцев, избегая толстых слоев. Количество зависит от периметра и ширины фланца, но в среднем для водяного насоса или крышки коробки достаточно жгута толщиной 3–4 мм. Для герметизации фланцевых соединений двигателя, где требуется быстрая и надежная герметизация, а также возможность легкого демонтажа, идеально подходит анаэробный жидкий уплотнитель EFELE 143, который обеспечивает стабильное отверждение в условиях масляной среды и выдерживает вибрационные нагрузки.
Пятый этап - сборка фланцев. Два фланца сразу же прижимают друг к другу и затягивают болты. Герметик начнет отверждаться в момент контакта металлических поверхностей и исчезновения кислорода. Затяга должна быть равномерной: поочередно перемещайтесь по диагонали и затягивайте болты с одинаковым усилием, как при затяге головки блока цилиндров. Передержка или неравномерная затяга приводят к неправильному распределению герметика и течам.
Шестой этап - ожидание фиксации. После сборки узел нельзя двигать или нагружать в течение 25–30 минут. За это время герметик наберет достаточную прочность, чтобы удержать давление при нормальном режиме. Полное отверждение достигается через 24 часа; интенсивный нагрев или вибрационные испытания лучше провести после полного набирания прочности.
Седьмой этап - первый пуск и проверка герметичности. После фиксации узел можно ввести в работу, но первый пуск рекомендуется провести на холостом ходу или при минимальной нагрузке. В течение первых часов работы внимательно следят за возможными течами на контактной линии. Если течи не появились в течение суток эксплуатации, герметизация считается успешной.
Ошибки при замене вырубной прокладки на анаэробный герметик
Первая типичная ошибка - нанесение герметика слишком толстым слоем.
На практике закупщики и ремонтники иногда считают, что чем больше герметика, тем лучше герметизация. На самом деле избыток герметика может вытечь при сборке, нарушить равномерность прижима болтов или оставить комки, которые препятствуют плотному контакту фланцев. Правильная толщина - жгут 3–4 мм по периметру, не больше.
Вторая ошибка - использование герметика на деформированном или ржавом фланце. Если фланец имеет коррозийные наросты, прошлифованные канавки или следы от предыдущих прокладок, герметик не гарантирует герметичность. В этом случае нужно либо восстановить поверхность фланца механической обработкой, либо вернуться к вырубной прокладке.
Третья ошибка - сборка без предварительного высушивания герметика и фланцев. Если поверхность остается влажной или мокрой, герметик не отвердится корректно. Полимеризация анаэробного герметика требует металл-металльного контакта без воды. Убедитесь, что обезжиривающий растворитель полностью испарился.
Четвертая ошибка - нарушение времени фиксации. После сборки узел должен оставаться неподвижным 25–30 минут. Если в эти сроки начать работу с узлом, герметик может сместиться, частично выдавиться из зазоров или неправильно отвердеть. Соблюдение времени фиксации - обязательное условие надежности.
Пятая ошибка - выбор герметика, несовместимого с жидкостью узла. Если в узле циркулирует трансмиссионное масло, а герметик рассчитан только на моторное масло, возможна его деградация. Всегда проверяйте совместимость в техлисте.
Шестая ошибка - игнорирование допусков производителя. Если чертеж строго предусматривает вырубную прокладку, переход на герметик без согласования может привести к отказу при гарантийной проверке или при аудите качества. Консультируйтесь с инженерной поддержкой перед экспериментами.
Сравнение вырубной прокладки и анаэробного герметика
| Параметр | Вырубная прокладка | Анаэробный герметик |
|---|
| Материал | Прессованный паронит, резина, полиэстер | Высокомолекулярный полимер, отверждается анаэробно |
| Готовность к применению | Готовая деталь, вкладывается между фланцами | Жидкий состав, наносится на место сборки |
| Герметичность | Зависит от упругости и гидростатического давления | Зависит от геометрического контакта и химического сцепления |
| Повторяемость при разборке | Каждая разборка требует новой прокладки | Герметик удаляется, фланец можно использовать повторно |
| Максимальный зазор | 0,1–0,15 мм типично | 0,25 мм без праймера, до 1,27 мм с праймером |
| Температурный диапазон | -40…+120 °C типично | -55…+150 °C типично |
| Время на сборку | Сразу готово к затяге | 25–30 минут фиксации, 24 часа полного отверждения |
| Совместимость с жидкостями | Хорошая для масел и топлива | Хорошая для масел, топлива, охлаждающих жидкостей |
| Стоимость жизненного цикла | Высокая для частой разборки | Низкая для частой разборки |
| Чувствительность к состоянию фланца | Средняя (упругость компенсирует неровности) | Высокая (требует жесткого плотного контакта) |
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик вместо вырубной прокладки на всех узлах двигателя?
Нет, только на жестких металлических фланцах с зазором до 0,25 мм и если производитель узла допускает форм-ин-плейс герметик в спецификации. На пластиковых корпусах, мягких материалах или при больших неровностях герметик не подойдет. Всегда сверяйте чертеж и техническую документацию перед заменой.
Какой размер зазора допустим для анаэробного герметика без праймера?
Стандартный диапазон составляет до 0,25 мм для жестких металлических фланцев. При больших зазорах герметик будет вытекать при сборке или неправильно отверждаться. Если зазор больше, используйте праймер-активатор, который позволяет работать с зазорами до 1,27 мм.
Как долго нужно ждать перед началом работы узла после нанесения герметика?
Фиксация (готовность к минимальной нагрузке) происходит за 25–30 минут. Полное отверждение и готовность к полной нагрузке и нагреву требуют около 24 часов. Рекомендуется первый пуск провести на холостом ходу и проверить герметичность в течение первых часов работы.
Герметик выдерживает масло и охлаждающую жидкость в двигателе?
Да, анаэробные герметики заявлены как стойкие к моторным маслам, трансмиссионным маслам, топливу и антифризам. Однако отдельные высокоспециализированные жидкости могут требовать проверки совместимости. Сверьте спецификацию герметика с типом жидкости, которая используется в узле.
Можно ли разобрать узел с анаэробным герметиком и использовать его повторно?
Да, это одно из главных преимуществ. Герметик удаляется механически при разборке без повреждения фланца. Поверхность очищается, и герметик можно наносить заново. На вырубной прокладке часто остаются волокна и грязь, что усложняет повторное использование.
Заключение
Переход с вырубной прокладки на анаэробный формирователь прокладок имеет смысл именно для жестких металлических фланцев с малым зазором, когда узел часто разбирается на техническое обслуживание и когда производитель допускает такую замену в спецификации. Основные преимущества - упрощенная логистика герметизирующих материалов, возможность повторного использования фланца и отсутствие остатков при разборке. Главные требования к применению - чистота и обезжиренность поверхностей, жесткость фланца, соблюдение зазора и времени фиксации, правильный выбор герметика под условия эксплуатации.
Перед тем как начать применение анаэробного герметика на новом типе узлов, проконсультируйтесь с инженером и сверьте спецификацию производителя: замена допустима, но не всегда обязательна или желательна. При соблюдении технических требований и правильном применении анаэробный герметик обеспечит надежную герметизацию, сопоставимую с вырубной прокладкой, и при этом упростит ремонт и техническое обслуживание на длительной дистанции.