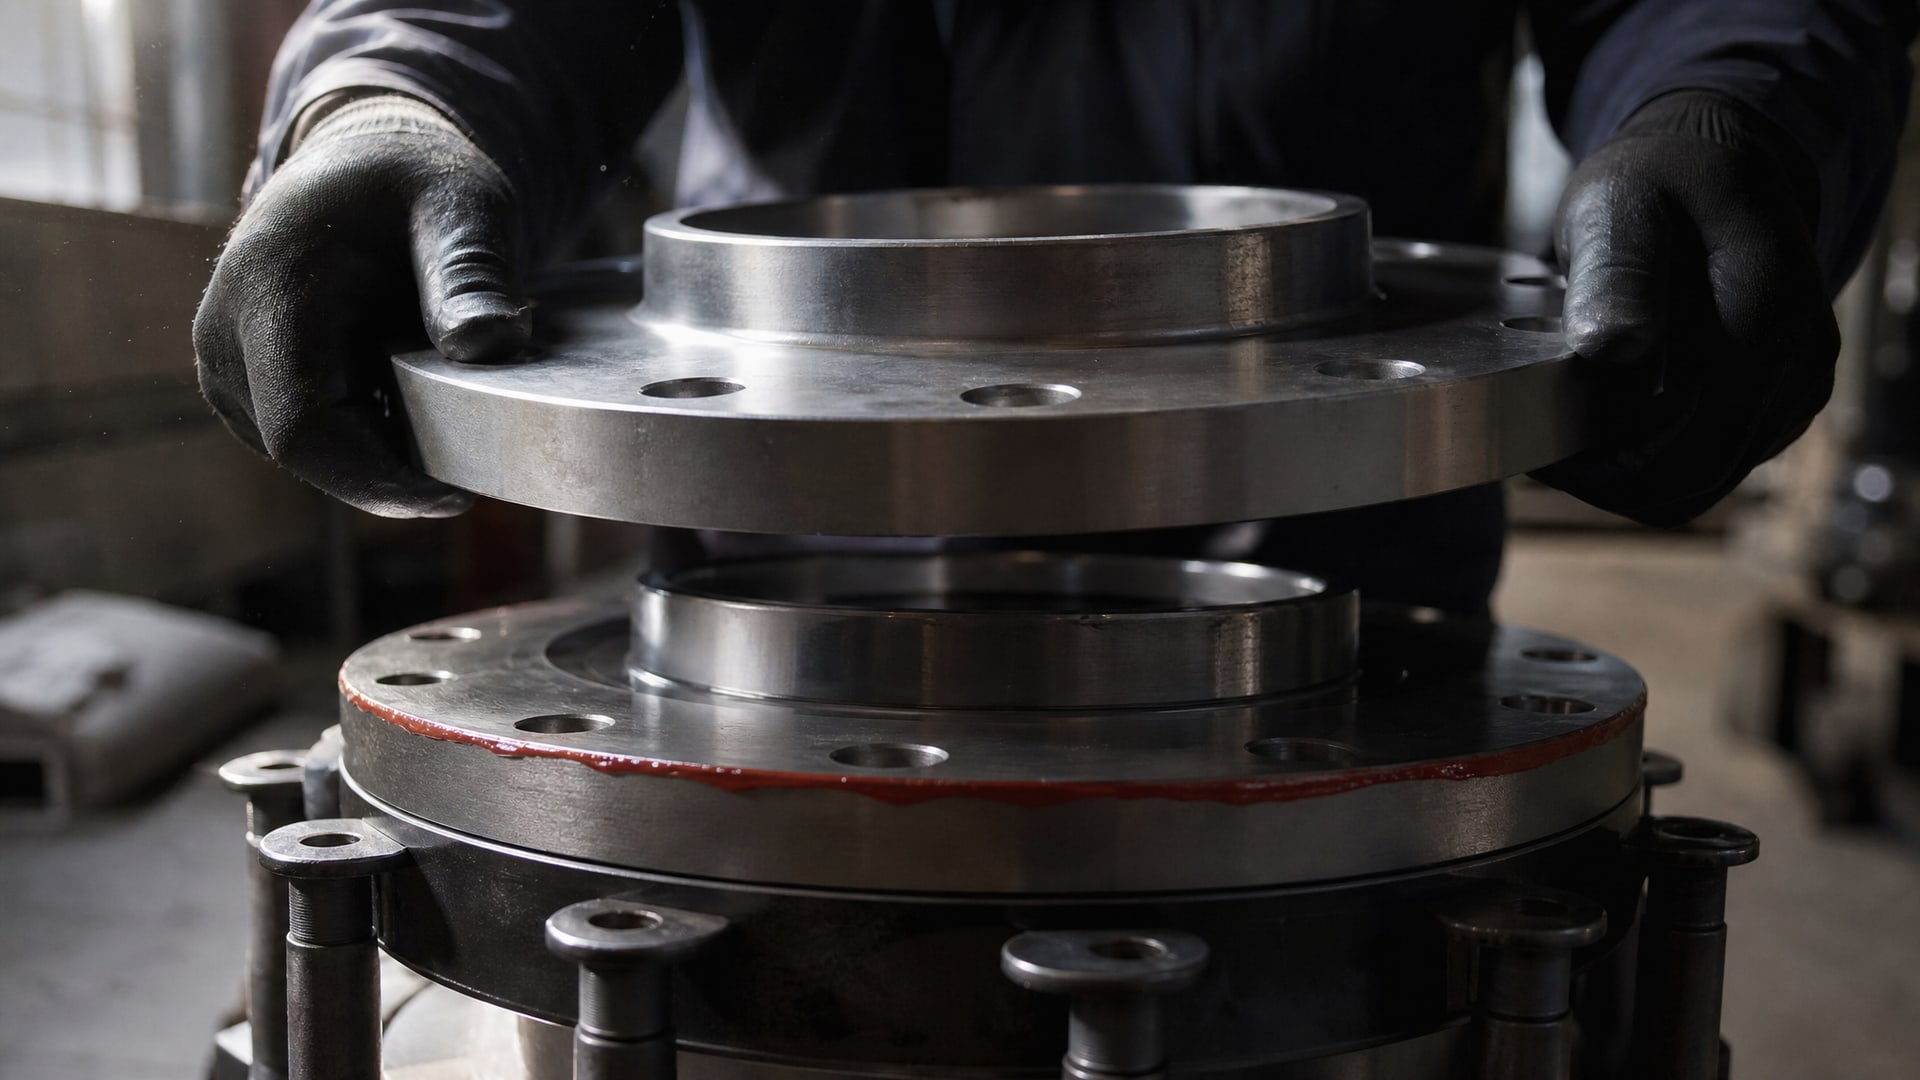
Анаэробные герметики прочно вошли в практику обслуживания промышленного оборудования и автомобильных двигателей как альтернатива вырезным паронитовым и резиновым прокладкам. Они отверждаются без доступа воздуха и при контакте с металлическими поверхностями, создавая герметичный барьер прямо в зазоре между фланцами. Однако замена прокладки жидким герметиком требует строгого соблюдения технологии: неправильная подготовка поверхностей, избыток материала или спешка с вводом узла в эксплуатацию приводят к течам и дорогостоящим переделкам. Статья рассчитана на инженеров, технических специалистов и закупщиков, которые хотят разобраться, как формирователь прокладок действительно работает, когда его можно применять, а когда лучше остаться при классической прокладке.
Главный вопрос прост: можно ли просто убрать старую прокладку, нанести герметик и собрать узел? Ответ: да, но только если вы контролируете все параметры - от плоскостности фланца до температуры в момент сборки. Без этого герметизация не получится.
Как устроена герметизация анаэробным герметиком
Анаэробный герметик работает по простому принципу: в присутствии металла и при исключении кислорода он полимеризуется, превращаясь из вязкой жидкости в упругий эластомер.
Это отличает его от обычных силиконов, которые отверждаются под воздействием влаги и воздуха. Важнейшее условие - герметик должен находиться в тонком зазоре между двумя поверхностями; если воздуха достаточно (например, при нанесении толстого слоя на открытую воздуху), полимеризация замедляется или вообще не начинается.
Металл в роли катализатора работает эффективнее для некоторых пар металлов и составов герметика. Если поверхность малоактивна (например, покрыта оксидной пленкой или хромирована), отверждение может быть неполным. В таких случаях используют активаторы - праймеры, которые наносят на фланец перед герметиком. Схватывание начинается за 20–30 минут, но полное отверждение требует около 24 часов, и только тогда соединение набирает расчетную герметичность.
Зазор между фланцами играет критическую роль. Типовой диапазон для большинства анаэробных герметиков -0,1–0,25 мм; для более толерантных составов допускаются зазоры до 0,3–0,5 мм. Если зазор больше или геометрия фланца имеет явные уступы и впадины, герметик может не полимеризоваться равномерно, и герметичность будет неполной.
Подготовка фланца и поверхностей
Успех замены прокладки на жидкий герметик на 80 % зависит от подготовки.
Инструкции производителей требуют полностью удалить старую прокладку, включая остатки клея, краски, грязи, масла и жира. Для этого используют скребок, проволочную щетку или пневматический инструмент; финальная чистка проводится обезжиривателем - ацетоном, спиртом или специальным составом для промышленной очистки.
Поверхность должна быть не просто чистой, но и сухой. Даже капли воды в микронеровностях фланца помешают нормальной полимеризации герметика. Если фланец только что промыт, его оставляют на воздухе на 15–30 минут или протирают чистой безворсовой тряпкой.
Плоскостность фланца проверяют слесарной линейкой или оптической сканирующей системой. В техдокументации указывается требование плоскостности 0,1 мм на 400 мм длины поверхности; это означает, что по всей рабочей плоскости прилегания не должно быть бугров выше 0,1 мм. Ширина перекрытия фланца (поверхность, на которую наносится герметик) должна быть не менее 5 мм. Если фланец помят, имеет раковины или коррозию, герметик может не обеспечить нужную герметичность.
Болтовые отверстия также требуют внимания. Старые остатки резьбы, ржавчина и стружка удаляют; резьбовые каналы протирают обезжиривателем. Это важно, потому что герметик должен обводить каждое отверстие сплошным валиком, чтобы исключить протечку по крепежу.
Нанесение герметика и сборка узла
После подготовки поверхностей герметик наносят непрерывным валиком по одной стороне фланца - обычно на верхний фланец или на статичную поверхность, если одна из них движется.
Валик прокладывают по контуру, отступив от края на 2–3 мм, и обводят все болтовые отверстия. Ширина валика составляет примерно 4–6 мм; толщина -1–2 мм. Это похоже на нанесение силикона или герметика при монтаже, но без спешки и с большей аккуратностью.
Частая ошибка - использовать слишком много герметика в надежде на лучшую герметичность. Избыток не улучшает результат и только усложняет сборку: герметик выдавливается из зазора, вытекает на резьбу болтов и осложняет очистку. Инструкции производителей подчеркивают, что нужен тонкий непрерывный слой, а не лужа.
Собирают узел сразу же после нанесения, в течение 5–15 минут, чтобы герметик не успел образовать пленку и не потерял пластичность. Болты затягивают в несколько проходов, по диагонали, с равномерным усилием; спешка или неправильная последовательность затяжки может привести к перекосу фланца и нарушению герметичности. Избыток герметика, вытекший из щелей, удаляют чистой тряпкой сразу, пока он не успел схватиться.
После сборки узел выдерживают без нагрузки минимум 24 часа перед вводом в эксплуатацию. За это время герметик полимеризуется и набирает полную механическую прочность. Если запустить оборудование раньше, вибрация и циклические нагрузки могут нарушить отверждающуюся пленку, и герметичность не сформируется.
Герметизация фланцевых соединений на практике: где герметик работает, где нет
Анаэробный герметик хорошо показывает себя на гладких металлических фланцах двигателей (ГБЦ, масляные картеры, поддоны коробок передач), на фланцах гидравлических систем, на трубопроводных соединениях с фланцевым присоединением.
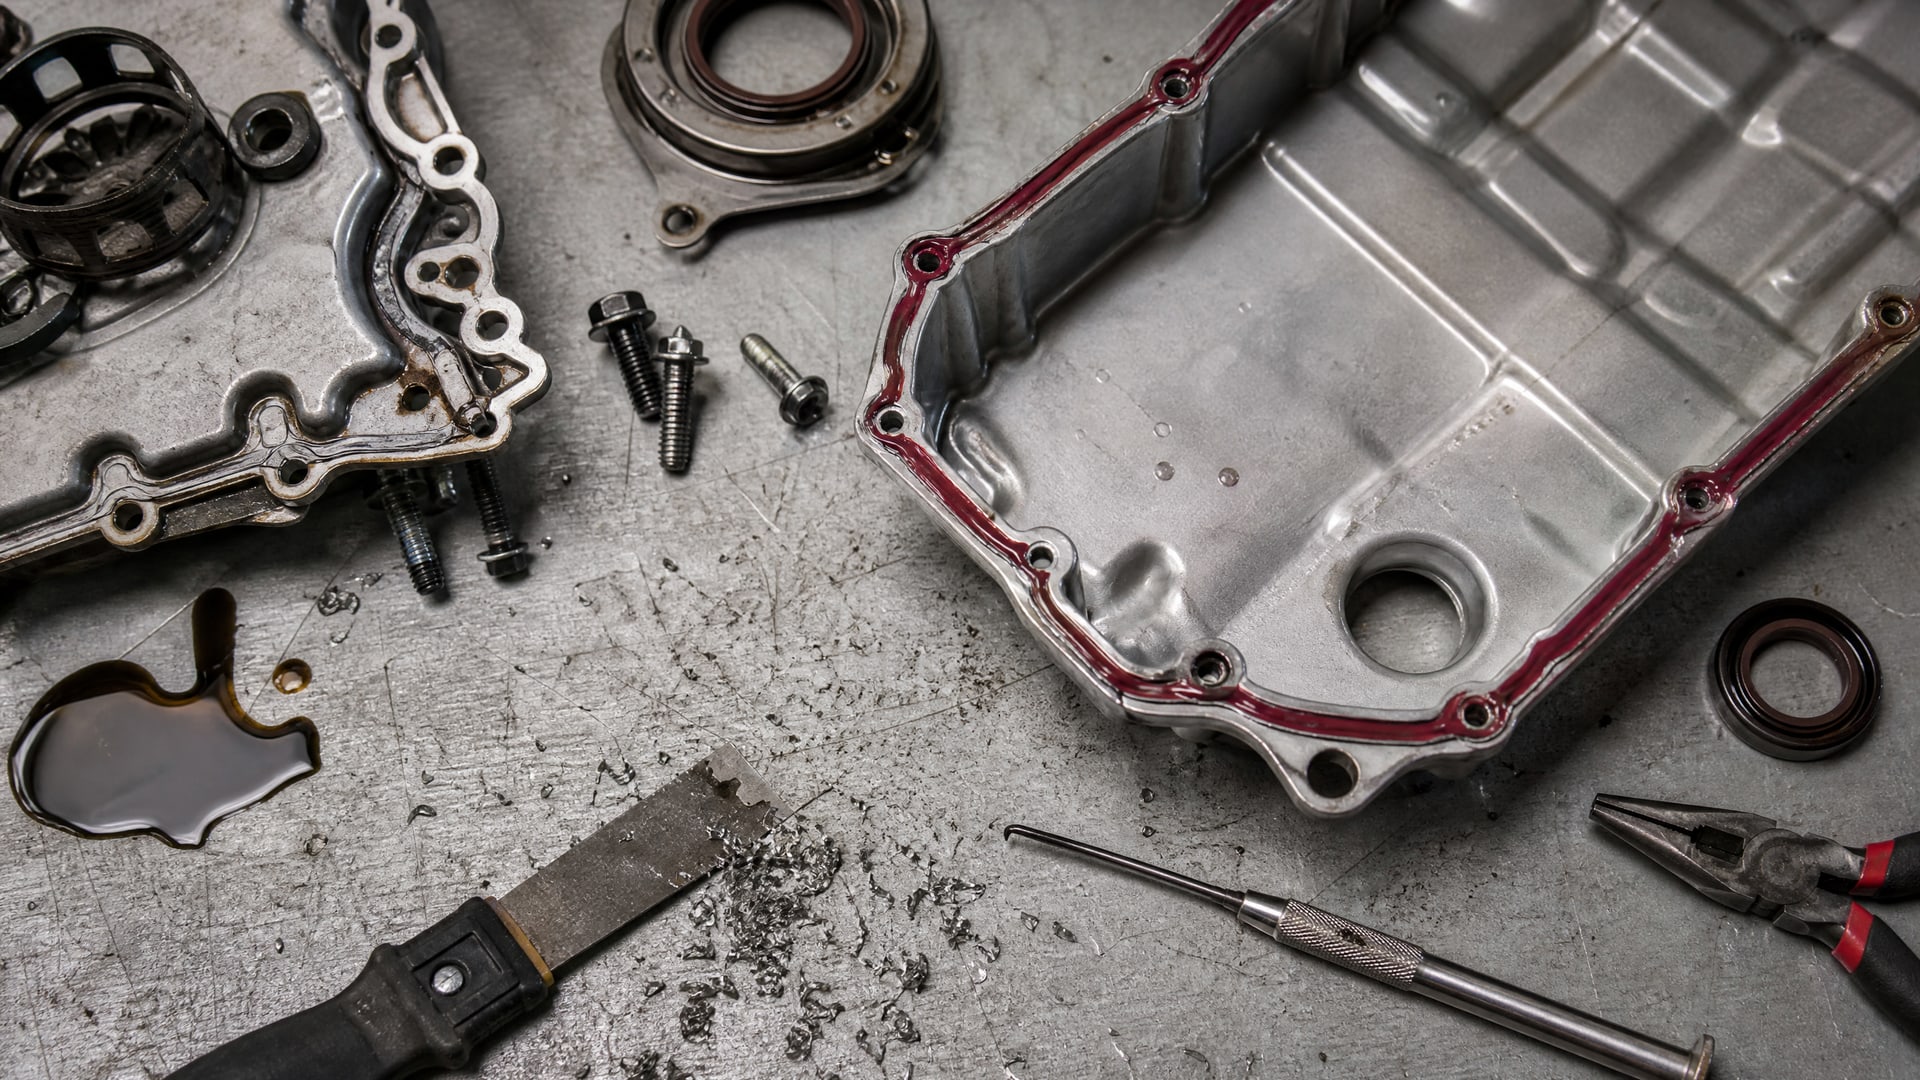
Закупщики предприятий и сервис возвращаются к нему второй год подряд благодаря предсказуемому результату: если соблюдена технология, протечек нет.
Однако есть ограничения. На фланцах с большим зазором (свыше 0,5–1 мм), на пластиковых или композитных фланцах, на соединениях с заметной деформацией или люфтом герметик работает слабо. В этих случаях лучше использовать традиционную прокладку или выбрать более толерантный герметик с большим диапазоном зазоров - но такие составы дороже.
На цилиндрических фланцах сосудов под давлением, на крупных насосных станциях с вибрацией герметик тоже может потребовать дополнительного контроля. Вибрация ускоряет отверждение (из-за лучшего контакта с кислородом), что может привести к неполной полимеризации в глубине щели. В таких случаях рекомендуют нанести герметик на обе поверхности или использовать герметик с большей липкостью (адгезией) к металлу.
Выбор герметика определяется зазором, типом металла, температурой эксплуатации и окружающей средой. Фланец для двигателя, работающий до +120 °C в контакте с маслом, требует иного состава, чем гидравлический тракт при +60 °C. Цвет герметика (красный, синий, зеленый) обычно указывает на его класс применения, но не является основным критерием выбора. Надежнее проверить техдокументацию производителя герметика и убедиться, что параметры совпадают с условиями вашего соединения.
Когда нужен активатор и как его использовать
Активатор - это праймер на основе перекиси или других окислителей, который наносят на фланец перед герметиком.
Его задача - активировать поверхность металла и ускорить отверждение герметика, особенно если металл малоактивен или покрыт защитной пленкой.
Активатор необходим в нескольких случаях:
- поверхность хромирована, оксидирована или имеет защитное покрытие;
- металл - нержавеющая сталь, алюминий или латунь (менее активны, чем углеродистая сталь);
- герметик долго не полимеризуется (схватывание не начинается за 30 минут);
- требуется гарантировать полное отверждение в неконтролируемых условиях.
Активатор наносят тонким слоем на одну или обе поверхности фланца перед герметиком. После нанесения активатора обычно ждут 30–60 секунд, затем наносят герметик. Во многих инструкциях рекомендуют дополнительно обвести болтовые отверстия активатором на всю глубину, чтобы гарантировать полимеризацию герметика в узких местах.
Активатор поставляется либо отдельной бутылочкой (флаконом), либо в виде спиртового раствора в аэрозольном баллоне. Для небольших объемов работ подходит флакон; для массового производства удобнее аэрозоль. Стоит помнить, что активатор легко испаряется и высыхает; если поверхность слишком долго стояла после нанесения активатора, его наносят повторно перед герметиком.
Анаэробный герметик для фланцев двигателя и автомобильной техники
На автомобильных и промышленных двигателях герметик для прокладки клапанной крышки и ГБЦ - одна из самых частых операций при ремонте.
Фланцы ГБЦ изготавливают из алюминиевых сплавов или чугуна, и они хорошо совместимы с анаэробными составами. Рабочие температуры в этой зоне достигают 100–120 °C, что требует выбора герметика с соответствующим температурным диапазоном.
Герметик для прокладки клапанной крышки анаэробный обычно красного цвета (хотя цвет не определяет функцию) и имеет температурный диапазон -40 до +150 °C. На практике фланцы ГБЦ часто имеют микротрещины или следы коррозии, что требует применения активатора; без него герметик может полимеризоваться неравномерно, и появятся масляные протечки.
Технология остается той же: полная очистка фланца от старой прокладки и масла, нанесение активатора (если поверхность сомнительна), герметика, сборка в течение 10–15 минут, выдержка 24 часа перед пуском. На практике в сервисах часто нарушают правило выдержки и запускают двигатель через 2–3 часа; в некоторых случаях это проходит, но риск масляной подтеки возрастает. Для гарантированного результата выжидают полные сутки.
Выбирая герметик для двигателя, внимательно читают TDS: температурный диапазон, совместимость с маслами (обычно герметики совместимы с минеральными и синтетическими маслами), и допуск к конкретному двигателю, если таковой есть. Герметик прокладка анаэробный красный 50 мл - стандартный размер для одной операции; при массовом использовании выгоднее закупить большую фасовку.
Часто задаваемые вопросы
Можно ли нанести герметик на старую прокладку, не снимая ее?
Нет. Старая прокладка, даже если она визуально выглядит целой, содержит микротрещины, грязь и остатки масла. Герметик не будет прилипать к ней равномерно, и полимеризация нарушится. Инструкции производителей требуют полностью удалить старую прокладку и тщательно очистить поверхность. Попытка сэкономить на подготовке неизбежно приводит к протечке.
Почему герметик быстро схватился, но течь появилась через неделю?
Схватывание за 20–30 минут означает, что герметик начал полимеризоваться, но полное отверждение требует около 24 часов. За первые часы герметик еще мягкий и может разрушаться под вибрацией, температурными циклами или давлением жидкости. Ввод узла в эксплуатацию раньше полного отверждения - частая причина протечек. Проверьте, соблюдалась ли 24-часовая выдержка.
Какой герметик выбрать для фланца большого диаметра с неровной поверхностью?
Если фланец имеет люфт более 0,5–1 мм, зазубрины или явную деформацию, анаэробный герметик может не подойти. Его допустимый диапазон - жесткие близко прилегающие металлические поверхности. Для больших зазоров вернитесь к традиционной прокладке или проконсультируйтесь с производителем герметика о составах с расширенным диапазоном.
Нужно ли наносить герметик на обе стороны фланца?
Обычно герметик наносят на одну сторону, на менее активную поверхность или на ту, что проще в доступе. В особых случаях (если поверхность сомнительна, если требуется гарантированная герметичность при вибрации) наносят на обе стороны тонким слоем. Подробно см. в инструкции конкретного герметика.
Как убедиться, что герметик полностью полимеризовался?
Дождитесь 24 часов без нагрузки на узел. Герметик полностью затвердеет и приобретет упругость резины. Если нужна промежуточная проверка, слегка надавите пальцем на избыток герметика, вытекший из щели при сборке; если он твердый, то в зазоре герметик, вероятно, тоже полимеризовался. Однако это не гарантирует полную прочность - лучше дождаться суток.
Зачем нужен активатор, если герметик полимеризуется сам?
Активатор ускоряет полимеризацию и гарантирует полноту отверждения на малоактивных поверхностях (нержавейка, алюминий, покрытия). Без активатора на таких поверхностях герметик может схватываться очень медленно (часы и даже дни) или вообще не затвердеть. Активатор - страховка от брака.
Заключение
Замена прокладки фланца анаэробным герметиком возможна, но не универсальна. Это решение подходит для жестких металлических фланцев с близким прилеганием, когда соблюдена вся цепь технологии: полная очистка и обезжиривание, проверка плоскостности, правильное нанесение герметика тонким непрерывным валиком, немедленная сборка, 24-часовая выдержка перед пуском. Если хотя бы одно звено нарушено, герметичность не гарантирована.
Выбирайте герметик по техдокументации: смотрите допустимый зазор, температурный диапазон, совместимость с рабочей жидкостью и типом металла. Не полагайтесь на цвет упаковки или размер флакона - это второстепенные признаки. Если поверхность малоактивна, используйте активатор, чтобы исключить риск неполного отверждения. Первый шаг - получить TDS интересующего вас герметика и убедиться, что его параметры совпадают с условиями вашего соединения; второй - разработать для своего производства четкую инструкцию с указанием время выдержки, температуры в момент сборки и проверки герметичности.