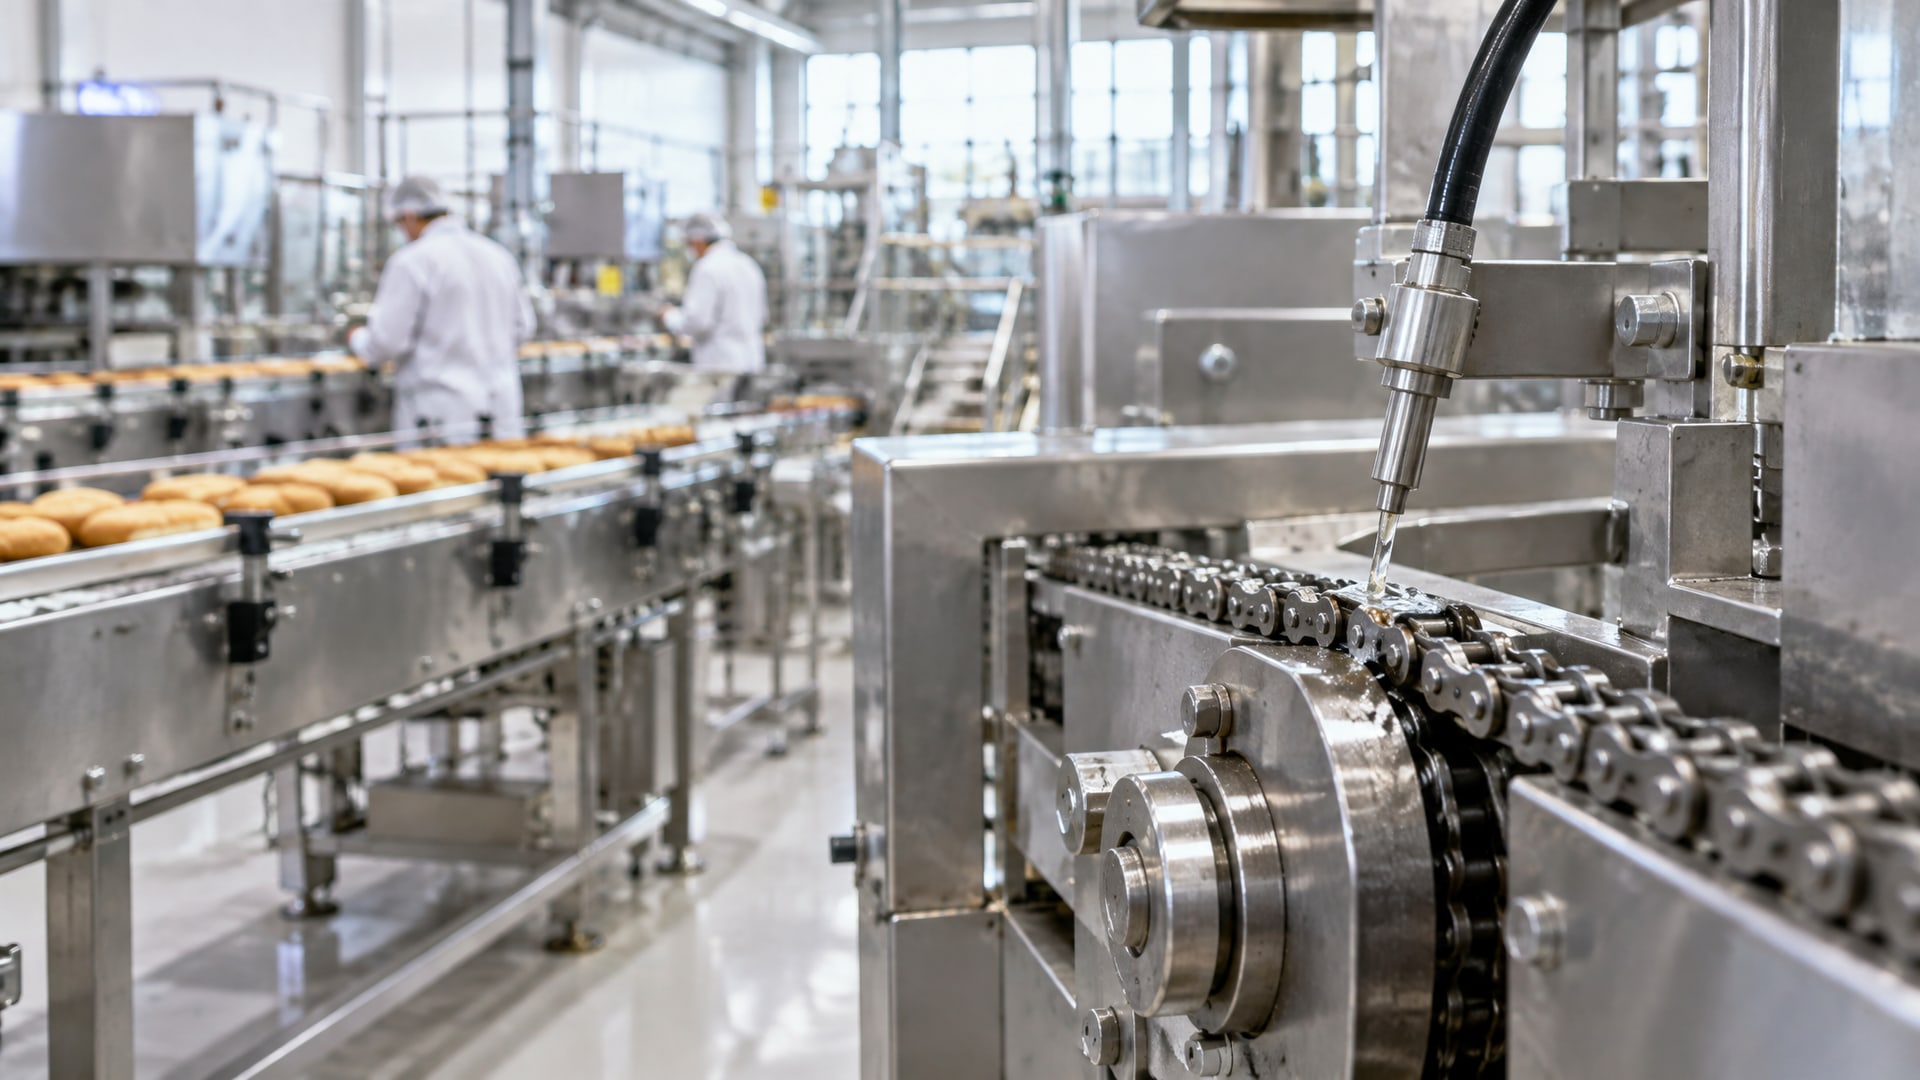
Выбор пищевой смазки для промышленного оборудования - это не просто поиск дешевого аналога, а комплексная задача, требующая понимания реальных условий работы узла. Многие закупщики и инженеры предполагают, что смазка с допуском NSF H1 универсальна для любого пищевого производства, но на практике класс H1 лишь разрешает случайный контакт с продуктом и ничего не говорит о вязкости, термостойкости, несущей способности и совместимости с уже используемыми материалами. В статье разберем, как правильно сравнивать пищевые смазки разных производителей, какие критерии действительно важны для соотношения цена-качество, и какой следующий шаг должен предпринять инженер при переходе с одного продукта на другой.
Что означает допуск NSF H1 и как его правильно понимать
Класс NSF H1 означает, что смазка одобрена к использованию в зонах, где возможен случайный контакт с пищей, при условии, что попадание в продукт не превышает 10 ppm (миллионных долей).
Это допуск, а не гарантия универсальности. H1 не говорит о том, что смазка лучше охлаждает узел, дольше служит или имеет высокую несущую способность - это просто означает, что ее состав признан безопасным при инцидентном попадании.
Стандарт ISO 21469 расширяет рамку H1, охватывая не только сам состав смазки, но и все этапы цепочки: производство, упаковку, хранение, транспортировку и правильное применение на производстве. Это важно понимать, потому что H1-статус смазки не автоматически означает ее соответствие ISO 21469. Первый - это классификация состава, второй - это комплексная система гигиенических требований.
Эксперты сходятся во мнении, что выбор H1-смазки должен строиться сначала на анализе реальных условий работы узла: тип компонента (подшипники, цепи, редукторы, направляющие), рабочая температура, нагрузка, наличие пара или моечных растворов, интервал повторной смазки. И только потом, убедившись, что узел находится в зоне возможного контакта с продуктом, следует отбирать продукты с класса H1.
Как сравнивать пищевые смазки: ключевые критерии вместо сравнения по брендам
При сравнении аналогов пищевых смазок закупщикам стоит ориентироваться на четыре группы критериев, а не на названия производителей.
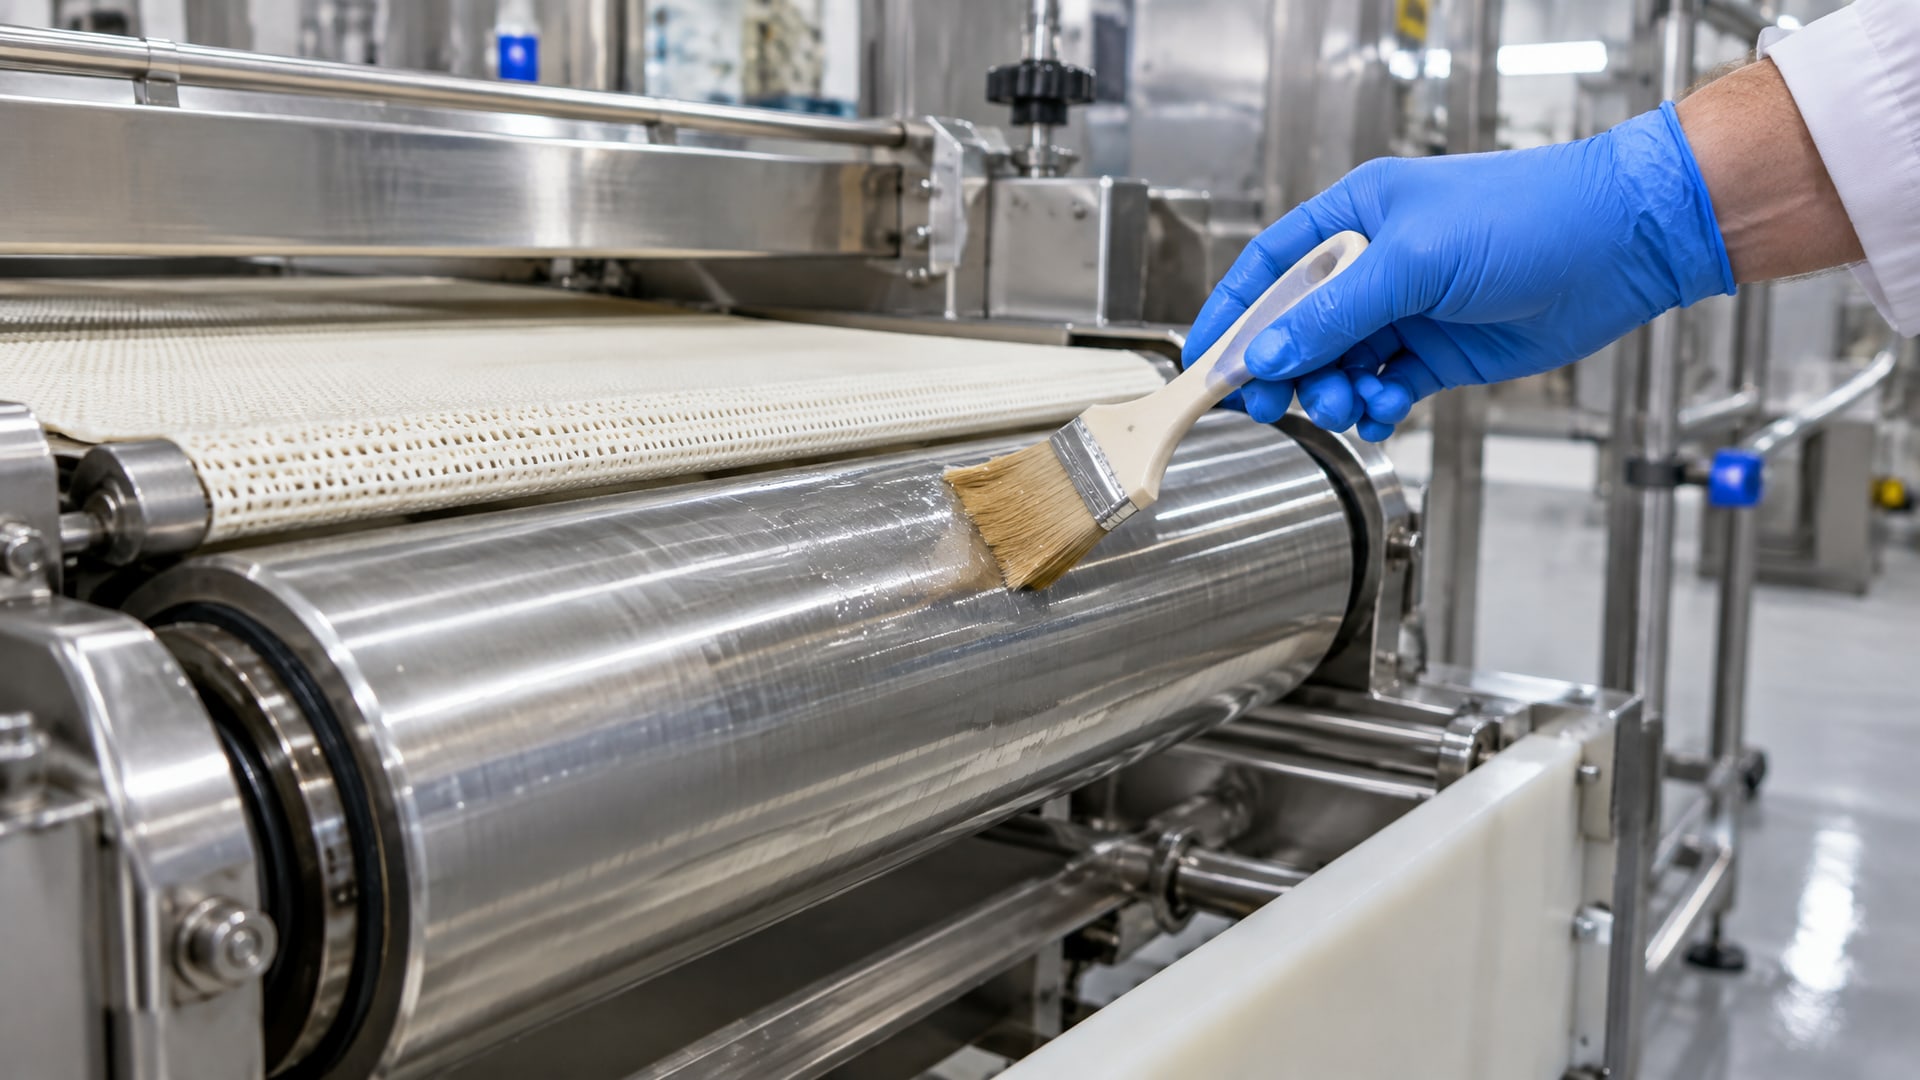
Это дает возможность объективно оценить, подходит ли продукт именно для вашего оборудования.
Тип базового масла и вязкость
Пищевые смазки различаются по типу базовой жидкости: минеральное белое масло, PAO (полиальфаолефины), PAG (полиалкиленгликоли) и PFPE (перфторполиэфиры). Каждый тип имеет свой температурный диапазон и особенности. PFPE, например, может работать при температурах до 260 °C, что делает его выбором для экстремально горячих участков производства. PAO обычно охватывает более умеренный диапазон, но отличается хорошей вязкостно-температурной стабильностью.
Для масел используется классификация ISO VG (вязкостный класс): например, 320 ISO VG означает, что вязкость масла при 40 °C находится в диапазоне 288–352 мм²/с. Для пластичных смазок применяется система NLGI (консистенция): NLGI 0 - жидко-пластичная, NLGI 2 - стандартная консистенция, NLGI 3 - плотная. NLGI описывает консистенцию, а не липкость или качество смазки - это важное различие, которое упускают многие при выборе.
Температурный диапазон и ее зависимость от условий
Перед выбором смазки обязательно измерьте или уточните реальную рабочую температуру узла. На практике встречаются пищевые H1-смазки с рабочим диапазоном от -30 до 120 °C, что покрывает большинство линий фасовки, упаковки и хладокомбинатов. Однако для печей или запаечного оборудования понадобится более высокотемпературный аналог. Выбор вязкости напрямую зависит от температуры: при нормальной температуре узла используют ISO VG по каталогам производителя, затем проверяют, не выходит ли вязкость за пределы рекомендуемого диапазона при минимальной и максимальной рабочей температуре.
Водостойкость и устойчивость к пару и моющим растворам
Пищевые производства часто подвергаются влажным условиям, а оборудование - регулярным мойкам щелочными и дезинфицирующими растворами. Смазка должна оставаться в зазорах узла, не смываться водой и не разлагаться под действием санитарной обработки. Обычная пластичная смазка на основе минерального масла и литиевого мыла может быстро вытечь при интенсивной мойке. Синтетические H1-смазки с повышенной адгезией (прилипаемостью к поверхности) держатся в узле дольше и требуют более редкой переподсмазки даже в экстремально влажных условиях.
Несущая способность и стойкость к нагрузке
Для редукторов, высоконагруженных подшипников и цепных передач критична несущая способность: смазка должна выдерживать точечное давление на контактирующих поверхностях без вытекания пленки. H1-смазки с высокой несущей способностью обычно содержат специальные противозадирные (EP) присадки, которые в критическом момент образуют дополнительный слой защиты. Выбор между минеральной и синтетической H1 часто определяется именно необходимостью в этих свойствах: синтетические базы (PAO, PAG) обычно лучше держат нагрузку и медленнее окисляются.
Стоимость владения: почему более дорогая смазка часто окупается
Закупщики часто сравнивают только цену за литр или килограмм, но это неполный анализ.
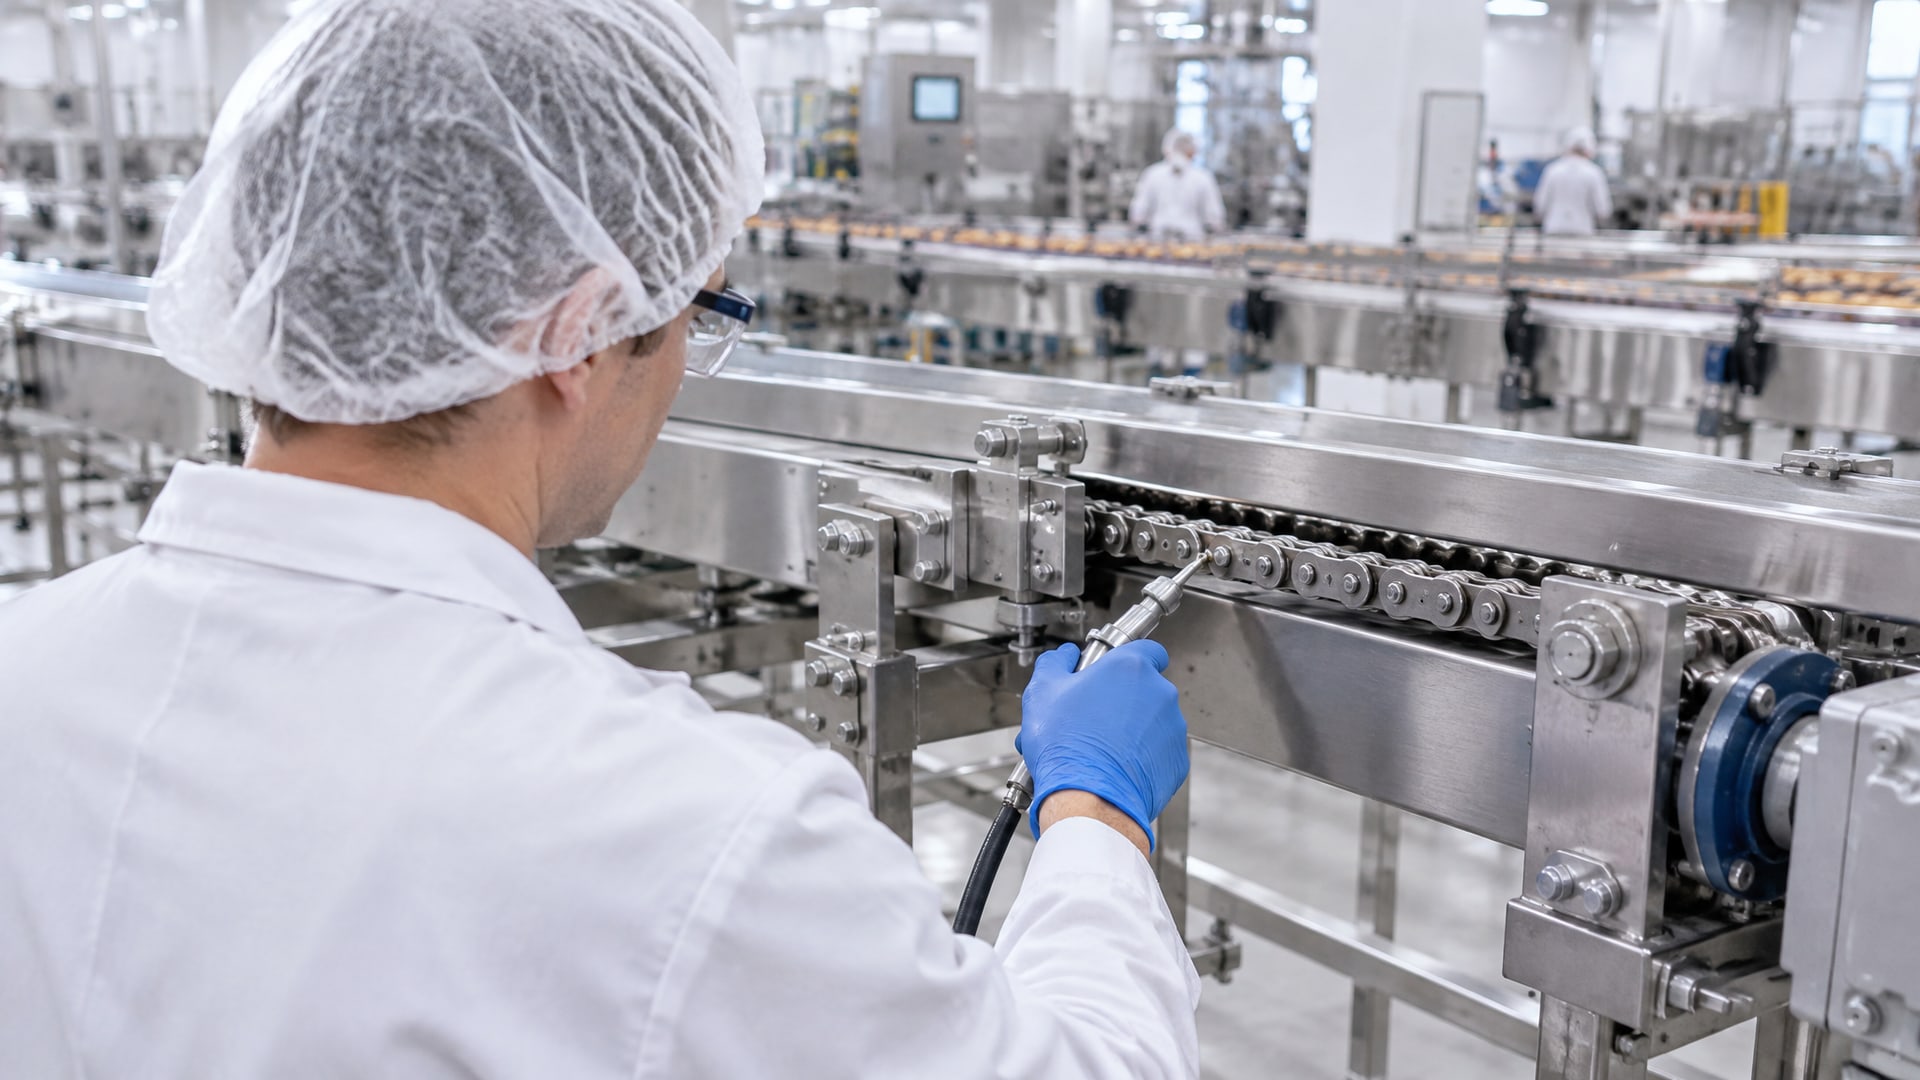
Стоимость владения смазкой включает четыре компоненты:
Цена продукта - базовая стоимость канистры или бочки;
Расход на одну операцию смазывания - сколько граммов вы закладываете в узел каждый раз;
Интервал переподсмазки - как часто нужно повторять операцию (в днях, часах работы или по техническому регламенту);
Ресурс - сколько циклов смазка держит без деградации вязкости, окисления и потери несущей способности.
Синтетическая H1-смазка может стоить на 30-50% дороже минеральной. Но если ее ресурс в два раза выше, интервал переподсмазки в полтора раза больше и расход стабильнее, то реальная стоимость за 1 000 часов работы оборудования может оказаться ниже. Кроме того, дополнительная стоимость окупается предсказуемостью: синтетические смазки реже вызывают неожиданные отказы, снижают риск перекрестного загрязнения продукта и уменьшают количество внеплановых остановок линии.
На практике закупщики многих пищевых производств возвращаются к синтетическим H1-смазкам второй год подряд именно благодаря соотношению ресурс/интервал. Долгий ресурс означает меньше операций обслуживания, ниже затраты на рабочую силу и предсказуемый бюджет на смазочные материалы.
Основные типы аналогов пищевых смазок и их особенности
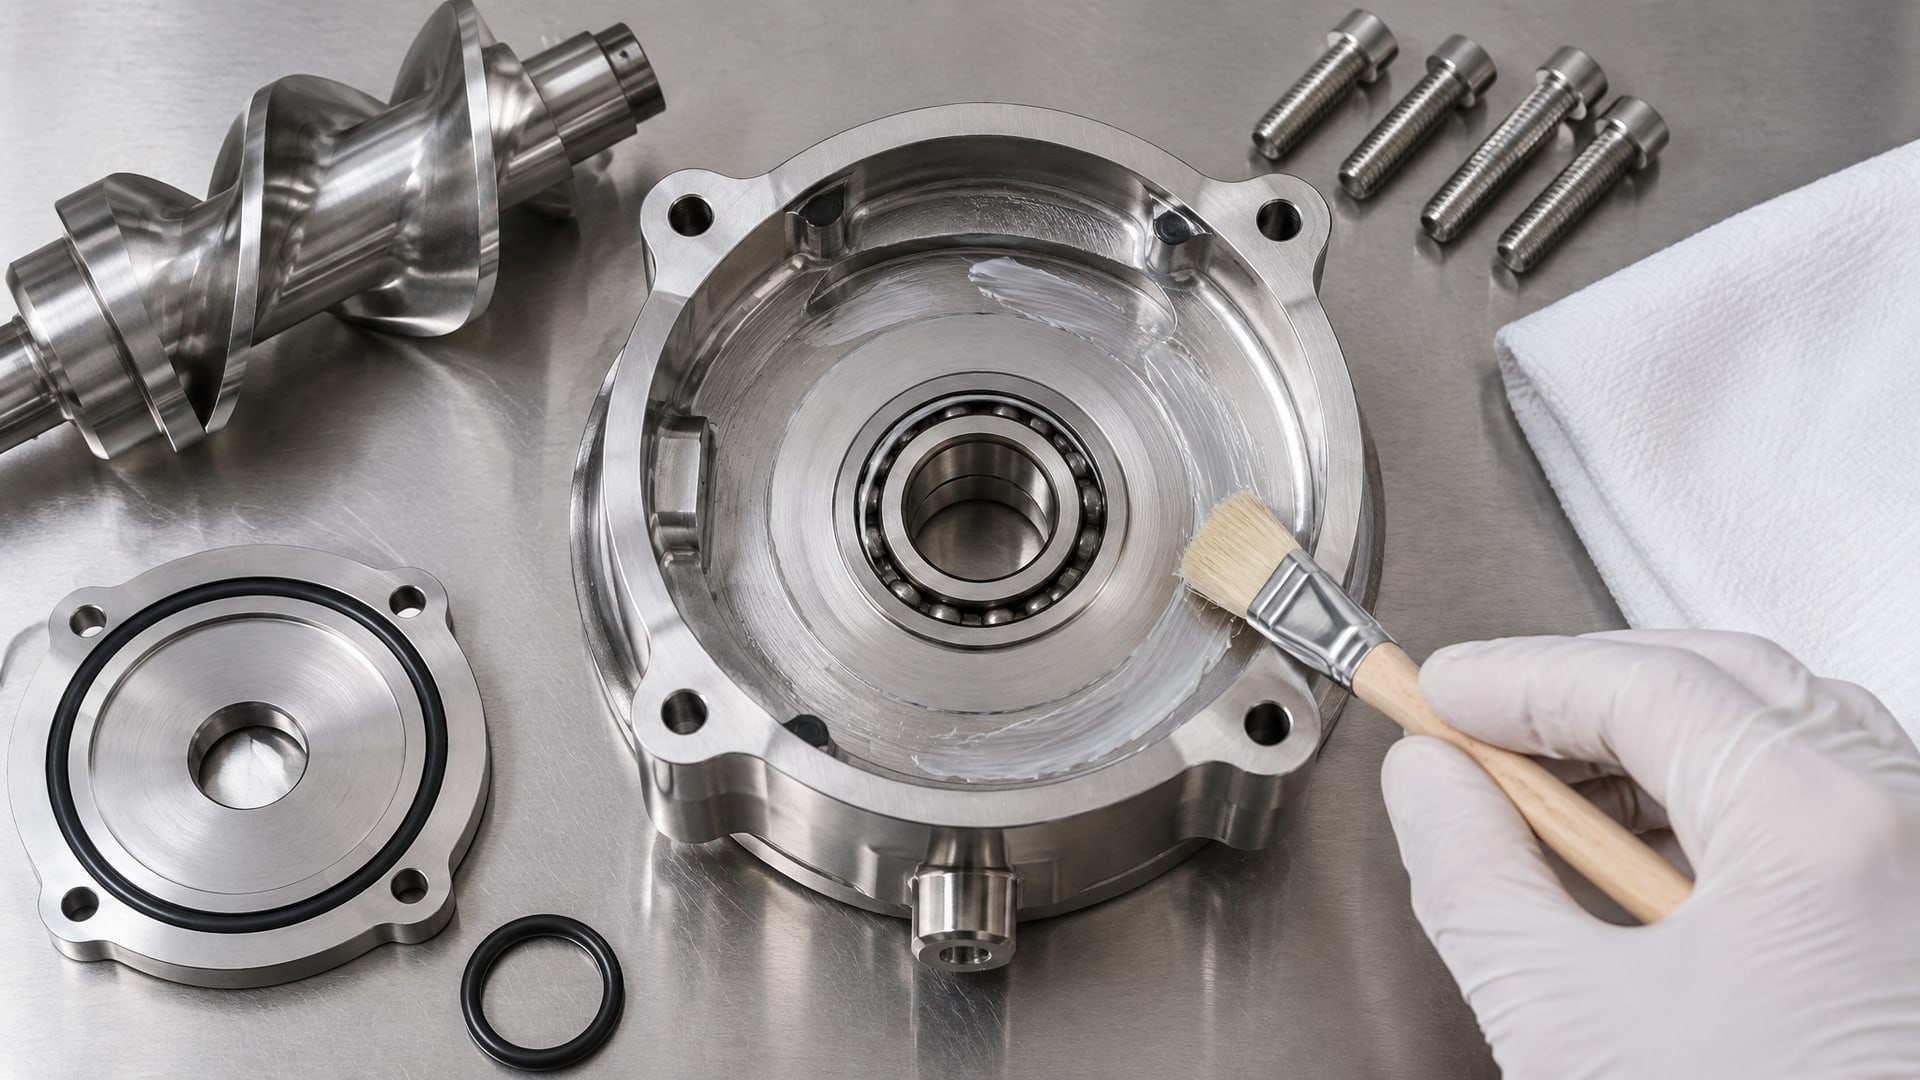
Минеральные H1-смазки на основе белого масла
Минеральные пищевые смазки используют белое минеральное масло высокой степени очистки. Они отличаются низкой ценой, хорошей совместимостью с большинством уплотнительных материалов и достаточной вязкостно-температурной стабильностью для нормальных условий. Однако их ресурс при нагреве выше, чем у синтетических: белое масло окисляется быстрее, особенно при температуре выше 80 °C. Для холодильных шкафов, камер с контролируемой температурой и линий упаковки, работающих при комнатной температуре, минеральные H1-смазки часто оказываются оптимальным выбором: цена приемлема, ресурса достаточно, и нет необходимости переплачивать за синтезу.
PAO-базированные синтетические H1-смазки
PAO (полиальфаолефины) - это синтетическое масло, которое лучше сопротивляется окислению и имеет более широкий температурный диапазон, чем минеральное. PAO-смазки подходят для узлов, работающих при 100-130 °C, и при этом сохраняют нормальную вязкость при морозе до -30 °C. Ресурс PAO-смазок в 1,5-2 раза выше, чем у минеральных аналогов. На больших производствах, где линия работает в три смены и сутки напряженно, переход на PAO-базированную смазку с класса H1 часто дает заметную экономию: дольше служит, реже переподсмазывают, предсказуемее качество.
PAG и PFPE для экстремальных условий
PAG (полиалкиленгликоли) используются в смазках для сверхвысоких температур и в редукторах, где нужна повышенная несущая способность. PFPE (перфторполиэфиры) - это выбор для постоянно горячих участков: в печах, запаечном оборудовании, где температура подходит к 200-260 °C. Оба типа дороже PAO и минерального масла, но жизненный цикл продукта в экстремальных условиях намного короче, и переход на более стойкую базу часто приводит к окупаемости даже при высокой цене.
Практический подход: как не ошибиться при переходе на аналог
Решив перейти с одного аналога пищевой смазки на другой, следуйте алгоритму, а не просто замените старую смазку новой.
Во-первых, убедитесь, что новый продукт совместим с материалами уплотнений и прокладок, уже установленными в узле. Некоторые синтетические базы (особенно PAG) могут вызвать разбухание резиновых уплотнений, и это приведет к утечке смазки. Во-вторых, проверьте, что новая смазка соответствует необходимому допуску: H1 - обязательно, ISO 21469 - желательно для критичных участков.
В-третьих, выведите старую смазку из узла полностью: на большинстве производств это делается промывкой с использованием небольшого количества новой смазки или нейтрального растворителя (в зависимости от типа узла). Смешивание старого и нового масла разных типов может привести к нарушению вязкости, потере несущей способности или выпадению осадка. После очистки нанесите новую смазку тонким слоем - не «слоем в несколько миллиметров», а именно пленкой, которая распределится по поверхности при первом же запуске оборудования.
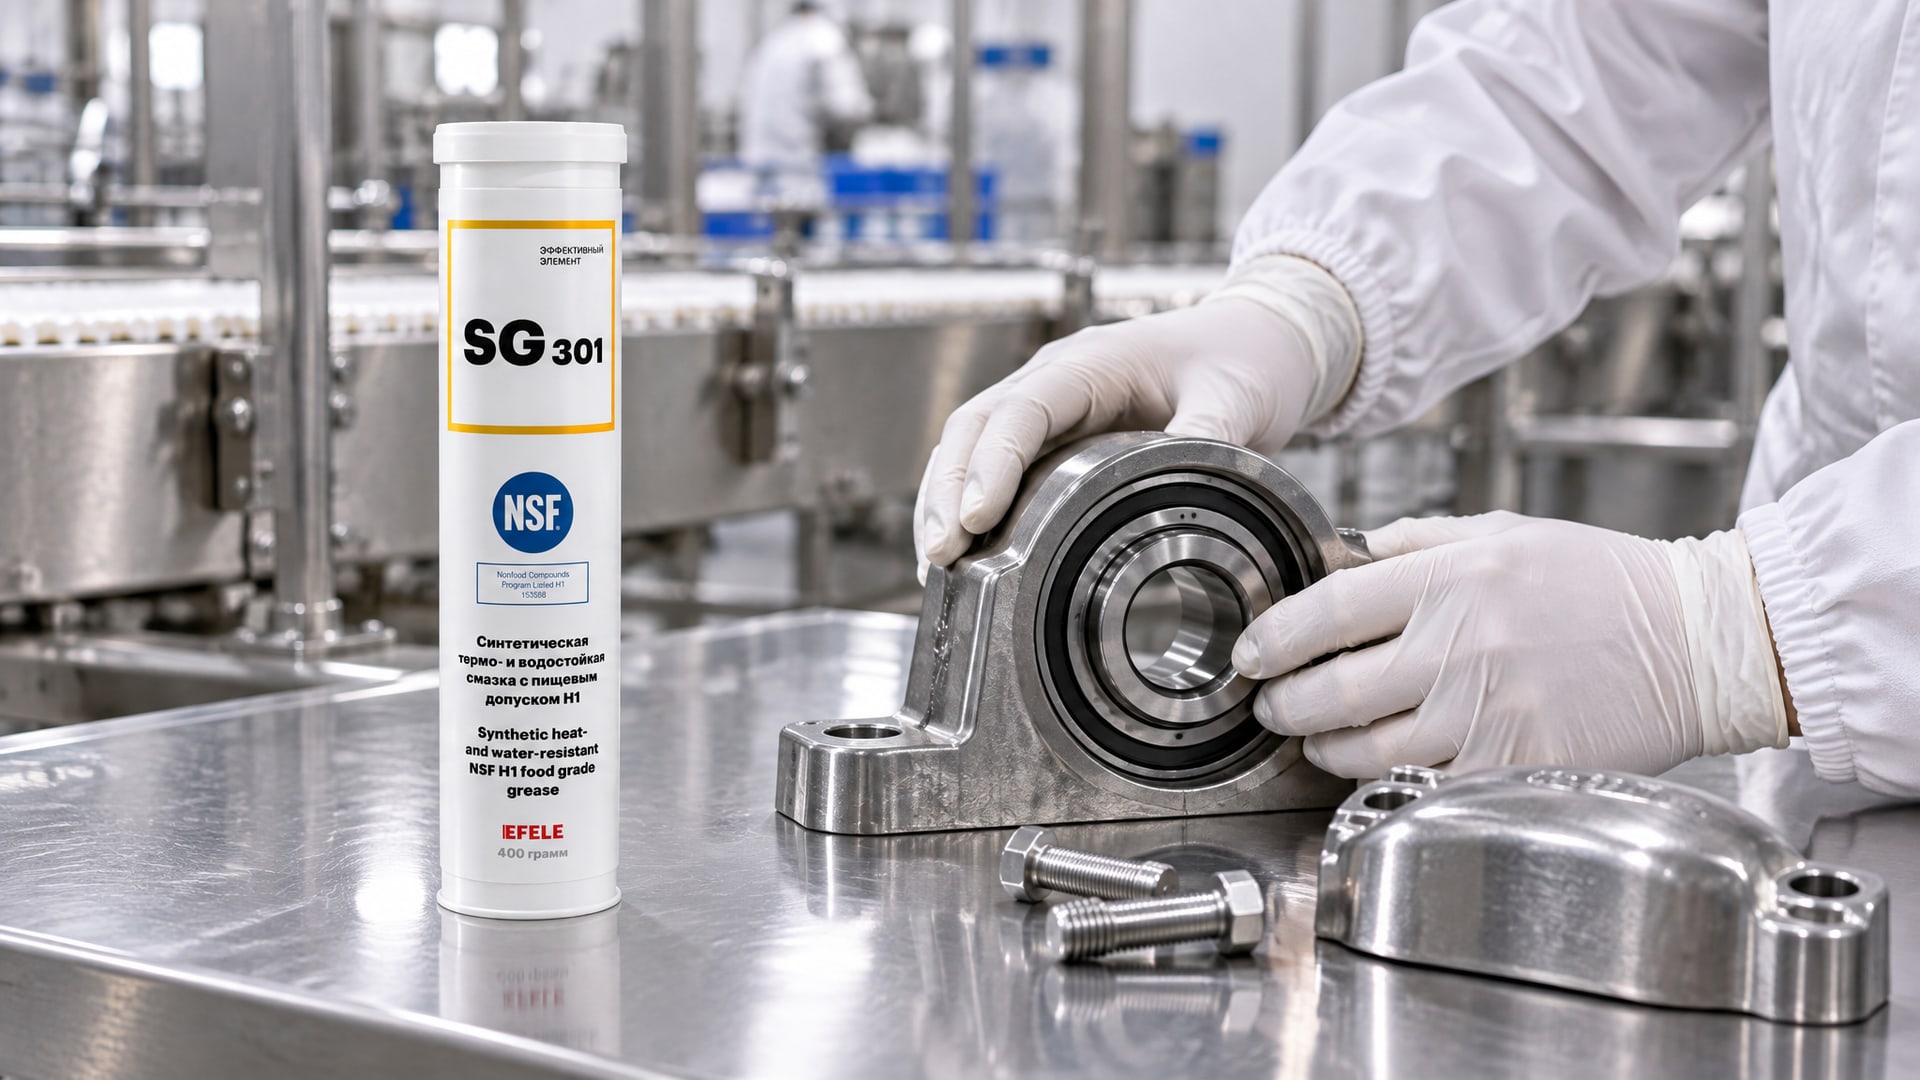
EFELE SG-301 используется в цехах пищевой промышленности как пример термо- и водостойкой пластичной смазки: NLGI 2, рабочий диапазон -30...+120 °C, допуск NSF H1. Это означает, что смазка рассчитана на влажную среду, интенсивные мойки и колебания температуры, которые типичны для печей и упаковочного оборудования.
После замены проводите контроль каждые 100-200 часов работы: проверьте, что смазка не вытекла, ее консистенция не изменилась и узел работает без шумов. Только после 500-1000 часов стабильной работы можно уверенно говорить о том, что переход успешен.
Часто задаваемые вопросы
Можно ли заменить обычную промышленную смазку H1-аналогом на том же NLGI?
Нет. NLGI описывает только консистенцию (твердость смазки), но не гарантирует совпадение вязкости базового масла, типа загустителя, водостойкости и температурного предела. Смазка NLGI 2 на основе минерального масла при замене на NLGI 2 синтетическую (PAO или PAG) может привести к изменению вязкостно-температурных свойств узла и нарушению смазывания. Всегда сверяйтесь со спецификацией для конкретного оборудования и подбирайте по совокупности параметров, не только по NLGI.
В чем разница между H1 и ISO 21469 для выбора смазки?
H1 - это класс допуска NSF к случайному контакту с пищей. ISO 21469 - это стандарт, который охватывает не только состав смазки, но и всю цепочку: производство, упаковку, хранение, предотвращение перекрестного загрязнения и правила ее применения на производстве. Смазка может быть H1, но не соответствовать ISO 21469, если производитель не задокументировал производственный процесс и условия применения. Для критичных пищевых участков (в непосредственной близости к продукту) лучше выбирать смазки с обоими допусками.
Какую H1-смазку выбрать: дороже и долгоживущую или дешевле и помепемедленнее?
Выбор зависит от условий работы узла. Если оборудование работает в три смены, при высокой температуре и с частыми мойками, более дорогая синтетическая H1 окупится за счет редких переподсмазок и предсказуемого ресурса. Если линия работает одну смену при комнатной температуре и на дешевого оборудования, минеральная H1 может быть оптимальна. Рассчитайте реальную стоимость владения за 1 000 часов работы, включив цену, расход и интервал, и выбирайте по результату.
Почему моя H1-смазка быстро вытекает из узла при влажности?
Это может быть две причины. Либо вы выбрали смазку с низкой адгезией (прилипаемостью): обычная литиевая смазка на минеральном масле плохо держится во влажных условиях и в местах, где идет проточная вода. Либо смазку нанесли слишком толстым слоем: избыток будет вытекать при первом же сжатии узла. Попробуйте перейти на H1-смазку с повышенной водостойкостью (на основе PAO или с комплексным загустителем) и используйте очень тонкий слой при нанесении.
Нужна ли H1-смазка для всего оборудования в пищевом цехе?
Нет. H1 требуется только для узлов, которые находятся в зоне возможного контакта с продуктом или рабочей средой (прямой контакт, осыпание, брызги). Для редукторов в подвале, направляющих конвейеров без продукта и подшипников электромоторов в служебных помещениях можно использовать обычные промышленные смазки без H1. Но если узел находится на производственной линии, над упаковкой или в зоне обработки продукта, H1-допуск обязателен.
Заключение
Аналоги пищевых смазок - это не просто поиск дешевой замены, а выбор оптимального баланса между ценой, ресурсом и соответствием реальным условиям узла. NSF H1 - это допуск к безопасности при случайном контакте, а не универсальный параметр качества. При сравнении продуктов разных производителей ориентируйтесь на типы базового масла (минеральное, PAO, PAG, PFPE), значения NLGI или ISO VG, рабочий температурный диапазон, водостойкость и совместимость с материалами уплотнений. Более дорогая синтетическая H1-смазка часто окупается за счет большего ресурса, редких переподсмазок и предсказуемого качества, что особенно важно для интенсивно работающих линий. EFELE MG-202 - пример универсальной пищевой смазки NSF H1 для подшипников и направляющих: NLGI 2, диапазон -20...+120 °C, вязкость 180 ISO VG. Перед тем как перейти на новый аналог, всегда проверьте совместимость с материалами уплотнений, проведите полную очистку узла от старой смазки и оценивайте результаты в первые 500-1000 часов работы.