Пищевая смазка высокие температуры - это не просто допуск H1, а комплексное решение для оборудования, которое одновременно работает в условиях термонагрузки и требует защиты от контакта с пищевым продуктом. На печах, сушильных линиях, конвейерах и упаковочных машинах смазка сталкивается с экстремальным сочетанием: температурными скачками, влажностью, химическими средами и риском попадания в продукт даже при случайном контакте. Выбор правильного состава - это не галочка рядом с буквой H1, а согласование температурного диапазона, типа узла, вязкости базового масла и стойкости к окислению. Эта статья объясняет, на какие параметры смотреть снабженцам и техническим специалистам пищевых производств, чтобы смазка держалась в узле, не теряла свойства под жаром и соответствовала требованиям гигиены.
Что такое H1 и почему это только начало выбора
NSF H1 - это классификация, которая разрешает только случайный контакт смазки с пищевым продуктом в объеме не более 10 mg/kg (10 ppm).
Часто производители ограничиваются именно этой маркировкой, не осознавая, что H1 говорит исключительно о допустимых ингредиентах согласно FDA 21 CFR 178.3570, а не о рабочих характеристиках. Смазка может быть полностью пищевой, но совершенно непригодной для печи с температурой +180 °C - потому что базовое масло начнет окисляться, загуститель поплывет, и консистенция просто утечет из узла.
Разница между простой пищевой смазкой и пищевой смазкой для высоких температур в том, что вторая строится на более стабильных компонентах: либо на синтетических базовых маслах (PAO, PAG), либо на белых минеральных маслах с вязкостью от 300 cSt при 40 °C, с подбором загустителей, которые не размягчаются выше определенного диапазона. Каплепадение - показатель, при котором смазка переходит в жидкое состояние - для высокотемпературных составов обычно превышает 300 °C, но это еще не означает, что смазку можно использовать вплотную до этого предела. Между каплепадением и максимальной рабочей температурой есть технологический запас, который зависит от нагрузок и режима работы узла.
Поэтому при выборе пищевой смазки для высоких температур первый шаг - уточнить не только номер NSF, но и убедиться в наличии сертификата ISO 21469. Этот стандарт дополняет H1 проверкой производственного процесса, хранения и обращения со смазкой, гарантируя, что состав не загрязнен во время изготовления и до поставки на производство.
Как температура, вязкость и NLGI связаны в выборе
Высокотемпературная пищевая смазка для конвейера работает иначе, чем высокотемпературная смазка для редуктора.
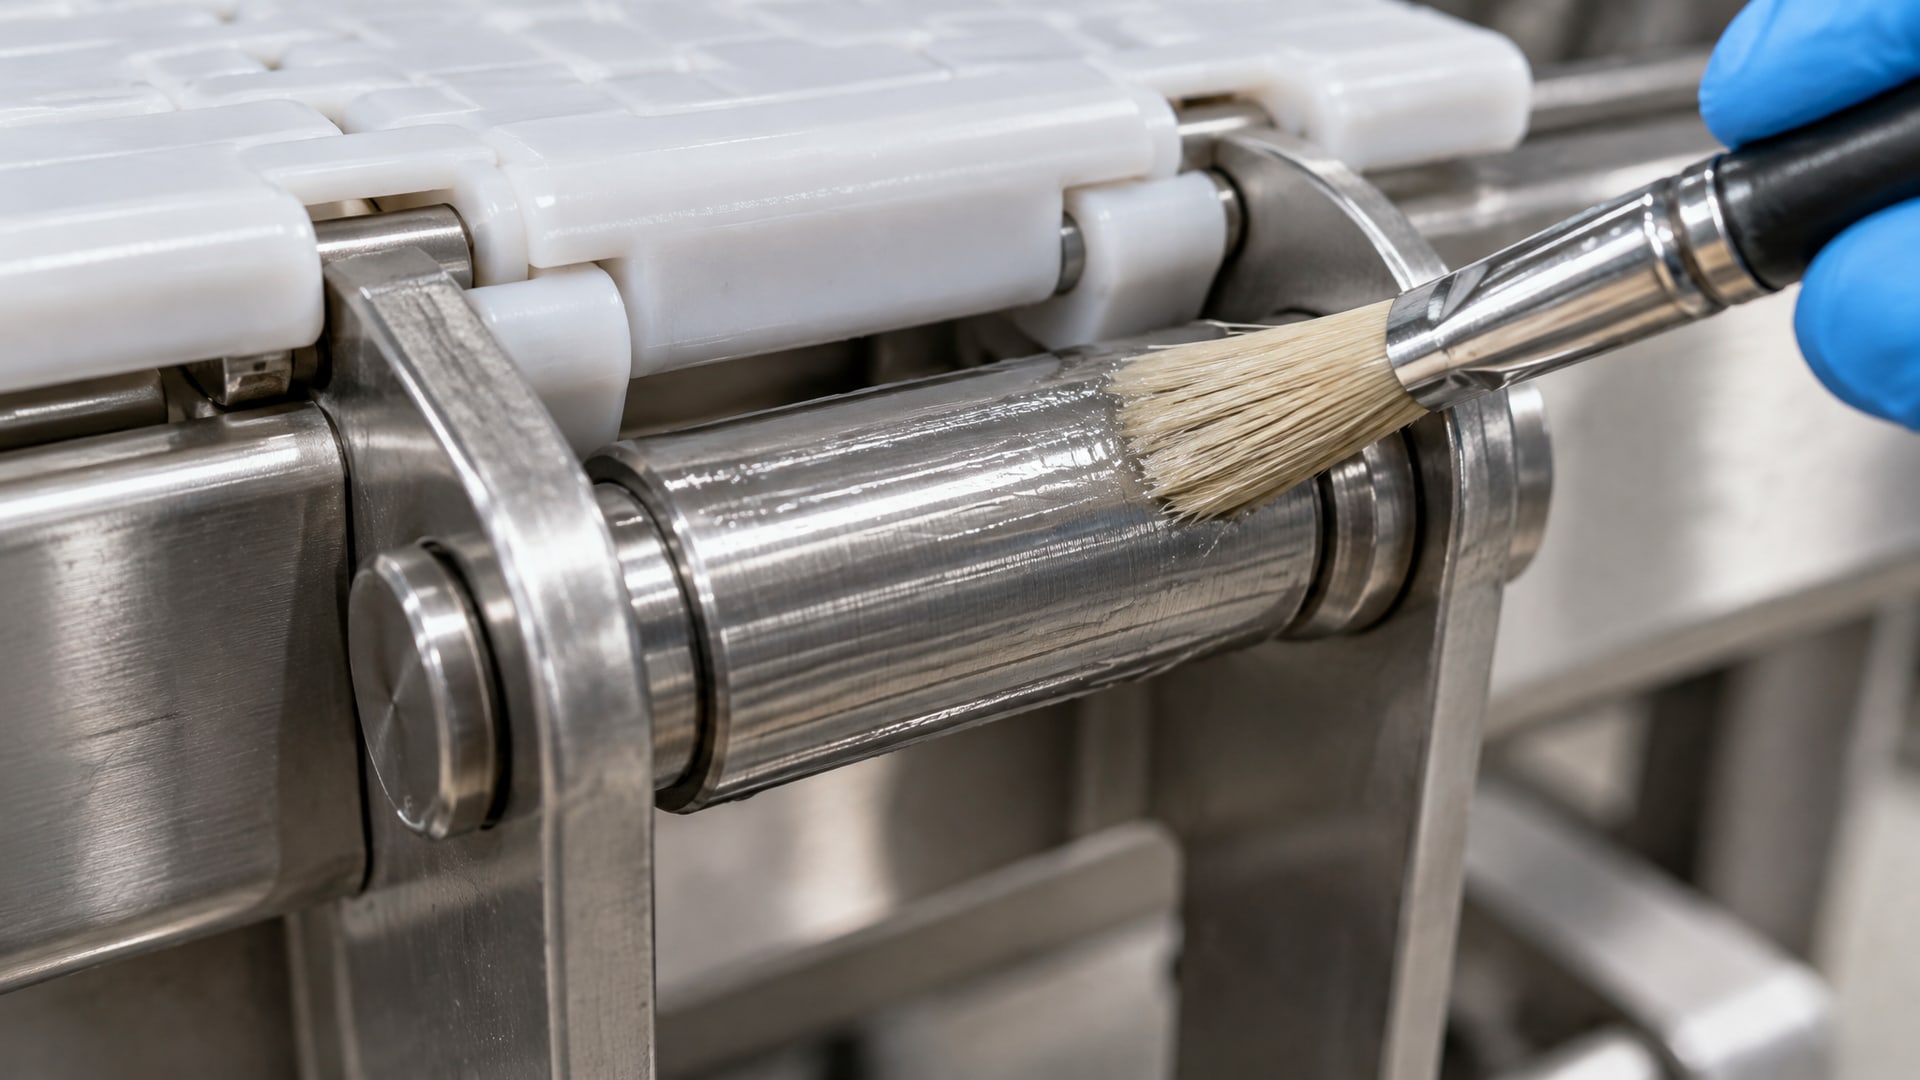
На конвейере смазка подвергается срезу (нагрузка на деформацию), на редукторе - давлению. На открытой цепи смазка испаряется интенсивнее, чем в закрытом подшипнике. Поэтому параметр NLGI (класс консистенции от 000 до 6, где 2 - самый распространенный) выбирается под конкретный узел.
Для подшипников печей и упаковочных аппаратов, работающих при +140…+180 °C, типичен NLGI 2 - вязкость базового масла в пределах 32–46 cSt при 40 °C и 4–6 cSt при 100 °C. Такая смазка удерживается в зазоре подшипника, не вытекает при нагреве и не становится чрезмерно твердой при холодном пуске (−30 °C). Если же смазка должна работать при +240 °C, то базовое масло становится гораздо вязче (до 460 cSt при 40 °C, примерно 42 cSt при 100 °C), и NLGI может остаться 2, но внутренние свойства состава переходят в режим «экстремальной термостойкости».
Показатель вязкости при 100 °C особенно важен для высокотемпературных режимов, потому что именно при температуре около 100 °C и выше начинается интенсивное окисление масла. Если вязкость при 100 °C слишком падает, смазка становится жидкой, перестает образовать защитный слой на трущихся поверхностях, и возникает фреттинг (микропроскальзывание с вибрационным износом). Закупщики часто упускают этот момент, сосредоточиваясь только на диапазоне температур (например, «−30…+240 °C»), не проверяя, насколько вязкость сохраняется в верхнем диапазоне.
Здесь критична таблица спецификации. При выборе смазки для пекарного оборудования или сушильных линий полезно выписать три параметра: рабочий диапазон (в градусах), вязкость при 40 °C и при 100 °C (в cSt), каплепадение (в градусах). Если каплепадение 300 °C, но вязкость при 100 °C всего 2 cSt, то при приближении к 150 °C смазка станет слишком жидкой, и ее эффективность упадет. Напротив, если вязкость при 100 °C составляет 42 cSt, то слой смазки сохранится даже при скачках температуры.
Открытые узлы и цепные масла: отличие от подшипниковых смазок
На сушильных линиях и печных конвейерах часто встречаются открытые цепи и направляющие, которые смазываются не пластичной смазкой, а маслом.
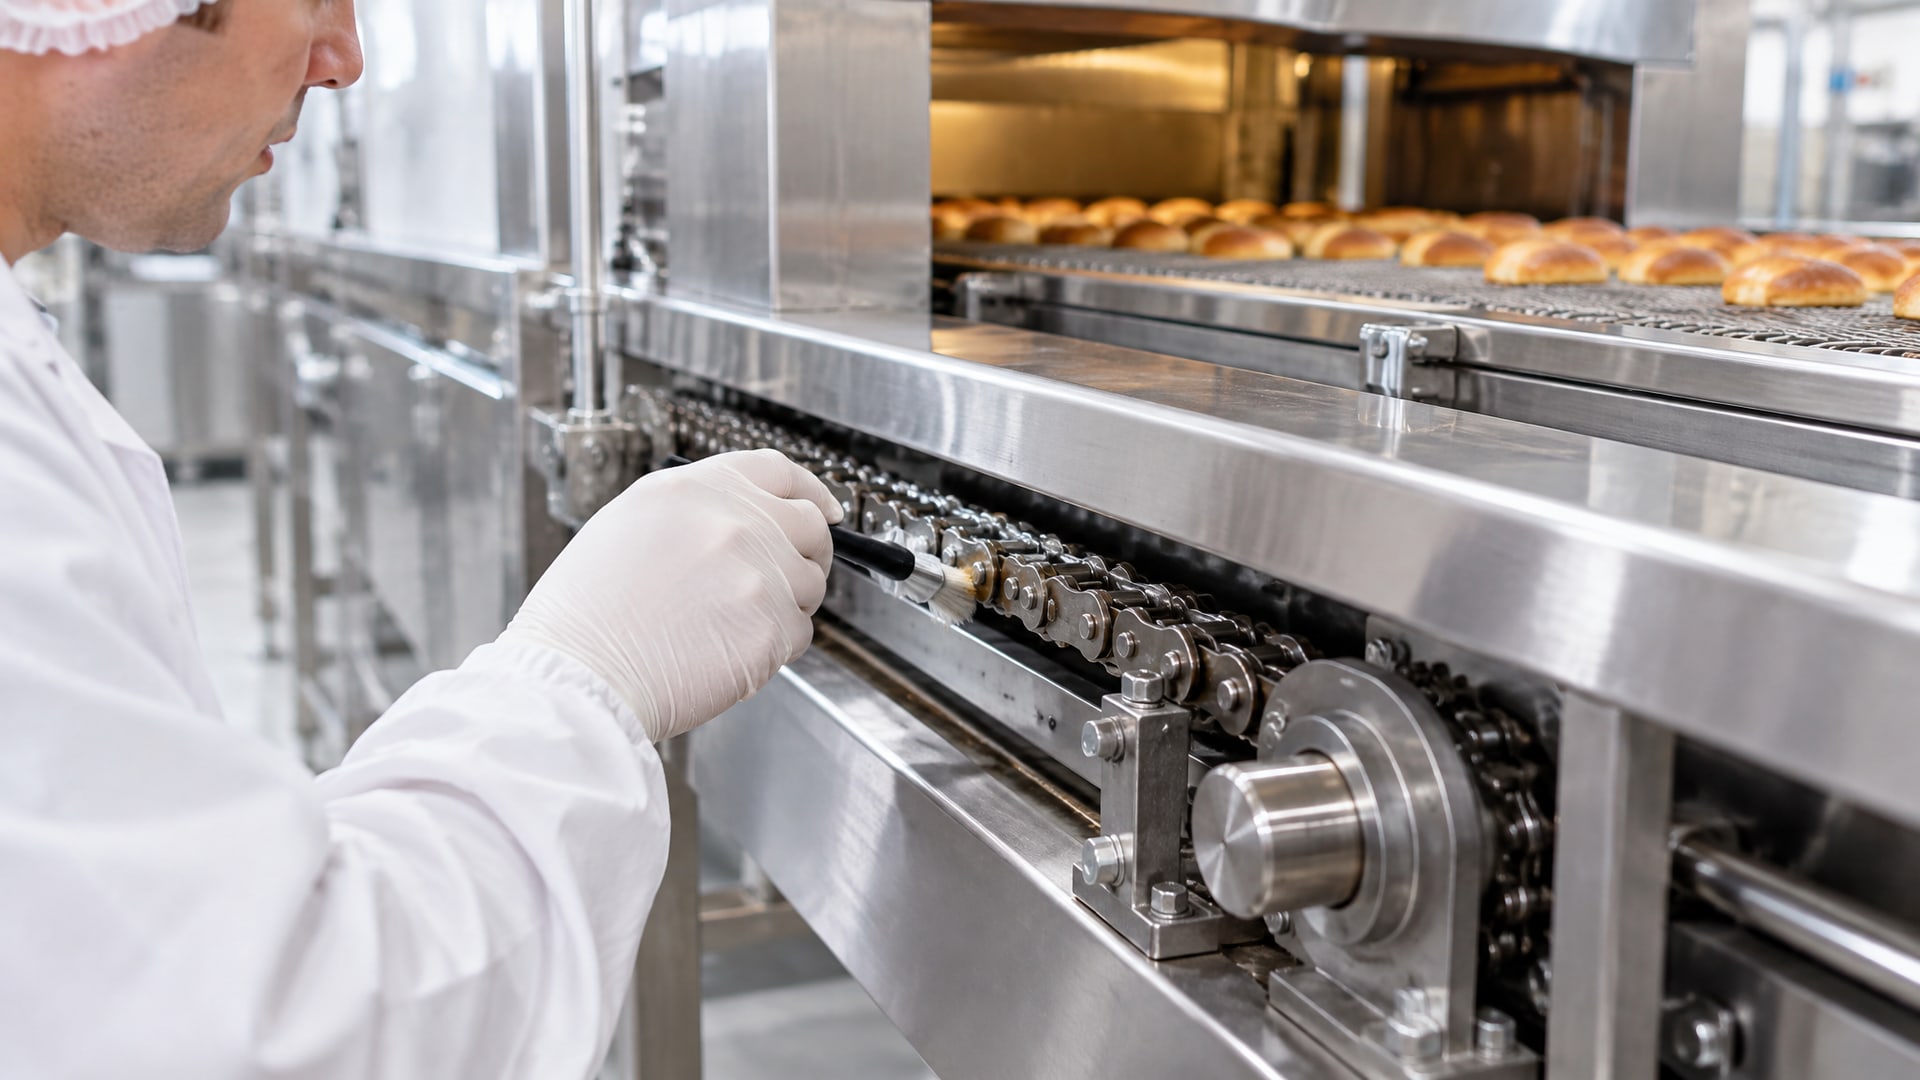
Для таких условий выбирают пищевые цепные масла, которые должны соответствовать H1 и одновременно выдерживать испаряемость, коксование (образование лака и нагара) и вымывание водой или паром.
Высокотемпературное цепное масло для пищевого производства обычно работает в диапазоне ISO VG 100–460 в зависимости от того, насколько жаркий узел. ISO VG 100 означает, что вязкость масла при 40 °C составляет примерно 100 cSt (диапазон 90–110 cSt); ISO VG 460 - примерно 460 cSt (414–506 cSt). Для печи при +180 °C часто берут ISO VG 220 или ISO VG 320 - компромисс между вязкостью и текучестью.
Важный параметр цепного масла - испаряемость по Ноак (ASTM D5800). Чем ниже потери при испарении (обычно от 5 до 20% в зависимости от продукта), тем дольше масло держится на цепи под жаром и не создает дыма. Второй параметр - коксовый остаток по Рамсботтому: количество твердых отложений после нагрева масла в контролируемых условиях. Для пищевых масел высокотемпературные марки имеют коксовый остаток не выше 0.5–1%, иначе на цепи будут образовываться наслоения, которые затрудняют работу и загрязняют продукт.
Водостойкость цепного масла (способность отделяться от воды или устойчивость к эмульгированию) становится критична, если на линии проводятся мойки, работает пар или высокая влажность. Масло не должно превращаться в молочную эмульсию, потому что тогда оно теряет смазывающие свойства и может привести к коррозии металла. Для пищевых цепных масел часто требуется проверка на коррозию медной пластины (ASTM D130): должна быть не хуже 1b (слегка потемнела, но без взаимодействия).
Производственная гигиена и маркировка зон
Даже если вы выбрали идеальную по параметрам пищевую смазку NSF H1, ее могут испортить на этапе хранения или применения.
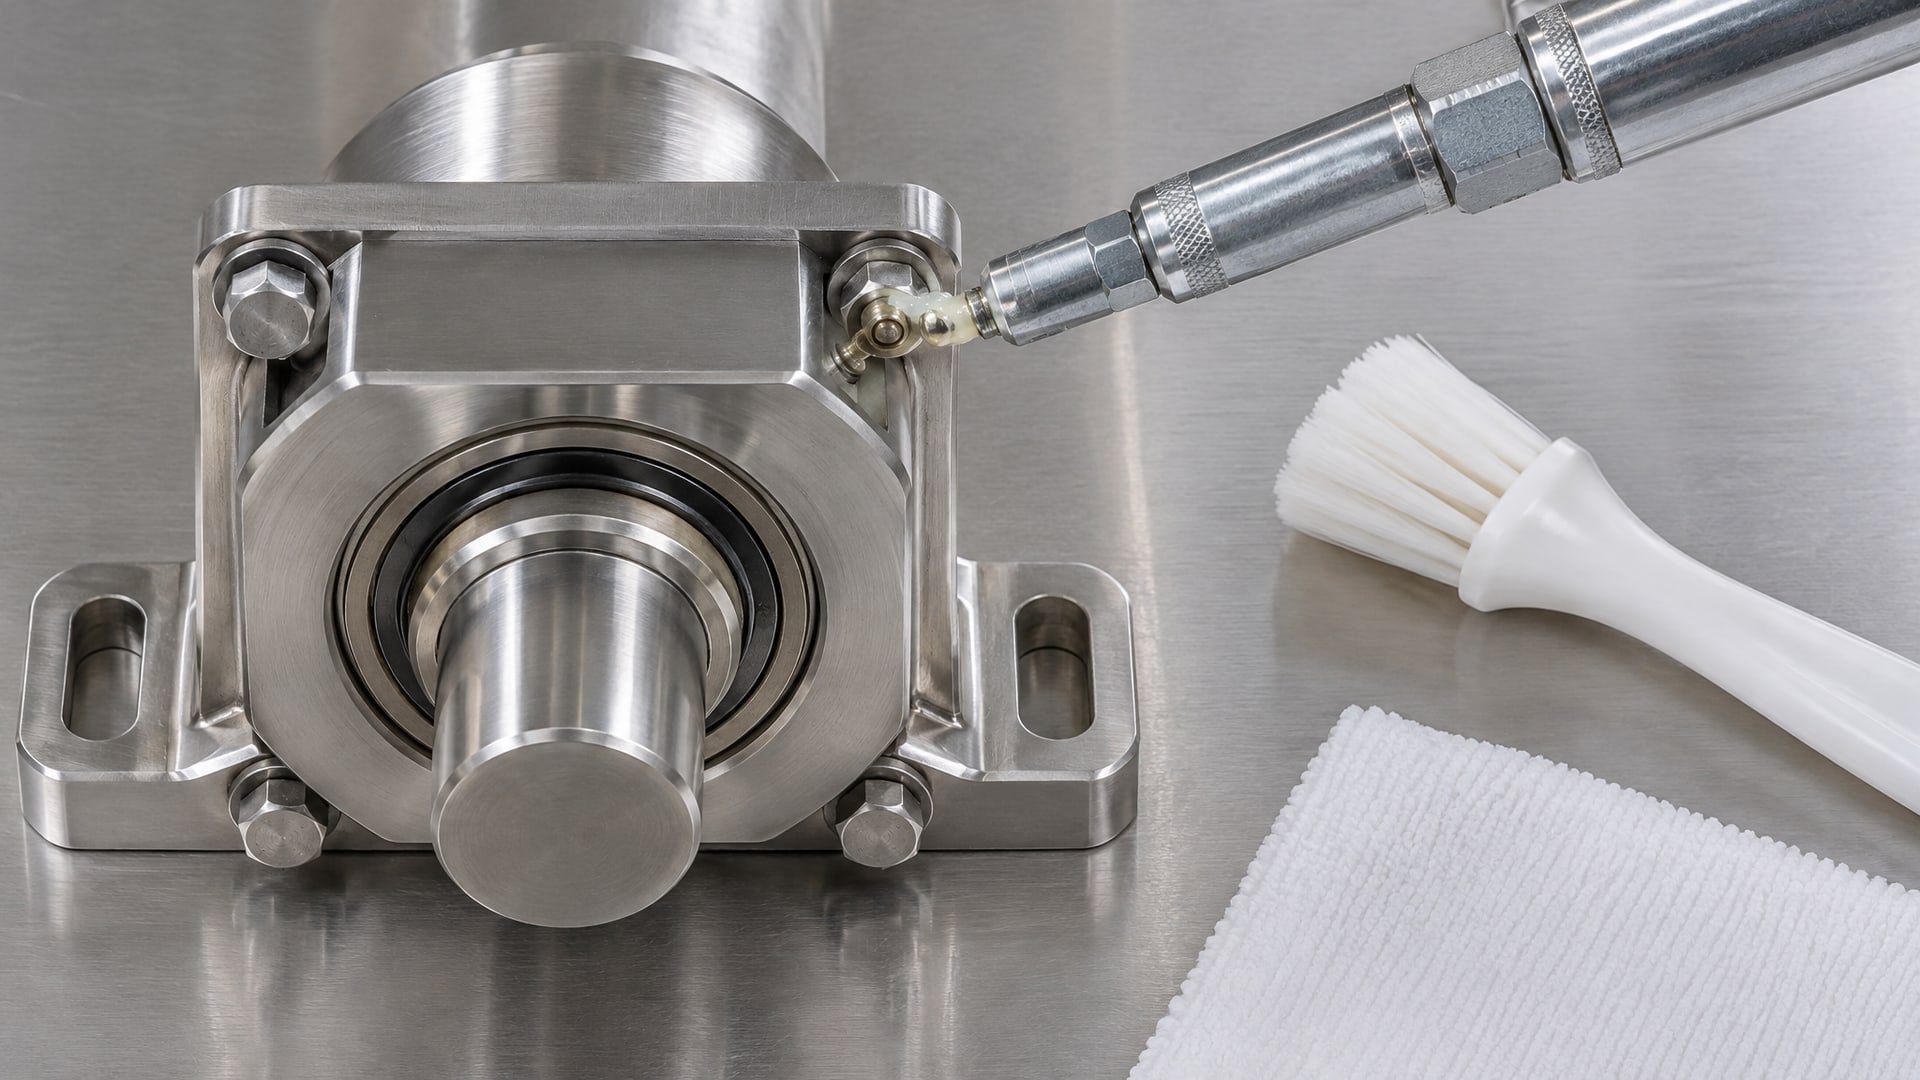
Источники единодушны: для пищевых производств гигиена смазки не менее важна, чем ее состав. Это означает несколько конкретных практик.
Первая - чистые инструменты и масленки. Если вы заправляете подшипник шприцем, который ранее использовался для обычной промышленной смазки, вы загрязнили пищевую смазку. Каждый инструмент для H1 должен быть отдельным, промаркирован и никогда не использоваться для других материалов. Многие пищевые производства красят шприцы и масленки в определенный цвет (например, желтый для H1) и хранят их в отдельном месте.
Вторая практика - маркировка зон и исключение перекрестного загрязнения. На оборудовании должны быть наклейки «Только пищевая смазка H1» и «Запрещено использовать другие смазки». Если цех большой и есть несколько линий, то зоны пищевого оборудования физически отделяют и не допускают туда инструмент, работавший на непищевом оборудовании.
Третья - правильное хранение и сроки. Пищевые смазки, особенно синтетические, чувствительны к влажности и окислению. Их хранят в прохладном месте (не выше +25 °C), в закрытой таре, вдали от источников тепла. Если смазка хранится более года, имеет смысл проверить ее состояние перед использованием или уточнить у поставщика, как долго она сохраняет свойства.
Четвертая - нанесение смазки тонкой пленкой. Многие закупщики ошибочно полагают, что чем больше смазки, тем лучше защита. На самом деле избыток смазки затрудняет работу узла, может привести к вынос смазки из подшипника, загреванию и попаданию в продукт. Смазку наносят в небольшом количестве, ровно столько, чтобы покрыть трущиеся поверхности, а излишки убирают после сборки.
Совет инженера: стратегия выбора для высокотемпературных узлов
Когда на пищевом производстве встречается узел, который работает при повышенных температурах и одновременно имеет риск контакта с продуктом, используется следующий подход.
Сначала определяют тип нагрузки: это открытая цепь, подшипник скольжения, качение или направляющая? Затем уточняют реальную температуру, которая держится в узле, и температурные скачки (например, печь разогревается с +20 до +180 °C за час).
После этого смотрят на таблицу спецификации смазки. Для подшипников и направляющих, работающих при +160…+180 °C с влажностью (мойки, пар), выбирают пластичную смазку NSF H1 с NLGI 2, рабочим диапазоном не менее −20…+180 °C, вязкостью базового масла примерно 46 cSt при 40 °C и 6 cSt при 100 °C. Если нужна дополнительная водостойкость, ищут в спецификации пункт о коррозионной защите и способности отделяться от воды. Смазка EFELE SG-301 применяется именно в таких сценариях - для высоконагруженных узлов трения пищевого оборудования, включая тестомесы и термоформовочные аппараты, работающие при повышенных температурах и во влажной среде. Ее вязкость и температурный диапазон подобраны таким образом, чтобы держать слой при температурных скачках и одновременно не терять эффективность при мойках и конденсате.
Для открытых цепей и направляющих выбирают цепное масло: ISO VG 220–320, NSF H1, с низкой испаряемостью (менее 15% по Ноак) и коксовым остатком менее 0.5%. Если температура часто превышает +200 °C, то могут потребоваться специализированные термостойкие составы с синтетическим базовым маслом.
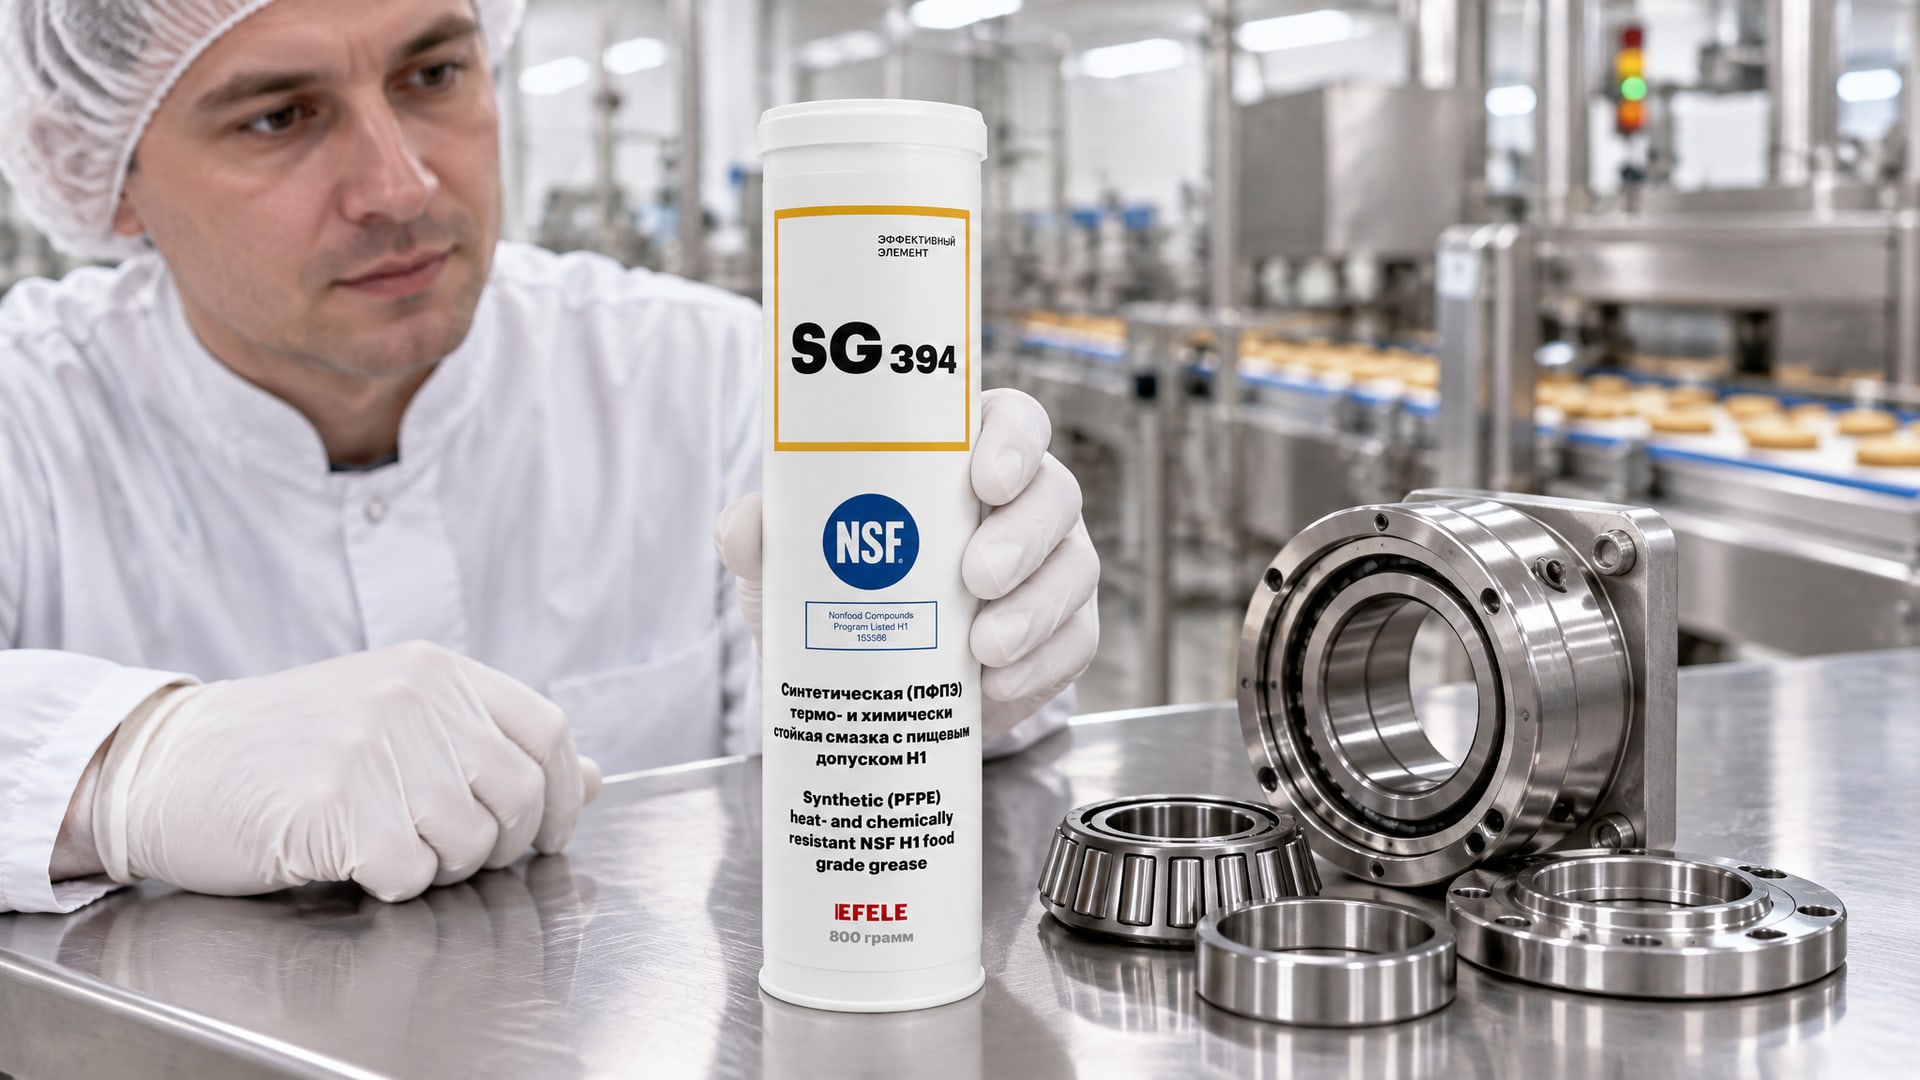
Для узлов запечатывающего и упаковочного оборудования, где смазка не контактирует с продуктом напрямую, но может случайно попасть через дефект уплотнения, выбирают EFELE SG-394 (термо-химстойкая, NSF H1) - такая смазка подходит для подшипников и направляющих печей, конвейерного транспорта и прессов. Ее состав подобран так, чтобы выдерживать как экстремальные температуры, так и воздействие озона, кислот и щелочей, которые появляются при работе вблизи ламповых нагревателей и дезинфекционных систем.
На практике закупщики нередко заказывают смазку «универсальную пищевую» и потом удивляются, что она течет из подшипника печи на конвейер - потому что не было уточнения рабочей температуры и NLGI-класса при покупке. Второй типичный сценарий - приобретение дорогой синтетической смазки для узла, который на самом деле работает при +100 °C, где дешевле была бы обычная пластичная смазка. Правильный выбор требует трех минут консультации с техподдержкой поставщика, но экономит месяцы переделок и простоев.
Параметры для сравнения при выборе
| Параметр | Что означает | На что влияет при высоких температурах |
|---|
| Рабочий диапазон (°C) | Минимальная и максимальная температура | Если макс. ниже реальной - смазка утечет; если мин. выше холодного пуска - не будет подачи |
| Вязкость при 40 °C (cSt) | Текучесть при нормальной температуре | Влияет на изначальное распределение; слишком высокая - плохой холодный пуск |
| Вязкость при 100 °C (cSt) | Текучесть при нагреве | Критична: если резко падает, защитный слой разрушается при температуре |
| NLGI-класс | Консистенция пластичной смазки (0–6) | NLGI 2 универсален; мягче (0–1) для лучшей подачи; жестче (3–4) для вертикальных узлов |
| Каплепадение (°C) | Температура переход в жидкое состояние | Показатель; должно быть выше рабочей макс. на 50–100 °C, но не основной критерий |
| Испаряемость по Ноак (%) | Потери масла при +200 °C за 1 ч | Для цепей: менее 15% желательно; менее 5% - отличный показатель |
| Окислительная стабильность | Время до деградации под жаром | Ищут в спецификации; важна для долговременности при +150…+200 °C |
| Водостойкость (ASTM D95) | Способность отделяться от воды | Критична при мойках, паре, влажности в цехе |
| Коррозионная защита (ASTM D130) | Взаимодействие с медью и медными сплавами | Должна быть 1b или лучше (не ржавеет в присутствии влаги) |
Часто задаваемые вопросы
Почему смазка вытекает из подшипника печи, если она указана как H1?
H1 говорит только о допуске к пищевому контакту, но не о температурной стойкости. Если вы выбрали смазку с максимальной рабочей температурой +100 °C, а печь нагревается до +180 °C, то базовое масло теряет вязкость, загуститель размягчается, и смазка просто вытекает из узла. Нужно проверить спецификацию и выбрать состав с диапазоном минимум −20…+180 °C или выше.
Достаточно ли маркировки NSF H1, или нужна еще ISO 21469?
NSF H1 подтверждает только состав ингредиентов и допуск по FDA. ISO 21469 дополняет это проверкой производства, хранения и гигиены при обращении. Если у вас критичны требования по трассировке и документированию (особенно для экспорта в Европу или при аудитах HACCP), то ISO 21469 существенна. Для базового соответствия пищевым нормам H1 может быть достаточно, но 21469 - это плюс в надежности.
Можно ли использовать обычную высокотемпературную смазку (без пищевого допуска) в пищевом оборудовании?
Нет. Если есть хотя бы теоретический риск контакта с продуктом, то смазка должна иметь NSF H1 (или 3H, если контакт прямой). Обычная промышленная смазка содержит присадки и ингредиенты, которые не одобрены FDA для пищевой среды, и попадание такой смазки в продукт может быть расценено как загрязнение.
Как часто нужно менять пищевую смазку в высокотемпературном узле?
Интервал зависит от нагрузки, температуры, наличия воды и загрязнений, а не только от класса H1. На практике высокотемпературные подшипники на печах переносят смазку каждые 500–2000 часов работы в зависимости от условий. Если видна утечка, потемнение или появился запах, то смазку меняют раньше. Точный интервал указывается в руководстве оборудования или уточняется у техподдержки смазочного материала.
Почему смазка образует нагар на открытой цепи печи?
Нагар - это результат окисления базового масла при высокой температуре. Если используется обычное цепное масло вместо специализированного высокотемпературного состава, то масло теряет стабильность и образует лак и нагар. Нужно перейти на масло с низким коксовым остатком (менее 0.5%) и хорошей окислительной стабильностью, предназначенное для температур выше +180 °C.
Заключение
Выбор пищевой смазки для высоких температур - это не просто проверка галочки рядом с NSF H1. Это согласование рабочего диапазона (с учетом минимума и максимума), вязкости базового масла при нормальной температуре и при нагреве, NLGI-класса консистенции, устойчивости к окислению и, если есть контакт с влагой, - водостойкости и коррозионной защиты. Для подшипников печей и упаковочного оборудования рабочий стандарт - это пластичная смазка NLGI 2 с диапазоном примерно −20…+180 °C и вязкостью при 100 °C не менее 5–6 cSt; для открытых цепей и направляющих - цепное масло ISO VG 220–320 с низкой испаряемостью и без склонности к лакообразованию.
Правильный выбор начинается с уточнения у техподдержки поставщика: что именно смазывается, какая реальная температура, есть ли вода и щелочи, нужна ли дополнительная коррозионная защита. Затем сверяются со спецификацией и смотрят не только на допуск H1, но и на полный набор параметров: рабочий диапазон, вязкость при 40 и 100 °C, каплепадение, испаряемость (для масел). Производственная гигиена - чистые инструменты, маркировка зон, правильное хранение и нанесение тонкой пленкой - обеспечивает, чтобы качественная смазка оставалась качественной от хранилища до узла.