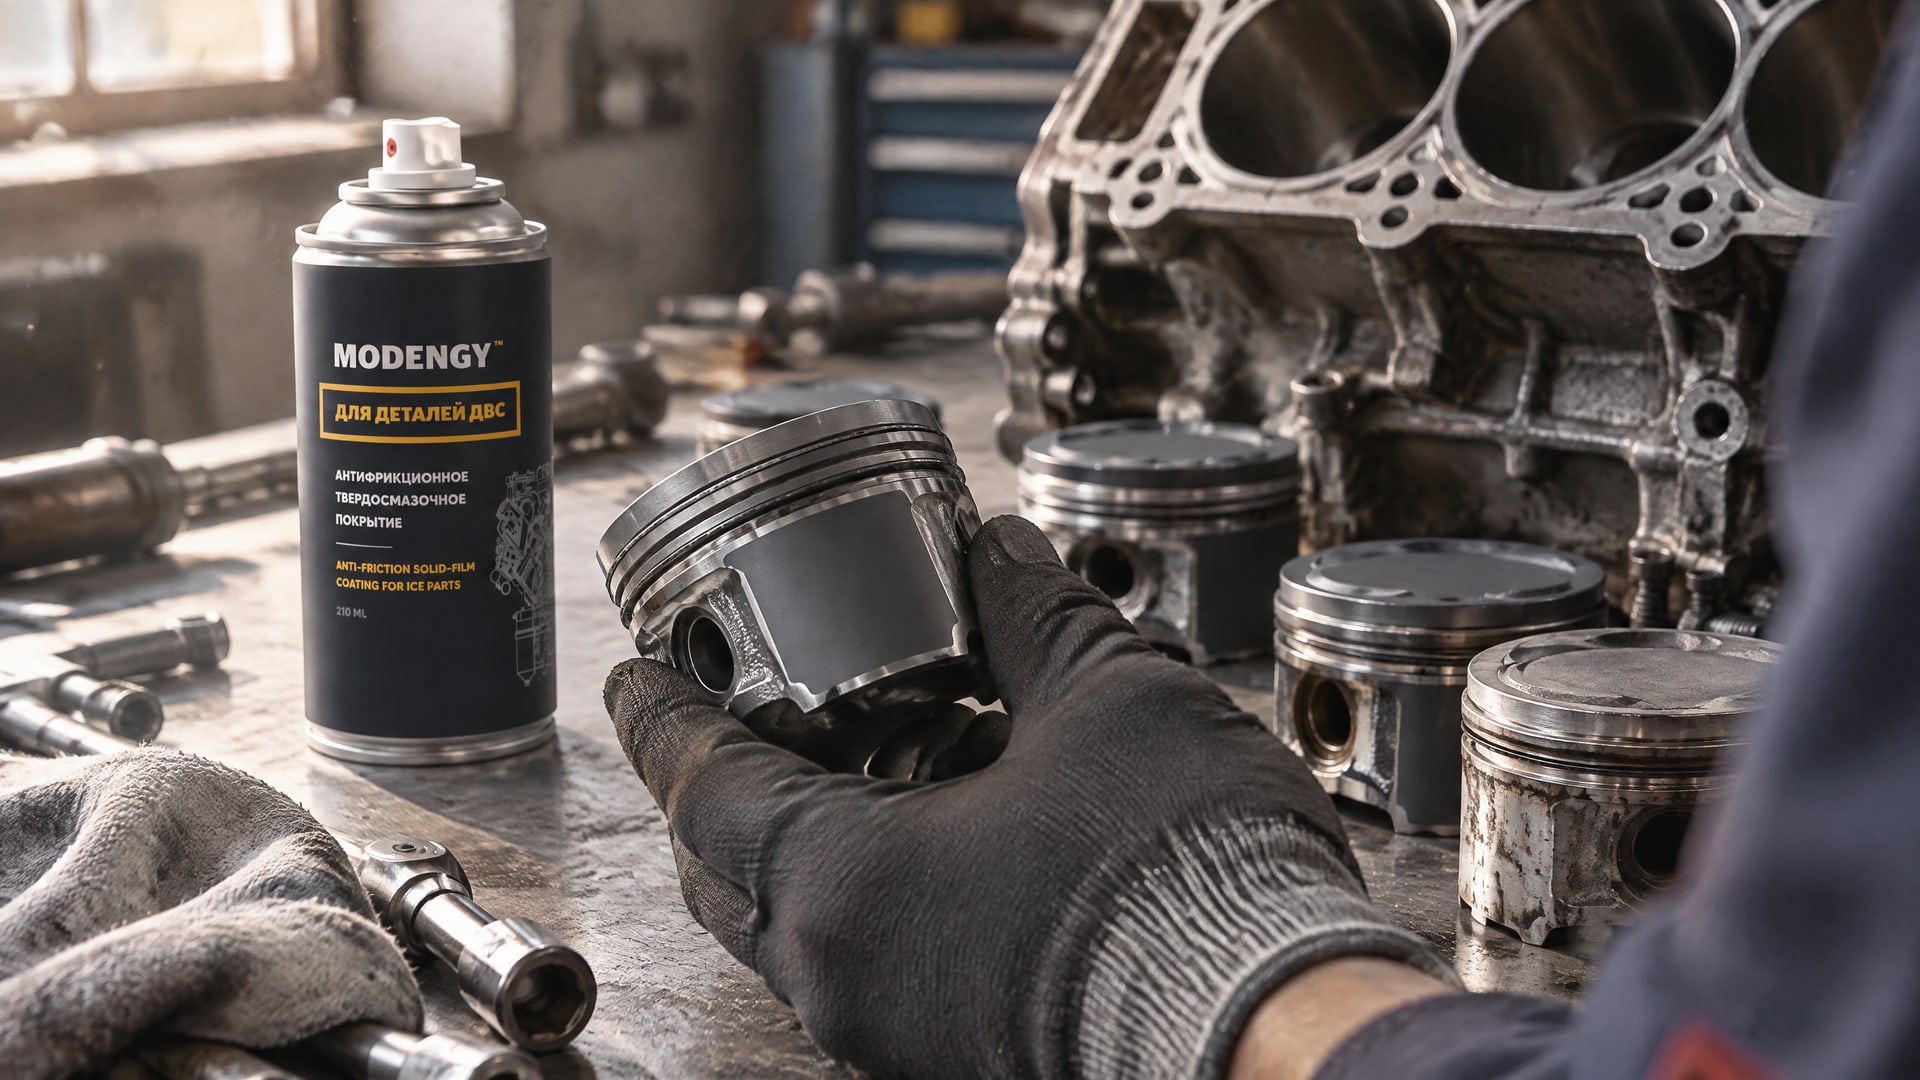
Антифрикционное покрытие для поршней ДВС снижает трение и износ в зоне контакта поршневой юбки со стенкой цилиндра, особенно при холодном пуске и в период приработки. Это сухая пленка, которая дополняет штатную систему смазки, но не заменяет моторное масло. Для результата важны назначение состава, подготовка поверхности, толщина пленки и режим отверждения.
Статья будет полезна инженерам, специалистам по ремонту двигателей и снабженцам, которые выбирают покрытие поршня или оценивают технологию его нанесения. Разберем, где работает твердосмазочный слой, какие параметры сверять в технической документации и почему качество подготовки детали не менее важно, чем состав покрытия.
Как работает антифрикционное покрытие на поршне
Антифрикционное твердосмазочное покрытие представляет собой сухую пленку на связующем.
После нанесения и отверждения она формирует на поверхности детали слой, предназначенный для работы в скользящем контакте. В составах для поршней могут использоваться твердые смазки, в том числе графит и дисульфид молибдена.
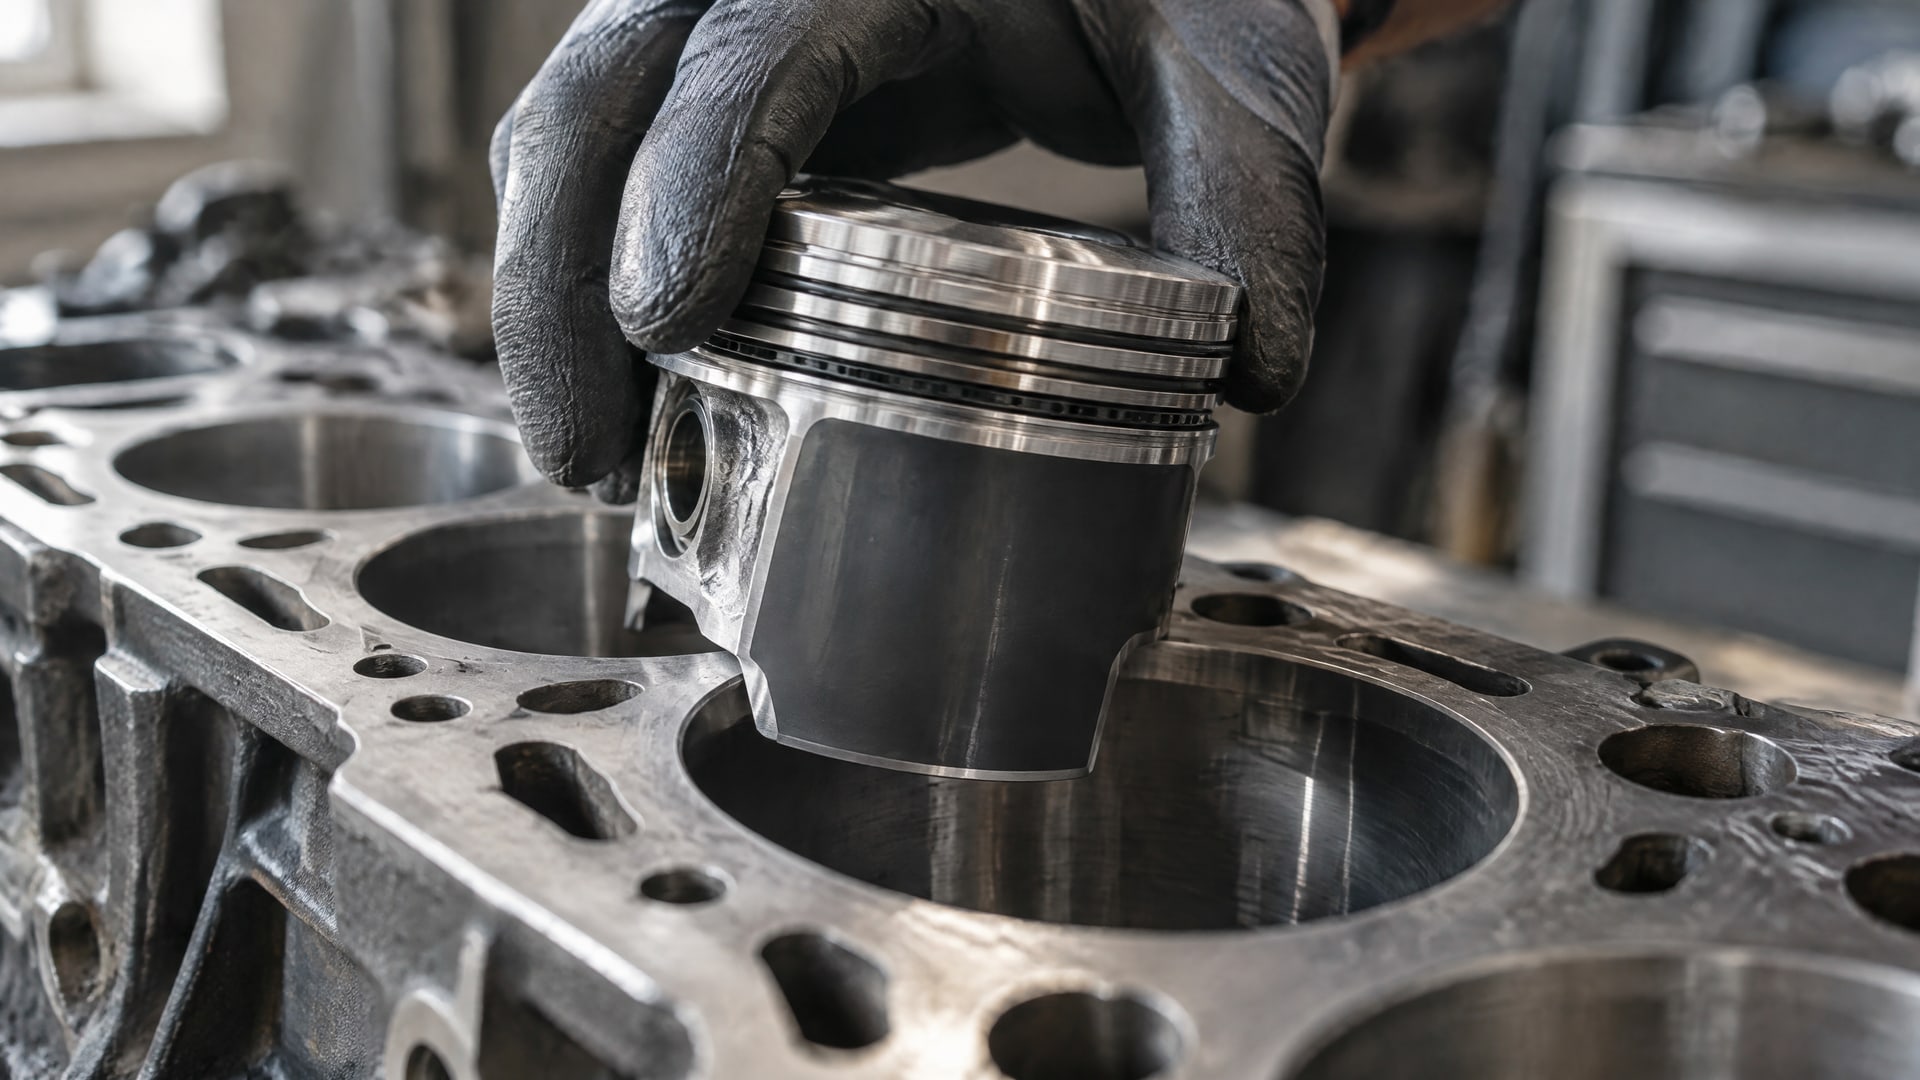
На поршне такое покрытие чаще всего наносят на юбку, взаимодействующую со стенкой цилиндра. В этой зоне важны низкий сдвиг в плоскости контакта, достаточная когезия самой пленки и прочная адгезия к металлу. Если сцепление с основанием слабое или покрытие несовместимо с материалами пары трения, стабильная работа слоя не гарантирована.
Основное назначение покрытия поршней ДВС - уменьшить износ на этапе приработки и снизить риск повреждений при холодном пуске. В этот момент режим смазки может отличаться от установившегося: пленка моторного масла еще не обеспечивает тех же условий контакта, что при прогретом двигателе. Сухой слой помогает защитить поверхности в переходных режимах, но не служит заменой штатной системе смазки.
В технических описаниях отдельных покрытий для деталей ДВС встречается рабочий диапазон примерно от -75 °C до 300 °C, а термоотверждение некоторых составов проводят примерно при 180 °C. Эти значения относятся к конкретным материалам, а не ко всем твердосмазочным покрытиям. При подборе нужно сверять их с технической документацией выбранного состава и технологическими возможностями производства.
Твердосмазочная смазка в разговорной речи иногда означает покрытие, но технологически это не обязательно пластичная смазка. Пленочное покрытие наносят на поверхность детали и отверждают; его нельзя описывать классом NLGI, который относится к консистенции пластичных смазок. Для оценки покрытия важны толщина, адгезия, режим отверждения и условия эксплуатации.
Когда покрытие поршневой юбки снижает трение и износ
Поршневая юбка работает в контакте со стенкой цилиндра при изменяющихся нагрузке и скорости скольжения.
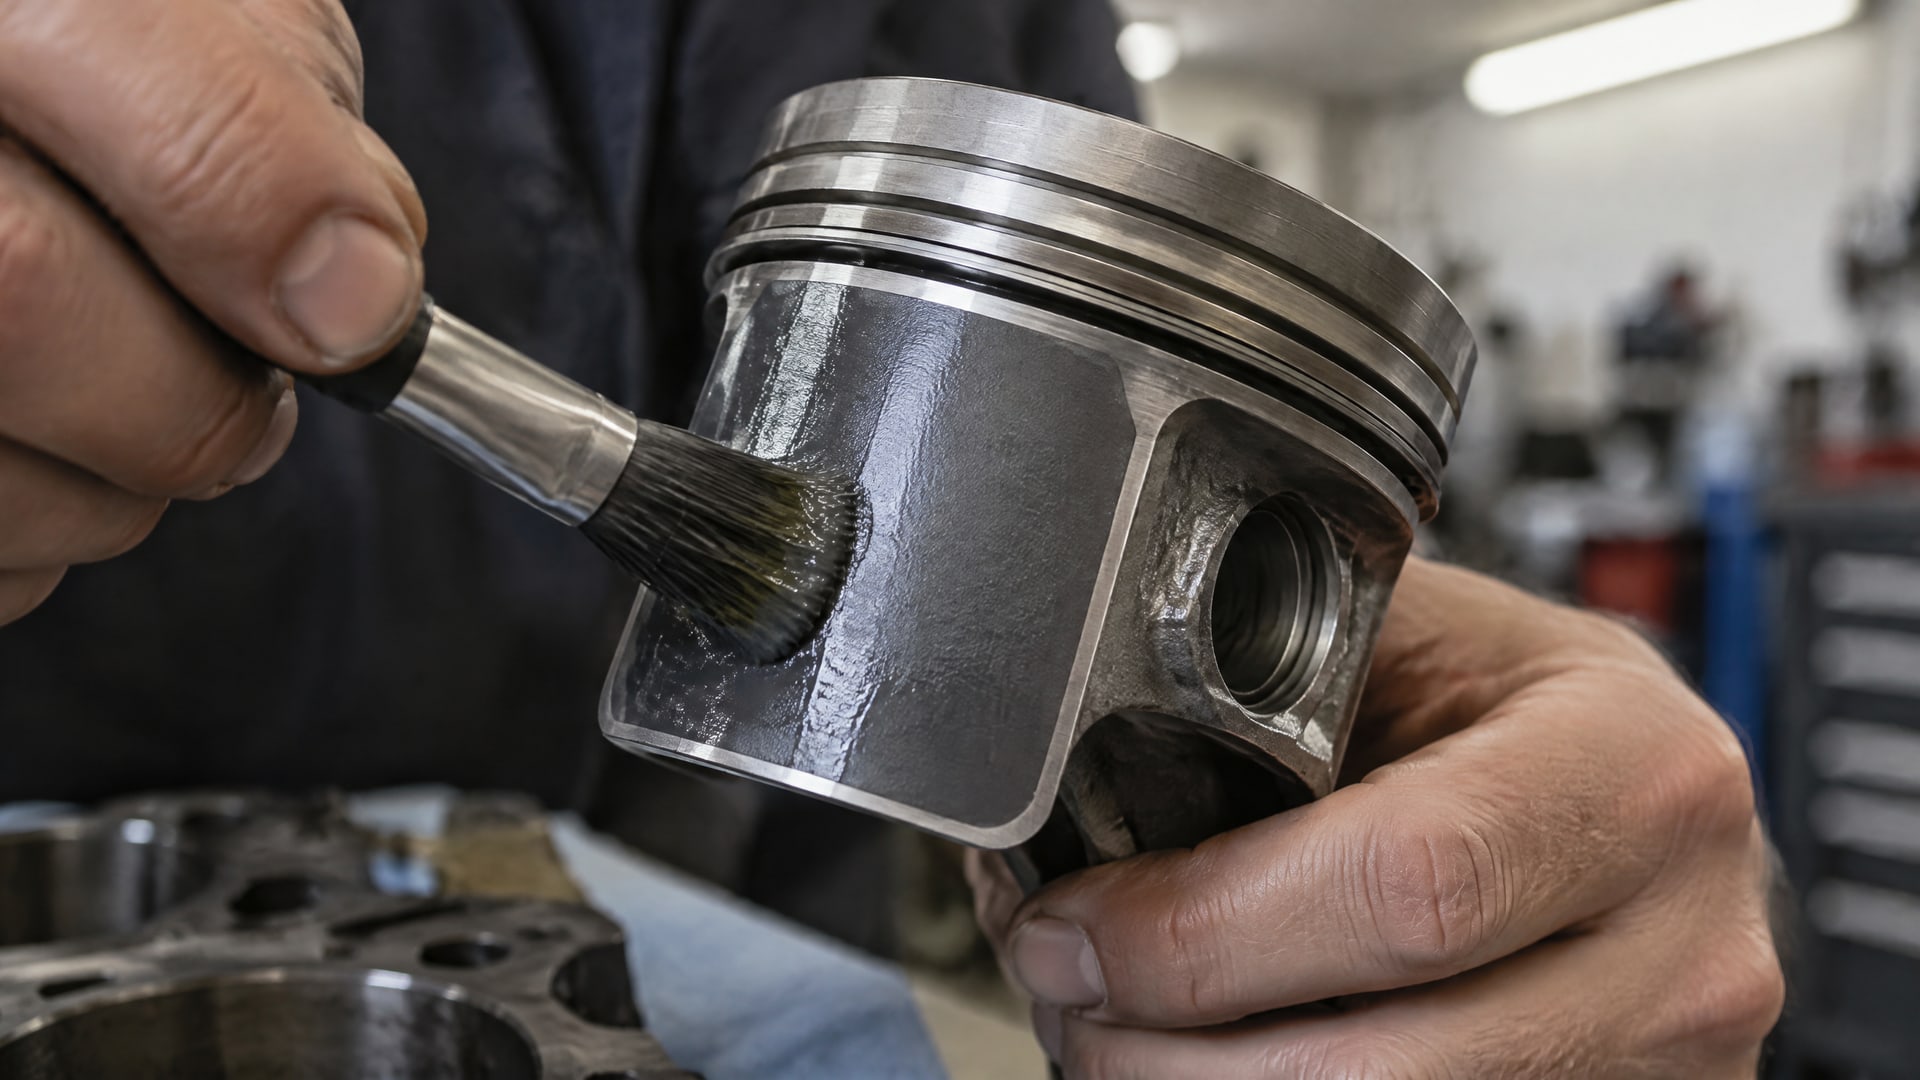
Для покрытия важно не только снизить трение, но и удержаться на поверхности детали в течение предусмотренного режима работы. Поэтому состав подбирают с учетом нагрузки, скорости, температуры, материала поршня и цилиндра, а также контакта с моторным маслом и топливом.
Исследование покрытий для юбки дизельного поршня показало коэффициент трения 0,12-0,14 для отдельных составов, содержащих одновременно дисульфид молибдена и графит. Это результат конкретных испытаний, а не универсальная характеристика всех покрытий. При сравнении материалов следует проверять условия тестирования и методы оценки, а не переносить одно значение на любую конструкцию двигателя.
В холодном режиме и во время приработки поверхность может испытывать повышенное трение и износ. Если контакт приводит к повреждению юбки или стенки цилиндра, важно рассматривать не только вид покрытия, но и качество его сцепления с основанием. Неудачная подготовка способна привести к нестабильности пленки даже при подходящем составе.
При восстановлении или производстве детали также учитывают риск задиров и закусывания. Для этой задачи антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС применяют как слой для снижения трения и износа поршней, а также для предотвращения задиров и закусываний. Перед выбором необходимо сверить назначение материала и требования к нанесению с технологией обработки конкретной детали.
Практическая задача покрытия - поддержать работу поверхностей в определенных режимах, а не обеспечить «пожизненную смазку». Оно не компенсирует неправильные зазоры, неподходящие материалы или неисправность системы смазки. Для оценки эффекта нужно рассматривать покрытие как часть конструкции и технологии, а не как отдельное средство, способное устранить любые причины износа.
Составы, толщина и режим отверждения
Твердосмазочные покрытия различаются по связующему, типу твердых смазок и назначению.
В составах могут применяться дисульфид молибдена, графит или PTFE. Свойства зависят от конкретной рецептуры, поэтому само наличие твердой смазки в составе не означает одинаковую термостойкость, коэффициент трения или пригодность для двигателя.
Для покрытий, используемых на поршнях и других нагруженных скользящих парах, в технических документах встречается рекомендуемая сухая толщина 15-20 мкм. Это контролируемая тонкая пленка, а не принцип «чем толще, тем лучше». Избыточная толщина может не соответствовать технологии и геометрии детали, поэтому ориентироваться следует на требования документации конкретного материала.
Для ряда составов указывают термоотверждение около 180 °C. Отдельные покрытия рассчитаны на температурный диапазон примерно от -75 °C до 300 °C. Эти показатели нельзя объединять в универсальную спецификацию для любого состава: температура отверждения описывает технологический этап, а рабочий диапазон - эксплуатационные условия конкретного материала.
| Параметр | Что проверять |
|---|
| Назначение | Указана ли применимость для поршней, поршневых юбок или колец |
| Сухая толщина | Соответствует ли заданию диапазон, например 15-20 мкм |
| Отверждение | Совместим ли требуемый режим, например около 180 °C, с производственным процессом |
| Эксплуатация | Подтверждена ли стойкость к рабочей температуре, маслу и топливу |
| Свойства слоя | Есть ли сведения об адгезии, когезии и совместимости с материалами пары |
При сравнении двух материалов не следует ограничиваться только коэффициентом трения. Важно, при каких условиях его получили, насколько прочна связь пленки с основанием и как покрытие ведет себя при контакте с маслом и топливом. Низкое значение в испытании само по себе не доказывает пригодность состава для поршневой юбки.
Нанесение покрытия на поршень и подготовка поверхности
Надежность пленки зависит от чистоты поверхности и соблюдения технологического режима.
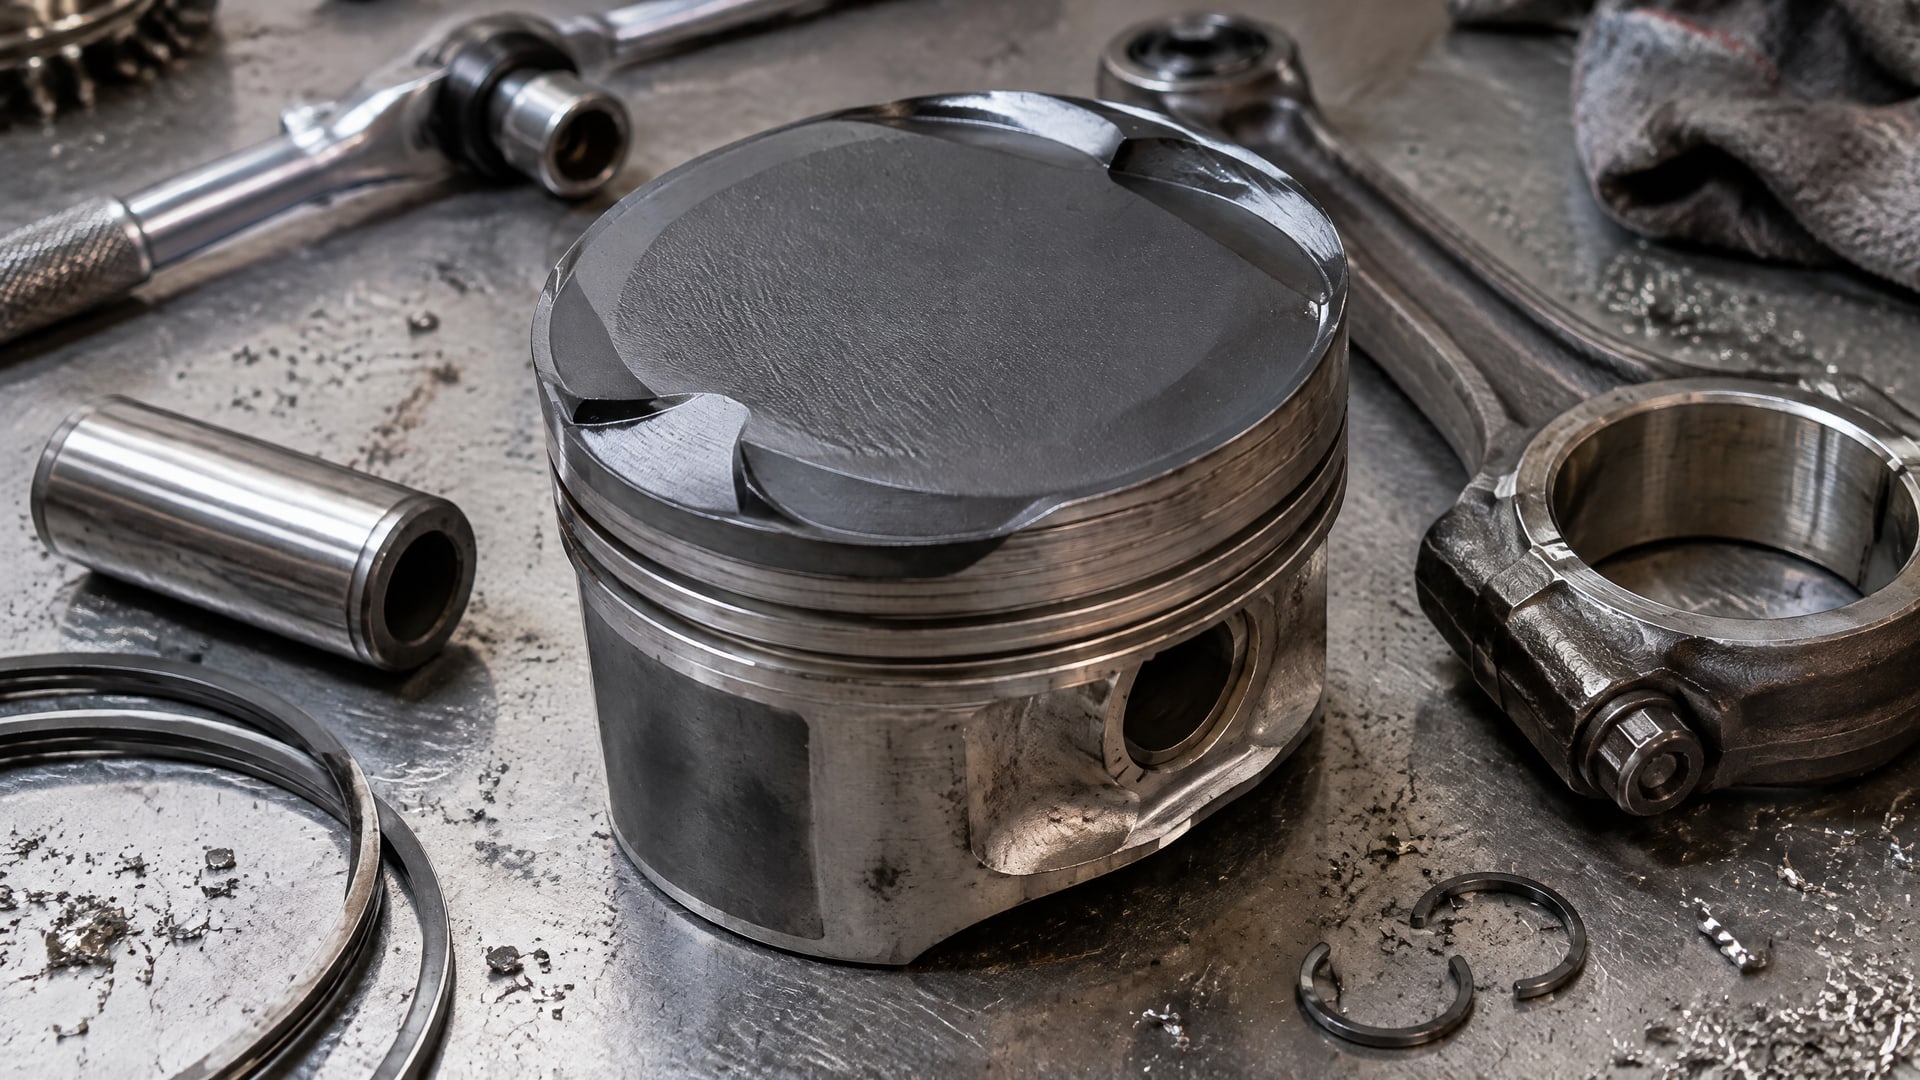
Перед нанесением деталь тщательно очищают и обезжиривают. Остатки загрязнений ухудшают адгезию и повышают риск отслоения, поэтому подготовку нельзя считать формальной операцией перед окрашиванием.
В зависимости от материала и процесса применяют распыление, окунание, нанесение кистью, центрифугирование или трафаретную печать. Конкретный способ выбирают по форме детали, требуемой толщине и оснащению участка. Например, сложная геометрия поршня предъявляет особые требования к равномерности пленки, но сама технология не должна подменять требования технической документации.
Для улучшения сцепления покрытия с основанием в некоторых технологических схемах используют фосфатирование или пескоструйную обработку. Такая предобработка подходит не автоматически для любой детали: ее необходимость и режим должны быть предусмотрены процессом. После подготовки важно не загрязнить поверхность до нанесения состава.
Толщину контролируют после нанесения и высыхания или отверждения в соответствии с методикой для конкретного материала. Для ряда покрытий ориентир составляет 15-20 мкм сухой пленки, а термоотверждение проводят примерно при 180 °C. Эти параметры нужно сверять с технической документацией: одинаковые значения нельзя считать обязательными для каждого антифрикционного материала.
При внедрении процесса следует зафиксировать последовательность операций, способ нанесения, параметры подготовки и режим отверждения. Это помогает получать сопоставимый результат между партиями. Если меняются материал детали, геометрия или оборудование для нанесения, пригодность ранее настроенного процесса стоит оценить заново, а не переносить режим без проверки.
Как выбрать антифрикционное покрытие для поршня
Первый критерий выбора - прямое указание назначения для поршней ДВС, поршневых юбок или поршневых колец.
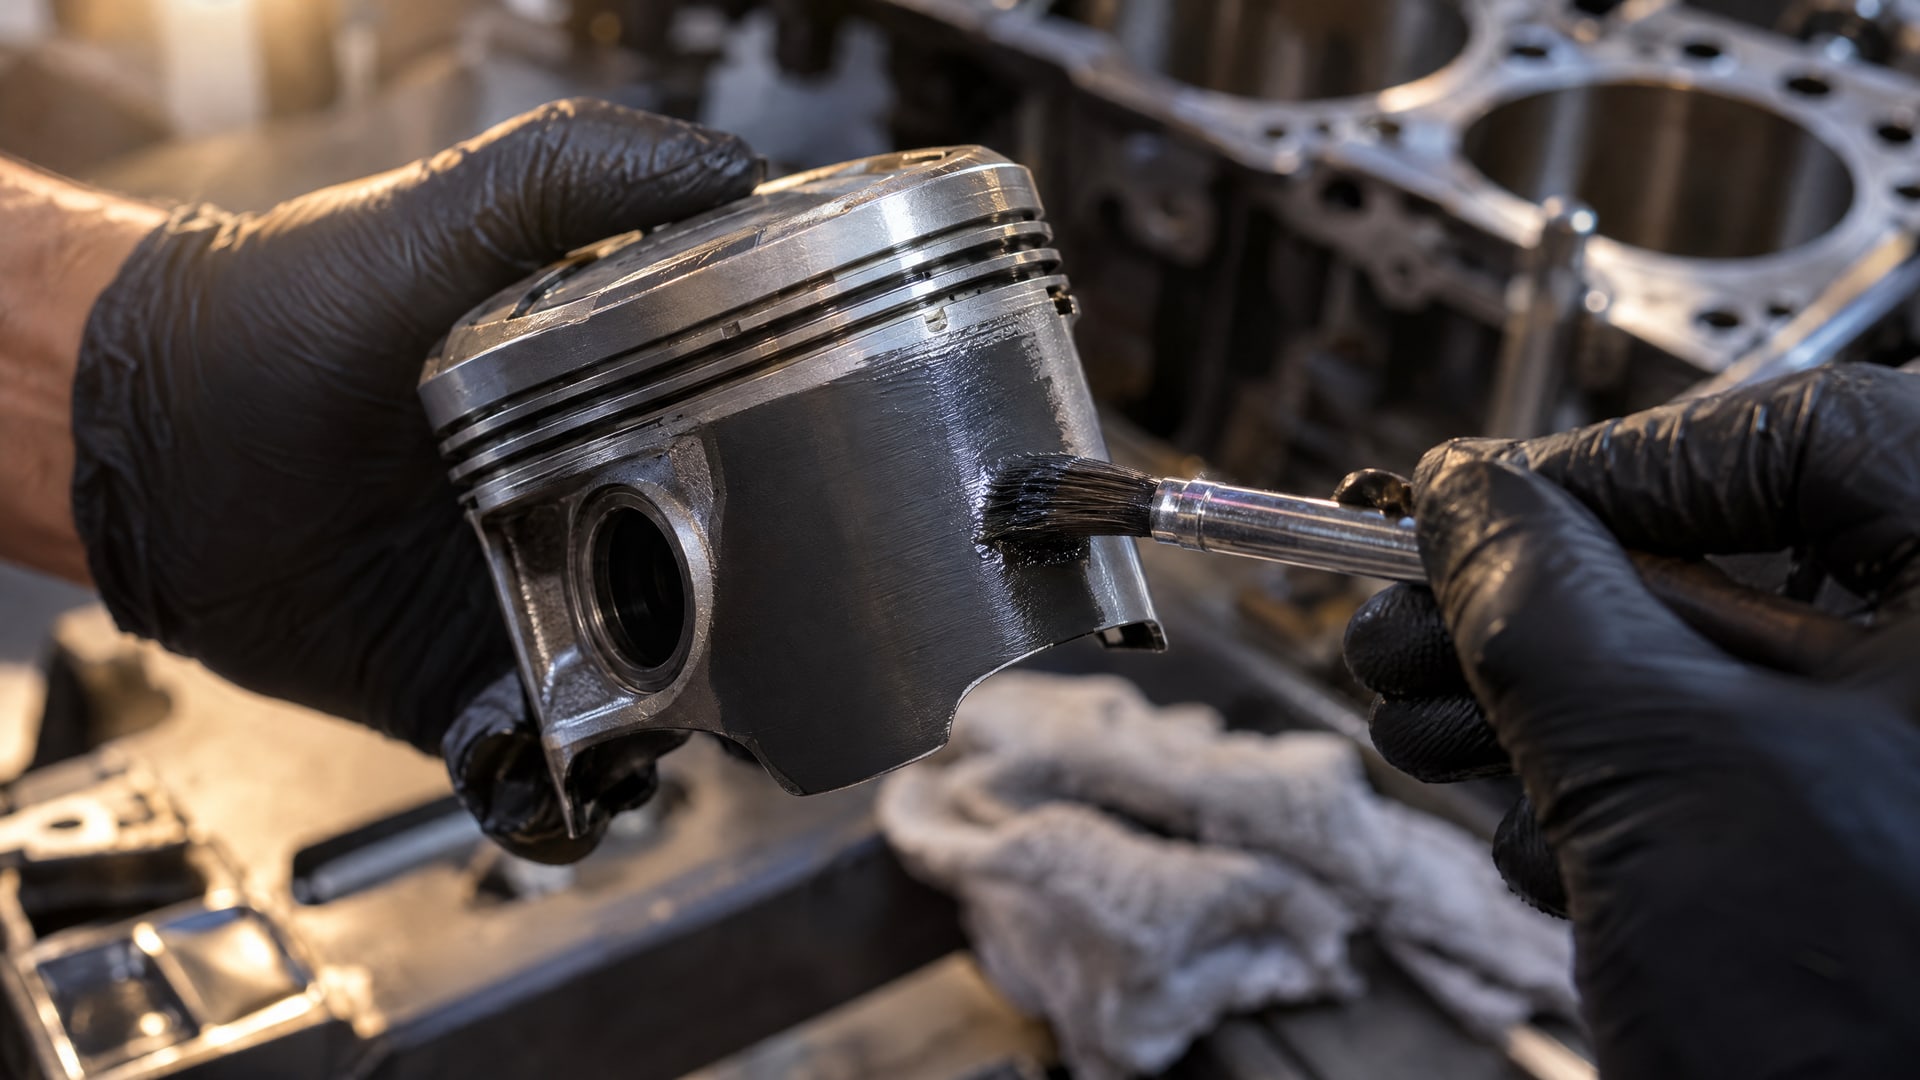
Общее описание «для скользящих поверхностей» не подтверждает автоматически пригодность для двигателя. В документации также проверяют совместимость с материалами пары, моторным маслом и топливом.
Затем сопоставляют условия эксплуатации: нагрузку, скорость скольжения, температуру и режим смазки. Для поршня имеют значение как установившаяся работа, так и переходные этапы, включая холодный пуск и приработку. Нельзя оценивать состав только по одному показателю, например температуре или коэффициенту трения.
До закупки полезно проверить технологическую выполнимость нанесения. Для некоторых материалов требуется термоотверждение около 180 °C, а рекомендуемая сухая толщина может составлять 15-20 мкм. Если участок не может стабильно выдерживать нужный режим или контролировать толщину, заявленные характеристики покрытия не гарантируют воспроизводимого результата на детали.
Поставщику или изготовителю покрытия стоит задать конкретные вопросы:
Для каких поверхностей поршня предназначен состав: юбки, колец или других зон?
Какая подготовка требуется: обезжиривание, фосфатирование или пескоструйная обработка?
Каковы рекомендованные способ нанесения, сухая толщина и режим отверждения?
Подтверждена ли стойкость к моторному маслу и топливу?
Какими методами проверяют адгезию и другие свойства пленки?
NLGI для твердосмазочной пленки не указывают: этот класс относится к консистенции пластичных смазок. Для покрытия сверяются с TDS и методиками производителя, где должны быть описаны режим нанесения, толщина, отверждение и условия эксплуатации. Если данных о применении именно на деталях ДВС нет, одного общего обещания снижения трения недостаточно для технического решения.
Покрытие поршней ДВС и другие узлы: где проходят границы применения
Покрытие поршня работает в паре трения и предназначено для снижения трения и износа в заданных условиях.
Оно не заменяет моторное масло, не исправляет дефекты геометрии и не устраняет неисправность подачи смазки. Поэтому покрытие рассматривают как дополнительный элемент защиты, а не как альтернативу штатной системе смазки двигателя.
Для поршневой юбки ключевыми остаются контакт со стенкой цилиндра, режимы холодного пуска и приработки, совместимость с маслом и топливом, а также прочность сцепления пленки с основанием. Значения 15-20 мкм и около 180 °C встречаются в документации на некоторые материалы, но не являются общей нормой для всех решений. Их применимость устанавливают по TDS конкретного состава.
Покрытие трансмиссии решает другую задачу: условия в узлах трансмиссии и ходовой части отличаются от условий контакта поршня со стенкой цилиндра. Для тракторной техники в трансмиссии и ходовой части могут применяться антифрикционные покрытия MODENGY, однако выбор материала зависит от конкретного узла и его режима работы. Переносить рекомендацию для трансмиссии на поршень без подтверждения назначения нельзя.
Точно так же антифрикционное покрытие для деталей ДВС не следует выбирать только по близости названия или общему назначению «для скольжения». Специалист оценивает весь набор условий: материал основания, тип сопряженной поверхности, нагрузку, скорость, температуру и контакт с рабочими жидкостями. Если хотя бы один из этих факторов не подтвержден технической документацией, требуется уточнить применимость у производителя.
Такой подход помогает избежать двух ошибок: ожидания, что сухой слой заменит моторное масло, и применения состава вне заявленных условий. Перед закупкой следует определить задачу покрытия и согласовать технологию нанесения с требованиями к конкретной детали двигателя.
Часто задаваемые вопросы
Заменяет ли антифрикционное покрытие моторное масло?
Нет. Покрытие снижает трение и износ в предусмотренных для него режимах, в частности при приработке и холодном пуске, но не заменяет штатную систему смазки двигателя. Оно не обеспечивает циркуляцию масла и не отменяет требования к исправности системы смазки, зазорам и состоянию деталей.
Какую толщину покрытия поршня выбирать?
Для некоторых покрытий, применяемых на поршнях и нагруженных скользящих парах, в технической документации указана сухая толщина 15-20 мкм. Это не универсальное значение для всех материалов. Рабочую толщину выбирают по TDS конкретного состава и проверяют в рамках технологии нанесения.
Нужна ли специальная подготовка поршня перед нанесением?
Да, поверхность тщательно очищают и обезжиривают, поскольку загрязнение повышает риск слабой адгезии и нестабильной работы пленки. Для некоторых процессов дополнительно предусматривают фосфатирование или пескоструйную обработку. Необходимость такой предобработки и ее параметры определяют по документации на покрытие.
Как понять, подходит ли покрытие для поршня ДВС?
В документации должно быть указано применение для поршней, поршневых юбок или колец. Также проверяют стойкость к моторному маслу и топливу, режим отверждения, сухую толщину и требования к подготовке поверхности. Общего заявления о снижении трения недостаточно, чтобы подтвердить пригодность для двигателя.
Заключение
Антифрикционное покрытие для поршней ДВС помогает снизить трение и износ в зоне поршневой юбки, особенно при приработке и холодном пуске. Эффект зависит от соответствия состава назначению, адгезии к поверхности, контролируемой толщины и соблюдения режима отверждения. Сухая пленка дополняет штатную смазку, но не заменяет моторное масло.
Следующий шаг - определить условия работы поршня и сверить с TDS покрытия его назначение, совместимость с маслом и топливом, подготовку поверхности, толщину и режим отверждения. До закупки или запуска серии деталей согласуйте эти параметры с технологией нанесения и предусмотрите контроль результата на детали.