Толщина антифрикционного покрытия напрямую влияет на размеры детали и зазоры в сопряжении. Даже сухая пленка в несколько микрометров может изменить посадку, поэтому ее толщину учитывают при проектировании и задают на чертеже. Типовой рекомендуемый диапазон для многих покрытий составляет 5-20 мкм, но конкретное значение зависит от геометрии детали, способа нанесения и требований узла.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают твердосмазочное покрытие для точных сопряжений. Разберем, как оценивать прирост размеров, какие диапазоны толщины встречаются, как связаны с результатом окунание и распыление твердой смазки и чем контролировать готовый слой.
Как антифрикционное покрытие меняет посадочные размеры
Твердосмазочная пленка формируется поверх детали и увеличивает ее наружный размер либо уменьшает размер отверстия.
Поэтому формулировка «покрытие тонкое» не означает, что им можно пренебречь при расчете точной посадки. В документации по сухим смазочным пленкам приводится диапазон 0.0003-0.0005 inch, что соответствует примерно 7.6-12.7 мкм. Для прецизионной пары такой прирост может повлиять на сборку.
Если покрывают вал, его наружный диаметр увеличивается на толщину пленки с каждой стороны. При равномерном нанесении на обе стороны диаметр меняется на сумму двух толщин. Если покрывают отверстие, внутренний диаметр, наоборот, уменьшается на толщину слоя с каждой стороны. Это геометрическая оценка: фактический результат зависит от равномерности покрытия и конкретного процесса нанесения.
Как учитывать толщину в расчете
Для посадки важно оценивать не только слой на одной детали, но и покрытие на обеих сопрягаемых поверхностях. Если покрыты и вал, и отверстие, зазор изменяется с учетом толщины каждого слоя. Поэтому твердосмазочное покрытие и допуски на детали согласуют до запуска обработки и нанесения, а не после сборочной проверки.
Чертеж должен задавать требуемый размер с учетом покрытия и допустимого отклонения толщины. В процессной спецификации NASA PRC-8001 указано, что для материалов, не описанных в ней, толщину следует задавать на чертеже. Такой подход помогает избежать ситуации, когда деталь после нанесения пленки выходит за границы посадки.
Перед серией полезно проверить размер на реальной детали после полного процесса. Это особенно важно, если меняются геометрия, подготовка поверхности или способ нанесения: все эти факторы влияют на итоговую толщину и посадку. Для первичной оценки берут типовой диапазон 5-20 мкм, но не переносят его автоматически на любую деталь.
Какую толщину твердосмазочного покрытия выбрать
Единого значения для всех деталей нет.
В технических материалах типовой диапазон сухой пленки часто составляет 5-20 мкм. Для распыляемых покрытий встречается диапазон 10-30 мкм, при этом для ряда процессов оптимальным называют интервал 10-20 мкм. Эти значения помогают задать начальные ориентиры, но не заменяют требований чертежа и испытаний на реальной детали.
Толщина ниже 5 мкм в одном из источников связана со снижением ресурса. Слой выше 25 мкм повышает риск сдвигового разрушения, растрескивания и несоответствия допускам. Следовательно, принцип «чем толще, тем надежнее» для антифрикционного покрытия не работает. Для точных посадок чрезмерная толщина может одновременно ухудшить сборку и состояние пленки при нагрузке.
Почему рабочий диапазон зависит от детали
При выборе учитывают геометрию, назначение узла и требуемые свойства покрытия. Для простых поверхностей и сложных деталей условия нанесения различаются, а значит, различаться могут равномерность и повторяемость слоя. Поэтому диапазон, подходящий для одной детали, нельзя без проверки назначать для другой.
В документации NASA для сухой пленки приведена типовая толщина 7.6-12.7 мкм. В отдельных материалах указана стандартная толщина около 0.0005 inch, а технологические допуски должны обеспечивать минимум 0.0002-0.0003 inch без помех сборке. Эти данные относятся к конкретным системам и условиям, поэтому их нельзя считать универсальным нормативом для любого покрытия.
При выборе целевого значения сначала определяют доступный размерный запас посадки. Затем соотносят его с толщиной пленки на каждой поверхности и проверяют, остается ли сопряжение в заданных пределах. Если запас мал, толщину следует зафиксировать на чертеже и подтвердить опытным нанесением. Это точнее, чем ориентироваться только на типовые значения из справочных материалов.
Окунание или распыление: как способ нанесения влияет на слой
Выбор между распылением, окунанием и другими способами нанесения зависит от формы детали и требуемой толщины.
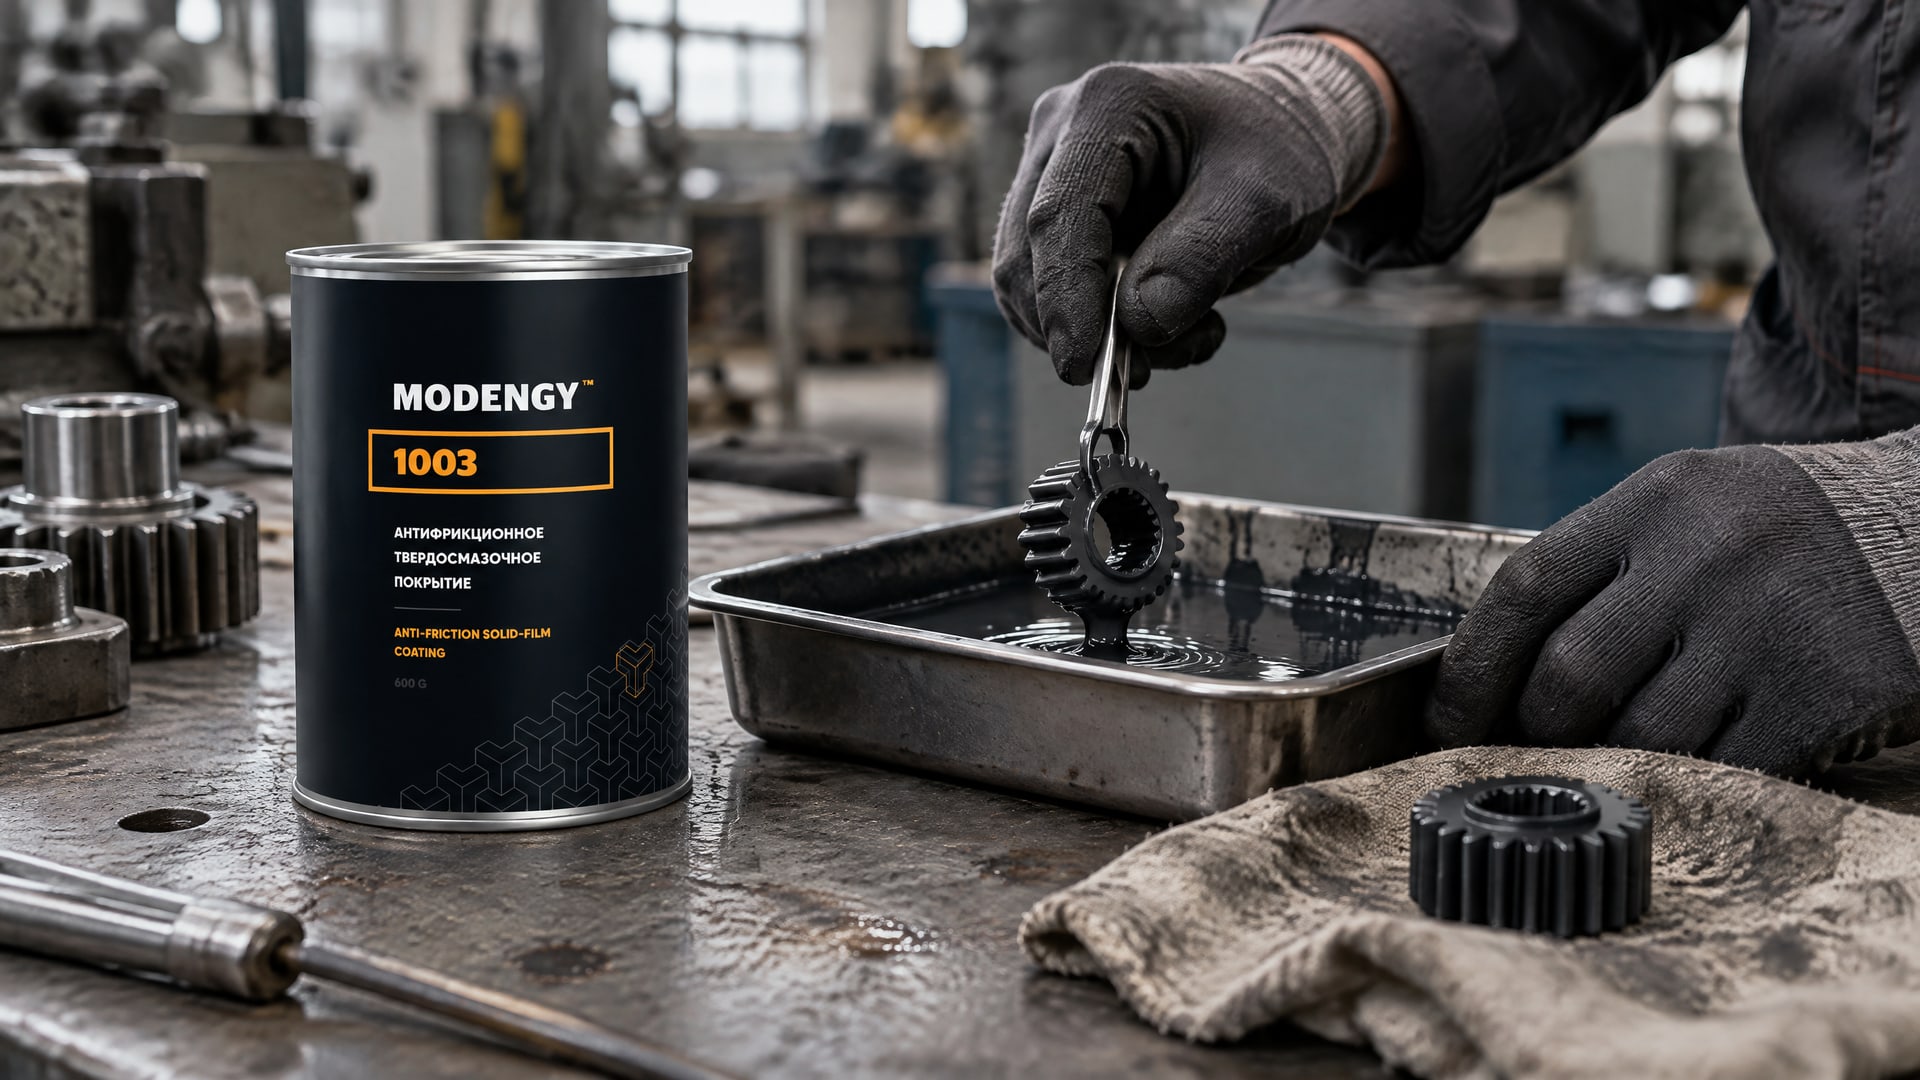
В материалах по твердосмазочным покрытиям также упоминаются tumbling и dip-centrifuging. У каждого процесса свои условия получения слоя, поэтому решать, какой способ безопаснее для посадки, без учета геометрии нельзя.
Распыление применяют для твердосмазочных покрытий, для которых в источниках указан типовой диапазон 10-30 мкм и рабочий диапазон 10-20 мкм. Эти цифры не гарантируют одинаковый результат на деталях разной формы. Теневые участки, доступность поверхности и особенности фиксации детали могут влиять на распределение пленки, поэтому результат проверяют на конкретной детали.
Окунание также нельзя автоматически считать более равномерным или более опасным для точных размеров. Метод выбирают по форме изделия и техническим свойствам покрытия. Для отдельных деталей tumbling и dip-centrifuging помогают контролировать толщину, однако применимость этих процессов зависит от самой геометрии.
Подготовка детали и термоотверждение
До нанесения удаляют масла, грязь, ржавчину и окалину: состояние поверхности влияет на адгезию и стабильность слоя. Для запекаемых покрытий важно выдерживать режим отверждения. В источниках для таких систем приведен общий диапазон температур 100-250 °C, зависящий от химии покрытия.
При работе с червячным редуктором сначала определяют, связана ли проблема с трением и как покрытие повлияет на сопрягаемые поверхности. Если низкий КПД связан с трением и малым током потребления, в технологическом процессе используют MODENGY 1003: покрытие полимеризуется при +170 °C за 20 минут и снижает трение. При этом размеры посадок нужно учитывать отдельно: снижение трения не отменяет необходимости задать толщину пленки и проверить сборку.
Контроль толщины и качества покрытия
Проверять толщину «на глаз» недостаточно: слой измеряют, а не оценивают визуально.
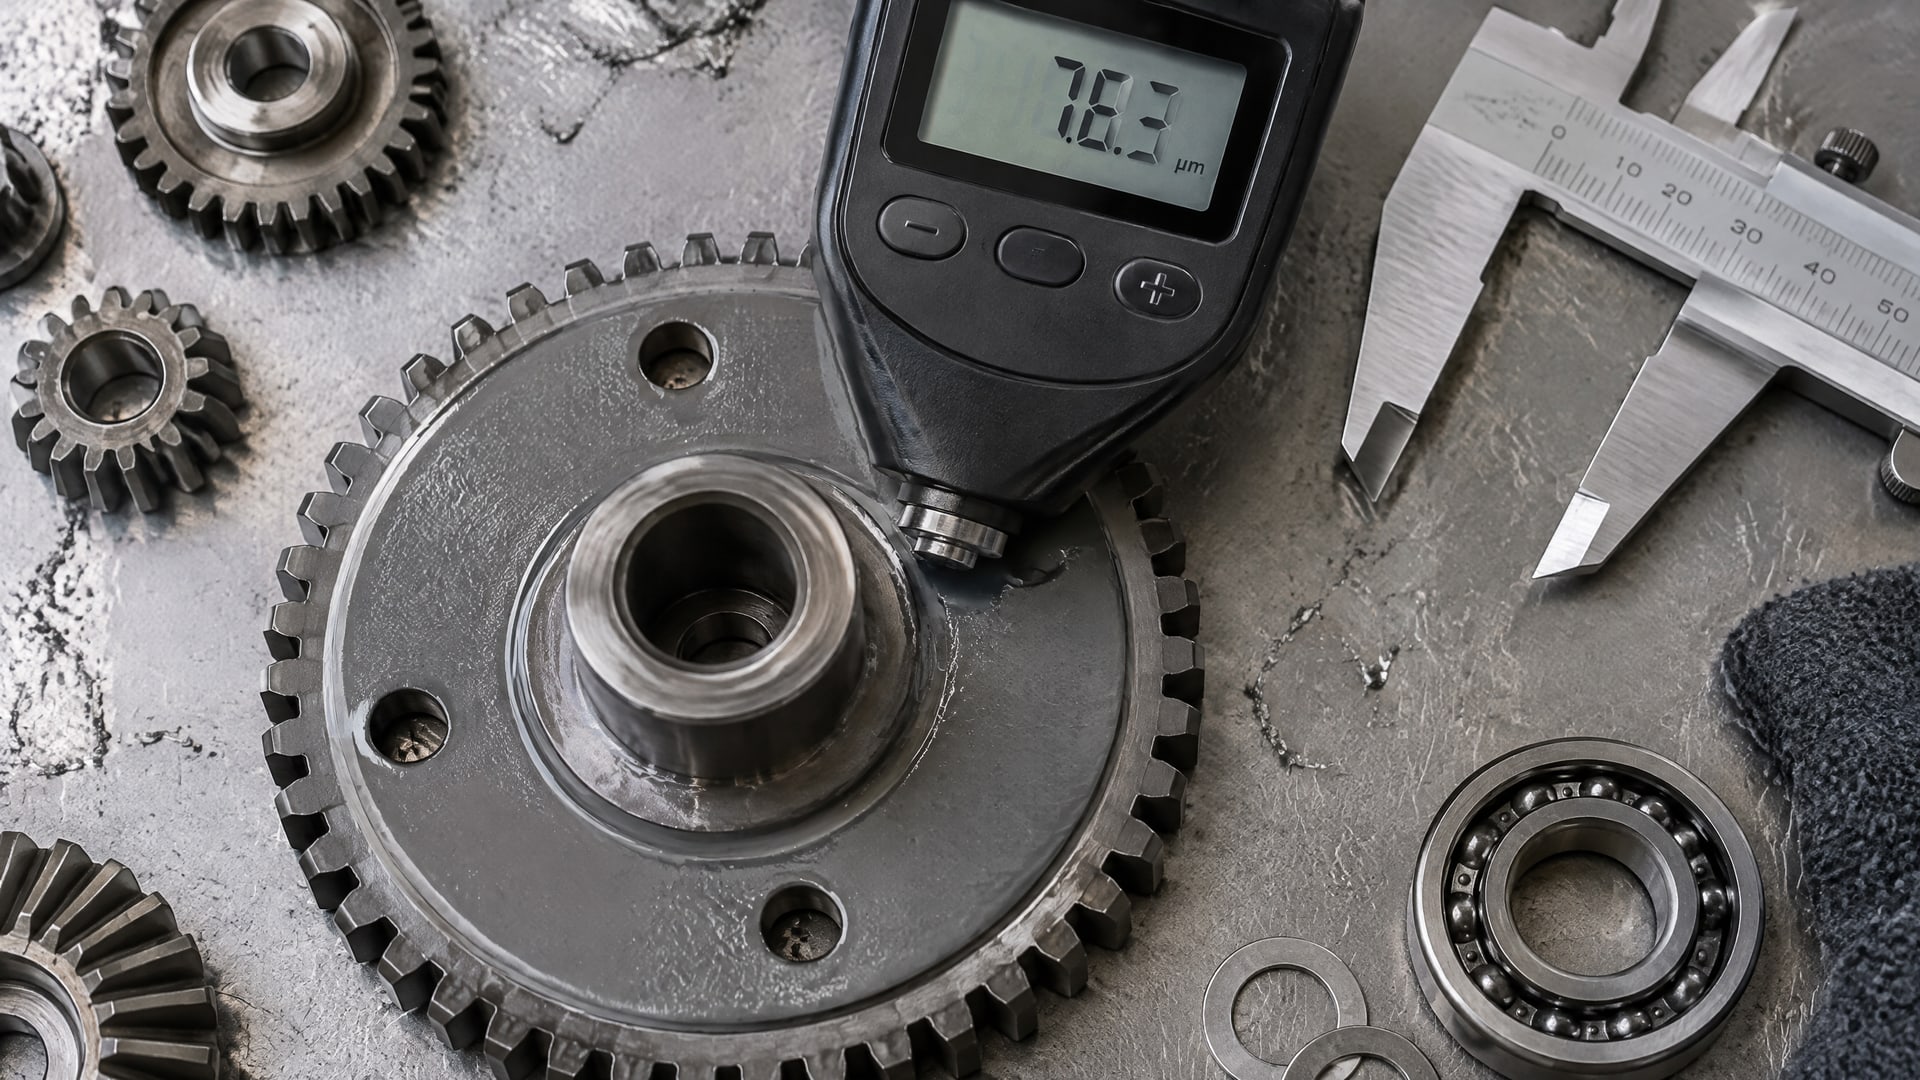
Для контроля сухой пленки в источниках указаны магнитная индукция и вихретоковый метод. Также приводится стандарт ASTM D7091 для измерения толщины сухих пленок. Метод контроля и точки измерения следует согласовать с особенностями детали и требованиями к посадке.
Толщина - не единственный показатель качества. В материалах по твердосмазочным покрытиям контроль включает толщину, адгезию и состояние поверхности. Если поверхность подготовлена нестабильно, даже правильно выбранный номинал слоя не гарантирует одинакового результата на каждой детали. Поэтому проверяют не только значение толщины, но и состояние покрытия после нанесения и отверждения.
Что зафиксировать в технической документации
Для повторяемого результата в документации указывают целевую толщину и допустимые пределы, учитывая требования к посадочным размерам. В NASA PRC-8001 приведено значение 0.0003-0.0005 inch, или примерно 7.6-12.7 мкм, а для неописанных материалов предусмотрено задание толщины на чертеже. Это подтверждает важность фиксации параметра, но не задает обязательный диапазон для всех систем.
Перед серийным внедрением проверяют покрытие на реальных деталях в реальном процессе. Такая проверка учитывает геометрию, подготовку поверхности, метод нанесения и отверждение, а также позволяет оценить посадку после покрытия. Результаты измерений и сборочной проверки используют для уточнения требований чертежа и технологической инструкции.
Как заложить покрытие в точные посадки
Работу начинают с чертежа детали и сопряжения.
Инженер определяет, какие поверхности будут покрыты, какой размерный запас есть у посадки и как изменится зазор при нанесении пленки на одну или обе детали. Для наружных поверхностей покрытие увеличивает размер, для внутренних отверстий уменьшает его. Если обе сопрягаемые поверхности покрыты, учитывают вклад каждого слоя.
Затем выбирают предварительную толщину. Для многих антифрикционных покрытий типовым ориентиром служат 5-20 мкм, для распыляемых систем часто указывают 10-30 мкм, а в ряде материалов оптимальным назван диапазон 10-20 мкм. Эти значения не заменяют подбора под конкретную посадку. Если размерный запас мал, проектировщик задает целевую толщину и допустимый разброс на чертеже.
Следующий этап - опытная обработка деталей с теми же подготовкой поверхности, методом нанесения и отверждением, которые планируют в серии. После контроля толщины и адгезии проверяют сборку. Если покрытие наносится на узел с точными сопряжениями, решение о допусках принимают до производства, а не по факту затрудненной сборки.
Рабочая последовательность
Определить покрываемые поверхности и требования к посадке.
Рассчитать изменение наружных и внутренних размеров с учетом толщины на каждой поверхности.
Задать толщину и допустимые пределы в чертеже или технологической документации.
Выбрать способ нанесения по геометрии детали и целевому диапазону слоя.
Проверить толщину, адгезию, состояние поверхности и сборку на опытных деталях.
Такая последовательность помогает связать требования к трению и износостойкости с размерной точностью. Она также дает снабженцу понятные параметры для согласования технологии: назначение покрытия, метод нанесения, целевую толщину и процедуру приемочного контроля. Если эти параметры не определены, сравнивать предложения по одному лишь названию покрытия или заявленной толщине недостаточно.
Часто задаваемые вопросы
Влияет ли твердосмазочное покрытие толщиной 5-20 мкм на посадку?
Да. Пленка добавляет материал к покрываемой поверхности, поэтому меняются наружные и внутренние размеры. Если покрыты обе стороны сопряжения, учитывают вклад каждого слоя. Для точной посадки толщину закладывают в чертеж и подтверждают проверкой детали после нанесения, а не считают незначительной из-за малой величины.
Что выбрать для точной детали: окунание или распыление твердой смазки?
Универсального ответа нет. Способ нанесения выбирают по геометрии детали, требуемой толщине и свойствам покрытия. Для распыляемых систем часто приводят диапазон 10-30 мкм, но он не гарантирует равномерность на любой форме. Перед серией проверяют покрытые детали тем же процессом, который будет применяться в производстве.
Как контролируют толщину сухого антифрикционного покрытия?
В источниках указаны магнитная индукция и вихретоковый метод, а также стандарт ASTM D7091 для измерения толщины сухих пленок. Кроме толщины проверяют адгезию и состояние поверхности. Конкретные точки контроля и приемочные пределы задают для детали и покрытия, поскольку геометрия и процесс влияют на итоговый результат.
Как задать допуски на посадку с твердосмазочным покрытием?
Размеры рассчитывают с учетом слоя на каждой покрываемой поверхности, после чего целевую толщину и допустимые пределы фиксируют в чертеже или технологической документации. Для незаданных материалов NASA PRC-8001 предусматривает указание толщины на чертеже. Перед серией проверяют реальную деталь после полного процесса нанесения.
Заключение
Антифрикционное покрытие влияет на посадочные размеры: слой увеличивает наружные размеры и уменьшает внутренние. Типовые значения 5-20 мкм или 10-20 мкм помогают определить начальный диапазон, но окончательную толщину задают под конкретную геометрию и посадку. Слишком тонкий или чрезмерно толстый слой может снизить ресурс покрытия либо привести к проблемам при сборке.
Следующий шаг - проверить размерный запас сопряжения, определить покрываемые поверхности и зафиксировать целевую толщину на чертеже. Затем нанесите покрытие на опытные детали, проконтролируйте толщину и качество пленки и подтвердите посадку после обработки.