Резьбовые соединения в машиностроении и производстве подвергаются постоянным вибрационным нагрузкам, которые ослабляют затяжку и приводят к самоотвинчиванию болтов, винтов и шпилек. При частых ударах и колебаниях соединение может ослабнуть уже за первые циклы работы, что грозит аварией или простоем оборудования. Предотвратить это явление помогает правильный выбор фиксатора резьбовых соединений, который работает на молекулярном уровне и затвердевает в зазорах между витками, удерживая крепеж от раскручивания.
Статья разбирает физику самоотвинчивания, методы испытаний на вибростойкость и практические рекомендации по выбору фиксатора. Материал полезен техническим специалистам, инженерам и закупщикам, которые сталкиваются с виброуслощениями крепежа и ищут надежное, проверенное решение.
Физика самоотвинчивания резьбовых соединений при вибрации
Самоотвинчивание болта - не мгновенный отказ, а постепенный процесс.
При поперечной вибрации крепеж совершает микроскопические смещения в зазорах между сопрягаемыми поверхностями. Каждый такой цикл - это трение, которое разрушает микронеровности металла и снижает фрикционное удержание. Один из классических методов оценки этого явления - тест Junker (испытание на поперечную вибрацию), который показывает, как быстро соединение потеряет предварительный натяг в зависимости от амплитуды и частоты вибрации.
Ключевой фактор - предварительный натяг. Если болт затянут на величину менее 65% от его破разрушающего напряжения (proof load), то под вибрацией он ослабится существенно быстрее. Практические данные показывают: болт M12 с предварительным натягом 16 кН начинает ослабляться при поперечном смещении около 1 мм и частоте около 2800 Гц; при более низкой частоте 750 Гц требуется уже смещение 14,5 мм. Это означает, что вибростойкость зависит не только от материала и геометрии резьбы, но и от жесткости сборки и условий нагружения.
Стандарты испытания вибростойкости резьбовых соединений
На рынке часто упоминают числовые показатели удерживающего момента (например, крутящий момент разрушения у анаэробных фиксаторов по ISO 10964), однако для оценки вибростойкости нужны данные из динамических испытаний.
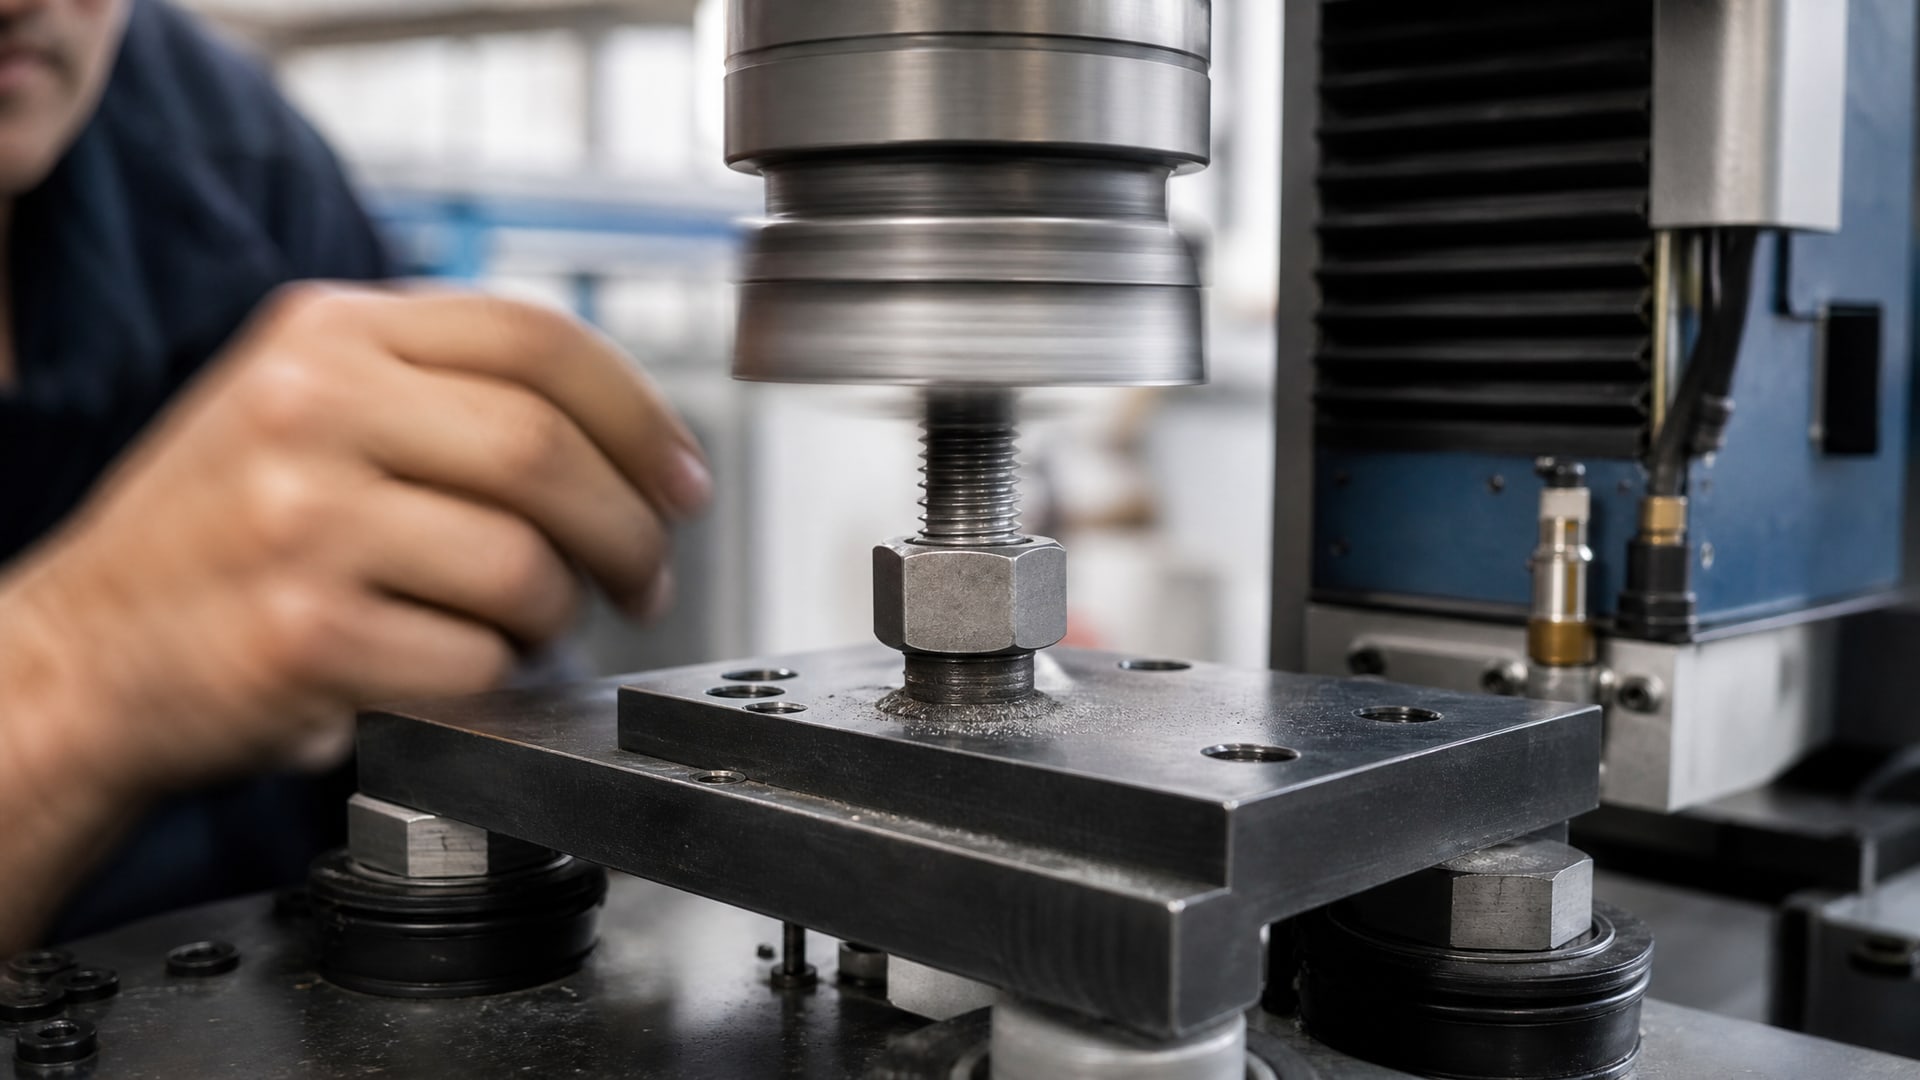
Основной стандарт - ISO 16130:2015, который описывает методику поперечного вибрирования болтовых соединений. Процедура начинается с референс-теста на незафиксированном соединении: соединение нагружают поперечной вибрацией с известной амплитудой и измеряют, сколько циклов требуется для полной потери натяга. Обычно это происходит в течение 300 ± 100 циклов.
Классический Junker-тест (описанный в DIN 65151 и DIN 25201-4) применяет амплитуду поперечного смещения ±1 мм как базовое условие. Важный момент: результаты этих испытаний дают сравнительную оценку, а не абсолютную гарантию. Жесткость стенда, точка приложения нагрузки и форма оснастки сильно влияют на итоги, поэтому данные из разных лабораторий или изданий нужно учитывать с осторожностью. Для анаэробных фиксаторов резьбы дополнительно используют ISO 10964 (испытание крутящего момента разрушения на уже зафиксированном соединении) и ISO 16047 (соотношение момент-натяг для резьбовых соединений).
Типы фиксаторов резьбовых соединений и их различие
Фиксаторы резьбы классифицируют по физико-химической природе и степени прочности фиксации.
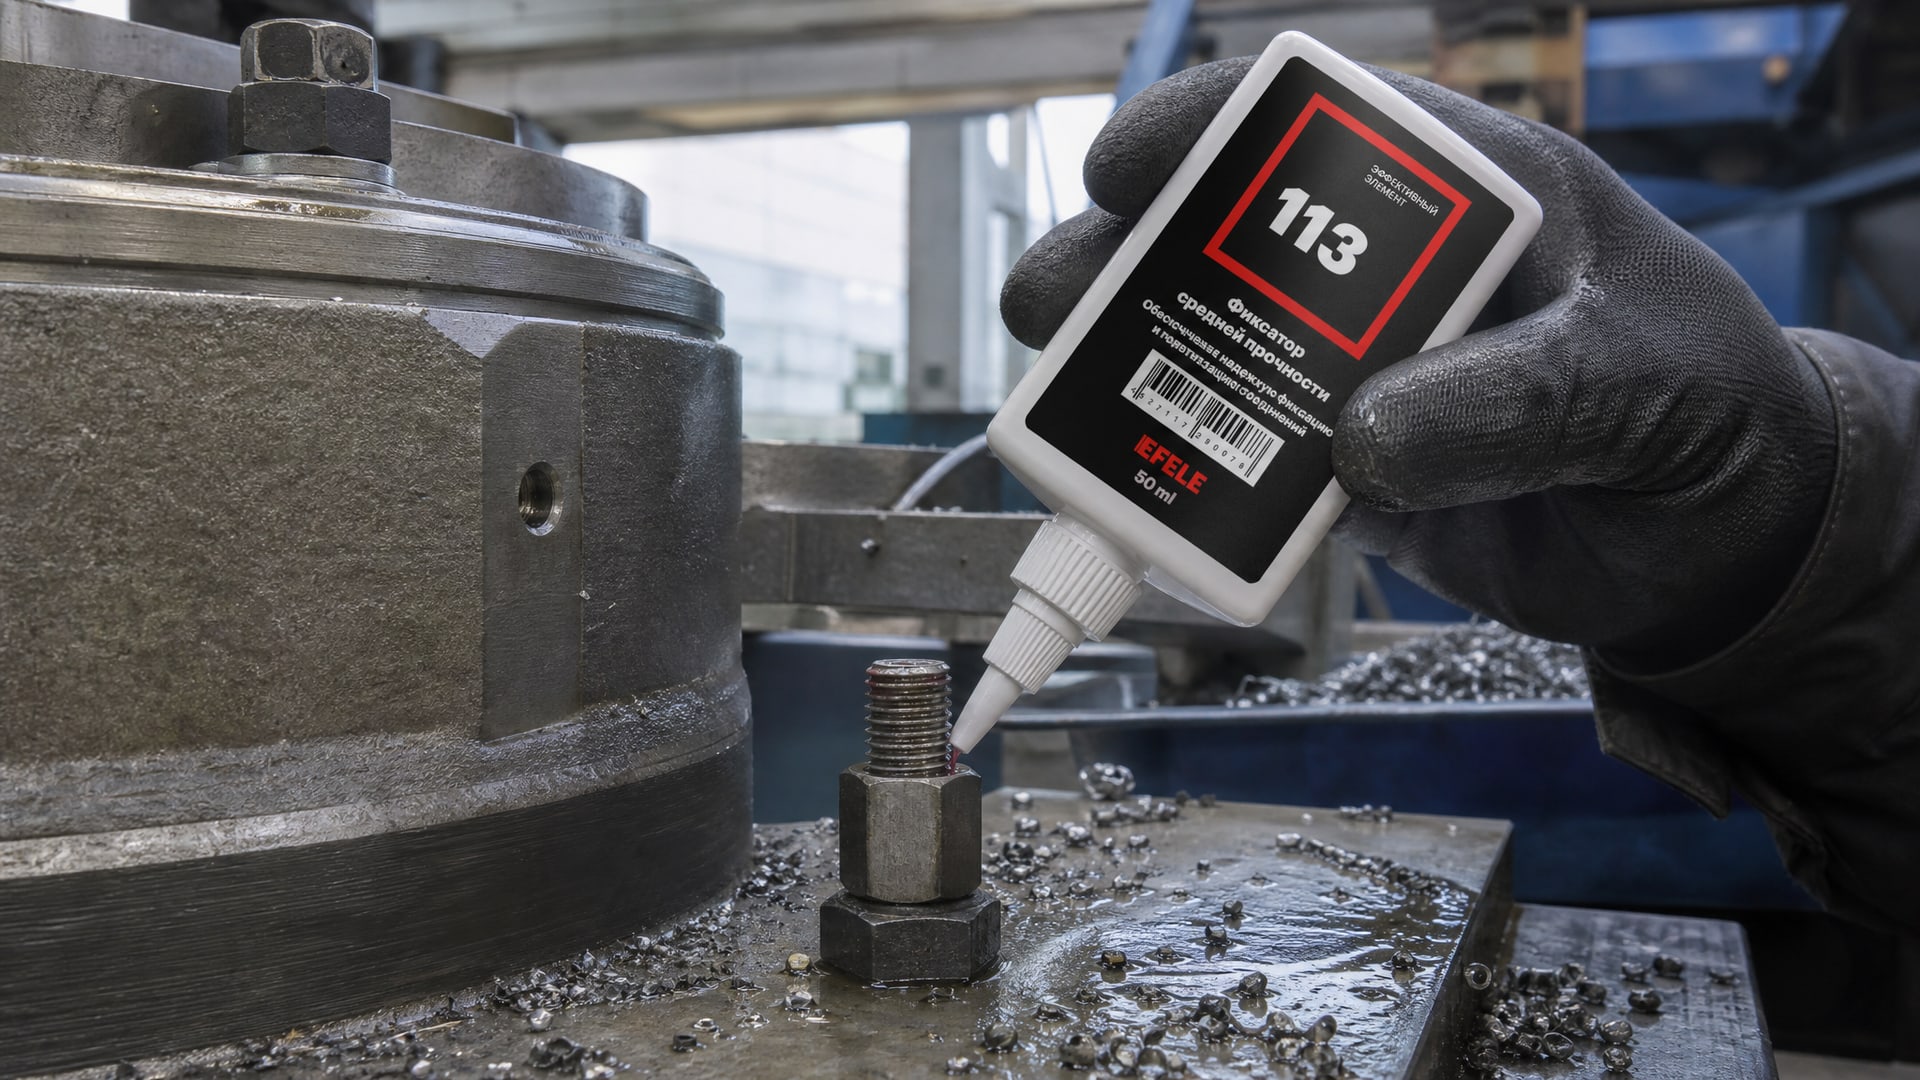
Анаэробные клеи (threadlocker) - наиболее распространенный тип. Это однокомпонентные жидкие составы, которые полимеризуются в отсутствие кислорода и образуют прочное сцепление между витками резьбы. Они дозируются микрослоем толщиной 0,5–1 мм непосредственно перед сборкой и затвердевают за 24 часа при комнатной температуре; ускорение можно добиться за счет активаторов или нагрева.
Фиксаторы средней прочности (средний класс) рассчитаны на соединения, которые предполагается разбирать при техническом обслуживании - момент разрушения такого фиксатора обычно составляет 7–15 Н·м в зависимости от диаметра резьбы. Для редко разбираемых или постоянных соединений используют фиксаторы высокой прочности, которые могут обеспечивать удерживающий момент от 15 Н·м и выше. Существуют также гибридные решения: комбинация анаэробного фиксатора со стопорными элементами (например, пружинные шайбы или муфты со щелевыми стопорами), которые действуют по нескольким механизмам одновременно и обеспечивают максимальную вибростойкость на производствах с особо суровыми условиями.
При выборе фиксатора для защиты от вибрационного ослабления критично сначала убедиться в правильной затяжке. Если болт затянут слабо, фиксатор может только отсрочить ослабление, но не предотвратить его полностью. Для предотвращения самоотвинчивания резьбовых соединений средней прочности, подверженных вибрации, рекомендуется использовать анаэробный фиксатор EFELE 113, который проникает в зазоры резьбы и отвердевает за счет реакции с металлической поверхностью, создавая адгезионный барьер против поперечных смещений.
Технология нанесения и отверждения фиксаторов резьбы
Процесс нанесения анаэробного фиксатора прост, но требует соблюдения нескольких правил.
Перед нанесением резьбу нужно очистить от загрязнений и влаги - остатки масла, пыль или ржавчина значительно снижают адгезию. Фиксатор наносится тонким слоем (0,5–1 мм) непосредственно на наружную резьбу винта или болта или на внутреннюю резьбу отверстия; переизбыток не требуется и даже нежелателен, так как излишний материал может вытечь и запачкать поверхность, а кроме того, замедлит испарение летучих и увеличит время полимеризации.
После нанесения фиксатора соединение собирается обычным способом. Полимеризация протекает анаэробно - под действием ионов железа, содержащихся в стали, и отсутствия кислорода в узком зазоре между витками. При комнатной температуре (20–25 °C) полное отверждение занимает обычно 24 часа; при нагреве до 50–60 °C время сокращается до 4–6 часов. Полностью отвержденное соединение можно нагружать.
Важный практический момент: проверку момента затяжки на уже отвержденном соединении с фиксатором нужно проводить крайне осторожно или отложить до контрольного момента (при условии, что не будет нарушена сформированная блокировка). Прямая переповторная проверка может разрушить адгезионный слой и снизить эффективность фиксации, особенно если соединение еще недостаточно набрало прочность. В производстве эту проблему решают либо контролем в процессе сборки (до нанесения фиксатора), либо выборочной проверкой отдельных образцов после полной полимеризации.
Выбор фиксатора в зависимости от условий эксплуатации
Выбор фиксатора начинается с анализа трех факторов: частоты и амплитуды вибрации, температуры эксплуатации и возможности дальнейшей разборки соединения.
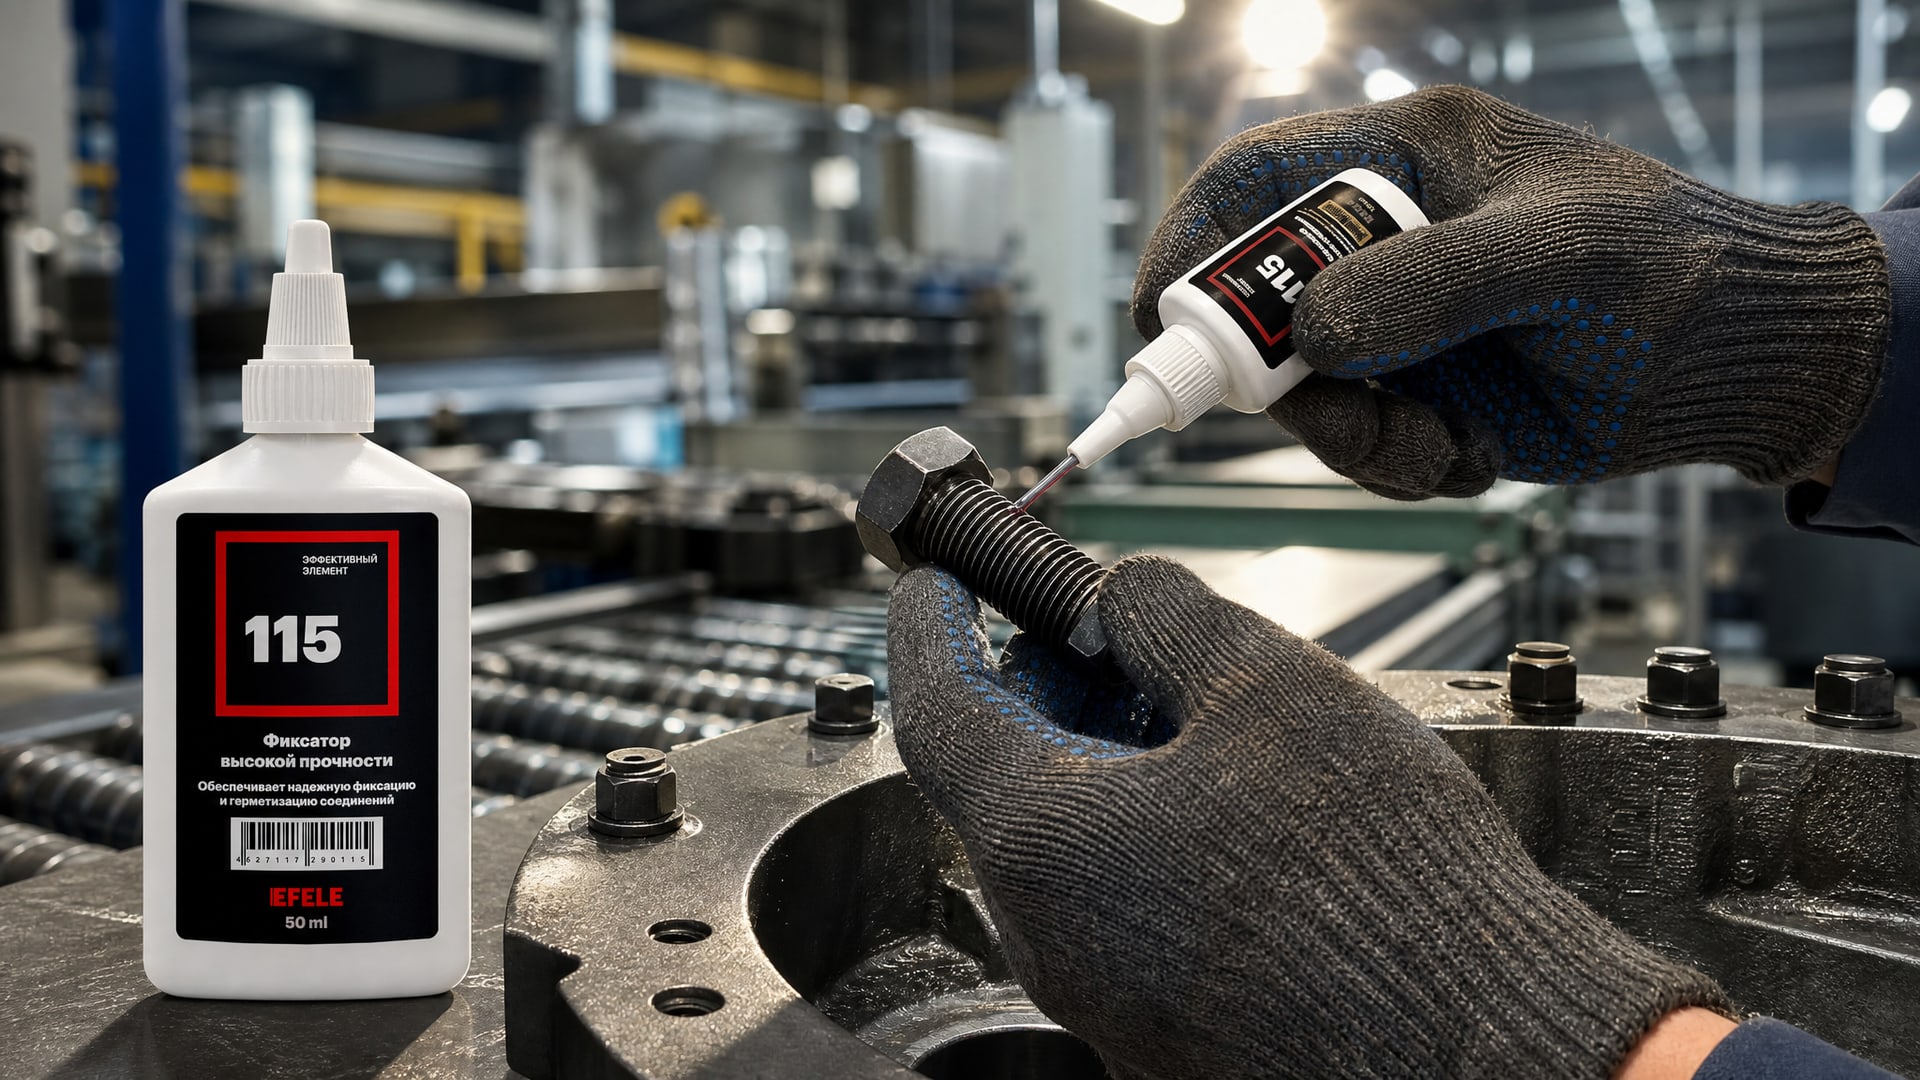
Если соединение подвергается постоянным ударам и вибрации на производственной линии, требуется фиксатор с максимальной сопротивляемостью: в таких случаях часто выбирают комбинированный подход - правильный предварительный натяг плюс анаэробный фиксатор высокой или средней прочности.
Для соединений, которые предполагается разбирать при техническом обслуживании, используют фиксаторы средней прочности. Они удерживают болт от самоотвинчивания под вибрацией, но при необходимости ремонта гайку или винт можно открутить стандартным инструментом без чрезмерных усилий. В случаях, когда требуется высокая прочность фиксации и термостойкость для редко разбираемых соединений, подойдет анаэробный клей EFELE 115, который сохраняет свойства при температурах вплоть до 150–160 °C и обеспечивает надежное удержание в условиях интенсивного фрикционного выделения тепла.
Температурный диапазон - критический параметр. Большинство анаэробных фиксаторов среднего класса работают в диапазоне от -40 до +80 °C; для более суровых условий (промышленные печи, выхлопные системы, маслоохладители) требуются специализированные составы с добавками для термостойкости. При низких температурах (ниже -30 °C) отверждение может замедлиться и потребуется использование активаторов или предварительного нагрева.
Типичные ошибки при применении фиксаторов резьбы
Первая и наиболее распространенная ошибка - недооценка важности предварительного натяга.
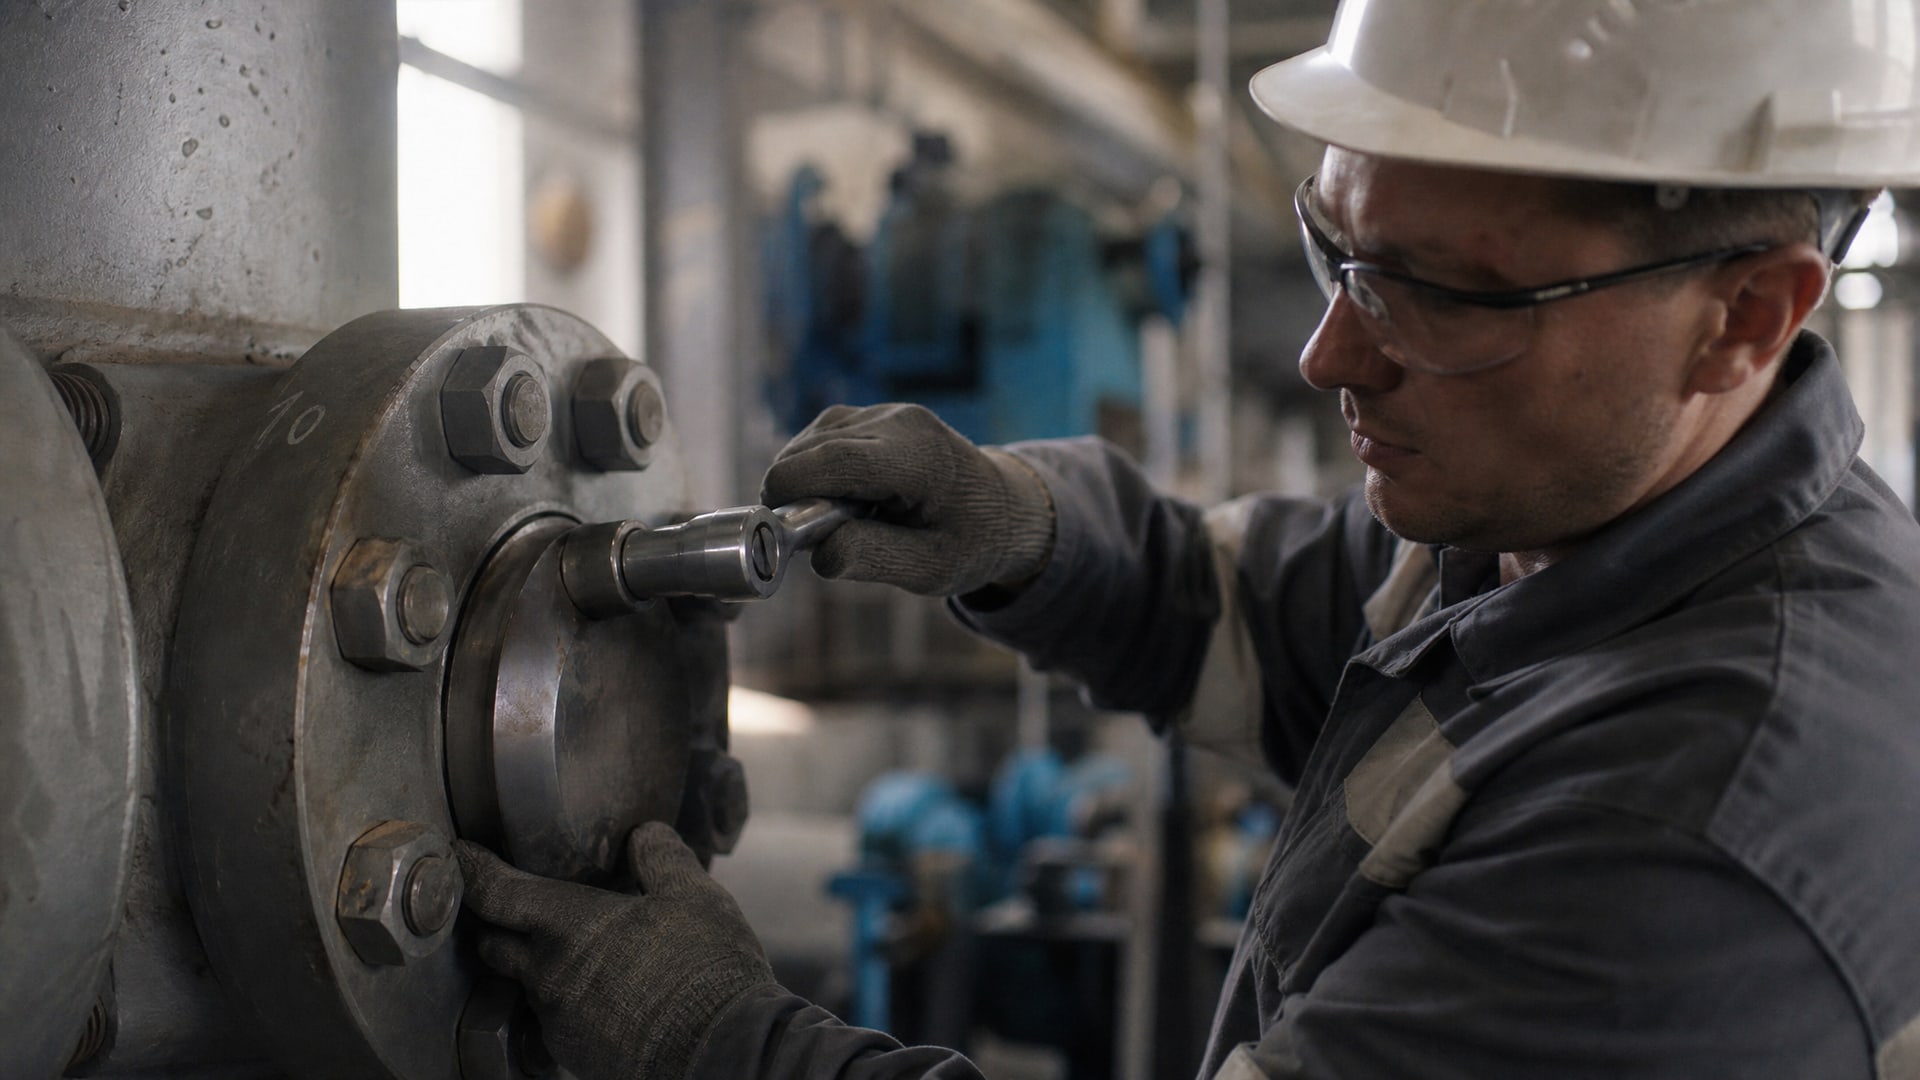
Многие закупщики и техники полагают, что фиксатор сам по себе компенсирует слабую затяжку. На практике это не так: фиксатор работает в парной с натягом, а не вместо него. Если болт затянут ниже 65% от допустимого натяга, ослабление произойдет быстрее, несмотря на наличие фиксатора.
Вторая ошибка - неправильная подготовка поверхности. Наличие масляной пленки, ржавчины или загрязнений под пыль сильно снижает адгезию анаэробного клея. На производствах часто пренебрегают обезжириванием и получают в результате непредсказуемый результат: на одних болтах фиксатор схватывает, на других - не держит.
Третья ошибка - использование фиксатора не того класса прочности. Например, применение фиксатора высокой прочности для разборного соединения приводит к неправомерным трудозатратам при ремонте, а использование фиксатора низкой прочности в условиях интенсивной вибрации означает, что он может недостаточно удержать крепеж. Нужно четко знать, разбирается ли соединение при техническом обслуживании, и выбирать класс соответственно.
Четвертая ошибка - контроль момента сразу после нанесения фиксатора, до его полной полимеризации. Это может нарушить формирование адгезионной пленки и привести к неполному отверждению. Проверку момента нужно планировать либо до нанесения фиксатора, либо не ранее чем через 24 часа после сборки.
Пятая ошибка - переизбыток фиксатора. Хотя избыток материала не токсичен, он замедляет отверждение, может вытечь на соседние поверхности и создает визуально неопрятный вид. Достаточно микрослоя в 0,5–1 мм.
Часто задаваемые вопросы
Что такое фиксатор резьбовых соединений и как он отличается от герметика?
Фиксатор резьбы (анаэробный клей) - однокомпонентный полимеризующийся состав, который проникает в зазоры между витками резьбы и затвердевает, удерживая крепеж от раскручивания. Герметик предназначен для изоляции соединения от влаги и газов, хотя многие герметики также имеют некоторые фиксирующие свойства. Основное различие: фиксатор работает на адгезию и механическую блокировку резьбы, герметик - на заполнение зазоров. В промышленности часто используют комбинированные составы, которые выполняют обе функции.
Какой класс фиксатора выбрать для вибрирующих соединений?
Для защиты от вибрационного ослабления рекомендуется фиксатор средней прочности, если соединение разборное, или высокой прочности, если оно редко разбирается. Кроме того, убедитесь, что болт затянут с предварительным натягом не менее 65% от его разрушающей нагрузки. Класс фиксатора должен быть выбран на основе результатов виброиспытаний (ISO 16130, DIN 65151) для вашей конкретной конфигурации соединения.
Можно ли использовать фиксатор резьбы вместо правильной затяжки?
Нет. Фиксатор - дополнительный инструмент защиты, а не замена правильной сборке. Если болт затянут слабо, фиксатор отсрочит ослабление, но не предотвратит его полностью. Первый и главный шаг - выбрать правильный момент затяжки и предварительный натяг согласно спецификации.
На сколько часов отвердевает анаэробный фиксатор резьбы?
При комнатной температуре (20–25 °C) полное отверждение анаэробного фиксатора занимает 24 часа. При нагреве до 50–60 °C время сокращается до 4–6 часов. Первоначальное схватывание может произойти уже за 1–2 часа, но полная прочность достигается только после полной полимеризации.
Что такое красный, синий и другие цвета фиксаторов резьбы?
Цвет фиксатора указывает на класс прочности: синий фиксатор обычно означает среднюю прочность (удерживающий момент 7–15 Н·м), красный - высокую прочность (более 15 Н·м). Помимо цвета, класс определяется химическим составом и наличием эластификаторов. При выборе смотрите не только на цвет, но и на данные из технического паспорта (удерживающий момент, температурный диапазон, время отверждения).
Заключение
Самоотвинчивание резьбовых соединений под вибрацией - реальная проблема производств, которая требует комплексного подхода. Основа защиты - правильный предварительный натяг (минимум 65% от proof load) и тщательная сборка. Фиксатор резьбовых соединений служит второй линией защиты: он проникает в зазоры между витками, отвердевает без доступа воздуха и создает адгезионный барьер против микроскопических смещений, которые вызывают ослабление.
При выборе фиксатора опирайтесь на результаты виброиспытаний по стандартам ISO 16130, DIN 65151 или DIN 25201-4, которые показывают реальное поведение соединения под поперечной вибрацией, а не только на удерживающий момент. Подготовьте поверхность, нанесите фиксатор тонким слоем, соберите соединение и дайте ему полностью отвердеть перед нагружением. Избегайте типичных ошибок: переизбытка материала, проверки момента до полимеризации и недооценки роли предварительного натяга. При соблюдении этих правил надежное удержание крепежа на вибрирующих узлах станет результатом, которому можно доверять.