Аудит ХАССП на пищевом производстве - это не просто галочка в отчете. Проверяющие смотрят на каждый элемент системы безопасности, включая смазочные материалы на оборудовании. Многие закупщики думают, что покупка смазки с маркировкой "food grade" автоматически закрывает все вопросы. На деле аудитор проверяет не слова в каталоге, а действующую регистрацию конкретного продукта, привязку его к точке применения и полноту документации. Смазки NSF H1 или сертифицированные по ISO 21469 предназначены для случайного контакта с пищей и действительно снижают риск химической опасности - но при условии правильного выбора, ведения реестра и контроля применения. В этой статье разберемся, что именно проверяют аудиторы, какие ошибки допускают предприятия и как организовать работу со смазками так, чтобы уверенно пройти аудит.
Что такое пищевая смазка и чем H1 отличается от других классов
Пищевые смазки - это материалы, которые могут контактировать с пищевыми продуктами во время переработки и допущены для этого нормативами.
Но здесь важна точность: NSF H1 - это не степень "пищевости", а категория, которая описывает ровно одно обстоятельство: возможность случайного контакта с пищей при нормальной эксплуатации оборудования.
Смазки, зарегистрированные как NSF H1, соответствуют FDA 21 CFR 178.3570 и требованиям стандарта ISO 21469, который устанавливает гигиенические требования к формулированию, производству и применению смазок для пищевого производства. Это значит, что каждая молекула состава проверена на допуск, технология производства соответствует санитарным нормам, и если смазка случайно попадет в продукт в микроколичествах, она не вызовет опасности для здоровья.
Однако есть заметное различие: H1 используют там, где контакт маловероятен или совсем случаен, например на внешних подшипниках конвейера рядом с зоной упаковки. Если же нужна прямая защита от попадания смазки в продукт - это уже другая история, и для таких зон обычно применяют иные подходы или H3-смазки (если нужен разделительный агент для пресс-форм).
Класс NLGI (например, NLGI 2) - это не "пищевость", а степень консистенции пластичной смазки. H1-смазка может быть NLGI 1, NLGI 2 или даже жидким маслом; классификация по NLGI никак не связана с допуском на контакт с пищей.
Роль смазок в анализе опасностей ХАССП
ХАССП строится на семи принципах, первый из которых - анализ опасностей.
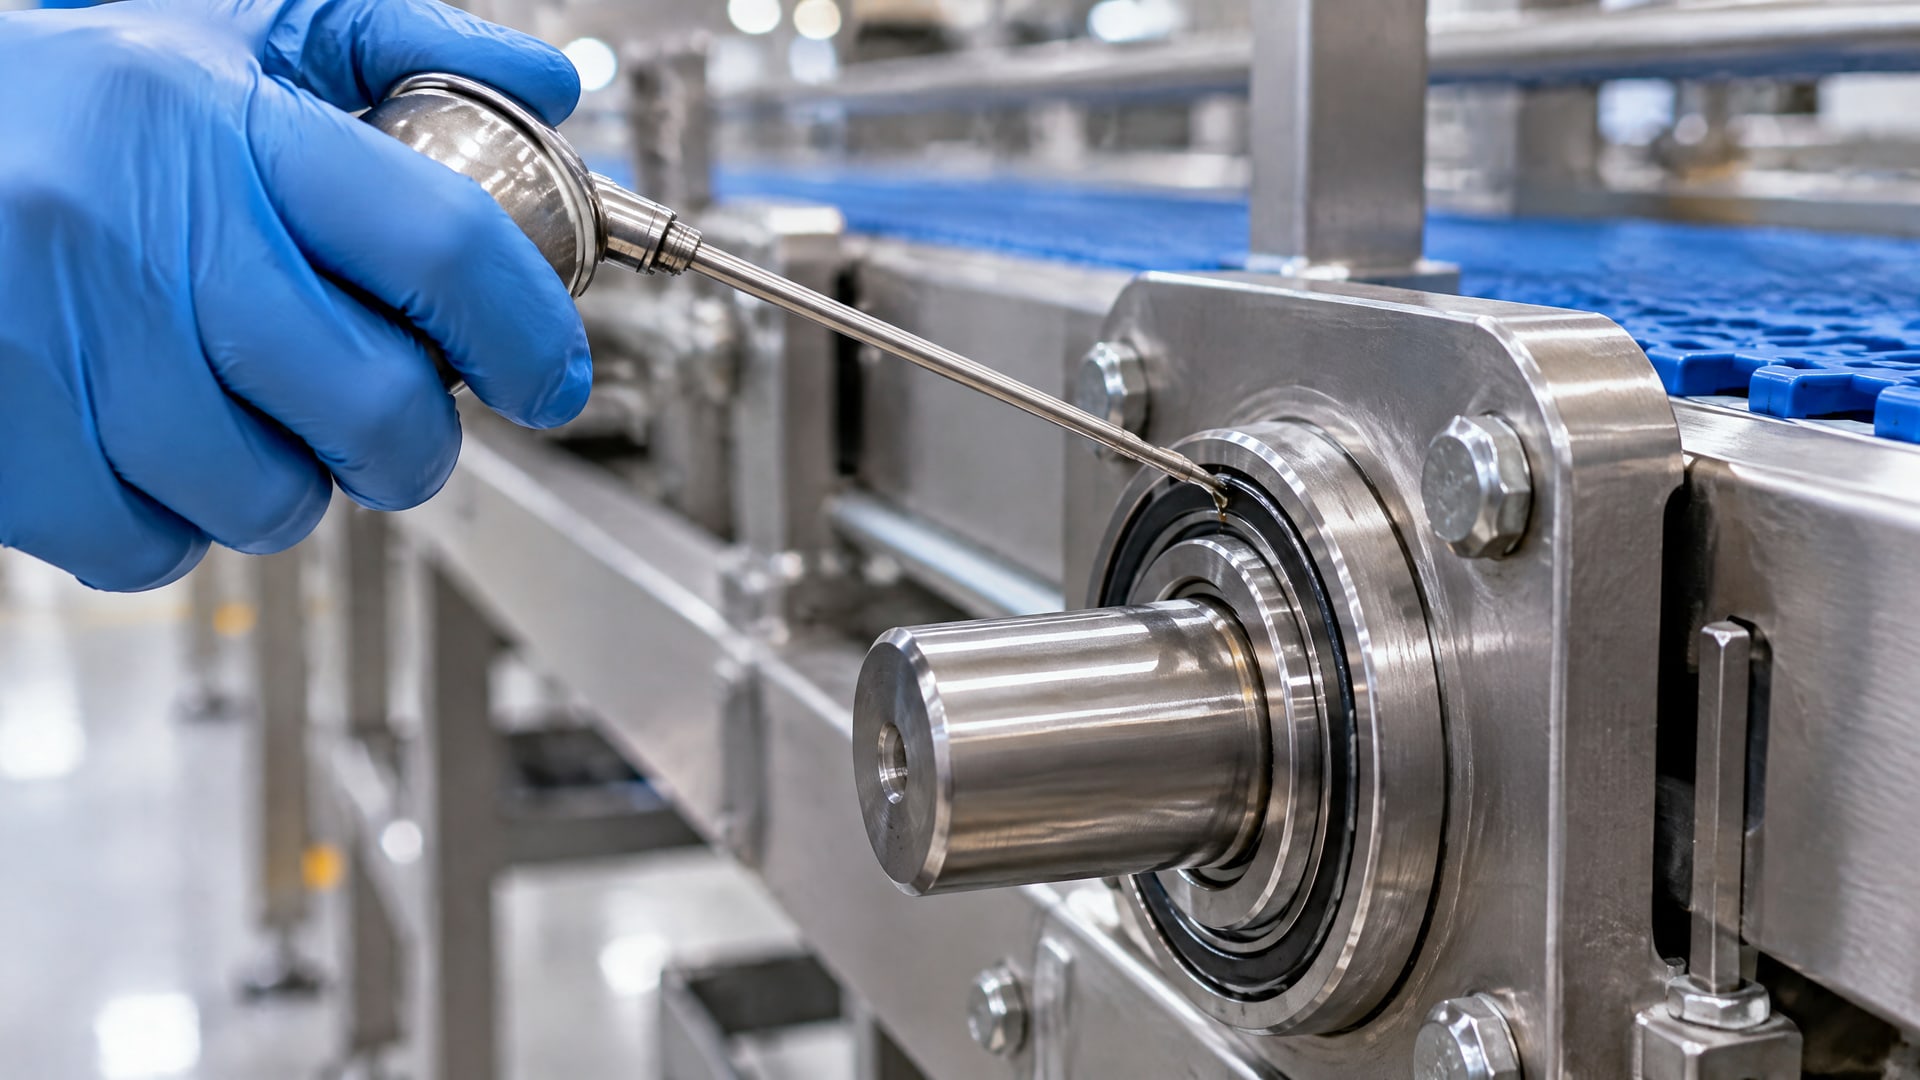
Смазки и смазочные материалы входят в перечень контролируемых химических факторов, потому что могут попасть в продукт неправильным нанесением, утечкой из узла или несоблюдением регламента обслуживания. Аудиторы ожидают, что предприятие провело именно анализ: определило точки риска, выбрало для каждой подходящую смазку, установило регламент нанесения и контроля.
Практика отрасли показывает, что смазки должны быть включены в программу предварительных условий или прямо в план ХАССП в зависимости от того, насколько высок риск их контакта с продуктом. Если, например, на линии фасовки используют подшипники с внутренней герметизацией, где смазка полностью изолирована, риск низок, и смазка может попасть только в программу предварительных условий. Если же смазать нужно открытую направляющую каретки у упаковочного стола, это уже критическая контрольная точка, которую нужно мониторить и фиксировать в журнале.
Выбор смазки по точке применения - не просто рекомендация поставщика, а обязательный этап анализа. Закупщик не должен покупать "универсальную пищевую смазку" оптом, а потом ее везде использовать. Нужно сверить спецификацию каждого узла, понять, какой там тип нагрузки, температура, влажность, и только потом выбрать смазку, которая подходит именно для этого места и имеет нужный допуск.
Как аудиторы проверяют соответствие требованиям по смазкам
Аудитор обычно начинает не с вопроса "какую смазку вы используете", а просит показать документацию.
Вот что он проверяет:
Реестр всех смазок на производстве. Это может быть таблица в Excel или электронный документ, но в нем должны быть: наименование продукта, его регистрационный номер (если это NSF H1 или ISO 21469), место применения, допустимое количество нанесения, периодичность обслуживания. Аудиторы смотрят, полный ли это список и нет ли смешивания "пищевых" и "непищевых" смазок в одной системе.
Подтверждение регистрации конкретного продукта. Это критично. Паспорт безопасности или даташит - это не доказательство. Аудитор проверяет актуальную запись в реестре NSF (если заявлена категория H1) или сертификат ISO 21469 от производителя. Важно, что регистрация может быть просрочена или изменена, и полагаться на старый документ нельзя. Производитель должен предоставить свежую справку или копию из реестра NSF, показывающую, что конкретный артикул и состав зарегистрированы именно сейчас.
Привязка смазки к разрешенной точке применения. Если реестр говорит, что смазку можно использовать "на подшипниках", это должно быть сверено со спецификацией каждого конкретного подшипника на линии. Нельзя применить одну и ту же смазку везде - она должна подходить по нагрузке, температуре и условиям каждого узла.
Инструкции для персонала и контроль подрядчиков. Аудитор просит показать, как персонал обучен применять смазки. Если смазку наносит сторонний подрядчик (техническое обслуживание), нужно убедиться, что он знает, какую смазку, где и сколько нужно применить. Часто проблемы возникают именно здесь: техник приносит "свою" смазку или наносит ее неправильно.
Журналы обслуживания. Аудитор смотрит, есть ли записи о том, когда была произведена смазка, кто ее делал, какой продукт использовался. Это подтверждает, что контроль идет не на бумаге, а в реальности.
Программа верификации. ХАССП требует проверки того, работает ли система так, как задумано. Это может быть периодический визуальный контроль (нет ли утечек, загрязнений, излишков смазки) или, если риск выше, отбор проб и анализ.
Как правильно выбрать и задокументировать смазку
Процесс выбора смазки для пищевого производства должен быть документирован и привязан к анализу опасностей.
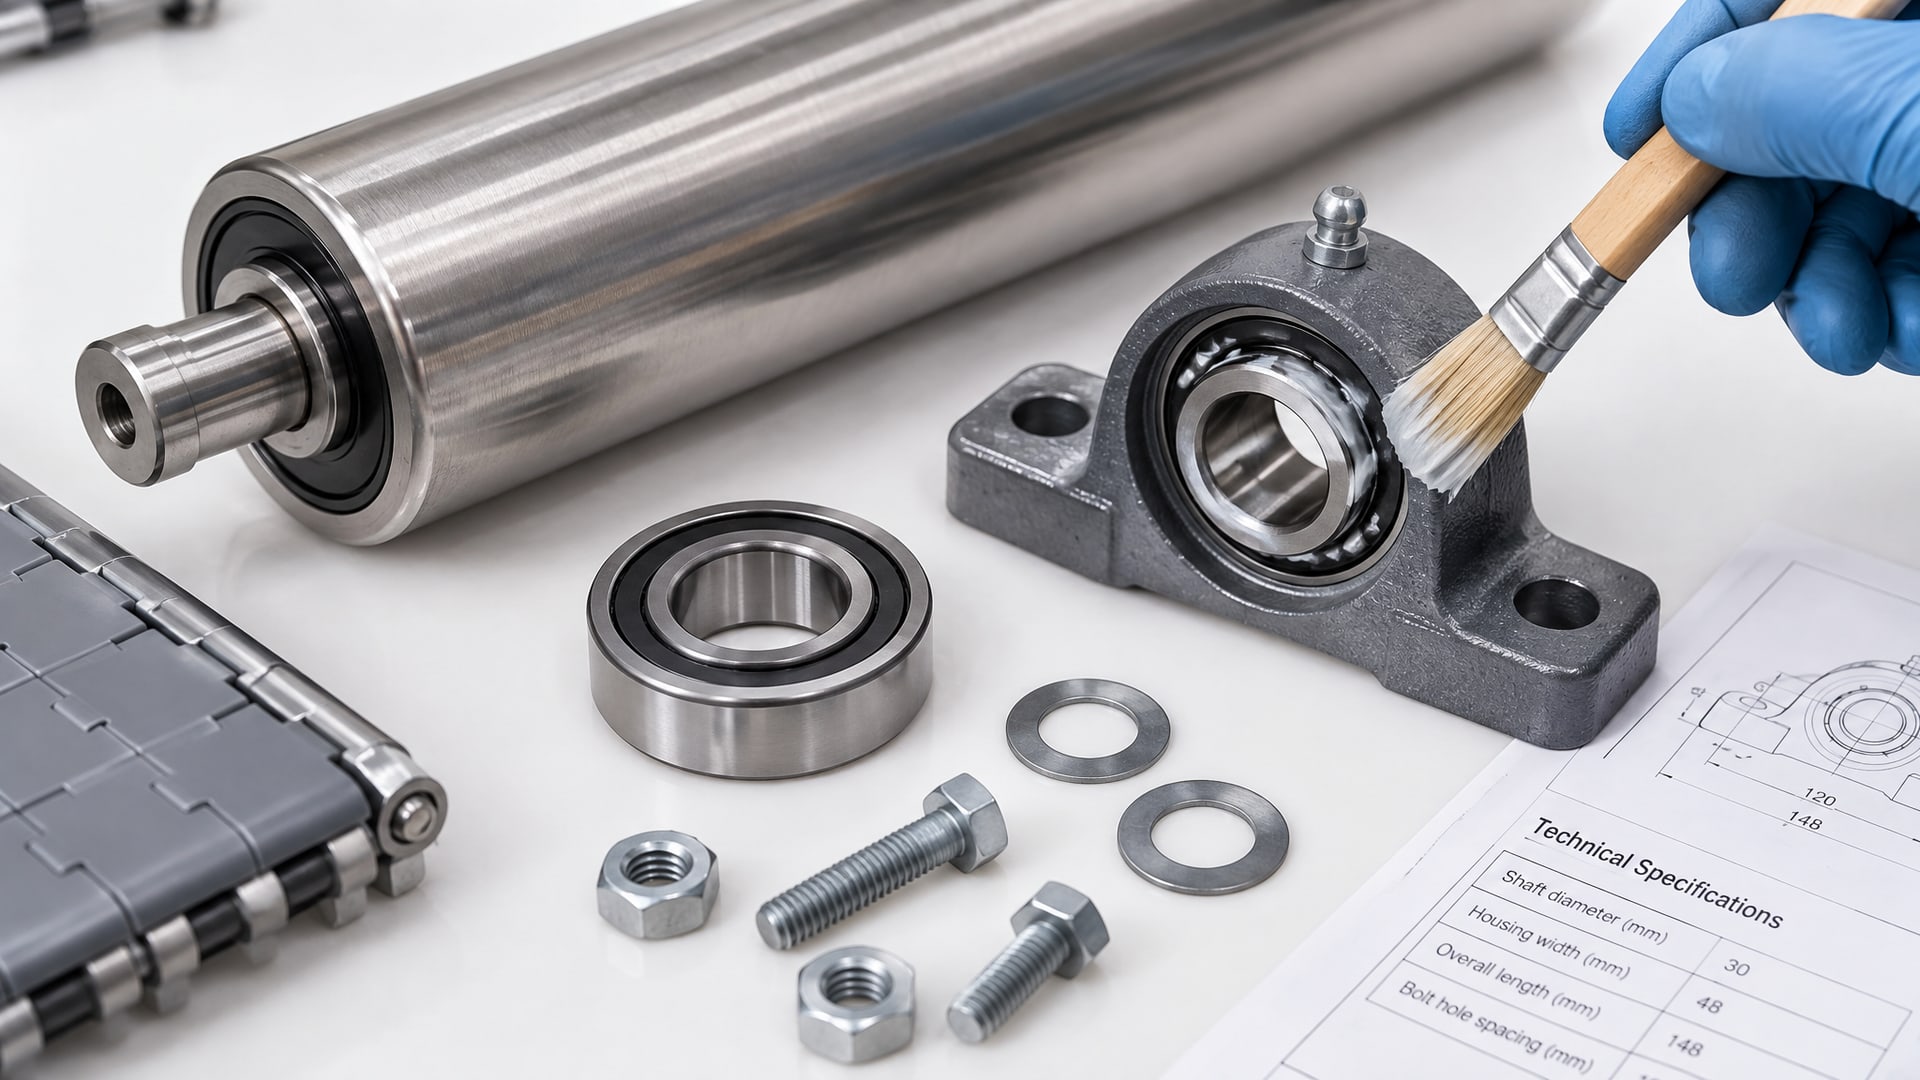
Вот примерный алгоритм:
1. Определение точки применения и условий. Закупщик и инженер вместе заполняют спецификацию: оборудование, узел, тип нагрузки, рабочая температура, влажность, возможность контакта с пищей. Например: "конвейер фасовки, подшипник вращающегося вала, нагрузка 5 кН, температура 15-30 °С, риск случайного попадания крошек продукта - низкий".
2. Выбор класса смазки. На основе спецификации определяется, подойдет ли пластичная смазка NLGI 2, или нужно масло, или специальный состав. Если риск контакта с пищей есть, смазка должна быть NSF H1 или иметь эквивалентный допуск (например, сертификат ISO 21469).
3. Проверка регистрации. Производитель смазки должен предоставить действующую справку из реестра NSF или сертификат соответствия ISO 21469. Это не факультативный документ, а обязательная часть доказательной базы.
4. Испытание на совместимость и производительность. Если возможно, смазку нужно протестировать в контролируемых условиях: проверить адгезию к поверхности, стабильность при температурных перепадах, отсутствие запаха и загрязнений. Если это критический узел, можно провести пробный период и оценить результаты.
5. Документирование в реестре. Внесение смазки в реестр материалов с указанием регистрационного номера, места применения, периодичности замены.
6. Обучение персонала. Техники и рабочие должны знать, где и как применяется смазка. Это может быть обучение, инструкции на оборудовании, карточки-напоминания.
На практике многие предприятия пропускают пункты 3 и 5, что приводит к замечаниям при аудите. На линиях фасовки часто встречается ситуация, когда смазку выбирают по цене, а потом, когда приходит аудитор, выясняется, что нет ни регистрации, ни привязки к точке применения, ни журнала обслуживания. Результат: обязательное корректирующее действие и повторный аудит.
Смазки в системе предварительных условий и в плане ХАССП
Смазки входят в программу предварительных условий (ППУ) по причине, связанной с санитарией и чистотой оборудования.
Они могут загрязнить поверхности, привлечь вредителей, вызвать коррозию или окисление, если применены неправильно.
Что должно быть в ППУ по смазкам:
Реестр допущенных материалов с указанием допусков (NSF H1, ISO 21469) и мест применения;
Регламент нанесения: количество, периодичность, инструменты;
Контроль излишков: как убирать избыток смазки после нанесения, чтобы он не попал на оборудование или в зону продукта;
Хранение: где и как хранить смазки, чтобы избежать загрязнения и окисления;
Ведение записей: кто, когда и какую смазку применил.
Что должно быть в плане ХАССП:
Если анализ опасностей показал, что риск попадания смазки в продукт реален и значителен, смазка может быть включена в план ХАССП как химическая опасность. Тогда нужно установить:
Критическую контрольную точку (например, смазка направляющей каретки на фасовочной линии);
Критический предел (например, "направляющая смазана тонкой пленкой, видимых капель нет");
Мониторинг (визуальный контроль перед каждой сменой);
Корректирующие действия (если направляющая загрязнена избытком смазки, каретка останавливается, направляющая очищается, работа возобновляется только после проверки);
Ведение записей (журнал контроля с подписью оператора).
На уровне предварительных условий часто закрываются вопросы по смазкам на оборудовании, расположенном далеко от зоны продукта. На уровне ХАССП - риски в критических зонах.
Распространенные ошибки при работе со смазками на пищевых производствах
Опыт аудитов показывает, что чаще всего встречаются следующие нарушения:
Отсутствие реестра материалов. Производство "знает", что используются пищевые смазки, но в документации это нигде не отражено. Аудитор просит показать список - и не находит.
Выбор смазки без анализа условий. Закупили "универсальную пищевую смазку", которая стоит дешевле, и применяют везде - в подшипниках, на направляющих, даже там, где температура выше допусков смазки.
Использование старого паспорта вместо актуальной регистрации. Смазку купили три года назад, сохранили паспорт. На аудите оказывается, что регистрация этого продукта в NSF просрочена или состав изменился.
Смешивание пищевых и непищевых смазок. На одной линии применяют H1-смазку для одного узла и обычную смазку для другого, и нет документированной процедуры, которая исключила бы риск перепутывания.
Отсутствие журнала обслуживания. Смазка применяется, но никаких записей не ведется. Аудитор не видит, когда это было, кто это делал, какой продукт использовался.
Неправильное нанесение. Персонал не обучен; смазка наносится в избытке, остатки не убираются, они могут стечь на оборудование или в зону продукта.
Подрядчик работает без контроля. Техническое обслуживание заказано стороннему подрядчику. Никакой документации о том, какую смазку он использует и как ее применяет, предприятие не получает. На аудите выясняется, что подрядчик использует свою смазку без допусков.
Каждая из этих ошибок может привести к замечанию при аудите и обязательству провести корректирующее действие.
Подготовка документации для успешного прохождения аудита
Для успешного прохождения аудита нужна полная и структурированная документация.
Вот, что должно быть готово:
Реестр смазочных материалов. Таблица, где указаны: наименование продукта, производитель, регистрационный номер NSF (если применимо), коэффициент вязкости, класс NLGI (для пластичных смазок), допуски (NSF H1, ISO 21469), место применения на оборудовании, допустимое количество на одно нанесение, периодичность замены, срок годности хранимого запаса. Эта таблица - основной документ, который смотрит аудитор в первую очередь.
Справка о регистрации NSF. Для каждой смазки с допуском H1 нужна актуальная справка из реестра NSF (можно скачать с сайта NSF или получить от поставщика). Копия должна быть в досье, дата - текущий год или максимум предыдущий.
Сертификат ISO 21469 или технический паспорт. Если смазка сертифицирована по ISO 21469, нужна копия сертификата. Если используется эквивалент (например, допуск другого органа), документ об этом.
Инструкции по применению. Письменное описание того, как наносится каждая смазка, в каком количестве, на какие узлы, как часто, какие инструменты при этом используются, как удаляются остатки.
Журнал обслуживания. Форма, где фиксируется каждый акт смазывания: дата, время, оборудование, узел, продукт (с артикулом или регистрационным номером), количество, кто выполнил, подпись. Журнал должен вестись постоянно, а не "задним числом".
Процедура обучения персонала. Документ, описывающий, как и когда персонал обучается применению смазок. Желательно наличие реестра обучения с указанием дат и подписей работников.
Акт анализа опасностей. Документ ХАССП, в котором записано, что смазки рассмотрены как потенциальная химическая опасность, какие условия считаются контролируемыми, и почему для каждой смазки выбран именно этот класс и именно эта точка применения.
Процедура контроля подрядчиков. Если смазку наносит сторонний подрядчик, нужна письменная процедура, которая определяет, какие смазки он может использовать, как он должен с ними работать, какие записи предоставить предприятию.
Программа верификации. Описание того, как предприятие регулярно проверяет, применяются ли смазки в соответствии с регламентом. Это может быть ежемесячный визуальный контроль, периодический отбор проб, проверка журналов.
Когда аудитор видит эту документацию, он понимает, что предприятие отнеслось к вопросу серьезно. Часто аудиту удается пройти именно потому, что все документы на месте и хорошо организованы.
Практический пример: как составить реестр смазок и привязать его к оборудованию
Представим фасовочную линию: на ней есть главный конвейер с подшипниками, каретка с направляющими, отдельный узел укупорки с ротором.
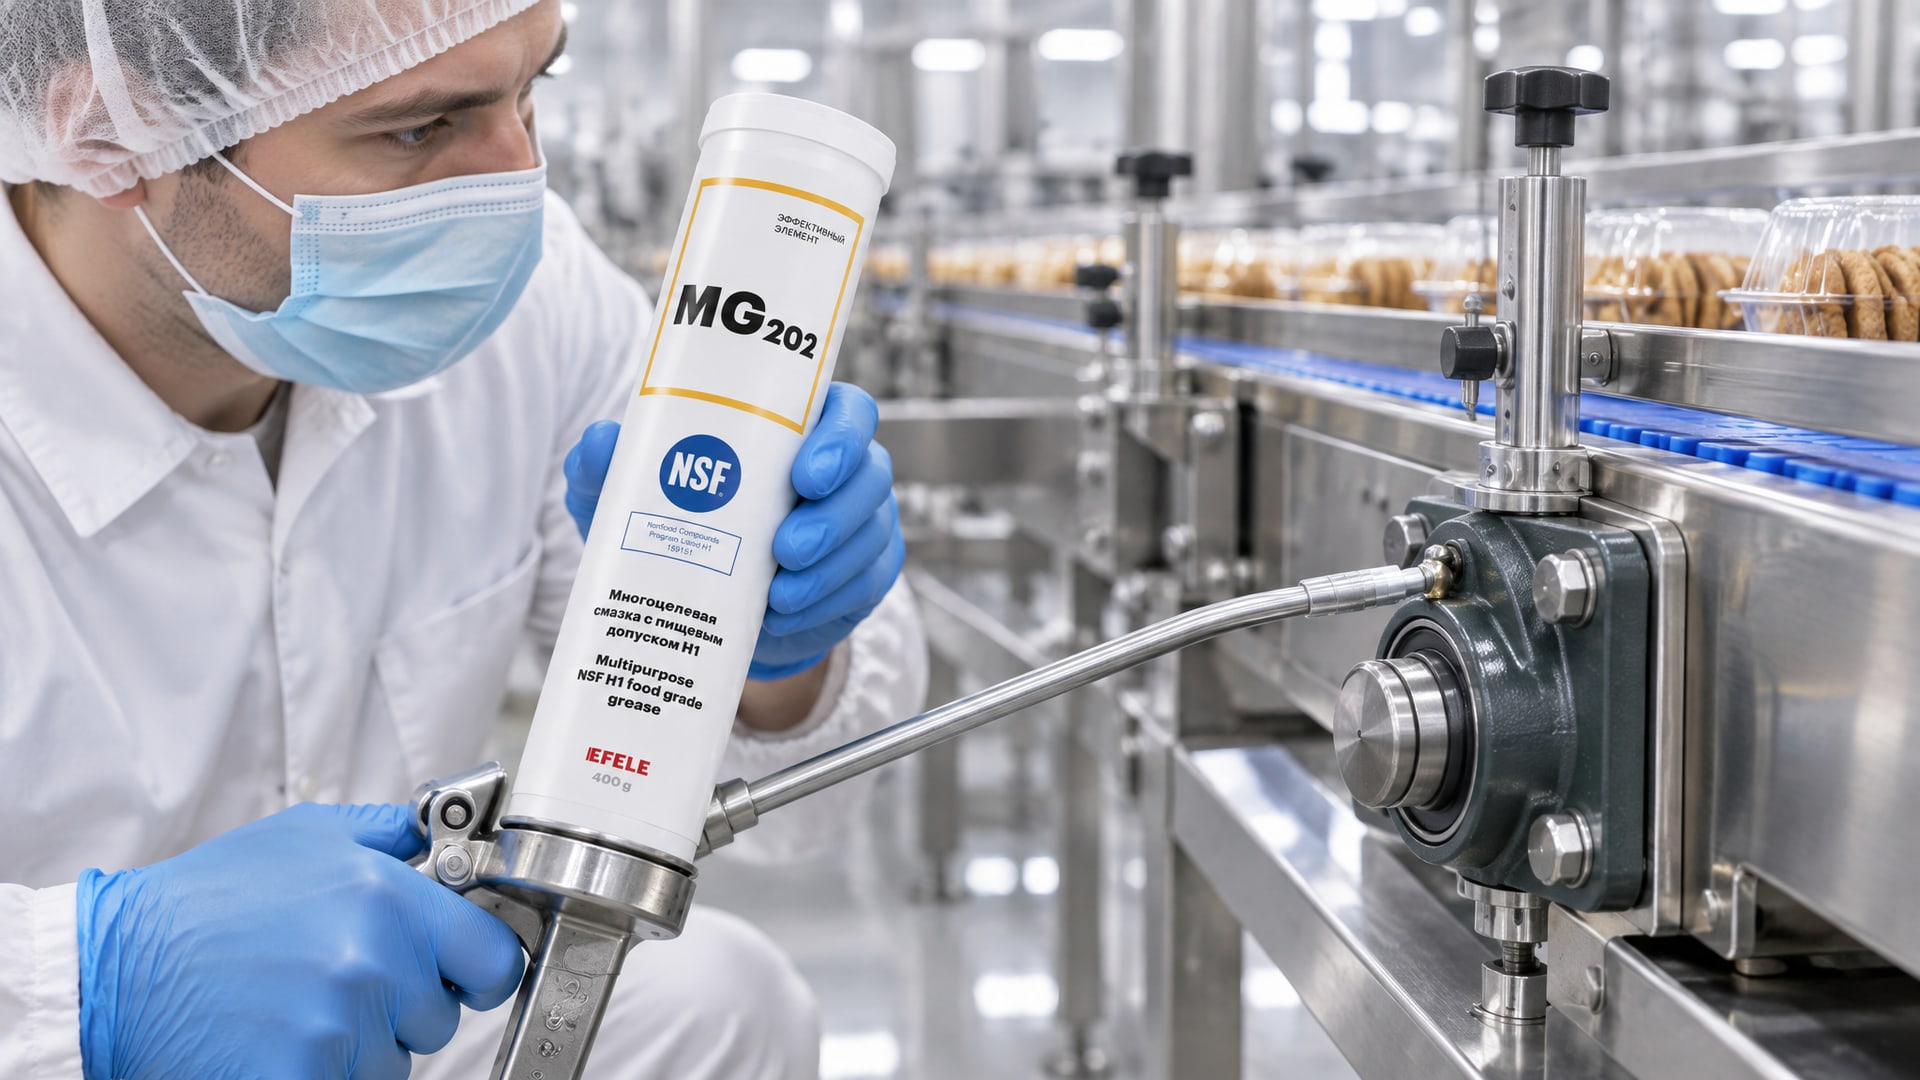
Для каждого узла нужно определить смазку.
Для подшипников конвейера (нагрузка средняя, температура 15-30 °С, герметичные узлы, риск контакта с продуктом минимален) выбирают пластичную смазку NSF H1, NLGI 2. Из проверенных вариантов на практике используют составы, которые стабильны при перепадах температур и не дают излишней адгезии к деталям, препятствующей нормальной работе подшипника. EFELE MG-202 применяют на линиях фасовки благодаря сочетанию чистоты и предсказуемого выхода за пределы зазора подшипника: смазка не вмазывается внутрь узла и не течет капсулами по оборудованию.
Для направляющих каретки (открытая система, риск контакта с продуктом высокий) нужна смазка с минимальной адгезией и максимальной чистотой. Это масло или очень мягкая пластичная смазка NSF H1. Наносится тонкой пленкой, излишки удаляют чистой тряпкой после сборки каретки.
Для ротора укупорки (небольшие нагрузки, колебание температур, контакт с воздухом и возможны брызги жидкого продукта) подойдет универсальное масло NSF H1. Оно легче распределяется по вращающейся поверхности, не имеет запаха, которым может испортиться аромат продукта, и не оставляет липких следов.
В реестр вносят все три позиции с указанием кода NSF (если есть), периодичности замены (например, каждые 500 часов работы или ежемесячно), и в журнал обслуживания фиксируют каждый акт смазывания.
Когда аудитор проверяет эту документацию, он видит, что смазки выбраны осознанно, для каждого узла своя, есть регистрация и записи. Это признак того, что предприятие контролирует риски.
Часто задаваемые вопросы
Если смазка H1, значит ли это, что она безопасна для прямого контакта с пищей?
Нет. NSF H1 рассчитана на случайный контакт, а не на постоянное или намеренное соприкосновение. Если смазка регулярно попадает в продукт, это уже не H1-сценарий, а ошибка в выборе точки применения или в конструкции оборудования. Для прямого контакта нужны иные решения (разделительные агенты или изоляция).
Достаточно ли паспорта безопасности смазки для аудита?
Нет. Аудитор обычно просит актуальную справку из реестра NSF или сертификат ISO 21469, а не паспорт. Паспорт подтверждает состав и токсичность, но не регистрацию для пищевого применения. Актуальная регистрация - это документ, который показывает, что конкретный артикул одобрен для этого класса использования именно сейчас.
Если в инструкции производителя смазки написано "food grade", это уже доказательство для аудита?
Не полностью. "Food grade" - это маркетинговая формулировка, а не сертификация. Аудитор будет проверять действующую регистрацию в реестре NSF или наличие сертификата ISO 21469. Если формулировка есть, но в реестре смазка не зарегистрирована, это замечание.
Нужно ли проверять регистрацию каждый год?
Желательно. Регистрация может быть обновлена, состав изменен, или действие допуска закончено. Каждый год перед аудитом (или при смене поставщика) лучше скачать свежую справку из реестра NSF и убедиться, что смазка все еще там стоит с нужными параметрами.
Если персонал наносит смазку неправильно, полиночью, кто за это отвечает - предприятие или работник?
В процедурах ХАССП и управления рисками ответственность несет предприятие. Оно должно обучить персонал, предоставить инструкции, контролировать исполнение через журналы и проверки. Если работник ошибается, значит, либо инструкция неясна, либо контроль организован плохо. Аудитор поищет недостатки именно в системе предприятия, а не в добросовестности одного рабочего.
Заключение
Пищевые смазки NSF H1 и сертифицированные по ISO 21469 - это не волшебное решение для автоматического прохождения аудита ХАССП. Это инструмент, который в правильных руках помогает предприятию контролировать химическую опасность и соответствовать требованиям санитарии. Ключ к успеху - понять, что ХАССП требует не просто купить "пищевую" смазку, а провести анализ каждой точки применения, выбрать подходящий материал с действующей регистрацией, документировать выбор и применение, обучить персонал и вести записи.
Если вы готовите производство к аудиту, начните с проверки реестра смазок: есть ли полный список с регистрационными номерами NSF, привязана ли каждая смазка к конкретному узлу, актуальны ли справки о регистрации. Затем убедитесь, что персонал знает, как и где применяется каждая смазка, и ведется журнал обслуживания. Это минимум, который ожидает аудитор. Если все это есть и структурировано, шансы пройти аудит без замечаний значительно выше.