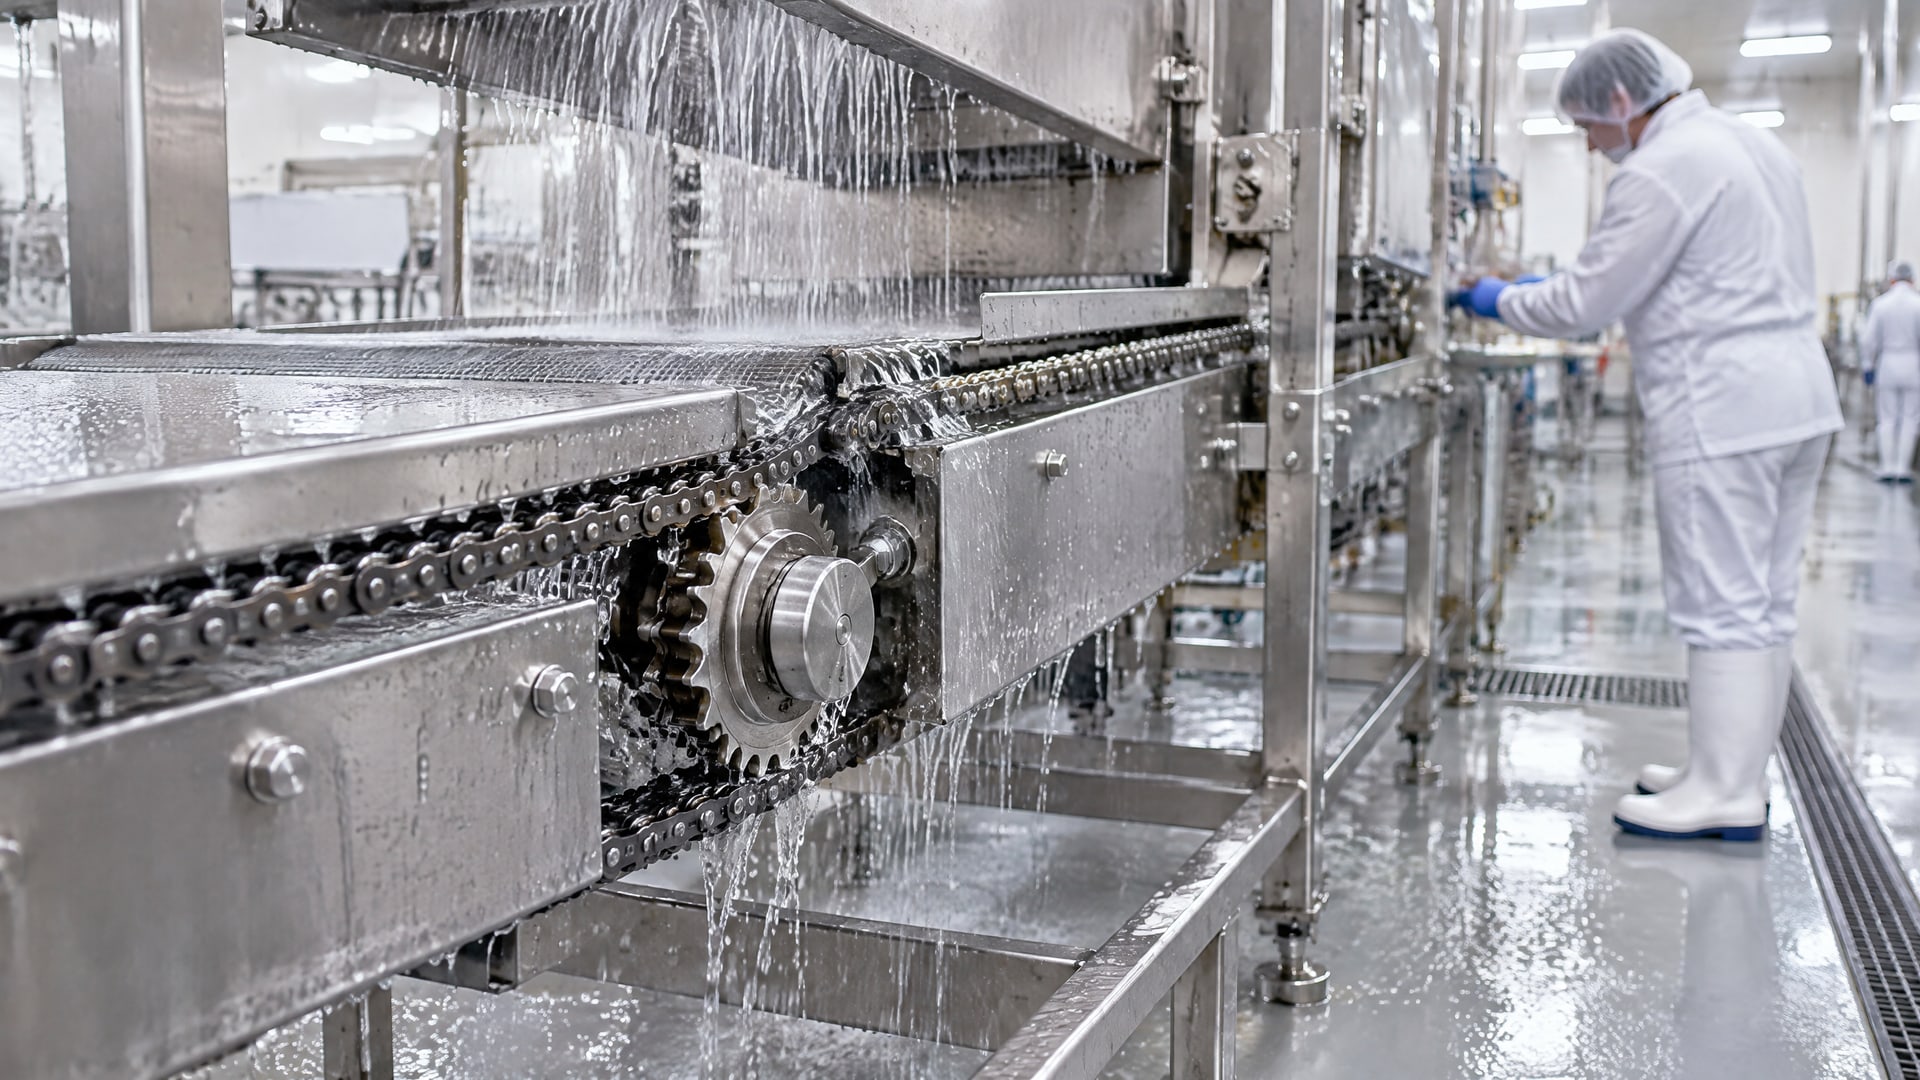
Пищевые смазки с допуском NSF H1 разработаны для зон, где возможен случайный, технически неизбежный контакт с продуктом. Однако их основная задача на производстве - не только соответствовать санитарным нормам, но и сохранять защитную пленку в условиях интенсивной мойки, когда оборудование подвергается воздействию воды, пара и щелочных или кислых моющих растворов. Стойкость к вымыванию и коррозионная защита во влажной среде отличают H1-смазки от обычных составов, делая их незаменимыми на линиях фасовки, в цехах с CIP-мойкой и везде, где чистота и надежность узлов работают вместе.
Статья расскажет, почему пищевые смазки выдерживают агрессивные моющие средства, какие свойства при этом критичны, и как инженеру и снабженцу выбрать состав, который не потеряет свою защитную функцию после первой же мойки под давлением.
Что означает NSF H1 и почему это важно для пищевого оборудования
NSF H1 - это класс допуска для смазок, которые используют в местах, где возможен случайный контакт с пищевым продуктом.
Допуск регламентирует максимальный уровень загрязнения - около 10 ppm (миллионных долей), что означает: если смазка попадет на продукт в ничтожном количестве, это не создаст опасность для здоровья потребителя. Однако H1 - это не гарантия стойкости к мойке и моющим средствам; это только граница санитарной безопасности.
На практике H1-смазки применяют в подшипниках, цепях, конвейерах, редукторах, насосах и клапанах, расположенных над или рядом с продуктом. Каждый из этих узлов подвергается не только давлению и трению, но и постоянному воздействию воды, пара и чистящих растворов. Именно поэтому наличие допуска H1 само по себе не достаточно: смазка должна еще сохранять свою защитную пленку в условиях интенсивной мойки.
Это различие часто упускают при закупке. Закупщик видит в спецификации «H1» и предполагает, что смазка подойдет для любой влажной зоны пищевого производства. На деле нужно проверить отдельно: есть ли у смазки высокая водостойкость, коррозионная защита и совместимость с типом моющих средств, которые используют на конкретном производстве. Иначе смазка выдержит только несколько циклов мойки, а затем начнет разбавляться водой и теряться в дренаж.
Как агрессивные моющие среды разрушают обычные смазки
Агрессивные моющие средства - щелочные, кислые и дезинфицирующие растворы - действуют на смазку несколькими механизмами одновременно.
Первый и самый очевидный: вода и моющие растворы вымывают смазку из контактной зоны. Минеральные масла и обычные литиевые смазки при контакте с водой начинают разбухать, разбавляться или разделяться на компоненты. Второй механизм - химическое воздействие: щелочи и кислоты деградируют масляную основу и загуститель, снижая адгезию (способность смазки удерживаться на поверхности металла).
При интенсивной мойке под давлением (особенно в режиме CIP) смазка испытывает еще и механическое разбрасывание. Струя воды и моющего средства буквально срывает защитную пленку с подшипника или цепи. Если смазка не способна быстро восстанавливаться и удерживаться под воздействием центробежных и гидравлических сил, в контактной зоне образуется «сухое трение». Это приводит к коррозии металла (особенно во влажной среде), к повышенному износу в первые часы после мойки и в конечном итоге к скрежету, заклиниванию или разрушению узла.
Подшипники качения - первые жертвы такого режима. Когда смазка вымывается, металл ржавеет за счет остатков воды. Через 2-3 цикла мойки появляется окисление, увеличивается люфт, растет температура, и подшипник выходит из строя раньше гарантийного срока. Цепи ведут себя парадоксально: смазка с плохой адгезией просто слетает, и цепь начинает работать без смазки, но при этом быстро ржавеет на шарнирах. Редукторы в закрытых зонах с периодической мойкой набирают воду в картер, что ускоряет окисление масла и ржавление зубьев. Все это можно предотвратить, выбрав смазку с правильным комплексом защитных свойств.
Защитные свойства H1-смазок: водостойкость, адгезия и коррозионная защита
Пищевые смазки H1 для влажной среды строятся на трех опорах: водостойкости, адгезии и коррозионной защите.
Каждое свойство проверяется отдельно и обеспечивает часть комплексной защиты.
Водостойкость (water washout resistance) измеряют по стандарту ASTM D1264. Суть теста простая: смазку наносят на металлическую пластину, воздействуют на нее дистиллированной водой (или водой с моющим средством) при определенной температуре в течение часа, а затем взвешивают, насколько смазки осталось на пластине. Хорошая H1-смазка должна удержать минимум 80-90% своей массы. Обычные литиевые смазки в этом тесте теряют 50-70%, а то и вымываются полностью. Водостойкость достигается выбором специальных загустителей - не обычный литий, а кальций-сульфонатные комплексы или алюминиевые системы, которые почти не растворяются в воде.
Адгезия - это способность смазки удерживаться на вертикальной или движущейся поверхности. В условиях мойки под давлением и центробежного разбрасывания адгезивные свойства критичны. Для цепей в пищевой промышленности требуется быстрое проникновение в шарниры (что бы цепь не скрежетала «в сухую»), но при этом смазка не должна слетать на высоких скоростях или при распылении. Достигается это подбором загустителя, структуры масляной основы и добавок, которые создают прочную, но тонкую пленку.
Коррозионная защита - третий столп. Даже после мойки на металле остается влага, которая при отсутствии защитной пленки вызывает окисление (ржавление) железа и коррозию алюминия. H1-смазки содержат противокоррозионные присадки (ингибиторы ржавления), которые образуют на металле микроскопический слой защиты, способный отталкивать воду и предотвращать химические реакции. Это особенно важно для подшипников и редукторов, которые работают при перепадах температуры (мойка горячей водой, потом холодное хранилище).
На практике это означает, что подшипник или цепь, обработанные правильной H1-смазкой, сохраняют защиту даже после 2-3 циклов мойки под давлением и щелочными средствами. Смазка не вымывается полностью, удерживает тонкую пленку на металле, предотвращает коррозию и обеспечивает нормальный запуск и ход узла после мойки.
Стойкость к CIP-мойке: что нужно знать о режиме мойки
CIP (Clean In Place) - это автоматизированная система мойки, где оборудование моется без разборки горячими щелочными или кислыми растворами, часто при температуре 60-80 °C и выше.
Режим включает несколько этапов: предварительное ополаскивание, щелочная мойка, ополаскивание, кислая пассивация, финальное ополаскивание. На каждом этапе смазка подвергается химическому и температурному стрессу.
Здесь есть важный нюанс: H1-допуск не гарантирует стойкость к CIP. Смазка может быть безопасна при случайном контакте с пищей, но разрушиться под воздействием горячей щелочи. Поэтому при спецификации смазки для CIP-зон нужно требовать от поставщика данные по стойкости именно к щелочным и кислым растворам, которые используют на конкретном производстве. Обычно это обозначают как CIP-film (пленка стойкая к CIP) или указывают диапазон pH и температуры, при которых смазка проверена.
При мойке 80-90 °C смазка с плохой температурной стабильностью теряет консистенцию (размягчается), может «течь» в результате нагрева, и перестает защищать узел. Кроме того, горячие щелочные растворы окисляют масляную основу, и смазка деградирует прямо во время мойки. Затем, после ополаскивания холодной водой, может образоваться конденсат, и если смазки уже нет или она очень тонкая, происходит локальная коррозия.
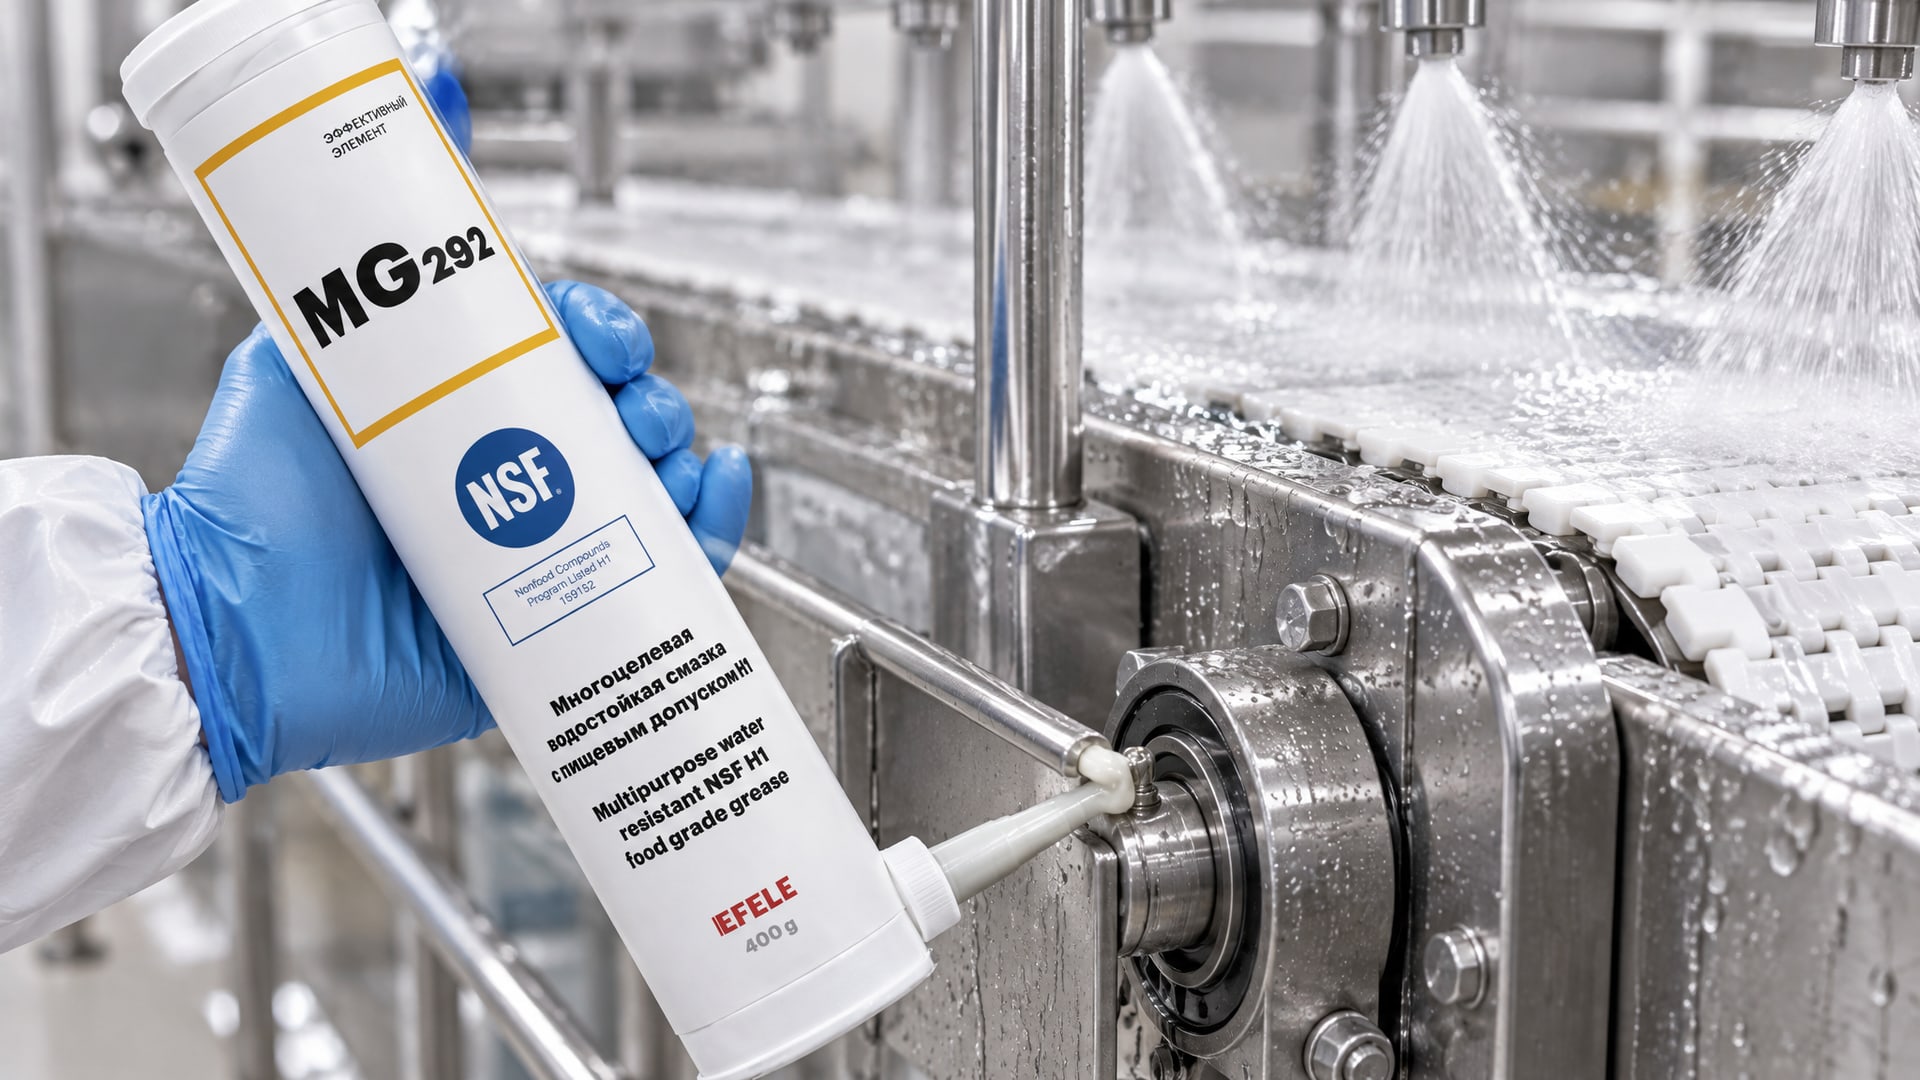
Правильная H1-смазка для CIP сочетает высокую температурную стабильность (сохраняет консистенцию при 80-90 °C), коррозионную защиту даже в щелочной среде, быстрое высыхание после мойки (не задерживает воду в узле) и способность восстанавливать пленку при перезапуске оборудования. Для защиты оборудования от агрессивных моющих средств и обеспечения длительной работы в условиях CIP-мойки на производствах часто берут смазки с водостойкими загустителями и антикоррозионным комплексом присадок, к примеру EFELE MG-292, которая обладает высокой водостойкостью, сохраняет консистенцию при температурных перепадах и имеет допуск NSF H1.
Критерии выбора H1-смазки для влажной среды: что проверить при закупке
При выборе H1-смазки для производства с интенсивной мойкой нужно проверить минимум пять параметров:
Водовымываемость (ASTM D1264)
Это главный показатель для влажной среды. Требуйте от поставщика данные теста: смазка должна удержать не менее 80% массы при воздействии дистиллированной воды. Если тест проводили с моющим средством (что более жестко), условия нужно обговорить отдельно. Литиевые смазки без специальных добавок обычно набирают 40-50% потерь и не подходят.
Коррозионная защита (ASTM D1264 или ASTM B117)
Проверяется способность смазки защищать металл от ржавления. Обычно указывают результат стандартной «соляной туманности» (salt spray test): смазка наносится на стальную пластину, и пластина находится в камере с соляным туманом определенное время. Хорошая смазка должна защищать сталь минимум 24 часа без видимой коррозии.
Температурный диапазон
H1-смазки работают обычно в диапазоне минус 20-30 °C до плюс 80-100 °C (в зависимости от типа и загустителя). В CIP-режиме нужна смазка, которая сохраняет консистенцию и защитные свойства при пиковой температуре мойки. Если спецификация указывает только «до 80 °C», а мойка ведется при 90 °C, смазка будет разжижаться и работать неправильно.
NLGI-класс и адгезия
NLGI (от английского National Lubricating Grease Institute) - это показатель консистенции пластичной смазки. Класс NLGI 1 - более мягкая, текучая; NLGI 2 - стандартная консистенция для большинства узлов; NLGI 3 - более твердая, держится на вертикальных поверхностях. Для цепей и вертикальных узлов часто требуется NLGI 2 или выше, чтобы смазка не стекала и не теряла адгезию при мойке. Однако только NLGI не определяет водостойкость: смазка NLGI 2 может быть либо водостойкой, либо нет - это зависит от типа загустителя.
Совместимость с узлом и материалами
Перед закупкой проверьте техкарту оборудования: может ли производитель рекомендовать конкретную смазку, или он указывает требуемые свойства (например, «H1, NLGI 2, стойкая к воде»). Некоторые смазки несовместимы с резиновыми уплотнениями (например, некоторые синтетические составы могут вызвать набухание), что приведет к протечкам.
Практический совет: при спецификации попросите у поставщика не только каталожное описание, но и полный технический лист (TDS) с данными ASTM D1264, температурным диапазоном, типом загустителя и результатами тестов на коррозионную защиту. Это гарантирует, что смазка действительно подходит для вашего оборудования, а не просто маркирована как «пищевая».
Практические ошибки при применении H1-смазок и как их избежать
На производстве часто встречаются ошибки, которые сводят на нет все преимущества правильной H1-смазки.
Первая ошибка: переподбор, когда смазку наносят слишком толстым слоем. Кажется логичным, что больше смазки - больше защиты. На деле излишняя смазка становится адсорбентом грязи, пыли и влаги; при мойке под давлением она неравномерно смывается, оставляя комки, которые засоряют сетку фильтра картера (в редукторах) или создают очаги коррозии. Правило: смазку наносят тонкой пленкой, после сборки узла излишки убирают чистой тряпкой (не протирают, а именно убирают остатки).
Вторая ошибка: выбор смазки «по диагонали» - например, берут обычную пищевую смазку H1 для сухого хранилища (которая имеет хорошую адгезию, но плохую водостойкость) и применяют ее на линии с ежедневной мойкой. Результат предсказуем: через неделю подшипники начинают ржаветь. При закупке нужно уточнять конкретные условия: есть ли мойка, как часто, какие моющие средства, какая температура.
Третья ошибка: запуск оборудования сразу после мойки без контроля. После интенсивной мойки в узле остается влага. Если запустить оборудование на высокой скорости без предварительного «прогрева» (несколько минут на холостых оборотах), смазка не успеет восстановить пленку, и в первые минуты идет фреттинг (микровибрационный износ). На подшипниках это вызывает локальное окисление и питтинг (точечное разрушение). Правильный протокол: дать смазке 2-3 минуты на восстановление пленки на малых оборотах, и только потом переходить на рабочие скорости.
Четвертая ошибка: недостаточная частота переподсмазки. Даже водостойкая смазка со временем вымывается и окисляется. На производстве с еженедельной мойкой интервал переподсмазки часто нужно сокращать с 6-12 месяцев до 3-4 месяцев. Без промежуточного контроля визуально оценивают состояние смазки в узле: она не должна быть сухой, почерневшей или содержать видимые включения грязи. Если вид вызывает сомнения - смазку меняют без ожидания плана ТО.
Стандарты и обозначения: на что ориентироваться при спецификации
При работе с инженерными отделами и при тендерах встречаются несколько ключевых стандартов и обозначений:
NSF H1 - американский пищевой допуск Национального санитарного фонда (National Sanitary Foundation). Обязателен для смазок, используемых в пищевой промышленности. Без этого допуска смазку нельзя применять в зонах, где возможен контакт с продуктом.
ISO 6743 - международная классификация смазок по типам и применению. Пищевые смазки обычно имеют обозначение ISO L-XBCG (для смазок) или NLGI-класс (для пластичных смазок).
DIN 51502 - немецкий стандарт классификации пластичных смазок. Обозначение типа K, KP, KPF и т.д. указывает на область применения и требуемые свойства. KPF - смазка для пищевой промышленности с улучшенными свойствами.
ASTM D1264 - стандарт теста водовымываемости. Это главный показатель для смазок, работающих во влажной среде. Обычно требуют максимум 3-5% потерь массы.
NLGI 2 - стандартный класс консистенции для большинства приложений. NLGI 1 - более мягкая (для холодного климата и тонких слоев); NLGI 3 - более твердая (для вертикальных узлов).
При закупке просите у поставщика не только сертификат NSF H1, но и полный техлист, где указаны результаты тестов ASTM D1264, ASTM B117 (коррозионная защита), температурный диапазон и тип загустителя. Это даст вам полную информацию о том, подходит ли смазка именно для вашего оборудования, а не просто маркирована как «пищевая».
Часто задаваемые вопросы
Может ли смазка H1 применяться в системах с горячей мойкой выше 80 °C?
Это зависит от конкретной смазки. H1 - только допуск на безопасность при контакте с пищей, а не показатель температурной стойкости. Требуйте у поставщика данные о максимальной температуре, при которой смазка сохраняет консистенцию и защитные свойства. Для CIP с температурой 85-90 °C нужна смазка, специально протестированная при такой температуре. Обычная пищевая смазка может разжижаться и терять защиту при 85 °C.
Что такое CIP-film и чем она отличается от обычной H1-смазки?
CIP-film - это смазка, которая специально протестирована на стойкость к щелочным и кислым растворам, используемым в автоматизированных системах мойки. Обычная H1-смазка может быть водостойкой, но разрушаться при контакте с горячей щелочью (pH выше 12). CIP-film сохраняет защитную пленку и коррозионную защиту даже при такой химической агрессивности. Если ваше производство использует CIP, нужна именно CIP-film, а не просто «пищевая» смазка.
Какой выбрать NLGI-класс для цепи, работающей во влажной среде?
Обычно для цепей рекомендуют NLGI 1 или NLGI 2. NLGI 1 проникает в шарниры быстрее и лучше подходит для высокоскоростных цепей, но может стекать при мойке под давлением. NLGI 2 удерживается лучше, но требует более частого переподсмазывания для полного проникновения в шарниры. Главное - проверить техкарту редуктора или конвейера: производитель обычно указывает рекомендуемый класс. Затем убедитесь, что выбранная смазка этого класса имеет высокую водостойкость и адгезию.
Как часто нужно переподсмазывать узел после мойки?
На производстве с еженедельной мойкой интервал обычно сокращается с 12 месяцев до 3-4 месяцев. Между переподсмазками проводите визуальный контроль: смазка должна быть светлой (не почерневшей), без видимой влаги и грязи. При появлении потемнения или сухости смазку меняют раньше срока. Более точный интервал зависит от типа узла, интенсивности мойки и агрессивности моющих средств - согласуйте это с техподдержкой производителя оборудования.
Совместима ли H1-смазка с уплотнениями из силикона и резины?
Большинство правильных H1-смазок совместимы с резиной и силиконом, но это нужно уточнять в техлисте. Некоторые синтетические пищевые смазки на основе полиальфаолефинов (ПАО) или эстеров могут вызвать набухание резины. При выборе попросите у поставщика информацию о совместимости с типом уплотнений, установленных в вашем оборудовании. Неправильная совместимость приведет к протечкам и отказу узла.
Заключение
Пищевые смазки NSF H1 защищают оборудование от агрессивных моющих средств благодаря комплексу специальных свойств: высокой водостойкости (которая удерживает защитную пленку даже при интенсивной мойке), коррозионной защите (которая предотвращает ржавление металла при контакте с влагой и щелочными растворами) и адгезии (которая не позволяет смазке стекать под давлением воды). H1-допуск - это только граница санитарной безопасности, а не вид смазки; поэтому при выборе нужно проверять отдельно данные тестов ASTM D1264 на водовымываемость, данные по коррозионной защите, температурный диапазон, совместимость с материалами узла и стойкость к конкретным моющим средствам вашего производства.
Следующий шаг: соберите список узлов на вашем оборудовании, которые подвергаются мойке (подшипники, цепи, редукторы, насосы), определите условия мойки (температура, тип моющего средства, частота), свяжитесь с поставщиком смазок и запросите полный технический лист с результатами ASTM D1264, коррозионной защиты и рекомендацией по интервалам переподсмазки. Это гарантирует, что смазка действительно будет защищать ваше оборудование, а не просто маркирована как «пищевая».