Анаэробные фиксаторы и герметики отверждаются в отсутствие воздуха, образуя прочное соединение между сопрягаемыми поверхностями резьбы. Однако их эффективность зависит не от качества состава, а от правильности нанесения. Даже профессиональные инженеры и закупщики часто сталкиваются с ситуациями, когда фиксатор не работает, герметик недостаточно держит или соединение разбирается проще, чем ожидалось. Причина почти всегда - нарушение технологии применения: неправильная зона нанесения, недостаточная очистка резьбы или игнорирование особенностей металла основания. В этой статье разберем типичные ошибки, которые приводят к отказам, и покажем, как их избежать.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за надежность крепежных соединений на производстве, в ремонтных и сервисных службах.
Почему анаэробные герметики и фиксаторы не работают
Неработающий фиксатор резьбы - симптом, который скрывает несколько причин.
Прежде всего нужно понять, что анаэробный состав отверждается только при контакте с металлом в отсутствие кислорода. Если материал не попал в рабочую зону между витками резьбы, он либо остается жидким, либо отверждается неправильно и не обеспечивает нужную прочность.
Вторая и самая частая причина - грязь и смазка на резьбе. Масло, охлаждающая жидкость, коррозия, старый герметик или производственная стружка создают барьер между составом и металлом. Анаэробный материал просто лежит поверх слоя загрязнений и не вступает в химическую реакцию с основанием.
Третья причина связана с выбором состава под задачу. Фиксаторы для легкого разборки, фиксаторы для постоянного крепления и герметики для предотвращения утечек - это разные продукты с разными характеристиками. Если использовать фиксатор для легкого разборки там, где нужна надежная фиксация, результат будет разочаровывающим.
Кроме того, на инертных металлах (нержавеющая сталь, алюминий, медь, никель) анаэробный состав отверждается медленнее или требует активатора. Если нанести материал на такую поверхность без предварительной подготовки и без праймера, он просто не полимеризуется в нужное время.
Как правильно наносить анаэробный герметик
Правильное нанесение начинается с подготовки.
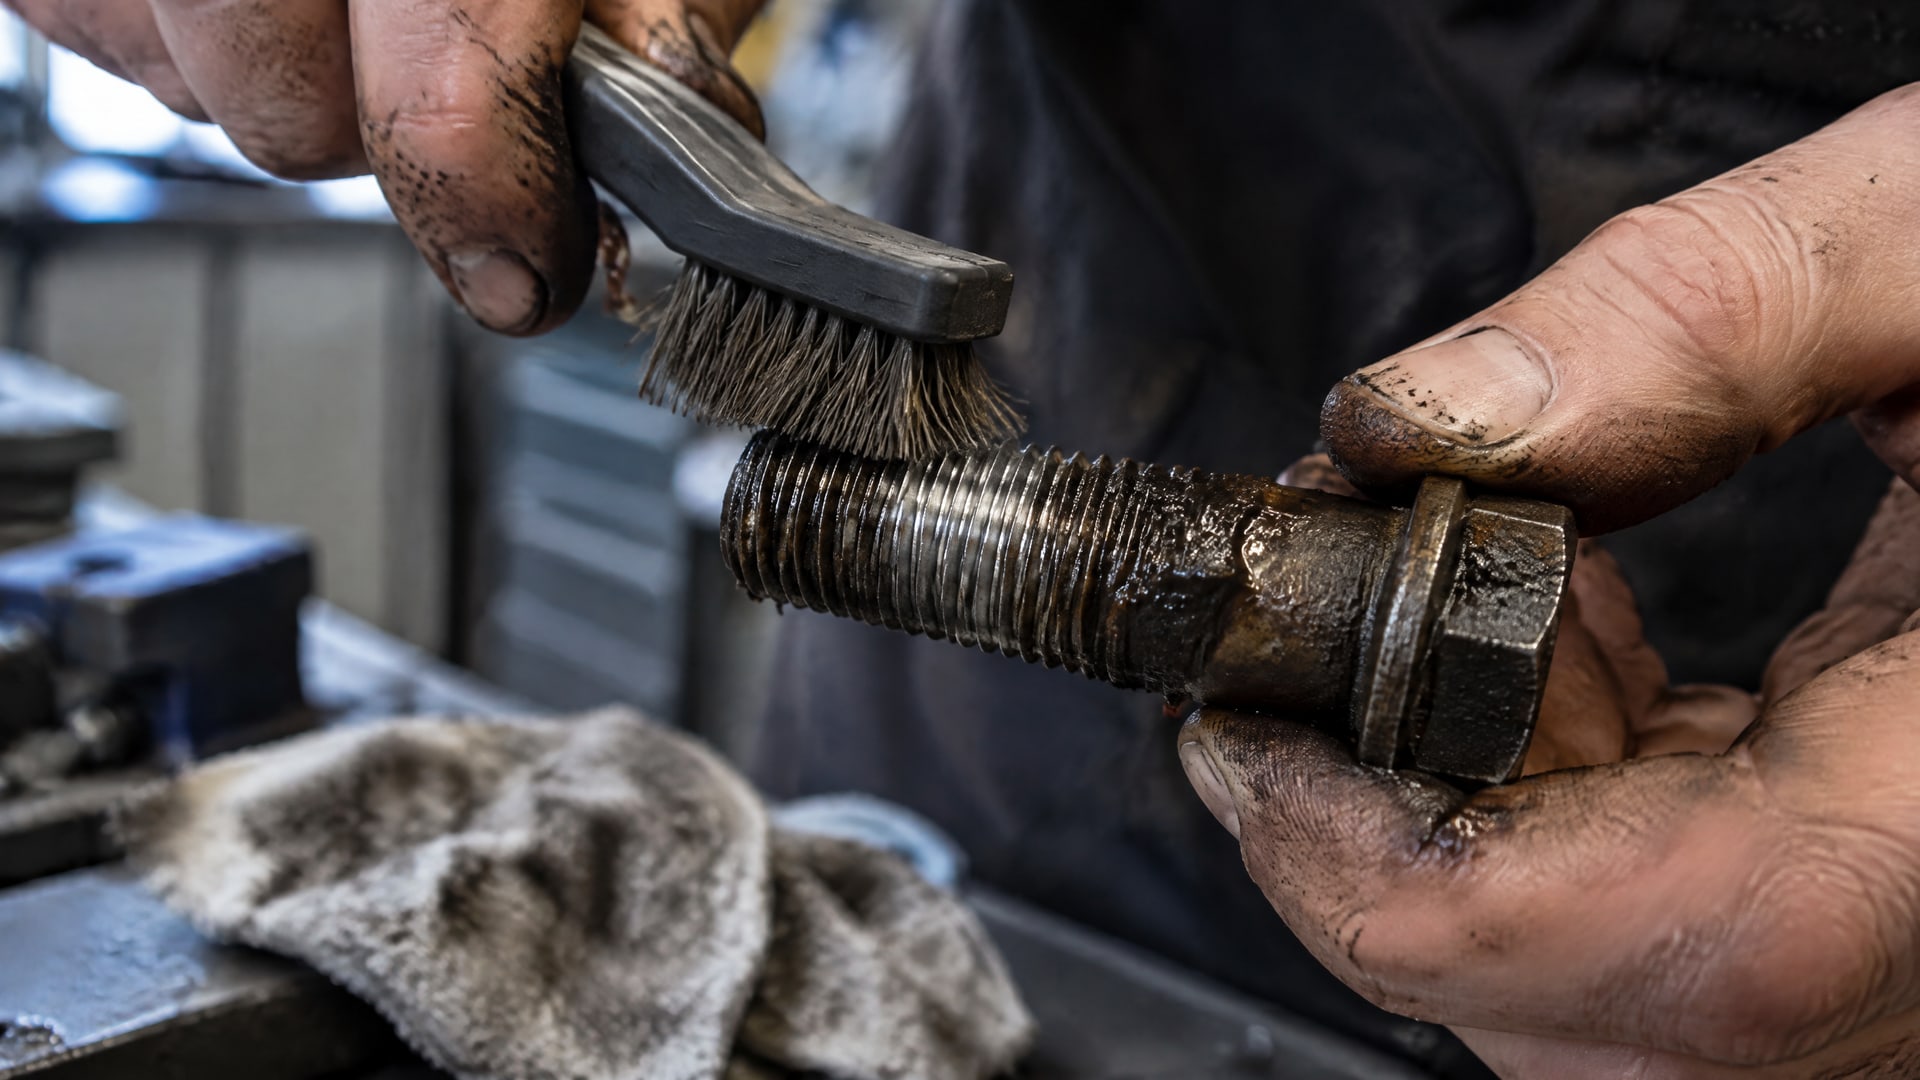
Первый шаг - полностью очистить все сопрягаемые поверхности от масла, смазки, грязи, коррозии и остатков старого герметика. Используй обезжириватель, ветошь или щетку. На болте обработай нарезную часть, в отверстии - внутреннюю резьбу вплоть до дна (для глухих отверстий).
Второй шаг - правильно определить зону нанесения. Для сквозных отверстий (когда болт проходит насквозь и под ним находится гайка) состав наносят на 1–2 витка нарезной части болта примерно на 75–100% заполнения зазора в зоне зацепления. Материал наносят в том месте, где болт и гайка встретятся после затяжки. Не нужно мазать весь болт от шляпки до острия.
Для глухих отверстий (когда резьба нарезана внутри детали, а болт вкручивается в глубину) процесс иной. Состав наносят одновременно на резьбу болта и внутрь отверстия до дна, чтобы обеспечить контакт материала с обеими поверхностями во всей рабочей зоне. Если нанести только на болт, верхние витки отверстия останутся без герметика.
При нанесении важно не касаться носиком флакона металла, чтобы не забивать дозатор и не загрязнять упаковку. Используй именно количество материала, которое рекомендует производитель, - избыток не улучшит результат, а экономия может привести к неполному заполнению зазора.
Если резьба выполнена из инертного металла или соединение выполняется в холодном помещении (ниже 15°C), рекомендуется использовать активатор или праймер. Активатор наносят тонким слоем на очищенную поверхность резьбы перед нанесением анаэробного состава. Это ускоряет отверждение и гарантирует полимеризацию даже на сложных основаниях.
После нанесения нужно дать материалу время на отверждение. Быстрая фиксация происходит за 10–30 минут при комнатной температуре, но полная прочность достигается только через 24 часа. Если требуется ускорить процесс, детали прогревают до 120°C, и время полимеризации сокращается примерно до 30 минут. До полного отверждения детали лучше не нагружать.
Типичные ошибки при применении анаэробных фиксаторов
Нанесение в неправильную зону.
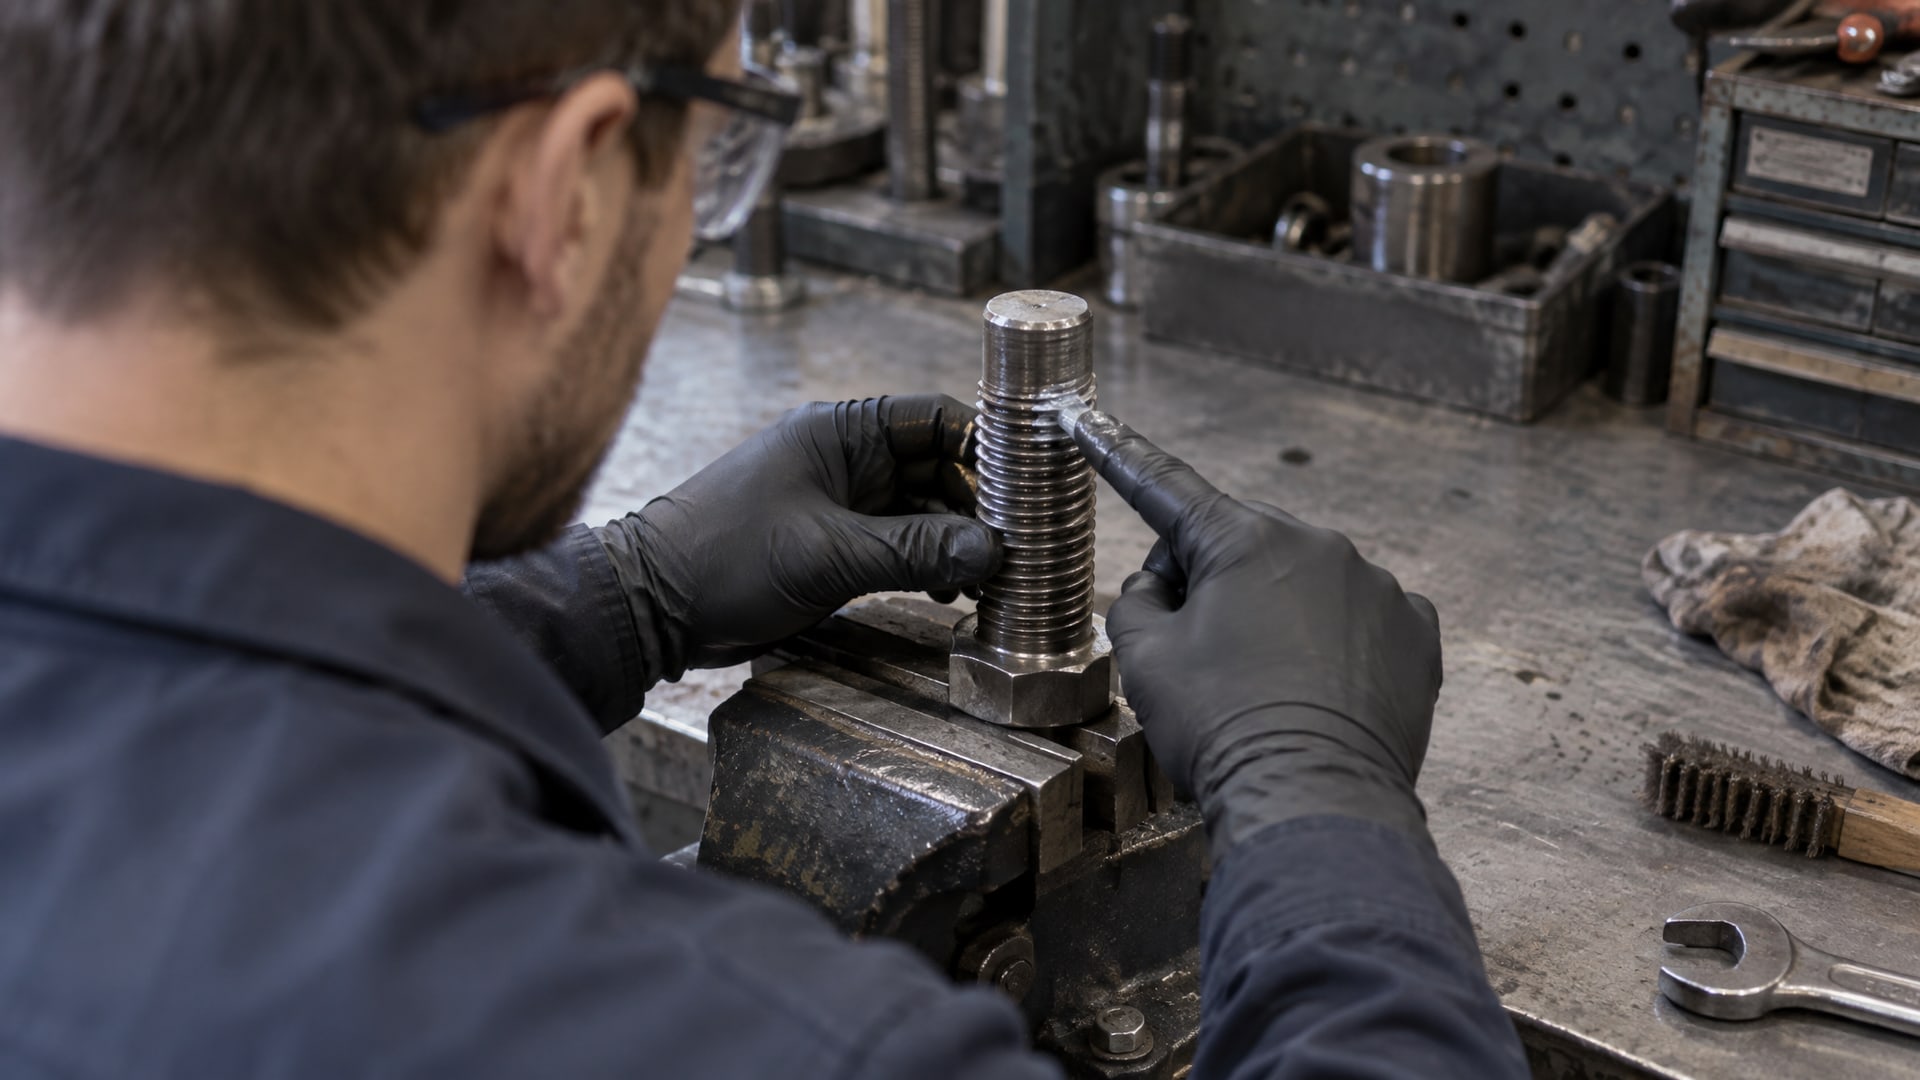
Многие специалисты наносят состав куда попало - на шляпку болта, по краю гайки, на внешние грани резьбы. При затяжке такой материал выдавливается из соединения и не создает герметизирующий или фиксирующий слой. Состав должен находиться именно между витками резьбы.
Применение без очистки. Даже если резьба выглядит относительно чистой, на ней остаются следы СОЖ, масла, оксидов. Нанесение анаэробного состава прямо на загрязненную поверхность снижает адгезию и замедляет отверждение. Специалисты часто надеются, что сильная затяжка компенсирует эту ошибку, но результат остается недостаточным.
Недостаточное количество материала. Если зазор между витками заполнен только частично, надежность соединения падает. В то же время избыток состава не улучшает ситуацию - материал просто выдавливается во время затяжки.
Использование на активных металлах без праймера. На нержавеющей стали, алюминии и меди анаэробные составы работают медленнее. Если не использовать активатор, отверждение может занять вместо стандартных 24 часов несколько дней или не произойти совсем.
Касание носиком упаковки металла при дозировании. Это забивает дозатор и может привести к вытеканию материала из флакона или неправильной дозировке при следующем применении.
Неправильная техника для глухих отверстий. Нанесение состава только на болт при вкручивании его в глухое отверстие оставляет верхние витки отверстия без герметика. Это уменьшает герметизирующую способность и снижает фиксацию.
Попытка ускорить отверждение без нагрева. Некоторые операторы надеются, что материал «схватится» за минуты и пытаются нагружать соединение раньше времени. Это приводит к разрушению недостаточно отвердевшего слоя.
Как правильно наносить анаэробный уплотнитель на уже собранные соединения
Существует специальный класс анаэробных материалов, называемый wicking-grade составами.
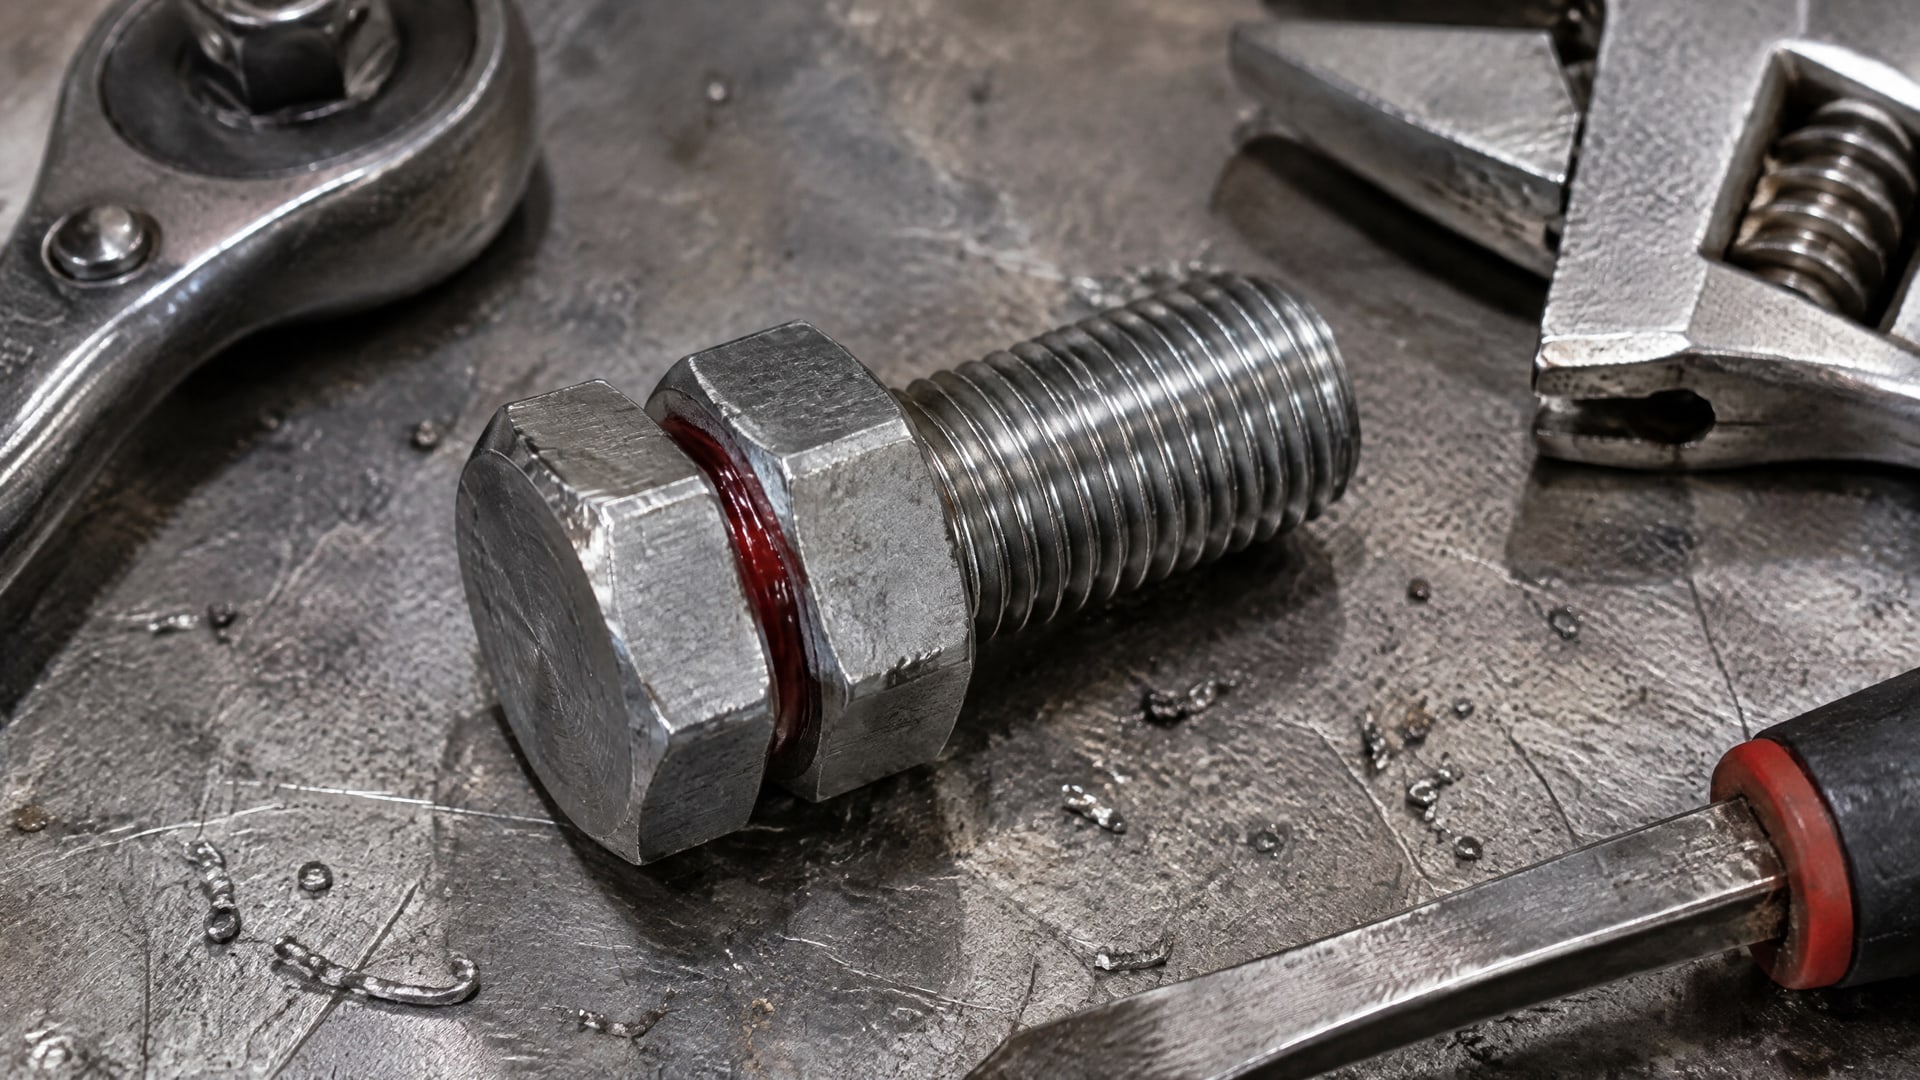
Они предназначены для нанесения на уже собранные узлы, когда разобрать соединение затруднительно или невозможно. В отличие от обычных фиксаторов, которые наносят перед сборкой, wicking-grade материал капается в место стыка гайки и болта, откуда под действием капиллярных сил проникает внутрь зазора между витками.
Нанесение wicking-grade состава требует точности. Капля материала должна попасть именно в щель между сопрягаемыми деталями, а не на внешнюю поверхность. Если нанести состав далеко от зоны соединения, он просто не попадет туда, где требуется.
Отверждение wicking-grade материала начинается быстро (за счет капиллярного действия молекулы материала контактируют с металлом значительно раньше, чем при обычном нанесении), но полная прочность все равно достигается через 24 часа. Работы с нагружением соединения следует отложить до полного отверждения.
Важно помнить, что wicking-grade составы - это специализированное решение для ремонта и модификации уже собранных систем. Для новых сборочных операций лучше использовать стандартные анаэробные фиксаторы, наносимые перед соединением, так как это обеспечивает лучший контроль и более предсказуемый результат.
Выбор состава и активаторы
Перед применением анаэробного материала нужно четко понять, какая задача решается.
ISO 10123:2013 определяет методику оценки прочности на сдвиг анаэробных жидких клеев для фиксации цилиндрических соединений и герметизации резьбовых крепежей. ISO 10964:1993 описывает метод определения крутящего момента (силы фиксации) при попытке разборки уже затянутого крепежа.
Эти стандарты важны для правильного выбора состава под конкретное применение. Если соединение должно быть постоянным и предполагается, что его не будут разбирать, выбирают фиксатор повышенной прочности. Если крепеж нужно разбирать время от времени (например, при техническом обслуживании), используют фиксатор для легкого разборки. Если главная задача - предотвратить утечку жидкости через резьбовое соединение, подходит герметик для резьбы.
Активаторы и праймеры ускоряют отверждение и необходимы в нескольких случаях: при работе с инертными металлами (нержавеющая сталь, алюминий), при низких температурах окружающей среды (ниже 15°C) или когда нужно быстро приступить к работе с соединением. На углеродистой стали активатор обычно не требуется, но его применение не повредит.
Для фиксации вал-втулочных соединений с малыми зазорами особенно важно выбирать состав, который проникает в микроскопические щели между деталями. На производствах, где требуется высокая надежность при агрессивных условиях (высокие температуры, вибрация, циклические нагрузки), в цехах часто используют особо термостойкие анаэробные клеи, которые сохраняют прочность при нагреве до 150°C и выше, например EFELE 119 для соединений, работающих в экстремальных условиях.
Контроль качества и испытания
Производители анаэробных составов опираются на стандартизированные методы испытаний, чтобы гарантировать, что материал работает как ожидается.
Если нужно проверить, соответствует ли примененный состав требованиям, можно обратиться к этим методикам.
Прочность на сдвиг (ISO 10123) измеряется путем испытания образца клея между двумя цилиндрическими деталями с точно определенным зазором. Образец затвердевает, потом одну деталь пытаются вращать относительно другой, увеличивая нагрузку, пока соединение не разрушится. Результат выражается в мегапаскалях (МПа) и показывает, насколько прочным является слой герметика или фиксатора.
Крутящий момент разборки (ISO 10964) определяется испытанием на резьбовом крепеже. Болт с нанесенным составом затягивают в гайку или отверстие, материал полимеризуется, потом пытаются открутить болт, измеряя сопротивление (в ньютон-метрах). Высокое значение крутящего момента говорит о надежной фиксации, низкое - о слабом фиксирующем эффекте.
Эти стандарты помогают инженерам выбрать подходящий материал и убедиться, что его характеристики соответствуют требованиям задачи. Если на производстве регулярно используются анаэробные составы, полезно периодически проводить контрольные испытания, чтобы убедиться в качестве закупленной партии.
Часто задаваемые вопросы
Почему фиксатор резьбы не работает, хотя я все делал правильно?
Проверьте, насколько тщательно вы очищали резьбу перед нанесением. Даже незаметные следы масла или окисления препятствуют отверждению. Кроме того, убедитесь, что состав находится именно в зазоре между витками, а не просто нанесен на болт. На инертных металлах потребуется активатор.
Можно ли наносить анаэробный герметик, если соединение уже собрано?
Для стандартных фиксаторов - нет, нужно разбирать и наносить перед сборкой. Для специальных wicking-grade составов допустимо капать в зазор между гайкой и болтом, откуда материал проникает внутрь. Это медленнее, но работает для ремонта уже собранных узлов.
Как долго ждать, пока анаэробный состав полностью отвердеет?
При комнатной температуре (около 20°C) полная прочность достигается за 24 часа. Быстрая фиксация (достаточная для обращения с деталью) происходит за 10–30 минут. Если прогреть соединение до 120°C, полное отверждение займет примерно 30 минут.
Нужно ли мазать весь болт или только часть резьбы?
Только часть: обычно 1–2 витка или рабочую длину зацепления, заполняя зазор на 75–100%. Излишки выдавливаются при затяжке и не несут пользы, а контролируемое применение обеспечивает лучший результат.
Как узнать, нужен ли активатор для моего материала?
Если работаете с углеродистой сталью и комнатной температурой, активатор не обязателен, но его применение не повредит. На нержавеющей стали, алюминии или при температуре ниже 15°C активатор рекомендуется. Проверьте техническое описание конкретного состава.
Заключение
Правильное нанесение анаэробного герметика и фиксатора - это не сложная наука, а последовательное следование нескольким простым правилам: очистка, нанесение в правильную зону, подходящее количество, активатор при необходимости и терпение при отверждении. Большинство отказов анаэробных составов происходит не из-за качества материала, а из-за нарушения технологии применения. Загрязненная резьба, неправильное расположение состава и недостаточное внимание к типу основания (углеродистая сталь, нержавейка, алюминий) - вот главные враги надежного соединения.
Если вы отвечаете за закупку или применение анаэробных материалов на производстве, начните с аудита текущей практики: проверьте, как именно специалисты готовят резьбу, где они наносят состав и сколько времени дают на отверждение. Часто небольшая корректировка процесса устраняет все проблемы с фиксацией. Кроме того, убедитесь, что на складе есть активатор для работы с инертными металлами и что все операторы знают разницу между фиксаторами для постоянной фиксации, для легкого разборки и специальными герметиками. При таком подходе анаэробные материалы станут надежным инструментом вашей производственной и ремонтной службы.