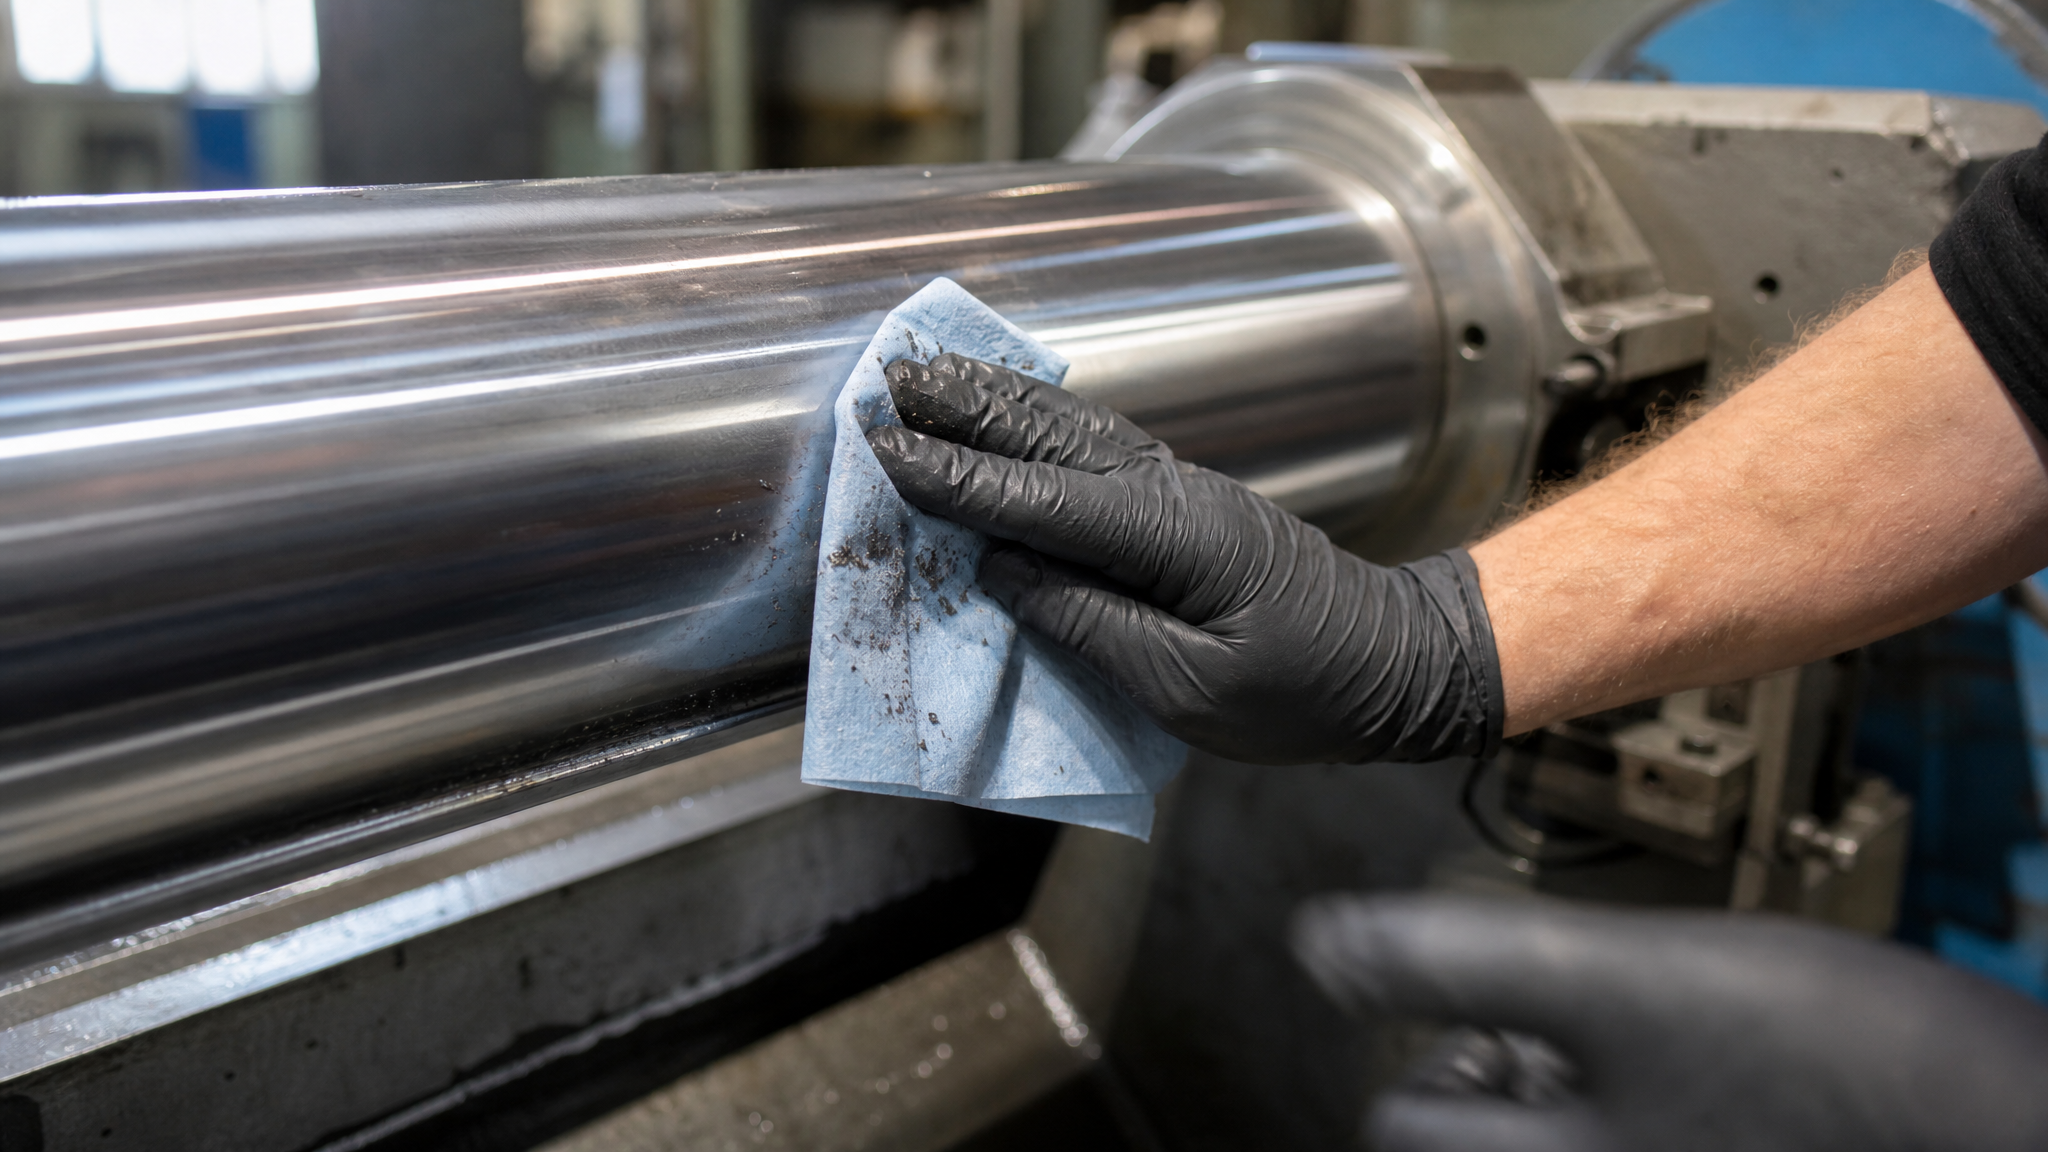
Плохая адгезия покрытия - одна из главных причин преждевременного выкрашивания и отслоения смазочных материалов на крупногабаритных деталях. Дефект возникает не потому, что неправильный сам материал, а потому, что подготовка поверхности проведена недостаточно или с нарушениями. Ржавчина, масла, отпечатки пальцев, пыль и вторичная коррозия - любое из этих загрязнений разрушает связь между металлом и слоем смазки, вызывая потерю защиты уже в первые недели или месяцы работы.
Статья расскажет, как пошагово подготовить поверхность в соответствии с ГОСТ 9.402-2004, какие методы очистки наиболее эффективны для разных типов загрязнений, как контролировать качество подготовки и почему микропескоструйная обработка работает только при соблюдении всей цепочки предварительных операций. Информация нужна техническим специалистам, инженерам и закупщикам, которые отвечают за надежность защиты крупногабаритного оборудования и деталей.
Почему качество подготовки определяет адгезию
Адгезия - это способность смазочного материала или покрытия прочно сцепляться с металлической поверхностью.
Когда адгезия плохая, слой начинает отслаиваться и выкрашиваться, оставляя металл без защиты. Причин две: либо подготовка проведена неполно, либо выбран неправильный метод для данного типа загрязнения.
На крупногабаритных деталях проблема усугубляется размером поверхности и наличием внутренних полостей, резьбы и сопряженных зон. Если обработать одну половину детали хорошо, а вторую - халтурно, то выкрашивание произойдет в последней, и вся работа пропадет. По ГОСТ 9.402-2004, подготовленная под смазку или покрытие поверхность должна быть полностью свободна от масел, смазок, грязи, окалины, коррозии и посторонних частиц.
Именно полностью - не «на 80%» и не «кроме стыков». Каждый этап подготовки проверяет и удаляет свой класс загрязнений: обезжиривание убирает жиры, химическая или механическая очистка удаляет окалину и ржавчину, финальная промывка - остатки всех предыдущих загрязнений.
Этапы подготовки поверхности под смазочные материалы
Первый этап: обезжиривание
Обезжиривание - это первая и неотложная операция. Ее нельзя пропустить и нельзя выполнить после механической очистки. Причина: при контакте абразива с жировыми загрязнениями абразивные частицы забиваются жиром, становятся неэффективными и могут оставить не поверхность, а липкую кашу из смешанных абразива и масла.
По ГОСТ 9.402-2004 допускаются механические (стирка щеткой), химические (обезжиривающие растворы) и термические (прогрев) методы обезжиривания. Для крупногабаритных деталей в цехах часто применяют комбинированный подход: сначала убирают грубые наслоения смазки механической щеткой или ветошью, затем погружают в горячий обезжиривающий раствор или протирают универсальным очистителем.
После обезжиривания поверхность промывают в горячей воде, затем в холодной. Контроль качества обезжиривания проводят по ГОСТ 9.402-2004 методом капли воды: каплю чистой воды наносят на обработанную поверхность. Если капля расплывается и впитывается за 10 секунд - жиры удалены полностью. Если капля собирается в шарик и скатывается - обезжиривание не закончено, нужна повторная обработка.
Второй этап: удаление окалины и ржавчины
После обезжиривания переходят к удалению слоев окалины, ржавчины и вторичной коррозии. Здесь выбор метода зависит от состояния металла и требуемой степени чистоты.
ГОСТ 9.402-2004 допускает три подхода:
Травление (химическая очистка) - поверхность погружают в кислотный или щелочной раствор, который растворяет окалину и ржавчину. Метод хорош для деталей со сплошной коррозией, но требует последующей тщательной нейтрализации и промывки.
Механическая очистка - использование абразивных щеток, дисков, или абразивоструйная и микропескоструйная обработка. Эффективна для удаления плотной окалины и очищает поверхность до чистой стали.
Комбинированный способ - сначала химическая очистка, затем механическая для финиша.
Для крупногабаритных деталей часто выбирают механическую очистку, потому что она позволяет избежать длительного замачивания и последующей нейтрализации. Микропескоструйная обработка (при давлении более 70 МПа по водоструйному принципу или абразивными микросферами) создает на поверхности микрошероховатость, которая улучшает сцепление смазочного материала с металлом.
Третий этап: промывка и контроль чистоты
После удаления окалины и ржавчины проводят промывку чистой водой (горячей и затем холодной). Остатки абразива, окалины и других загрязнений должны быть полностью удалены. ГОСТ требует, чтобы промывочная вода была чистой настолько, чтобы на поверхности не оставалось видимых частиц и пленки.
Качество подготовки оценивают по ISO 8501-1 и ГОСТ 9.402-2004 визуально, при боковом освещении. Выделяют четыре степени чистоты:
| Степень чистоты | Описание |
|---|
| Sa 1 | Поверхность без видимой окалины, ржавчины и покрытий; допускаются остатки коррозии и окалины |
| Sa 2 | Поверхность практически очищена от окалины, ржавчины и загрязнений; допускаются небольшие остатки |
| Sa 2½ | Поверхность очищена до видимой чистой стали; допускаются только слабые пятна, точки или полосы при боковом освещении |
| Sa 3 | Поверхность до видимой чистой стали с равномерным металлическим цветом; загрязнений нет |
Для надежной адгезии смазочных материалов стандартно используют Sa 2½. Это означает, что поверхность очищена настолько, что при боковом освещении не видны остатки окалины или ржавчины, могут быть только бледные пятна или следы. Степень Sa 3 требуется в исключительных случаях, когда условия эксплуатации особенно жесткие (экстремальные температуры, постоянная вибрация, высокие нагрузки).
Четвертый этап: сушка и финальная подготовка
После промывки поверхность должна быть полностью сухой. Остаточная влага на стали может вызвать вторичную коррозию за несколько часов, и это разрушит адгезию смазочного материала еще до его нанесения. Крупногабаритные детали сушат в специальных камерах при контролируемой температуре (обычно 40-60 °C) или оставляют на воздухе в сухом помещении при положительной температуре и низкой влажности.
Перед нанесением смазки на подготовленную поверхность убеждаются, что она не запачкана отпечатками пальцев и посторонней пылью. На крупногабаритных деталях, особенно если на них уже прошла обработка, рекомендуется финальная протирка мягкой ветошью, слегка смоченной универсальным очистителем. Для удаления СОЖ и других загрязнений перед нанесением смазочных материалов рекомендуется использовать универсальный очиститель, который эффективно обезжиривает металлические поверхности и испаряется, оставляя поверхность сухой и готовой к смазке.
Особенности подготовки крупногабаритных деталей
Крупногабаритные детали отличаются от типовых заготовок наличием сложной геометрии: внутренних полостей, резьбы, пазов, стыков и сопряженных зон.
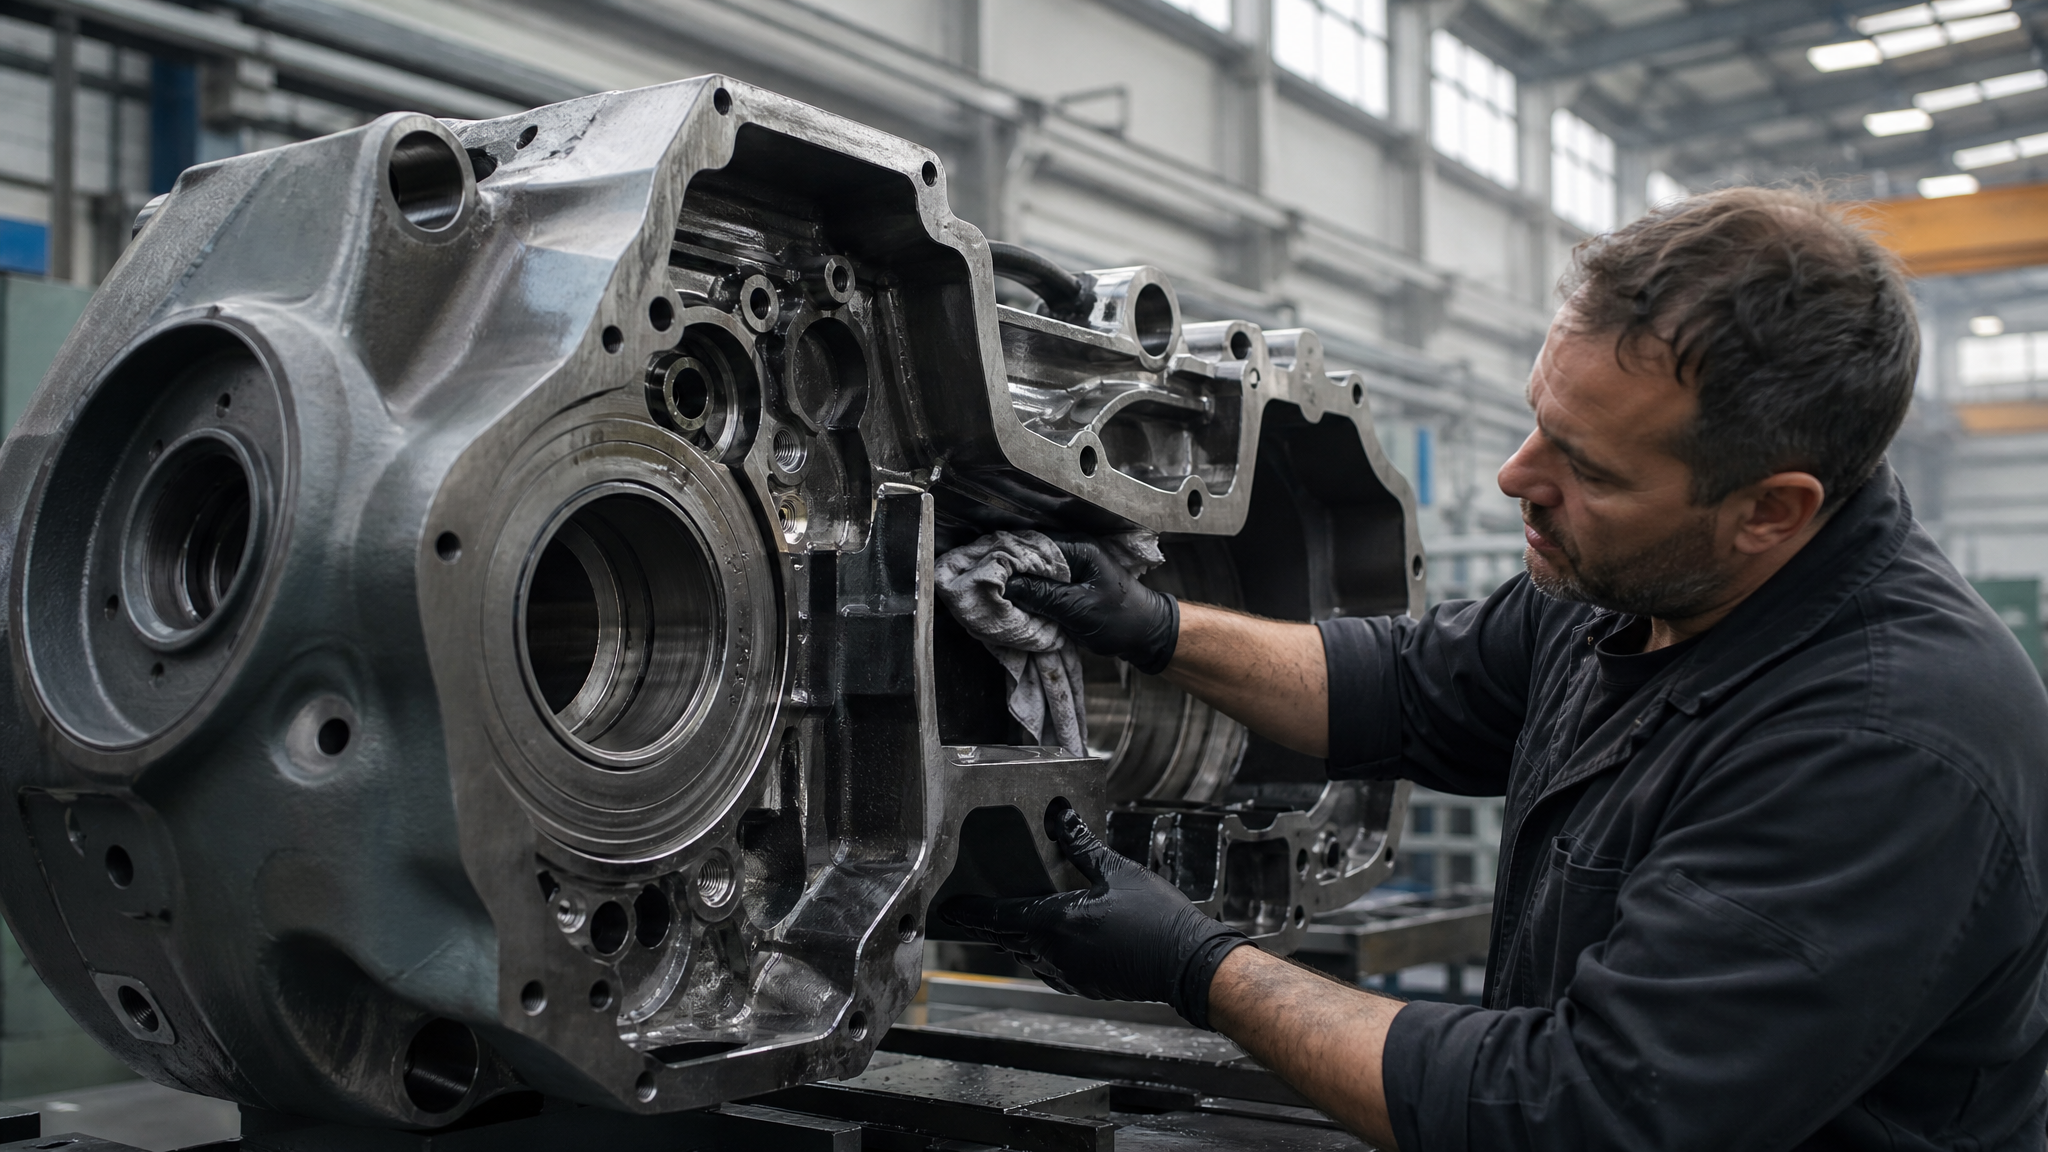
В этих местах скапливаются остатки смазки, влаги, частиц абразива. Если не очистить такие зоны полностью, они станут очагами выкрашивания, даже если основная поверхность подготовлена идеально.
Контроль труднодоступных зон
При подготовке крупногабаритной детали техническому специалисту нужно визуально осмотреть все внутренние зоны, стыки, углы и резьбовые отверстия. В каждой из них могут скрываться загрязнения. По ГОСТ 9.402-2004 поверхность должна быть обеспыленной и обезжиренной полностью, а не только на видных участках.
Если после промывки в дне полости остается стоячая вода - это проблема. Либо нужно применить более энергичную сушку (например, продув сжатым воздухом), либо переориентировать деталь так, чтобы вода вытекала самотеком. Для очистки резьбовых отверстий используют мягкие щетки или специальные ершики, смоченные в обезжиривающем растворе.
Сочетание механической очистки и обезжиривания
На крупногабаритных деталях с массивной окалиной нередко нужно сочетать несколько методов. Сценарий: деталь долго хранилась на улице, ее пронизала ржавчина и окалина. Способ 1 (только абразивоструйная очистка) будет долгим и дорогим, потому что абразив забивается ржавчиной и теряет эффективность. Способ 2 (сначала химическое травление, потом механическая очистка) намного быстрее: кислота за час растворит основной объем ржавчины, затем короткая абразивная обработка удалит остатки, и деталь готова.
Главное - соблюдать последовательность: всегда обезжиривание в первую очередь, потом удаление окалины и ржавчины, затем промывка и сушка.
Причины выкрашивания покрытия и контроль качества подготовки
Выкрашивание смазочного материала или покрытия происходит, когда адгезия нарушена.
Основные причины:
Остаточные жировые загрязнения. Жир под слоем смазки действует как разделитель, препятствуя сцеплению. Даже тонкий жировый слой в несколько микрометров серьезно ослабляет адгезию.
Неполное удаление окалины. Если окалина не удалена полностью, смазка цепляется за окалину, а не за металл. При вибрации или нагреве окалина отшелушивается, увлекая за собой слой смазки.
Вторичная коррозия. Если поверхность намокла после обезжиривания или осталась влажной перед нанесением смазки, за несколько часов возникнет микроскопический слой оксидов (вторичная коррозия), который разрушит адгезию.
Пыль и частицы. Любая частица между металлом и смазкой - это потенциальный дефект адгезии. Под нагрузкой и вибрацией такие частицы становятся очагами отслоения.
Неправильно выбранная степень чистоты. Если применена степень Sa 1 вместо Sa 2½, остатки окалины будут слишком крупными для надежного сцепления.
Контроль качества подготовки проводят на месте перед нанесением смазки. Используют три метода:
Визуальный контроль при боковом освещении. Специалист прицеливается на поверхность под острым углом, при ярком боковом свете. Если видны остатки ржавчины, окалины или загрязнений - подготовка не закончена, нужна повторная обработка.
Тест с каплей воды. На чистый участок наносят каплю дистиллированной воды. Если капля за 10 секунд расплывается и впитывается в поверхность - жиры удалены. Если собирается в шарик и скатывается - нужно повторное обезжиривание.
Тест с белой тканью. Чистую белую ветошь протирают по поверхности. Если на ветоши остаются пятна грязи, ржавчины или масла - поверхность не готова, нужна дополнительная промывка и сушка.
Для критичных применений, когда требуется максимальная надежность, используют специальные приборы: профилометры (для измерения микрошероховатости), толщинометры покрытия и датчики влажности поверхности.
Норматив и требования ГОСТ 9.402-2004
ГОСТ 9.402-2004 «Единая система защиты от коррозии и старения.
Покрытия лакокрасочные. Подготовка поверхностей» - это базовый документ, который определяет все требования к подготовке металлических поверхностей перед нанесением защитных материалов, включая смазочные покрытия и пластичные смазки с пленкообразующими свойствами.
Ключевые требования ГОСТ:
Поверхность должна быть полностью очищена от окалины, ржавчины, масел, смазок, грязи и отпечатков пальцев.
После обезжиривания поверхность промывают в горячей и холодной воде.
Конечная поверхность должна быть сухой и обеспыленной.
Допускается окрашивание по плотно сцепленной окалине только при наличии положительного заключения испытаний системы покрытия для данных условий эксплуатации; в общем случае окалину нужно удалить.
Для фосфатирования (промежуточного слоя перед дополнительной защитой) требуется предварительное удаление окалины, ржавчины, жиров и масел.
ГОСТ также ссылается на ISO 8501-1 для визуальной оценки степеней чистоты (Sa 1, Sa 2, Sa 2½, Sa 3). В России часто используют связку ГОСТ 9.402-2004 + ГОСТ Р ИСО 8501-1-2014, чтобы точно определить требуемую степень и контролировать результат.
В качестве альтернативного решения для улучшения адгезии и предотвращения выкрашивания покрытия на сложных геометриях, особенно после микропескоструйной обработки, могут применяться твердосмазочные покрытия. Они создают дополнительный слой, который компенсирует микродефекты подготовки и повышает долговечность защиты, особенно в условиях вибрации и циклических нагрузок.
Часто задаваемые вопросы
Почему нельзя пропустить обезжиривание и сразу приступить к абразивной очистке?
Жиры и смазки забивают абразивные частицы, делая их неэффективными. Абразив теряет режущие свойства и вместо очистки поверхности создает липкую кашу из смеси жира и абразива. Результат - плохая адгезия. По ГОСТ требуется удалять жиры до механической очистки.
Чем отличаются степени чистоты Sa 2 и Sa 2½?
Sa 2 допускает заметные остатки окалины и ржавчины, видимые при нормальном освещении. Sa 2½ - это почти полная очистка до чистой стали; допускаются только слабые пятна и полосы, видимые при боковом острого угла освещении. Для надежной адгезии смазочных материалов стандартно используют Sa 2½.
Может ли вода после обезжиривания стоять на поверхности перед сушкой?
Нет. Любая влага перед нанесением смазки должна быть полностью удалена. Стоячая вода за несколько часов вызовет вторичную коррозию - микроскопический слой оксидов, который разрушит адгезию. Поверхность сушат в сухом помещении или в специальной камере при 40-60 °C.
Как контролировать качество обезжиривания на месте?
Применяют тест капли воды: наносят чистую дистиллированную воду на подготовленную поверхность. Если капля расплывается и впитывается за 10 секунд, жиры удалены. Если капля собирается в шарик - обезжиривание нужно повторить.
Почему на крупногабаритных деталях выкрашивание чаще начинается с краев и полостей?
В полостях, пазах и углах скапливаются остатки смазки, пыль и влага. Такие зоны часто подготавливают менее тщательно, так как они менее видны. При эксплуатации именно в этих местах адгезия нарушается первой, и выкрашивание начинается оттуда.
Заключение
Плохая адгезия покрытия - это результат недостаточной подготовки поверхности, а не следствие неправильного выбора смазочного материала. Стандартная последовательность подготовки крупногабаритных деталей включает четыре обязательных этапа: обезжиривание, удаление окалины и ржавчины, промывка и финальная сушка. Каждый этап нельзя пропустить и нельзя выполнить в другом порядке.
Для надежной адгезии достаточно достичь степени Sa 2½ по ISO 8501-1 и ГОСТ 9.402-2004 - это означает практически полное удаление окалины, коррозии и загрязнений. Особое внимание нужно уделить труднодоступным зонам крупногабаритных деталей: полостям, резьбе и стыкам, где остаток смазки или влаги становится причиной локального выкрашивания. Перед нанесением смазочного материала проведите финальный визуальный контроль при боковом освещении и тест капли воды. Если оба результата положительны - поверхность готова, и адгезия будет надежной.