Почему метод окунания не подходит для точного машиностроения: толщина слоя покрытия и ресурс детали
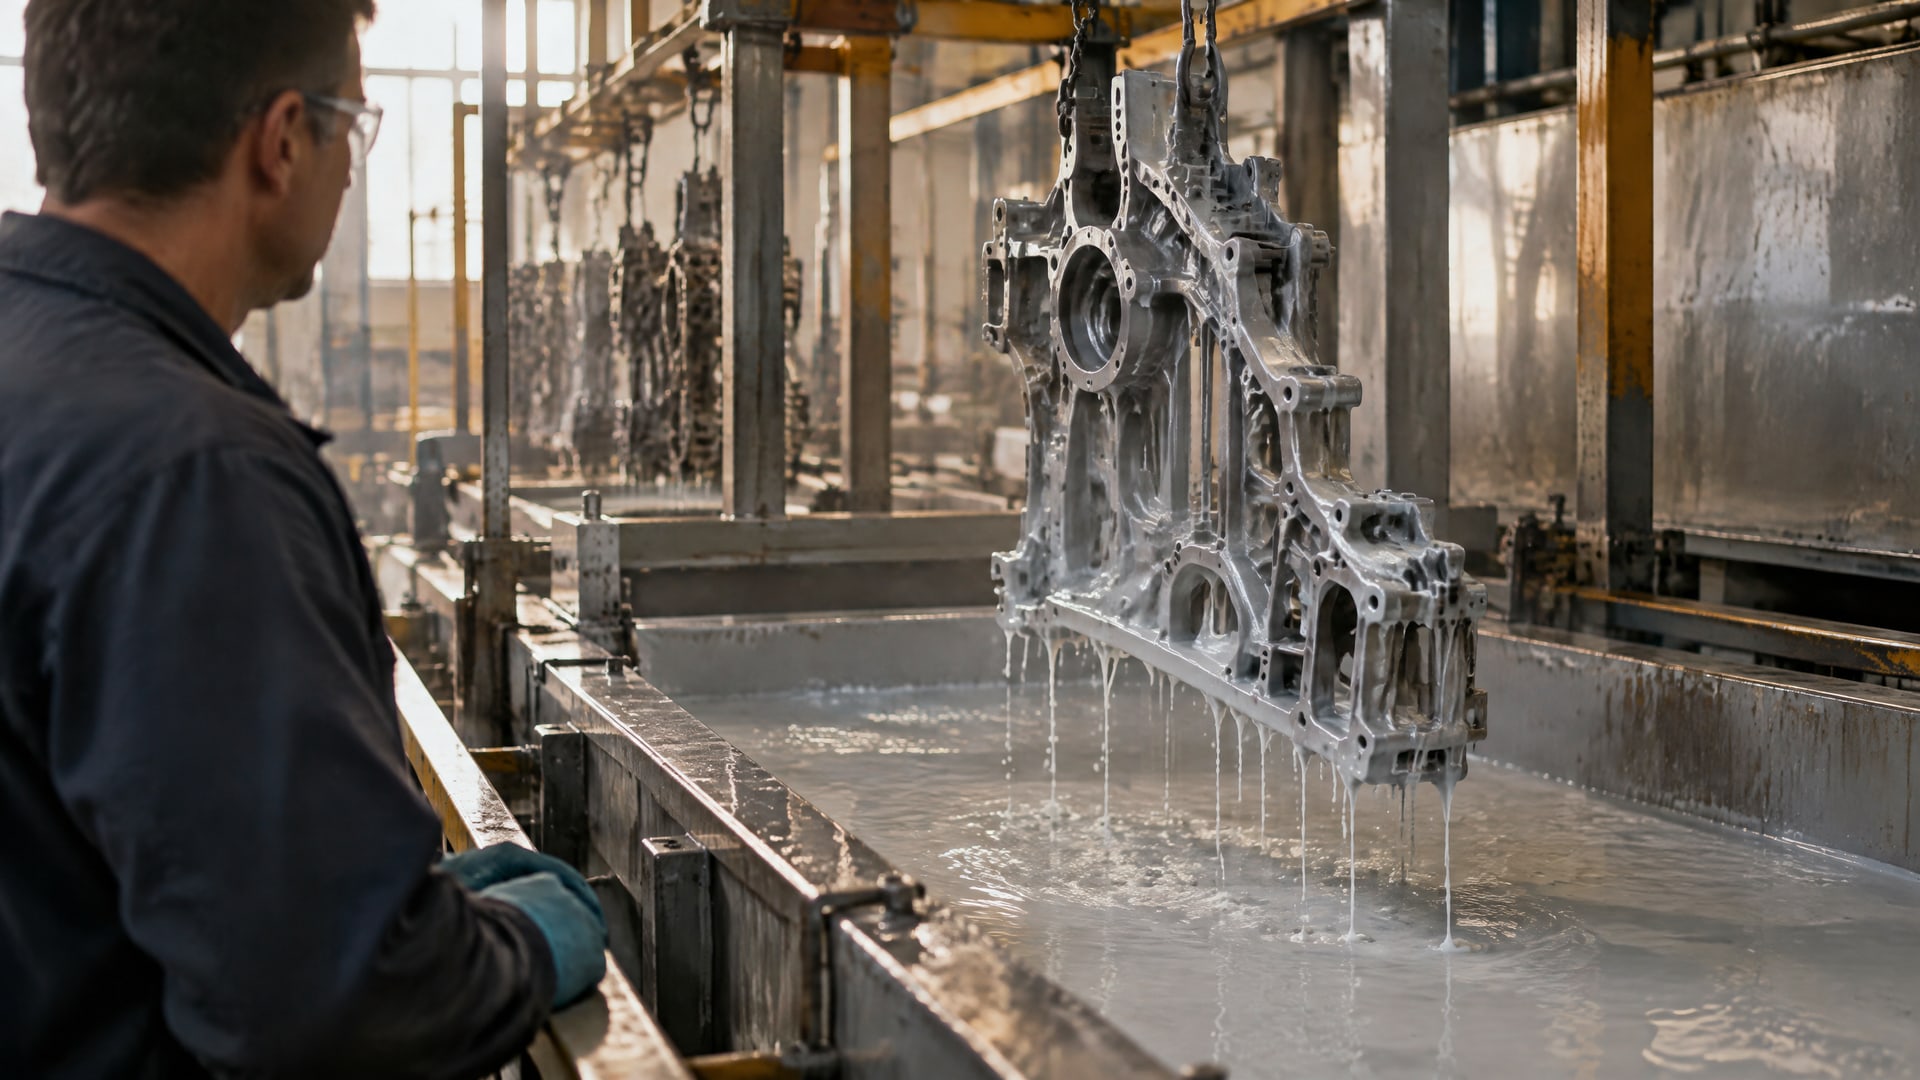
Метод окунания сложно применять там, где для детали важна стабильная толщина слоя покрытия: итог зависит от вязкости материала, скорости извлечения, содержания сухого остатка и условий сушки. Поэтому одинаковый режим нанесения сам по себе не гарантирует одинаковую пленку. Для точных деталей выбирают процесс с контролируемыми параметрами и проверяют готовое покрытие измерениями.
Как окунание влияет на толщину слоя покрытия
При окунании покрытие формируется за счет стекания материала с детали, поэтому толщина и равномерность пленки зависят от параметров процесса.
ASTM D823 указывает среди таких факторов вязкость, скорость извлечения и процент сухого остатка. Изменение любого из них может повлиять на результат.
Сложная геометрия детали также требует внимания: локальная толщина не всегда совпадает с той, которую ожидают по общему режиму нанесения. Стандарт ASTM D823 описывает практики получения пленок равномерной толщины на тестовых панелях, но нанесение без измерений не подтверждает, что нужный слой получен на конкретном изделии.
Оценивать равномерность следует по нескольким точкам. ASTM D823 предусматривает проверку как минимум в трех разных зонах панели. Для сопоставимости измерений важно сохранять одинаковое место контроля, а саму сухую пленку можно проверять профилометрией, эллипсометрией или оптической интерференцией.
Какие методы нанесения покрытий выбрать для точных деталей
Для точного машиностроения метод нанесения выбирают по требуемому окну толщины, геометрии детали и возможности контролировать результат.
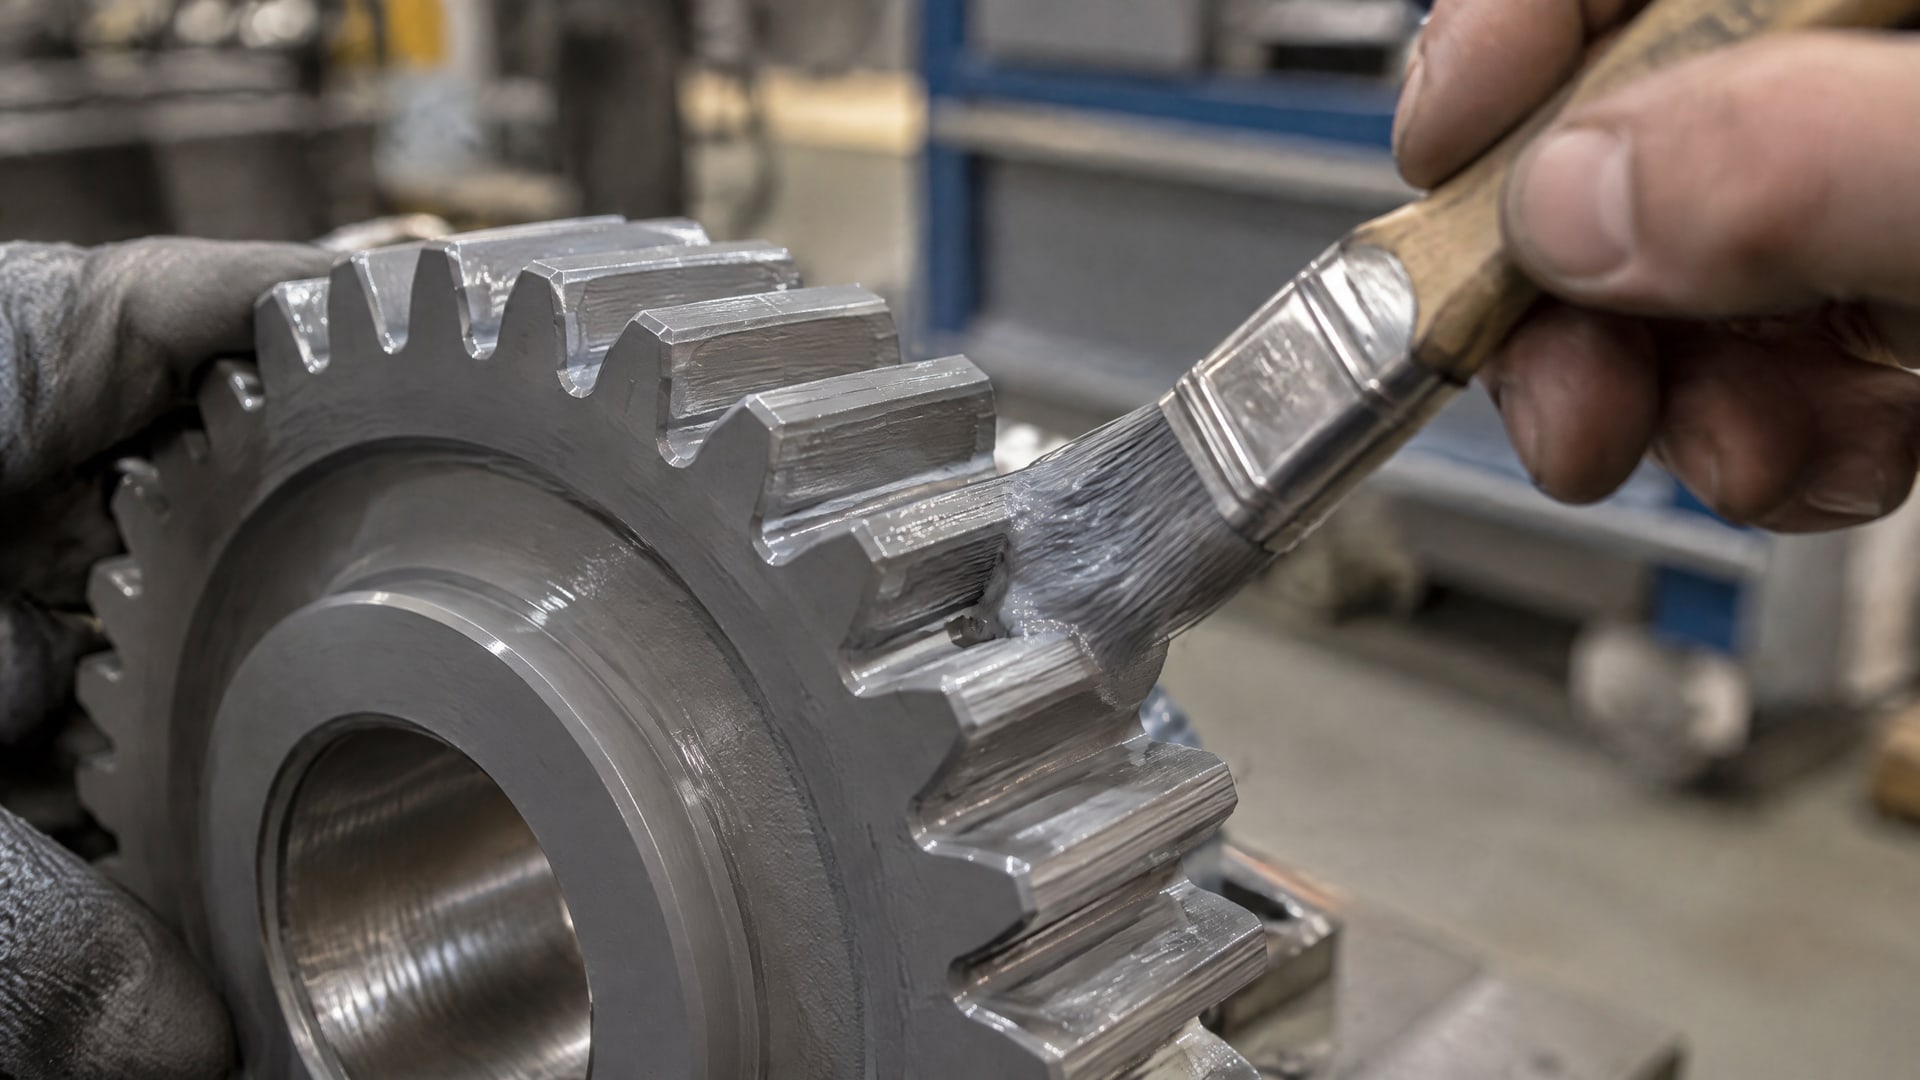
Если важны посадки и допуски, процесс, в котором толщина зависит от стекающего слоя, требует особенно строгого контроля. При необходимости повторяемости целесообразно рассматривать методы, где толщину проще нормировать и измерять.
Контроль не ограничивается одной технологической инструкцией. Для измерения толщины металлических и других неорганических покрытий предназначен BS EN ISO 3882:2024. В промышленности применяют контактные и бесконтактные методы, в том числе оптический, рентгенофлуоресцентный, вихретоковый и ультразвуковой. Средства измерения проверяют по эталонам, а слой оценивают в нескольких точках.
При выборе покрытия для стальной детали важно учитывать и стандарт, и геометрию основы. Для горячего цинкования стальных изделий используют BS EN ISO 1461:2022; требуемая толщина связана с толщиной стали. Например, в справочном материале по стандарту для мостовых балок указано типичное минимальное среднее покрытие 85 мкм. Это значение относится к указанному случаю, а не является универсальной нормой для любых деталей.
Почему увеличение толщины не всегда продлевает ресурс детали
Увеличение толщины покрытия не гарантирует более долгую работу детали.
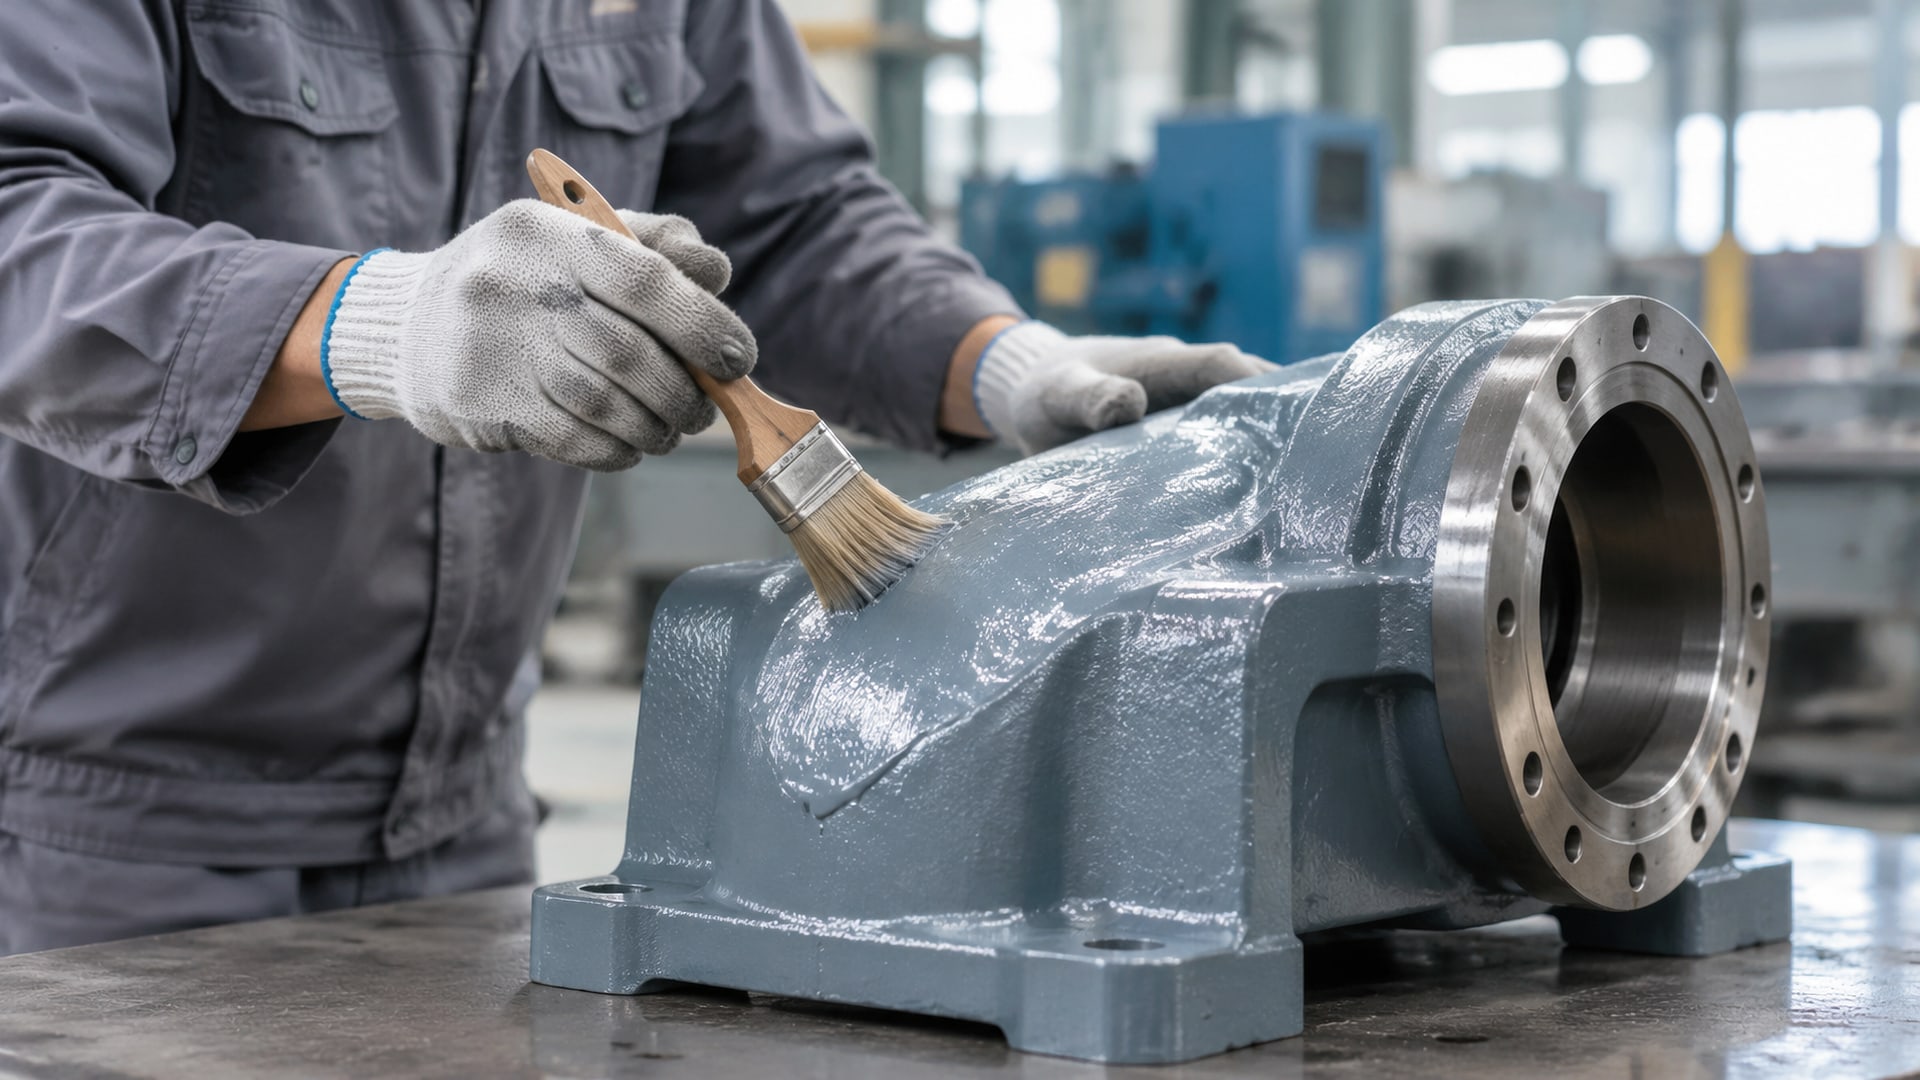
Избыточный слой может повлиять на допуски и посадки, а требуемую толщину следует определять с учетом геометрии, условий работы и измеряемости покрытия. Для цинковых покрытий более толстый слой, чем требуется по BS EN ISO 1461, следует задавать после консультации со специалистом по оцинкованию или профильной ассоциацией.
Для точной детали в технических требованиях фиксируют окно толщины, зоны, где покрытие не допускается, и критерии внешнего вида. Затем проверяют стабильность процесса не только в начале, но и в ходе серии. Такая постановка помогает связать требования к слою с контролем качества, а не полагаться на визуальную оценку.
Линейка антифрикционных покрытий MODENGY предлагает решения для защиты деталей от износа в условиях точного машиностроения. При подборе конкретного покрытия исходят из материала детали, механизма износа и требований к слою, а не только из стремления получить максимальную толщину.
Как подбирать покрытие деталей насоса
Для покрытия деталей насоса сначала определяют механизм повреждения: рабочие компоненты могут сталкиваться с эрозией, абразивным и скользящим износом, а также кавитацией.
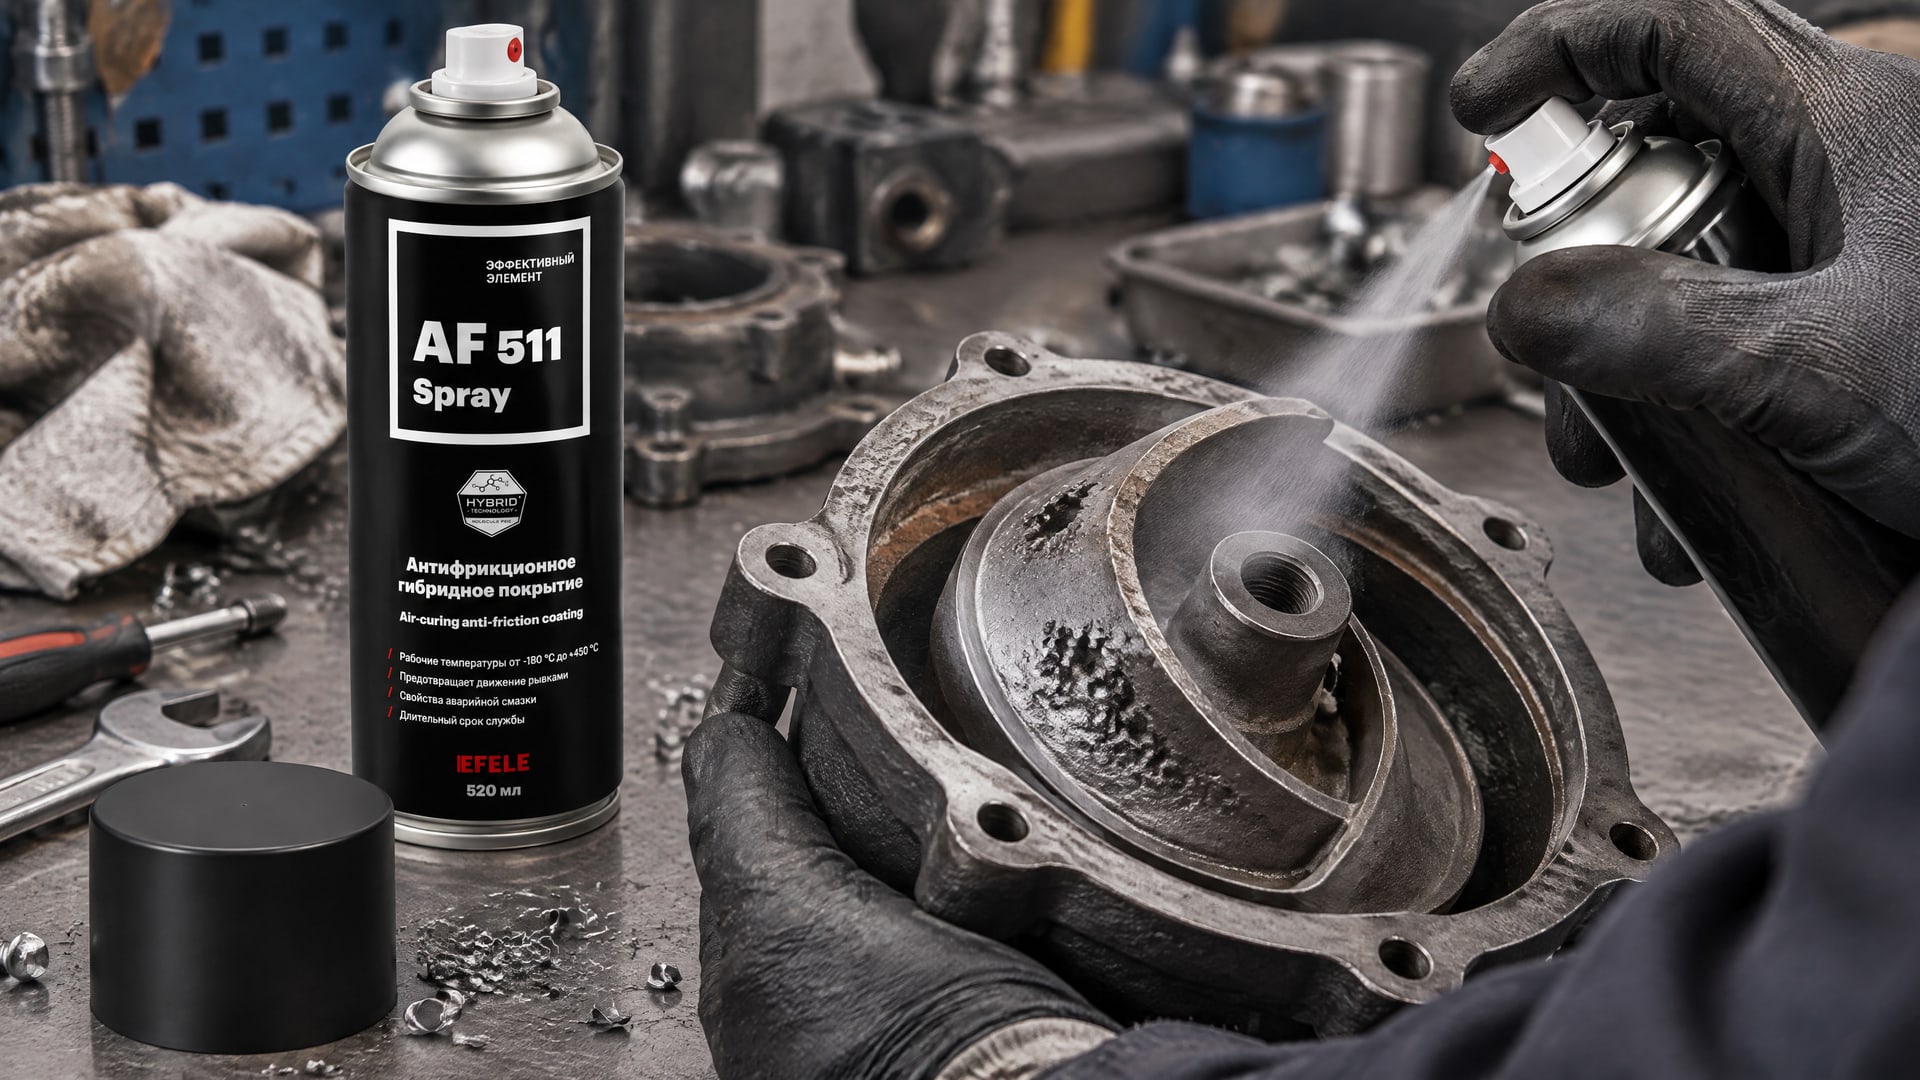
Поэтому требования к защите зависят от перекачиваемой среды и условий работы. Если в среде высокое содержание хлоридов, защитные меры рассматривают независимо от материала рабочего колеса.
При эрозионном износе внутренних поверхностей важны не только толщина, но и материал основы, состав среды и наличие кавитации. Окунание в такой задаче может не подходить, если оно не обеспечивает требуемую повторяемость или доступ к нужным участкам детали. Для защиты внутренних поверхностей от эрозионного износа, когда окунание неэффективно, применяют антифрикционные твердосмазочные покрытия, наносимые распылением; в этой задаче используют EFELE AF-511 Spray.
Что указать в требованиях к покрытию
Чтобы обеспечить повторяемость, техническое задание должно описывать не только тип покрытия, но и параметры его приемки.
Для точных деталей задают диапазон допустимой толщины, зоны исключения и критерии внешнего вида, а также метод и места измерения. Это позволяет сопоставлять результат между деталями и проверять стабильность процесса.
Перед запуском серии инженеру и закупщику стоит сверить требования к покрытию с геометрией изделия и условиями эксплуатации. Для стальных деталей с цинковым слоем требования увязывают с BS EN ISO 1461, а для контроля толщины металлических и неорганических покрытий учитывают BS EN ISO 3882:2024. Если окунание не обеспечивает заданное окно толщины, следует выбирать более управляемый метод нанесения и подтверждать результат многоточечными измерениями.
Подберём материал под вашу задачу.
Опишите узел, условия и режимы — технический специалист предложит конкретную позицию из каталога.