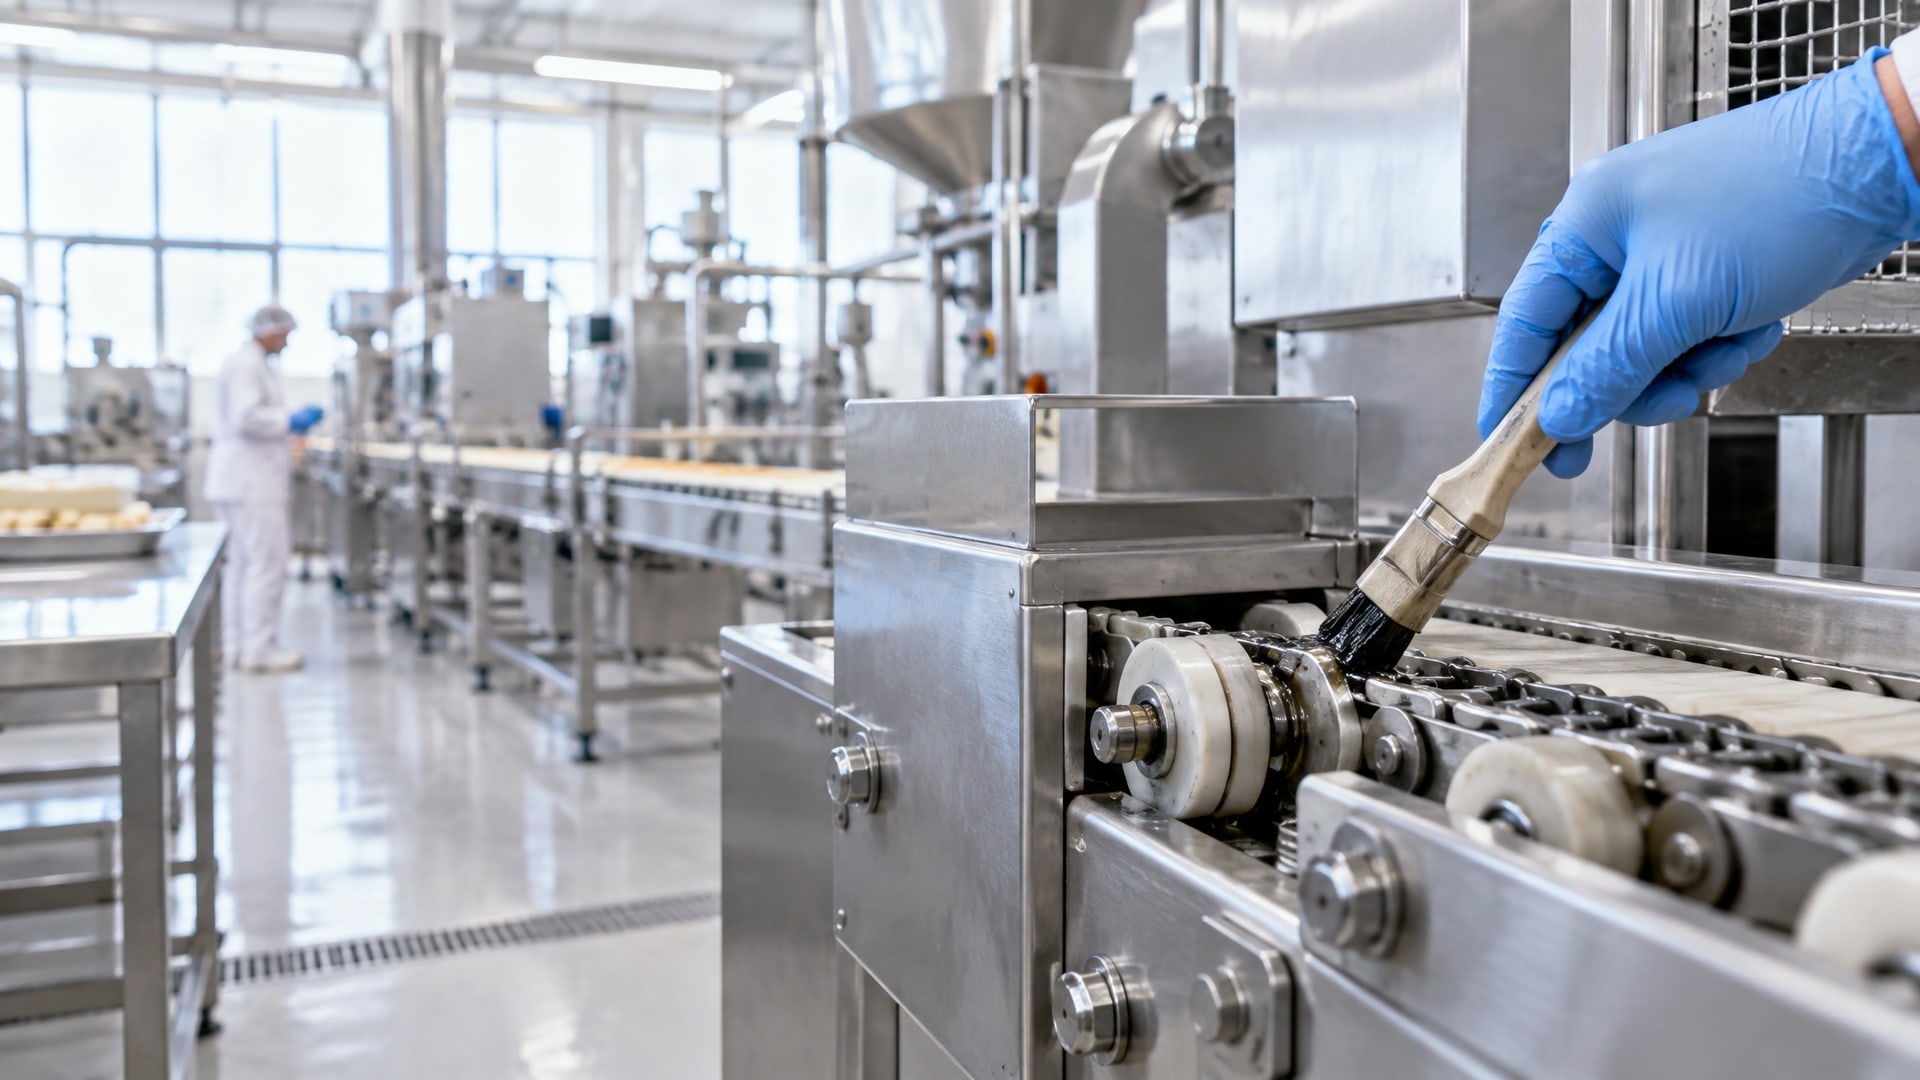
Фасовочное и упаковочное оборудование работает в условиях, где смазка может случайно попасть на продукт или пищевую упаковку. Для таких участков применяют смазки с допуском NSF H1 - категорией, специально разработанной для случайного контакта с пищей. H1 не означает сверхчистоту или универсальность: это прежде всего нормативный допуск, подтверждающий, что ингредиенты смазки соответствуют требованиям FDA 21 CFR 178.3570 и безопасны при случайном попадании в пищевую цепь в концентрациях до 10 ppm. Статья объясняет, как выбрать и применить пищевую смазку H1 на конкретных узлах упаковочных линий, какие параметры учитывать помимо допуска и как избежать типичных ошибок при обслуживании.
Что означает NSF H1 и когда ее применяют
NSF H1 - это категория пищевых смазок для зон, где возможен случайный контакт со смазкой.
В отличие от H2 (для которой контакт с пищей строго запрещен), H1 разработана на основе ингредиентов, одобренных FDA и ISO 21469. Допуск подтверждает, что при случайном попадании смазки в продукт в концентрации не выше 10 ppm она не представляет угрозу здоровью.
На фасовочных машинах H1 применяют на узлах, находящихся над линией продукта или рядом с открытой упаковкой: на цепных передачах над конвейером, на направляющих форм-заполняющих головок, на подшипниках механизма герметизации и на редукторах, если они расположены так, что остатки смазки могут попасть на упаковку. Для узлов ниже линии продукта, во влажной среде мойки или на механизмах, полностью закрытых и изолированных от пищи, могут подойти обычные промышленные смазки класса H2 или вообще без пищевого допуска.
Главное различие H1 и H2 не в качестве смазки, а в регистрации и нормативном допуске. H1 зарегистрирована как пригодная для incidental food contact; H2 таким статусом не обладает. Выбор H1 - это не переплата за «премиум», а соблюдение нормативных требований и снижение риска нарушения санитарных правил при проверке.
Ключевые параметры при выборе пищевой смазки H1
Допуск NSF H1 - это только первый критерий.
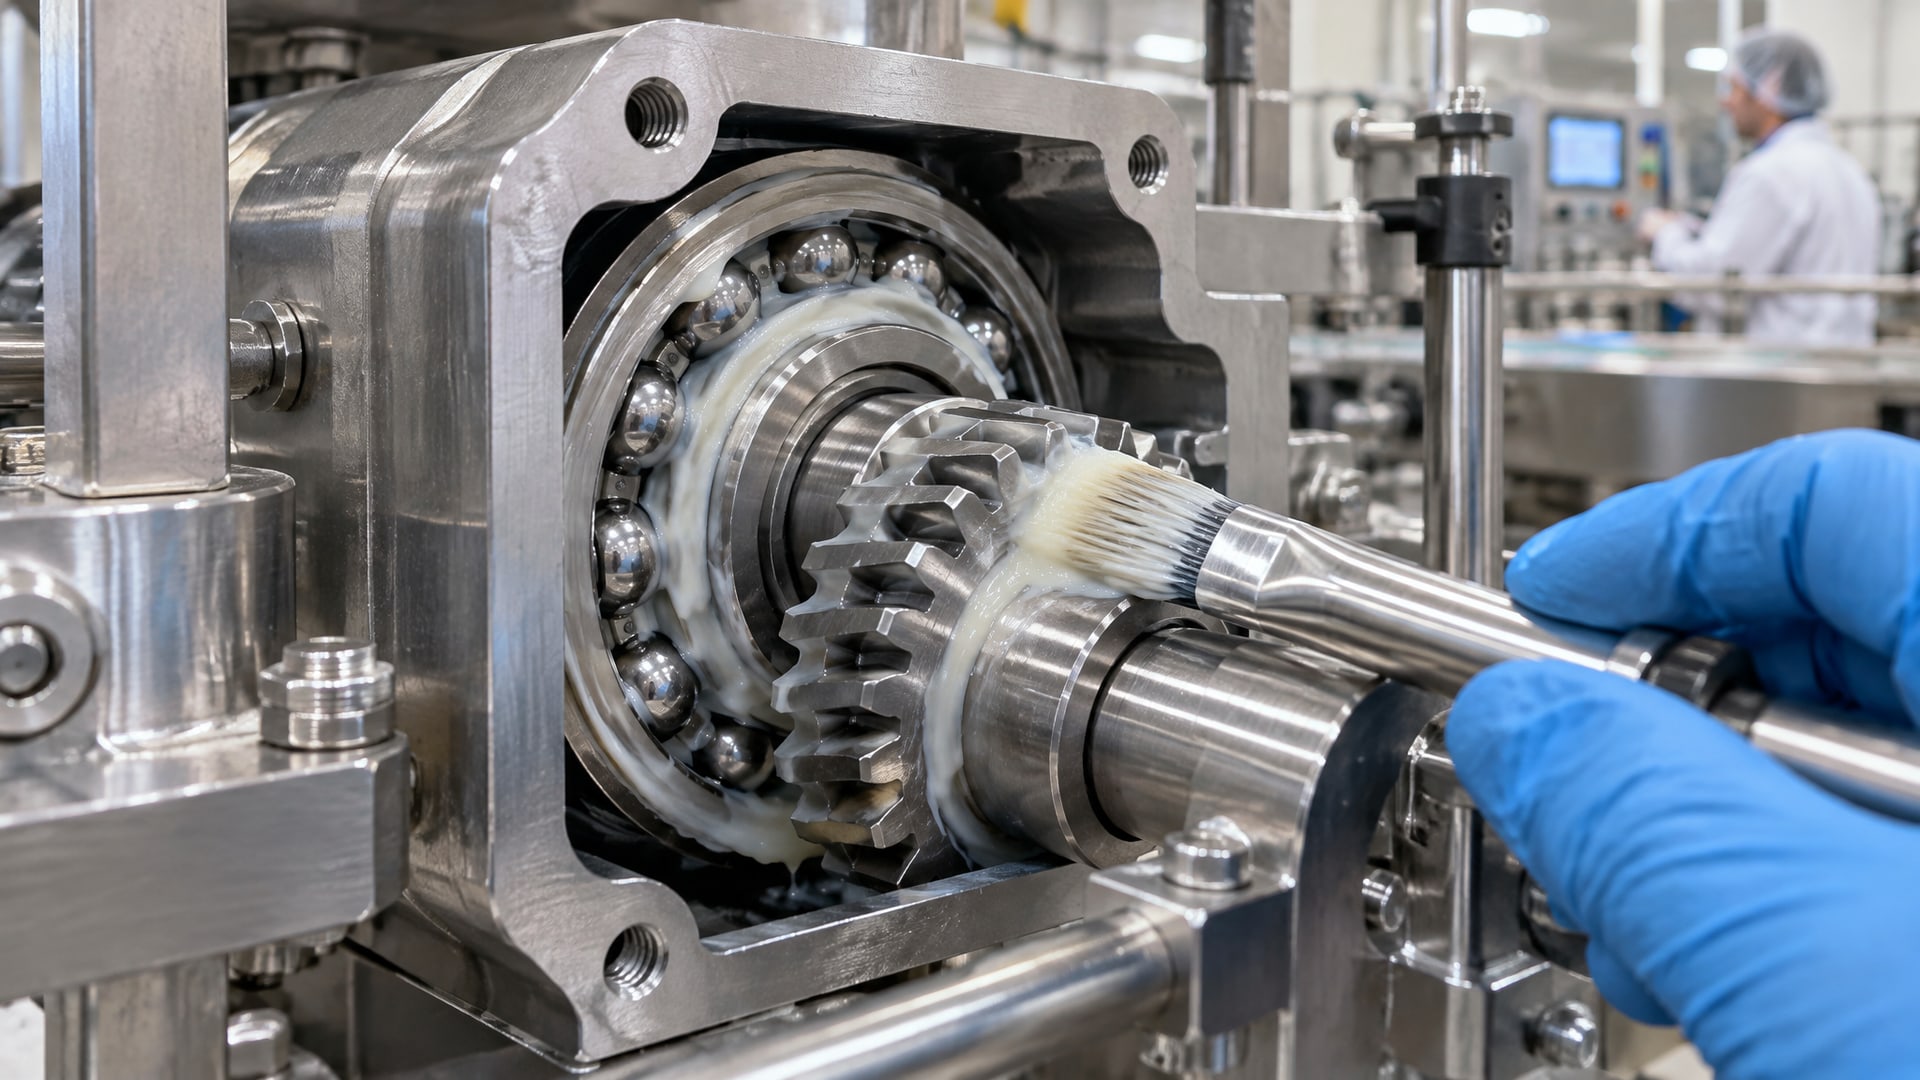
Вторым и третьим являются технические характеристики, которые должны соответствовать конкретному узлу и условиям работы.
NLGI-класс и консистенция: пластичные пищевые смазки поставляются в классах NLGI 1, NLGI 2 и редко NLGI 3. NLGI 2 - самая распространенная для подшипников и редукторов упаковочного оборудования; NLGI 1 или более мягкие формулы рекомендуют для высокоскоростных подшипников и цепных передач, где загустелая смазка может привести к пробуксовке. Выбор NLGI класса зависит от скорости вращения узла, нагрузки и температурного режима.
Температурный диапазон: упаковочные машины часто работают при температурах от 0 до +60 °C, но запаечное и термоформовочное оборудование может выходить за эти пределы. Если узел находится рядом с нагревательными элементами, ищут смазки с диапазоном до +80…+100 °C или выше. Для холодильных линий важна низкотемпературная текучесть и сохранение консистенции при минусовых температурах.
Вязкость базового масла и антифрикционные свойства: для высоконагруженных узлов (редукторы, муфты, направляющие) смазки подбирают с EP (противозадирными) присадками; для легких узлов и быстроходных подшипников подойдут более жидкие формулы. Базовое масло может быть минеральным (дешевле, стандартный вариант) или синтетическим (более стойко к окислению, шире температурный диапазон).
Водостойкость и стойкость к моющим средствам: если оборудование регулярно моют водой или слабыми щелочными растворами (что типично для пищевого производства), смазка не должна эмульгироваться и смываться. Проверяют в спецификации пункт об устойчивости к воде и pH диапазон совместимости.
Совместимость с материалами: на упаковочных машинах применяются резины, пластики и краски. Смазка не должна разбухать резину или растворять краску. Если на узле стоит резиновое уплотнение или манжета, сверяют совместимость в технлисте смазки или консультируются с производителем оборудования.
Зоны применения H1-смазок на упаковочных и фасовочных линиях
Упаковочное оборудование условно делится на две зоны: контролируемые (над линией продукта, в зоне видимости) и защищенные (редукторы, вращающиеся валы, закрытые механизмы).
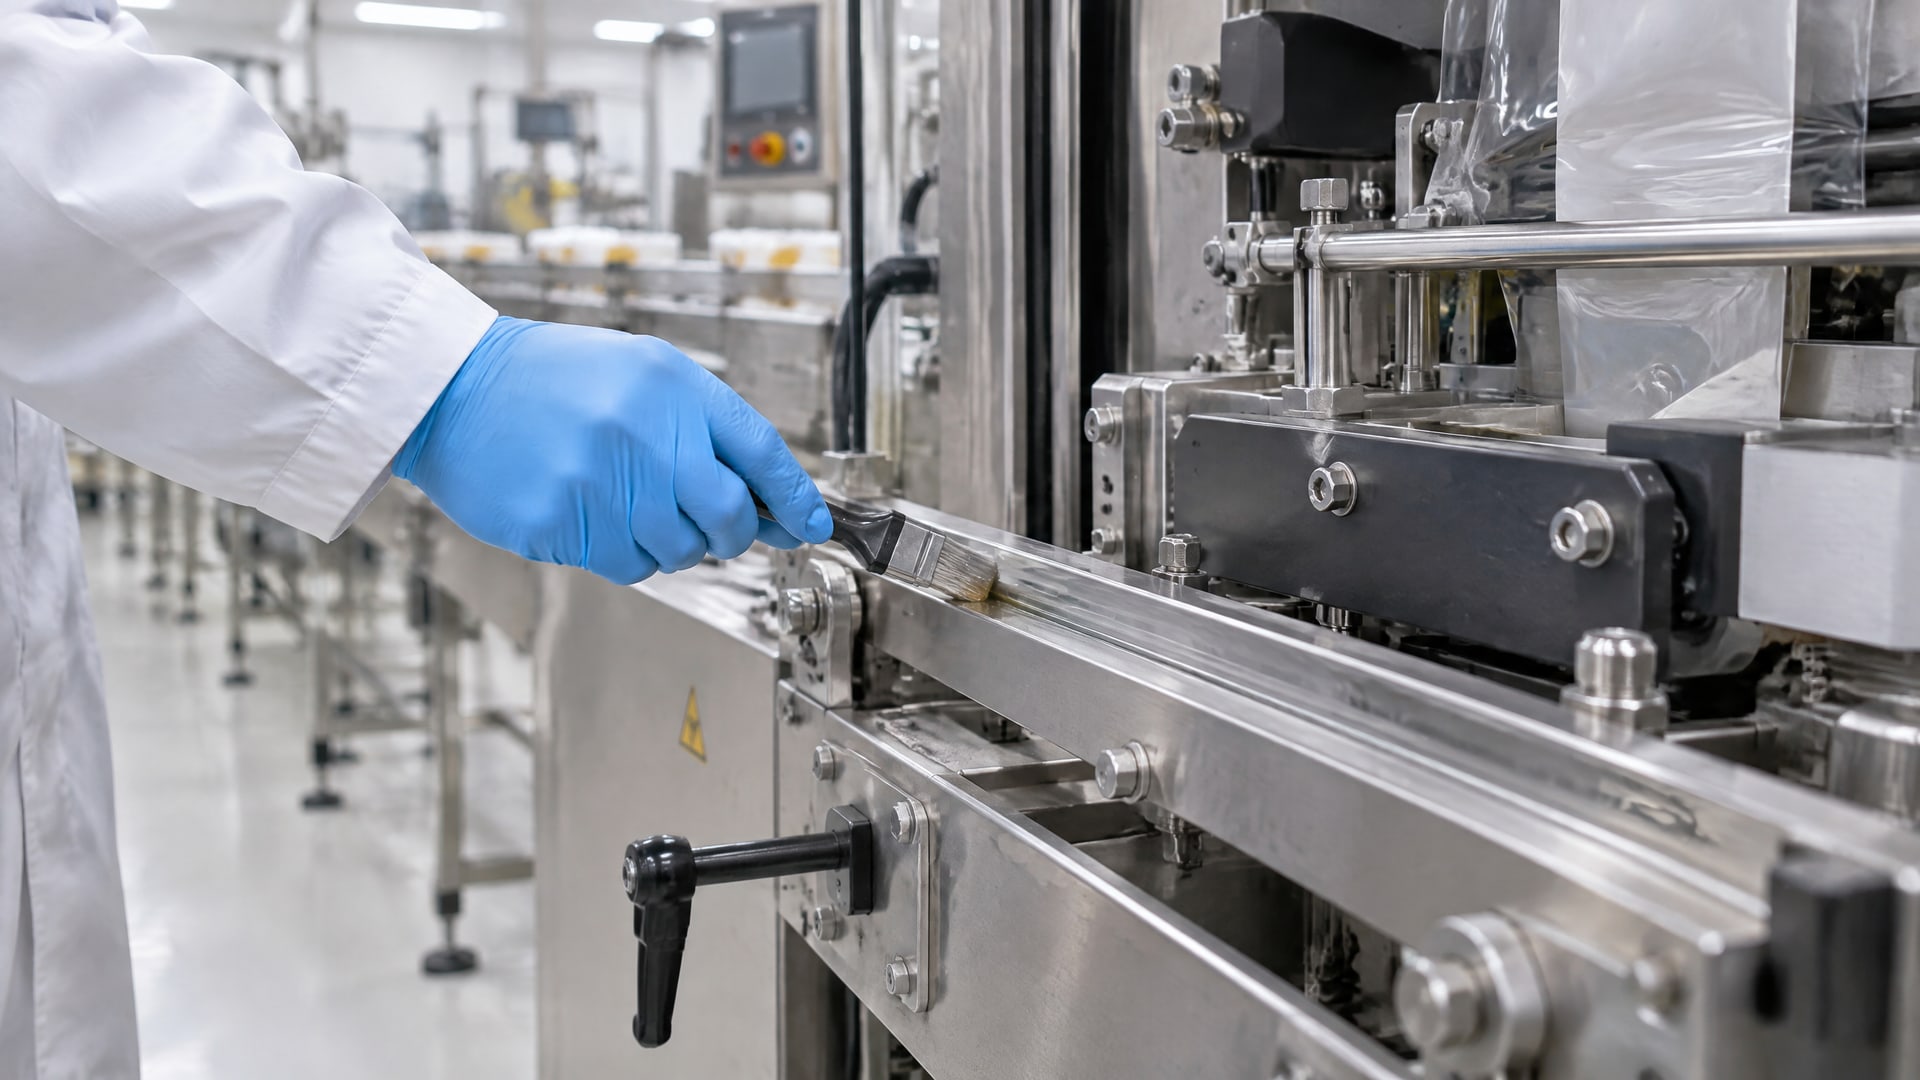
На узлах form-fill-seal машин смазка попадает в зону максимального риска: здесь движутся клапаны подачи продукта, направляющие заготовок упаковки, нагревательные элементы герметизации. H1 - обязательна для подшипников и тяг, расположенных над конвейером продукта.
На этикетировочном оборудовании смазка применяется на направляющих рулона этикетки, прижимных валиках, редукторе привода. Если валики касаются упаковки, которая потом может быть с едой, выбирают H1. Если механизм полностью закрыт крышкой и касается только пустой упаковки, можно использовать обычную смазку.
На весах и дозирующих системах смазка наносится на подшипники, шариковые винты, направляющие. Эти узлы часто расположены прямо над воронкой подачи или рядом с открытым продуктом, поэтому H1 критична.
На конвейерных цепях над линией продукта смазку наносят тонкой пленкой на движущиеся звенья. Избыток смазки будет летать и оседать на упаковку, поэтому важна дозировка и вязкость, соответствующие скорости цепи.
На редукторах и муфтах, если они установлены в защищенном корпусе и не соприкасаются с продуктом, применяют либо H1, если редуктор находится над линией и может просочиться, либо обычную промышленную смазку, если герметичность гарантирована.
Как правильно нанести пищевую смазку H1
Технология нанесения пищевой смазки H1 отличается от обычной промышленной смазки только в части дозировки и контроля.
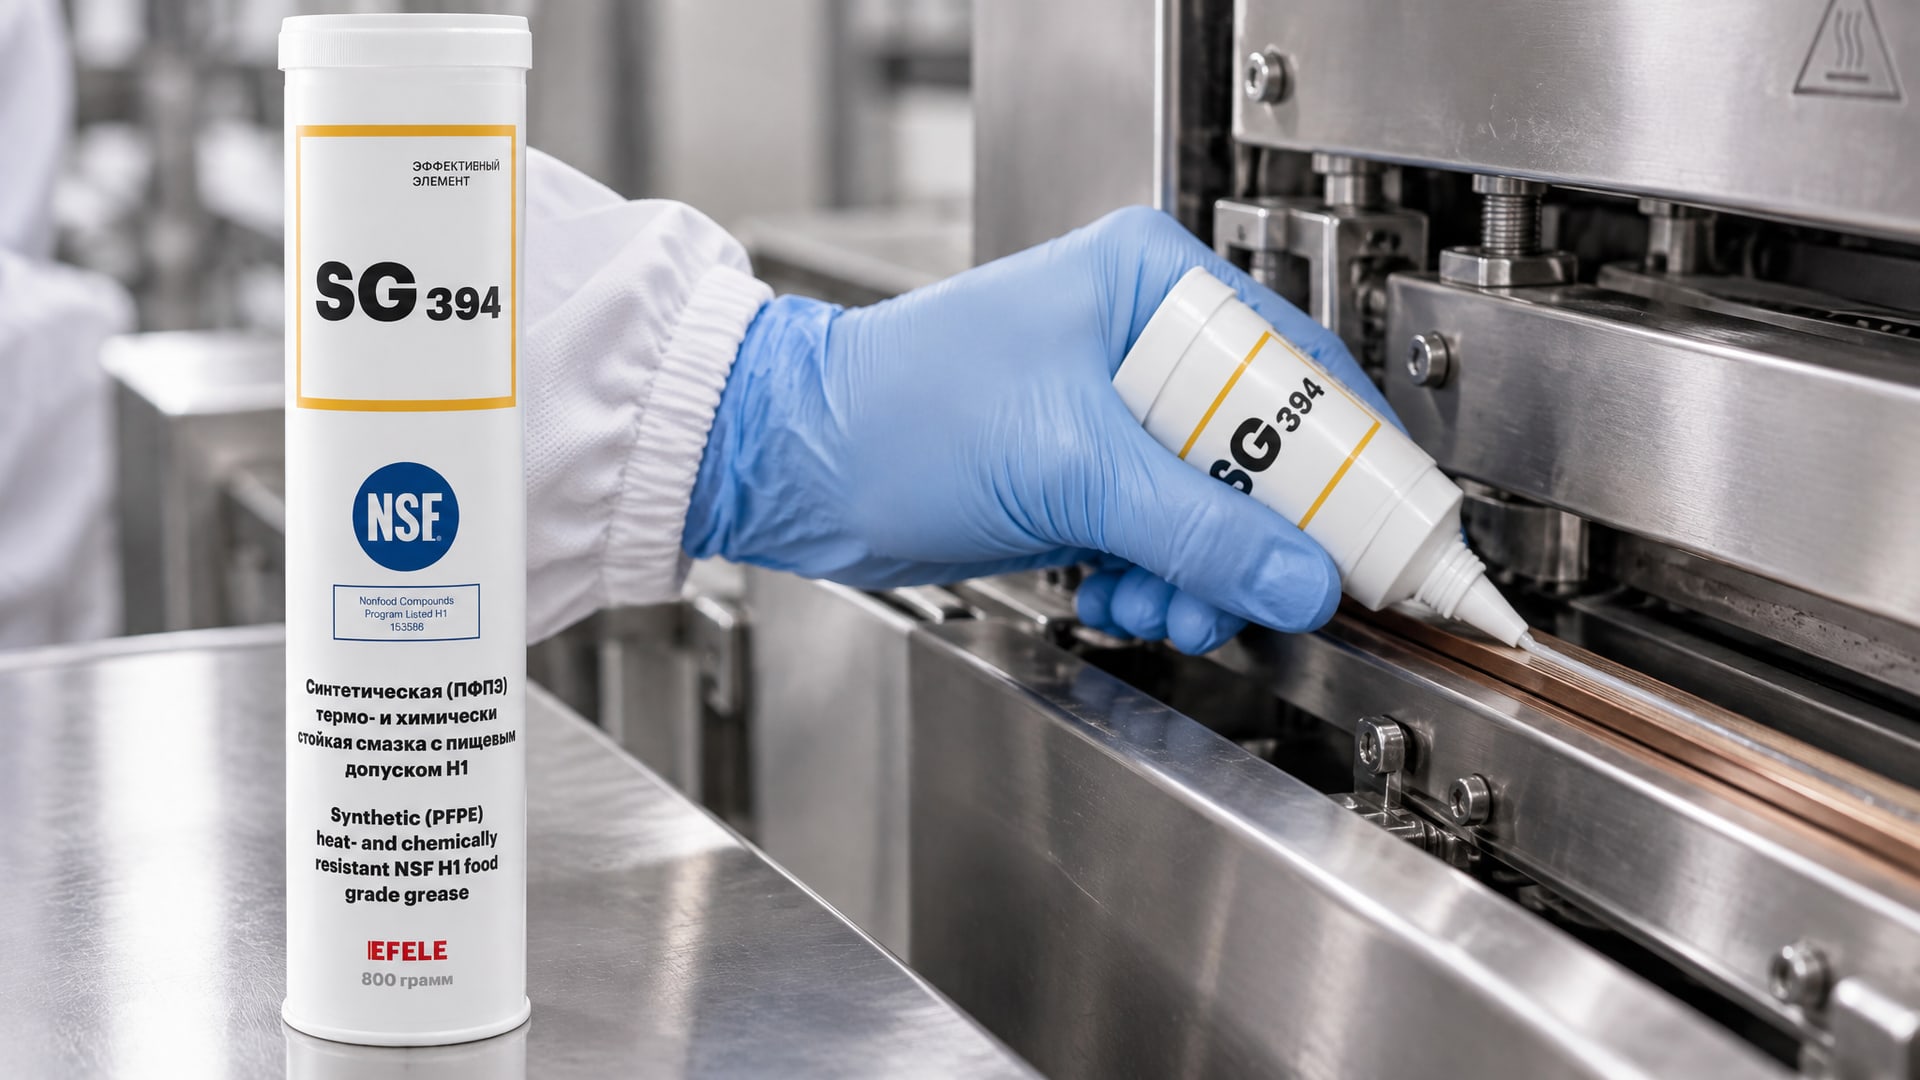
Основной принцип остается - смазка наносится тонким слоем в правильное место и в правильном количестве.
Подготовка и выбор инструмента
Перед смазкой узел очищают от старой смазки тряпкой без ворса или специальной салфеткой; пищевые смазки требуют чистоты не меньше, чем любые другие. Для нанесения используют маленькие шприцы (25–50 г), масленки или аппликаторы, исключая попадание смазки мимо цели. Если смазка поставляется в аэрозоле, проверяют, что упаковка защитит от контаминации и испарений.
Дозировка
На каждый подшипник наносят от одной горошины до полграмма смазки в зависимости от размера узла и NLGI класса. На направляющие - тонкая полоска вдоль всей длины или точечные капли через 5–10 см. На цепи наносят смазку между звеньями, избегая осадки на весь периметр цепи. Главное правило - если смазка видна на упаковке или разбрызгивается при движении, ее было слишком много.
После нанесения
После смазки узел собирают и включают оборудование, чтобы смазка распределилась. Если из узла вытекает смазка - это признак избытка или неправильного выбора консистенции (NLGI). Часто машина работает несколько оборотов вхолостую, смазка распределяется внутри подшипника, и избыток должен выжиматься наружу минимально. Его убирают чистой тряпкой после сборки, не дожидаясь, пока он засохнет.
Для узлов, работающих под нагрузкой и высокой температурой, например, в запаечном оборудовании, используют термо- и химстойкие составы. Так, EFELE SG-394 выдерживает температуры до +260 °C и сочетает NSF H1 допуск с противозадирными свойствами, что критично для механизмов герметизации, испытывающих высокие нагрузки и температурные колебания.
Периодичность смазки
На большинстве фасовочных машин смазку повторяют каждые 200–500 часов работы, но для оборудования, работающего с интенсивными нагрузками, цикл может быть 50–100 часов. Регламент указывает инструкция производителя. Если после смазки узел быстро начинает стучать или греться, значит, смазка ушла или была подобрана неправильно по консистенции или вязкости.
Частые ошибки при выборе и применении H1-смазок
Практика показывает, что закупщики и техники часто допускают ошибки, которые приводят к отказам оборудования, загрязнению упаковки или нарушениям при санконтроле.
Ошибка 1: Подмена понятий H1 и H2
H2 - это смазки, которые НЕ допускаются к контакту с пищей вообще. Если на узле стоит H2, а продукт находится выше, это нарушение. H1 и H2 - не две степени одного допуска, а два разных класса. Многие поставщики смазок неправильно переводят эти обозначения на русский, выдавая H2 за «пищевую, но без прямого контакта». На самом деле H2 вообще не пригодна для пищевого оборудования.
Ошибка 2: Выбор смазки только по имени, без учета NLGI и температурного диапазона
Купили H1-смазку, но она оказалась NLGI 3 (слишком жесткая) для высокоскоростного подшипника или с диапазоном -10…+50 °C, а узел работает при +70 °C. Результат - смазка не распределяется, подшипник перегревается. Все параметры проверяют в техлисте перед закупкой.
Ошибка 3: Нанесение избытка смазки
«Чем больше смазки, тем лучше» - один из самых вредных мифов. На пищевом оборудовании избыток смазки выжимается на упаковку, притягивает пыль и грязь, портит товарный вид. Смазка наносится ровно столько, сколько нужно для защиты трущихся поверхностей, и не более.
Ошибка 4: Использование одной смазки везде
«Купили одну смазку на все узлы» - типичная ошибка снабженцев. На самом деле упаковочная машина требует 2–3 разных смазок: одна для подшипников редуктора (может быть более вязкая), другая для быстроходных цепей (более жидкая), третья - для высокотемпературных узлов запаечного механизма. Каждый узел имеет свои требования к консистенции и температурному диапазону.
Ошибка 5: Замена проверенной смазки на «дешевую аналогичную»
Если оборудование работало хорошо с одной смазкой, а потом перешли на другую, которая дешевле, но не проверена на совместимость, могут возникнуть неожиданные проблемы: смазка разбухает резину, окисляется быстрее, выбрызгивается. Перед заменой смазки сверяют совместимость с производителем оборудования.
Ошибка 6: Путаница между NSF H1 и ISO 21469
Думают, что это два разных допуска, между которыми нужно выбирать. На самом деле ISO 21469 - это стандарт гигиенического производства и контроля смазок, а NSF H1 - категория допуска. Смазка может быть сертифицирована по NSF H1 и соответствовать ISO 21469 одновременно. На техлистах это часто указывают обе характеристики.
Подбор смазки для конкретных узлов упаковочного оборудования
Выбор пищевой смазки начинается с идентификации узла, его скорости, температуры и материалов.
| Узел | Требуемый NLGI | Диапазон °C | Особенность | Пример подхода |
|---|
| Подшипники редуктора | 2–2.5 | -10…+80 | Высокая нагрузка, EP-присадки | Синтетическая, базовое масло ISO VG 100–150 |
| Цепная передача над конвейером | 1–1.5 | 0…+60 | Высокая скорость, текучесть | Минеральная, жидкая, противоокислительные присадки |
| Направляющие форм-заполняющей головки | 1.5–2 | +20…+80 | Точность движения, адгезия к металлу | Синтетическая или минеральная, но с хорошей адгезией |
| Механизм запайки | 1.5–2 | +30…+150 | Высокая температура, термостойкость | Синтетическая, PAO или полиальфаолефин, до +260 °C |
| Быстроходные подшипники | 0.5–1 | 0…+70 | Минимум трения, охлаждение | Жидкая синтетика, NLGI 0–1 |
| Уплотнительные манжеты | 1.5–2 | -10…+60 | Совместимость с резиной, адгезия | Специальные водостойкие составы |
Для высоконагруженных узлов фасовочного оборудования, таких как редукторы тестомесов и механизмы термоформовки, требуется пластичная смазка с хорошей адгезией и противозадирными свойствами. EFELE SG-301 - это водо- и термостойкая формула, которая обеспечивает надежную защиту в условиях повышенной влажности и температурных колебаний, встречающихся на таких участках производства.
Если на оборудовании работают с холодной упаковкой или в условиях низких температур, выбирают смазки NLGI 1 с синтетическим базовым маслом и пониженной температурой застывания. Для смешивания в упаковочных линиях - маслосмесители и компонентные системы требуют часто даже более жидкого масла (не смазки), что выходит за рамки H1-смазок, но здесь подходят H1-масла, если такие есть в каталоге производителя.
Часто задаваемые вопросы
Чем отличается NSF H1 от обычной промышленной смазки?
NSF H1 - это смазка, зарегистрированная как пригодная для случайного контакта с пищей на основе ингредиентов, одобренных FDA. Обычная промышленная смазка не имеет этого допуска и не должна применяться на узлах, где возможен такой контакт. Разница не в качестве смазывающей способности, а в нормативном статусе и безопасности при попадании в пищевую цепь.
Можно ли использовать H2-смазку на пищевом оборудовании, если узел закрыт?
Нет. H2-смазка не регистрируется как пригодная для контакта с пищей и не должна применяться на пищевых линиях вообще, даже на закрытых узлах, потому что со временем уплотнения могут дать течь. Если узел находится на пищевой линии, используйте H1, даже если он закрыт.
Как определить, что смазка была чрезмерной?
Первый признак - смазка видна на упаковке, валиках или попадает на конвейер. Второй - при включении машины вхолостую из узла выступает смазка и разбрызгивается. Третий - повышенное потребление смазки за цикл (смазка часто уходит). В этих случаях дозировку уменьшают вдвое и проверяют выбор NLGI класса (возможно, смазка слишком жесткая).
Почему пищевая смазка дороже обычной промышленной?
Ингредиенты для H1 должны соответствовать стандарту FDA, что увеличивает стоимость базового масла и присадок. Кроме того, контроль качества и сертификация NSF стоят дополнительно. Разница в цене обычно 20–40 % для смазок среднего качества, но это издержка нормативного соответствия, а не переплата за лишние свойства.
Как проверить совместимость смазки с узлом оборудования перед закупкой большой партии?
Первый способ - получить письменное подтверждение от производителя оборудования, что данная смазка подходит. Второй - провести пробный тест на 10–20 часов работы, проверив, не произойдет ли утечек, перегрева или изменения консистенции. Третий - сверить NLGI класс, температурный диапазон и совместимость с материалами в техлисте смазки и инструкции оборудования.
Заключение
Смазка упаковочного и фасовочного оборудования пищевой смазкой H1 - это не просто выбор продукта с красивым названием, а система подбора с учетом допуска, NLGI-класса, температурного диапазона и совместимости с конкретным узлом. H1 означает, что при случайном попадании смазки в пищу до 10 ppm она безопасна, но это не отменяет принцип минимально необходимого количества и предотвращения утечек. На каждой фасовочной линии есть 2–3 разных узла с разными требованиями к вязкости, консистенции и температурной стойкости, поэтому универсальной «одной смазки на все» не существует. Первый практический шаг - идентифицировать все узлы на линии, определить риск контакта смазки с пищей или упаковкой, и для узлов над линией продукта выбрать H1 с подходящим NLGI и температурным диапазоном. После этого согласовать выбор с техническим отделом производителя оборудования и провести пробный запуск перед массовым внедрением на всех линиях.