Выбор смазки для упаковочного оборудования - это не просто вопрос удобства техническое специалиста, а вопрос безопасности продукта и соответствия нормативным требованиям. Упаковочные машины работают в непосредственной близости от продукта и упаковочного материала, что создает реальный риск попадания смазки туда, куда ее не должно быть. Главный принцип защиты - выбрать смазку с пищевым допуском NSF H1 для зон, где возможен случайный контакт, правильно обозначить опасные точки и организовать контроль перед каждым запуском линии. В этой статье разберем, какой допуск нужен для каких узлов, как минимизировать перенос смазки в продукт и какие ошибки совершают закупщики при переходе на пищевые смазки.
Статья адресована инженерам, техническим специалистам и снабженцам, которые отвечают за смазку упаковочных линий в пищевой, фармацевтической и косметической отраслях.
Различие между допусками NSF H1, H2 и H3
Стандарт NSF разделяет смазки на категории в зависимости от риска контакта с продуктом.
Эта классификация лежит в основе выбора правильной смазки для каждого узла упаковочного оборудования.
NSF H1 - это допуск для смазок, которые могут случайно и непреднамеренно контактировать с пищей, фармацевтическим продуктом или косметикой. Спецификация ISO 21469:2006 устанавливает, что для H1 максимальный лимит случайного попадания в продукт составляет примерно 10 мг/кг (10 ppm). Для силиконовых смазок этот предел может быть строже - до 1 ppm. H1 нужна для узлов, которые находятся над продуктом, рядом с упаковочным материалом или работают в зоне, где физический контакт в ходе эксплуатации или обслуживания не исключен полностью.
NSF H2 - категория для узлов, где контакт с продуктом исключен по конструкции. Такие узлы находятся вне пищевой зоны, например внешние редукторы, дальние подшипники или агрегаты, оторванные от линии смешивания. H2 дешевле, чем H1, но использовать ее для точек с хоть какой-то вероятностью контакта недопустимо - это нарушение гигиены и может привести к отзыву партии.
NSF H3 - смазки и масла, которые наносят временно и затем удаляют перед стартом или перед поступлением продукта на машину. H3 применяют для антикоррозионной защиты, защиты от ржавления при хранении или для инструментов, которые потом тщательно протираются. На рабочих узлах упаковочного оборудования H3 не используют.
Основная ошибка закупщиков - выбрать H2 вместо H1, потому что она дешевле и звучит как "пищевая". Реальность проста: если есть любая вероятность переноса смазки на упаковку или в контролируемую зону над продуктом, требуется H1.
Опасные точки упаковочной машины, где смазка может мигрировать в продукт
Упаковочное оборудование состоит из десятков узлов, но только часть из них создает риск попадания смазки в продукт.
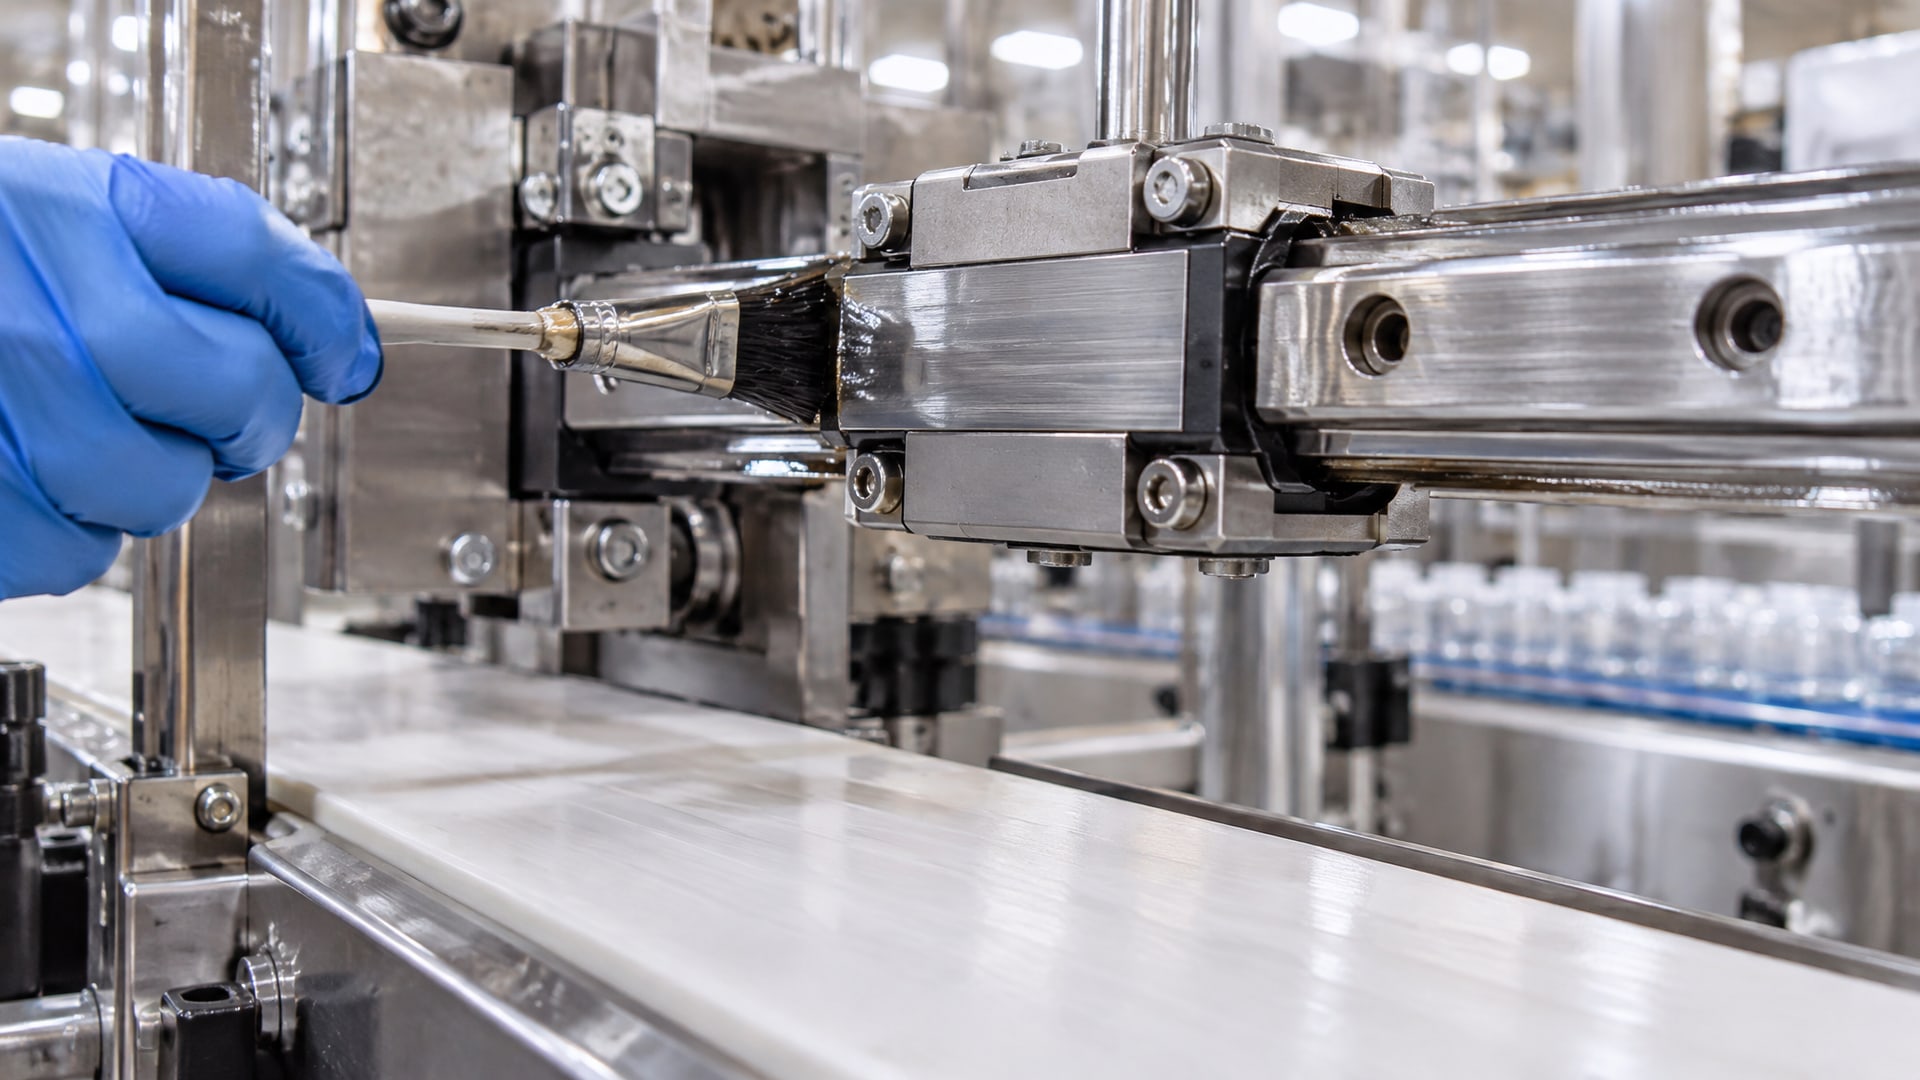
Важно уметь различать критичные точки.
Направляющие и линейные подшипники над продуктом
На большинстве упаковочных машин направляющие, по которым перемещаются платформы, кареточки или формующие элементы, расположены буквально над потоком продукта или упаковки. Смазка, нанесенная на направляющую, может медленно стекать вниз и попадать в продуктовую зону. Риск возрастает при работе в наклонном положении или при вибрации. Для таких направляющих используют H1, причем наносят смазку тонкой пленкой и контролируют, чтобы излишки не свисали.
Узлы запайки и формования
Пакеты собираются и запаиваются на нагреваемых бабинах и полосах. Если подшипник, на котором вращается бабина запайки, смазан H2 или тем более минеральным маслом, то при нагреве смазка может вымываться, мигрировать на горячую упаковку и затем впитываться в пакет или попадать на внешнюю поверхность. Эта точка должна быть смазана H1, с учетом температурных ограничений конкретной смазки.
Дозирующие механизмы и объемные насосы
Если на упаковочной линии установлен объемный дозатор, шнек или винтовой насос, подшипники которого находятся рядом с продуктовым каналом, смазка может попасть в продукт. Здесь нужна H1, причем важно проверить совместимость смазки с тем, чем смазывается вал в самом насосе - иногда внутри используют пищевое масло H1, а подшипник снаружи тоже должен быть H1, чтобы исключить смешивание.
Пневмоцилиндры и гидроцилиндры в пищевой зоне
Цилиндры, которые управляют формованием, толканием пакетов или открытием-закрытием машины рядом с продуктом, нуждаются в H1. Штоки пневмоцилиндров обычно смазываются маслом, которое может вымываться на упаковку. Для таких узлов выбирают H1 масло или пластичную смазку в зависимости от конструкции уплотнения.
Роликовые конвейеры в продуктовой зоне
Если упаковочная машина имеет встроенный конвейер для подачи пакетов, подшипники и оси роликов смазывают H1. Очень часто техническая служба использует универсальное масло, потому что "все машины на нем работают", - это ошибка, которая приводит к спорам с качеством и логистикой.
Трансформаторы, редукторы и другие узлы вне пищевой зоны
Внешние редукторы, электродвигатели, защитные кожухи можно смазывать H2 или обычными смазками. Главное - убедиться в конструкции машины, что эти узлы физически отделены от продукта и упаковки, и что нет утечек смазки в сторону пищевой зоны. Если редуктор стоит под машиной и его вал проходит рядом с конвейером, его нужно сначала перепроверить - может оказаться, что нужна H1.
Стандарт ISO 21469:2006 - почему H1 недостаточно
Во многих технических спецификациях упаковочных машин указывают просто "NSF H1", но опытные инженеры требуют еще и соответствие ISO 21469:2006.
В чем разница?
NSF H1 - это допуск, который говорит: "эта смазка в небольших количествах не навредит, если случайно попадет в продукт". Но допуск не гарантирует, что саму смазку производили в гигиенических условиях, не загрязнили во время упаковки, и что ее можно безопасно хранить в цехе рядом с другими химикатами.
ISO 21469:2006 идет дальше: это стандарт гигиенических требований к составу, производству, применению и обращению со смазками. Он проверяет:
качество базового масла или воска (отсутствие микробного загрязнения, остатков пестицидов и тяжелых металлов);
отсутствие канцерогенов, токсичных антиокислителей и моющих присадок;
гигиену производства (контроль ареала, персонала, хранилища);
маркировку и техническую документацию;
обращение со смазкой после выпуска (хранение, транспортировка, сроки).
На практике это означает, что если вы выбираете смазку, которая имеет оба допуска - NSF H1 и ISO 21469 - вы получаете дополнительную верификацию гигиенической пригодности. Если стоит выбор между смазкой с одним H1 и смазкой с H1 + ISO 21469, и цена различается незначительно, предпочтение отдают второй.
Как правильно выбрать смазку для конкретного узла упаковочного оборудования
Выбор смазки начинается с вопроса: "Может ли смазка в этой точке мигрировать к продукту или упаковке?" Если ответ "да" или "не совсем ясно" - выбирай H1.
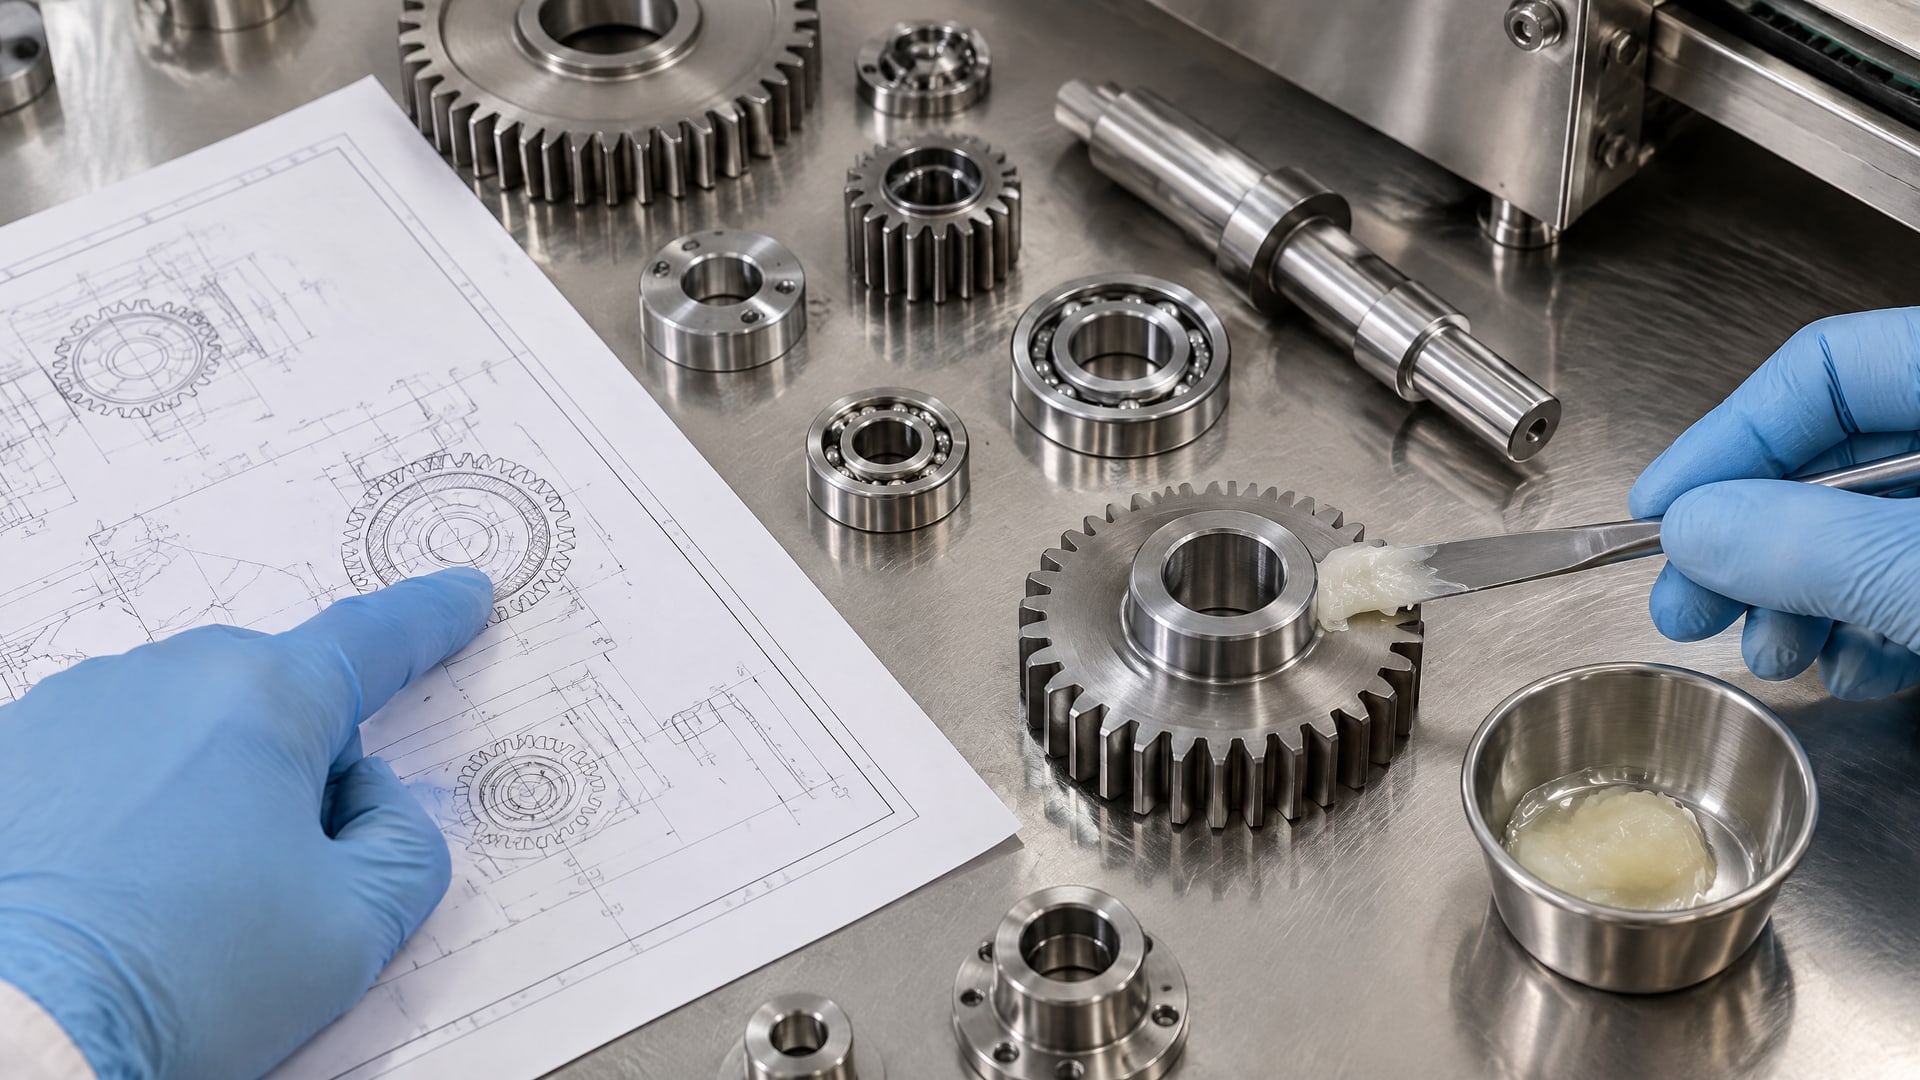
Шаг 1. Нанесите на рисунок машины точки смазки
Возьмите схему или фото упаковочного оборудования и отметьте все узлы, где требуется смазка. Рядом с каждой точкой напишите: "над продуктом", "рядом с упаковкой", "вне пищевой зоны" или "достаточно далеко от линии".
Шаг 2. Для каждой точки проверьте, есть ли путь миграции
Смазка может попасть в продукт несколькими путями:
вертикальный сток (смазка стекает вниз по направляющей или валу);
вибрационное вымывание (при работе машины смазка расплескивается);
аэрозольное распыление (смазка разбрызгивается при высоких скоростях);
капиллярное впитывание в упаковочный материал.
Если есть хоть один из этих путей - требуется H1.
Шаг 3. Учтите температурные ограничения
Каждая смазка имеет рабочий температурный диапазон. Например, если узел работает при 80°C, а выбранная вами смазка рассчитана только до 60°C, то при нагреве она будет вымываться быстрее. Для узлов запайки, которые работают при высоких температурах и требуют пищевого допуска, нужна специальная H1, которая сохраняет консистенцию и не окисляется при постоянном нагреве.
Шаг 4. Проверьте совместимость с материалами уплотнений
Смазка может быть H1, но несовместима с резиной или пластиком, используемым в уплотнениях машины. В результате уплотнение разбухнет, перестанет герметизировать, и смазка начнет попадать в продукт. Перед закупкой смотрите техническую спецификацию смазки: там указано, с какими эластомерами она совместима (силикон, фторопласт, обычная резина).
Если на машине установлены пневмоцилиндры с силиконовыми уплотнениями, и вам нужна смазка H1 с совместимостью силикон - обратите внимание на силиконовые смазки H1. Такие смазки работают при более строгом пороге контакта (до 1 ppm вместо 10 ppm), зато полностью исключают вымывание из-за несовместимости.
Шаг 5. Выбирайте формат - масло, пластичную смазку или аэрозоль
Для направляющих и открытых узлов часто выбирают пластичную смазку H1 (например, NLGI 2) - ее проще дозировать, она не стекает и не разбрызгивается. Для подшипников и закрытых зубчатых передач - пищевое масло H1. Для быстрых точек, которые нужно смазать, а потом контролировать, - смазку в аэрозоле.
Минимизация переноса смазки: техника нанесения и контроль
Выбрать правильную смазку - это первая половина задачи.
Вторая половина - нанести ее так, чтобы она работала, но не мигрировала в продукт.
Техника нанесения тонкой пленкой
Смазку наносят не "слоями в несколько миллиметров", а тонкой пленкой. Для направляющих используют масленку или шприц, наносят одну-две капли на метр длины, потом протягивают каретку вручную несколько раз, чтобы смазка распределилась. Излишки убираются автоматически во время работы машины или вручную после сборки - но не "протиранием тряпкой", которое сотрет всю смазку, а мягкой кисточкой или тканью, которая впитает видимые капли.
Для открытых направляющих над продуктом выбирают максимально вязкую смазку, которая не стекает. Пластичная смазка H1 с NLGI 2 или даже NLGI 1 работает лучше масла, потому что масло неизбежно будет стекать при вибрации.
Контроль до и после нанесения
Перед включением машины после смазки техническая служба визуально проверяет:
нет ли смазки на упаковочном материале, находящемся поблизости;
нет ли смазки на продукте, если линия уже запущена;
нет ли смазки на внутренних поверхностях дозаторов и насосов.
Если видна капля смазки на упаковке или рядом с продуктом - это сигнал к немедленной остановке машины и корректирующим действиям: либо уменьшить объем наносимой смазки, либо переместить точку нанесения, либо изменить график смазки (например, смазывать реже, но чаще проверять).
Использование специальных устройств для дозирования
Для критичных узлов используют масленки с регулируемым потоком или централизованные системы подачи смазки, которые дозируют ровно столько, сколько нужно. Это исключает субъективный фактор и гарантирует, что инженер не "переборщит" со смазкой из соображения "пусть уж точно хватит".
Переход на пищевую смазку: подготовка оборудования и очистка
Если упаковочное оборудование раньше работало на обычных смазках или минеральных маслах, переход на H1 требует предварительной очистки.
Остатки старой смазки могут:
снизить эффективность новой H1 (если старая смазка была на другой основе, они не будут хорошо смешиваться);
загрязнить продукт, если старая смазка вступит в реакцию с продуктом или упаковкой;
создать благоприятную среду для бактерий (при смешивании разных смазок образуются карманы, где может скопиться влага).
Процедура очистки
Остановить машину и отключить электропитание.
Разобрать узлы, где смазка скапливается (подшипниковые узлы, редукторы, направляющие с пазами).
Протереть старую смазку мягкой тканью или кисточкой. Не использовать растворители, если это не указано в инструкции машины - растворитель может повредить уплотнения или оставить химический остаток.
Проверить визуально, что не осталось комков или следов старой смазки.
Применить новую H1 в соответствии с рекомендациями производителя машины.
Протестировать в холостом ходу, чтобы убедиться, что смазка распределилась равномерно и нет утечек.
Эта процедура обязательна при переходе между товарными марками, даже если обе H1. Она занимает несколько часов, но экономит риск брака и жалоб на качество продукта.
Выбор смазки для специфических узлов упаковочного оборудования
Направляющие и каретки, работающие при комнатной температуре
Для горизонтальных направляющих в упаковочной машине, которые работают при температуре 20–40°C и находятся над продуктом, подходит пластичная смазка H1 с NLGI 2. Она не стекает, не требует частого переприменения и легко контролируется визуально. Если направляющая покрыта антикоррозионным слоем, проверьте совместимость смазки с этим слоем в техдокументации.
Для направляющих, работающих с фреттингом (микродвижения, которые приводят к износу), нужна смазка с хорошей адгезией - способностью прилипать к поверхности. В упаковочном оборудовании такие условия возникают на кареточных узлах, которые останавливаются и стартуют с частотой десятки раз в минуту. При выборе ищите в спецификации смазки слова "противофреттинговая" или "anti-fretting".
Подшипники и валы при повышенной температуре
Узлы запайки, которые работают при 60–90°C, требуют специальной термостойкой смазки H1. Это критичная точка упаковочного оборудования, потому что при нагреве обычная H1 начнет вымываться и попадать на горячую упаковку, которая впитает масло. Для таких подшипников выбирают смазку на основе полиальфаолефина (ПАО) или сложного эфира, которые сохраняют консистенцию при нагреве и не окисляются быстро. Температурный диапазон должен быть не менее -10…+80°C, а лучше -20…+100°C.
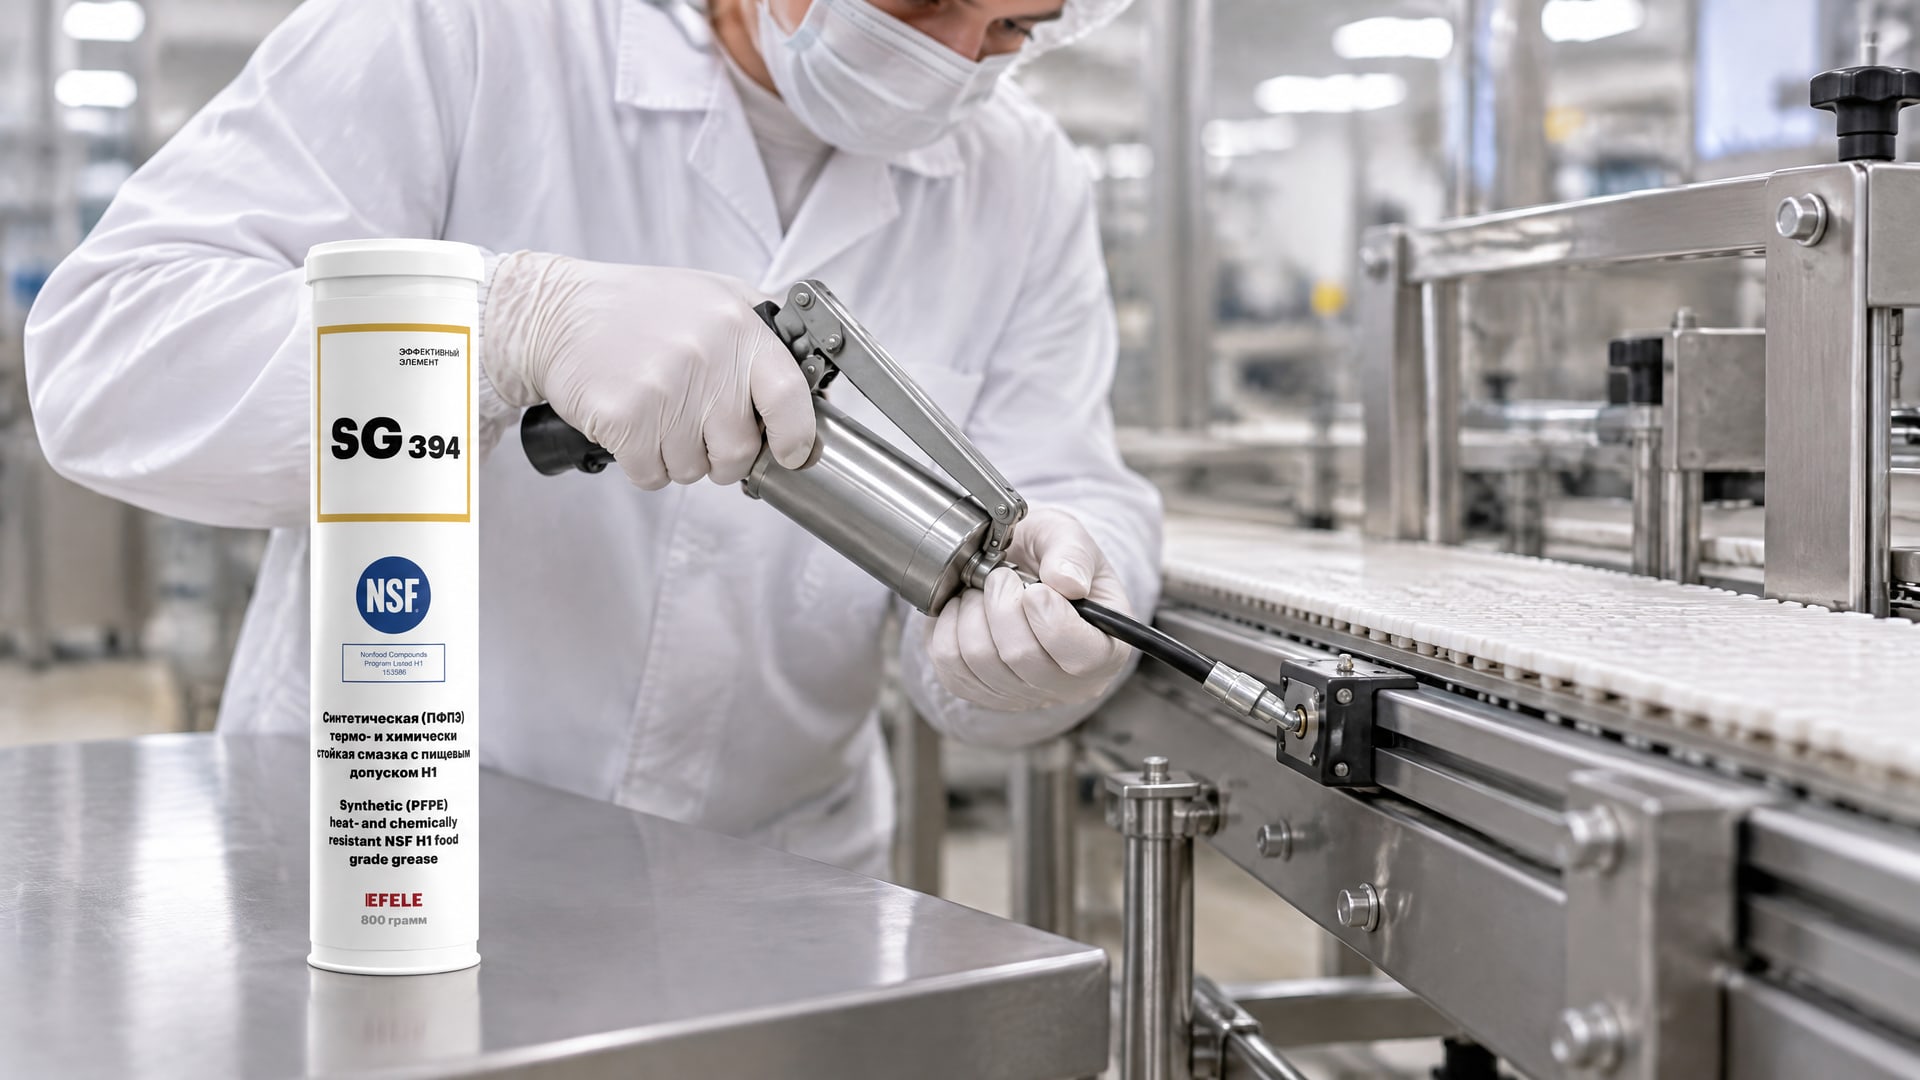
Если узел работает при еще более высоких температурах (свыше 100°C), нужно обсудить выбор с производителем машины, потому что стандартные H1 могут быть недостаточны. Для подшипников и направляющих в зонах запайки, которые требуют и термостойкости, и совместимости с пищевой линией, нужна смазка, которая имеет NSF H1 и подтвержденную рабочую температуру на уровне 80°C и выше. Например, для смазывания подшипников и направляющих в упаковочном оборудовании, работающем при высоких температурах с пищевым допуском, рекомендуется выбрать смазку вроде EFELE SG-394, которая обладает термо-химстойкостью и поддерживает NSF H1 даже при интенсивной эксплуатации.
Пневмоцилиндры и гидроцилиндры
Пневмоцилиндры на упаковочных машинах имеют штоки, которые работают в условиях переменных нагрузок и часто находятся вблизи упаковочного материала. Внутри цилиндра обычно уже имеется минеральное масло, которое входит в стандартную комплектацию. Однако если машина работает на пищевой линии, рекомендуется заменить это масло на пищевое H1 при техническом обслуживании.
Смазка для штока должна быть совместима с резиной, которая используется в уплотнениях цилиндра. Если в цилиндре стоят силиконовые уплотнения, нужна силиконовая смазка H1 или масло на основе полиол-эфира, совместимое с силиконом. Здесь очень важна совместимость, потому что несовместимая смазка разбухнет уплотнение, оно перестанет герметизировать, и масло будет вытекать. Для защиты уплотнений пневмоцилиндров и запорной арматуры рядом с упаковкой берут смазку, которая совместима с пластмассами и эластомерами - например, EFELE SG-385 (силиконовую с NSF H1), которая не вымывает и не разбухает уплотнения даже при частых циклах открытия-закрытия.
Роликовые конвейеры в продуктовой зоне
Если упаковочная линия имеет встроенный конвейер, его роликовые подшипники работают в пищевой зоне и должны быть смазаны H1. Для высокоскоростных роликов выбирают пластичную смазку H1 с хорошей адгезией, чтобы она не разбрызгивалась при вращении. Роликовые подшипники часто требуют повторной смазки каждые 200–500 часов работы, поэтому на расписание техобслуживания включают пункт "проверка смазки роликов и переприменение H1".
Зубчатые передачи и цепные приводы
Если на упаковочной машине есть открытая цепь или зубчатая передача в пищевой зоне, ее смазывают пищевым маслом H1 или адгезионной смазкой H1. Масло нужно наносить так, чтобы оно попадало непосредственно на цепь или зубья, а не разбрызгивалось на упаковку. Для этого используют нисходящий способ нанесения (сверху вниз), а не распыление.
Если цепь или передача находятся далеко от продукта и упаковки (например, в защитном кожухе), можно использовать H2. Но если кожух имеет щели или вентиляционные отверстия рядом с продуктом, цепь должна быть смазана H1, потому что масло может попасть на упаковку через щель при вибрации.
Частые ошибки при выборе смазки для упаковочного оборудования
Ошибка 1: "Пищевая смазка" - достаточно для любого узла
Слово "пищевая" в названии не гарантирует, что смазка подходит для конкретного узла. Нужно всегда проверять допуск (H1, H2 или H3) и контекст применения. Смазка может быть пищевой (то есть не токсичной), но иметь допуск H2 для узлов, где контакт с продуктом исключен. Если вы используете H2 в точке с риском контакта, это нарушение гигиены.
Ошибка 2: Наносить больше смазки, чтобы "наверняка"
Максимальный лимит incidental contact для H1 - это 10 ppm. Если вы нанесете вдвое больше смазки, вероятность ее попадания в продукт возрастет, и если это произойдет, содержание смазки в продукте может превысить допуск. Правильная тактика - наносить ровно столько, сколько нужно для смазывания, и проверять, что смазка не мигрирует.
Ошибка 3: Смешивание смазок разных производителей или типов
Если вы переходите с одной H1 на другую или смешиваете масло и пластичную смазку, они могут быть несовместимы. Несовместимые смазки начнут расслаиваться, образуют комки или, наоборот, превратятся в жидкую кашу. Это приведет к неправильному распределению смазки и повышению риска попадания в продукт. Перед переходом на новую смазку оборудование очищают от старой.
Ошибка 4: Игнорирование совместимости смазки с материалами уплотнений
Уплотнение из обычной резины может быть несовместимо с силиконовой смазкой, и наоборот. Несовместимая смазка разбухнет уплотнение, оно перестанет герметизировать, и смазка (или продукт) начнет вытекать. Перед закупкой смотрите спецификацию смазки: там перечислены совместимые эластомеры (FKM, EPDM, PTFE и т.п.).
Ошибка 5: Не проверять температурный диапазон смазки
Если узел работает при 80°C, а смазка рассчитана на максимум 60°C, она начнет окисляться и вымываться при нагреве. Результат - ускоренный износ подшипника и повышенный риск переноса смазки на упаковку. Перед закупкой проверьте, что температурный диапазон смазки перекрывает реальные рабочие условия узла с запасом в 10–20°C.
Ошибка 6: Отсутствие документирования и контроля
Если вы не записываете, какую смазку наносили, когда и в каком объеме, то при возникновении проблемы вам будет сложно понять, в чем причина. Профессиональный подход - иметь карточку смазки с указанием узлов, графика переприменения и результатов инспекций. Это помогает выявить проблемы на ранней стадии и избежать брака.
Часто задаваемые вопросы
Какой допуск смазки нужен, если смазка никогда не будет касаться продукта?
Если узел физически отделен от продукта и упаковки (например, внешний редуктор, электродвигатель под машиной), можно использовать H2. Но перед этим убедитесь в конструкции машины, что нет утечек смазки в сторону пищевой зоны. Если сомневаетесь - выбирайте H1, это безопаснее.
Почему H1 дороже H2, если обе "пищевые"?
H1 дороже, потому что требует более строгого контроля производства (гигиена, отсутствие токсичных присадок, микробное загрязнение) и дополнительного тестирования. H2 не имеет этих требований, потому что контакт с продуктом исключен. Разница в цене - это инвестиция в безопасность, если смазка находится в критичной зоне.
Можно ли смешивать смазку H1 разных производителей?
Нет, не рекомендуется. Смазки могут быть несовместимы по химическому составу, и их смешивание приведет к расслоению или загустению. Если вы хотите поменять поставщика, переходите путем полной очистки оборудования, а не добавления новой смазки к старой.
Как часто нужно переприменять смазку H1 на упаковочном оборудовании?
Это зависит от интенсивности работы, температуры, типа узла и характера смазки. Типично смазку переприменяют каждые 200–500 часов работы. Инженер должен проверять состояние смазки визуально при каждом ТО и переприменять, если смазка стала темной, загрязненной или начала вымываться.
Что делать, если смазка H1 попала на продукт или упаковку?
Если это произошло на производстве, немедленно остановите машину и оцените масштаб загрязнения. Если смазка попала на упаковку одного пакета, его отправляют в брак. Если на продукт, весь помол, контактировавший с загрязненной линией, также отправляют в брак. Затем оборудование очищается, смазка переоценивается (может быть, ее наносили слишком много), и производство возобновляется с усиленным контролем.
Заключение
Смазка упаковочного оборудования так, чтобы она не попала в продукт - это комплексная задача, которая требует знания допусков NSF H1/H2/H3, понимания путей миграции смазки и правильной техники нанесения. Основной принцип простой: для узлов, где есть вероятность контакта смазки с продуктом или упаковкой, выбирайте H1, наносите тонкой пленкой, контролируйте визуально и ведите документацию. При переходе с обычных смазок на пищевые обязательна очистка оборудования. Если вы соблюдаете эти правила, риск попадания смазки в продукт снижается к минимуму.
Следующий шаг - составить для своего оборудования карточку смазки с указанием каждого узла, требуемого допуска, графика переприменения и результатов инспекций. Это займет 2–3 часа, но станет вашей защитой от брака и жалоб на качество.