Смазочные материалы на пищевом производстве - не просто техническая деталь, а объект управления риском в системе ХАССП. Смазка H1 предназначена для зон, где контакт с продуктом возможен только случайно и непреднамеренно: это подшипники конвейеров, направляющие мешалок, уплотнения насосов и дозаторов. Различие между H1 (случайный контакт), H2 (контакт исключен) и H3 (защита от коррозии) - критически важно для правильной классификации оборудования и прохождения аудита. Статья разбирает, как правильный выбор смазки, соответствие стандартам FDA 21 CFR 178.3570 и ISO 21469, а также документированная процедура смазки превращают эту позицию из уязвимого места в управляемый и контролируемый элемент системы безопасности пищевого производства.
Закупщики и главные инженеры часто сталкиваются с путаницей: нужна ли H1 везде или только в специфических точках, как проверить сертификацию смазки, и что именно проверяют аудиторы ХАССП. В этом материале мы ответим на эти вопросы, опираясь на фактические требования стандартов и практику пищевых производств.
Что такое смазка H1 и чем она отличается от H2 и H3
Система NSF классифицирует смазки по допустимости контакта с пищевым продуктом.
H1 - это не название типа или марки смазки, а категория допуска для случайного (непреднамеренного) контакта с пищей. Это означает, что в конструкции оборудования предусмотрена вероятность попадания смазки в продукт, но это происходит редко и вопреки желанию производителя - например, через повреждение уплотнения или неплотность подшипника.
H2 применяется в местах, где контакт с пищей исключен полностью: механические передачи вне пищевой камеры, редукторы на внешних стенах, направляющие промежуточных узлов. Для H2 не предъявляются требования к компонентам смазки, которые установлены для H1.
H3 - это консервационные и защитные смазки, которые наносят на оборудование перед длительным хранением или консервацией. H3 обычно требует удаления перед пуском линии в работу и не должна находиться на рабочих узлах.
Путаница между этими категориями - частая причина замечаний аудиторов: если на конвейерном подшипнике стоит H2, это нарушение, потому что контакт с продуктом возможен. Если же использовать H1 на редукторе вне пищевой зоны, это неэффективно и дорого.
Пределы загрязнения и требования к рецептуре
Предельное содержание минеральных и синтетических базовых масел в случайном загрязнении продукта обычно установлено на уровне 10 ppm. Для силиконовых смазок это ограничение строже -1 ppm, потому что силиконовые соединения обладают иными свойствами и требуют более жесткого контроля.
Эти пределы достижимы только если вся рецептура смазки соответствует FDA 21 CFR 178.3570. Этот норматив описывает список разрешенных компонентов: базовые масла (минеральные, синтетические), загустители, присадки, антиоксиданты и ингибиторы коррозии, которые признаны безопасными для непреднамеренного контакта с пищей. Не каждая смазка, заявленная как "пищевая", автоматически попадает под этот перечень - нужна проверка технического паспорта и сертификата соответствия.
ISO 21469 - международный стандарт, который дополняет FDA требованиями к процессу производства смазки: к условиям хранения, контролю чистоты, системе качества и отслеживанию партий. Смазка может быть сделана из разрешенных компонентов, но если она произведена без соответствия ISO 21469, это повышает риск случайного загрязнения опасными веществами.
Как правильно выбрать смазку для каждой зоны производства
Выбор смазки начинается не с названия бренда, а с картографии оборудования.
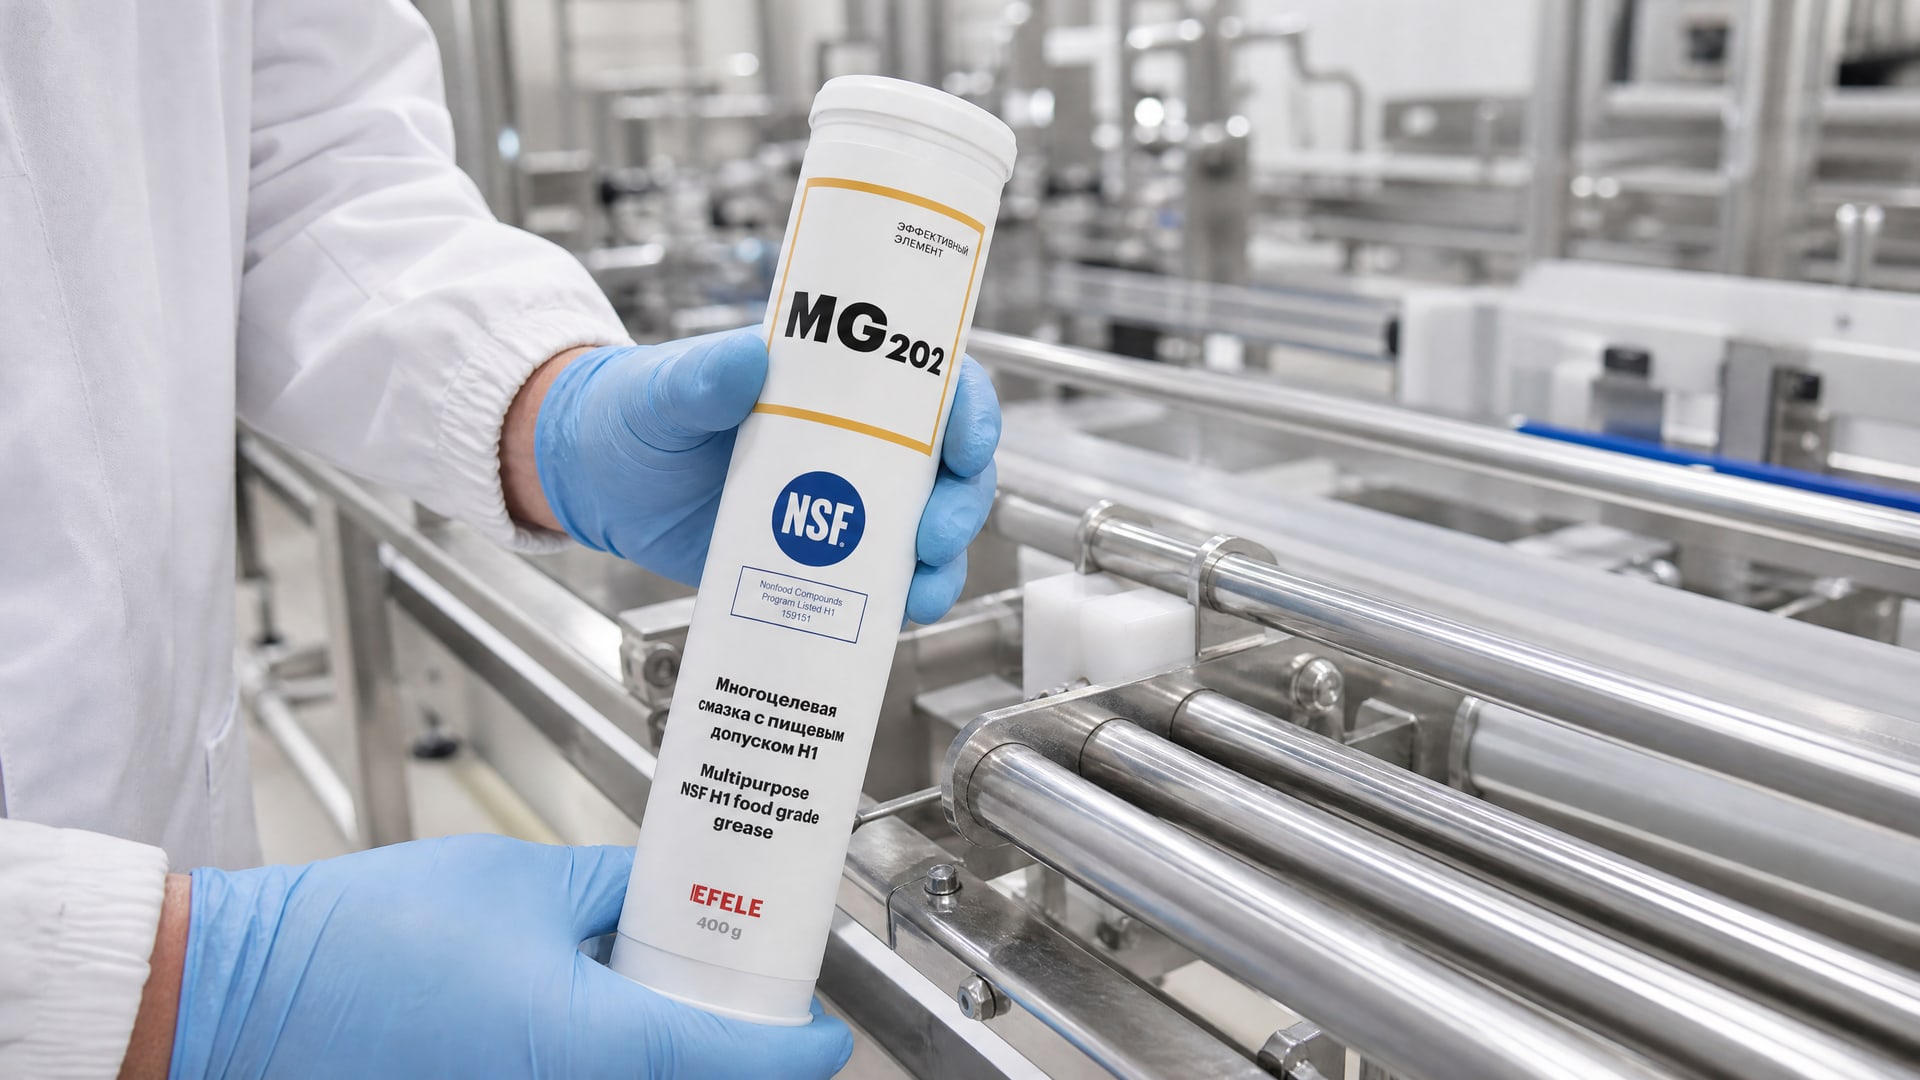
На первом этапе нужно составить реестр всех узлов, требующих смазки: подшипников, направляющих, мешалок, цепей, валов. Для каждого узла определить риск контакта с пищей.
Зоны со случайным контактом (H1): подшипники конвейеров, движущихся над пищевой камерой; направляющие горизонтальных и наклонных конвейеров, по которым движется продукт; уплотнения насосов, перекачивающих пищевые продукты; подшипники мешалок; направляющие дозаторов и упаковочного оборудования.
Зоны без контакта (H2): редукторы на боковых стенах корпуса, вспомогательные приводы, муфты и кулачковые механизмы вне пищевой зоны, цепные и ременные передачи на входных и выходных линиях.
Консервационные применения (H3): длительное хранение или защита от атмосферной коррозии во время транспортировки.
После этой классификации важно проверить не только категорию NSF, но и физико-химические свойства: температурный диапазон (особенно нижний предел для холодного пуска конвейеров), вязкость, водостойкость. На пищевых предприятиях часто проводят санитарную обработку горячей водой или паром; смазка должна выдерживать такие условия без размягчения или частичного вымывания. Совместимость с уплотнительными материалами (резина, фторопласт) критична: неподходящая смазка может разбухнуть уплотнение и вызвать утечку именно то, чего мы хотим избежать.
На практике на пищевых линиях фасовки часто встречается задача: смазать направляющие конвейера в условиях, когда температура может колебаться от 5 °C при холодном пуске до 40 °C при работе. Смазка должна остаться текучей при 5 °C (чтобы не препятствовать движению) и не вытечь при 40 °C. Многоцелевые пластичные смазки с допуском NSF H1 прижились именно потому, что сочетают эти свойства: так, EFELE MG-202 работает в диапазоне от минус 20 до плюс 60 °C и сохраняет текучесть при колебаниях температуры, что важно при частых мойках и перепадах условий на участке упаковки.
Требования ХАССП к смазочным материалам и документированию
ХАССП (Анализ опасностей и критические контрольные точки) требует не просто выбрать правильную смазку, но и управлять этой позицией как источником потенциального риска загрязнения.
Это означает идентификацию, контроль и документирование.
Составление реестра и перечня точек смазки
На первом этапе нужно создать и утвердить документ, в котором перечислены все смазочные материалы, используемые на производстве. Для каждого материала указывается: наименование, производитель, категория NSF (H1, H2, H3), номер партии, дата поступления и срок использования. Это не формальная бумага, а основной контрольный документ, который аудиторы смотрят в первую очередь.
Параллельно составляется перечень точек смазки с привязкой к конкретным узлам оборудования. Схема может быть нарисована вручную или в CAD, но главное - на ней должно быть ясно обозначено, какая смазка используется в каждой точке и почему именно эта категория (H1, H2 или H3). Например: "Подшипник конвейера над линией фасовки - EFELE MG-202 (H1), так как возможен случайный контакт с упаковкой и продуктом".
Процедура смазки и контроль
Документированная процедура описывает: периодичность смазки (например, каждые 200 часов работы), количество смазки, метод нанесения (шприц, дозатор, погружение), и что делать с излишками (после сборки узла излишки не удаляют чистой тряпкой, так как это сотрет защитный слой; их оставляют или удаляют при следующем техническом обслуживании).
Контроль включает визуальный осмотр: признаки вытекания смазки, повреждение герметизирующих элементов, изменение цвета смазки (признак окисления или теплового разложения). При обнаружении утечки или повреждения узел подлежит переборке и очистке до следующего запуска. Эта информация фиксируется в журнале техническое обслуживание.
Что проверяют аудиторы
Аудитор ХАССП при проверке смазочных материалов смотрит на:
Наличие паспортов безопасности (Safety Data Sheet) для каждого используемого материала
Копии сертификатов NSF H1 или документы подтверждения соответствия FDA 21 CFR 178.3570
Реестр смазочных материалов с указанием категории NSF
Перечень точек смазки с привязкой к категориям
Журнал техническое обслуживание с записями о проверке состояния узлов и признаков утечек
Протоколы обучения персонала по правилам смазки и контроля загрязнения
Записи об инцидентах (утечки, повреждения уплотнений) и корректирующих действиях
Если хотя бы один из этих документов отсутствует, это расценивается как несоответствие требованиям ХАССП. Даже если смазка сама по себе соответствует H1, отсутствие документации означает, что риск загрязнения не управляется.
Управление рисками загрязнения при аварийных ситуациях
Несмотря на все меры предосторожности, разрывы уплотнений и утечки случаются.
ХАССП требует предусмотреть, что произойдет, если смазка попадет в продукт, и как быстро это обнаружить и остановить производство.
Вероятные сценарии и их контроль
Наиболее вероятный сценарий - разрыв уплотнения подшипника над конвейером с продуктом. В этом случае смазка может капать прямо на упаковку. Для контроля применяют визуальные проверки: оператор проходит по линии каждый час и смотрит, нет ли следов масла на продукте или упаковке. На некоторых предприятиях используют системы видеомониторинга.
Второй сценарий - утечка из направляющих конвейера. Если конвейер движется над зоной упаковки или фасовки, даже микрокапли могут попасть на продукт. Для снижения риска подшипники и направляющие размещают так, чтобы между ними и продуктом было расстояние минимум 30-50 см, или устанавливают защитные кожухи.
Третий сценарий - попадание смазки при переборке оборудования. Если в процессе ремонта техник извлекает узел с остатками смазки и не очищает его перед установкой рядом с продуктом, это может привести к загрязнению. Процедура требует: любой снятый узел с остатками смазки должен быть либо переработан, либо помещен в закрытую тару до окончания смены.
Время реакции и критические контрольные точки
При обнаружении подозрения на попадание смазки (видимые пятна, запах) производство должно остановиться в течение 15 минут. Партия продукта, которая могла быть загрязнена, помещается в карантин. Проводится проверка продукта и выясняется масштаб загрязнения.
Эта информация документируется, и принимается решение: либо партию отправить на переработку, либо уничтожить, либо провести тестирование лаборатория. Запись об этом инциденте остается в журнале и используется для анализа причин.
Контроль смазочных материалов при проведении аудита
Аудит ХАССП или ISO 22000 всегда включает проверку смазочных материалов как части управления иностранными телами и потенциальными загрязнителями.
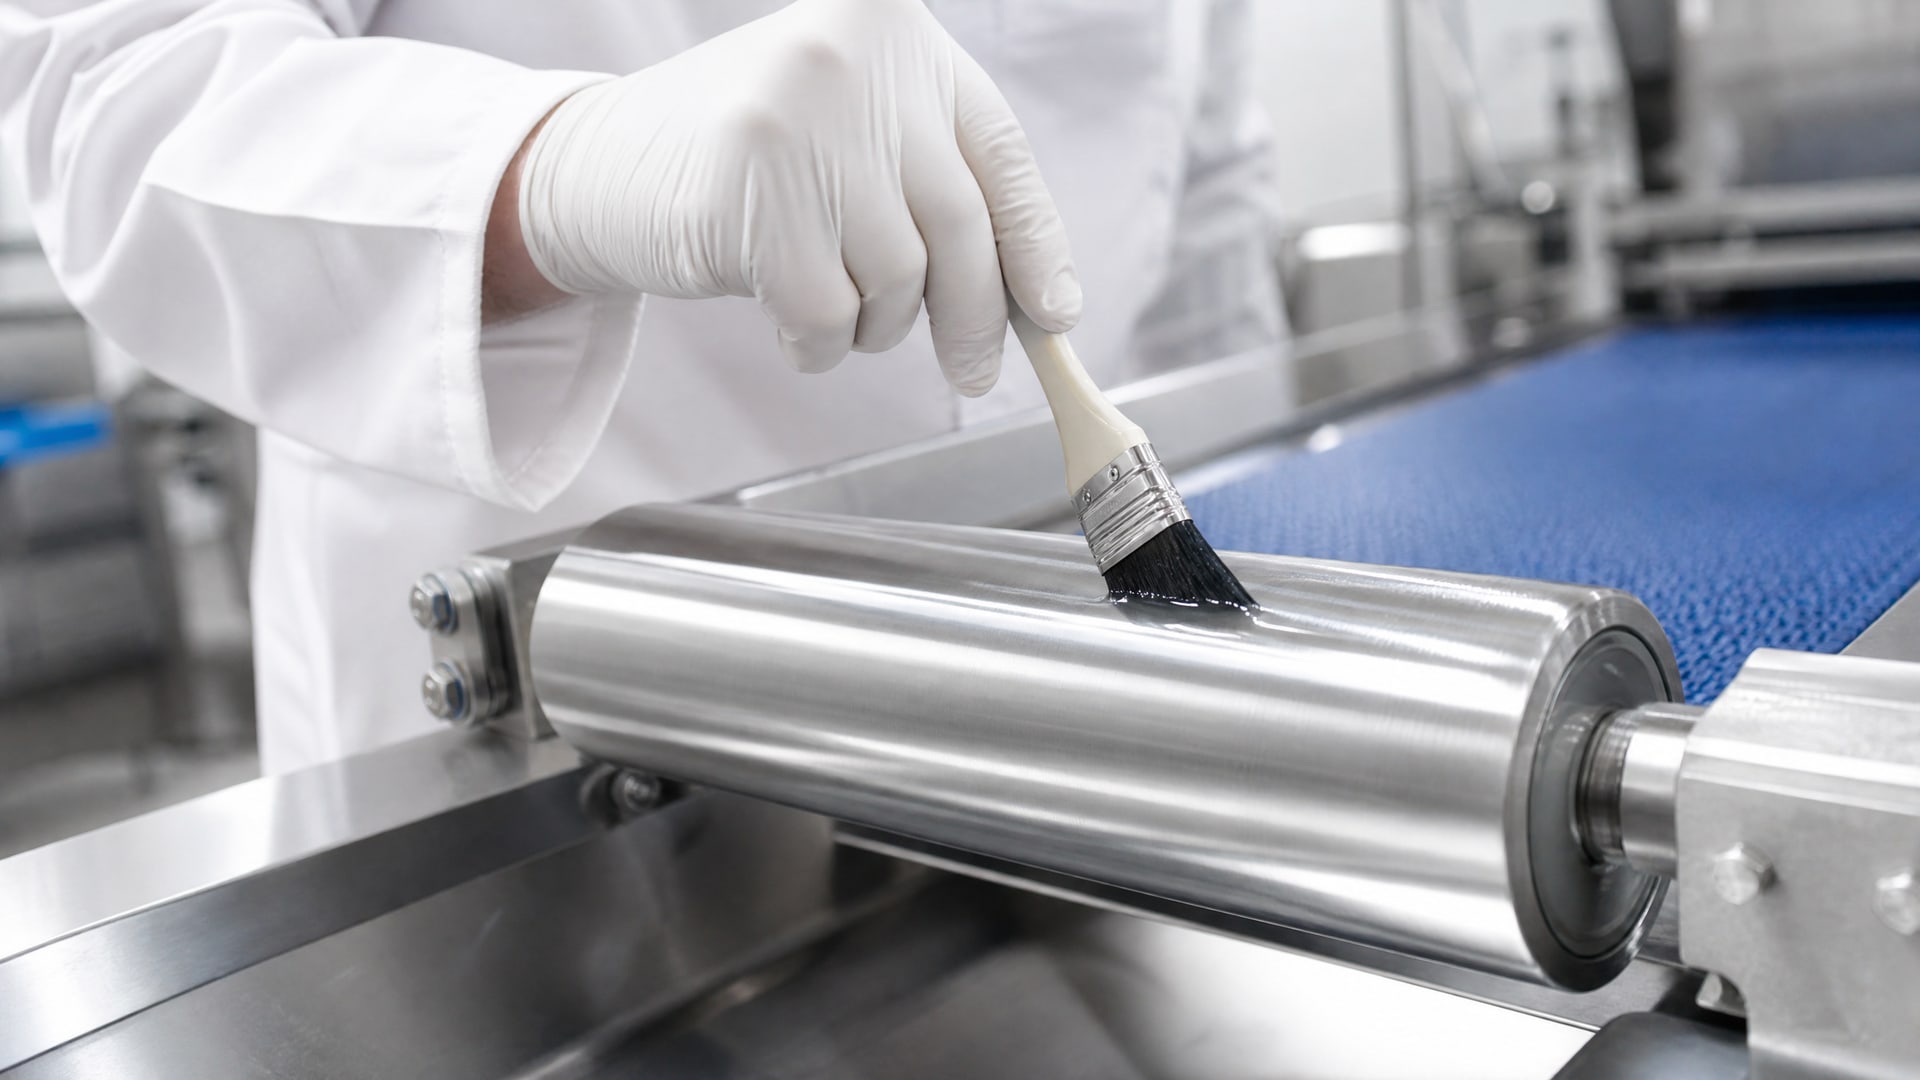
Готовность к аудиту начинается с того, что все документы подготавливаются и организуются заранее.
Чек-лист документов для аудитора
Подготовьте в одной папке (бумажной или электронной):
Реестр смазочных материалов с указанием NSF-категории, производителя, даты закупки и срока использования
Сертификаты соответствия NSF H1 для всех материалов, используемых на пищевых узлах
Копии паспортов безопасности (SDS) каждого материала
Схема оборудования с обозначением точек смазки и категорий (H1, H2, H3)
Процедура смазки и контроля с подписью лица, ответственного за ее разработку
Журналы техническое обслуживание за последние 12 месяцев с записями о проверке состояния
Записи об обучении персонала с датами и подписями
Протоколы инцидентов (если они были) и корректирующие действия
Аудитор проверит не все бумаги сразу, а выборочно: возьмет 2-3 узла из реестра, посмотрит на оборудование, проверит наличие и состояние смазки, и сравнит это с записями в журнале. Если журнал показывает, что узел "проверен 15 числа", но смазка давно высохла и загрязнена, это несоответствие.
Часто встречающиеся замечания
1. "Смазка не обозначена по категориям." Узлы оборудования имеют наклейки или маркировку, на которых указано, какая смазка используется, но нет указания H1 или H2. Это означает, что персонал может случайно залить H2 в точку, где нужна H1.
2. "Отсутствует сертификат NSF для используемой смазки." На складе лежит смазка, которая продавалась как "пищевая", но документа соответствия NSF нет. Это значит, что производитель не гарантирует соответствие FDA 21 CFR 178.3570.
3. "Журнал техническое обслуживание не заполнен." Записей нет или они ведутся от случая к случаю. Это означает, что контроль состояния смазки не управляется.
4. "Персонал не обучен." При опросе оператор не может объяснить разницу между H1 и H2 или сказать, почему в конвейере используется именно эта смазка. Это свидетельствует об отсутствии внутреннего обучения.
5. "Неправильная классификация точек." На редукторе вне пищевой зоны стоит H1 (дорого и неправильно), а на подшипнике над конвейером - H2 (опасно).
Практическое внедрение системы контроля смазочных материалов
Внедрение начинается с аудита текущего состояния.
Главный инженер или снабженец обходит производство и фиксирует все смазочные материалы: какие они, в каких упаковках, как обозначены на оборудовании. Затем проверяет наличие документов (паспорта, сертификаты). Параллельно опрашивает операторов и техников: кто отвечает за смазку, как часто она проводится, были ли случаи утечек.
На основе этого аудита составляется план внедрения: какие документы нужно подготовить, какие смазки заменить (если текущие не соответствуют H1 в зонах контакта с пищей), как обучить персонал. Обычно это занимает 4-8 недель.
Шаг первый: стандартизация ассортимента
Вместо использования 5-7 разных смазок для разных задач сводим количество до 2-3 основных: одна универсальная H1 для пищевых узлов, одна универсальная H2 для остальных узлов, и при необходимости одна консервационная H3. Это упрощает закупку, контроль и обучение персонала.
Шаг второй: маркировка и реестр
Каждая упаковка смазки получает этикетку с указанием: наименование, категория NSF, дата закупки, срок использования. На оборудовании устанавливаются таблички или наклейки: "Смазать H1" или "Смазать H2". Составляется и утверждается реестр всех материалов.
Шаг третий: обучение и процедуры
Проводится обучение: что такое H1, H2, H3, почему они разные, как их не перепутать. Разрабатывается письменная процедура смазки с фото или чертежами для каждого узла. Процедура подписывается главным инженером и размещается на рабочем месте.
Шаг четвертый: мониторинг и ведение журнала
Назначается ответственный (это может быть один техник или ротация). Каждую неделю (или в соответствии с процедурой) проводится проверка узлов, заполняется журнал. При обнаружении утечек сразу предпринимаются корректирующие действия.
Часто задаваемые вопросы
Если смазка H1, может ли ее использовать везде на пищевом заводе?
Нет. H1 - это допуск для зон со случайным контактом с пищей. На редукторе вне пищевой зоны правильнее использовать H2 (дешевле, достаточно по безопасности). На консервируемом оборудовании применяют H3. Неправильная классификация точек приводит к переплате и может создать ложное ощущение управления рисками.
Что означает 10 ppm в контексте смазки H1?
Это предельное содержание минерального или синтетического базового масла в продукте при случайном загрязнении. Если смазка попадет в емкость с соком объемом 1000 литров, концентрация смазки не должна превысить 10 миллиграмм на литр. Для силиконовых смазок этот предел еще ниже -1 ppm.
Нужен ли мне сертификат ISO 21469 если уже есть NSF H1?
ISO 21469 дополняет NSF H1. H1 говорит об ингредиентах, ISO 21469 - о производстве. Идеально иметь оба документа. Если у смазки только NSF H1, проверьте, соответствует ли производитель системе качества ISO 9001 минимум.
Как часто нужно обновлять реестр смазочных материалов?
Базовый реестр обновляется при закупке новой смазки или смене поставщика. Дополнительно проводится годовой аудит: проверяется соответствие фактического наличия смазок на складе записям в реестре, проверяются сроки хранения (обычно смазки хранят 3-5 лет при соблюдении условий).
Что делать, если при аудите обнаружили несоответствие по смазочным материалам?
Аудитор выдаст замечание с указанием срока исправления (обычно 30-90 дней). Нужно разработать план корректирующих действий: какие документы подготовить, какие смазки закупить, какое обучение провести. По завершении проводится повторная проверка.
Заключение
Смазки H1 - это не просто техническая позиция, а ключевой элемент системы управления рисками ХАССП на пищевом производстве. Правильный выбор смазки для каждой зоны оборудования, подтверждение ее соответствия FDA 21 CFR 178.3570 и ISO 21469, и главное - документированная процедура смазки с регулярным контролем и ведением журнала превращают потенциальный риск загрязнения в управляемый процесс.
Внедрение системы контроля смазочных материалов требует времени и организационных усилий, но окупается снижением риска браков, облегчением прохождения аудитов и повышением доверия покупателей к продукции. Начните с картографии оборудования, подготовки документов и обучения персонала - и сразу станет понятно, где находятся пробелы в управлении.