Экономия концентрата СОЖ на металлообрабатывающих участках - это не вопрос скупости, а задача снижения производственных затрат при сохранении качества обработки. На практике расход жидкости зависит не только от типа станка, но и от согласованности трех факторов: правильной концентрации раствора, способа его доставки в зону резания и состояния системы подачи. Многие закупщики и инженеры предполагают, что экономить можно только урезанием подачи, однако такой подход часто приводит к перегреву инструмента, его ускоренному износу и в итоге - к еще большим затратам на замену. В этой статье мы разберем, как на самом деле снизить расход концентрата, не теряя в эффективности охлаждения и смазки, и какие параметры нужно контролировать на каждом этапе.
Статья ориентирована на технических специалистов, инженеров и снабженцев, которые отвечают за подбор СОЖ и оптимизацию режимов обработки стали, чугуна и цветных сплавов.
Различие концентрации и расхода подачи
Часто закупщики путают два разных параметра: концентрацию готового раствора и объем жидкости, поступающей на станок в единицу времени.
Концентрация - это доля концентрата в готовой эмульсии или полусинтетическом растворе, а расход подачи измеряется в л/мин и зависит от геометрии резания, скорости вращения шпинделя и ширины обработки.
Для типовых режимов обработки стали при точении и фрезеровании рекомендуется рабочая концентрация 5–8%. Это означает, что на 100 л готового раствора требуется 5–8 л концентрата и 92–95 л воды. Пример расчета: если нужно приготовить 100 л 5%-ной эмульсии, требуется смешать 5 л концентрата и 95 л воды в соотношении примерно 1:19.
Часто инженеры думают, что повышение концентрации улучшит охлаждение и смазку. На деле избыточная концентрация не дает линейного прироста эффективности, может загрязнять стружку и способствует более быстрой окислительной деградации жидкости. При нижних диапазонах 5–8% достигается баланс между охлаждением, смазкой, стойкостью к окислению и экономией концентрата.
При обработке более сложных материалов - нержавеющей стали или титана - рабочая концентрация может подняться до 6–12%, но даже в этих случаях превышение паспортной нормы производителя неоправданно. Регулярный контроль концентрации по гидрометру или другим методам помогает держать раствор в целевом диапазоне и избежать перерасхода концентрата.
Оптимизация расхода подачи в зависимости от операции
Расход жидкости, поступающей на инструмент, различается между точением, чистовым фрезерованием и черновой обработкой.
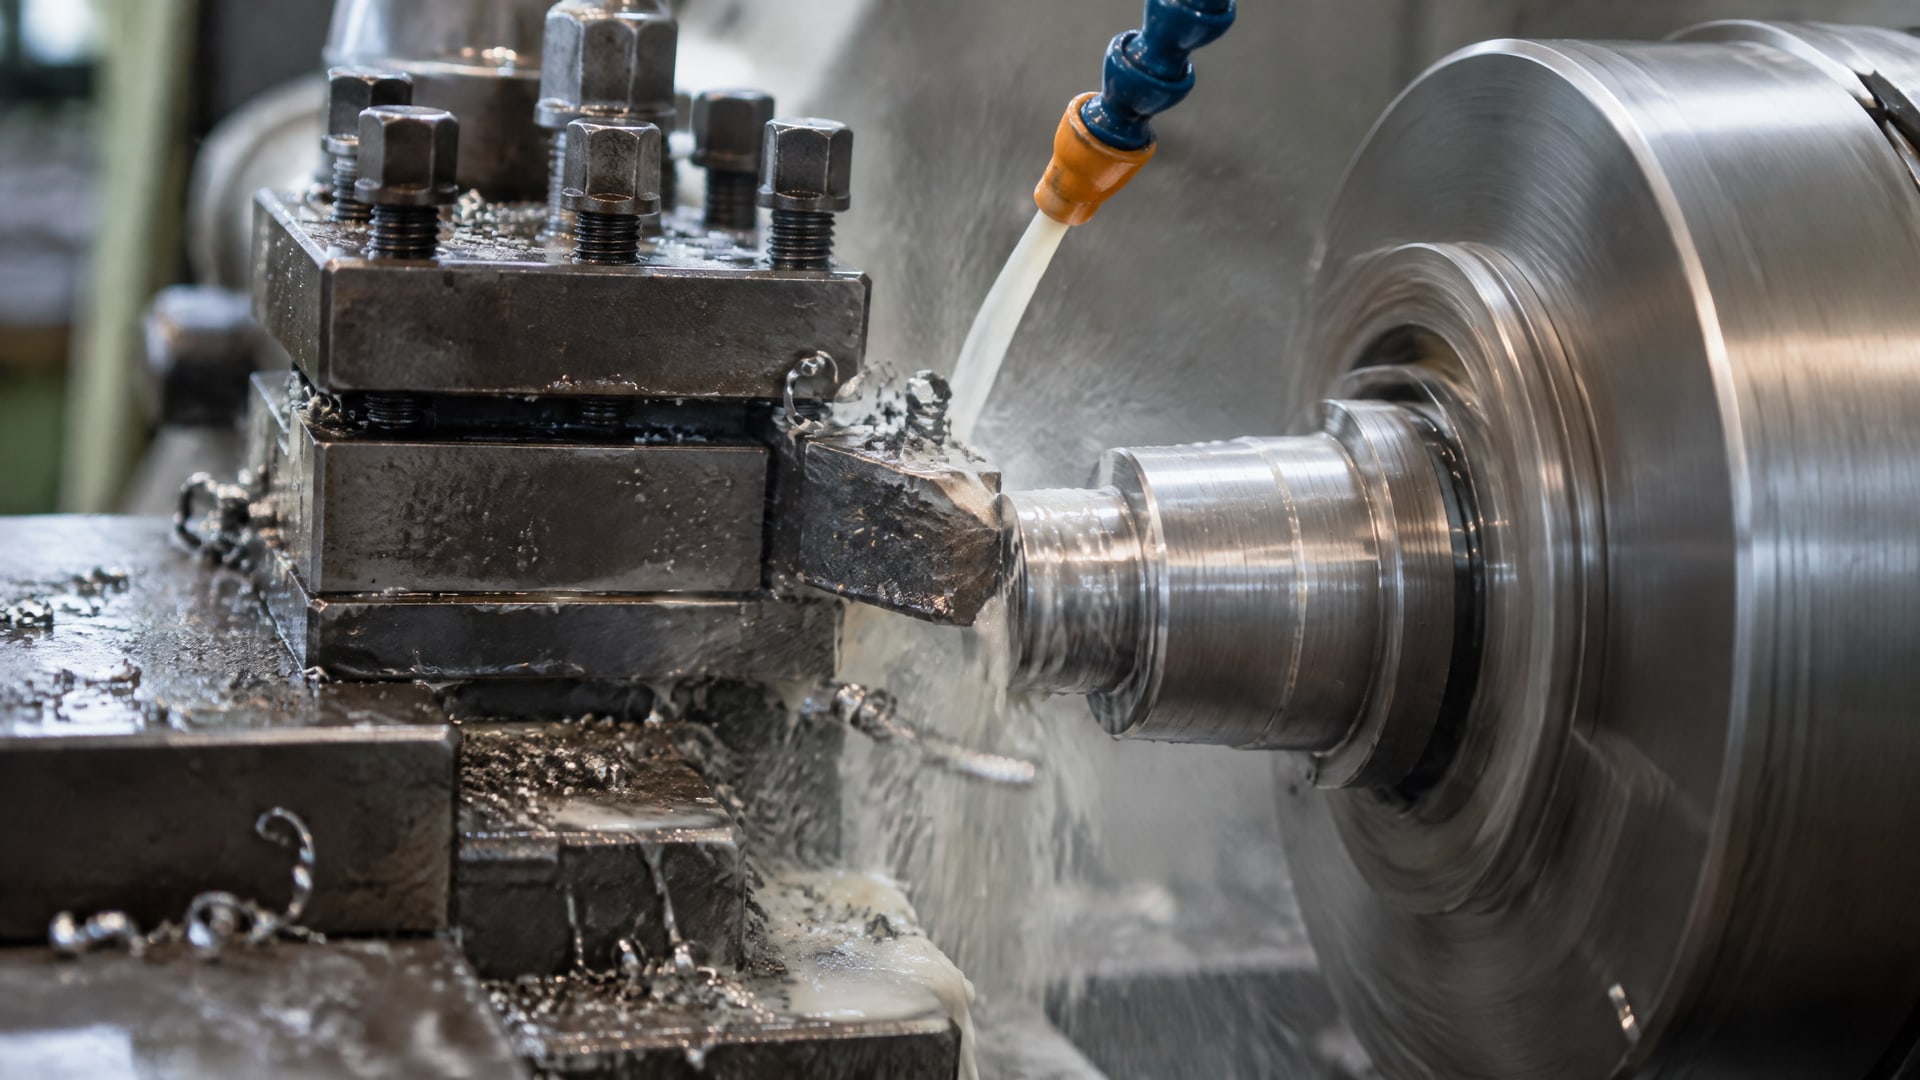
Нормальный диапазон для точения и чистового фрезерования составляет 5–15 л/мин в зависимости от ширины обработки, скорости резания и материала. Для черновой фрезеровки расход часто находится в нижней части этого диапазона -10–15 л/мин, а при высокоскоростной обработке (свыше 200 м/мин) может потребоваться повышение до 1,4–1,8 раза от базовой нормы.
Однако здесь важен нюанс: просто поднять подачу на станке - это не эффективный способ улучшить обработку. Намного действеннее направить жидкость непосредственно в зону резания через шпиндель с давлением 40–70 бар. При такой подаче количество жидкости, необходимое для охлаждения и выноса стружки, может быть меньше, чем при обычной подаче без давления, потому что жидкость активно проникает в зону контакта инструмента и заготовки.
Для черного фрезерования рекомендуется контролировать давление на уровне 8–12 бар и объем 10–15 л/мин, при этом фактическое охлаждение может быть выше благодаря направленной подаче. Таким образом, инженер может достичь нужного качества поверхности с меньшим расходом концентрата, если настроит не только объем, но и направление потока жидкости.
Контроль потерь жидкости и обслуживание системы
Даже если рабочая концентрация выставлена правильно, а расход подачи оптимизирован, система может терять концентрат через испарение, унос стружкой, утечки из уплотнений и фильтрацию.
На практике эти потери составляют 0,05–0,15 от объема системы в зависимости от типа обработки, климата участка и возраста оборудования.
Контроль начинается с фильтрации. Загрязнение жидкости частицами стали, абразивным износом и продуктами окисления ускоряет деградацию рабочего раствора, повышает вязкость, снижает смазывающие свойства и в итоге заставляет оператора чаще доливать или менять жидкость. Сетка фильтра или магнитный сепаратор должны проверяться ежесмену; забитый фильтр препятствует нормальной циркуляции и может привести к перегреву.
Второй момент - испарение. На участках с высокой скоростью и интенсивной обработкой испарение может составлять заметную долю суточных потерь. Использование закрытых ванн, снижение общей температуры жидкости и уменьшение времени простоя станков помогают его минимизировать.
Третий - унос со стружкой и утечки. Несмотря на фильтрацию, часть жидкости все равно прилипает к стружке и уходит в отходы. Переполненная ванна, нарушения герметичности уплотнений и зазоров между панелями станка создают дополнительные каналы потерь. Регулярный осмотр и профилактика уплотнений, затяжка соединений и очистка ванны от скопившихся частиц помогают держать потери в норме.
Выбор типа СОЖ под задачу
Универсальные СОЖ удобны для многопрограммных участков, но часто они не оптимальны ни для одной конкретной операции.
Для снижения расхода концентрата при фрезеровании и точении рекомендуется использовать полусинтетические водорастворимые СОЖ, которые подходят для обработки стали, чугуна и алюминиевых сплавов. Такие составы обеспечивают хороший баланс между охлаждением и смазкой, имеют стабильную концентрацию при хранении и обычно требуют меньше доливок в процессе эксплуатации.
Эмульсионные СОЖ (масло в воде) подходят для высокоскоростной обработки, где нужна максимальная теплоотдача. Полусинтетические составы лучше держат адгезию (прилипание пленки смазки к инструменту и заготовке) и дольше сохраняют свойства при длительной циркуляции.
При выборе важно смотреть на паспортные данные производителя: рекомендуемый диапазон концентрации для конкретной операции, совместимость с материалами инструмента и заготовки, требования по чистоте и фильтрации. Жидкость, выбранная под вашу задачу, требует меньше коррекции режимов и доливок, чем универсальная альтернатива.
Регламент приготовления и долива
Неправильное смешивание концентрата и воды - частая причина скрытого перерасхода.
При приготовлении эмульсии нужно соблюдать строгое соотношение: например, для 5%-ной концентрации требуется смешать 1 объем концентрата и 19 объемов воды (или для 100 л раствора -5 л концентрата и 95 л воды).
Порядок смешивания тоже важен: концентрат добавляют в воду, а не наоборот, чтобы избежать образования нестабильных комков и неоднородных слоев. Воду рекомендуется использовать мягкую (умягченную или дистиллированную), потому что жесткая вода с высоким содержанием солей может помешать образованию устойчивой эмульсии и быстрее разрушает защитные пленки на инструменте.
Долив должен вестись на основе фактических данных, а не на глаз. Один из практических подходов - измерить суточный расход жидкости в течение 2–4 недель, учитывая число смен, интенсивность обработки и тип операций. Затем рассчитать среднесуточный долив: если система объемом 200 л теряет 5 л в сутки, нужно доливать примерно 5 л в день (с коррекцией на испарение и сезонные колебания). Долив сверх расчетного объема указывает на появившиеся утечки или неконтролируемое испарение.
Совет инженера: проверка и очистка системы
Когда СОЖ длительное время циркулирует без замены, она накапливает осадки, микробные загрязнения и продукты окисления.
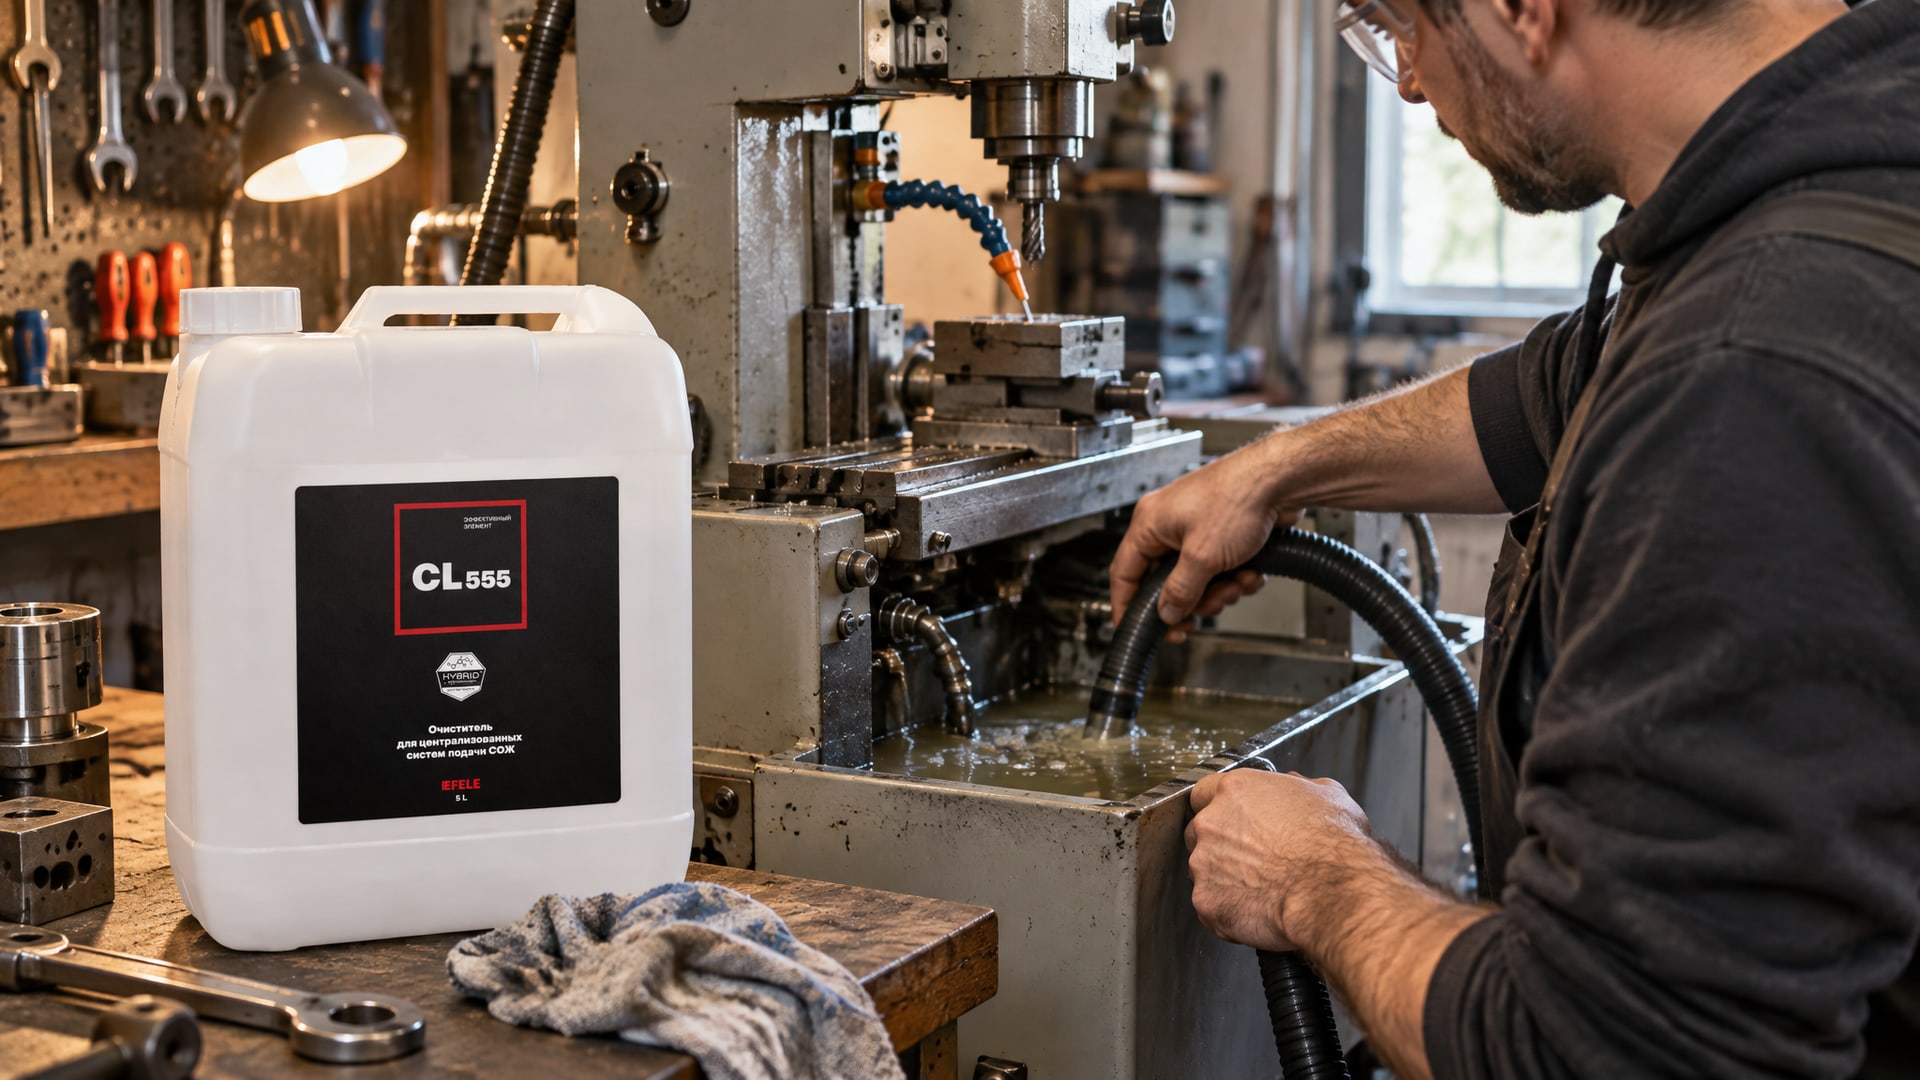
Это замаскированно повышает расход концентрата: система требует более частого долива, жидкость мутнеет, теплоотдача падает, и инженер, думая, что нужна более высокая концентрация, добавляет дополнительный концентрат - логика замкнулась в порочный круг.
Сценарий: участок фрезеровки работал на одной системе СОЖ 6 месяцев; расход концентрата вырос с нормальных 2 л в неделю до 5 л в неделю. Проверка показала, что жидкость потемнела, в отстойнике накопилось масляной и прочего осадка, а сетка фильтра забита. Решение: перед переходом на свежую жидкость систему промыли чистящим средством (например, очиститель EFELE CL-555 для систем подачи), слили загрязненную жидкость, протерли ванну и переполнили чистой подготовленной эмульсией.
Итог: через неделю расход вернулся к норме, жидкость держит стабильную концентрацию, инструмент работает без перегрева, а система требует регулярного долива только в объеме фактических потерь. Такая очистка проводится перед каждой заменой жидкости или по графику (обычно раз в год для интенсивно работающих участков).
Нормирование расхода по типам операций
Для планомерного снижения расхода полезно нормировать потребление концентрата по каждому типу операции.
Ниже приведены ориентировочные параметры для типичных режимов:
| Операция | Материал | Рекомендуемая концентрация, % | Расход подачи, л/мин | Давление, бар |
|---|
| Точение (чистовая) | Сталь | 5–7 | 8–12 | 5–8 |
| Точение (черная) | Сталь | 6–8 | 12–15 | 6–10 |
| Фрезерование (чистовое) | Сталь | 5–7 | 10–15 | 8–12 |
| Фрезерование (черное) | Сталь | 6–8 | 15–20 | 8–12 |
| Обработка нержавейки | Нержавеющая сталь | 8–10 | 12–18 | 10–15 |
| Высокоскоростная обработка (>200 м/мин) | Сталь, алюминий | 5–8 | расход × 1,4–1,8 | 40–70 (подача через шпиндель) |
Эта таблица служит отправной точкой: на каждом участке режимы уточняют под конкретное оборудование, инструмент и качество требуемой поверхности. Ключевой вывод: нет универсального режима, но есть обоснованный расчет, который исключает слепое увеличение подачи.
Часто задаваемые вопросы
Почему у нас расход концентрата выше, чем рекомендует производитель?
Основные причины: загрязнение жидкости (требуется замена или очистка системы); неправильная концентрация (ее поднимают выше нормы в надежде улучшить охлаждение); утечки и испарение (необходимо проверить герметичность ванны и уплотнений); неоптимальный режим обработки (расход подачи повышен без необходимости). Начните с контроля фильтрации, проверьте концентрацию гидрометром и сопоставьте режимы на станке с паспортными данными производителя СОЖ.
Можно ли снизить расход просто уменьшив подачу на станке?
Только в том случае, если подача была избыточна для данной операции. Если снизить подачу ниже рекомендуемой без коррекции давления, направления и концентрации, охлаждение ухудшится, инструмент перегреется, и его износ ускорится. Результат - увеличение затрат на замену инструмента, а не экономия. Сначала оптимизируйте способ подачи (например, подача через шпиндель с давлением 40–70 бар), затем уже уменьшайте объем.
Как часто нужно менять СОЖ?
Это зависит от интенсивности работы, типа обработки и качества фильтрации. Если система загрязняется медленно, жидкость остается чистой и держит концентрацию, замену можно делать раз в 6–12 месяцев. При интенсивной работе и высоких требованиях к качеству поверхности замену советуют проводить каждые 3–6 месяцев. Ориентир - состояние жидкости (цвет, запах, наличие осадка) и результаты микробиологического анализа (если проводится).
Является ли рост расхода концентрата признаком того, что нужно менять жидкость?
Не всегда. Рост расхода может быть следствием загрязнения, утечки или неправильного долива, а не износа самой жидкости. Сначала проверьте фильтрацию, герметичность, правильность приготовления эмульсии. Если эти параметры в норме, а расход все равно растет, то да - это сигнал к замене или регенерации (очистке) жидкости.
Влияет ли выбор типа СОЖ на общий расход концентрата?
Да. Полусинтетические составы обычно требуют меньше доливок благодаря лучшей стабильности и меньшему испарению. Эмульсионные жидкости испаряются быстрее, особенно при высоких температурах. Правильный выбор типа СОЖ под вашу операцию и материал может сократить суточный расход на 15–25% по сравнению с универсальным составом.
Заключение
Снизить расход концентрата СОЖ при фрезеровании и точении можно без ущерба для качества обработки, если подойти системно. Ключ не в слепом урезании подачи, а в трех согласованных шагах: соблюдение паспортной концентрации (5–8% для стали), оптимизация способа доставки жидкости в зону резания (давление, направление подачи) и регулярный контроль системы (фильтрация, утечки, состояние жидкости). Практические потери через испарение, унос стружкой и неконтролируемый долив составляют 0,05–0,15 от объема системы, и эту долю можно снизить четким регламентом обслуживания.
Начните с диагностики: проверьте концентрацию, состояние фильтрации, герметичность ванны и фактический суточный расход за 2–4 недели. На основе этих данных скорректируйте режимы обработки и расписание долива. Если жидкость длительное время циркулирует без замены, проведите ее регенерацию перед следующей заменой. Такой подход окупится снижением затрат на концентрат, уменьшением простоев из-за проблем с охлаждением и предсказуемым сроком службы инструмента.