Закаленная сталь - один из самых сложных материалов для фрезерования. Высокая твердость (45–65 HRC) требует не только качественного инструмента, но и правильного подбора режимов резания, стратегии обработки и способа охлаждения. Срок службы фрезы при работе с такими материалами зависит от множества факторов, и часто предприятия платят дважды: сначала за дорогой инструмент, потом за ранний его износ из-за неоптимальных условий резания.
Статья предназначена для технологов, инженеров и закупщиков, которые хотят понять, как удлинить ресурс фрез и снизить стоимость обработки без потери качества. Вы узнаете конкретные приемы - от выбора режимов до подачи охлаждающей жидкости, которые прямо влияют на износ инструмента и позволяют выжать максимум из каждой фрезы.
Как правильно выбрать режимы резания для закаленной стали
Большинство закупщиков и технологов начинают с поиска «волшебных» режимов, которые позволят за раз обработать деталь быстро и без потерь.
На практике работает иное: режимы подбираются под конкретную геометрию инструмента, материал и жесткость станка. Для закаленной стали это означает консервативный подход на первых этапах.
При фрезеровании закаленной стали твердостью около 47 HRC исследования показали, что увеличение скорости резания и подачи на зуб фактически снижало стойкость инструмента, а не улучшало ее. Это связано с ростом тепловыделения и возрастанием ударных нагрузок на кромку. Для чернового фрезерования рекомендуемый диапазон подачи на зуб составляет 0,1–0,3 мм, а при диаметре фрезы свыше 70 мм скорость резания следует снижать коэффициентом 0,7.
Если резание прерывистое (например, при обработке слота с перекрытием стенок или выборки неровной поверхности), скорость необходимо снижать на 20–30% дополнительно, чтобы минимизировать сколы кромки на входе и выходе. Стабильность процесса здесь приоритет - каждый удар при входе инструмента в материал ускоряет износ.
Геометрия кромки также имеет значение. Для закаленной стали используют радиус кромки 0,05–0,2 мм и задний угол 7–10°, что обеспечивает достаточную прочность и снижает риск сколов. Более острая кромка может дать гладкую поверхность, но быстро износится или сломается.
Влияние жесткости станка и вылета инструмента на ресурс фрезы
Многие предприятия делают ошибку, одинаково обрабатывая закаленную и мягкую сталь на одном оборудовании.
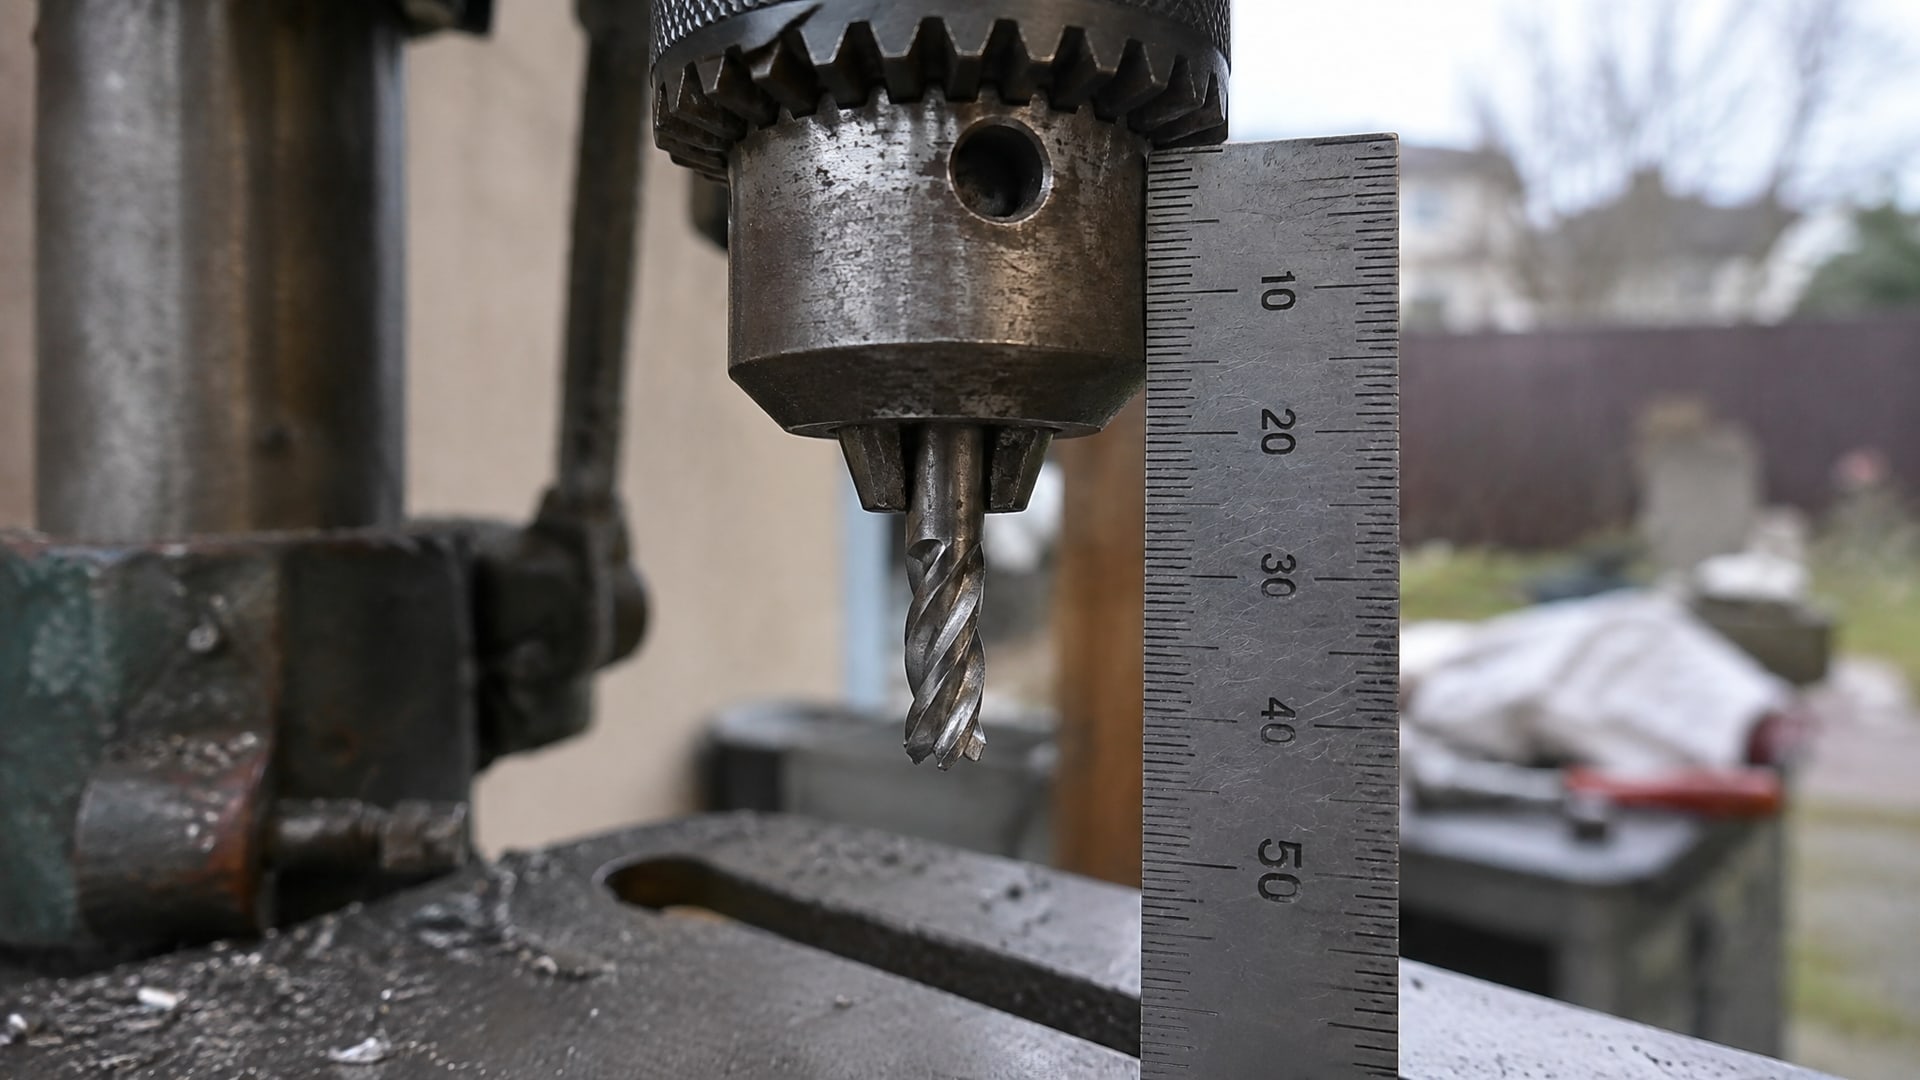
Для закаленной стали требуется не просто станок - требуется жесткая станочная система с минимальным люфтом в шпинделе и стол, способный держать точность при высоких силах резания.
Большой вылет инструмента (расстояние от фланца шпинделя до кромки) - один из главных врагов стойкости. При большом вылете возникает вибрация, которая передается на кромку инструмента и вызывает ускоренный износ, а в худшем случае - выкрашивание. Минимальный вылет, при котором геометрия операции остается допустимой, - правило номер один для твердых материалов.
Жесткая конструкция держателя, втулки и самого инструмента снижает амплитуду колебаний и позволяет работать на более стабильных режимах. Если на станке нельзя добиться нужной жесткости, лучше снизить режимы резания и обработать деталь дольше, но без вибрации, чем пытаться компенсировать люфты агрессивными параметрами.
Проверка жесткости начинается с диагностики: на холостом ходу (без резания) включают фрезу на рабочей скорости и визуально оценивают биение. Биение более 0,05 мм - сигнал к проверке оборудования и замене изношенных компонентов перед обработкой закаленной стали.
Выбор стратегии резания и способ подвода инструмента
Стратегия резания - это фактически план атаки: как инструмент входит в материал, какой объем он захватывает за один проход и как он выходит из резания.
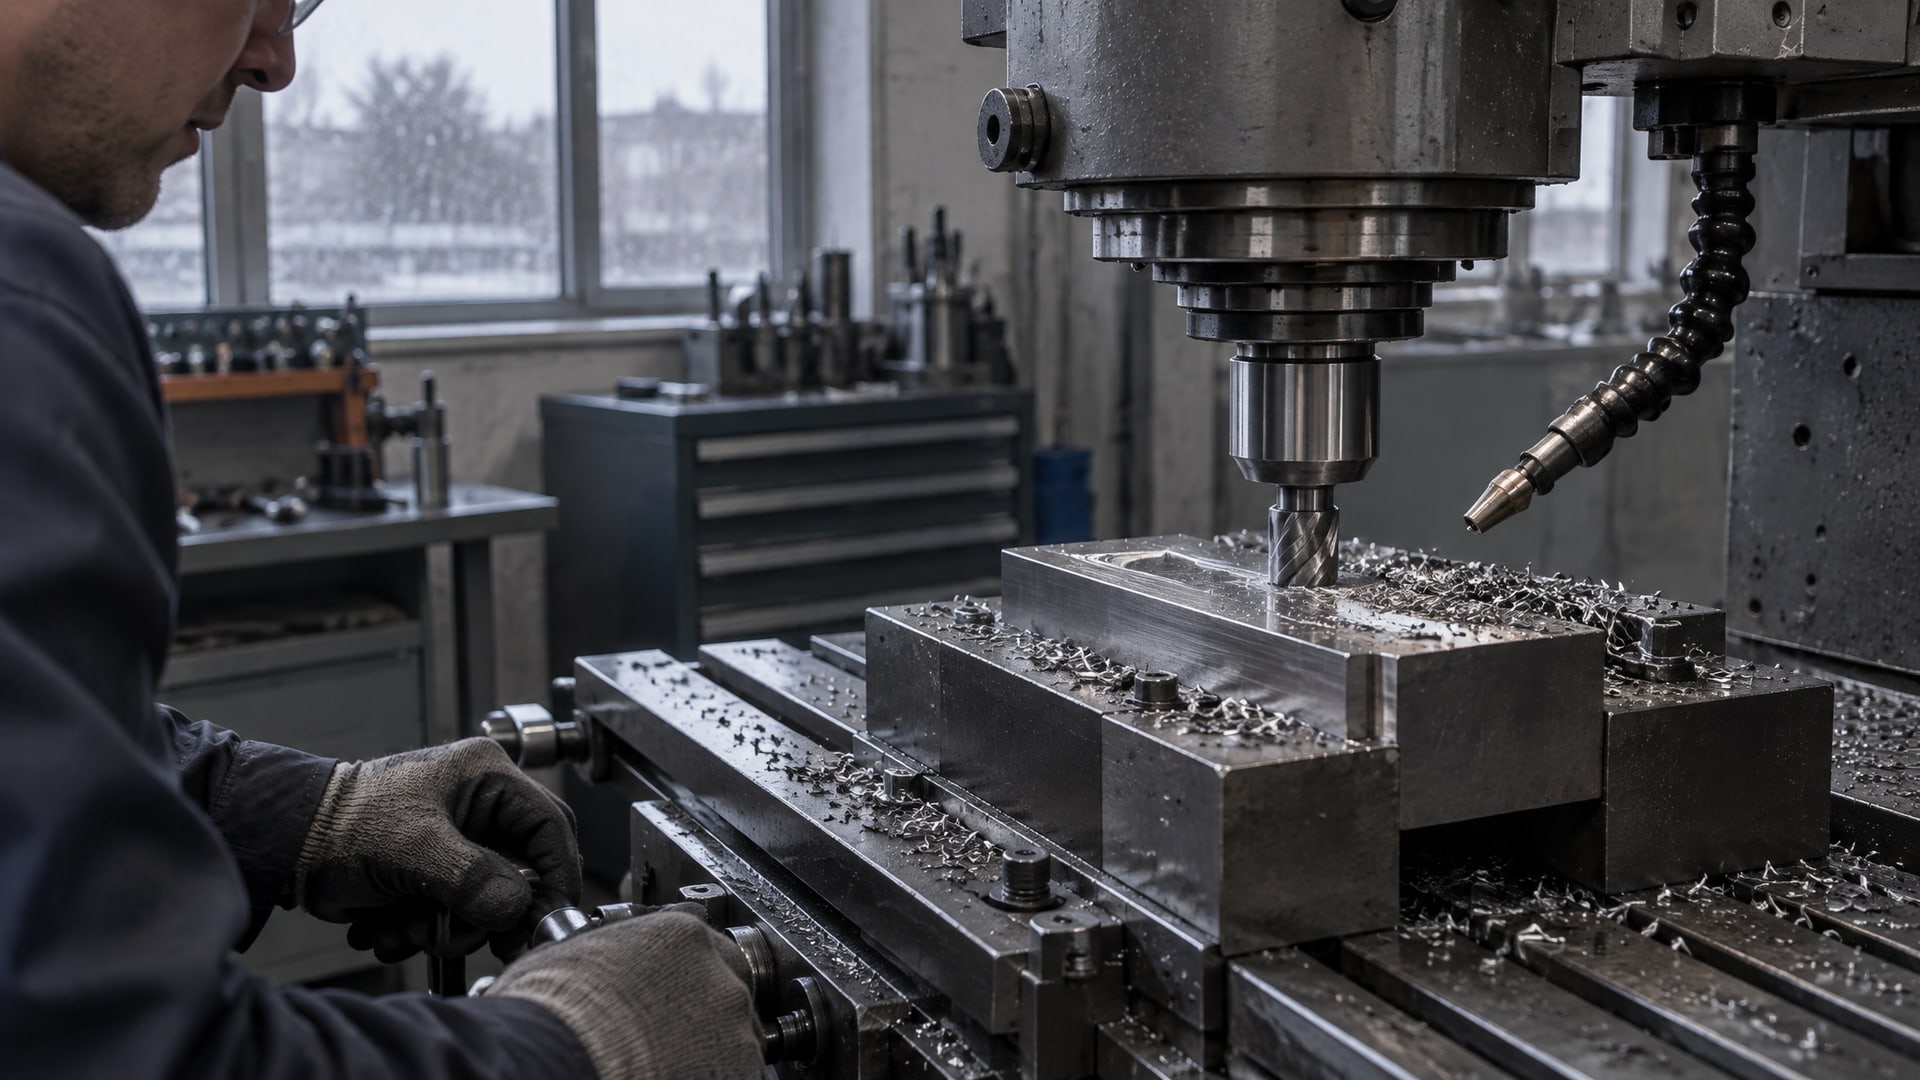
Для закаленной стали найденные исследования показали, что лучшие результаты по шероховатости и ресурсу дает стратегия с меньшей радиальной нагрузкой и нулевым углом атаки (lead angle 0°). Это означает, что инструмент входит в материал не боком, а почти перпендикулярно к поверхности, снижая ударную нагрузку в начальный момент.
Радиальная нагрузка - это ширина среза, захватываемая инструментом за проход. При фрезеровании закаленной стали увеличение радиальной нагрузки быстро приводит к перегреву кромки. Рекомендуется начинать с консервативной радиальной нагрузки (часто 30–50% от диаметра фрезы) и проверять качество поверхности и температуру инструмента.
Если используется многопроходная обработка (чистовая после чернового), чистовой проход следует вести с меньшей подачей и пониженной скоростью, чем черновой. Это улучшает шероховатость и равномерно распределяет тепловыделение. При последовательных проходах инструмент не подвергается одному мощному удару, а изнашивается прогнозируемо.
Охлаждение и подача СОЖ: баланс между смазыванием и теплоотводом
Выбор охлаждающей жидкости и способ ее подачи - часто недооцененные факторы стойкости фрезы.
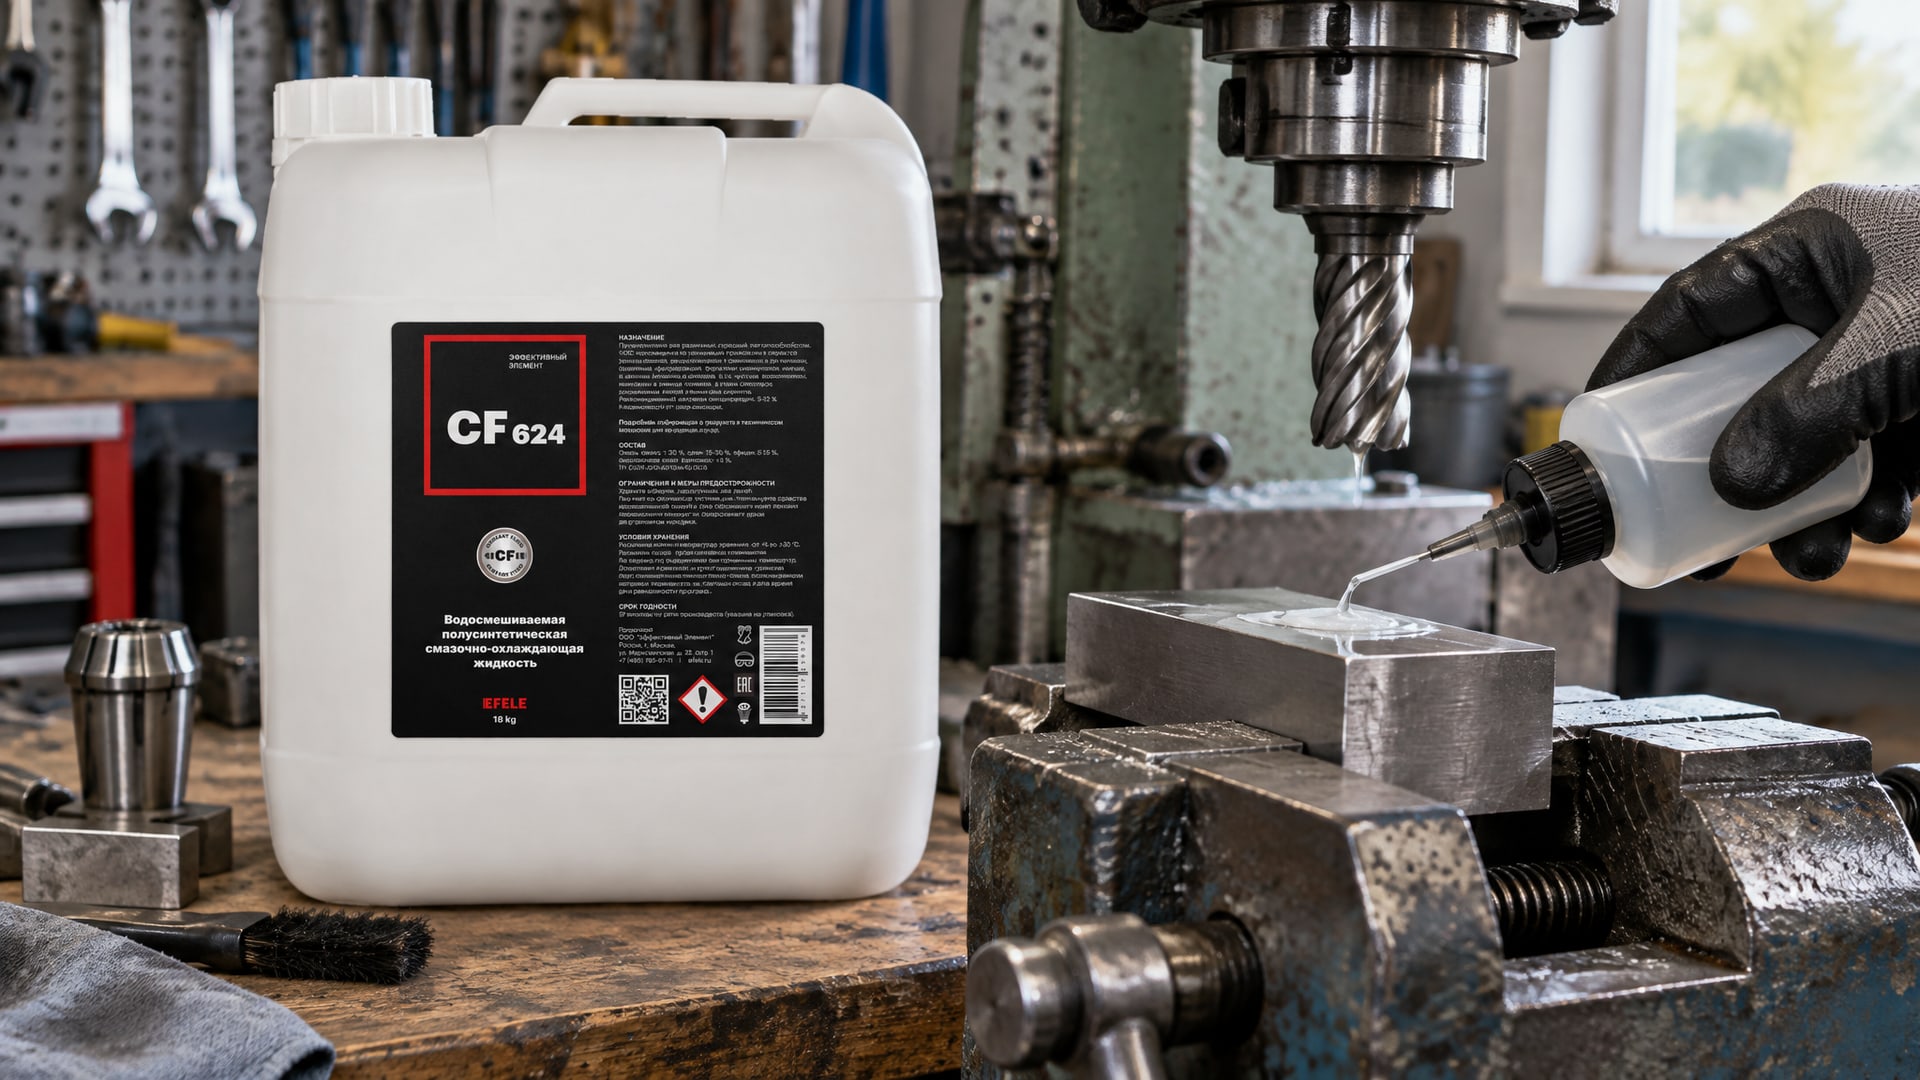
Распространено мнение, что чем больше жидкости, тем дольше живет инструмент, но для закаленной стали это неверно. Напротив, непрерывная, хаотичная подача или прерывистое включение-выключение жидкости может ухудшить тепловую стабильность и ускорить износ.
Для эмульсионных СОЖ при тяжелой обработке рекомендуется концентрация 8–10%, при которой обеспечивается достаточная смазывающая способность и теплоемкость. Синтетические СОЖ часто применяют в концентрации 3–5%, что дает баланс между смазкой и теплоотводом без избытка жидкости.
Температура рабочей СОЖ должна поддерживаться в диапазоне 20–25 °C. Если жидкость перегревается, вязкость падает, смазывающая способность снижается, и инструмент изнашивается быстрее. Система охлаждения с регулятором температуры - инвестиция, которая окупается за счет удлинения ресурса фрез и снижения брака.
Подача жидкости должна быть непрерывной, без перерывов. Если схема подачи предусматривает включение-выключение, это может привести к резким перепадам температуры кромки, что вызывает микротрещины и ускоренный износ. Для операций, требующих масляной СОЖ - например, при глубоком фрезеровании или обработке сложных профилей - рекомендуется использовать многофункциональные минеральные составы. В производстве прижилась подача через каналы в держателе, которая обеспечивает направленный поток прямо к зоне резания, минуя стружку.
EFELE CF-624, полусинтетическая водорастворимая СОЖ, отвечает требованиям стойкости к вымыванию и фреттингу даже при работе с водой переменного качества, что критично для предприятий без собственной водоподготовки. Стабильная вязкость этого состава на разных температурах позволяет держать предсказуемый режим резания без скачков нагрузки.
Контроль износа: как определить, что фреза должна уходить на переточку или замену
Критерий износа - это момент истины.
Многие предприятия полагаются только на поломку инструмента, но к тому времени часто бывает уже поздно: деталь потеряла допуск, и весь накладной расход на ее обработку потрачен впустую.
Для фрезерования обычно используют критерий по боковому износу VB (задний износ по боковой поверхности). На практике пороги составляют VB = 0,3 мм и VB = 0,5 мм в зависимости от методики испытания и требований к точности. Для точных деталей, на которых стоит автоматическая система замены инструмента, рекомендуют ограничивать износ до 0,1 мм - при этом инструмент работает почти в новом состоянии, но и расходуется быстрее.
Определяют износ несколькими способами. Самый доступный - визуальный осмотр под увеличением 10–20х: если по задней поверхности фрезы видна черная полоса износа шириной более 0,3 мм, инструмент пора менять или переточивать. На современных станках с ЧПУ можно установить датчики, которые мониторят вибрацию или температуру и подают сигнал о необходимости замены.
Правильный контроль износа означает, что фреза работает в оптимальном режиме: не перегревается, не ударяется, кромка остается чистой. Если видно осыпание по кромке или микротрещины, значит, режим или охлаждение подобраны неправильно, и нужно вернуться к пересчету режимов.
Частые ошибки при обработке закаленной стали, которые убивают инструмент
Практика показывает, что даже при наличии современного оборудования и дорогого инструмента многие предприятия теряют ресурс фрез из-за простых ошибок, которые легко избежать.
Первая ошибка - использование универсальной СОЖ без учета материала. Закаленная сталь требует специально подобранных параметров концентрации и подачи. Обычная эмульсия для чугуна или мягкой стали может не обеспечить нужную смазывающую способность при высоких скоростях и нагрузках.
Вторая ошибка - попытка скомпенсировать недостаточную жесткость станка увеличением подачи и скорости. Вибрация остается, а нагрузка на кромку растет, и фреза ломается еще быстрее.
Третья ошибка - включение и выключение охлаждения во время работы. При прерывистой подаче жидкости кромка испытывает термошок, что приводит к микротрещинам. Если СОЖ нужна, она должна подаваться непрерывно.
Четвертая ошибка - использование износившихся держателей, втулок и шпинделей. Любой люфт или биение на холостом ходу передается прямо на кромку фрезы и ускоряет ее износ.
Пятая ошибка - игнорирование контроля износа и работа инструментом до полной поломки. Это приводит к браку и потере времени на переналадку.
Часто задаваемые вопросы
Какая СОЖ лучше всего подходит для фрезерования закаленной стали?
Для закаленной стали рекомендуются эмульсии в концентрации 8–10% для тяжелой обработки или синтетические составы 3–5% для баланса смазывающей способности и теплоотвода. Важнее, чтобы подача была непрерывной и стабильной по температуре (20–25 °C). В некоторых случаях эффективнее сухой режим или воздушная обдувка.
На сколько процентов нужно снижать скорость при прерывистом резании?
При прерывистом резании скорость следует снижать на 20–30%, чтобы уменьшить сколы кромки при входе и выходе инструмента. Это особенно важно при обработке пазов, слотов и неровных поверхностей. Подача на зуб тоже должна быть в диапазоне 0,1–0,3 мм.
Какой критерий износа считается нормальным для замены фрезы?
Обычно замену проводят при боковом износе VB = 0,3–0,5 мм. Для точных деталей с автоматической заменой инструмента порог может быть ниже -0,1 мм. Проверяют износ визуально под увеличением или через систему мониторинга ЧПУ.
Как влияет вылет инструмента на ресурс фрезы?
Большой вылет вызывает вибрацию, которая ускоряет износ и может привести к выкрашиванию кромки. Следует использовать минимальный вылет, при котором операция остается геометрически возможной. При вылете более 2–3 диаметров фрезы рекомендуется снижать режимы резания.
Может ли дорогой инструмент компенсировать неправильные режимы резания?
Нет. Ресурс фрезы зависит от сочетания режимов, жесткости станка, геометрии кромки и способа охлаждения. Даже премиум-инструмент быстро износится, если режимы неоптимальны или в системе есть вибрация.
Заключение
Увеличение срока службы фрезы при обработке закаленной стали - это не одно действие, а система. Ключевые элементы: консервативные режимы с акцентом на стабильность, жесткая станочная система с минимальным вылетом, правильная стратегия резания, непрерывная и температурно-стабильная подача СОЖ, а также своевременный контроль износа по критерию VB.
Начните с диагностики вашего оборудования: проверьте биение на холостом ходу, состояние держателя и втулок, систему охлаждения. Затем пересчитайте режимы резания под вашу геометрию инструмента и материал. Уже эти два шага обычно дают прирост ресурса на 30–50%, без дополнительных затрат. Следующий этап - контроль износа и оптимизация подачи СОЖ под конкретные операции. Это потребует немного времени на настройку, но результат будет долговременным: стабильный процесс, предсказуемый расход фрез и минимум брака.