Герметизация резьбовых соединений - задача, которая встречает мастеров на каждом шагу: от сантехники до промышленных трубопроводов под давлением. Неправильный выбор герметика приводит к протечкам, самопроизвольному развинчиванию и дорогостоящим простоям оборудования. Анаэробные составы справляются с обеими функциями одновременно - герметизируют соединение и удерживают его от расслабления под вибрацией, но подходят для этого далеко не все и не во всех условиях.
В статье разберем, как правильно выбрать герметик по параметрам резьбы, материалам, давлению и температуре; какие ошибки допускают при нанесении; какую роль играет тип металла; и почему праймер иногда критичен для успешного отверждения. Материал адресован инженерам, закупщикам и техническим специалистам, которые отвечают за надежность соединений.
Что такое анаэробный герметик и как он работает на трубной резьбе
Анаэробный герметик - это полимерный состав, который находится в жидком состоянии на воздухе, но полимеризуется (затвердевает) в анаэробной среде, то есть в зазоре между близко прилегающими металлическими поверхностями.
На трубной резьбе это происходит между витками и между гребнями наружной резьбы и впадинами внутренней резьбы.
Ключевое свойство - герметик одновременно заполняет микроскопические поры резьбы и создает армирующий слой, который препятствует самоотвинчиванию. Это достигается благодаря тому, что после полимеризации материал становится твердым и связывает витки так, чтобы они не раскручивались под вибрацией или перепадами давления. При этом герметик остается разборным: соединение можно разобрать стандартным ключом без излишних усилий (в отличие от постоянных клеев).
Процесс отверждения запускается наличием металла и отсутствием кислорода. Чем активнее металл (железо, медь), тем быстрее начинается реакция. Пассивные металлы (нержавеющая сталь, алюминий) требуют либо праймера, либо большего времени. В техпаспортах это обычно обозначено как ускорение отверждения на активных металлах и замедление на пассивных.
Также герметик содержит растворители и пластификаторы, которые позволяют ему свободно втекать в зазор и давать время на позиционирование детали перед тем, как полимеризация начнет набирать скорость. Полное отверждение может занимать от нескольких часов до суток в зависимости от вязкости состава, размера зазора и окружающей температуры.
Выбор герметика по размеру и типу резьбы
Каждый герметик имеет максимальный диаметр резьбы, для которого его рекомендуют.
Типичные ограничения в техпаспортах - это резьба до M20 или 3/4 дюйма при зазоре не более 0,15 мм. Это не просто рекомендация: если зазор слишком велик, герметик вытечет из зазора или не заполнит его полностью, и герметизация не произойдет.
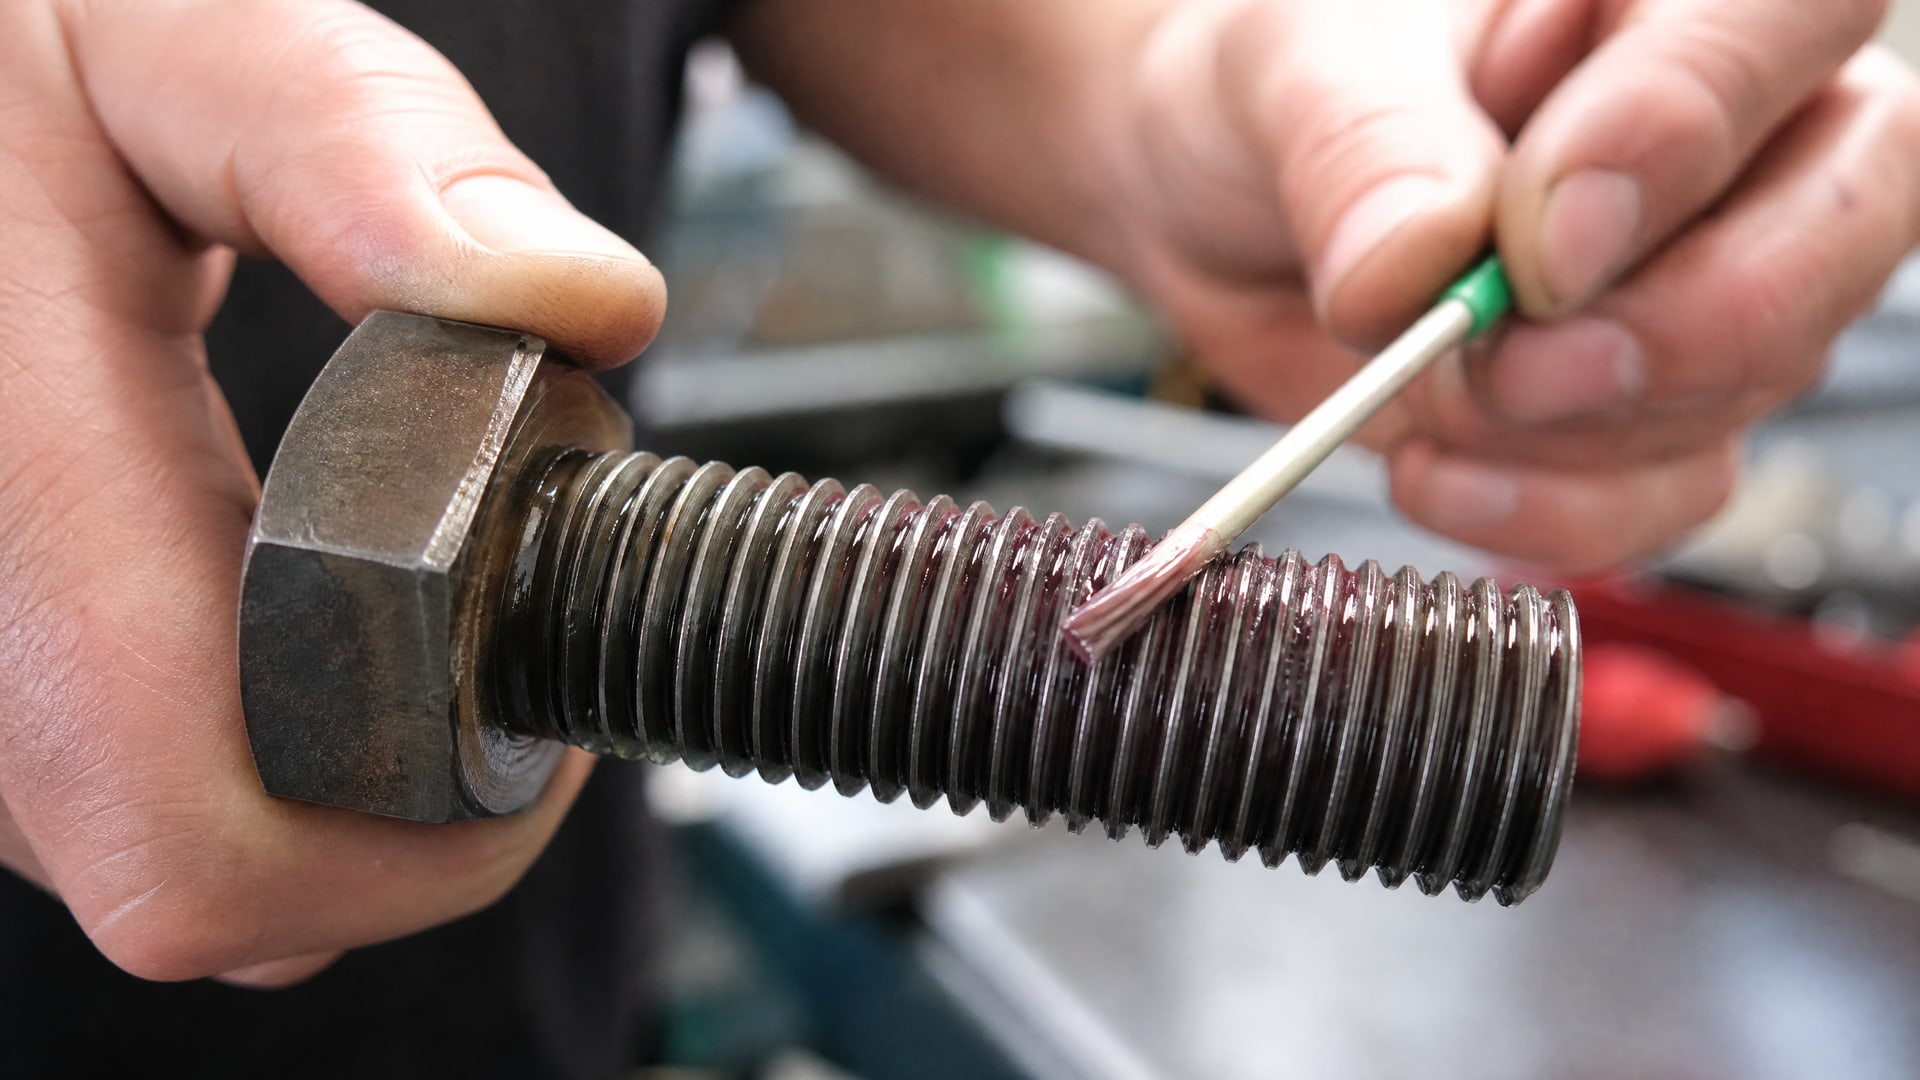
Для малых резьб (M4–M10) достаточно нанести тонкий валик герметика на первые 2–3 рабочих витка наружной резьбы. Для средних резьб (M10–M16) наносят валик на 3–4 витка и дополнительно заполняют впадины внутренней резьбы. Для крупных резьб или при больших зазорах требуется дополнительное количество герметика; в этом случае хорошая практика - наносить материал и на внутреннюю резьбу перед ввинчиванием.
Важный момент: первый виток никогда не покрывают герметиком полностью, чтобы не было его вытекания на поверхность корпуса при сборке. Герметик наносят, начиная со второго витка, и заполняют впадины равномерно.
Для трубной резьбы (конической по ГОСТ или дюймовой) величина зазора и профиль витков отличаются от метрических, поэтому герметик для труб нередко имеет иную вязкость, чем для болтов и шпилек. Трубные герметики часто более текучие, чтобы легче заполнять конические профили. Проверяйте в паспорте: если написано «для трубной резьбы» или «pipe thread sealant», он подходит для труб; если просто «для метрической резьбы», может быть слишком вязким.
Кроме того, герметики бывают разных вязкостей: от 50 мПа·с (жидкие, для зазоров до 0,1 мм) до 500+ мПа·с (густые, для зазоров до 0,25 мм и больше). В техпаспорте вязкость всегда указана. Это не косметический параметр: слишком жидкий герметик вытечет из крупной резьбы, слишком густой не втечет в мелкую.
Роль материала резьбы и необходимость праймера
Нержавеющая сталь, алюминий и титан - пассивные металлы.
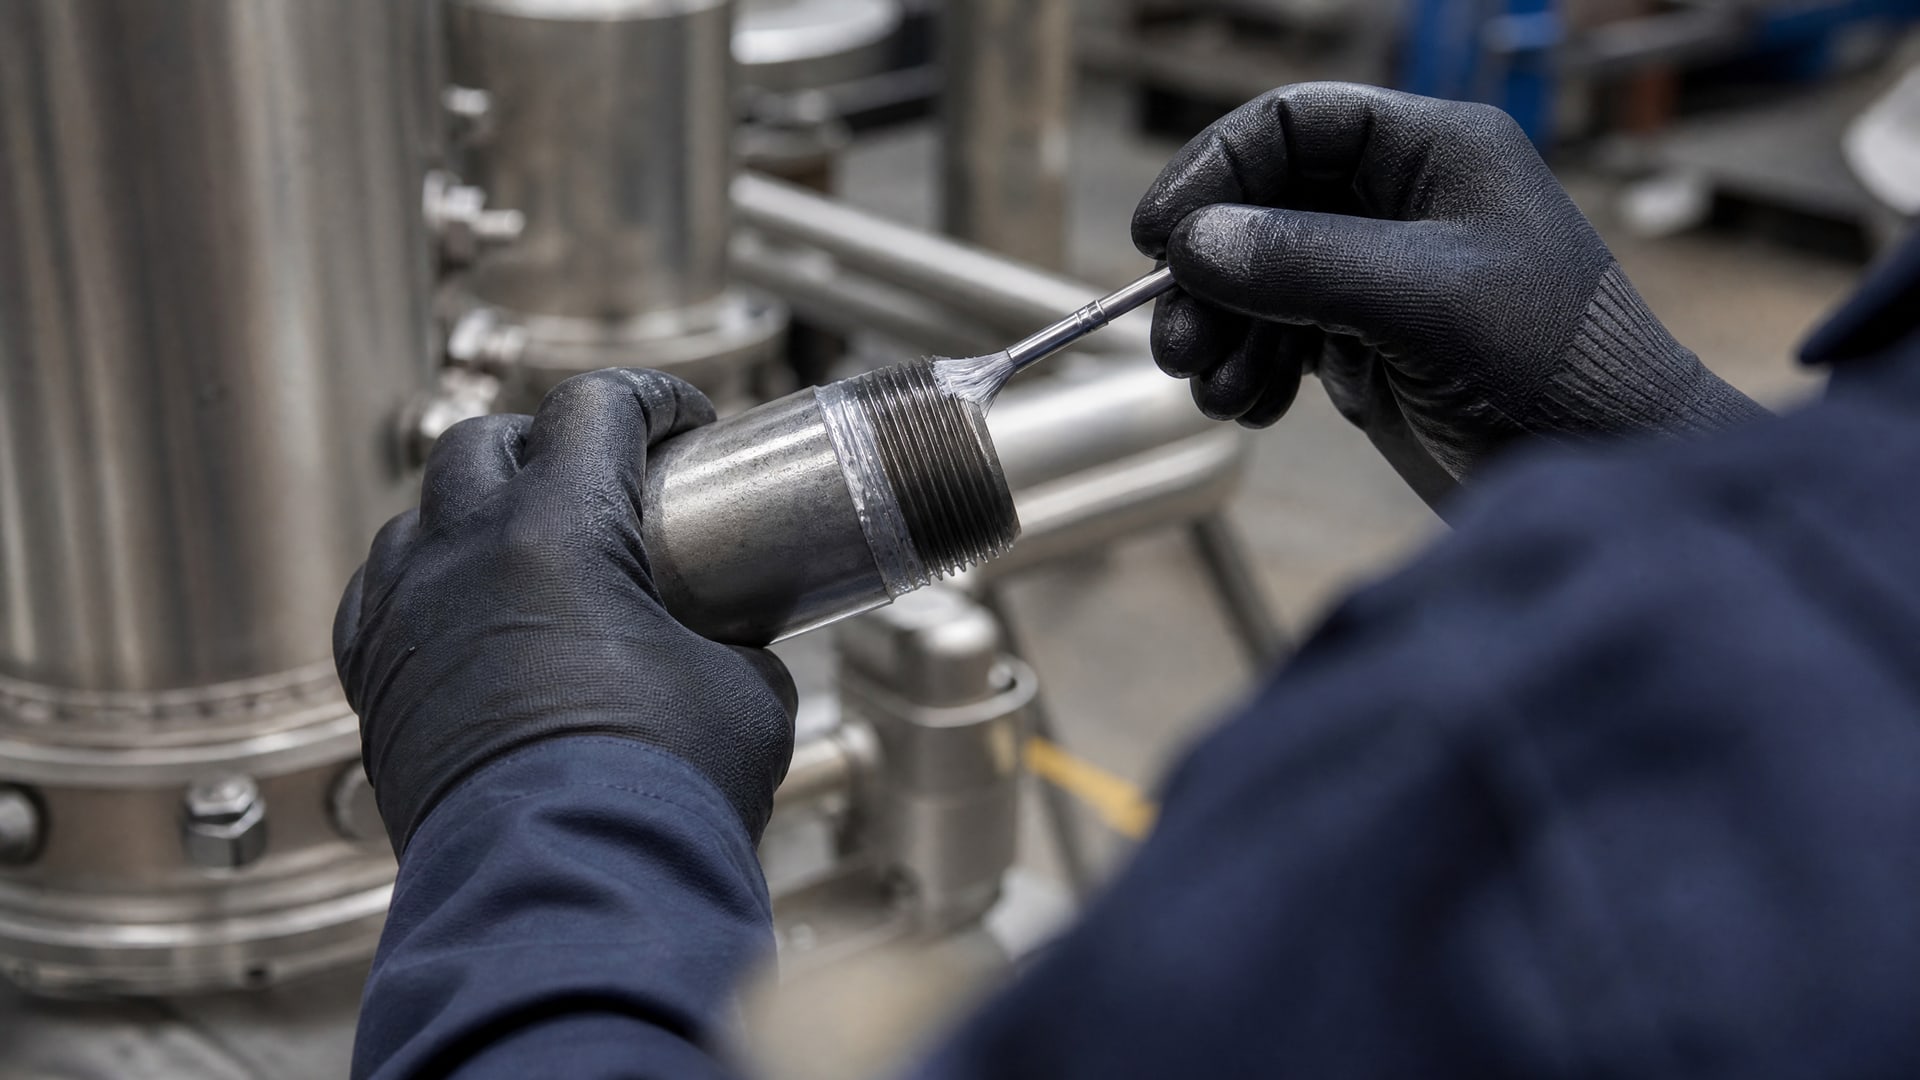
На их поверхности образуется оксидная пленка, которая замедляет отверждение анаэробного герметика. Если просто нанести герметик на нержавеющую сталь без подготовки, он может отверждаться 48–72 часа вместо стандартных 2–4 часов на железе или меди.
Решение - использовать праймер или активатор. Праймер наносят тонким слоем на подготовленную резьбу и дают ему подсохнуть (обычно 2–5 минут); затем наносят герметик. Активатор может быть также добавлен прямо в герметик перед применением, но это менее распространено. После применения праймера отверждение нержавеющей стали происходит в нормальный срок.
В техпаспортах премиум-класса герметиков часто указано: «для нержавеющей стали рекомендуется праймер» или даже «требуется активатор». Это не угроза, а информация к действию. Если вы работаете с нержавейкой и не хотите ждать двое суток, закладывайте в подбор продукт с явно указанной совместимостью с нержавеющей сталью или планируйте используемый праймер в расходы.
Обычный чугун, сталь, медь и латунь - активные металлы, и герметик на них отверждается в штатное время без дополнительных средств. Это еще один довод в пользу проверки материала резьбы перед покупкой герметика: неправильный выбор может добавить 2–3 дня к монтажу.
Температурный диапазон и давление в системе
Каждый герметик имеет максимальную и минимальную рабочую температуру.
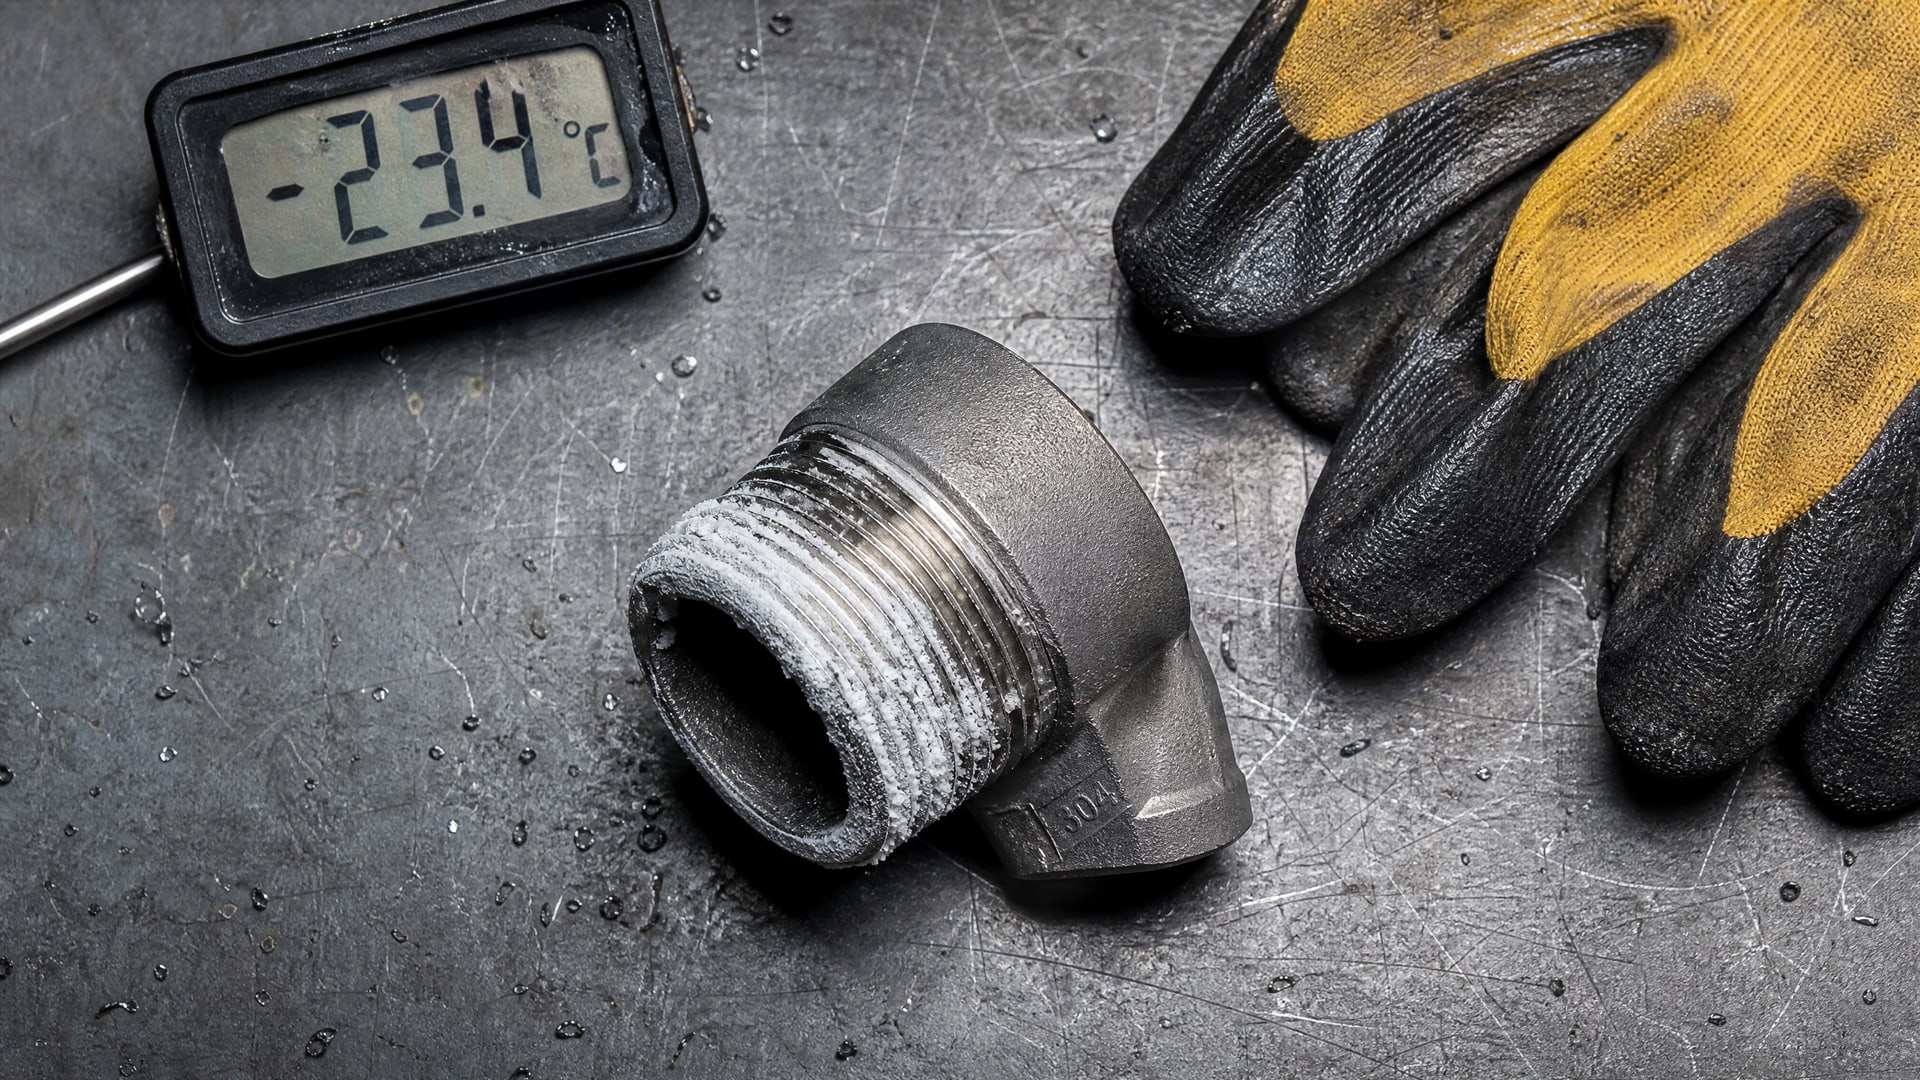
Стандартный диапазон - от -40 °C до +100 °C; усиленные составы держат до +150 °C и выше. Если ваша система работает на холоде (например, скважины или холодильное оборудование), герметик должен сохранять гибкость при отрицательных температурах. Если система горячая (паровые линии, системы отопления), нужно выбрать состав, который не размягчается при нагреве.
Превышение температурного диапазона приводит к двум проблемам: при холоде герметик становится хрупким и растрескивается, при жаре он размягчается и теряет прочность. Оба сценария означают протечку.
Максимальное давление герметизации - это предел, при котором герметик удерживает соединение от разгерметизации. Типичные значения -20–40 бар для стандартных составов и до 60–100 бар для специальных. Давление часто указано для воды; для газа требования жестче. Проверяйте в паспорте рабочую среду: если герметик расчитан на воду, а вы используете его для газа, это не гарантирует надежность.
Еще один момент: давление нельзя подавать на герметик сразу после сборки. Даже если герметик достиг функциональной прочности (обычно 2–4 часа), полное рабочее давление рекомендуется давать только после полного отверждения, часто не ранее чем через 24 часа. В гайдах монтажа это подчеркивается: для высоконагруженных систем выдержку увеличивают или используют герметик с сокращенным временем набора прочности.
Герметизация трубных соединений в сантехнике и водоснабжении
На практике герметизация сантехнических резьбовых соединений требует двойного подхода: сам герметик + подготовка.
Труба нарезная (внутренние), фитинги (наружные) часто имеют производственное масло и микрожидкости, которые замедляют отверждение. Перед нанесением герметика резьбу протирают чистой тряпкой или протирают спиртовой салфеткой, чтобы обезжирить.
Второе правило - не перетягивать. Герметик должен иметь место в зазоре; если вы развинчиваете фитинг с максимальным усилием, герметик вытесняется и не заполняет все впадины. Обычная рекомендация: довинтить до упора, а затем добавить 1–1,5 оборота ключом. Избыток герметика выдавится из зазора и образует валик на поверхности; его убирают салфеткой после сборки.
Для сантехнических систем герметик должен быть совместим с питьевой водой, если это требуется нормативом. Это указано в паспорте как допуск или сертификат соответствия. Герметик для труб без такого допуска можно применять для технической воды, водоснабжения ХВС промышленного назначения (не питьевой).
В системах отопления (теплые полы, радиаторы, котельная) герметик должен держать температуру до +80…+100 °C в штатных режимах и иметь запас до +120 °C на случай перегрева. Время отверждения особенно важно: перед включением отопления нужна полная полимеризация, иначе герметик может размягчиться и течь.
Проверка качества и процесс отверждения в разных условиях
Испытание герметиков для трубной резьбы описано в ASTM D6396.
Этот стандарт устанавливает процедуру сборки, оценку герметичности под давлением и проверку фиксирующей способности. Если герметик имеет сертификат соответствия ASTM D6396, это гарантирует, что он прошел стандартные испытания и может быть использован в системах, требующих надежности.
На практике инженеры проверяют герметик следующим образом:
собирают пробное соединение с герметиком;
выдерживают при комнатной температуре (обычно 20–23 °C) в течение времени функциональной прочности;
подают давление (часто 5–10 бар для первой проверки);
если протечки нет, выжидают остаток времени до полного отверждения и проводят испытание на полное рабочее давление.
Для герметизации трубных соединений под давлением (водопровод, газопровод, масляная линия) выдержка особенно важна. Недоученый герметик может начать течь спустя недели, когда систему под давлением забудут. В особо ответственных системах рекомендуется не просто ждать, а также убедиться, что условия отверждения совпадают с проектными: если герметик отверждался в холодной комнате (10 °C), в горячей системе (80 °C) отверждение может пройти иначе.
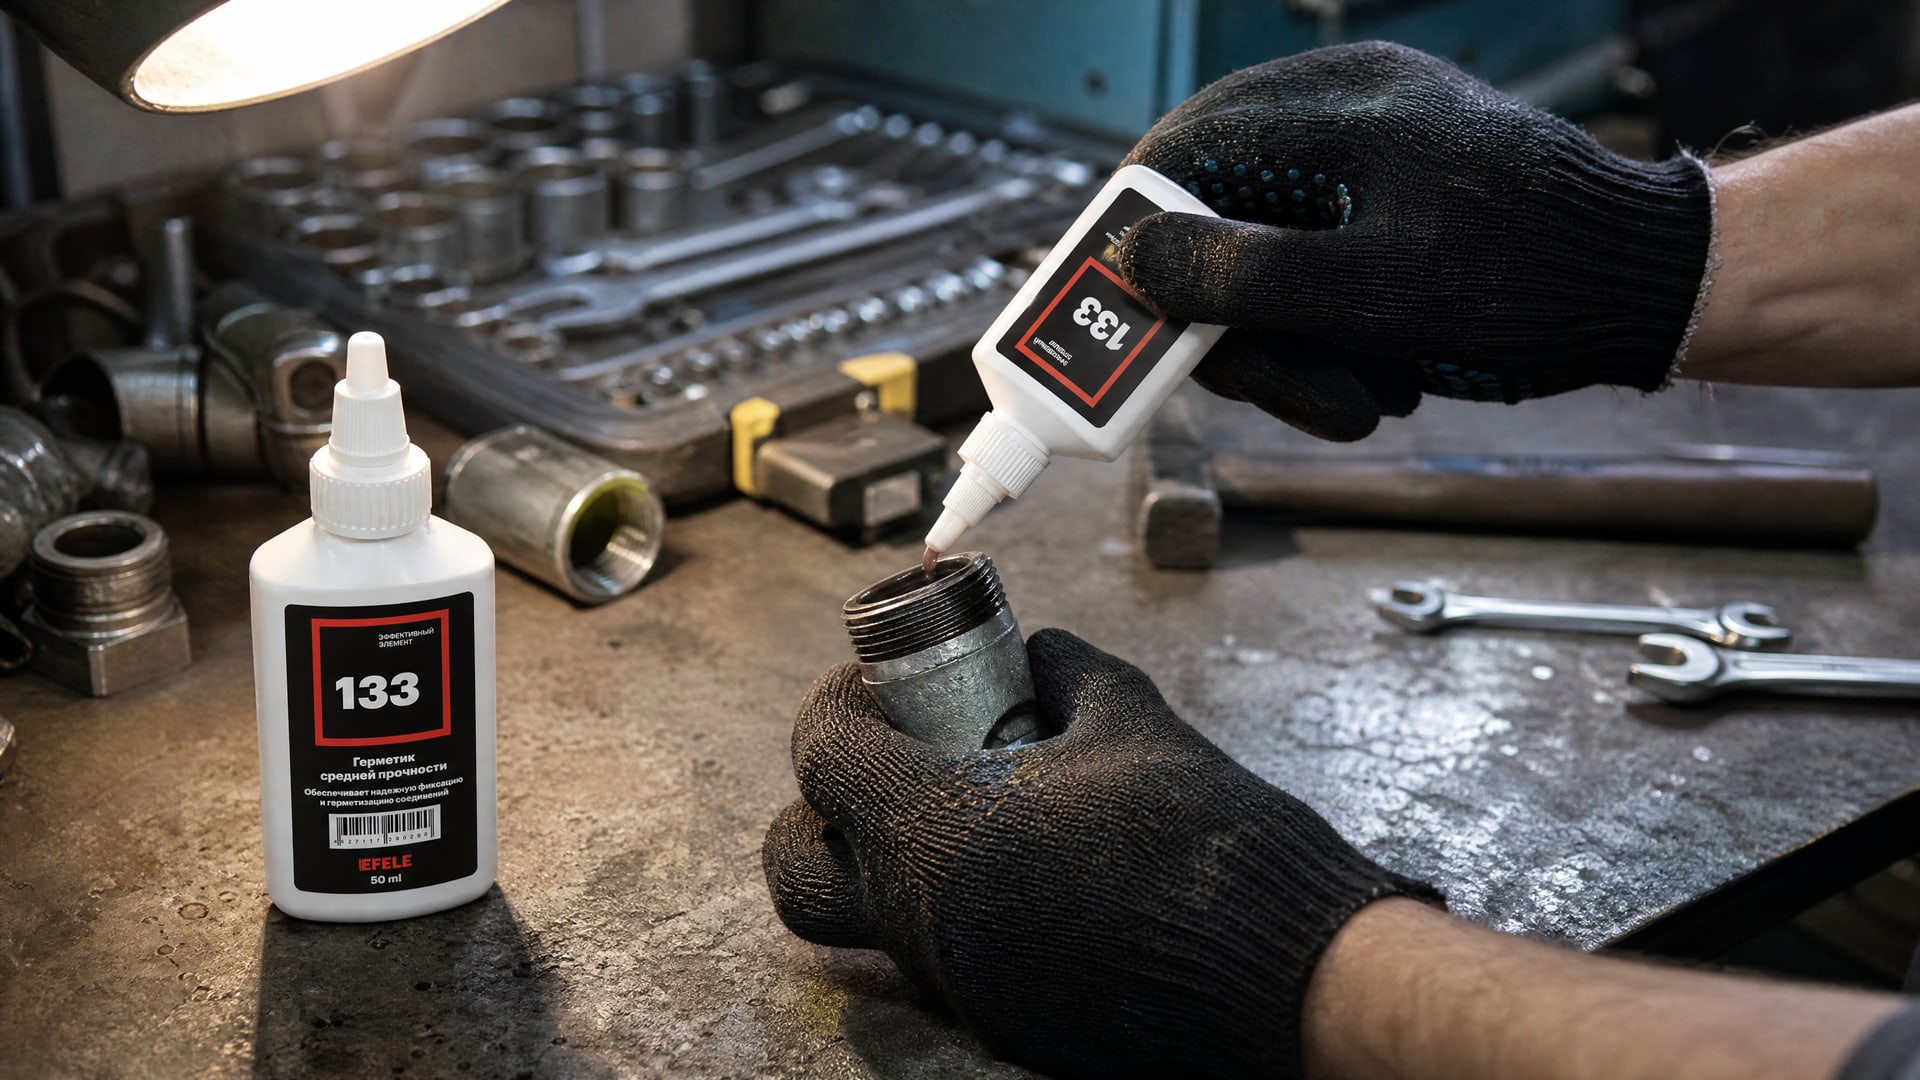
Для герметика EFELE 133, рассчитанного на трубные соединения до 3 дюймов и работающего при температурах до +150 °C, подбор параметров резьбы и время выдержки перед подачей давления являются критичными для обеспечения надежности в промышленных и сантехнических системах.
Практические ошибки при выборе и применении герметика
Первая ошибка - выбор герметика «по названию» вместо проверки паспорта.
Слова вроде «универсальный» или «для всех типов резьбы» не гарантируют совместимость с вашей конкретной резьбой, материалом и давлением. Паспорт - источник истины.
Вторая ошибка - нанесение герметика толстым слоем. Герметик работает в зазоре; если его слишком много, он вытекает наружу, окрашивает корпус, и полученный излишек потом требует очистки. Кроме того, избыток может попасть в канал системы (например, в трубу), где начнет полимеризоваться и создавать пробку. Нано́сите валик на витки, а не «заливайте» герметик.
Третья ошибка - подача давления до истечения времени функциональной прочности. Даже если герметик прошел все испытания, при давлении раньше срока полимеризация может не завершиться, и соединение начнет подтекать. Выдержка времени - не формальность.
Четвертая ошибка - игнорирование необходимости праймера. Если вы работаете с нержавеющей сталью и герметик отверждается больше суток без праймера, это не норма и не надежно. Используйте рекомендованный праймер или выбирайте герметик с явно указанной совместимостью с нержавейкой.
Пятая ошибка - выбор герметика без учета совместимости со средой. Герметик, выбранный для воды, может быть несовместим с маслом или газом. Проверяйте в паспорте, с какими жидкостями и газами герметик совместим, и какие вещества его разрушают.
Как подобрать герметик: чек-лист критериев
| Критерий | Где найти | Типичные значения |
|---|
| Размер резьбы | Штангенциркуль, чертеж | M4–M20, 1/4"–3/4" |
| Зазор между витками | Расчет, паспорт системы | 0,05–0,25 мм |
| Материал резьбы | Маркировка, спецификация | Сталь, нержавейка, медь, латунь |
| Рабочая температура | Схема системы, паспорт оборудования | -40…+100 °C, до +150 °C |
| Рабочее давление | Паспорт системы, проектная документация | 5–100 бар и выше |
| Рабочая среда | Спецификация системы | Вода, масло, газ, топливо, хладагент |
| Требуемое время отверждения | График монтажа, готовность к испытаниям | 2–4 часа (функциональная), 24 часа (полная) |
| Совместимость с пассивными металлами | Паспорт герметика | Требуется праймер / встроенный активатор |
Используйте этот чек-лист перед покупкой: для каждого пункта найдите ответ в чертеже, спецификации и паспорте оборудования, а затем сопоставьте с техническими данными герметика. Если хотя бы один параметр не совпадает, герметик не подходит.
Часто задаваемые вопросы
Может ли анаэробный герметик полностью заменить паклю и ленту?
Герметик заполняет микроскопические поры и предотвращает вытекание жидкости, но не всегда заменяет макроскопические неплотности, вызванные износом или дефектом витков. На практике комбинация герметика и вспомогательного материала (паклю, тефлоновую ленту) часто используется для надежности, особенно в сантехнике. Герметик один справляется с новой резьбой без дефектов; изношенную резьбу лучше подготовить комбинированно.
Как долго отверждается герметик в холодной комнате?
При температуре 10–15 °C отверждение замедляется в 2–3 раза. Если при 20 °C герметик набирает функциональную прочность за 4 часа, при 10 °C это может занять 8–12 часов. В паспорте обычно указана кривая отверждения в зависимости от температуры. Если срок критичен, либо переместите соединение в теплое место, либо выбирайте герметик с гарантированным временем при низких температурах.
Нужен ли праймер, если я использую нержавеющую сталь впервые?
Да. Если в паспорте герметика указано «рекомендуется праймер для нержавеющей стали», используйте его. Пропуск праймера приведет к отверждению за 24–48 часов вместо штатных 2–4 часов и повышенному риску протечки. Праймер продается отдельно или входит в комплект герметика; стоимость его минимальна по сравнению с потерей времени или переделкой соединения.
Можно ли использовать герметик повторно, если соединение разобрано?
Нет. После разборки герметик частично вытекает и теряет консистенцию; кроме того, в его структуре уже начала протекать полимеризация. Новое соединение собирайте с новым герметиком. Старый использованный герметик утилизируют.
Что делать, если герметик пропитал трубу и образовал пробку?
Это результат избыточного нанесения. Если пробка еще мягкая (герметик не полностью полимеризовался), попробуйте продуть систему сжатым воздухом или осторожно очистить механически (щеткой на проволоке). Если герметик затвердел, потребуется разобрать соединение и прочистить канал. На будущее наносите герметик точечно, только на витки внешней резьбы, а не внутрь трубы.
Заключение
Выбор анаэробного герметика для герметизации резьбовых соединений - это точная работа с опорой на паспортные данные, а не интуицией. Размер резьбы, материал, температура, давление и время отверждения - каждый параметр влияет на результат. Герметик должен соответствовать условиям эксплуатации вашей системы, иначе соединение будет либо протекать, либо требовать переделки.
Практический следующий шаг: возьмите чек-лист, выясните все параметры вашей резьбы и системы, сопоставьте их с техническим паспортом герметика (не забудьте про материал резьбы и необходимость праймера), а затем уже приступайте к сборке. Соблюдение времени выдержки перед подачей давления и качественная очистка резьбы перед нанесением герметика замыкают цепь надежности.