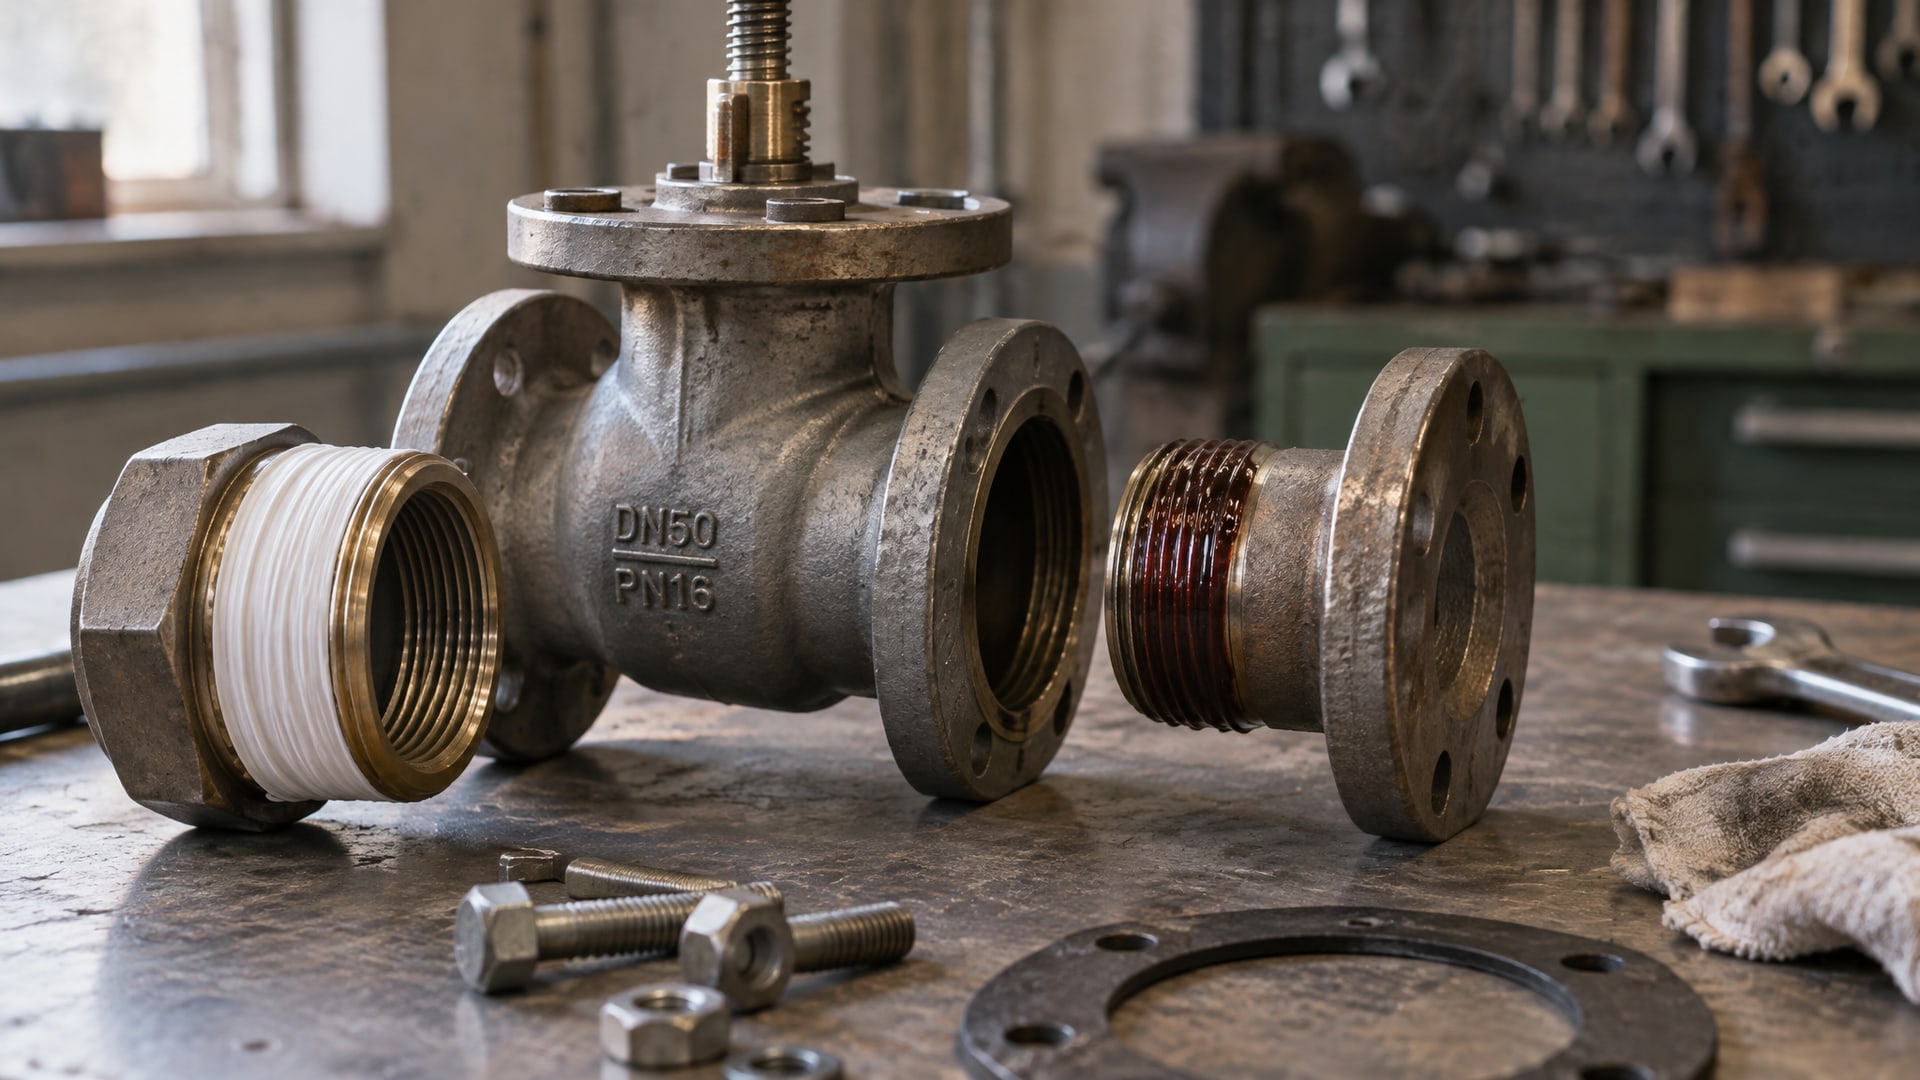
Анаэробный герметик для резьбовых соединений - это не просто замена ФУМ-ленте, а совершенно другой подход к герметизации. Материал отверждается без доступа воздуха в присутствии металла, формируя на резьбе прочную полимерную пленку, которая одновременно герметизирует и фиксирует соединение. Однако не любая резьба одинаково подходит для такого решения, и выбор герметика критично зависит от стандарта резьбы, материала и условий эксплуатации.
Статья поможет инженерам и снабженцам разобраться, когда герметик действительно эффективнее ленты, как не спутать резьбы по стандартам и какие ограничения существуют для пластиковых соединений. Рассмотрим основные параметры выбора - прочность фиксации, время отверждения, температурный диапазон - и выясним, на каких производствах и в каких узлах анаэробные составы уже стали стандартом работы.
Чем резьбовой фиксатор отличается от ФУМ-ленты
ФУМ-лента физически заполняет пустоты в резьбовой канавке, образуя барьер между витками.
Ее нужно наматывать вручную, она может сдвигаться при монтаже, требует контроля количества витков и на смежных витках может оставить микролюфты. Анаэробный герметик работает иначе: материал впитывается в зазоры между витками резьбы и отверждается за счет хемической реакции в бескислородной среде при контакте с металлом. Результат - сплошная твердая пленка без пустот.
Разница в скорости работы очевидна: ленту нужно наматывать, а герметик наносится одной-двумя каплями и моментально начинает работать. На крупных производствах, где собирают сотни резьбовых фитингов в смену, это экономит часы. Однако лента универсальнее - ее можно использовать повторно, разобрать без специальных инструментов и переделать в любой момент. Герметик после полного отверждения связывает витки прочнее, что может затруднить разборку, если выбрана высокая прочность.
На уровне стандартизации оба способа признаны. Для металлических резьб со стандартом ISO 7-1 / EN 10226-1, где герметизация происходит за счет конической формы (внешняя коническая резьба в муфту), допускаются уплотняющие составы, в том числе анаэробные. Для параллельных резьб по ISO 228-1 (часто встречаются как G-резьбы в гидросистемах) герметичность по самой резьбе не гарантируется - там обычно требуется прокладка или внешнее уплотнение, и лента или герметик выступают лишь вспомогательным средством.
Типы резьб и совместимость с герметиком
Первое, что нужно знать: не все резьбы одинаковые с точки зрения герметизации.
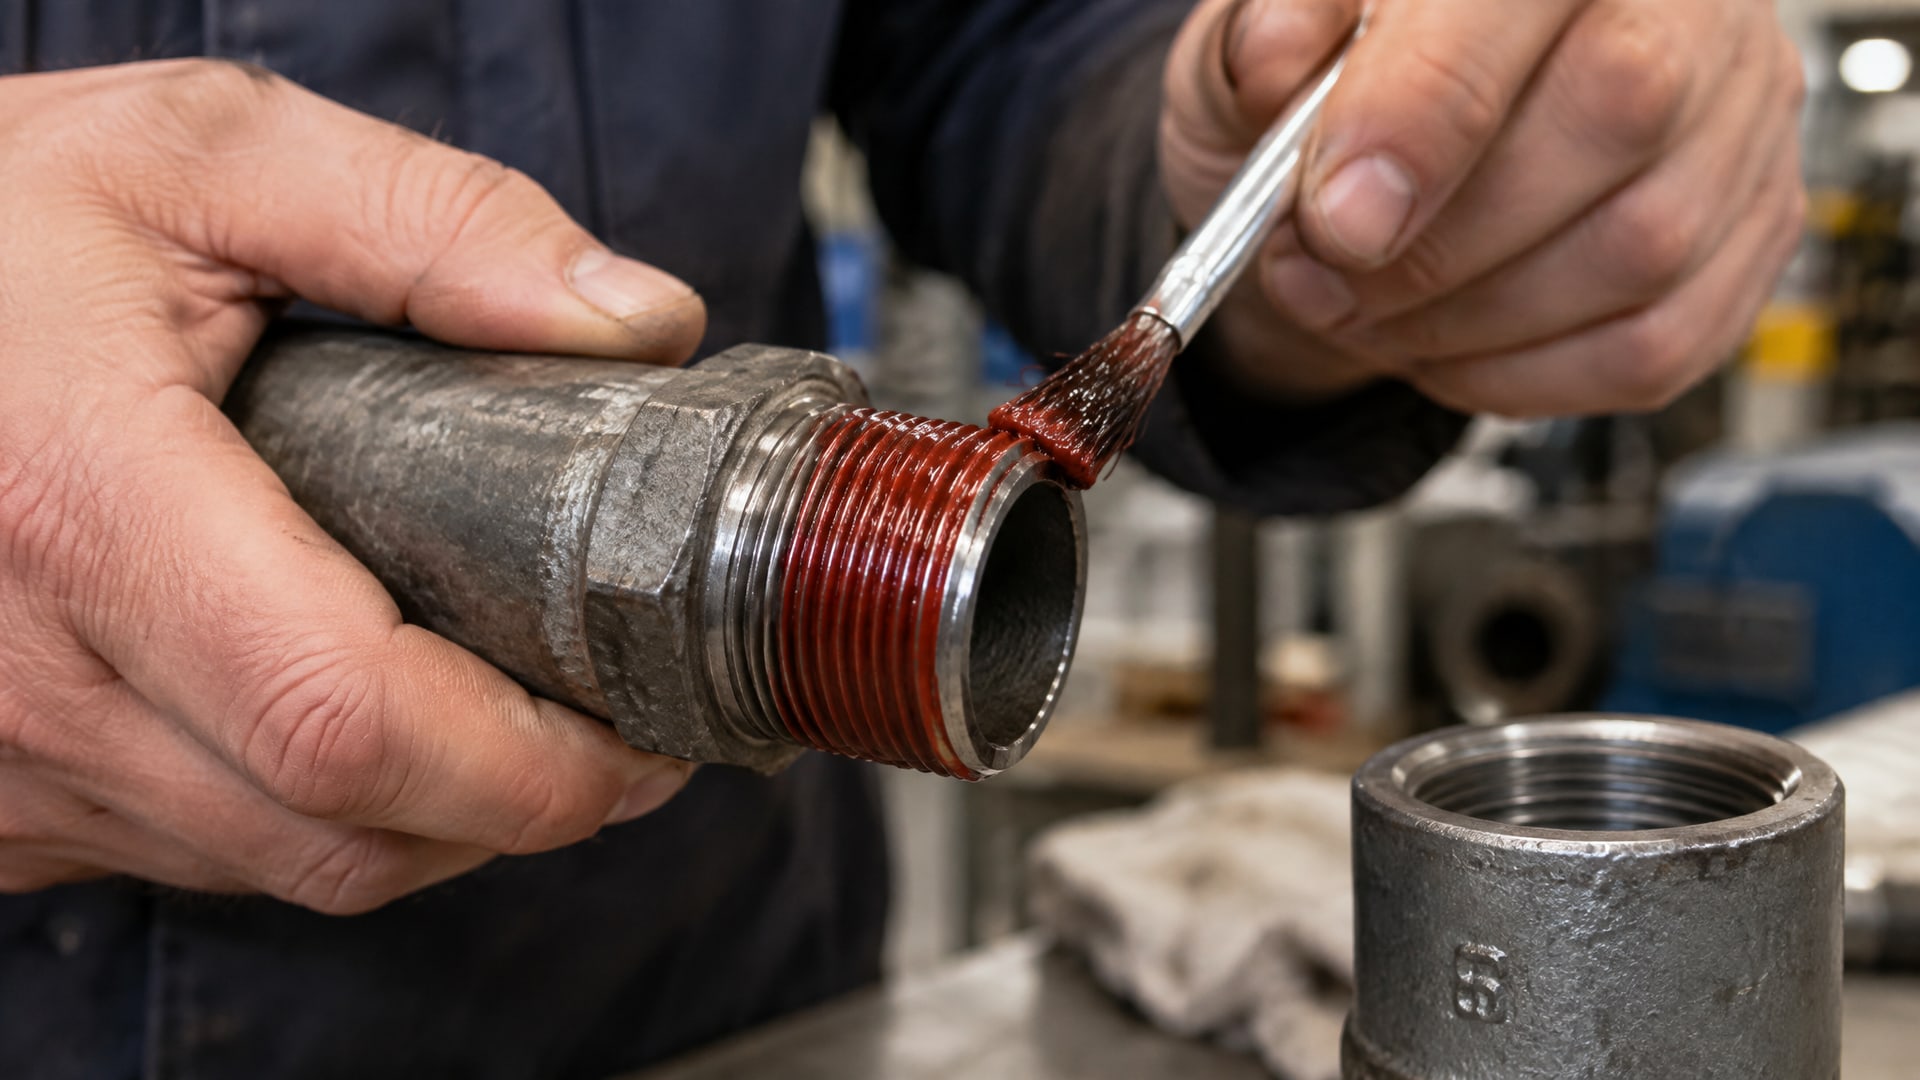
В мировой промышленности существуют два семейства резьбовых соединений.
Коническая резьба (ISO 7-1 / EN 10226-1)
Это классическая трубная резьба, где внешняя часть фитинга имеет коническую форму (сужается к концу). Такая резьба самозатягивается при закручивании: витки конуса прижимаются друг к другу плотнее, чем параллельные. Герметичность достигается именно этим давлением, и для улучшения герметизации применяют уплотняющие материалы - ленту, пасту или герметик. На трубопроводах водоснабжения, отопления, газовых систем используется именно эта резьба. Анаэробный герметик здесь работает идеально: пленка заполняет оставшиеся микролюфты и благодаря двойному механизму (и давление резьбы, и полимерная пленка) обеспечивает надежность.
Параллельная резьба (ISO 228-1 / BSPP, G-резьба)
Это цилиндрическая резьба постоянного диаметра. Витки не сжимаются при закручивании, давления на герметизацию не создают. Если нужна герметичность под давлением (например, в гидравлике), обязательно требуется прокладка (резиновое кольцо) или уплотняющее кольцо в специальной канавке фитинга. Лента или герметик в таком случае работают как дополнение, но сами по себе не могут обеспечить давление-герметичность. Это частая ошибка закупщиков: они покупают герметик, полагая, что он решит все проблемы герметизации на параллельных резьбах, а потом сталкиваются с утечками.
Проверить стандарт просто: если конец фитинга сужается (конус), это ISO 7-1. Если диаметр одинаков по длине, это ISO 228-1. В документации фитинга указывается как R (конус) или G (параллель). Дюймовые обозначения помогают: 1/2"-14 NPT - это коническая американская резьба (похожа на ISO 7), 1/2"-14 BSPP или 1/2" G - параллельная.
Классификация анаэробных герметиков по прочности
В промышленности существует трехуровневая классификация анаэробных герметиков для резьб по стандарту ASTM D5363.
Каждый уровень предназначен для разных задач, и выбор зависит от того, как часто разбирают соединение и какой момент затяжки нужен.
Низкая прочность (low-strength)
Момент разборки (breakaway torque) -2-4 Н·м. Время фиксации -10-20 минут, полное отверждение за 8-12 часов. Используется на оборудовании, которое часто разбирают для техобслуживания: топливные системы, смазочные трубопроводы в станках, воздухораспределительные системы. Герметик держит, но разобрать можно шестигранным ключом без избыточных усилий. Часто применяется на предприятиях, где сборка-разборка - часть регулярного ремонта.
Средняя прочность (medium-strength)
Момент разборки -5-10 Н·м. Время фиксации -10-25 минут, полное отверждение за 12-24 часа. Это универсальный выбор для большинства промышленных трубопроводов: системы подачи охлаждающей жидкости, гидравлические линии, топливопроводы. Герметик надежно фиксирует соединение, но разборка остается достижимой стандартным инструментом. На фасовочных и пищевых линиях, где периодически требуется техническое вмешательство, часто выбирают именно этот уровень. В линейке анаэробных составов EFELE представлены решения для фиксации и герметизации резьбовых соединений различной прочности, включая среднюю, которая стала стандартом во многих цехах.
Высокая прочность (high-strength)
Момент разборки -12-20 Н·м. Время фиксации -15-30 минут, полное отверждение за 24 часа. Здесь разборка требует усилия и иногда дополнительного нагрева соединения. Применяется на неразборных или редко разбираемых соединениях: стационарные трубопроводы, питающие линии прессов, герметизация движущихся систем с вибрацией. Если соединение собрано правильно, герметик гарантирует непроницаемость многие годы.
При выборе нужно честно ответить: будут ли в будущем разбирать этот фитинг? Если да - средняя или низкая прочность. Если это постоянная магистраль - высокая. Ошибка в выборе приводит к двум проблемам: либо герметик держит слабо и соединение начинает капать, либо разборка становится невозможна без повреждения фитинга.
Ограничения для пластиковых резьб
Пластиковые трубопроводы распространены в системах подачи техжидкостей, на пищевых производствах и в гидравлике среднего давления.
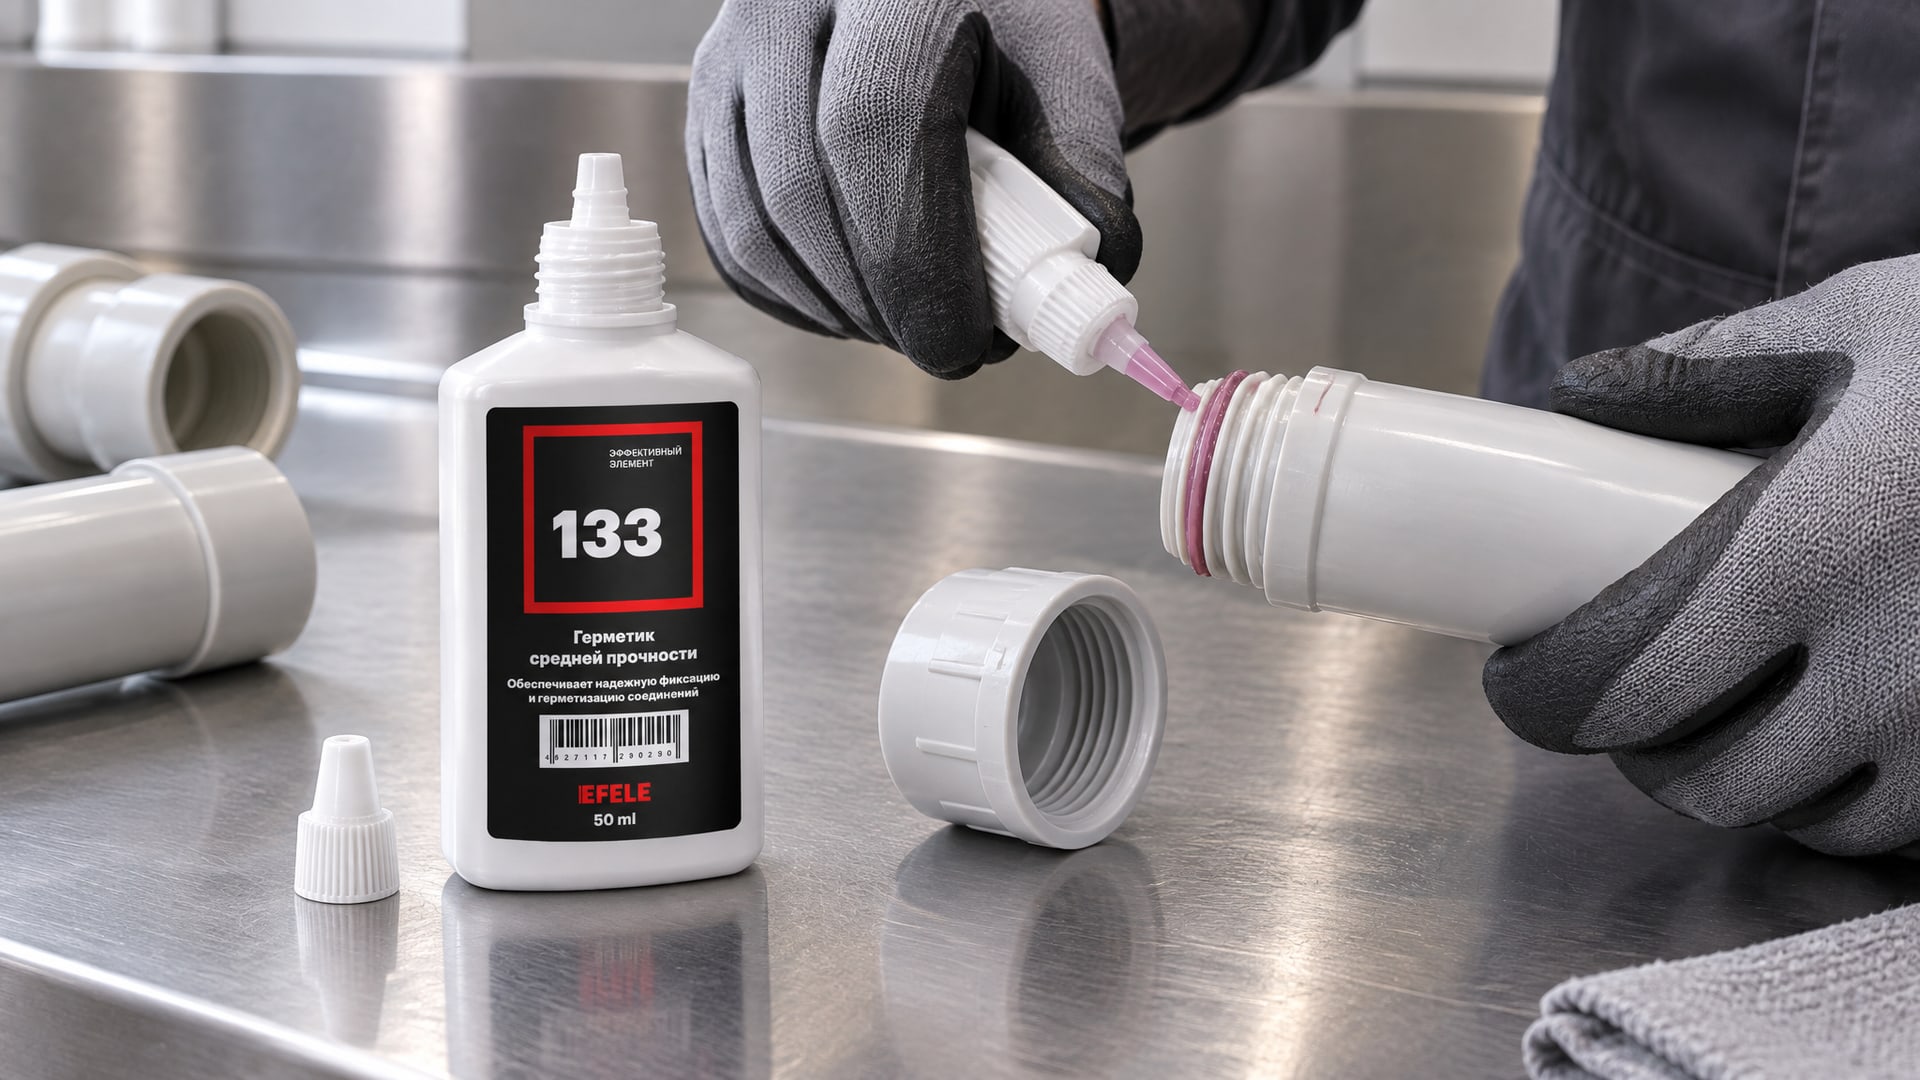
Однако применение анаэробного герметика к пластику требует особой осторожности.
Материалы, где герметик допускается
Для PVC (поливинилхлорида), PP (полипропилена) и нейлона (полиамида) возможно использование герметика, но с условиями: нужна предварительная обработка активатором и максимально быстрая сборка - затяжка должна быть выполнена в течение одной минуты после нанесения герметика. Это критично: если пластиковая резьба некоторое время лежит с нанесенным герметиком, полимерная пленка начинает формироваться неравномерно и может нарушиться при затяжке. На конвейерных линиях, где сборка ведется в темпе, это работает. На ремонтных участках, где рабочий обычно тратит минуты на проверку, примерку и расчет - это становится проблемой. EFELE 133, тиксотропный анаэробный герметик средней прочности, специально разработан для трубопроводов до 3 дюймов и подходит для работы с металлическими резьбами; для пластиковых соединений требуется предварительная консультация с техподдержкой по совместимости материала.
Материалы, где герметик исключен
Для ABS (акрилонитрилбутадиенстирола) и поликарбоната (PC) анаэробный герметик вообще не рекомендуется. Причина - эти пластики чувствительны к химическому воздействию некоторых компонентов герметика и могут размягчаться или растрескиваться. Поэтому для систем на ABS и PC остается только ФУМ-лента или специальные пластиковые фиксаторы.
Общее правило: если пластиковая резьба, всегда сверяй с техническим паспортом (TDS) герметика - совместимость там указана явно. Попытка сэкономить несколько минут на проверке может привести к разрушению фитинга и остановке линии.
Требования к стандартам и применению
Выбор герметика не заканчивается на типе резьбы и прочности - нужно учитывать среду эксплуатации и нормативную базу.
Давление и температура
Для большинства промышленных герметиков максимальная рабочая температура составляет 150 °C при средней прочности и до 180 °C при высокой. Это означает, что если трубопровод переносит горячее масло выше 150 °C, нужен герметик с повышенной термостойкостью или вообще другой подход. Давление также важно: хотя анаэробные герметики часто рекламируют с впечатляющими цифрами (десятки бар), реальная герметичность зависит от качества подготовки поверхности резьбы и от того, соблюдены ли все условия применения.
Газовые и кислородные системы
Если герметизируют трубопровод кислорода или инертного газа высокой чистоты, анаэробный герметик требует предварительной проверки допусков. В частности, для газовых резьбовых соединений действует стандарт EN 751-1, который устанавливает требования к материалам для герметизации газонепроницаемых фитингов. Не все анаэробные герметики ему соответствуют. К тому же в кислородных линиях герметик может менять свойства из-за окислительной среды, поэтому на такие применения часто запрещают анаэробные составы вообще - там остаются только политетрафторэтиленовые ленты или специальные пасты.
Пищевые системы
На производствах пищевых, фармацевтических и косметических материалов применяют герметики с допуском NSF H1 (случайный контакт с пищей) или 3H (прямой контакт). Но совершенно неправильно думать, что рабочему нужно выбирать герметик по этому критерию, если просто важна герметичность трубопровода. NSF допуск критичен только если труба проходит внутри зоны упаковки или может брызнуть в готовый продукт. На питающей магистрали, которая находится за стеной цеха, допуск неважен. Этим часто пренебрегают, закупая дорогой герметик H1 там, где достаточно обычного.
Процесс правильного применения герметика
От выбора герметика правильное применение отличается так же, как разница между покупкой краски и покраской стены.
Даже лучший герметик даст утечку, если нарушены условия.
Подготовка поверхности
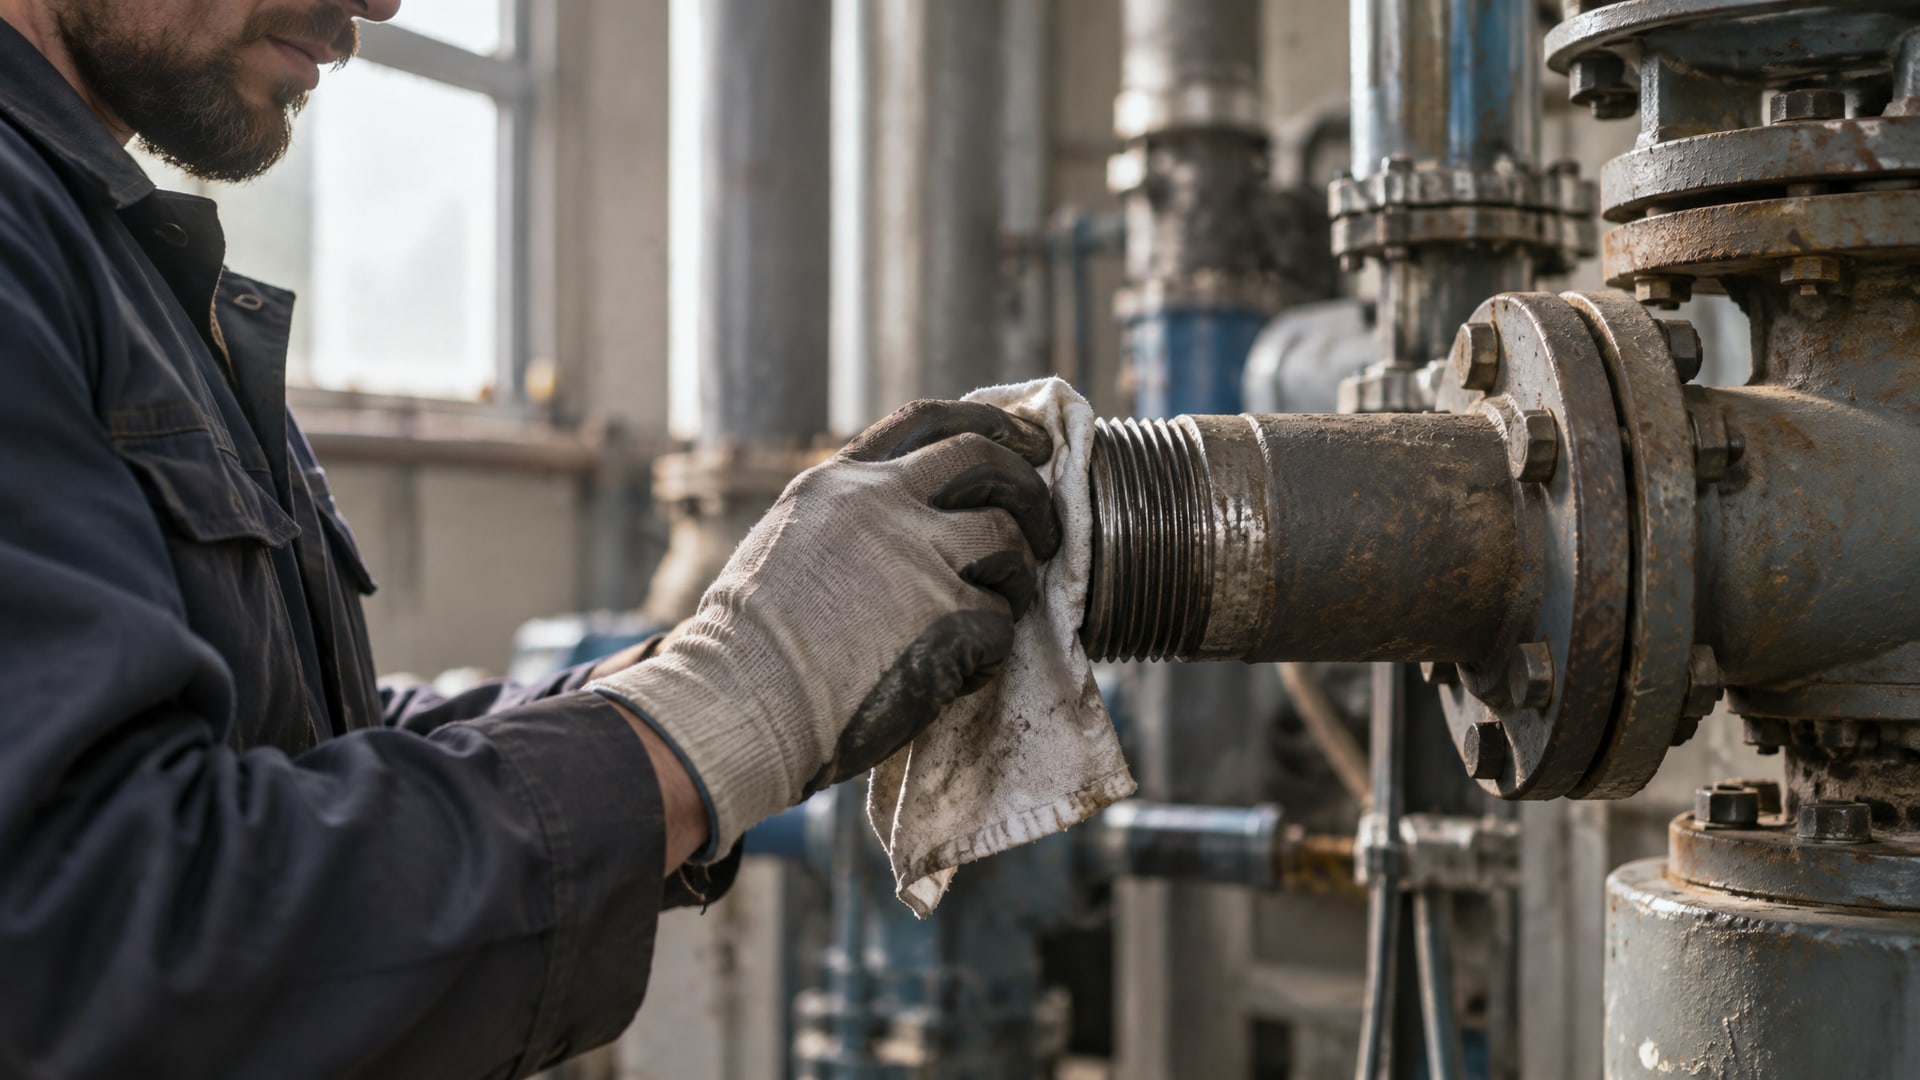
Резьба должна быть чистой и сухой. Масло, грязь, остатки старой ленты - все это препятствует контакту герметика с металлом и замедляет отверждение. На производстве часто работают с остатками масла с предыдущей обработки или с пыльных участков. Протирают резьбу сухой ветошью или щеткой. Если резьба ржавая, ее нужно очистить до блеска механически - герметик не заполнит коррозию полностью.
Нанесение герметика
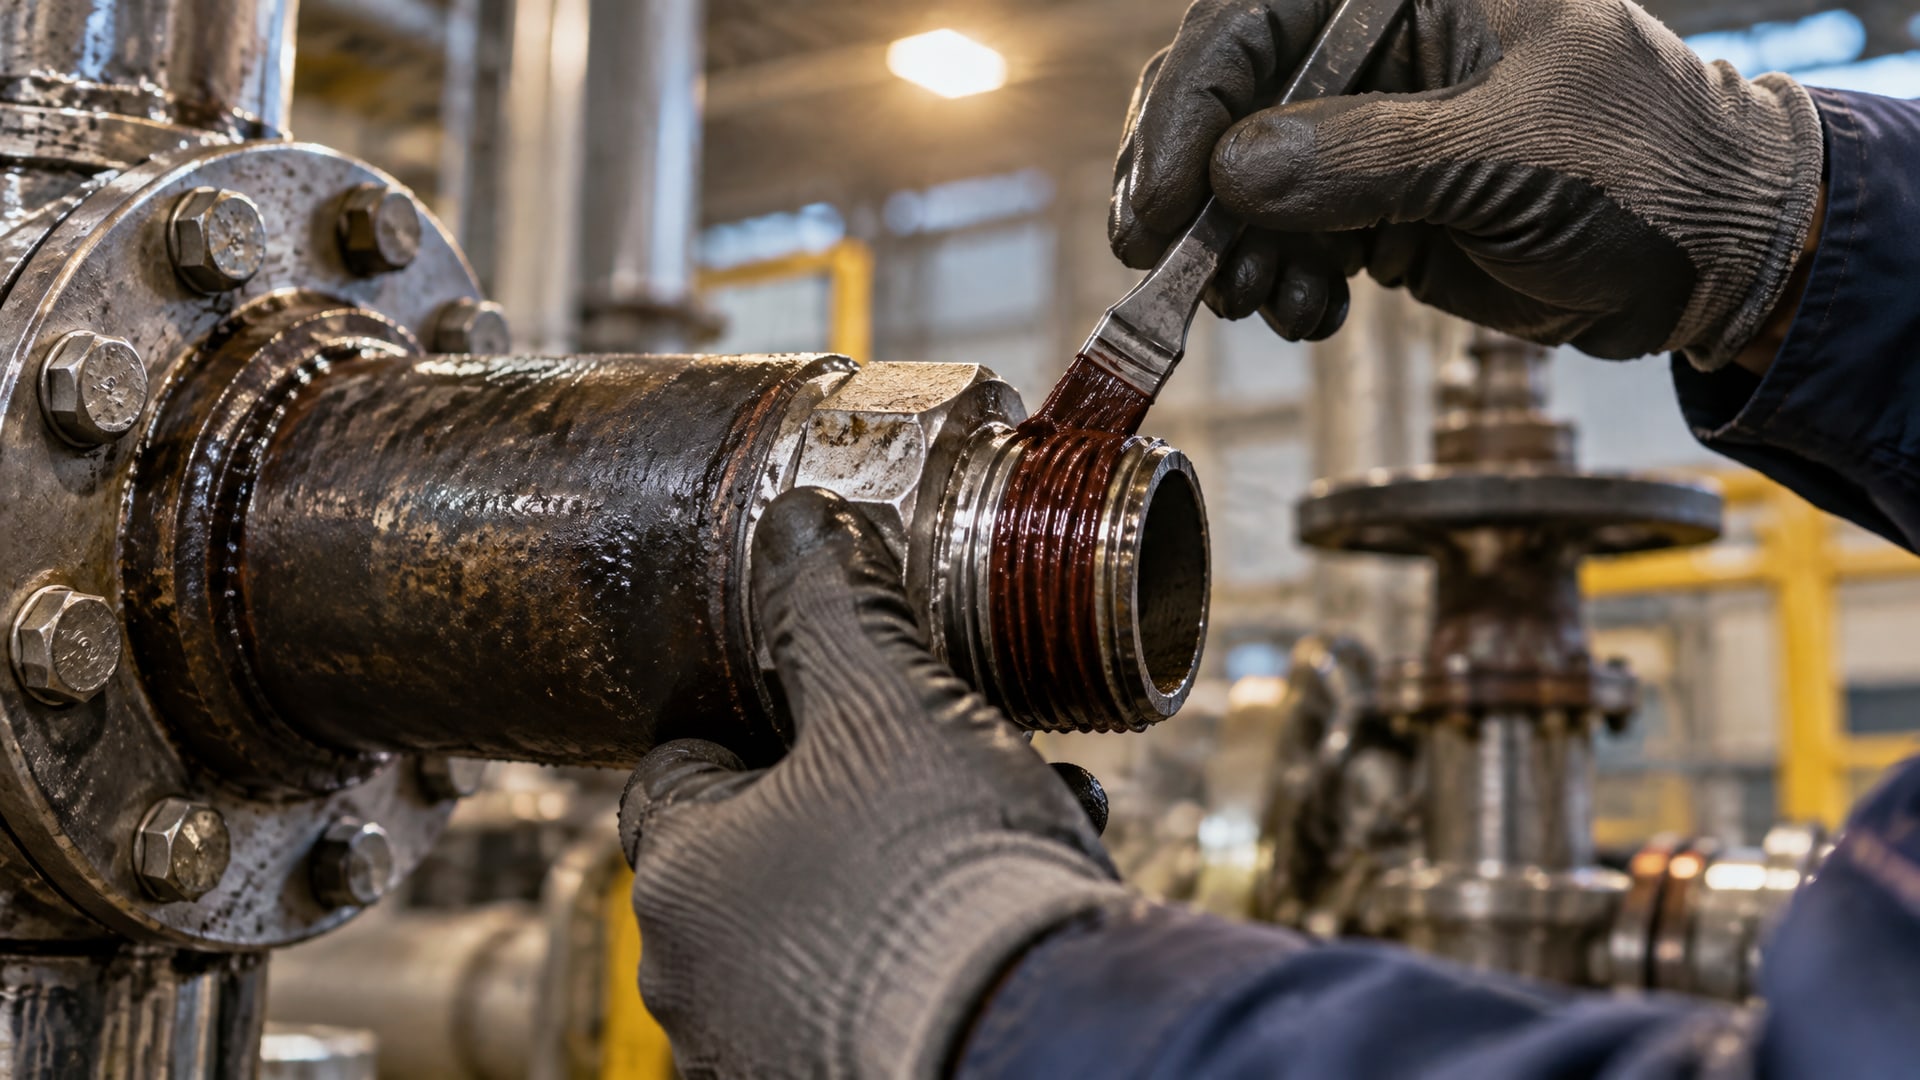
Наносят тонкий слой - буквально одну-две капли по резьбе, не толстую полоску вдоль витков. Слишком много герметика замедляет отверждение и может вытекать из соединения при затяжке, создавая грязь и усложняя разборку. Избыток убирают стандартной тряпкой или щеткой при необходимости перед сборкой или после, но не во время затяжки.
Затяжка и время фиксации
После нанесения герметика фитинг закручивают с обычным моментом затяжки - герметик не изменяет механику крепления. Время фиксации (когда герметик держит соединение достаточно, чтобы его не сорвало вибрацией) зависит от типа герметика: 10-25 минут при комнатной температуре. При низких температурах время увеличивается. Полное отверждение -12-24 часа, и только после этого соединение готово к полной нагрузке.
На конвейерных линиях часто нужно снять собранный узел с оборудования раньше, чем герметик полностью отвердеет. В таком случае берут герметик низкой прочности - он зафиксирует соединение за счет начального сцепления, а полная прочность придет через ночь.
Часто задаваемые вопросы
Можно ли заменить ФУМ-ленту на анаэробный герметик для любой резьбы?
Нет. Герметик подходит для резьб по ISO 7-1 / EN 10226-1 (конические), где герметичность обеспечивается на самой резьбе. Для параллельных резьб ISO 228-1 герметик выступает дополнением к прокладке, а не заменой. Всегда проверьте обозначение резьбы в документации фитинга.
Какую прочность герметика выбрать для системы подачи охлаждающей жидкости?
Для периодически разбираемых систем подходит средняя прочность: она обеспечивает момент разборки 5-10 Н·м, что позволяет разобрать соединение шестигранником без ущерба фитингу. Полное отверждение за 12-24 часа - это нормально для техобслуживания.
Почему герметик нельзя использовать на пластиковых резьбах?
На некоторых пластиках (ABS, поликарбонат) герметик может размягчать материал. Для других (PVC, PP, нейлон) допускается, но только с активатором и быстрой затяжкой в течение одной минуты. Всегда сверяйте совместимость по техпаспорту герметика.
Сколько герметика нужно наносить на резьбу?
Одна-две капли по всей длине резьбы. Избыток замедляет отверждение, создает грязь и может вытекать при затяжке. Больше не значит лучше.
Герметик не отвердел за 20 минут - это брак?
Нет. Время фиксации зависит от герметика (10-25 минут) и температуры. При низких температурах оно увеличивается. Полное отверждение занимает 12-24 часа, и только тогда герметик набирает полную прочность.
Заключение
Анаэробный герметик - это не универсальная замена ФУМ-ленте, а инструмент для конкретных задач. Его выбирают после ответов на три вопроса: 1) какой стандарт резьбы (ISO 7-1 или ISO 228-1), 2) как часто будут разбирать соединение (низкая, средняя или высокая прочность), 3) совместим ли герметик с материалом и средой (температура, газ, пластик). На производствах, где это понимают, герметик экономит часы на сборке и повышает надежность трубопроводов. На участках, где выбирают вслепую, герметик приносит утечки и разочарование.
Следующий шаг - проверить техпаспорт конкретного герметика и резьбовой стандарт вашего фитинга. После этого консультация с техподдержкой поставщика займет минут пять, а результат на производстве будет надежным.