Выбор фиксатора резьбы для высокотемпературных соединений - одна из самых частых ошибок, которые делают инженеры и закупщики. Многие берут первый попавшийся состав, ориентируясь на цвет, а потом удивляются, когда узел теряет герметичность на рабочем режиме или болт откручивается под вибрацией. Суть проблемы проста: температура резко меняет удерживающую способность анаэробного фиксатора, и стандартный состав, рассчитанный на диапазон до +149°C, начинает работать со значительным снижением эффективности уже за этим пределом.
Статья рассказывает, на какие параметры смотреть при подборе термостойкого фиксатора, как различать стандартные и высокотемпературные формулы, и какую силу крепления ожидать при нагреве. Вы узнаете, почему максимальная температура в паспорте - это не мгновенное разрушение, а рабочий диапазон производителя, и как сопоставить эту цифру с реальными условиями вашего узла.
Три температурных диапазона: стандарт, средний, экстремум
Рынок анаэробных фиксаторов резьбы условно делится на три температурные зоны, и каждая требует своего подхода.
Зона до +150°C (стандартные составы). Большинство универсальных фиксаторов работают в диапазоне от -54°C до +149°C. Это проверенный диапазон: средняя синяя или универсальная смазка выдерживает норму, если узел не нагревается выше этого лимита. Такие составы рассчитаны на вибронагруженные соединения в холодильных установках, редукторах, электромоторах при нормальной температуре. Если ваша резьба работает стабильно в этой зоне, нет смысла переплачивать за высокотемпературный аналог.
Зона +150–230°C (высокотемпературные формулы). Это область, где стандартные составы начинают заметно терять прочность. Производители предлагают специализированные high-temperature версии, которые расширяют верхний предел до +232°C. На этом уровне работают выхлопные системы автомобилей, муфты горячих трубопроводов, фланцы теплообменников, болты крышек горячих емкостей. Такие составы требуют более тщательной подготовки резьбы (очистки от масла и грязи), но полностью окупают это расширенным диапазоном.
Зона выше +230°C (экстремальные условия). Для особо жестких режимов существуют ультравысокотемпературные фиксаторы, способные выдерживать длительную работу при +280°C и даже кратковременные пики до +343°C. Это редкие применения: болты выхлопных коллекторов, соединения горячих прессов, резьба в зонах открытого пламени или интенсивного излучения. Такие составы требуют максимальной аккуратности в применении и часто имеют более длительное время отверждения.
Почему температура меняет удерживающую способность
Анаэробный фиксатор работает за счет полимеризации смолы в анаэробной среде (без кислорода).
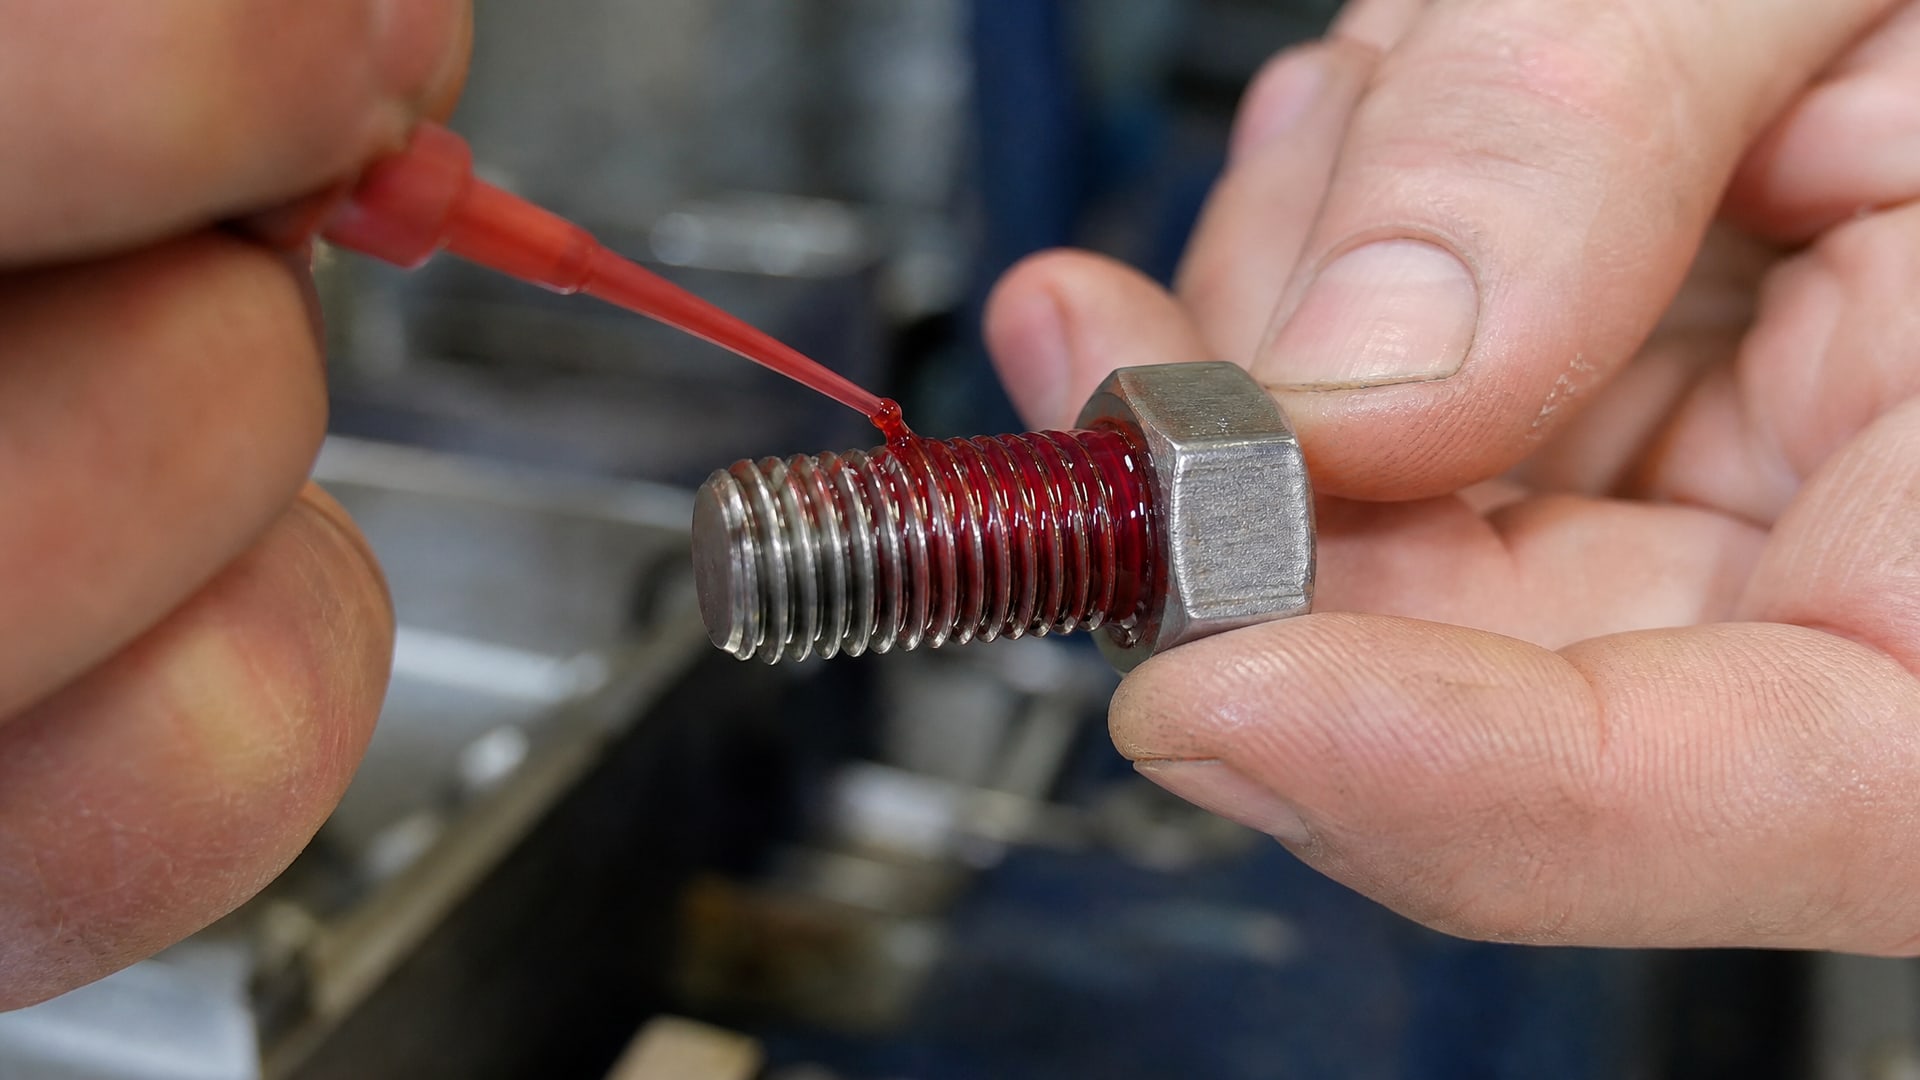
При нормальной температуре этот процесс идет стабильно, и молекулы образуют прочную трехмерную сетку. Но при нагреве происходит несколько негативных процессов одновременно.
Во-первых, полимер размягчается. Даже если отвердевший слой остается целым, его модуль упругости падает, и he не может держать болт так же крепко. Это выражается в снижении breakaway torque (момента, необходимого для первого движения болта) и prevailing torque (момента сопротивления при вращении). Производители указывают эти цифры при комнатной температуре; при +150°C они могут снизиться на 30–50%.
Во-вторых, высокая температура ускоряет деградацию полимера. Если состав не разработан для данного диапазона, молекулярные связи начинают разрываться, и прочность падает необратимо. Стандартный синий фиксатор, оставленный при +180°C на несколько часов, может потерять половину своей удерживающей способности.
В-третьих, тепловое расширение металла и полимера идет с разной скоростью. При охлаждении образуются микротрещины, и герметичность соединения теряется. Для циклических нагревов (например, двигатель запускается и остывает) нужны составы с хорошей адгезией и гибкостью.
Поэтому выбор фиксатора по максимальной рабочей температуре узла, а не по средней окружающей температуре - это не перестраховка, а инженерная необходимость. Если резьба на выходе горячей трубы может нагреваться до +170°C, а вы возьмете стандартный состав на +149°C, узел начнет течь уже в первые недели эксплуатации.
Разъемность и класс прочности: вторая важная ось выбора
Высокотемпературность и разъемность - это два независимых параметра, и их нельзя смешивать.
Разъемные (бирюзовые и синие) составы
Это фиксаторы с низкой и средней прочностью, которые позволяют разобрать соединение стандартным инструментом без нагрева. Разъемный фиксатор резьбы часто путают с герметизирующим составом, но это разные продукты: первый держит болт от вибрации, второй еще и герметизирует резьбу. В температурной классификации разъемные составы существуют как в стандартном (+149°C), так и в высокотемпературном (+232°C) вариантах. Они нужны там, где нужна разборка узла, но есть риск перегрева: болты на крышках редукторов, крепежи съемных кожухов, демонтируемые фланцы.
Неразъемные (красные) составы
Это высокопрочные составы, которые создают практически постоянное соединение. Болт, засохший в красном фиксаторе, можно разобрать только нагревом (обычно до +200°C и выше) или срезанием болта. Неразъемный фиксатор резьбы термостойкий используют для критичных соединений, где вибрация недопустима: болты блока цилиндров, крепеж масляного поддона, соединения под давлением. Красные составы тоже выпускаются в высокотемпературных вариантах (+232°C и выше).
Не всегда высокая термостойкость означает максимальную прочность - есть разъемные составы, которые держат температуру до +232°C, и неразъемные, рассчитанные на +149°C. Поэтому при выборе нужно отдельно уточнить: требуется ли разборка узла, и каковы пределы прочности конкретного состава в его паспорте (обычно это breakaway torque в Nm или funt-ft).
Как подготовить резьбу для надежной фиксации при высокой температуре
Высокотемпературный фиксатор не спасает грязную или масляную резьбу.
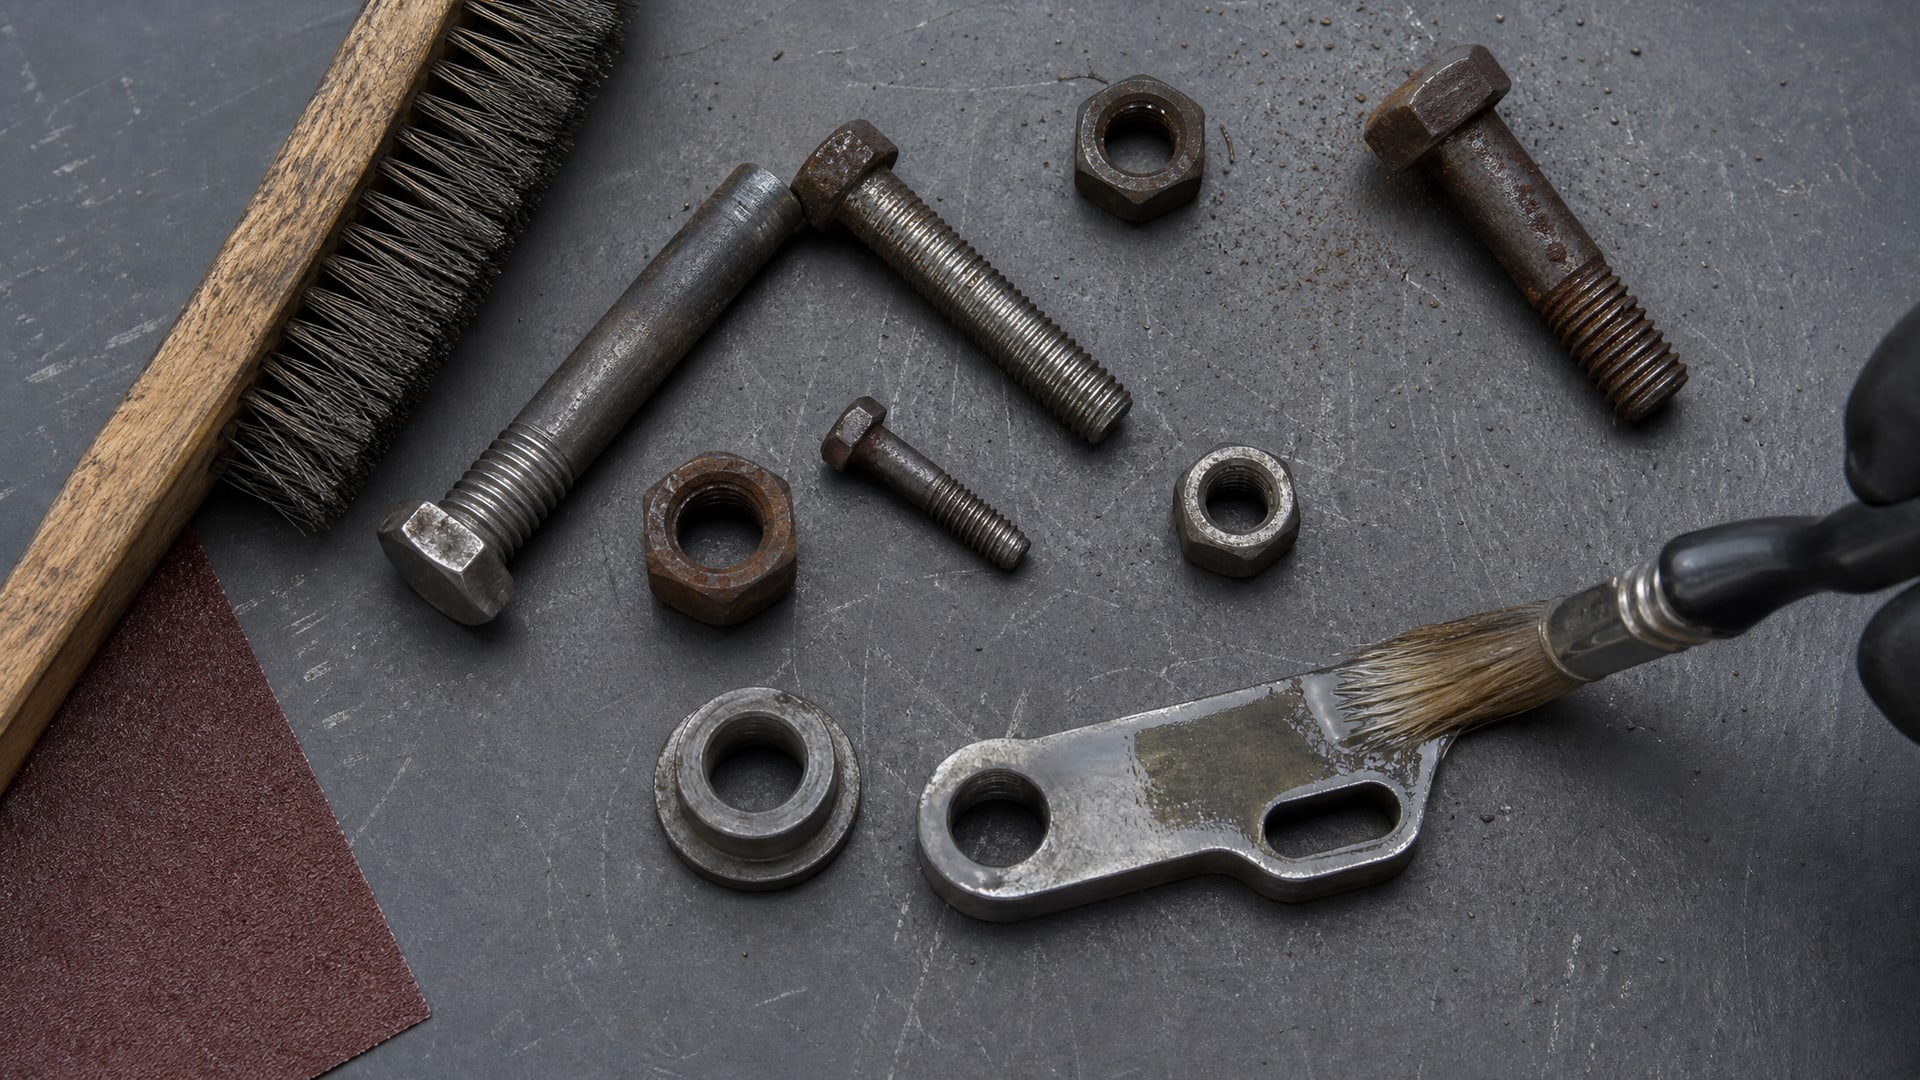
Анаэробные составы требуют металла металла, и даже тонкий слой окисла или пыли может снизить адгезию на 20–30%.
Очистка. Используй щетку или тряпку для удаления грязи, окалины и старого фиксатора. Если резьба заржавела, натри наждачной бумагой средней зернистости (P120–P150). Для промышленного масла подойдет ацетон или белый спирт - протри резьбу до блеска и дай испариться.
Удаление влаги. На резьбе не должно быть капель воды. Если узел влажный, просуши сжатым воздухом или протри чистой безворсовой тряпкой.
Правильное нанесение. Наноси фиксатор тонкой пленкой на резьбу болта или отверстия (в зависимости от конструкции). Не заливай весь зазор - состав растечется и будет капать. Небольшой излишек после сборки убери сухой тряпкой.
Время отверждения. Высокотемпературные составы отверждаются дольше, чем стандартные: часто 24 часа при комнатной температуре. Не нагревай узел ускорением - это может привести к неполной полимеризации и потере адгезии.
Если узел будет работать при +200°C и выше, очистка становится еще критичнее, потому что любой дефект поверхности становится точкой локального отказа. На таких режимах даже небольшая раковина или линия окисла может быть причиной ослабления крепежа.
Особенности неразъемных высокотемпературных составов
Неразъемный фиксатор резьбы термостойкий - это самый требовательный класс, и он одновременно самый надежный для неразборных узлов.
Красные высокотемпературные составы, рассчитанные на +232°C и выше, обладают повышенной адгезией к металлу и более жесткой полимерной сеткой. Это означает, что они сильнее "вклиниваются" в микронеровности резьбы и держат болт практически намертво. Когда ты заворачиваешь болт с таким фиксатором, нужна нормальная сила - примерно как при обычной затяжке, но ты видишь, что состав заполняет все щели.
После отверждения такой болт нельзя просто открутить: попытка открутить "вхолодную" (при +20°C) часто приводит к срыву граней головки или излому самого болта. Правильный алгоритм: нагрей узел (часто это происходит в процессе работы), дай ему остыть на несколько часов, затем попробуй открутить. При нагреве полимер размягчится, и болт будет легче открутиться. Если же нужна срочная разборка на холодном узле, резьбу рассверливают или болт срезают, а затем вклеивают новый с меньшим фиксатором.
Точно по этой причине неразъемный фиксатор резьбы неразъемный термостойкий выбирают только для мест, где гарантирована разборка либо путем нагрева, либо через плановый ремонт с готовностью к замене крепежа. На выхлопных коллекторах двигателей это нормально (ремонт происходит после остывания мотора, и болты легко откручиваются горячими). На крепежных болтах редактора, который работает в тепловом режиме, - тоже. А вот на болтах, которые придется откручивать в полевых условиях при температуре около нуля, такой состав - ошибка.
Герметик или фиксатор: разница и пересечение
Герметик фиксатор резьбы термостойкий - фраза, которая часто вводит в заблуждение.
На рынке существуют составы, которые одновременно и фиксируют, и герметизируют резьбу, но это разные функции.
Фиксирующий фиксатор блокирует болт от откручивания под вибрацией. Для этого нужна адгезия к металлу и достаточная прочность полимерной сетки. Герметизирующего эффекта при этом может не быть, если на резьбе остаются микрозазоры.
Герметизирующий состав заполняет все пустоты в резьбе и предотвращает утечку жидкостей или газов. Это требует более высокой вязкости и подвижности молекул, чтобы состав проник в самые узкие щели. Такие составы часто гуще и дольше отверждаются.
Комбинированный состав делает обе работы: фиксирует и герметизирует. Это достигается балансом между адгезией и вязкостью. На рынке большинство высокотемпературных фиксаторов - именно комбинированные, потому что узел, работающий при +180°C и выше, часто требует и защиты от вибрации, и герметичности.
При выборе для высокотемпературного применения посмотри на паспорт: там должны быть указаны оба параметра - temperature range и герметизирующая способность (обычно в тестах давлением или утечкой). Если нужна только фиксация, можно взять чистый фиксатор. Если только герметизация, подойдет фиксирующий герметик с низкой прочностью. Если оба - выбирай универсальный высокотемпературный состав.
Практический выбор для реальных условий: три сценария
Сценарий 1: Узел работает при +120°C
Пример: болты редуктора, передающего мощность от электромотора. Температура масла в редукторе около +110–130°C, но сами болты в стенке редуктора нагреваются до +120–130°C.
Решение. Стандартный разъемный фиксатор резьбы на +149°C полностью подойдет. Ты получишь запас примерно в 25–30°C, что безопасно. Выбирай средней прочности (blue threadlocker в стандартной классификации), чтобы при необходимости ремонта болт откручивался нормально. Цена будет минимальной. Типичный breakaway torque такого состава: 8–12 Nm для болта M6. При +120°C он упадет на 15–20%, но этого хватит для держания болта.
Сценарий 2: Узел работает при +180°C
Пример: крепежные болты на трубопроводе горячей воды или пара, работающей при давлении; болты крышки теплообменника; соединения на выхлопе промышленного компрессора.
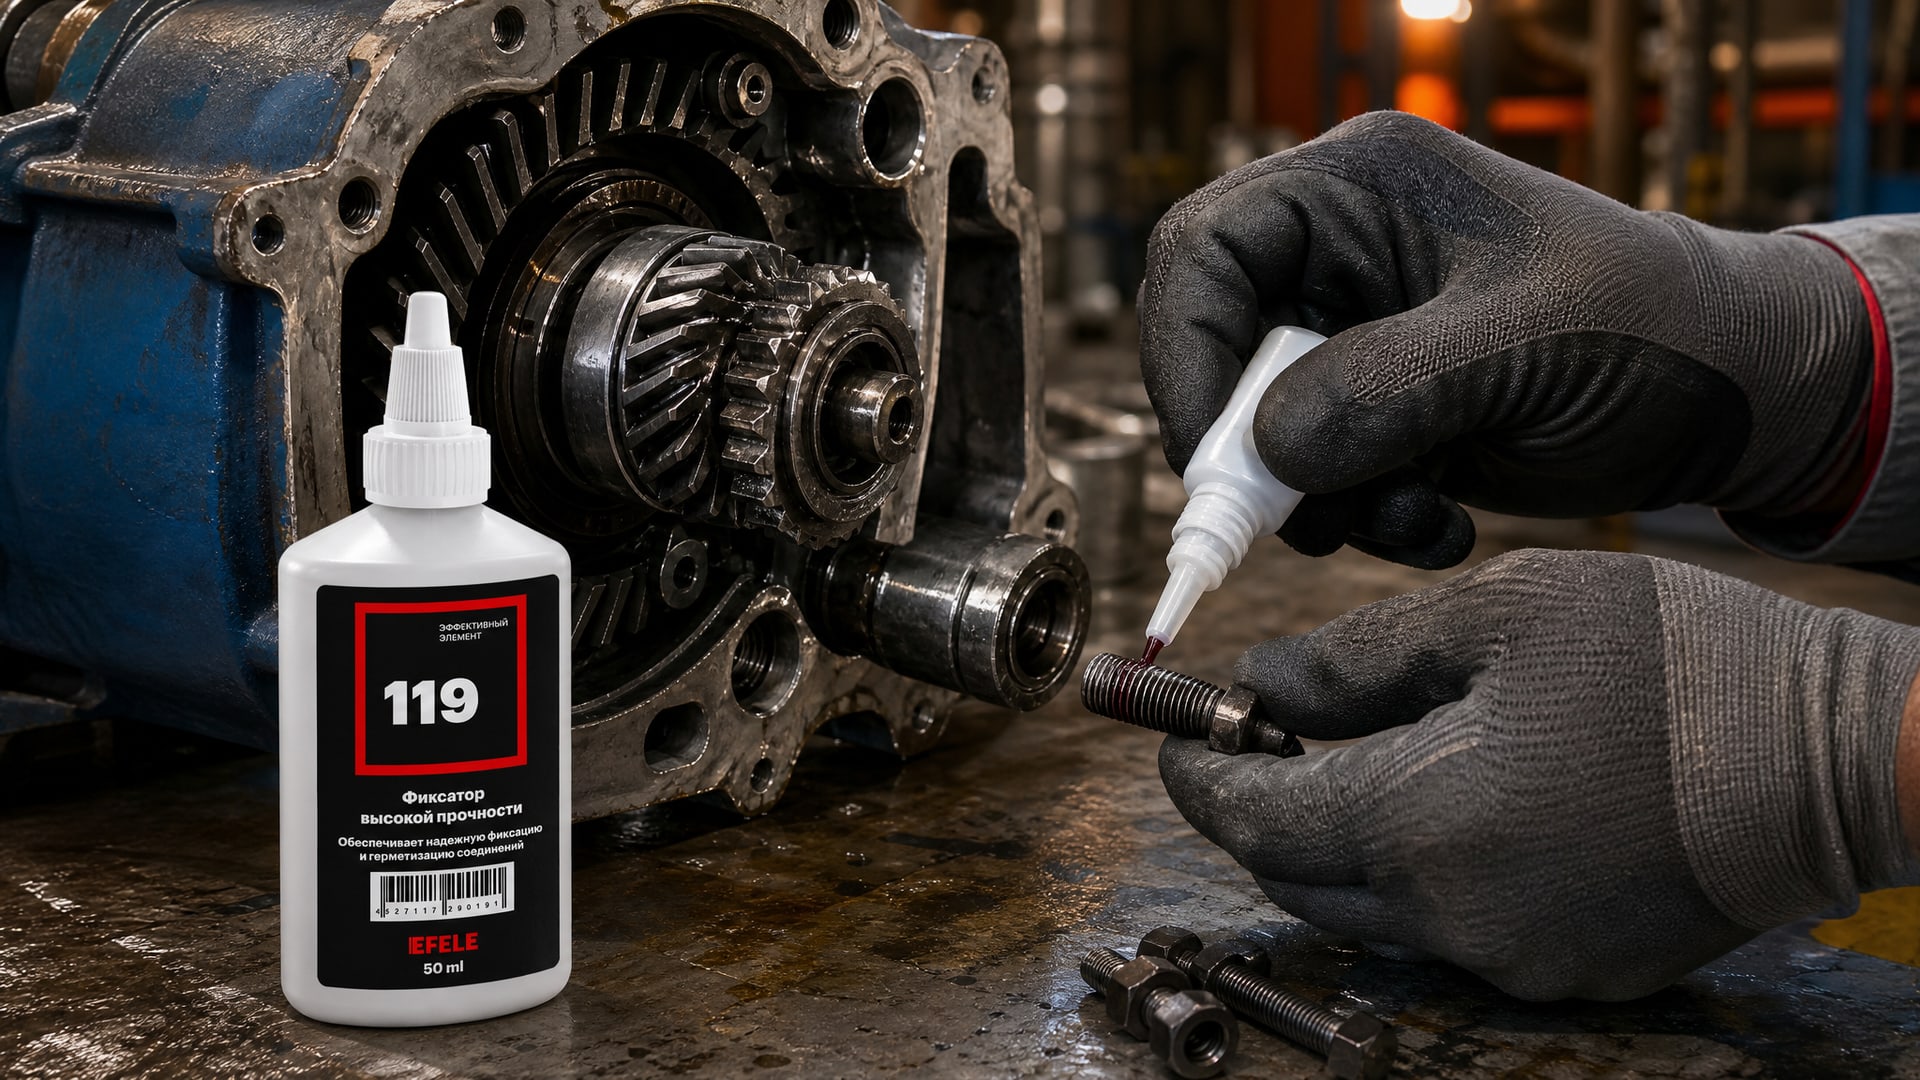
Решение. Здесь нужен высокотемпературный состав на +232°C минимум. Стандартный фиксатор будет работать со значительным снижением эффективности и может начать течь через 2–3 месяца эксплуатации. Выбирай состав с явной пометкой «high temperature» или «red threadlocker». Если узел подразбирается регулярно - разъемный high-temp, если это постоянное соединение - неразъемный red. Убедись, что паспорт дает гарантию именно для +180°C длительно, а не только для кратковременных пиков. Для EFELE 119 такой диапазон обеспечивается: состав выдерживает до +280°C длительно, так что для +180°C он дает двойной запас прочности.
Сценарий 3: Узел работает при +250°C и выше
Пример: болты выхлопного коллектора дизельного двигателя; соединения в горячем прессе; крепеж на линии выхода пара из котла.
Решение. Это территория ультравысокотемпературных составов. Стандартный red на +232°C на этом режиме работает с минимальным запасом. Нужна специальная формула, рассчитанная на +280–320°C хотя бы. Паспорт должен четко указывать длительную работу (не кратковременную) при температурах твоего узла. Расход такого состава выше, цена значительно выше, и требования к подготовке резьбы максимальные. На этих режимах нельзя оставлять грязь, влагу или окиси. Состав наносится тонко и равномерно. Время отверждения часто 24–48 часов. Зато надежность максимальная: если выбран правильный состав, узел не даст проблем несколько лет.
Практические ошибки при выборе
Ошибка 1: Ориентация только на цвет.
«Красный фиксатор - значит высокотемпературный». На практике красный цвет означает высокую прочность (неразъемность), но может быть и стандартный красный на +149°C, и высокотемпературный на +232°C. Всегда смотри паспорт.
Ошибка 2: Подбор с избытком. Если узел работает при +160°C, не нужен состав на +280°C - это дороже, дольше отверждается и может быть излишне прочным для твоего соединения. Подбирай с запасом 20–30°C над реальной температурой.
Ошибка 3: Игнорирование вибрации и циклирования. Даже если температура нормальная, но узел подвергается сильной вибрации или частому нагреву-охлаждению, нужен состав, который это выдерживает. Стандартный составы здесь слабы; нужны специальные "антивибрационные" формулы.
Ошибка 4: Нарушение подготовки. На высокотемпературных режимах грязная резьба - это половина отказа. Не жалей времени на очистку.
Ошибка 5: Разборка «в холодную». Если ты нанес неразъемный высокотемпературный состав, а потом на холодном узле пытался открутить болт, он может сорваться. Правильный алгоритм: нагрей узел или смирись с тем, что болт придется срезать.
Часто задаваемые вопросы
Чем отличается фиксатор резьбы для двигателя от обычного?
Фиксатор резьбы для двигателя должен выдерживать не только постоянную рабочую температуру (часто +80–100°C), но и пиковые нагревы выхлопных элементов, которые могут достигать +200–250°C локально. Это требует либо специализированного high-temperature состава, либо композита с высокой теплостойкостью. Обычный фиксатор на +149°C здесь недостаточен для длительной надежности.
На что влияет класс прочности (NLGI), если говорить о температуре?
NLGI определяет консистенцию пластичной смазки, но для анаэробных фиксаторов это не применяется - они жидкие или пастообразные, и вязкость указывается в сП (сантипуаз). Класс прочности фиксатора (низкий, средний, высокий) почти независим от температурного диапазона: есть и низкопрочные на +232°C, и высокопрочные на +149°C. Путаница часто возникает из-за цвета: многие думают, что красный - это всегда высокотемпературный и высокопрочный. На самом деле красный означает высокую прочность, а температура указана в паспорте отдельно.
Может ли фиксатор резьбы выдерживать кратковременные пики температуры выше паспортного предела?
Да, но осторожно. Большинство производителей указывают длительную рабочую температуру. Кратковременные (до нескольких минут) пики на 20–30°C выше обычно переносятся нормально. Но если пики регулярны и продолжительны (более часа в день), лучше выбрать состав, рассчитанный на эти повышенные значения, иначе рискуешь потерей адгезии и герметичности через 1–2 месяца.
Почему после нагрева болт откручивается легче, чем при монтаже?
Это нормально. При нагреве полимер размягчается, и его модуль упругости падает. Это означает, что сцепление ослабляется, и болт требует меньше усилий для вращения. После охлаждения сцепление возвращается, но не полностью - происходит необратимое изменение структуры полимера из-за теплового воздействия. Поэтому болты в горячих узлах нужно время от времени перетягивать.
Есть ли разница между разъемным и неразъемным фиксатором в стойкости к температуре?
Нет прямой связи. Разъемность определяется адгезией и прочностью, а не температурным диапазоном. Есть разъемные составы на +232°C и неразъемные на +149°C. При выборе нужно смотреть на оба параметра независимо: какой диапазон температур нужен и нужна ли разборка узла.
Заключение
Выбор фиксатора резьбы по стойкости к высокой температуре - это баланс между тремя факторами: реальной максимальной температурой узла, требуемой прочностью соединения и необходимостью разборки. Стандартный состав на +149°C подходит для большинства приложений, но как только узел нагревается выше этого предела, нужен высокотемпературный вариант на +232°C, а для экстремальных режимов - ультравысокотемпературный на +280°C и выше.
Главное правило: всегда сверяйся с паспортом конкретного состава, а не ориентируйся на цвет или общие слухи. Подготовка резьбы перед применением (очистка, удаление влаги) имеет такое же значение, как выбор самого состава. И помни, что при нагреве удерживающая способность неизбежно снижается, даже если состав находится в своем рабочем диапазоне - это компенсируется выбором состава с достаточным запасом по прочности над требуемым значением. Для особо высоких температурных нагрузок, где требуется максимальная стойкость к деградации при длительном нагреве, в промышленной практике применяют EFELE 119 - анаэробный клей, способный работать при +280°C, что обеспечивает двойной запас прочности даже для экстремальных режимов.