Разбитое посадочное место подшипника - частая проблема в промышленном оборудовании, которая раньше требовала замены корпуса или вала. Сегодня такой дефект удается исправить анаэробным фиксатором, если зазор остается в пределах рабочего диапазона и поверхность подготовлена правильно. Метод исключает необходимость в прессе, тепловой посадке и сложном демонтаже - достаточно очистить поверхность, нанести состав и выждать полимеризацию. Статья раскроет технологию восстановления посадочных мест подшипников для инженеров и снабженцев, столкнувшихся с этой задачей на производстве или при ремонте.
Ремонт посадочного места подшипника анаэробным составом сработает, только если вы правильно оцените износ, выберете состав под зазор и соблюдете режим отверждения. Рассмотрим пошагово, как это сделать.
Когда анаэробный фиксатор спасает ремонт посадочного места
Ремонт посадочного места под подшипник с помощью анаэробного состава имеет четкие границы применения.
Если подшипник проворачивается или сидит свободно, но корпус и вал не имеют видимых трещин и сохранили геометрию, то фиксатор часто становится оптимальным решением. На линиях производственного оборудования и в ремонтных мастерских этот метод прижился именно потому, что не требует серьезного вмешательства.
Низковязкие составы работают в диапазоне зазоров до 0,15 мм и полимеризуются между очень плотными посадками, где доступ воздуха исключен. Средневязкие достигают 0,25 мм, высоковязкие - до 0,5 мм на сторону. Выбор типа зависит от того, насколько разбита посадка. Для ремонта посадочных мест подшипников в корпусе чаще всего подходят средневязкие составы, так как они обеспечивают хороший баланс между заполнением зазора и прочностью соединения.
Если измерить зазор микрометром или индикатором и он попадает в рабочий диапазон выбранного фиксатора, то посадка на несколько лет получит новую жизнь. Однако если зазор выше 0,5 мм или поверхность сильно изношена и неровна, то фиксатор станет только временной мерой, а долгосрочное решение - полноценное восстановление или замена детали.
Подготовка поверхности: главный фактор успеха
Успех ремонта посадочного места подшипника на 80 процентов зависит от подготовки.
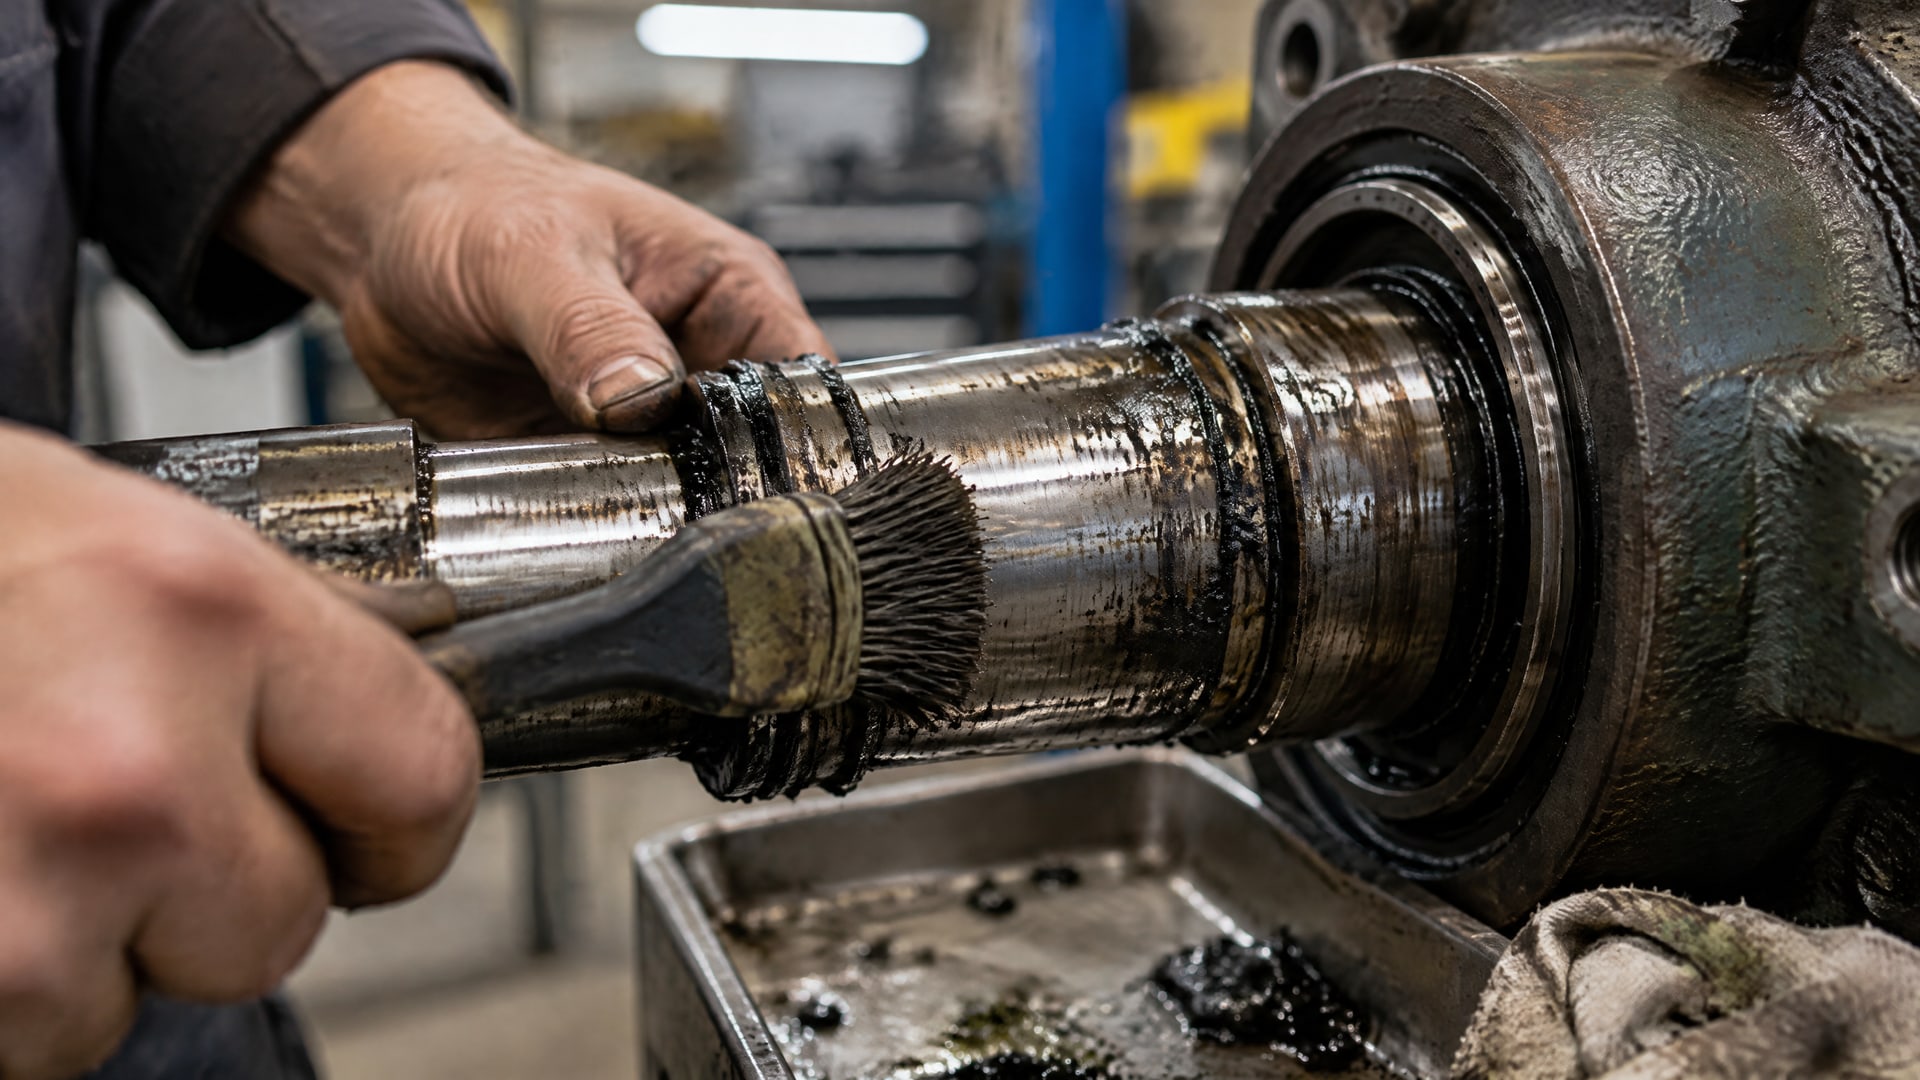
Анаэробный фиксатор работает только тогда, когда он контактирует с чистым металлом, а не со смазкой, грязью или окислом.
Проведите очистку в три этапа:
Удалите старую смазку и механические загрязнения. Используйте щетку, тряпку или специальный очиститель, чтобы удалить масло, консистентную смазку, грязь и остатки старого ремонтного материала. В некоторых случаях нужно немного потереть поверхность абразивным материалом для удаления окислов.
Обезжирьте ацетоном или спиртом. После механической очистки протрите посадочные поверхности ацетоном, этиловым спиртом или другим растворителем. Это последний шаг - он гарантирует полное удаление оставшихся масляных пленок, которые блокируют адгезию фиксатора.
При восстановлении посадочного места под подшипник в автомобильных узлах (например, в стартере) эта подготовка критична. Используйте чистую ветошь, избегайте ворсистых материалов, которые оставляют волокна на поверхности.
Как правильно наносить фиксатор и собирать узел
После подготовки поверхности переходите к нанесению.
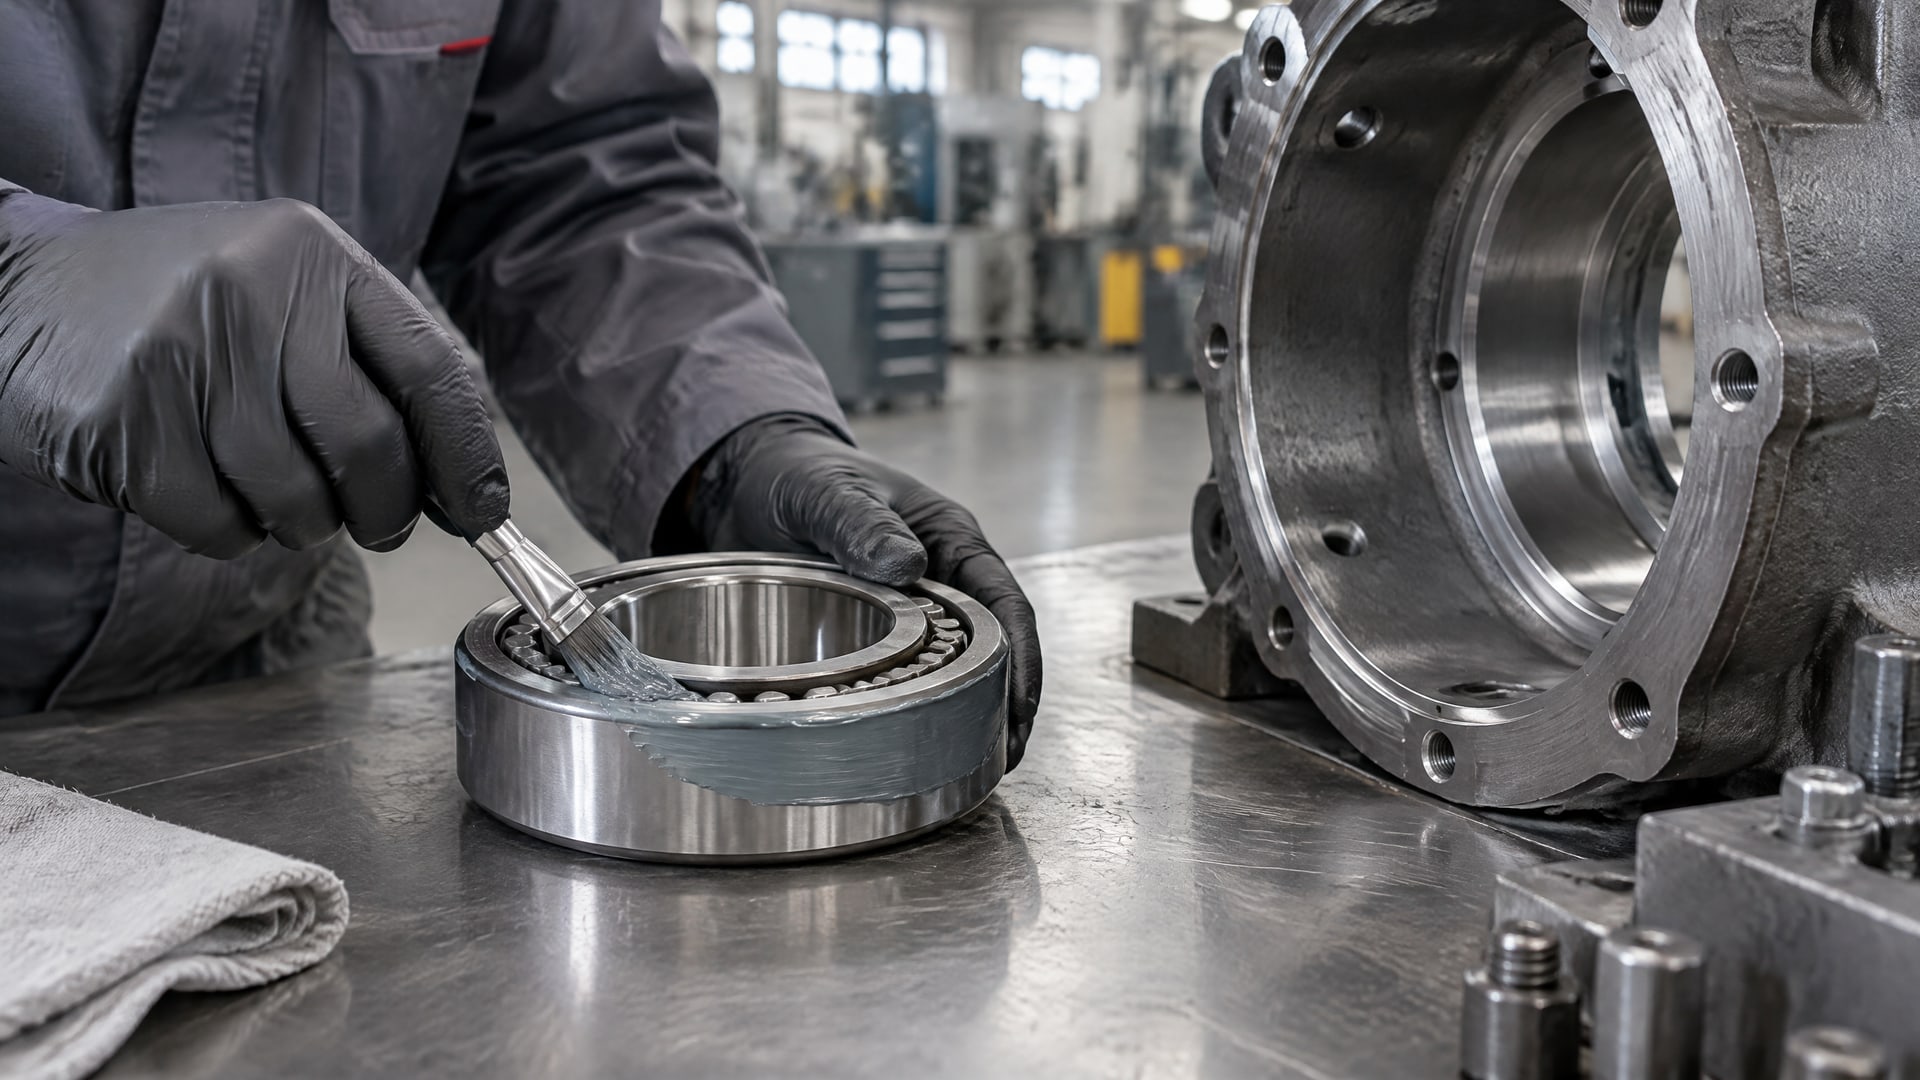
Главное правило: тонкий равномерный слой без избытка.
Наносите фиксатор так:
На обе сопрягаемые поверхности. Если восстанавливаете посадку подшипника в корпусе, нанесите состав как на внутреннюю поверхность корпуса, так и на наружное кольцо подшипника. Для посадки на вал аналогично - на вал и на внутреннее кольцо подшипника.
Равномерно по всей окружности. Убедитесь, что состав распределен равномерно, без сухих пятен. Если наносите через носик дозатора, проведите полоску по всей длине посадочной поверхности, затем разотрите тонко тряпкой или кистью.
При сборке действуйте осторожно:
Вводите подшипник плавно, без ударов и резких движений.
Не проворачивайте подшипник во время посадки - это может срезать пленку фиксатора и создать непроклеенные зоны.
Если требуется усилие, то прилагайте его постепенно и равномерно, а не рывками.
После сборки оставьте узел в покое. Первые 12 часов состав схватывается, но финальная полимеризация идет 48–72 часа при комнатной температуре. Преждевременная нагрузка (вращение, вибрация) может нарушить процесс и ослабить соединение. Закупщики и инженеры часто пытаются ускорить включение оборудования, но это ошибка - лучше потерять несколько часов на отверждение, чем получить повторный отказ.
Ремонт корпуса посадочных мест подшипников: особенности фиксации в разбитом гнезде
Когда разбилось посадочное место в корпусе (например, в редукторе, коробке передач или стартере), фиксатор часто становится первым выбором перед дорогостоящей заменой всего корпуса.
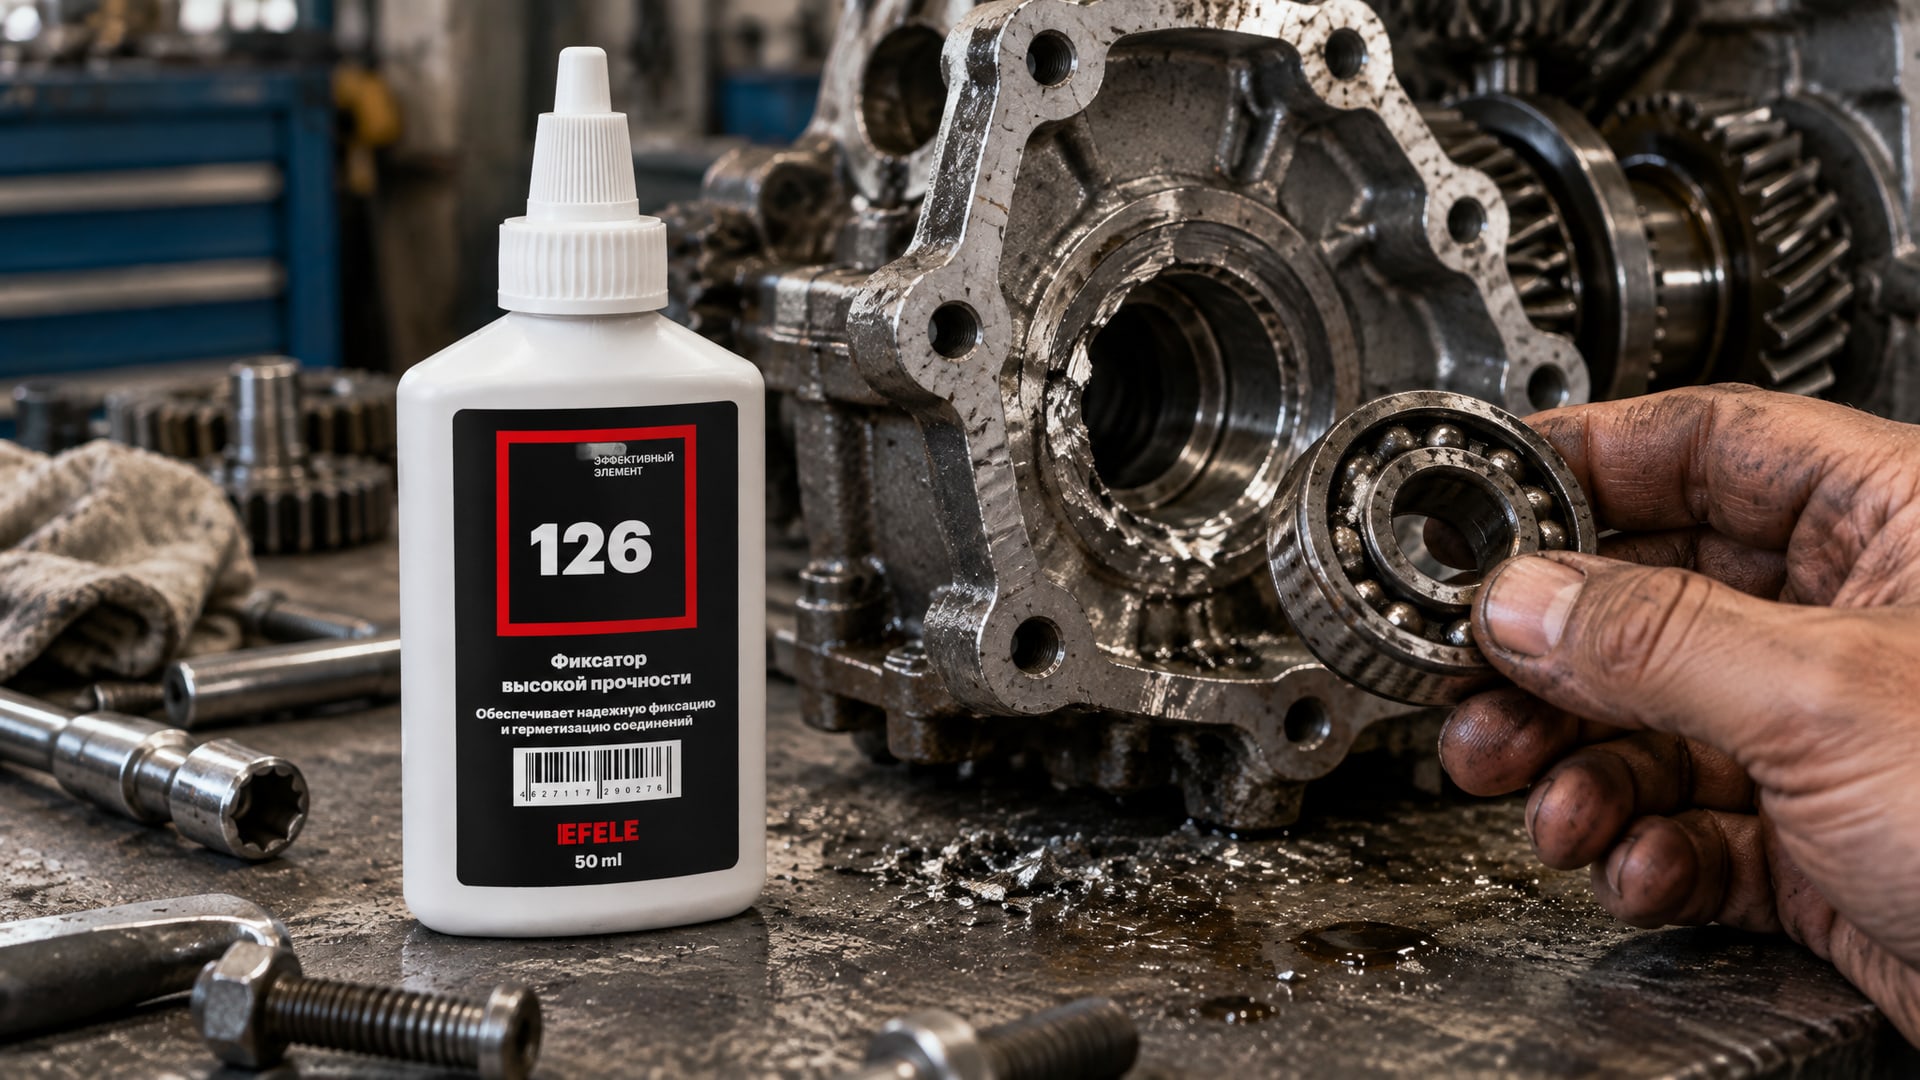
Специфика такого ремонта:
Измеряйте зазор точно. Если корпус разбит неравномерно, зазор может отличаться в разных местах. Проверьте его несколько раз - по оси и по окружности. Если в одном месте зазор 0,3 мм, а в другом 0,7 мм, то фиксатор среднего диапазона не заполнит всю посадку равномерно.
Очищайте не спешно. В разбитых корпусах часто скапливается металлическая стружка, старая смазка и окислы. Все это нужно полностью удалить, иначе они создадут воздушные карманы под фиксатором и ослабят соединение. EFELE 126 лучше работает на чистых, хорошо обезжиренных поверхностях, поэтому не пренебрегайте этапом подготовки.
Проверьте герметичность системы перед окончательной сборкой. Если корпус течет через посадку подшипника, то смазка будет вымывать фиксатор. Используйте дополнительный слой герметика на выходе, если это допускает конструкция.
Дайте отверждение завершиться без вращения. Для посадочного места в корпусе это особенно критично, потому что вал начнет давить на свежую пленку фиксатора при первом включении. Если оборудование не может стоять 48–72 часа, то подумайте о других методах ремонта.
При ремонте стартера D4BH или аналогичных узлов логика та же: измерить зазор, выбрать состав, подготовить поверхность и дать время на полимеризацию. Если у стартера разбило посадочное место подшипника, то анаэробный фиксатор часто помогает восстановить работоспособность без разборки всего стартера.
Посадка подшипника вал-втулка: когда нужен анаэробный фиксатор
Вал-втулочные соединения с подшипниками часто испытывают фреттинг - микроскопическое скольжение между валом и внутренним кольцом подшипника, которое вызывает износ и создает щель.
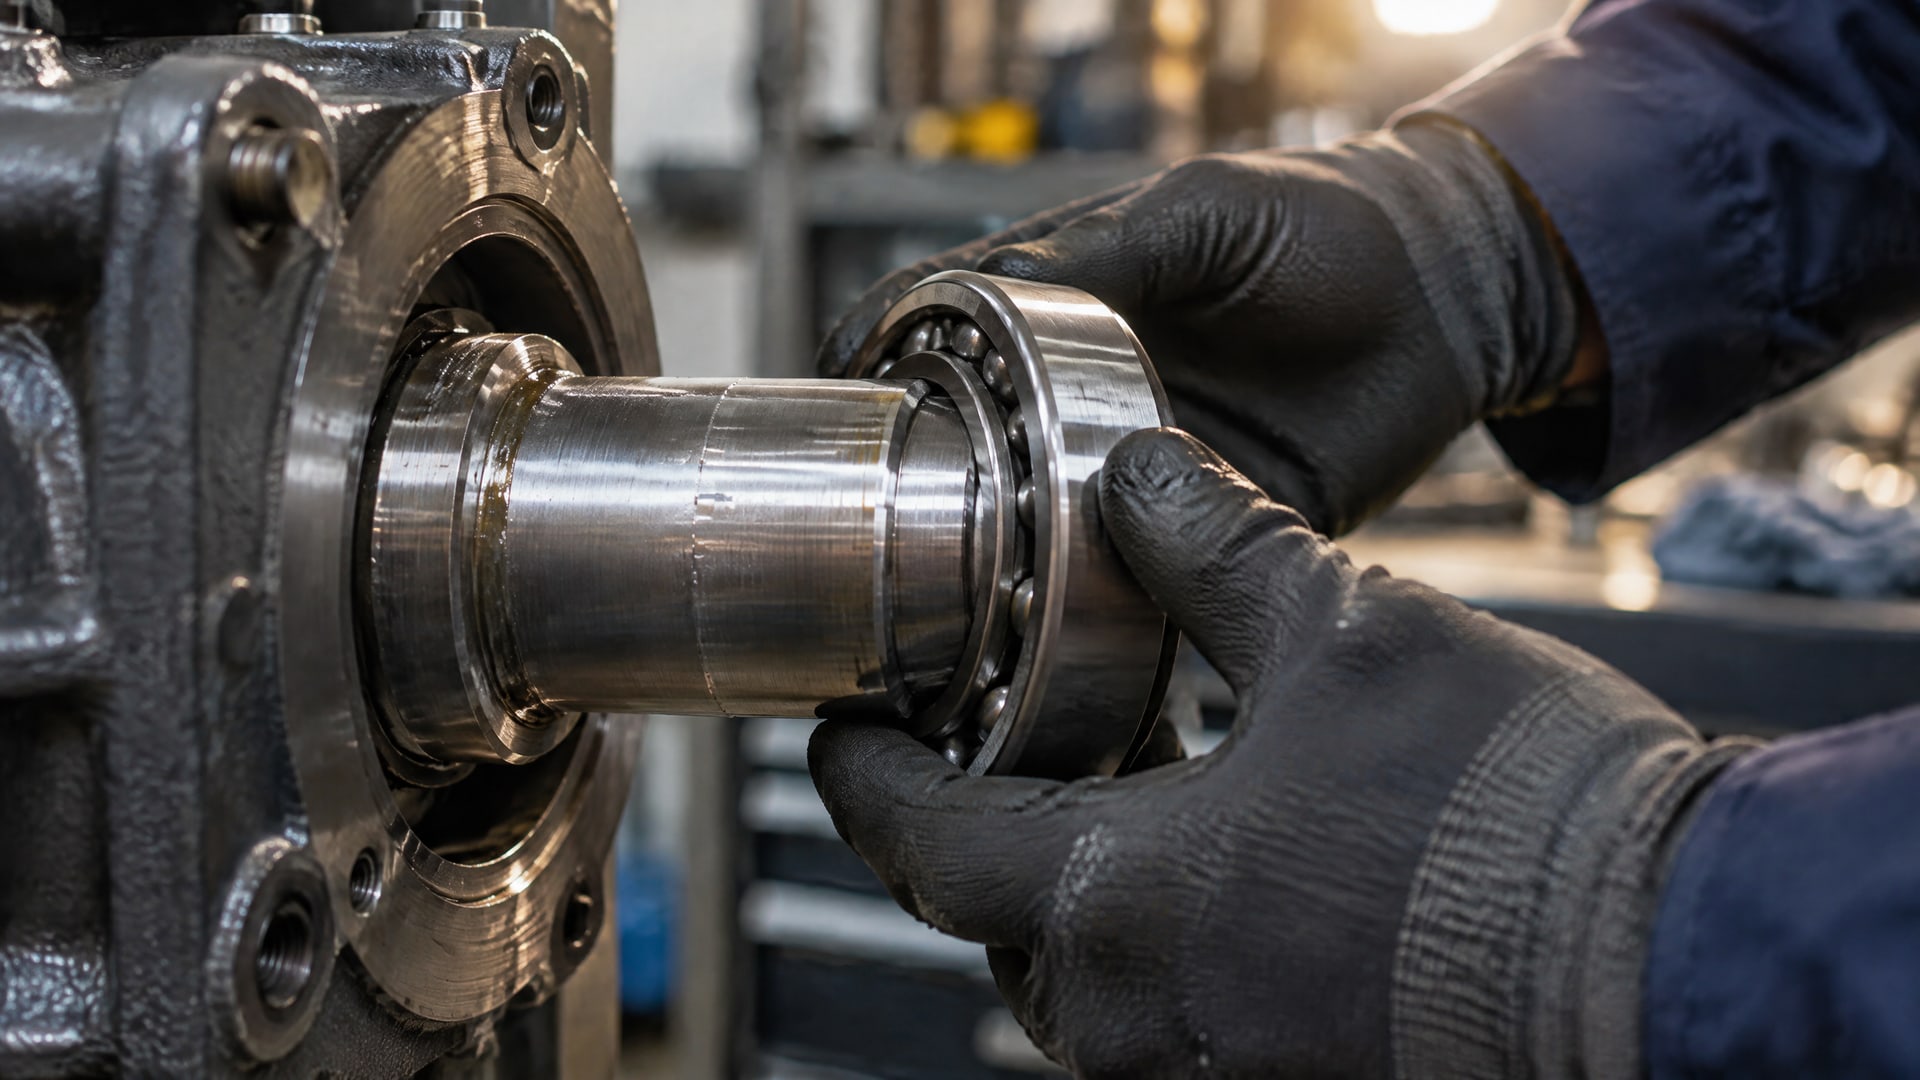
На первый взгляд подшипник сидит нормально, но при нагреве и вибрации он начинает прокручиваться.
Анаэробный фиксатор для таких посадок работает проактивно:
Если после разборки или ремонта вы обнаружили зазор между валом и подшипником (0–0,25 мм), то имеет смысл нанести состав еще до включения оборудования, чтобы предотвратить будущий фреттинг.
Такой ремонт посадочных мест подшипников на валу часто проводят профилактически, особенно при восстановлении валов после износа или при замене подшипников в узлах, где был зафиксирован фреттинг.
Полимеризация и сроки ввода оборудования в работу
Время отверждения анаэробного фиксатора - это не просто рекомендация; это критический параметр, который влияет на надежность ремонта.
Типовой график отверждения:
| Этап отверждения | Время | Описание |
|---|
| Предварительное схватывание | 12 часов при 20–25 °C | Состав полимеризуется достаточно, чтобы удерживать подшипник неподвижным, но прочность еще развивается |
| Полное отверждение | 48–72 часов при комнатной температуре | Состав достигает максимальной прочности на срез и может воспринимать полные рабочие нагрузки |
Если оборудование включить раньше, то риск повторного проворота подшипника остается высоким. При повороте свежеполимеризованная пленка может треснуть или отслоиться, и посадка потеряет жесткость.
На практике закупщики и инженеры следят за сроком отверждения так же тщательно, как за техническими параметрами состава. Включение оборудования до завершения цикла часто становится причиной повторного отказа ремонтированного узла.
Часто задаваемые вопросы
Какой зазор подходит для анаэробного фиксатора подшипника?
Низковязкие составы работают до 0,15 мм, средневязкие - до 0,25 мм, высоковязкие - до 0,5 мм на сторону. Если зазор укладывается в эти границы, то фиксатор даст хороший результат. Если превышает 0,5 мм, то состав не заполнит посадку равномерно и надежность упадет. Измеряйте зазор микрометром или индикатором в нескольких местах по окружности перед выбором состава.
Можно ли наносить фиксатор в наружный диаметр подшипника, если зазор во внутреннем?
Нет. Наружное кольцо подшипника обычно сидит с натягом в корпусе и не нуждается в фиксации. Фиксатор наносят только на ту поверхность, где есть зазор: либо на вал (внутреннее кольцо), либо на гнездо в корпусе. Нанесение на неправильное место не решает проблему и может замешать схему сборки.
Как долго можно хранить подшипник с нанесенным фиксатором до сборки?
В источниках этот момент не уточняется прямо, но рекомендуется наносить состав непосредственно перед сборкой, после обезжиривания. Если фиксатор высохнет на воздухе или на открытой поверхности, он потеряет текучесть и будет плохо заполнять зазор. Сборку следует проводить в течение 10–20 минут после нанесения.
Что делать, если подшипник свободно крутится после высыхания фиксатора?
Это признак того, что либо зазор был слишком большой для выбранного состава, либо фиксатор был нанесен неравномерно и оставил пустые участки, либо поверхность была недостаточно обезжирена. Нужно разобрать узел, очистить поверхность полностью (часто требуется растворитель и щетка) и повторить процесс с фиксатором другой вязкости или чистке посадки.
Как восстановить посадку, если разбило посадочное место подшипника в стартере D4BH?
Разборка стартера, измерение зазора микрометром, очистка и обезжиривание посадочных поверхностей, нанесение анаэробного фиксатора среднего диапазона (до 0,25 мм), сборка узла без проворачивания и выдержка 48–72 часа перед включением. Если зазор больше 0,5 мм, то ремонт фиксатором даст только временный эффект, и нужно рассмотреть замену корпуса или переборку стартера.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева становится возможным благодаря анаэробным фиксаторам, которые полимеризуются в зазоре без доступа воздуха и создают жесткое неподвижное соединение. Такой метод работает, если зазор не превышает 0,5 мм на сторону, поверхность тщательно очищена и обезжирена, а собранный узел получает достаточно времени на полимеризацию - от 48 до 72 часов.
Технология ремонта посадочных мест подшипников проста для понимания, но требует соблюдения режима подготовки и отверждения. Если вы измерили зазор, выбрали состав под его размер и оставили оборудование на несколько суток без нагрузки, то посадка получит новую жизнь на несколько лет. В противном случае - если пренебречь подготовкой, спешить с включением или работать с зазором вне рабочего диапазона - ремонт придется повторять. Начните с точного измерения посадочного места и выбора правильного фиксатора; остальное последует по науке.