Твердосмазочные покрытия требуют точного контроля толщины на всех этапах производства - это напрямую влияет на антифрикционные свойства, срок службы и способность деталей противостоять износу. На малых диаметрах задача усложняется: ограниченная площадь поверхности, локальные микронеровности и особенности геометрии делают стандартные методы менее применимыми. Производствам нужны надежные техники, которые не требуют демонтажа, работают на узких деталях и дают воспроизводимый результат.
В этой статье разберем, какие методы контроля толщины покрытия признаны стандартами, как они различаются по точности и области применения, и на какие из них стоит опираться при работе с антифрикционными слоями на деталях сложной геометрии. Материал адресован инженерам, технологам и снабженцам, которые отвечают за качество покрытий в цехе.
Методы контроля толщины покрытия: классификация и область применения
ГОСТ 9.302-88 выделяет две основные группы методов: неразрушающие и разрушающие.
Неразрушающие позволяют проверять готовые детали без повреждений и применяются в серийном производстве; разрушающие (металлография, гравиметрия) требуют подготовки образцов или жертвования деталью, но дают более прямой и часто арбитражный результат.
К неразрушающим относятся:
магнитный метод - для немагнитных покрытий на ферромагнитной основе (сталь, чугун);
вихретоковый - для непроводящих слоев на токопроводящих немагнитных основаниях (алюминий, медь, латунь, титан);
оптический (интерферометрия, профилометрия) - для тонких слоев, часто в лабораториях;
радиационный (рентгенофлуоресцентный) - для многослойных систем и высокой точности;
ультразвуковой - как более универсальный, но требует жидкой муфты.
Разрушающие методы (гравиметрический, металлографический, растворение в кислоте) используются при контроле первых образцов, технологических проб и арбитражных проверках.
Неразрушающий контроль толщины покрытий: магнитный и вихретоковый методы
Магнитные толщиномеры - самые распространенные в цехах.
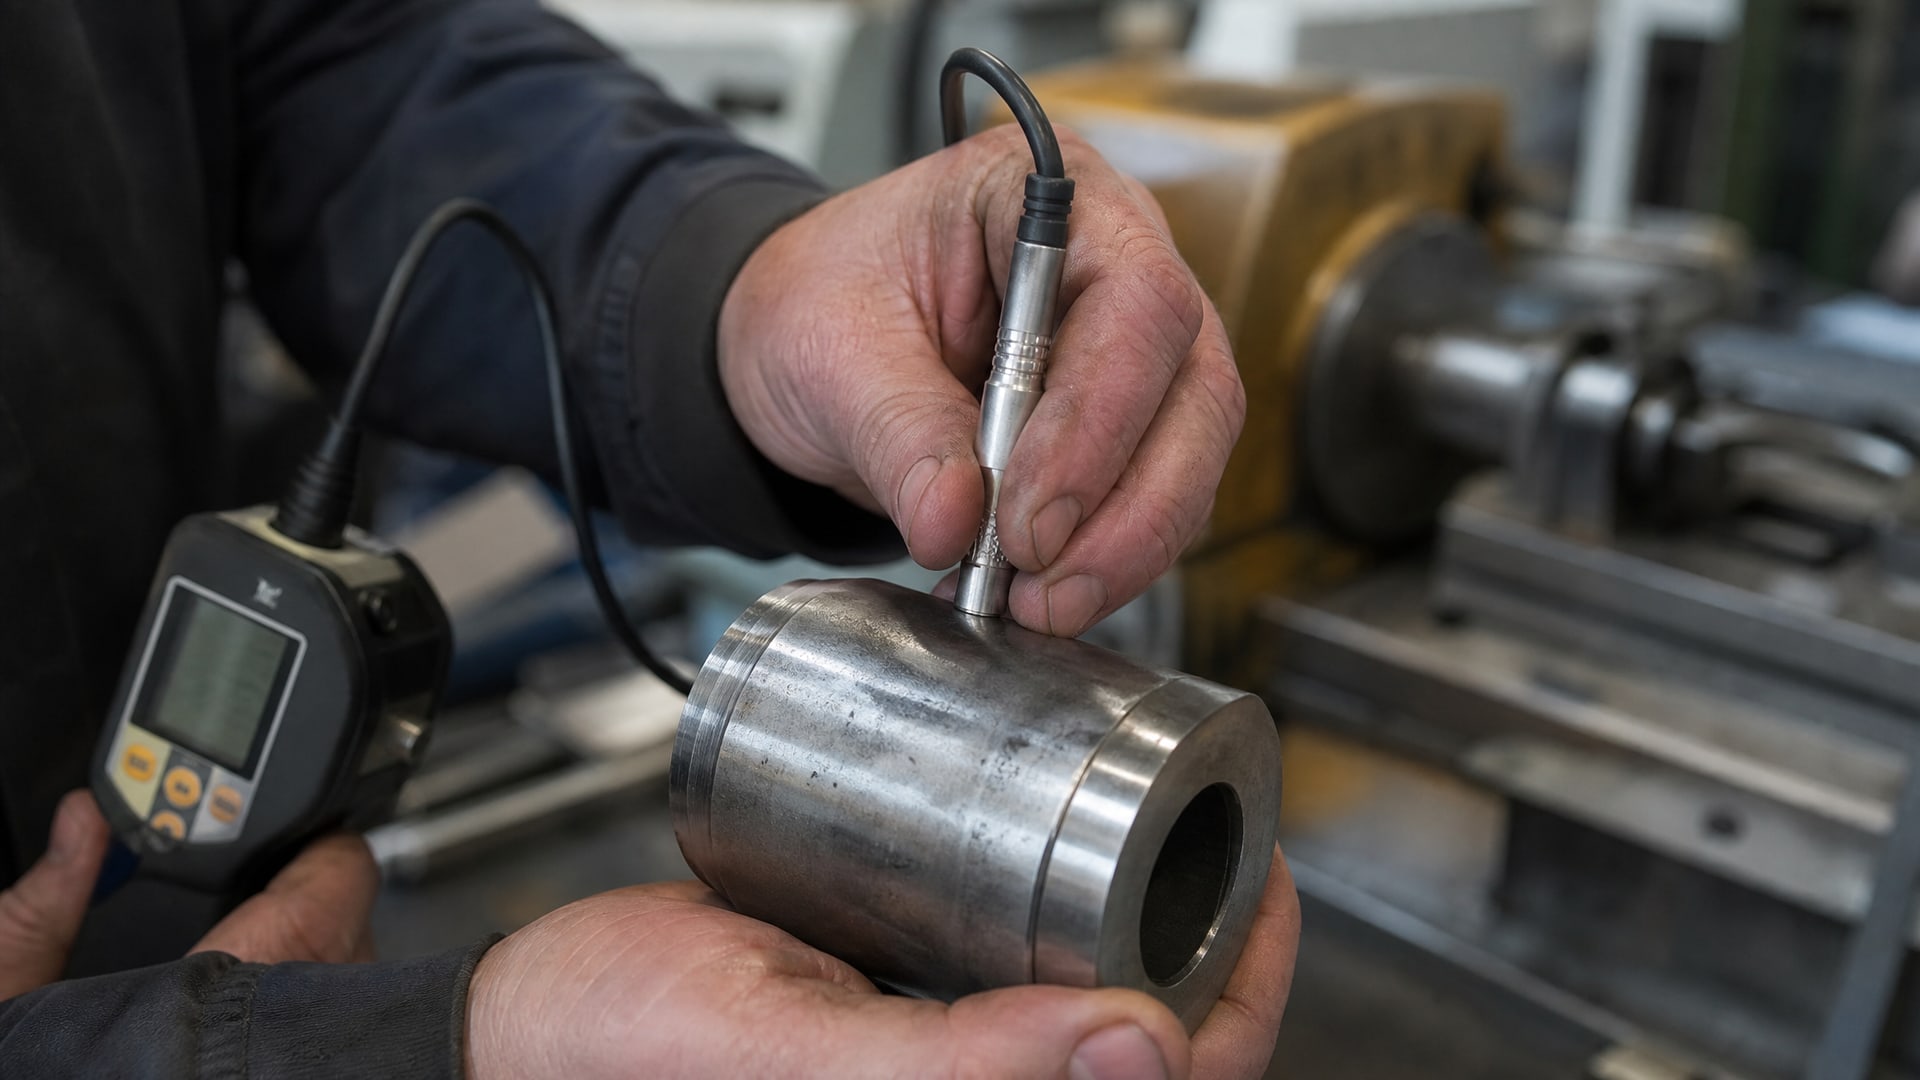
Принцип работы простой: прибор создает магнитное поле, которое реагирует на немагнитный слой между датчиком и магнитной основой. Поле ослабевает пропорционально толщине покрытия. Для магнитного метода стандарт требует не менее пяти измерений на одной детали - у краев, в углах (если они есть) и в центре поверхности. Относительная погрешность составляет ±10%.
Вихретоковые методы работают на других основах - алюминии, меди, цинке, титане. Вихретоковый толщиномер высокого разрешения генерирует переменное электромагнитное поле в обмотке датчика; непроводящее покрытие изменяет индуктивность, что регистрируется электроникой. Такие приборы обеспечивают точность до ±5% при правильной калибровке, что делает их предпочтительными для тонких слоев в диапазоне от нескольких микрометров до 1,5 мм.
На деталях малого диаметра оба метода требуют внимания к размеру датчика. Датчик должен полностью контактировать с поверхностью, поэтому для деталей диаметром менее 10–15 мм нужны специальные узкие или точечные насадки. Кромки и переходы часто дают завышенные показания, поэтому их избегают при измерении.
Контроль толщины лакокрасочных покрытий и аналогичных систем: параллели с твердосмазочными слоями
ГОСТ 31993-2024 и его аналог ISO 2808:2019 регламентируют определение толщины лакокрасочных и сходных покрытий.
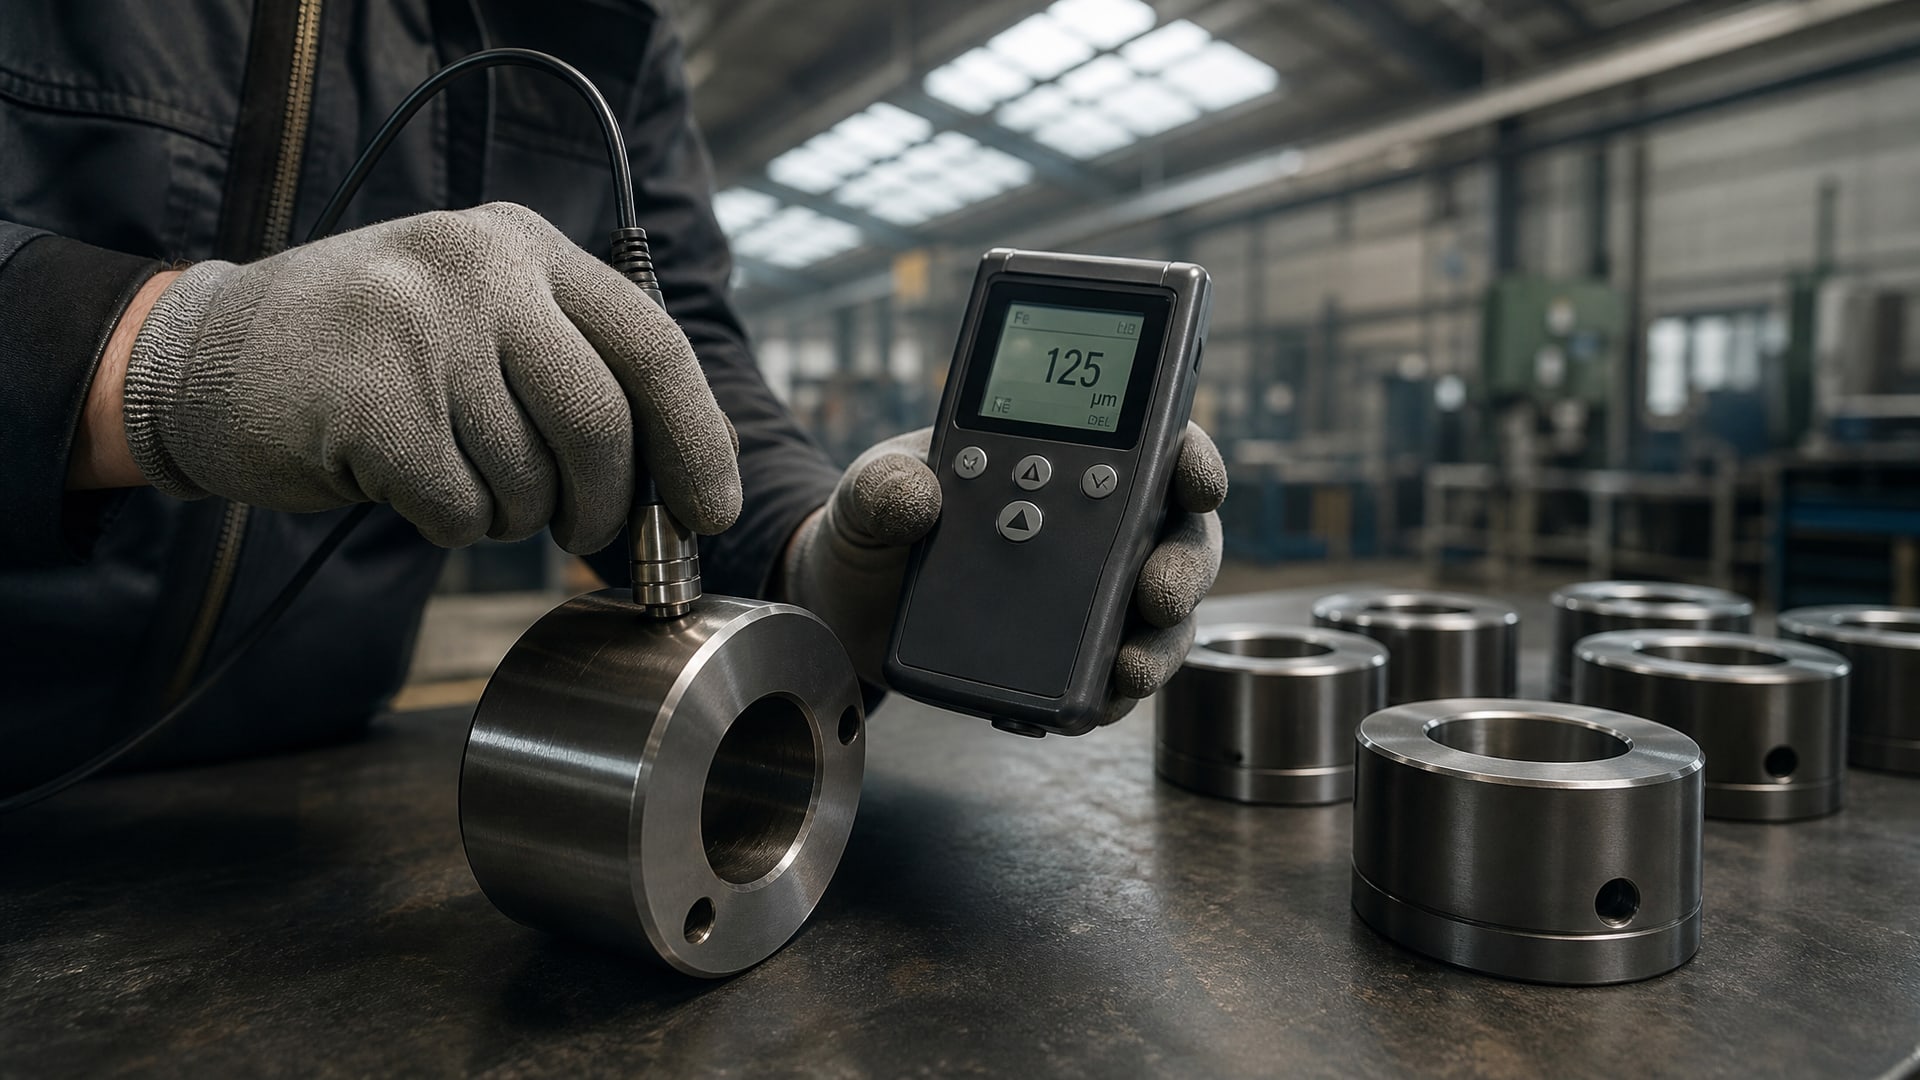
Хотя твердосмазочные слои отличаются от краски химическим составом и назначением, методология контроля пересекается. В стандартах упоминаются как гравиметрический метод (расчет по разности масс, плотности и площади), так и современный метод 6C - интерферометрия белого света, что важно для лабораторного контроля тонких слоев.
При контроле покрытий на деталях малого диаметра соответственно по ГОСТ 9.302-88 в статье рекомендуется: если площадь одной детали менее 1 см², допускается оценка по нескольким деталям партии (3–5 образцов), а не только по одной. Это особенно практично в серийном производстве, когда детали однотипны и условия нанесения стабильны.
Совет инженера: при нанесении твердосмазочных покрытий, как и в случае с антифрикционными спреями, важно соблюдать рекомендованную толщину слоя; для покрытия, наносимого аэрозольно (например, MODENGY 1010 в аэрозольной упаковке), обычная толщина пленки после высыхания составляет 20–40 микрометров, и контроль этого параметра перед сборкой узла гарантирует стабильность антифрикционных свойств.
Специфика контроля восстановительных и упрочняющих покрытий, полученных напылением
ГОСТ 27750-88 распространяется на контроль восстановительных и упрочняющих покрытий, полученных газопламенным, электродуговым, плазменным или детонационным напылением.
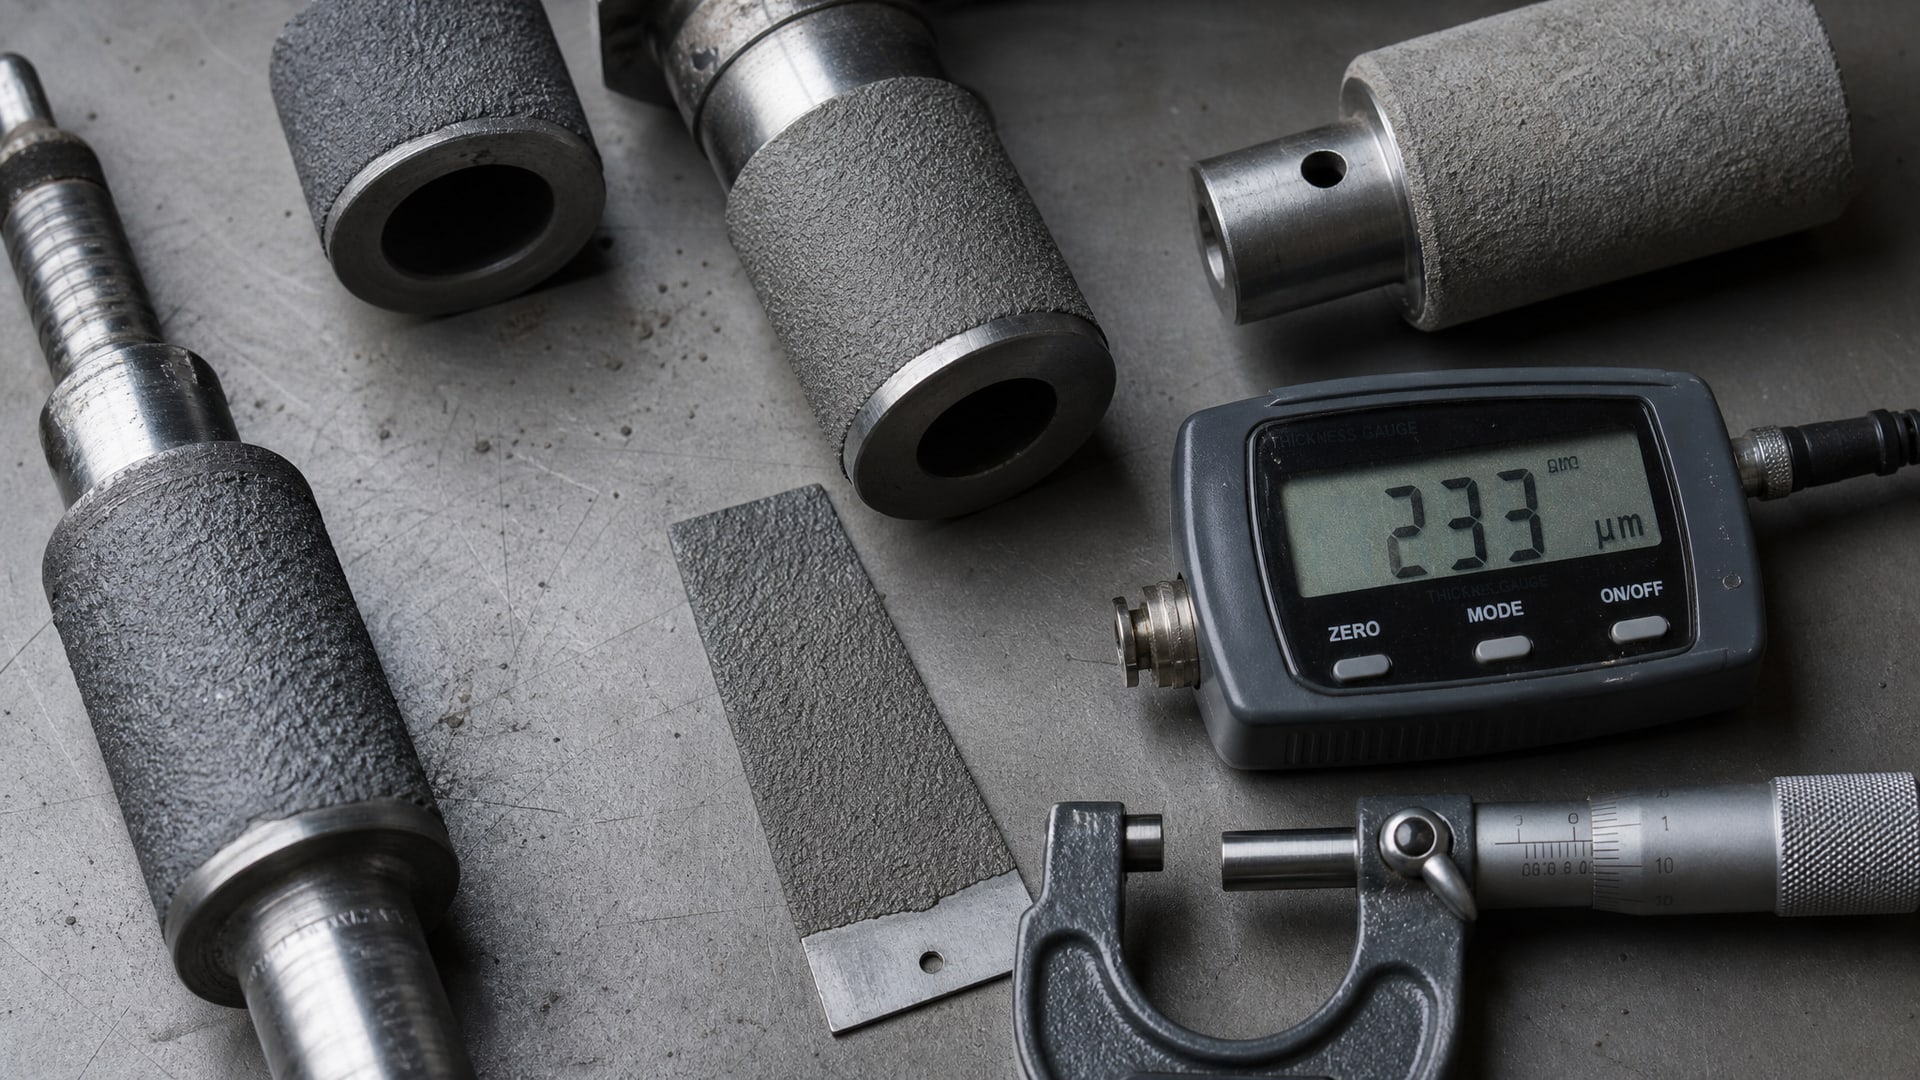
Покрытия такого типа часто толще (от 0,2 до 5 мм и более), но могут быть неоднородными по сечению и содержать поры, что требует особого внимания при выборе метода.
Для таких систем стандарт подтверждает применимость магнитных, вихретоковых, термоэлектрических и ионизационных методов. Твердосмазочные покрытия, наносимые распыленным способом, также попадают в этот диапазон, если слой получен методами высокоскоростного холодного напыления или газопламенной технологии.
При контроле напыленных покрытий на малом диаметре возникает проблема контакта датчика: изогнутая поверхность малого радиуса может неплотно прилегать к плоской насадке толщиномера. В таких случаях либо применяют специализированные датчики с маленьким контактным пятном, либо используют несколько точек измерения и усредняют результат, либо переходят к лабораторным методам (металлография, гравиметрия) для проверки образцов из той же партии.
Практические ограничения и выбор метода при контроле тонких слоев
Для очень тонких твердосмазочных слоев (менее 5–10 микрометров) стандартные магнитные и вихретоковые толщиномеры могут показывать недостаточную чувствительность или требовать высокой точности калибровки.
В таких случаях отдельно выделяют:
оптические методы профилометрии - сканирование поверхности лазером или белым светом с расчетом профиля; позволяет визуализировать неровность и рассчитать среднюю толщину;
рентгенофлуоресцентный метод - анализ вторичного рентгеновского излучения от покрытия; применим к многослойным системам и дает информацию о составе элементов;
методы обратного рассеяния - для анализа тонких слоев в лаборатории.
Выбор метода контроля толщины покрытия зависит также от:
типа покрытия - проводящее оно или нет;
основы детали - магнитная (железо, сталь) или немагнитная (цветные металлы, пластик);
требуемой точности - для критичных узлов нужна точность ±3–5%, для стандартных - ±10%;
объема контроля - на 100% изделий (неразрушающие) или на выборке из партии (разрушающие);
наличия оборудования - толщиномер, весы, шлифовальник для металлографии.
На малых деталях дополнительный фактор - геометрия: если диаметр менее 5 мм или есть острые углы и переходы, датчик прибора может не обеспечить полный контакт, и результаты становятся непредставительными. В таких случаях закупщики и инженеры часто переходят на контроль по репрезентативной выборке (партия из 5–10 деталей) с использованием лабораторных методов.
Часто задаваемые вопросы
Сколько измерений нужно делать на одной детали малого диаметра?
По ГОСТ 9.302-88 минимум три измерения на одной детали, но при использовании магнитного метода стандарт требует не менее пяти - у краев и в центре. Если площадь детали менее 1 см², допустимо контролировать 3–5 деталей из одной партии вместо многих измерений на одной детали.
Магнитный или вихретоковый метод выбрать для стальной детали малого диаметра?
Магнитный метод, если покрытие немагнитное (полимер, молибден, графит, никель). Вихретоковый используют, если основа из алюминия, латуни, меди или другого немагнитного токопроводящего материала.
Какую точность дает магнитный толщиномер?
Относительная погрешность магнитного метода составляет ±10% при условии соблюдения техники измерения (не менее пяти точек, плотный контакт датчика с поверхностью, предварительная калибровка на стандартных образцах).
Если толщина менее 5 микрометров, какой метод использовать?
Лабораторные методы: металлография (приготовление шлифа и измерение под микроскопом), оптическая профилометрия с интерферометрией белого света (ГОСТ 31993-2024 метод 6C) или рентгенофлуоресцентный анализ. Прямые толщиномеры на столько тонких слоях ненадежны.
Что делать, если датчик толщиномера не полностью контактирует с изогнутой малой деталью?
Используют узконаправленные датчики (точечный контакт), делают несколько измерений по окружности и усредняют, либо контролируют партию методом случайной выборки по 3–5 образцам с использованием лабораторных методов (металлография, гравиметрия).
Заключение
Контроль толщины покрытия на деталях малого диаметра требует выбора метода, адаптированного к конкретной паре "покрытие-основа" и к геометрии детали. Магнитный и вихретоковый неразрушающие методы остаются основой серийного контроля благодаря скорости и воспроизводимости; для арбитража и тонких слоев используют лабораторные подходы. ГОСТ 9.302-88 и ГОСТ 31993-2024 обеспечивают унифицированный язык требований и позволяют отличить надежный контроль от поверхностной проверки.
Следующий шаг - определить типоразмер датчика толщиномера, который подходит именно вашему диаметру, провести калибровку на стандартных образцах и разработать схему измерений (количество и расположение точек) для конкретной детали. Если площадь измеряемой поверхности критически мала или толщина менее 5 микрометров, обсудите с лабораторией возможность использования металлографии или оптической профилометрии для периодической валидации результатов, полученных толщиномером.