Переход от ручного нанесения к автоматизированному процессу требует не только смены оборудования, но и переналадки системы контроля качества. На опытном производстве допуски часто удерживают визуально и интуицией мастера; при масштабировании на серию этого становится недостаточно. Контроль толщины покрытия - это первый шаг, который отделяет разовое изделие от повторяемого по спецификации продукта. Статья рассмотрит, какие методы контроля реально работают при переходе к серийному производству, как выбрать способ измерения под конкретный материал основы и покрытие, и когда инвестиция в специальное оборудование становится экономически обоснованной. Материал полезен для инженеров, закупщиков и технологов, которые готовят производство к масштабированию.
Почему ручной контроль не масштабируется на серию
На опытном производстве инженер может проверить покрытие тактильно, визуально оценить блеск и адгезию, а затем откорректировать технологию.
Эта схема работает, пока изделий выпускается десяток в месяц. Как только начинается серийное производство, появляются требования воспроизводимости, стандартизации и документирования. ГОСТ 9.302-88 требует, чтобы результат измерения толщины покрытия был получен как среднее арифметическое не менее трех измерений на поверхности одной детали, либо оцениваться по 3–5 деталям одной партии, если площадь одной детали менее 1 см². Это означает, что за каждое изделие нужно минимум три точки контроля с фиксацией значений. Ручной толщиномер, приложенный три раза рядом, даст результаты, но воспроизводимость будет зависеть от оператора: силы нажима, угла прикладывания, качества подготовки поверхности. При нарастании объема такая логика пробуксовывает и выходит за рамки нормативного управления качеством.
Когда опытное нанесение становится узким местом
Узкое место возникает в двух сценариях. Во-первых, когда допуск на толщину становится жестче. Например, если вначале приемлемы диапазон ±5 мкм, то по спецификации заказчика это может быть ±2 мкм - и ручное распыление перестает гарантировать попадание в коридор. Во-вторых, когда требуемый объем выпуска несовместим с производительностью ручного нанесения. Серия в 100 деталей в неделю, каждая из которых требует контроля на 3–5 точках, означает 400–500 замеров. Вести такой логирование вручную - значит отвлекать людей от самого нанесения. Поэтому переход к автоматизации обычно включает не только автомат нанесения, но и встроенный или привязанный контроль толщины с цифровой регистрацией результатов.
Методы контроля толщины покрытий по типам подложек и материалов
Нормативная база делит методы контроля на две больших группы: разрушающие и неразрушающие.
Для серийного производства применяются почти исключительно неразрушающие методы, поскольку разрушающий контроль означает потерю образца и экономически оправдан только для выборочной оценки партии. В ГОСТ 9.302-88 перечислены основные неразрушающие методы: магнитные, вихретоковые, радиационные, термоэлектрические, оптические, гравиметрические, аналитические, профилометрические и кулонометрические. Каждый метод привязан к конкретному сочетанию «материал основы - тип покрытия». Это ключевой момент: один толщиномер не подходит для всех деталей на заводе.
Магнитный метод для немагнитных покрытий на стали
Если основа ферромагнитная (обычная углеродистая сталь, чугун) и на нее наносится немагнитное покрытие (краска, лак, хром, никель, цинк, латунь), применяется магнитный метод контроля. Принцип: датчик магнитится к поверхности стали и измеряет силу, необходимую для его отрыва или воздействие магнитного поля на металл сквозь покрытие. Это самый распространенный сценарий на промышленных производствах - конвейеры автомастерских, гальванические цехи, линии покраски металлических изделий. Магнитный метод быстр, безопасен, не требует калибровки на каждый образец. Однако его ограничение: если основа сама немагнитна или если покрытие тоже магнитно, метод неприменим.
Вихретоковый метод для немагнитных оснований
На алюминии, меди, латуни, нержавеющей стали немагнитных марок магнитный метод не работает. Здесь применяется вихретоковый метод (eddy current). Датчик генерирует электромагнитное поле высокой частоты, которое возбуждает вихревые токи в проводящей основе. Слой немагнитного неэлектропроводного покрытия (краска, оксидная пленка, полимер) ослабляет этот сигнал, и по ослаблению вычисляется толщина. Вихретоковый метод более универсален по материалам, но требует калибровки приборов под каждый тип основы и требует хорошей электропроводности подложки. При производстве изделий из алюминия с анодно-окисным слоем (ориентир: 5–25 мкм для защитного класса по ISO 7599:2018) вихретоковый толщиномер - стандартный инструмент на входном и выходном контроле.
Радиационные методы для тонких и многослойных покрытий
Если нужно контролировать очень тонкие металлические покрытия - гальванические слои в несколько микрометров, слои в многослойной гальванике (медь под никель под хром) - радиационные методы (обратного рассеяния бета-излучения и рентгенофлуоресцентный анализ) становятся практически единственным выбором. Магнитный и вихретоковый методы на таких толщинах теряют чувствительность. Радиационные методы дорогие, требуют лицензирования и подготовки операторов, но обеспечивают точность в диапазоне от долей микрона. На конвейерах высокоточных изделий (электроника, авиакосмос, приборостроение) такое оборудование окупается быстро благодаря снижению брака и переделок.
Контроль лакокрасочных покрытий и сырого слоя
Лакокрасочные материалы требуют отдельного разговора, потому что здесь контролируются два совершенно разных параметра: толщина сырого слоя (мокрого перед высыханием) и толщина высушенного покрытия (DFT, Dry Film Thickness).
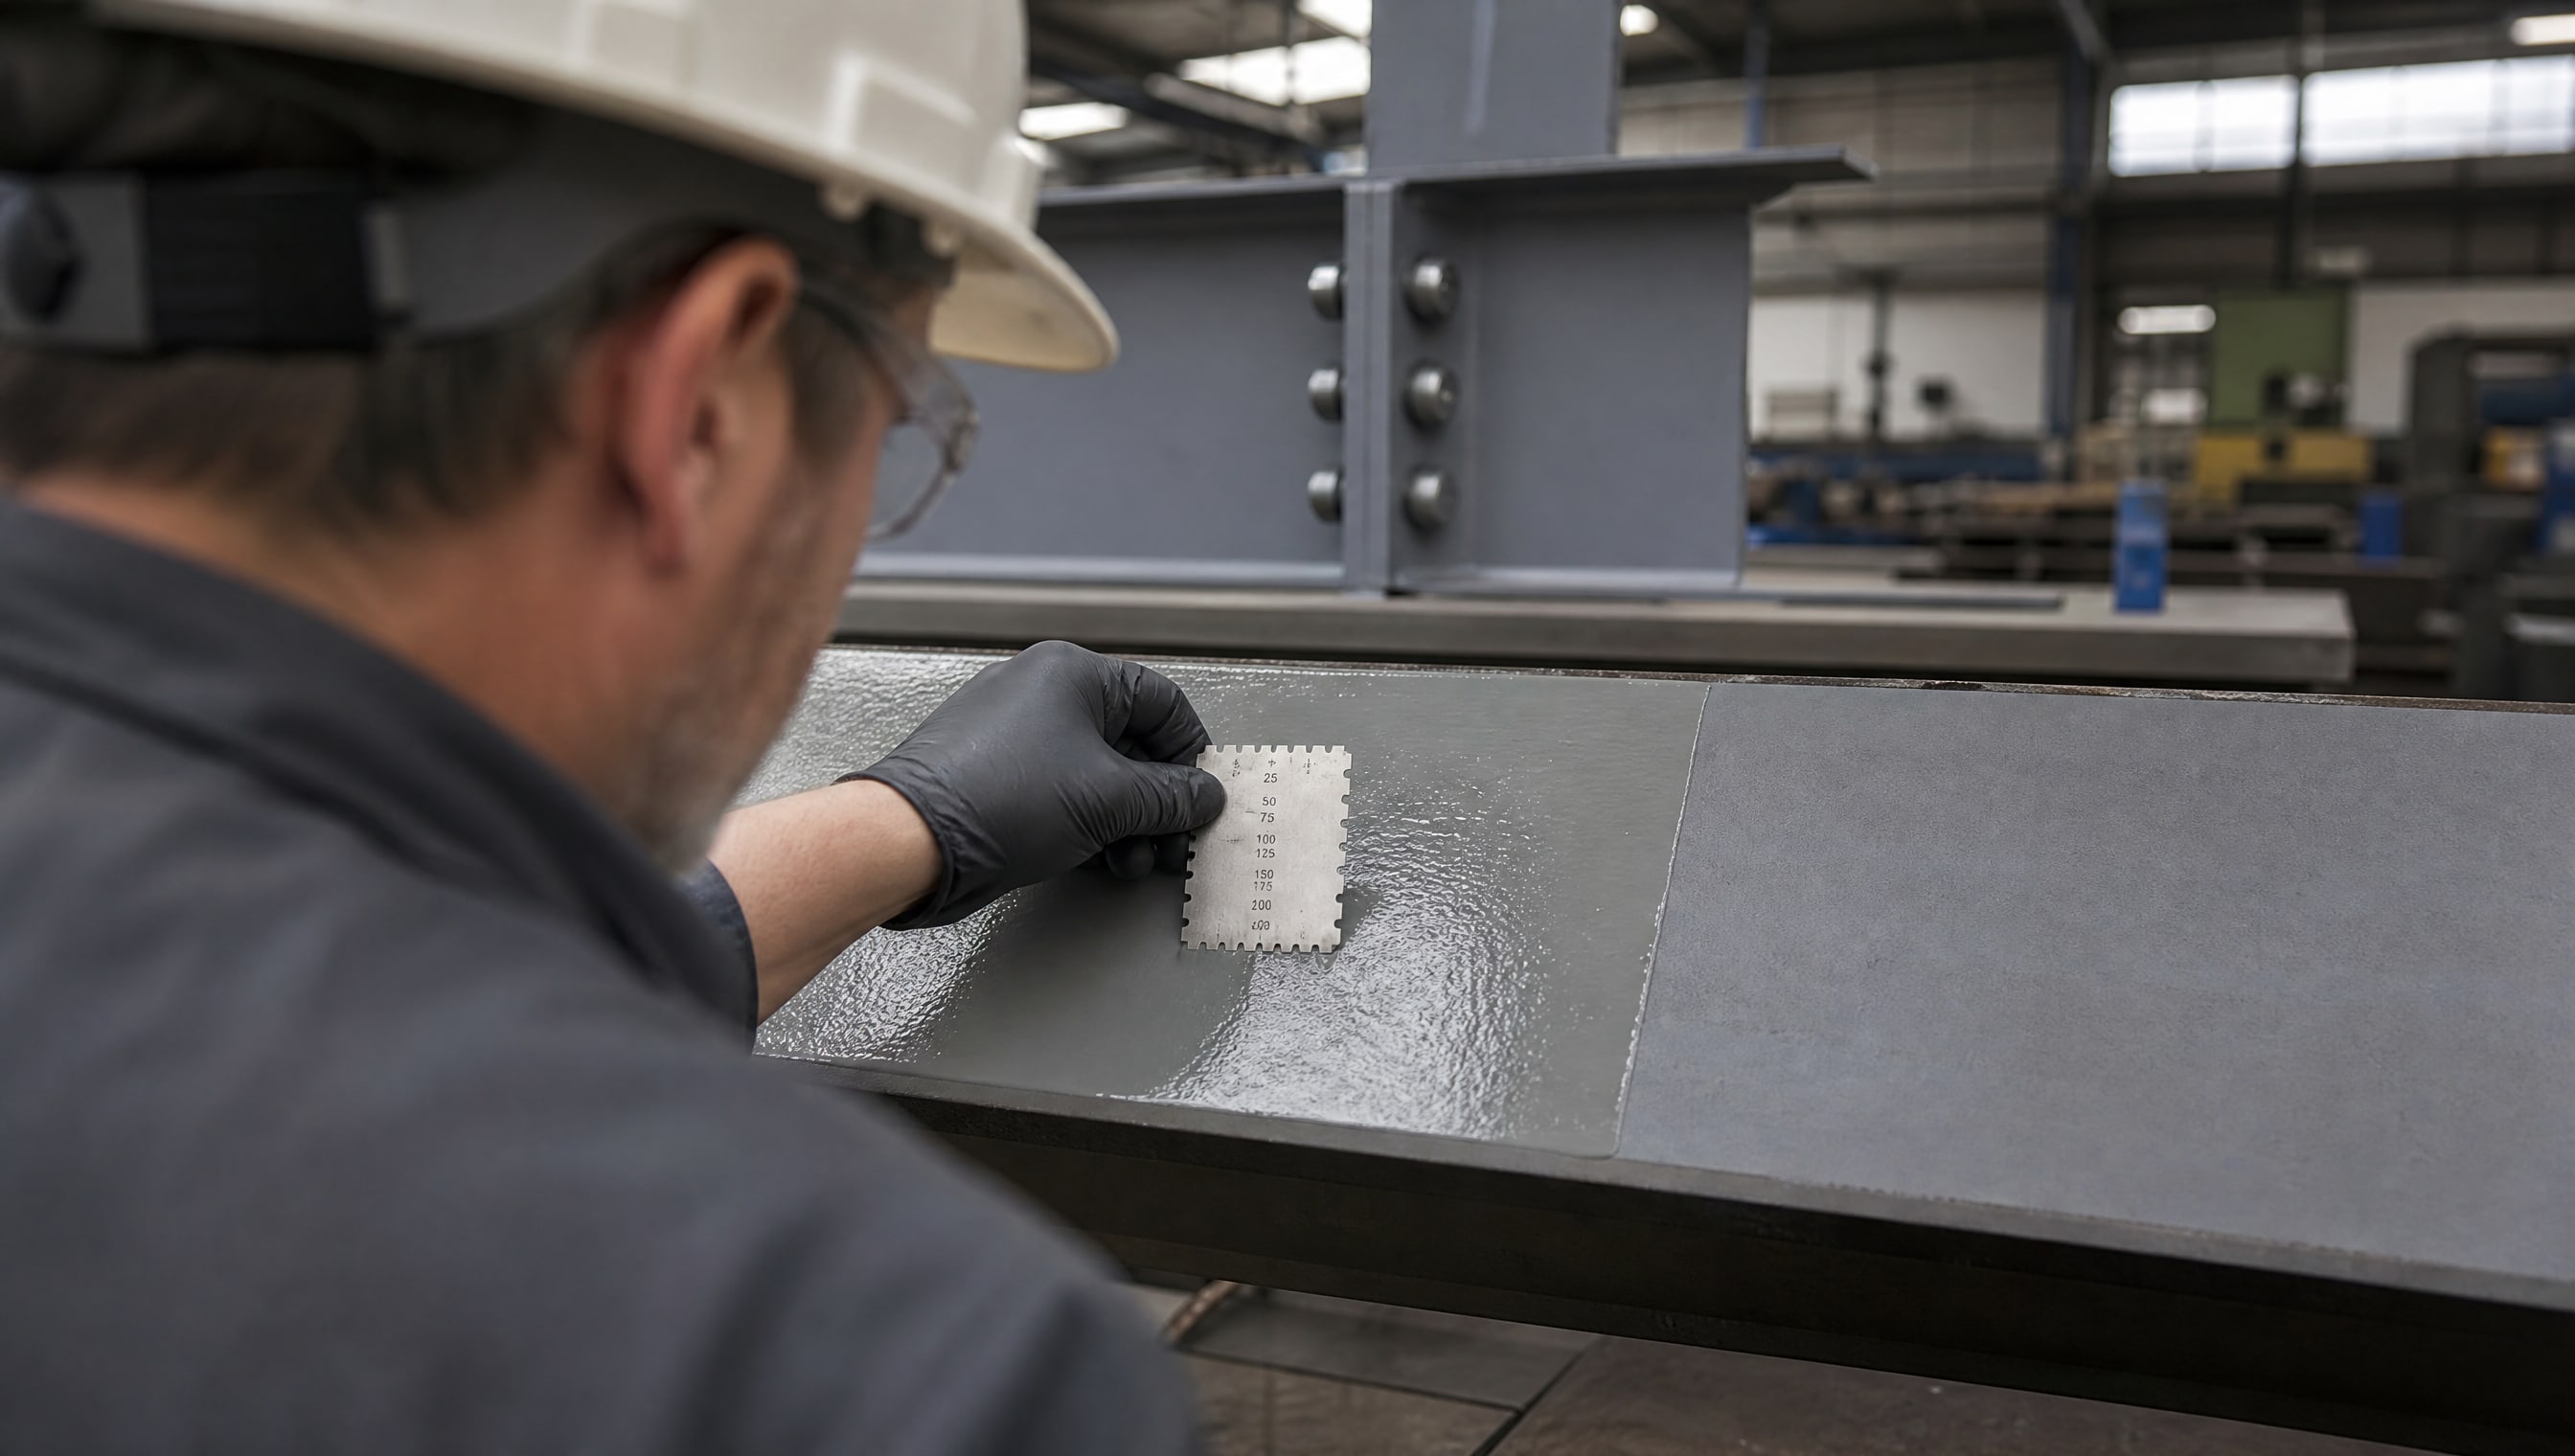
Эти величины связаны, но не совпадают - лак сжимается при высыхании, поэтому если сырой слой был 100 мкм, высушенный может быть 70 мкм.
Сырой слой и методы его измерения
Для контроля толщины сырого слоя используются механические методы. Калиброванная гребенка (расческа) прикладывается к мокрой поверхности, и по максимальной глубине зубца, смоченному краской, определяется толщина. Колесный толщиномер катается по мокрой поверхности и показывает толщину на индикаторе; погрешность такого прибора составляет ±2,5% + 1 мкм. Еще более точный метод - взвешивание: покрытие наносится на эталонную пластину известной площади, затем пластина с покрытием взвешивается, зная плотность краски, рассчитывается толщина. Воспроизводимость взвешивания - ±15 мкм. На линиях нанесения краски контроль сырого слоя обычно происходит прямо в процессе: оператор или автоматический датчик проверяет, что слой попал в коридор, и при необходимости регулирует расход или давление распыления.
Высушенное покрытие и толщиномеры DFT
После высыхания краски ее толщина измеряется магнитным или вихретоковым толщиномером (те же приборы, что и для металлических покрытий). Спецификация часто требует DFT в диапазоне 60–120 мкм и более, в зависимости от защитных требований и эстетики. ГОСТ и ISO 2808:2019 регулируют методы определения толщины высушенного покрытия. На конвейере лакокрасочного производства толщиномер на основе магнитного метода - обязательный инструмент входного контроля: каждая детали после сушки проверяется в 2–3 точках, результаты логируются. Если толщина ниже спецификации, деталь может быть окрашена повторно; если выше допуска, требуется разбор причин (избыточное давление, неправильно отрегулирована форсунка).
Переход к автоматизированному нанесению и встроенному контролю
Когда объемы растут и допуски жесткие, производитель переходит к автоматическому оборудованию нанесения: робот-манипулятор с краскопультом, конвейер с форсунками, электростатическое напыление, центрифугирование или окунание.
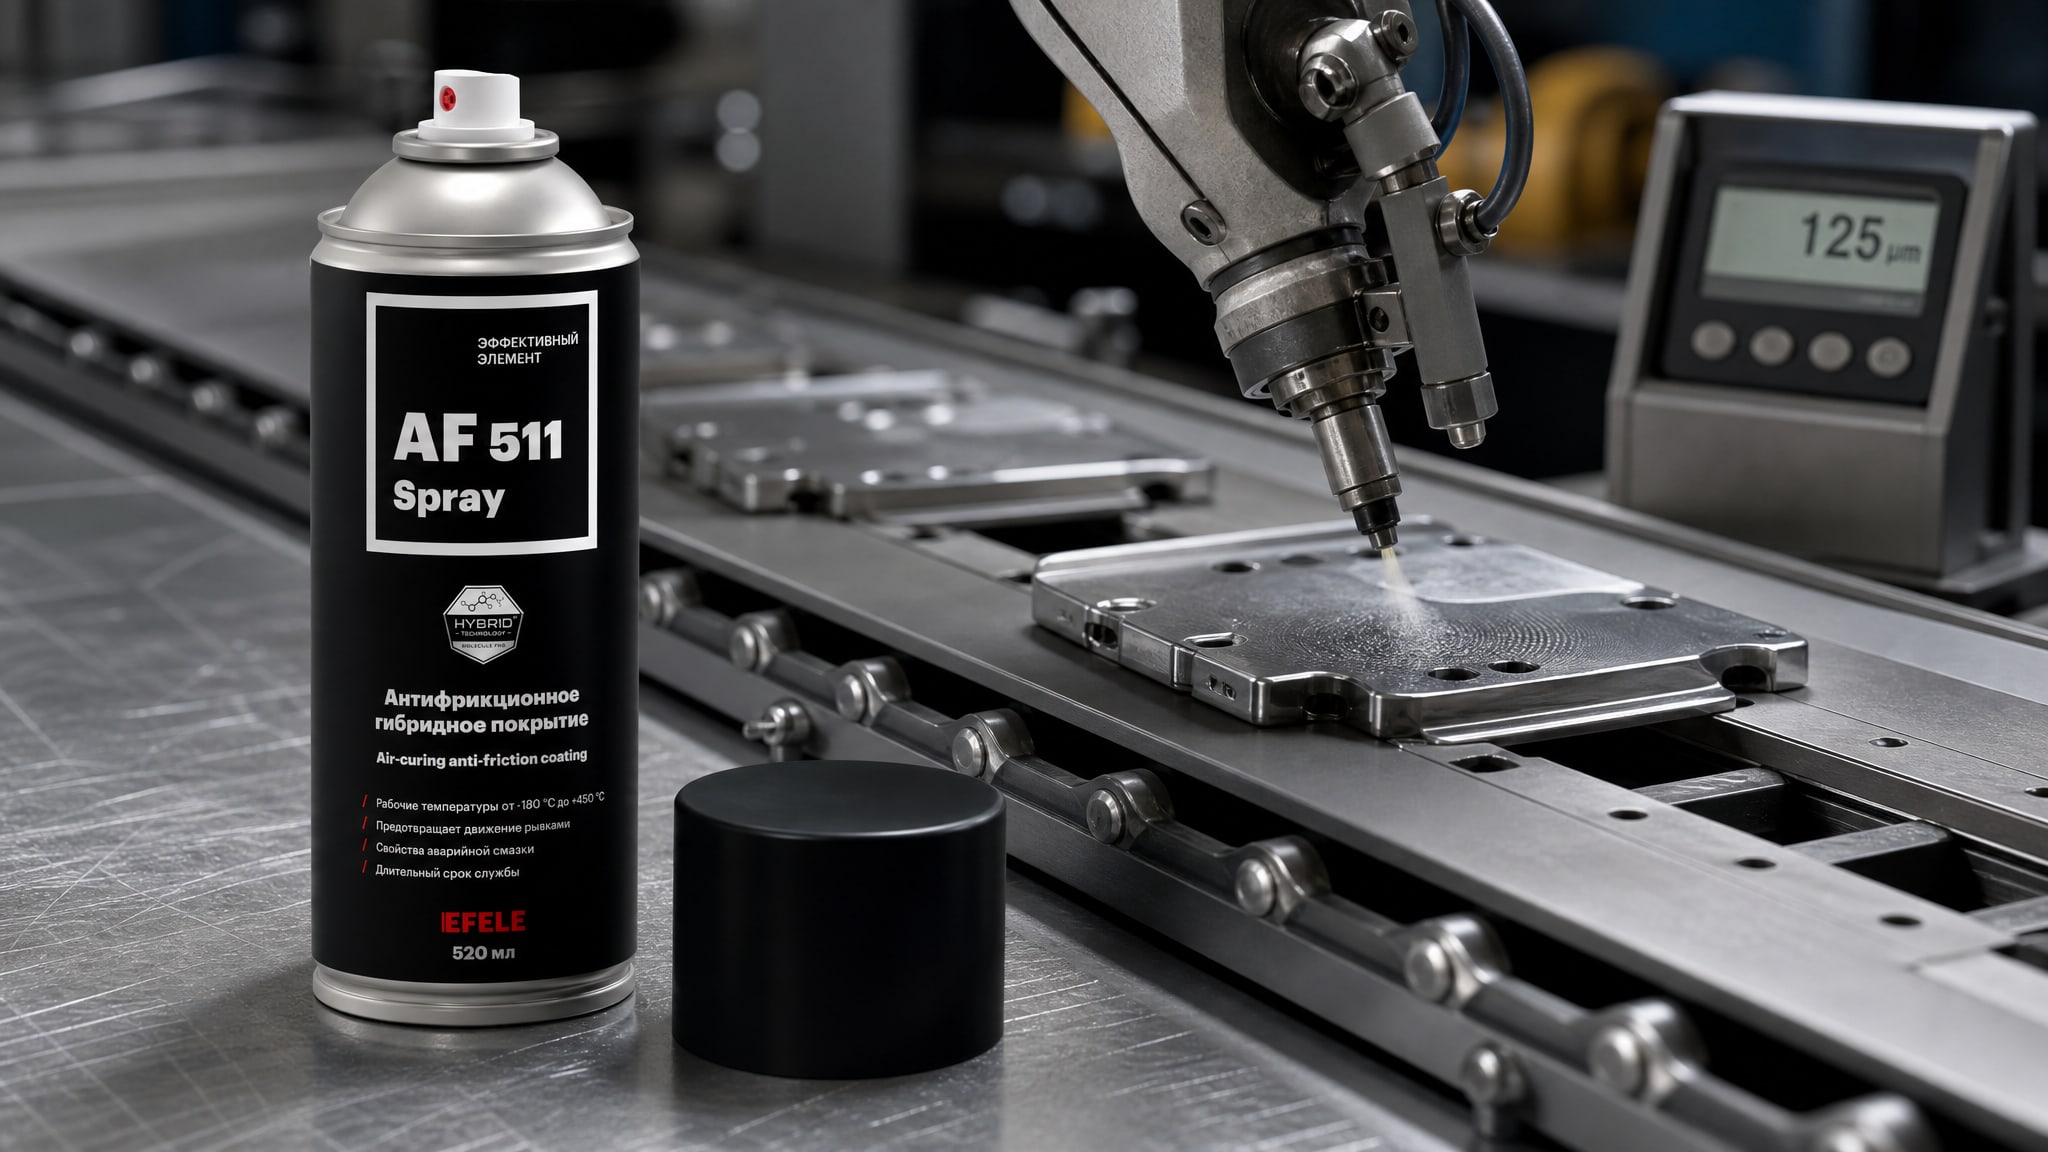
Параллельно встает задача встроенного контроля толщины прямо на линии. Это может быть толщиномер, закрепленный на кронштейне и срабатывающий в момент прохода изделия; это может быть система технического зрения, которая отслеживает геометрию и однородность покрытия; это может быть интегрированный датчик в комплексе нанесения, который регулирует параметры в реальном времени.
Антифрикционные и твердосмазочные покрытия в микронных диапазонах
Особый случай - нанесение тонких антифрикционных и твердосмазочных покрытий, где толщина часто лежит в диапазоне 5–50 мкм и точность критична для эффективности. На таких процессах ручное нанесение практически исключено. Автоматизация здесь означает распыление через маску, электростатическое напыление или нанесение дозирующей головкой. Для контроля толщины микронного слоя используются вихретоковые толщиномеры высокого разрешения либо оптические методы профилометрии. На линии автоматического нанесения твердосмазочного покрытия типа MODENGY 1010 Spray каждая деталь после процесса сканируется датчиком, и если толщина выходит за пределы, автомат сигнализирует о браке, не допуская деталь на следующий операционный этап. Это обеспечивает стабильность адгезии, фрикционных свойств и долговечности всей партии.
Оборудование для воспроизводимого нанесения микронных слоев
Выбор оборудования нанесения зависит от материала и требуемой точности. Для металлических покрытий (гальваника, гальванопластика) давно используются ванны с электронной регулировкой силы тока и времени - это автоматически контролирует толщину осаждаемого слоя. Для лакокрасочных материалов автоматизм заключается в стабилизации давления распыления, дистанции до объекта и скорости движения распылителя. На линиях, где нужна не просто краска, а точный микронный слой защитного покрытия, используются установки с программируемым управлением (ПЛК) и обратной связью от датчиков толщины. Это существенно дороже, чем ручной пистолет, но окупается за счет снижения брака, переделок и расхода материала.
Нормативная база и требования к контролю при переходе на серию
Российская промышленность опирается на ГОСТ 9.302-88 для контроля толщины металлических и неметаллических неорганических покрытий, и на специальные стандарты для восстановительных напыленных слоев (ГОСТ 27750-88) и лакокрасочных материалов.
Стандарты не диктуют, какой метод использовать в каждом конкретном случае, но устанавливают, как проводить измерения, как обрабатывать результаты и какие ограничения у каждого метода. При переходе на серию нужно выбрать метод так, чтобы он соответствовал норме и обеспечивал воспроизводимость минимум в три измерения на деталь.
Гост, требования к документированию и приемке
Когда запускается серийное производство, приемка партии переходит на регламентный контроль. Это означает, что помимо выбора метода измерения нужно установить частоту контроля (каждая деталь, каждая пятая, каждая сотая в зависимости от рисков), положение точек измерения на детали (углы, центр, ребра), приемлемые диапазоны толщины и процедуру отклонения брака. Все это документируется в технологической инструкции и в журнале контроля, где оператор или автомат фиксирует каждое измерение. ГОСТ требует, чтобы результаты анализировались статистически: среднее значение, среднеквадратичное отклонение, процент деталей вне допуска. По этим данным технолог может вовремя заметить, что процесс нанесения начал дрейфовать, и откорректировать его до появления серьезного брака.
Когда спецоборудование становится экономически обоснованным
Инвестиция в оборудование нанесения и контроля требует расчета точки окупаемости.
Спецоборудование дает выигрыш в трех направлениях: скорость (производительность выше, чем ручная работа в разы), воспроизводимость (разброс толщины меньше, брак ниже) и трудозатраты (меньше переделок, меньше проверок вручную). Если серия составляет 100–200 изделий в месяц, а допуск жесткий (±1–2 мкм), ручное нанесение с последующим выборочным контролем скорее всего приведет к браку на 10–20% партии. Переделка обходится дороже, чем амортизация автомата. Если же серия малая (10–20 в месяц) и допуск свободный (±5 мкм и больше), ручное нанесение может быть экономичнее на горизонте 1–2 лет.
Кейсы и практический расчет
Практический пример: покрытие стальных шпинделей антикоррозионным лаком. При ручном распыле оператор варьирует расход в диапазоне 50–150 мкм из-за руки и опыта. Спецификация требует 80 ± 10 мкм. На партии из 500 деталей методом выборочного контроля (каждая 10-я деталь в 2 точках) выявляется в среднем 40–50 деталей вне допуска, то есть 8–10% брака. Стоимость переделки для них - раскраска, пересушка, повторный контроль - примерно 200–300 руб. на деталь. За месяц при двух таких партиях убыток от брака составляет 40 000–60 000 руб. Автомат нанесения с электронной регулировкой и встроенным толщиномером стоит 2–4 млн руб., но обеспечивает разброс 80 ± 5 мкм и брак ниже 1%. За полгода экономия на браке окупает треть амортизации оборудования. При годовом выпуске окупаемость наступает за 12–18 месяцев, что приемлемо для промышленного производства.
Практический алгоритм выбора метода и оборудования контроля
Переход на серийное производство начинается с простого алгоритма.
Во-первых, определяешь материал основы (сталь, алюминий, медь, пластик и т.д.) и магнитные свойства. Во-вторых, определяешь, какое покрытие наносишь (лак, краска, металл, керамика, полимер). В-третьих, уточняешь требуемую толщину из спецификации и допуск. В-четвертых, исходя из этого, выбираешь метод контроля из ГОСТ 9.302-88. В-пятых, подбираешь прибор, который покрывает нужный диапазон толщин и совместим с методом. В-шестых, если объем выпуска больше 200–500 деталей в неделю и допуск жестче ±3 мкм, оцениваешь целесообразность автоматизации нанесения и встроенного контроля.
Таблица выбора метода по типу основы и покрытия
| Материал основы | Тип покрытия | Применимые методы | Диапазон толщины, мкм | Ограничения |
|---|
| Сталь (ферромагнитная) | Краска, лак (немагнитные) | Магнитный | 10–500 | Требует немагнитное покрытие |
| Алюминий, медь, латунь (немагнитные) | Краска, лак, анодное окисление | Вихретоковый | 5–200 | Требует токопроводящая основа |
| Нержавеющая сталь (немагнитная марка) | Краска, лак, покрытие полимер | Вихретоковый | 10–200 | Требует токопроводящая основа |
| Любая проводящая основа | Гальванические слои, многослойные | Радиационный (флюоресценция, бета-рассеяние) | 0,1–50 | Дорого, требует лицензирование |
| Сталь, любые основы | Лакокрасочное сырое покрытие | Механический (гребенка, колесо) | 20–200 | Только мокрое покрытие |
| Напыленные восстановительные | Газоплазменное, электродуговое напыление | Магнитный, вихретоковый, термоэлектрический | 50–2000 | По ГОСТ 27750-88 |
Часто задаваемые вопросы
Как выбрать толщиномер для контроля толщины лакокрасочного покрытия?
Для лакокрасочного покрытия на стали используется магнитный толщиномер, который измеряет DFT (высушенную толщину). Прибор должен иметь диапазон 0–200 мкм и точность не хуже ±5 мкм. Перед использованием толщиномер калибруется по эталонным пластинам-прокладкам или по встроенной функции нулевого отсчета на чистом металле. На каждой детали выполняют минимум три измерения в разных местах, результаты записывают и анализируют по ГОСТ 9.302-88.
В чем разница между контролем сырого слоя и высушенного лакокрасочного покрытия?
Сырой слой - это мокрая краска непосредственно после распыления. Его толщина измеряется механическими приборами (гребенка, колесный толщиномер) или взвешиванием и обычно на 30–50% больше, чем толщина после высыхания из-за испарения растворителя. Высушенное покрытие (DFT) - это конечная твердая пленка; ее измеряют магнитным или вихретоковым толщиномером после полного высыхания. На производстве контролируют обе: сырой слой - для корректировки процесса нанесения в реальном времени, высушенное - для приемки готового изделия.
Какой метод контроля толщины покрытия лучше всего подходит для нержавеющей стали?
Для немагнитной нержавеющей стали магнитный метод не применим. Используется вихретоковый метод, который измеряет толщину неэлектропроводного покрытия (краска, лак, полимер) по ослаблению электромагнитного сигнала. Прибор требует калибровки под конкретный тип нержавеющей стали и покрытия, так как электропроводность основы влияет на результат.
Как контролировать толщину гальванического покрытия толщиномером?
Гальванические слои, особенно тонкие (5–25 мкм), часто требуют радиационные методы контроля, так как магнитный и вихретоковый методы теряют чувствительность. Если слой толще 30 мкм и нанесен на стальную основу, можно использовать магнитный толщиномер. На немагнитных основаниях (медь, алюминий, латунь) с гальваническим покрытием подойдет вихретоковый метод, предварительно откалиброванный под материал основы.
При каком объеме серии переход на автоматическое оборудование нанесения окупается?
Точка окупаемости зависит от допуска, материала и стоимости оборудования. Грубо: если выпуск больше 500 деталей в месяц, допуск жестче ±2–3 мкм и стоимость брака высока, окупаемость наступает за 12–24 месяца. Если серия меньше 100 деталей в месяц и допуски свободные (±5 мкм и больше), ручное нанесение часто экономичнее на горизонте 2–3 лет.
Заключение
Переход от опытного нанесения к автоматизированному серийному производству - это не просто приобретение нового оборудования. Это переход на другую логику управления качеством, где каждое изделие должно быть проверено и задокументировано, допуски отслеживаются статистически, а технологический процесс регулируется по обратной связи от контроля. Контроль толщины покрытия становится не инструментом проверки, а частью системы управления производством. Выбор метода контроля зависит от того, на какой материал основы и какое покрытие наносишь; магнитный, вихретоковый, радиационный методы решают разные задачи. Когда допуски микронные (5–50 мкм) или объем велик (500+ деталей в неделю), спецоборудование нанесения с встроенным контролем становится экономически обоснованным и обычно окупается за полтора-два года. Начните с определения материала, типа покрытия и требуемой толщины, затем выберите метод по ГОСТ 9.302-88, подберите прибор и протестируйте на пилотной партии - это минимальный набор шагов для успешной организации серийного контроля.