Выбор покрытия для клапанов и запорной арматуры - задача, которая решается не по формальному правилу, а по конкретной среде эксплуатации, требуемому сроку службы и бюджету на обслуживание. Неправильное решение приводит к проржавлению в течение сезона, отказам на производстве и внеплановым остановкам; правильное позволяет забыть о коррозионных проблемах на 15–25 лет. Статья поможет техническим специалистам, инженерам и закупщикам разобраться, на какие критерии опираться при подборе системы покрытия: от анализа условий окружающей среды до контроля толщины и адгезии нанесенного слоя. Вы узнаете, как коррозионная агрессивность среды определяет класс системы, почему внутренние и внешние поверхности требуют разного подхода, и какие международные стандарты помогают избежать ошибок в спецификации.
Решение о типе и толщине покрытия принимается на этапе проектирования или закупки, а не после появления коррозии. Поэтому важно понимать, как классифицируют среду, какие материалы и стандарты существуют, и как убедиться в качестве работы после нанесения.
Как классифицируют среду эксплуатации и выбирают тип покрытия
Международный стандарт ISO 12944 делит атмосферную коррозионную агрессивность на пять категорий: C1 (очень низкая), C2 (низкая), C3 (средняя), C4 (высокая) и C5 (очень высокая).
Дополнительно выделяют CX для экстремально агрессивных условий, включая погружение в соленую воду и химически активные среды. Категория определяется по комбинации факторов: влажность воздуха, наличие солевого тумана, промышленных газов, конденсации и температурному режиму.
Для категории C1 (офисные помещения, сухие склады) достаточна базовая защита - грунт и финишный слой общей толщиной 80–120 мкм. Категория C2 (сельская местность, приморская зона без прямого распыла) требует толщины 120–200 мкм. Категория C3 (промышленные города, прибрежные зоны) -200–300 мкм. Категория C4 (морские условия с отдалением от берега, химические производства) нуждается в 250–350 мкм, а C5 и CX - в 350–500 мкм и специализированных системах с квалификацией по NORSOK M-501 или равным спецификациям.
Неправильная классификация среды - частая причина преждевременного отказа покрытия. Если закупщик или инженер занижают категорию, думая о цене, толщина окажется недостаточной, и коррозия проявится за 2–5 лет. И наоборот, завышение категории удорожает проект без пропорционального увеличения срока службы, если остальные условия благоприятны.
Виды покрытий: полимерные системы и их применение
На арматуре наиболее распространены эпоксидные покрытия и термосплавленные полимерные покрытия.
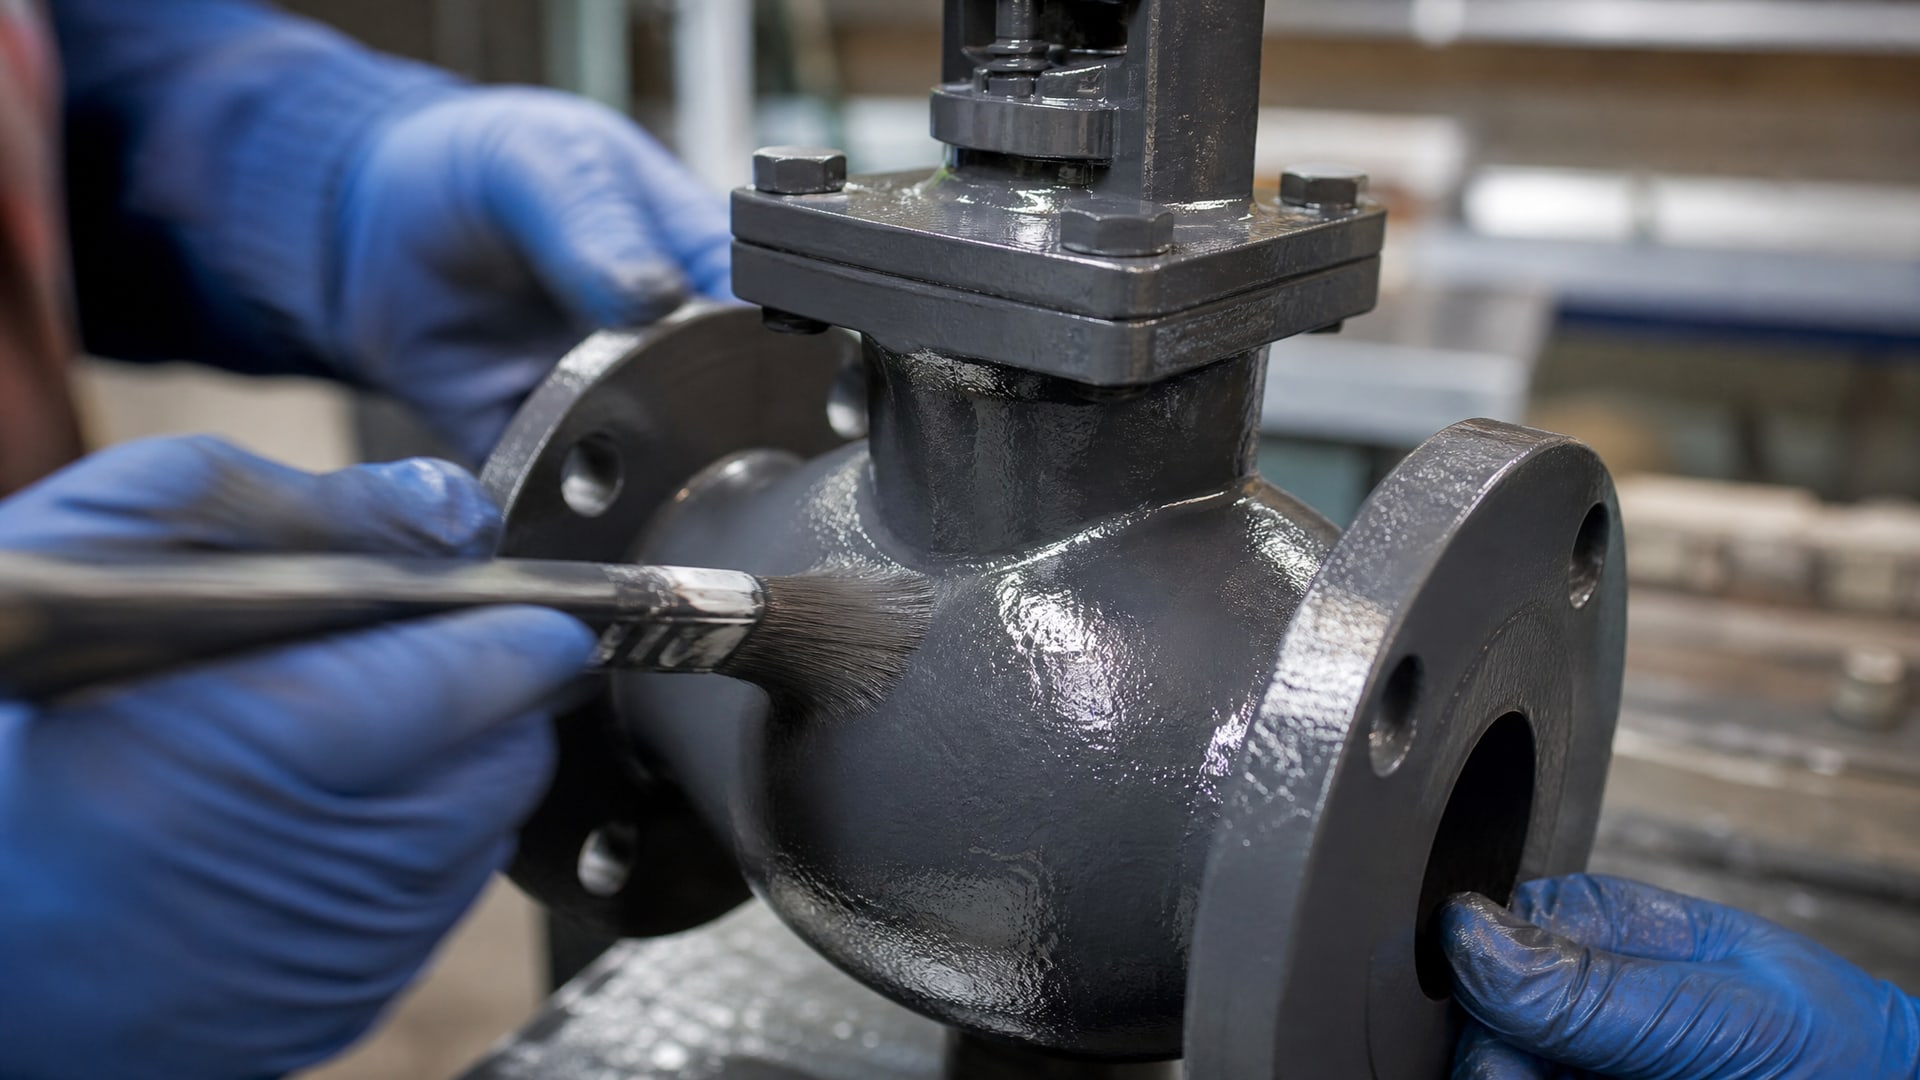
Эпоксидные используют для внутренней и внешней защиты в водной отрасли, коммунальном хозяйстве и химических условиях. Они наносятся в виде двухкомпонентного состава и обеспечивают адгезию к большинству металлических основ, включая чугун и сталь. Норматив EN 14901 рекомендует минимальную толщину 250 мкм для валов и внутренних полостей клапанов, обрабатываемых эпоксидом. Преимущество - хорошая химстойкость и контролируемость нанесения. Недостаток - требует аккуратной подготовки поверхности и быстрого отверждения, иначе возникают дефекты адгезии.
Термосплавленные полимерные покрытия (FBE, powder coatings) наносят в виде порошка, который расплавляется на горячей поверхности и образует монолитный слой. Стандарт AS/NZS 4158:2003 устанавливает требования к таким покрытиям на клапанах и фитингах для водной отрасли. Они применяются как на внешних, так и на внутренних поверхностях. Этот способ хорошо подходит для массового производства и обеспечивает высокую равномерность. Толщина одного слоя FBE обычно составляет 200–300 мкм.
Для абразивных и высокоскоростных потоков рассматривают дополнительное применение твердых покрытий, которые снижают эрозионный износ. Такие покрытия часто основаны на керамике или специальных полимерах и повышают стоимость, но предотвращают образование микротрещин на рабочих поверхностях предохранительных и регулирующих клапанов. В специалзированных системах для химических насосов и трубопроводной арматуры, работающей в агрессивных средах, используют антифрикционные полимерные составы, которые сочетают защиту от коррозии с низким коэффициентом трения - это помогает сохранить чистоту прохода и стабильность срабатывания клапана.
Подготовка поверхности как фундамент долговечности
Стандарт ISO 8501-1 определяет степени очистки поверхности от ржавчины, окалины и загрязнений.
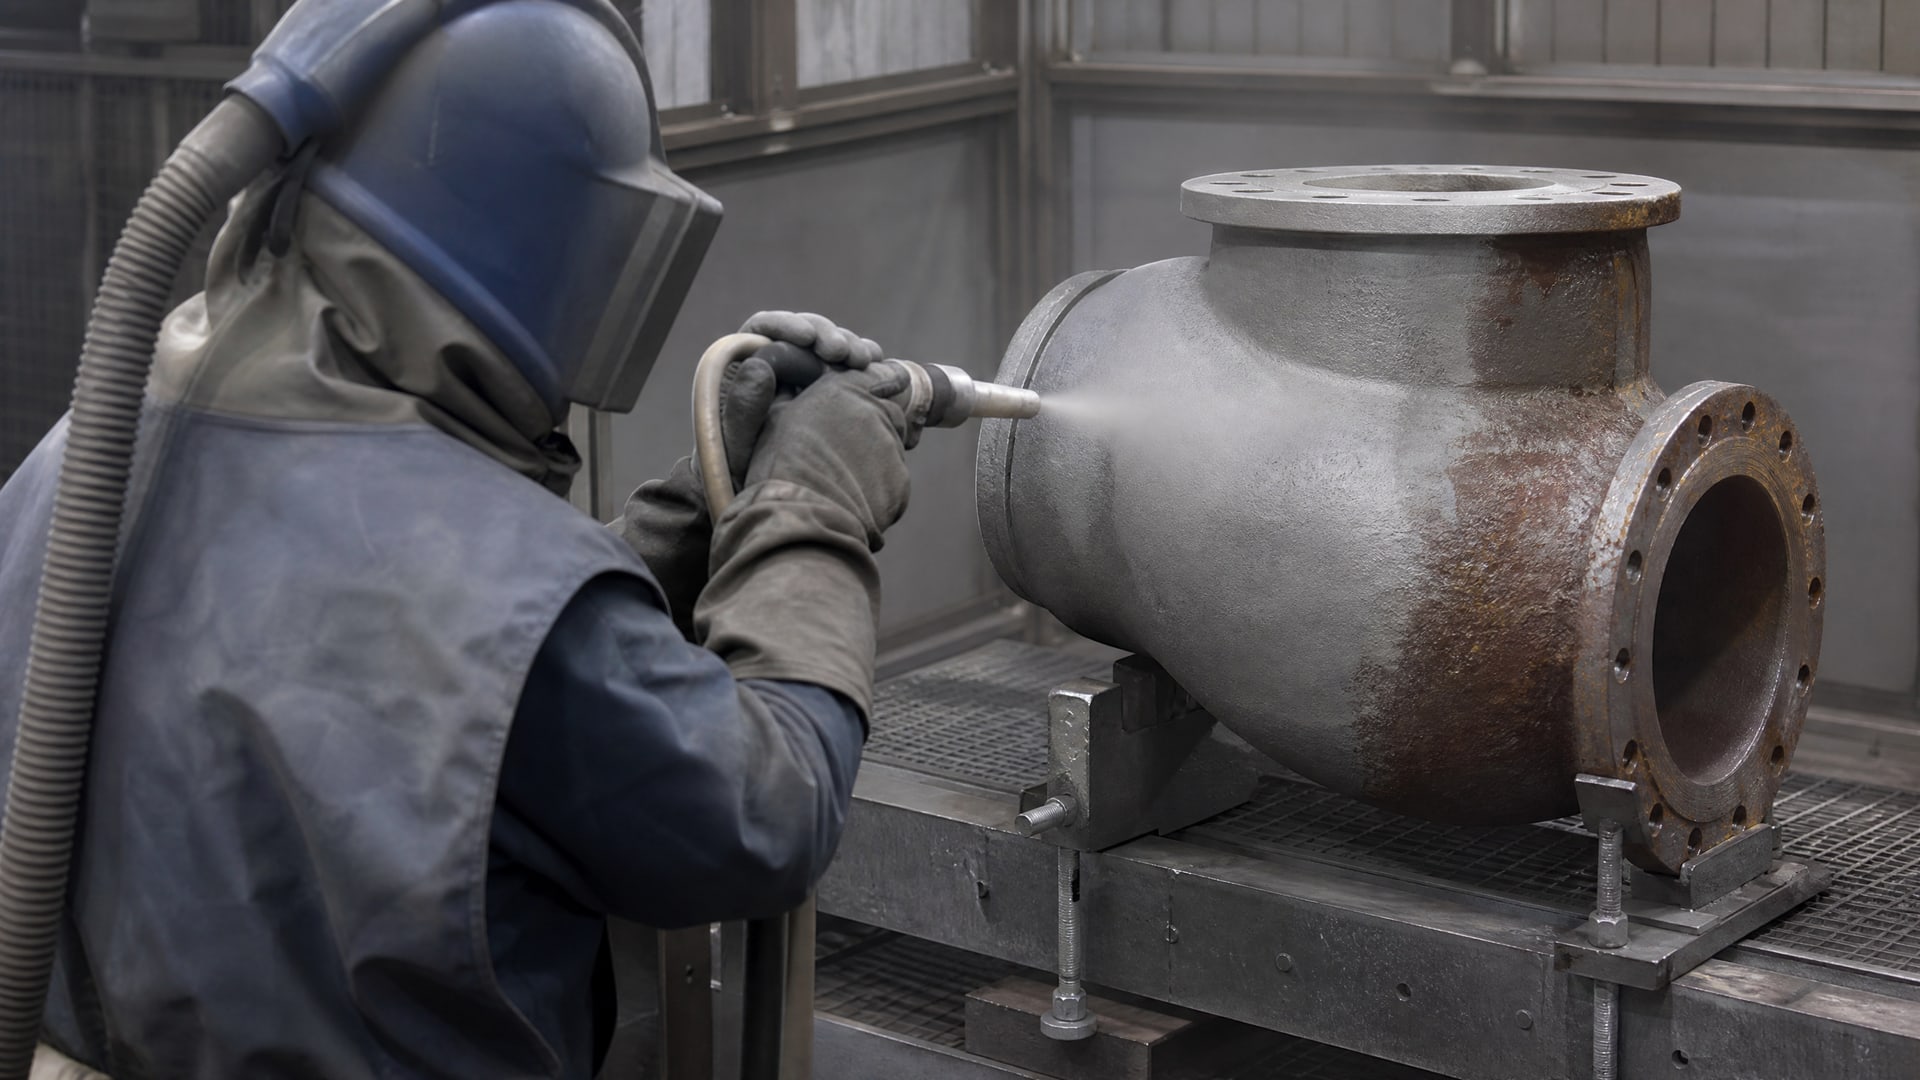
Для большинства серьезных систем защиты требуется степень Sa 2.5, что означает удаление почти всех видимых загрязнений абразивной обработкой (дробеструйная обработка, пескоструй или механическая шлифовка). Допускается лишь незначительные следы старой краски или ржавчины, видимые как тень под определенным углом. Если поверхность очищена только до Sa 2 (сохранились видимые следы ржавчины), адгезия покрытия может быть нарушена уже через 1–2 сезона.
Качество очистки напрямую влияет на долговечность системы в большей степени, чем толщина слоя. Исследования показывают, что на плохо подготовленной поверхности даже толстое эпоксидное покрытие (350 мкм) может отслаиваться под воздействием влаги и солей, тогда как тонкое, но хорошо адгезировавшееся покрытие (200 мкм) прослужит в 2–3 раза дольше. После абразивной обработки поверхность обезжиривают и высушивают. На влажной поверхности или при нанесении покрытия в условиях высокой влажности возникают дефекты адгезии (волдыри, отслаивание).
Если на арматуре присутствуют сварные швы или сложная геометрия, их дополнительно зачищают вручную или локальной абразивной обработкой. Это увеличивает трудозатраты, но снижает риск локальной коррозии, которая часто начинается именно с неочищенных участков.
Внутреннее и внешнее покрытие: зачем они разные
На клапанах и фитингах коррозия развивается как с внутренней (контакт с рабочей жидкостью, конденсат), так и с внешней (атмосфера, осадки) стороны.
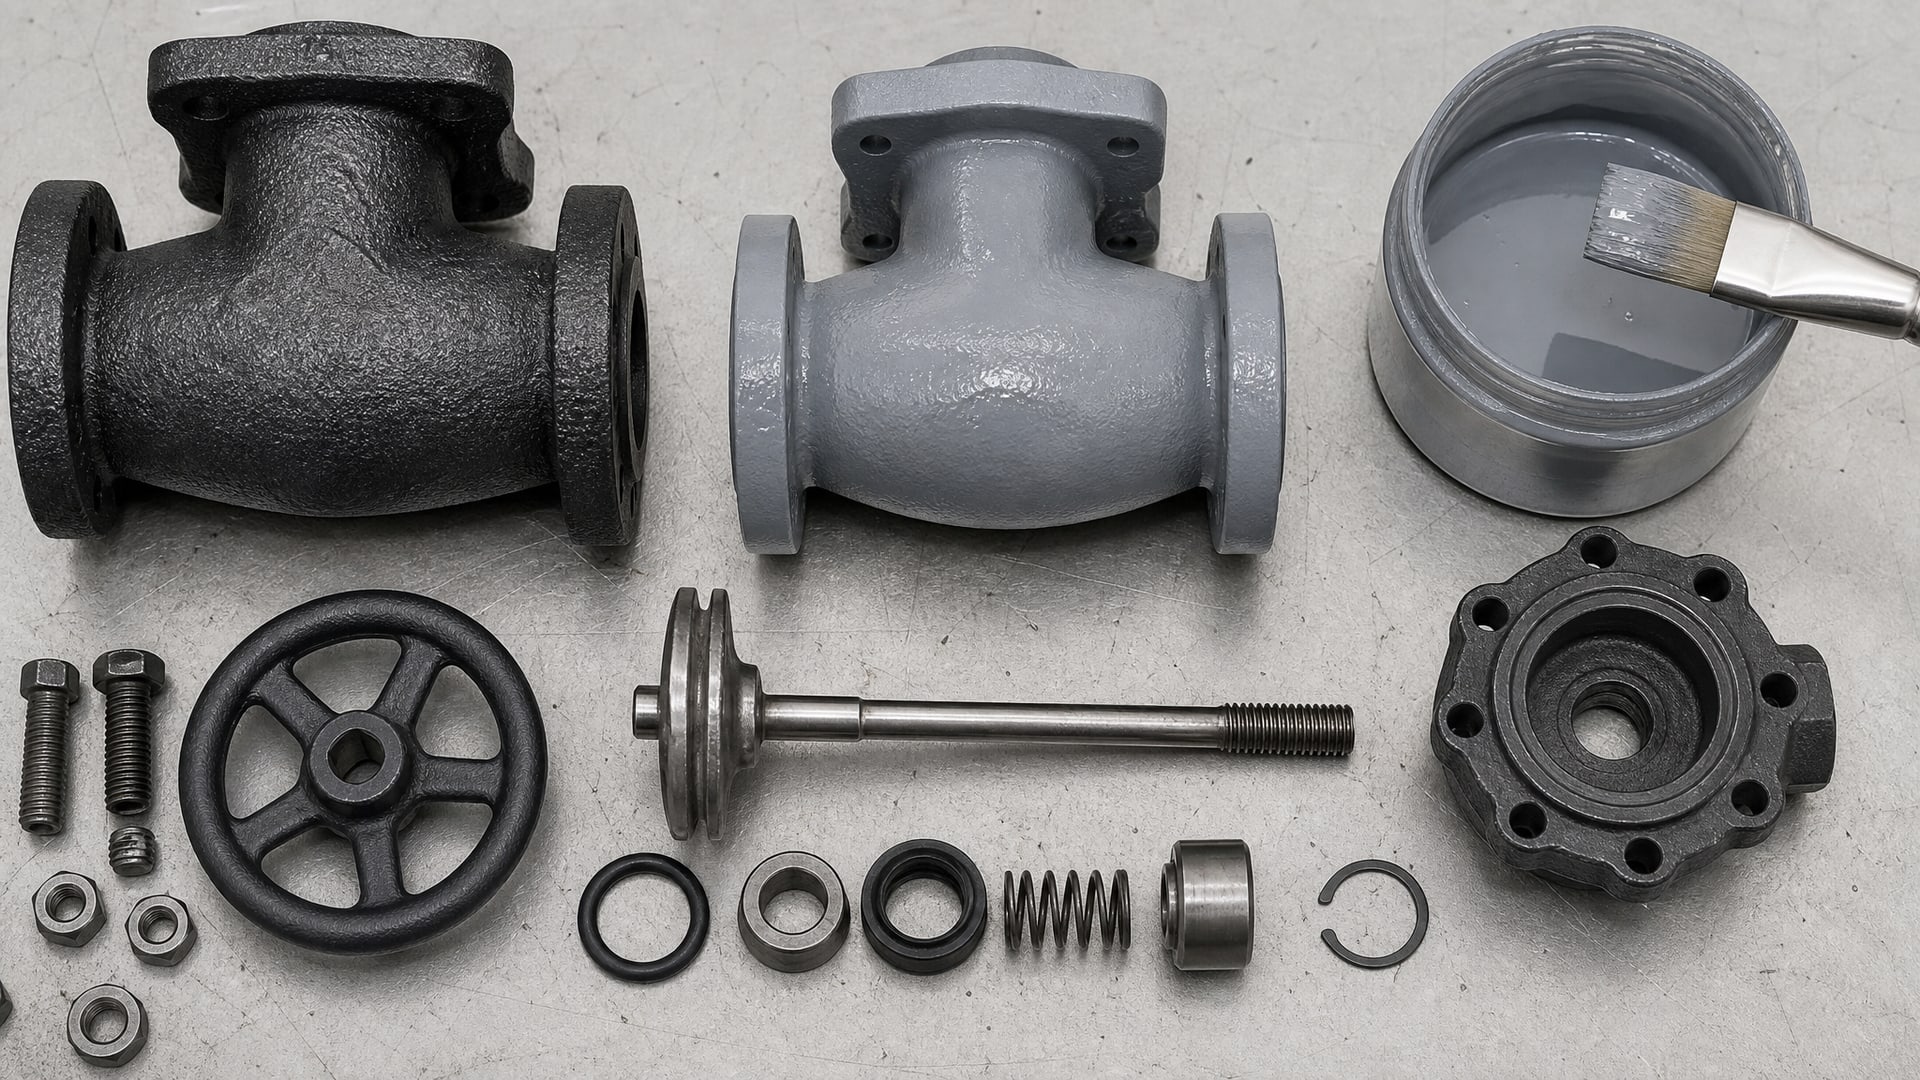
Отраслевые руководства, в том числе EN 14901, требуют рассматривать оба направления отдельно. Внутреннее покрытие должно быть совместимо с рабочей средой: для холодной питьевой воды используют эпоксид одного типа, для горячей воды - другого (с лучшей теплостойкостью), для агрессивных химических среды или сточных вод - третьего.
Внешнее покрытие выбирают по категории коррозионной агрессивности атмосферы. Если клапан находится в сухом помещении, можно ограничиться более тонким и дешевым покрытием. Если он на крыше здания, вблизи морского берега или в химическом цехе, внешнее покрытие должно быть более толстым и химстойким. Примеры: клапан в питьевой воде (внутри - эпоксид 250 мкм, снаружи - эпоксид 200 мкм для C2); клапан на морской платформе (внутри - эпоксид 250 мкм, снаружи - система 400 мкм с квалификацией по NORSOK).
В некоторых случаях внешнее и внутреннее покрытия различаются не только по толщине, но и по материалу. Например, внутри может быть гладкий эпоксид, а снаружи - более грубое покрытие для лучшей адгезии финишного слоя или дополнительной защиты.
Специфика покрытия предохранительных клапанов и чувствительных элементов
Предохранительные клапаны работают в режиме с частыми срабатываниями и требуют особой точности и чистоты прохода.
Покрытие на рабочих поверхностях таких клапанов должно быть химически инертным и не влиять на гидродинамику потока. Если покрытие слишком грубое или неравномерно нанесено, оно может изменить срок срабатывания или вызвать дребезжание.
Для регулирующих клапанов и клапанов с плавающими элементами к покрытиям рабочих поверхностей предъявляются требования по износостойкости и эрозионной стойкости. Стандартные эпоксидные системы здесь могут быть недостаточны, особенно при высоких скоростях потока и наличии абразивных частиц. В таких условиях применяют твердые керамические покрытия или специализированные полимеры, которые замедляют эрозию и продлевают межремонтный период.
Закупщики часто упускают из виду, что предохранительный и регулирующий клапаны требуют согласования спецификации покрытия с производителем или с инженером-разработчиком. Нанесение «стандартного» эпоксидного покрытия без проверки совместимости может привести к отказу клапана в работе.
Контроль качества: измерение толщины и выявление дефектов
После нанесения покрытия проводится входной контроль.
Основные параметры - толщина слоя и наличие дефектов. Толщину измеряют прибором, основанным на магнитной или электромагнитной индукции (для стальной арматуры) или вихревых токов (для цветных металлов). Стандарт EN ISO 2808 описывает методы и точность измерения. На один клапан или партию фитингов проводят не менее 5–8 измерений в разных точках, чтобы убедиться, что минимальная толщина не ниже спецификации. Обычно допускаемое отклонение составляет ±10% от номинальной толщины.
Визуальная оценка дефектов проводится в соответствии с EN ISO 4628. К дефектам относят: трещины, волдыри (вздутия), отслаивание, мелкие поры, грязь под слоем и неравномерность окраски. Каждый тип дефекта классифицируют по категориям (от 0 до 5) в зависимости от площади поражения. Допускаются дефекты только до категории 2 для критичных элементов и до категории 3 для некритичных поверхностей.
Если контроль выявляет дефекты или недостаточную толщину, партия подлежит доработке или отклонению. На заводах-производителях доработка часто включает локальное восстановление покрытия вручную (полимерной шпатлевкой или напылением), но это не гарантирует полную адгезию и долговечность; лучше предотвратить дефекты правильным нанесением с первого раза.
Часто задаваемые вопросы
Почему эпоксидное покрытие толщиной 250 мкм считается минимумом для водной арматуры?
Толщина 250 мкм (0,25 мм) выбрана эмпирически на основе полевых испытаний и практики эксплуатации арматуры в системах водоснабжения и водоотведения. Это значение позволяет ограничить проникновение влаги и растворенных солей к подложке на 10–15 лет в условиях C2–C3 (холодная вода, приморская зона). Тоньше - риск ранней коррозии; толще - часто экономически неоправданно при соблюдении условий подготовки.
Чем отличается подготовка поверхности (Sa 2.5) от более дешевой очистки (Sa 2)?
Sa 2.5 удаляет практически все видимые загрязнения, оставляя лишь незначительные тени. Sa 2 оставляет заметные следы окалины, ржавчины и старой краски. На поверхности Sa 2 адгезия эпоксида может быть на 30–50% ниже, что приводит к отслаиванию за 2–5 лет вместо 15–20 лет. Экономия на очистке обычно приводит к убыткам при переделке.
Как выбрать между эпоксидным покрытием и термосплавленным полимерным (FBE)?
Оба варианта обеспечивают хорошую защиту для водной арматуры (EN 14901, AS/NZS 4158:2003). Эпоксид более универсален, работает на более холодных поверхностях и подходит для местной доработки. FBE обеспечивает более равномерный слой в массовом производстве, но требует горячей поверхности для нанесения и менее гибкий при геометрических сложностях. Выбор зависит от производства и требуемого объема.
Почему внутреннее покрытие важно так же, как внешнее?
Внутреннее покрытие защищает от коррозии, вызываемой растворенным кислородом, солями и pH рабочей жидкости. Без него коррозия развивается изнутри, вызывая утечки и загрязнение среды. Для клапанов в системах питьевого водоснабжения внутреннее покрытие - обязательный компонент спецификации (EN 14901).
Что означает обозначение "NORSOK M-501" и кому оно нужно?
NORSOK M-501 - норвежская спецификация для систем покрытий на оффшорных платформах и морских сооружениях. Она требует квалификации покрытия через ускоренные испытания (солевой туман, отслаивание, адгезия) и обеспечивает гарантию долговечности 20–25 лет в суровых морских условиях. Нужна закупщикам для морских и прибрежных приложений с высокими требованиями надежности.
Заключение
Выбор покрытия для запорной арматуры и клапанов - это баланс между анализом среды эксплуатации, требуемым сроком службы и инвестициями. Ключевой критерий - категория коррозионной агрессивности (ISO 12944 от C1 до CX), которая определяет толщину и тип системы. Для водной отрасли стандартный выбор - эпоксидное или термосплавленное полимерное покрытие толщиной 250 мкм; для морских условий - специализированные системы от 350 мкм с квалификацией по NORSOK M-501. Долговечность защиты на 70% зависит от подготовки поверхности (ISO 8501-1, степень Sa 2.5), поэтому инвестиции в качественную абразивную обработку окупаются на первые же годы эксплуатации.
Практический совет: перед закупкой арматуры убедитесь, что в спецификации отдельно указаны требования к внутреннему и внешнему покрытию, приведены соответствующие стандарты (EN 14901, AS/NZS 4158:2003, NORSOK если нужно) и методы контроля качества (толщина по EN ISO 2808, дефекты по EN ISO 4628). Запросите у производителя протокол испытаний и сертификаты соответствия. Это предотвратит разочарования при эксплуатации и обеспечит предсказуемый срок службы.