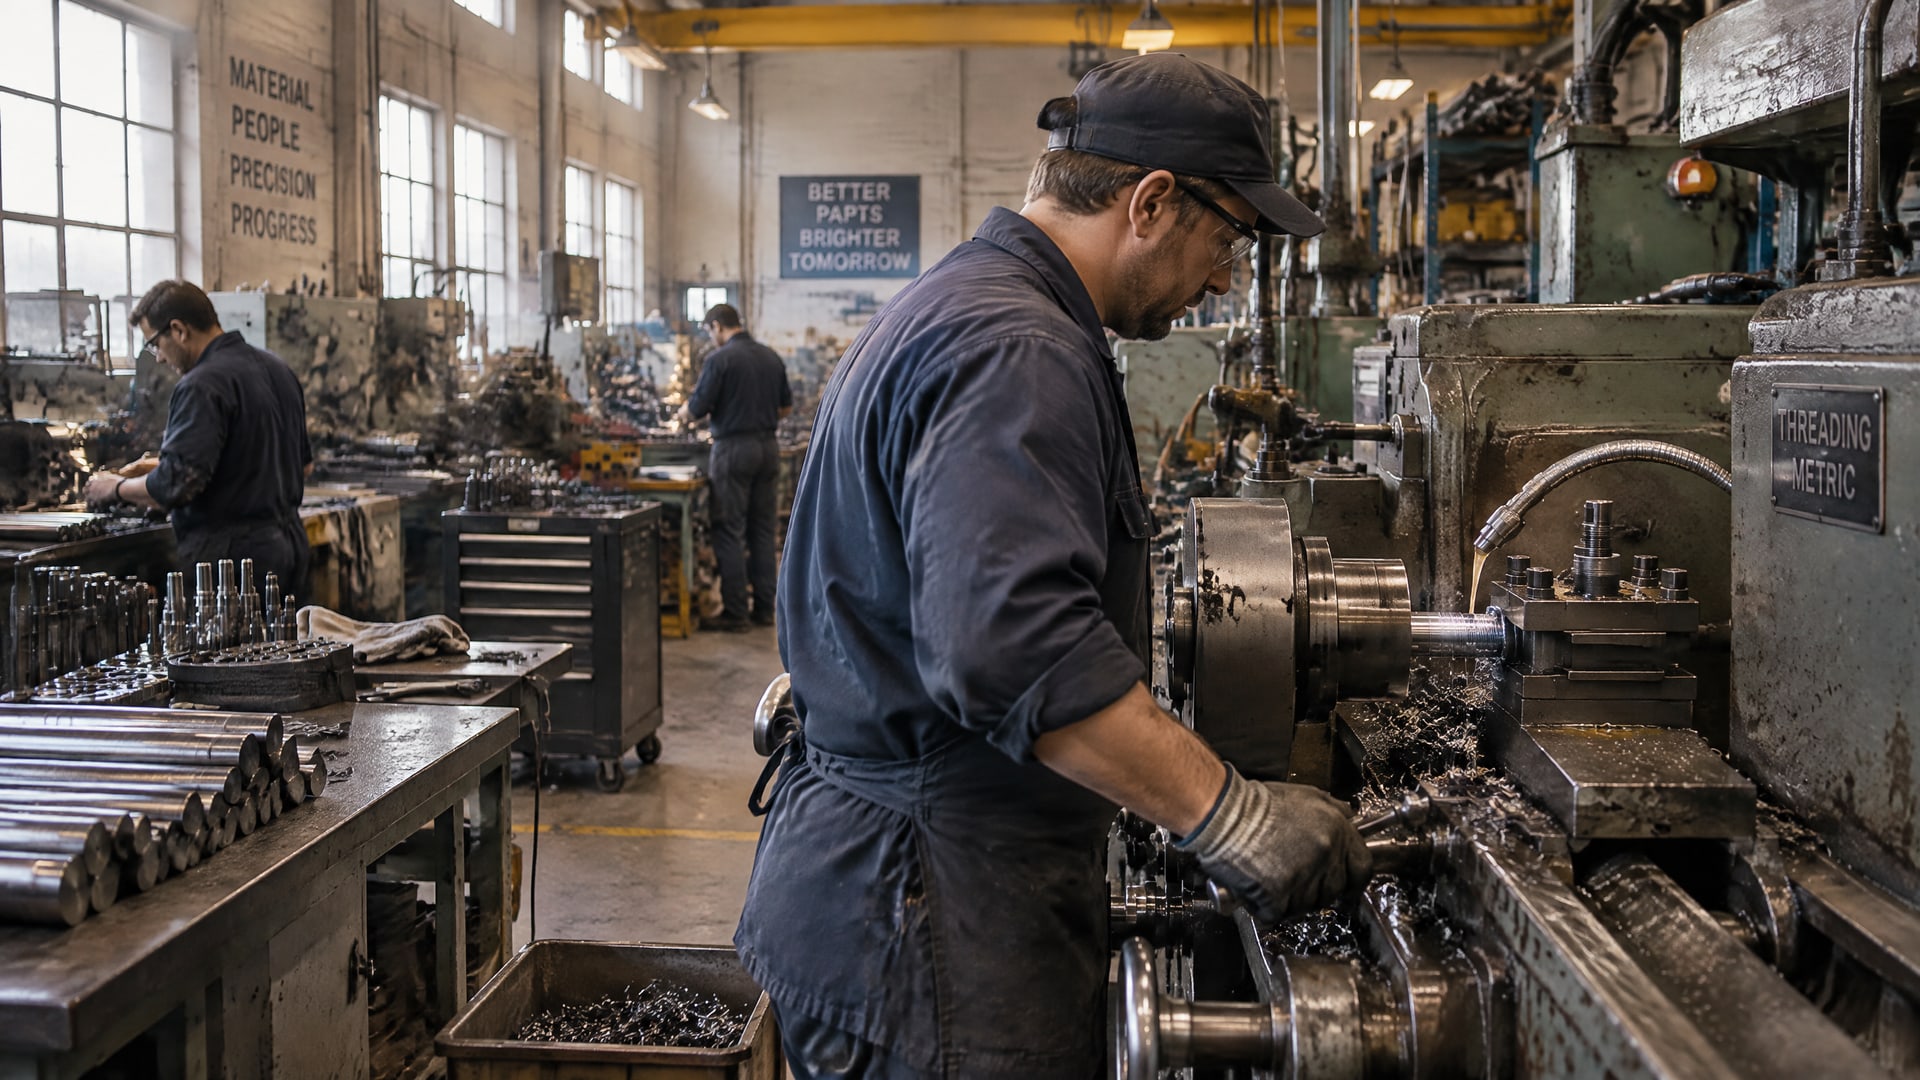
Качество метрической резьбы при нарезании зависит не только от базового масла. EP- и противоизносные присадки помогают снизить трение, задиры и образование нароста на режущей кромке, поэтому могут уменьшить износ инструмента и улучшить поверхность резьбы. Но они не компенсируют ошибки в геометрии метчика, режиме обработки или удалении стружки.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают масло для нарезки резьбы по металлу и оценивают причины дефектов. Разберем, какие присадки работают в зоне резания, как учитывать вязкость и материал заготовки, а также почему подрыв резьбы нельзя связывать только со смазочно-охлаждающей жидкостью.
Как присадки влияют на качество метрической резьбы
Во время нарезания резьбы режущая кромка контактирует с металлом под нагрузкой.
В зоне резания формируется тонкая смазочная пленка, которая помогает уменьшить трение. Если пленка не справляется с нагрузкой, возрастает риск схватывания металла, задиров и налипания материала на кромку инструмента. Эти явления могут ухудшить поверхность витков и ускорить износ метчика.
В масляных СОЖ для резьбонарезания применяют EP-присадки. В их состав могут входить сера, хлор и фосфор. Такие компоненты работают в условиях граничной смазки и помогают уменьшить контактное повреждение поверхностей. Технические материалы по tapping fluids связывают EP-пакет с улучшением качества резьбы и увеличением ресурса инструмента.
Противозадирные присадки в СОЖ особенно важны при тяжелой обработке и работе с материалами, которые склонны к налипанию или задирам. К таким материалам относят нержавеющие и закаленные стали, титан и никелевые сплавы. Для этих операций выбирают составы, в которых заявлены EP-, anti-seize- или boundary lubrication-свойства.
Однако наличие присадок не гарантирует бездефектную резьбу. Если метчик затуплен, выбран неподходящий режим или стружка остается в зоне обработки, дефекты могут появиться и при применении специализированной жидкости. Масло помогает снизить трение и нагрузку на кромку, но не исправляет ошибочную геометрию инструмента или его износ.
Какое масло для нарезки резьбы выбрать
При выборе масла для нарезки резьбы учитывают материал заготовки, тип операции, способ подачи и способность состава удерживаться на инструменте.
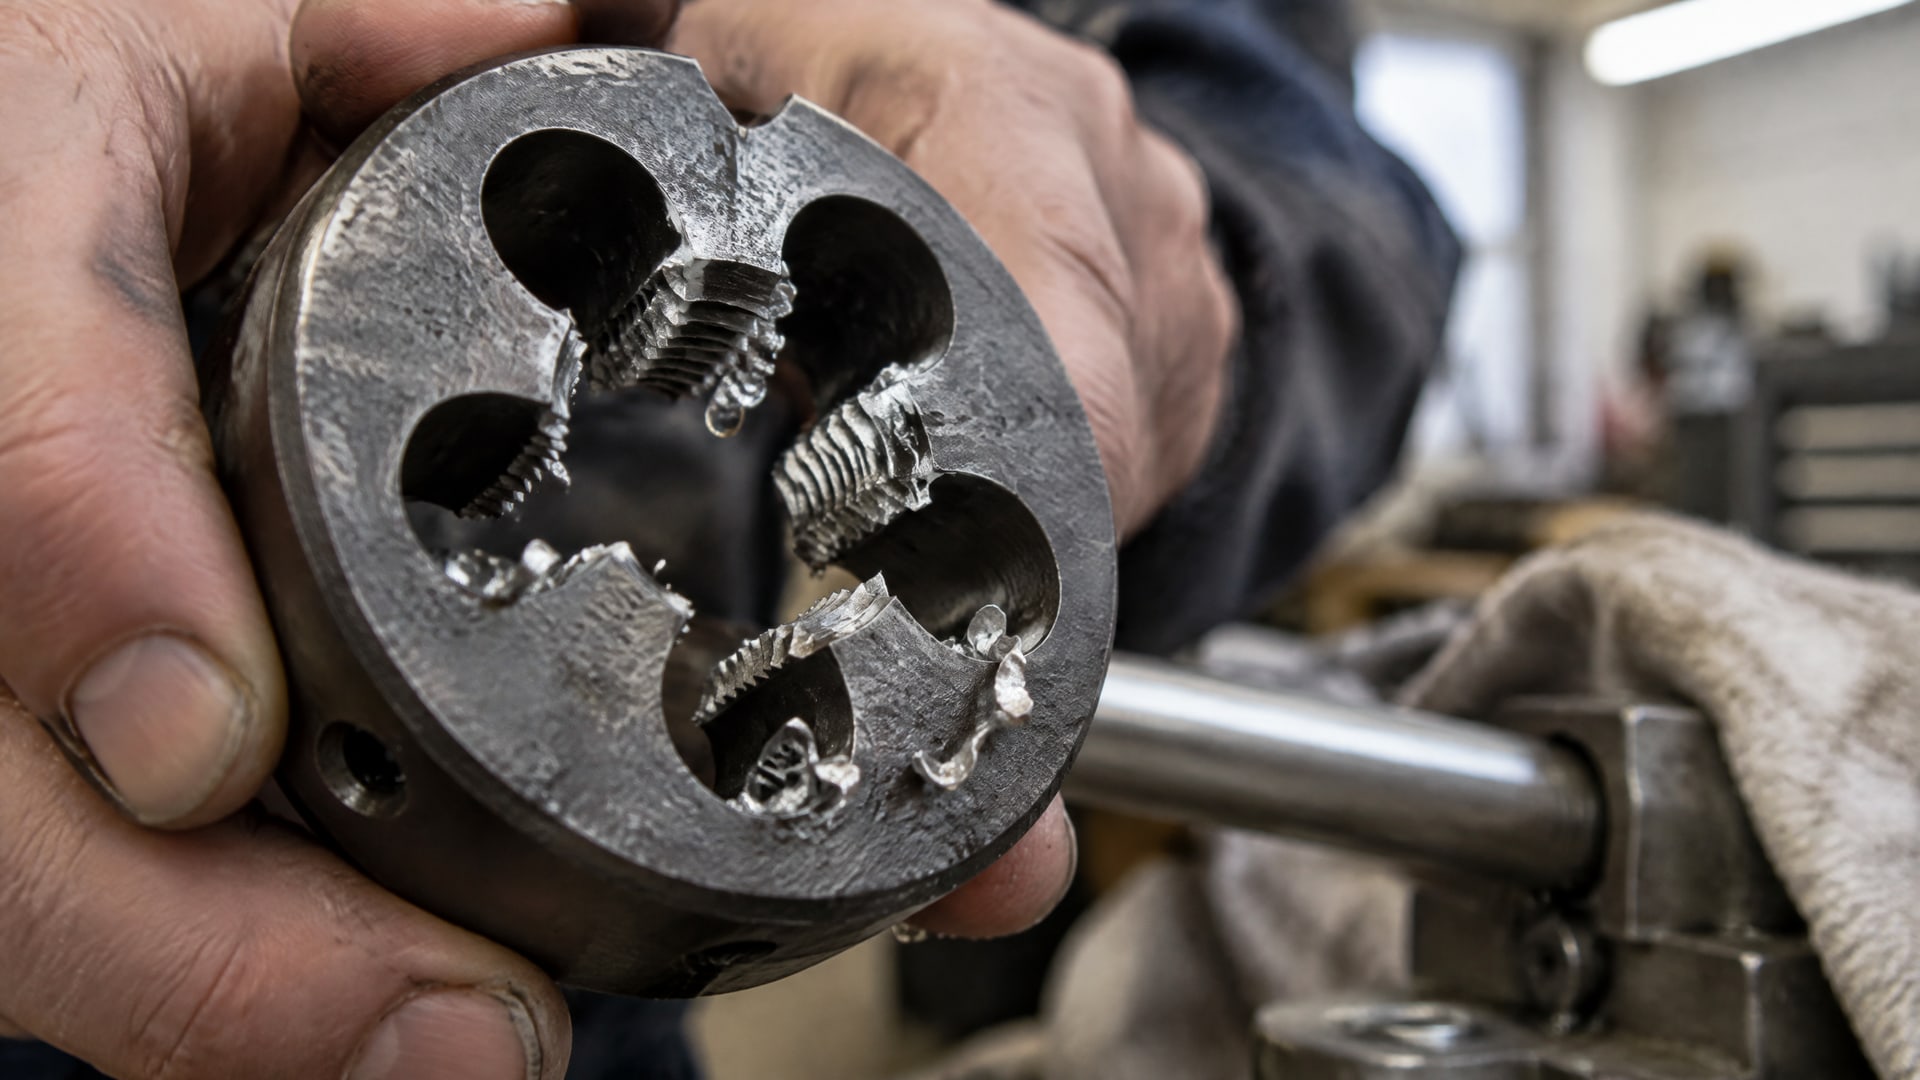
Для ручной обработки, вертикальных отверстий и труднодоступных зон удержание жидкости особенно важно: если масло быстро стекает, пленка может не сохраняться в зоне контакта.
При этом принцип «чем гуще, тем лучше» не универсален. Высоковязкие составы часто выбирают для тяжелых операций, поскольку они лучше удерживаются на инструменте. Но встречаются и специализированные маловязкие масла для нарезания резьбы. В одном из материалов приведен пример продукта класса ISO VG 5 с вязкостью 4,14-5,06 мм²/с при 40 °C. Этот пример показывает, что вязкость оценивают вместе с назначением жидкости и ее пакетом присадок.
Для трудных сплавов следует обращать внимание не только на обозначение «режущее масло», но и на сведения о противозадирных свойствах. Универсальная смазочная жидкость общего назначения может не обеспечивать нужную защиту при высокой нагрузке на кромку.
При подборе полезно сверить несколько параметров:
Для какого материала предназначена СОЖ: стали, нержавеющих или труднообрабатываемых сплавов.
Есть ли в описании состава EP- или anti-seize-свойства.
Подходит ли вязкость для способа подачи и положения инструмента.
Предусмотрено ли нанесение жидкости непосредственно на инструмент или в зону резания.
Совместим ли состав с применяемым процессом и требованиями безопасности.
Масло для нарезки резьбы по металлу: учет материала и операции
Одинаковая СОЖ не всегда одинаково хорошо работает на разных металлах.
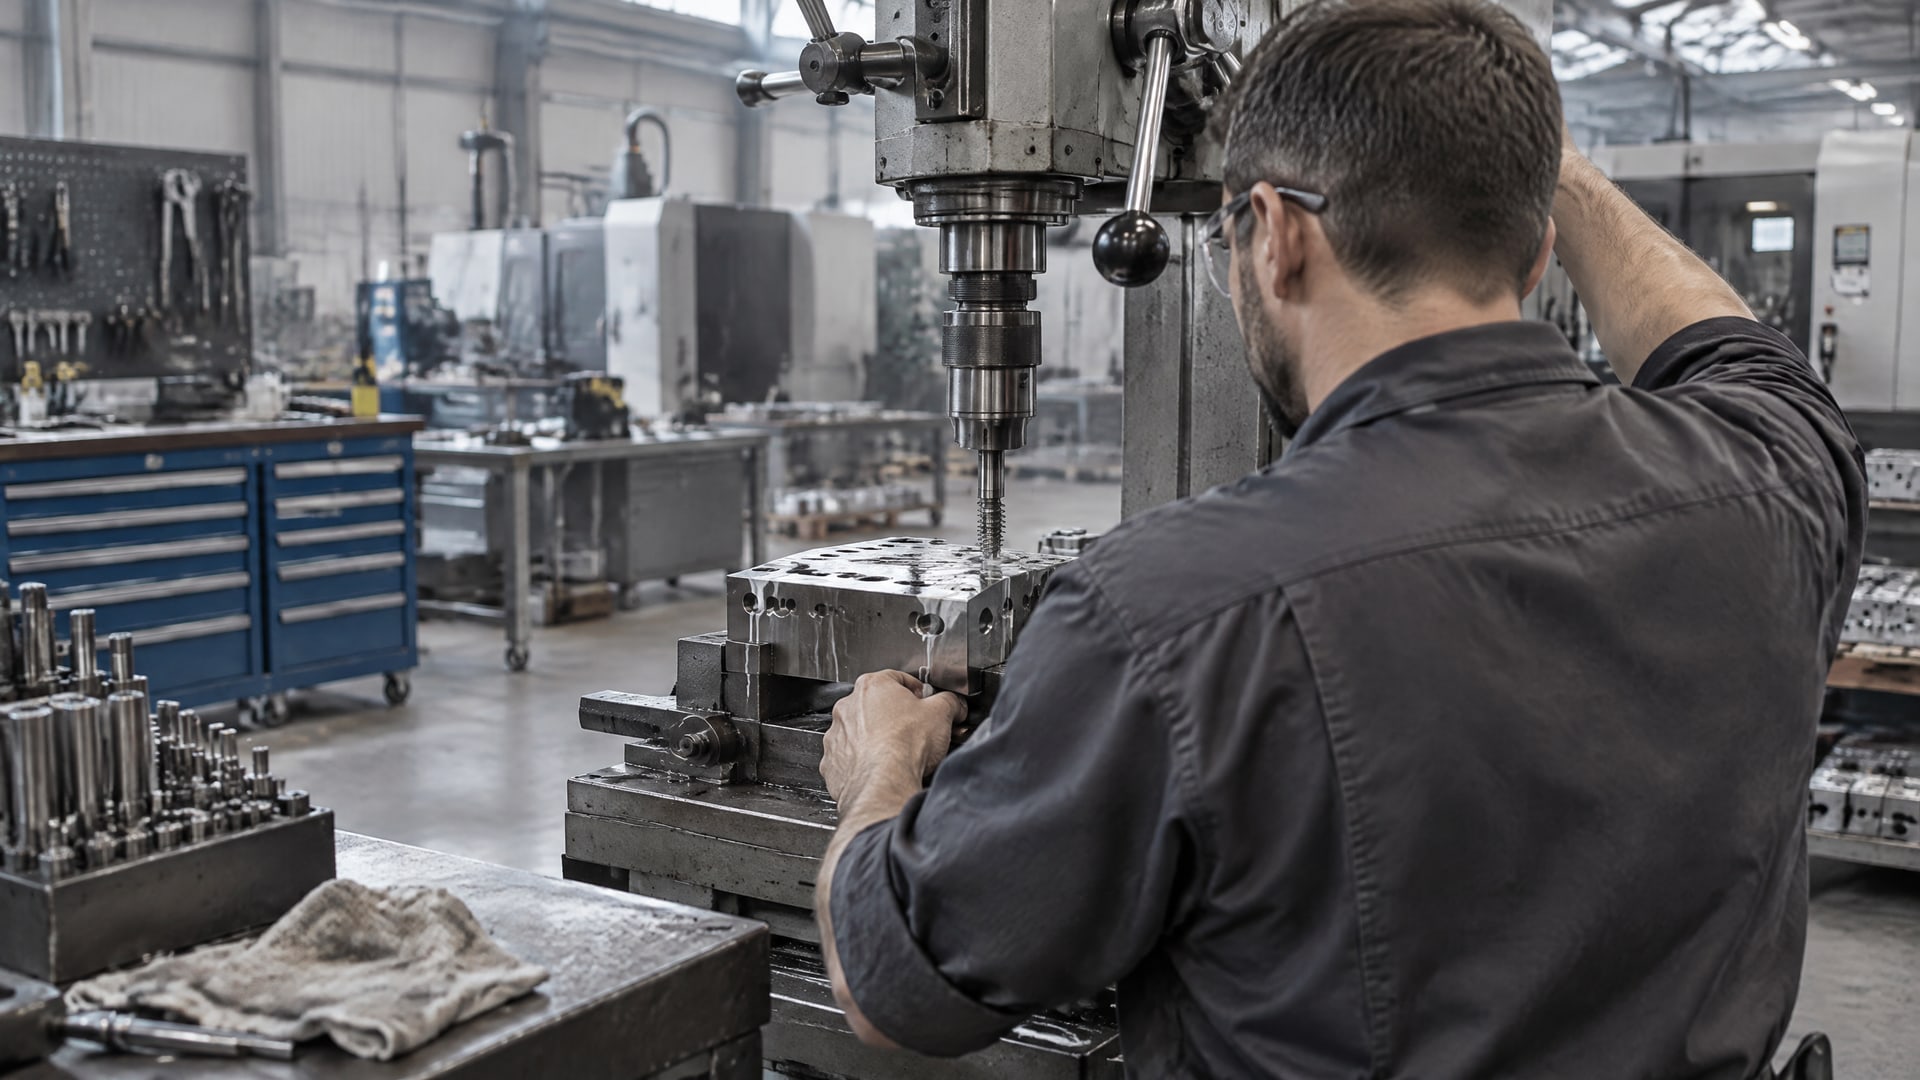
Материал заготовки влияет на трение, образование стружки и риск задиров. Для нержавеющих сталей, закаленных сталей, титана и никелевых сплавов в источниках отдельно отмечена применимость специализированных жидкостей для резьбонарезания с EP-присадками.
При обработке таких материалов важно, чтобы масло поступало непосредственно в зону контакта. Даже подходящий состав не даст ожидаемого эффекта, если его наносят недостаточно или он не достигает режущей кромки. Это особенно важно при вертикальной обработке и в труднодоступных местах, где жидкость может стекать с инструмента.
Для тяжелых операций в материалах описан вариант усиления обычного режущего масла присадкой для резьбонарезания: около 1 галлона присадки на 10 галлонов базового масла, то есть примерно 10% от объема базового масла. Это частный пример дозировки, а не универсальная рецептура. Переносить такое соотношение на другую присадку или СОЖ без проверки нельзя: составы могут различаться по концентрации и совместимости.
Если в производстве применяют водосмешиваемую СОЖ, для тяжелых операций может использоваться эмульгируемая присадка, рассчитанная на усиление рабочей жидкости. Перед применением необходимо учитывать рекомендации для конкретного состава и процесса. Сам факт, что добавка смешивается с водой, не подтверждает ее пригодность для любой СОЖ или любого металла.
Подрыв резьбы и износ инструмента: как искать причину
Подрыв резьбы при нарезке может быть связан с повышенным трением и повреждением металла в зоне контакта, однако причина не обязательно заключается только в масле.
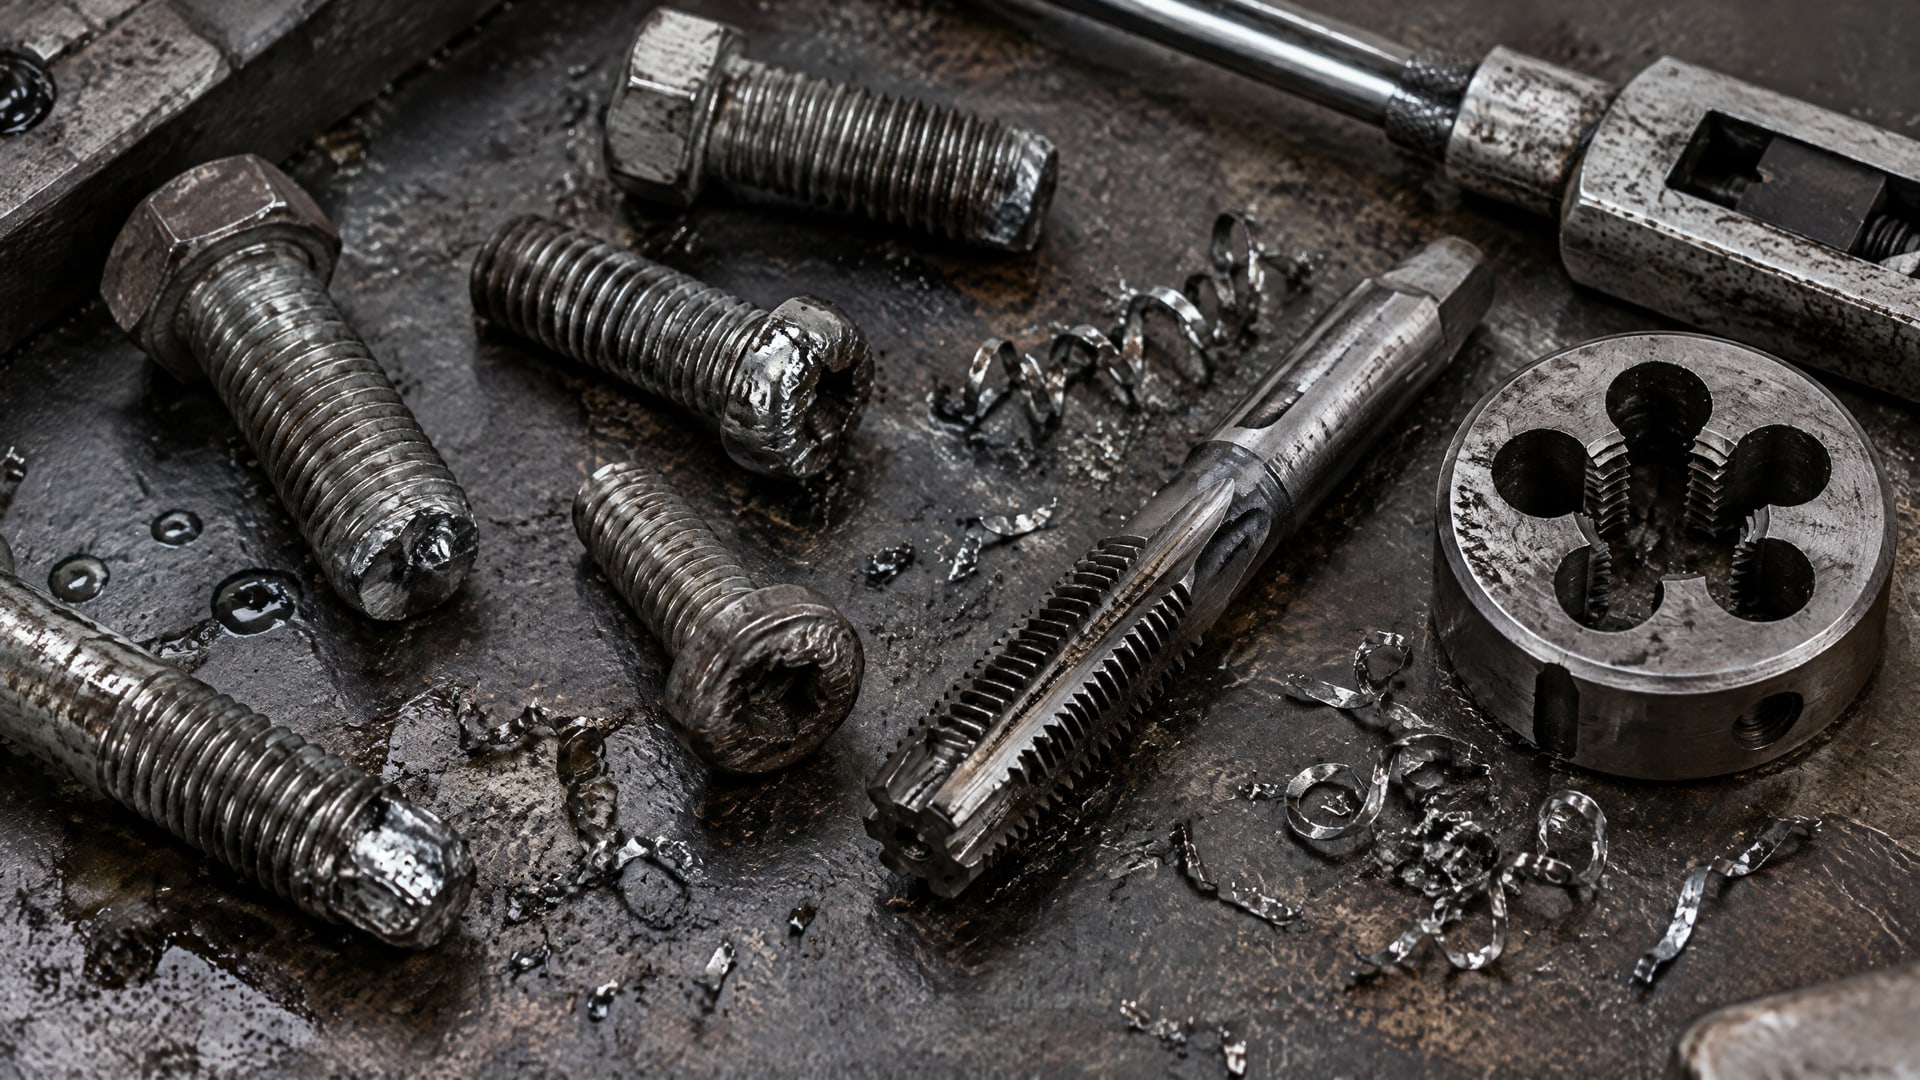
На результат влияют состав и вязкость СОЖ, материал заготовки, состояние метчика, режим резания и удаление стружки. Поэтому замена жидкости без проверки остальных факторов может не устранить дефект.
Для диагностики полезно сопоставить момент появления дефекта с условиями обработки. Если повреждение возникло после смены материала, партии инструмента или способа подачи СОЖ, проверьте соответствующий параметр. Если на кромке образуется налипший металл или появляются задиры, стоит оценить, подходит ли применяемый состав для этой операции и есть ли у него EP-свойства.
Износ инструмента резьбонарезного также зависит от условий контакта. EP-присадки снижают трение и помогают ограничить схватывание, но не заменяют исправный инструмент и корректный режим. При подборе масла проверяют его назначение и подачу в зону резания, а состояние метчика и отвод стружки оценивают отдельно.
Практическая проверка может идти поэтапно:
Осмотреть метчик и убедиться, что его состояние соответствует операции.
Проверить подачу масла непосредственно к режущей кромке.
Уточнить, предусмотрены ли в составе EP- или противоизносные присадки.
Сопоставить применяемую СОЖ с материалом заготовки и условиями обработки.
Проверить удаление стружки и режим резания.
Такой порядок помогает отделить влияние жидкости от факторов, которые относятся к инструменту и технологии. Если дефект сохраняется, менять состав стоит после проверки этих условий, а не вместо нее.
Как применять сож для резьбонарезания и оценивать результат
СОЖ должна поступать в зону резания во время обработки, а не только смачивать заготовку перед началом операции.
При ручном нанесении ее распределяют по инструменту и зоне контакта. Для станочной обработки учитывают, достигает ли поток режущей кромки и сохраняется ли подача при выполнении всей операции.
Оценивать результат лучше по нескольким признакам: поверхности витков, наличию задиров или налипшего металла, состоянию инструмента и повторяемости качества между деталями. Если после перехода на жидкость с EP-пакетом поверхность улучшается, а износ снижается, это указывает на пользу смазочного состава в конкретном процессе. Но такой результат не следует приписывать только присадкам, если одновременно менялись инструмент или режим.
При усилении обычного режущего масла присадкой важно следовать инструкции к конкретному продукту. Пример со смешиванием около 1 галлона добавки с 10 галлонами масла показывает один из применяемых подходов, но не задает норму для всех смесей. Самостоятельное увеличение доли присадки не гарантирует лучшей защиты и может изменить свойства рабочей жидкости.
Чтобы сравнить составы, сохраняйте неизменными материал заготовки, инструмент, режим и способ подачи. Затем фиксируйте качество поверхности, появление дефектов и состояние метчика. Такой контроль помогает инженеру понять, какую роль играет СОЖ, а снабженцу - выбрать продукт по техническим требованиям, а не только по общему назначению на этикетке.
Часто задаваемые вопросы
Какое масло для нарезки резьбы подходит для металла?
Выбирайте масло по материалу и условиям обработки. Для нержавеющих, закаленных и других труднообрабатываемых сталей, а также титана и никелевых сплавов важны специализированные составы с EP-свойствами. Дополнительно учитывайте вязкость, способ подачи и способность жидкости удерживаться на инструменте.
Помогают ли противозадирные присадки уменьшить подрыв резьбы?
EP-присадки снижают трение и риск схватывания металла в зоне контакта, поэтому могут уменьшить вероятность задиров и повреждения поверхности витков. Но подрыв резьбы также зависит от состояния метчика, режима резания, материала и удаления стружки. Одна только замена СОЖ не гарантирует устранения дефекта.
Чем выше вязкость масла, тем лучше резьба?
Нет. Более вязкий состав может лучше удерживаться на инструменте, что полезно при вертикальной или труднодоступной обработке. Однако для резьбонарезания применяют и маловязкие специализированные масла. Выбор зависит от операции, подачи жидкости и пакета присадок, а не только от вязкости.
Можно ли добавить присадку в обычное режущее масло?
Некоторые присадки предназначены для усиления существующего режущего масла, а для водосмешиваемых СОЖ встречаются эмульгируемые добавки. Дозировка зависит от конкретного состава. В одном примере указано около 1 галлона присадки на 10 галлонов базового масла; это не универсальная норма для других продуктов.
Заключение
Масло для нарезки резьбы влияет на качество метрической резьбы через смазывание зоны контакта и действие EP- и противоизносных присадок. Они помогают снизить трение, задиры и износ инструмента, но результат также зависит от материала заготовки, состояния метчика, режима обработки и подачи СОЖ.
Следующий шаг - сопоставить материал и условия нарезания с назначением масла, проверить наличие EP-свойств и обеспечить подачу жидкости к режущей кромке. Если наблюдается подрыв резьбы, сначала проверьте также инструмент и удаление стружки, затем оценивайте влияние СОЖ на одинаковых режимах.