Повышенный износ подшипников качения при использовании специализированной смазки часто связан не с ее назначением или ценой, а с несоответствием рабочим условиям узла. В первую очередь проверяют вязкость масла при фактической температуре, скорость вращения, нагрузку, тип подшипника и способ подачи смазки. Слишком низкая вязкость не обеспечивает достаточную масляную пленку, а слишком высокая увеличивает трение, нагрев и потери энергии.
Материал поможет техническим специалистам, инженерам и закупщикам разобраться, как вязкость смазки подшипников влияет на ресурс узла, чем вязкость масла отличается от консистенции пластичной смазки и почему пищевой статус сам по себе не гарантирует защиту от износа. В конце статьи приведен порядок первичной проверки причин повышенного износа.
Почему повышается износ подшипников при неправильной вязкости
Для защиты контакта тел качения и дорожек нужна масляная пленка.
Если вязкость масла при рабочей температуре слишком низкая, пленка может оказаться недостаточной: поверхности чаще контактируют друг с другом, что приводит к ненормальному износу и задиру типа smearing. При чрезмерной вязкости увеличиваются сопротивление вращению, нагрев и потери энергии на перемешивание смазки.
Поэтому правило «чем гуще, тем надежнее» не работает. Подшипник может изнашиваться и при недостаточной, и при избыточной вязкости, хотя последствия будут разными. Высокая вязкость также не гарантирует, что пластичная смазка сможет нормально поступать к контактам и распределяться в узле.
Температура существенно меняет рабочие свойства масла: при нагреве вязкость падает. Значение, указанное при 40 °C, не дает полной картины работы подшипника в нагретом узле. При выборе учитывают именно ожидаемую рабочую температуру, а также скорость и нагрузку. Для высокоскоростных подшипников обычно выбирают более легкую смазку, для низкоскоростных и высоконагруженных узлов может потребоваться более вязкая.
Для оценки условий смазывания применяют коэффициент κ. В материалах по подбору подшипников для очень длительного ресурса приводится ориентир κ = 3–4. Это не универсальное значение для любого узла: его используют в контексте расчета и требований конкретного оборудования. Важен не сам по себе высокий показатель, а достаточная несущая способность пленки без чрезмерного сопротивления вращению.
Когда ресурс подшипников и смазка вызывают вопросы, начинать следует с проверки соответствия вязкости температуре и режиму работы. Одновременно оценивают нагрузку, состояние узла и отсутствие загрязнения: износ может усиливаться не только из-за неподходящего смазочного материала.
Смазка для подшипников: вязкость при рабочей температуре
При выборе смазки для подшипников вязкость нельзя рассматривать отдельно от типа подшипника и режима эксплуатации.
В качестве ориентиров по кинематической вязкости при рабочей температуре приводятся значения от 13 мм²/с для шариковых, цилиндрических и игольчатых подшипников, от 20 мм²/с для более тяжелых схем нагружения и от 30 мм²/с для упорных сферических подшипников. Эти цифры помогают оценить порядок требований, но не заменяют проверку спецификации конкретного узла.
Для расчета также используют коэффициент вязкости κ. В рекомендациях для очень длительной службы подшипников указан ориентир κ = 3–4. Кроме того, для минеральных масел приводится индекс вязкости не ниже 95. Эти параметры дополняют оценку, но сами по себе не определяют пригодность смазки: необходимо учитывать скорость, температуру, нагрузку и конструкцию подшипника.
Еще один ориентир касается вязкости выше 11 cSt при рабочей температуре для достижения κ > 1. В зависимости от режима в качестве примера подходящего класса вязкости указывается ISO VG 32 или выше. Это не означает, что ISO VG 32 подходит всем подшипникам: выбор зависит от условий конкретного применения и реальной температуры масла.
Для ступичного подшипника нельзя назвать одну вязкость, которая подойдет каждому автомобилю или узлу. Ответ зависит от конструкции и рабочих требований, а при применении пластичной смазки нужно отдельно оценить консистенцию и совместимость с узлом. Паспортную вязкость при 40 °C сопоставляют с ожидаемой температурой работы, а не используют как единственное основание для выбора.
На практике инженер или снабженец сверяется со спецификацией подшипника и оборудования. Если таких данных недостаточно, фиксируют тип подшипника, скорость, нагрузку и температуру узла, а затем подбирают смазку по этим условиям. Замена состава на более вязкий без проверки режима может не снизить износ, а увеличить нагрев и сопротивление вращению.
NLGI и вязкость пластичной смазки: в чем разница
NLGI классифицирует консистенцию пластичной смазки.
Класс показывает, насколько смазка мягкая или твердая, но не является мерой вязкости масла и не определяет адгезию. Для подшипников качения часто применяют консистенции NLGI 1, NLGI 2 и NLGI 3; выбор между ними зависит от конструкции узла, температуры, скорости и способа подачи.
Измерение и классификация консистенции стандартизованы через DIN 51818 и ISO 2137. При этом более высокий класс NLGI означает более твердую консистенцию, а не автоматически лучшую защиту. Если состав слишком твердый для системы подачи, он может хуже прокачиваться и распределяться в подшипнике. В результате нужное количество смазки не поступит к рабочим поверхностям.
Вязкость масла и консистенцию рассматривают раздельно. Вязкость масла обычно указывают в мм²/с (cSt) при стандартной температуре; при нагреве она снижается. NLGI описывает консистенцию пластичной смазки, но не дает ответа, обеспечит ли базовое масло достаточную пленку при рабочей температуре.
Поэтому NLGI 2 не подходит автоматически всем подшипникам. Для высокоскоростного узла и для низкоскоростного узла с высокой нагрузкой требования могут различаться. Кроме того, значение имеет способ смазывания: состав должен поступать к контактам и распределяться в объеме, предусмотренном конструкцией.
Если подшипник изнашивается или перегревается, не стоит сразу переходить на более твердый класс. Сначала проверяют, соответствует ли вязкость масла рабочей температуре, не затруднена ли подача и правильно ли выбрано количество смазки. Затем сверяются с требованиями оборудования и учитывают нагрузку, скорость и тип подшипника.
Пищевая смазка для подшипников: как выбрать класс H1 или H2
В пищевом производстве выбор класса зависит от возможности контакта смазки с продуктом.
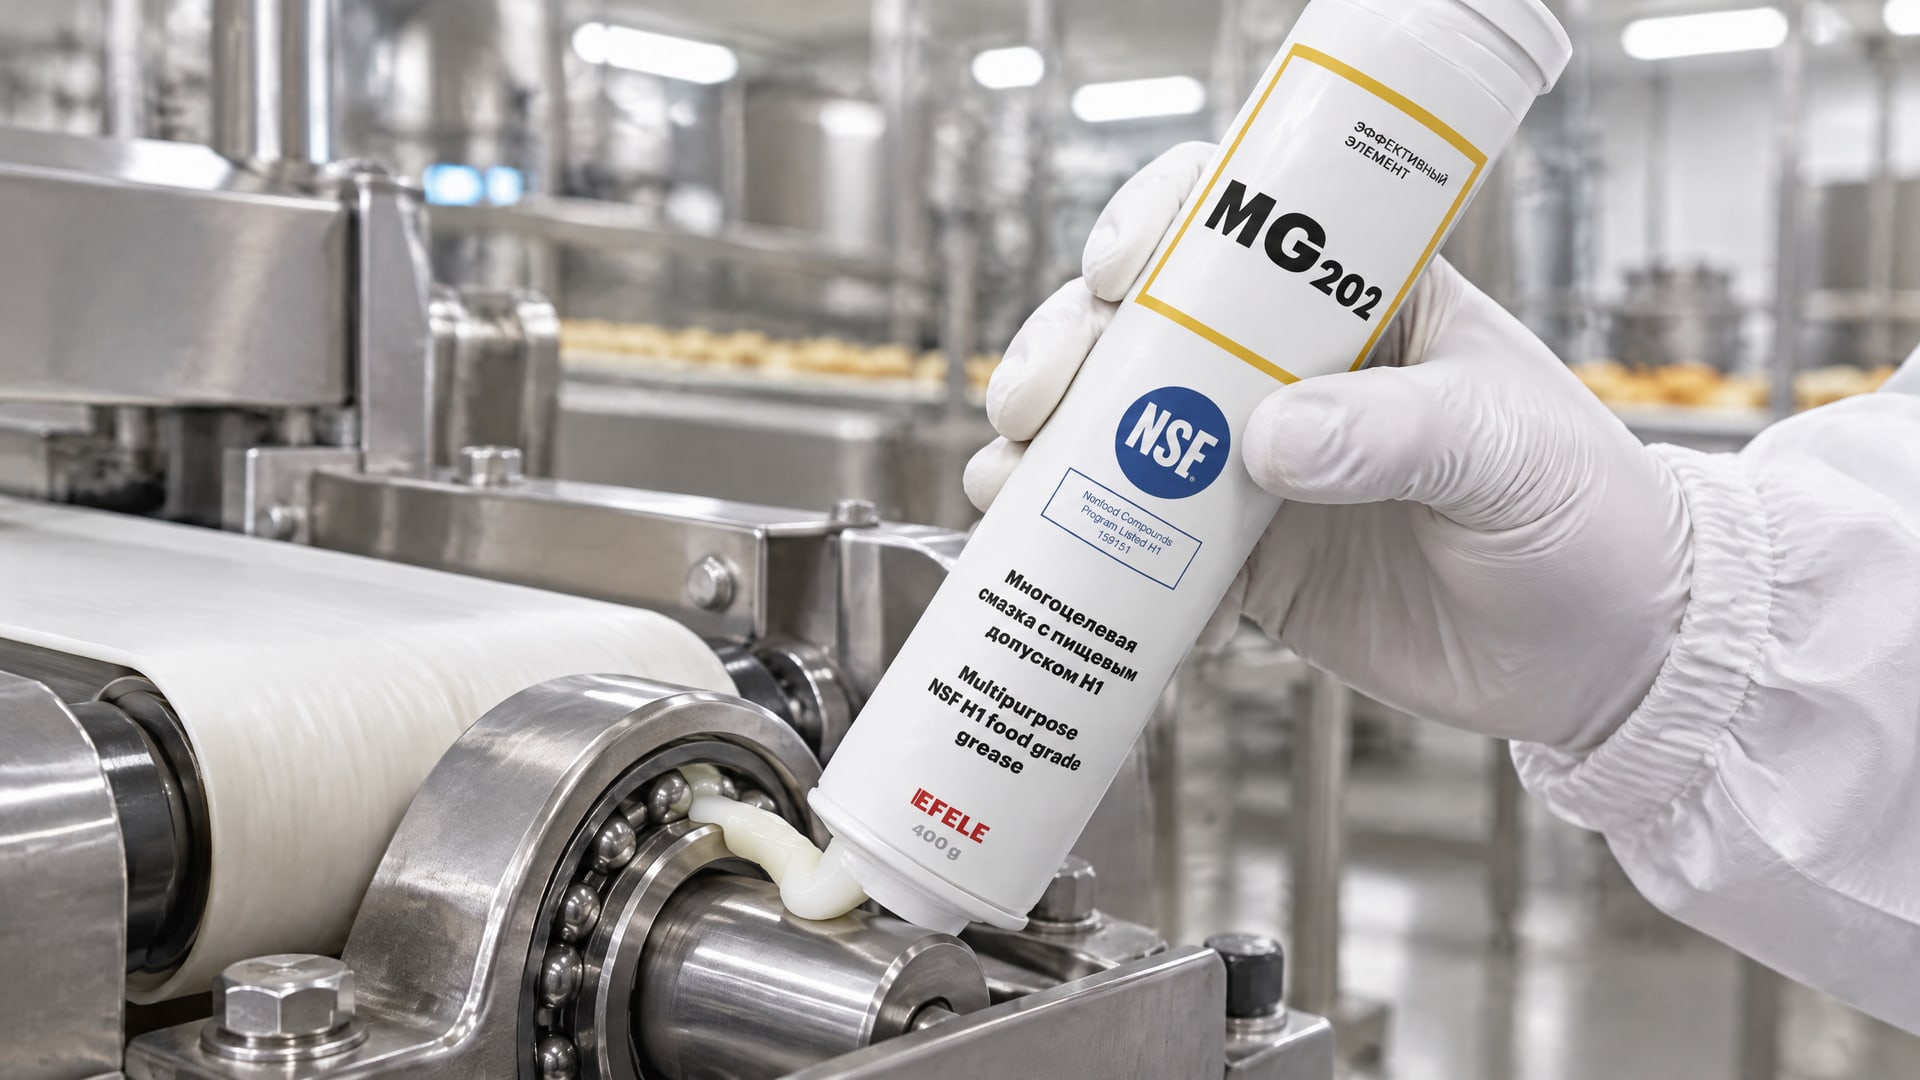
NSF H1 применяют там, где возможен случайный контакт с пищей. NSF H2 предназначен для зон, где контакт с пищей исключен; при контакте с продуктом такая смазка не подходит. Эти категории определяют допустимость применения в пищевой зоне, но не заменяют технический подбор по вязкости, температуре и нагрузке.
Пищевая смазка для подшипников не становится автоматически более надежной по несущей способности только из-за класса H1. Чтобы снизить износ, нужно отдельно убедиться, что вязкость масла соответствует температуре узла, а консистенция пластичной смазки позволяет ей поступать и распределяться. При выборе также учитывают скорость и условия эксплуатации оборудования.
В моечных зонах износ может усиливаться, если смазка не сохраняется в узле при контакте с водой. Если после обслуживания или санитарной обработки появляются признаки вымывания, а при работе возникают следы фреттинга, сначала оценивают режим нагрузки, состояние узла и необходимость более водостойкого состава. Для участков, где возможен случайный контакт с пищей, важно не подменять требование H1 выбором только по водостойкости или консистенции.
В такой задаче EFELE MG-202 с допуском NSF H1 применяют для подшипников и направляющих, когда требуется пищевой статус и работа при температурах до +120 °C. Если узел испытывает более выраженное воздействие воды и температуры, EFELE SG-392 с допуском NSF H1 рассчитана на высоконагруженные узлы трения пищевого оборудования и диапазон от -45 °C до +170 °C. Выбор между ними требует проверки условий конкретного узла, а не только сопоставления температурных диапазонов.
Как проверить причину износа и риск заклинивания подшипника
Повышенный износ не всегда означает, что смазка низкого качества.
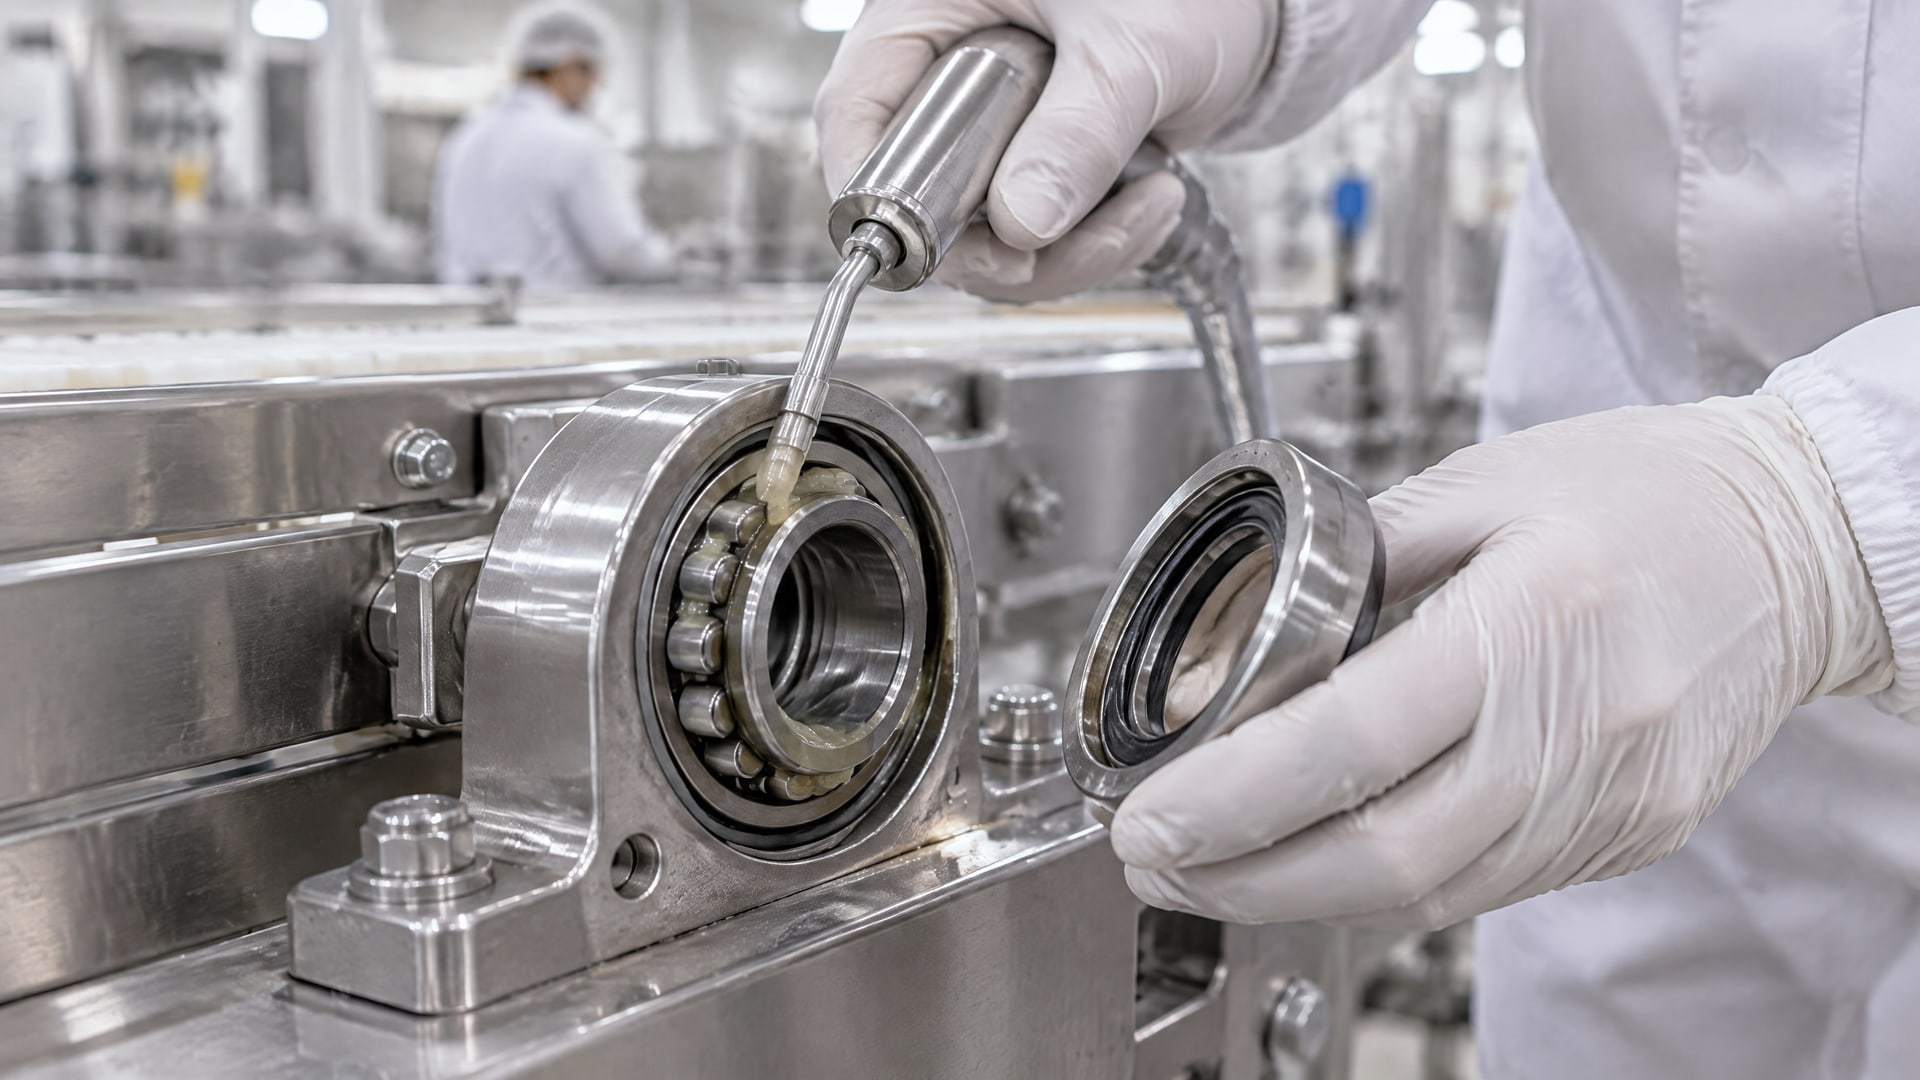
Его могут усиливать неверная вязкость, перегрузка, загрязнение, неправильное количество смазки или неподходящая консистенция. Поэтому при диагностике последовательно проверяют режим работы подшипника, температуру, скорость, нагрузку и соответствие смазочного материала требованиям оборудования.
Если подшипник нагревается, причиной может быть избыточная вязкость и повышенное сопротивление вращению. Если наблюдаются признаки недостаточной масляной пленки, проверяют вязкость при рабочей температуре и условия нагрузки. По одному признаку нельзя однозначно установить причину: перегрев и износ могут быть связаны сразу с несколькими факторами.
Для первичной проверки полезно зафиксировать:
тип подшипника и режим его нагружения;
скорость вращения и температуру узла во время работы;
вязкость масла при рабочей температуре, а не только при 40 °C;
класс NLGI и возможность подачи смазки к контактам;
количество смазки и состояние подшипника на наличие загрязнения;
требования спецификации оборудования и изменения после последнего обслуживания.
Смазка и заклинивание подшипников связаны не одним параметром. Недостаточная пленка повышает риск износа, а чрезмерное сопротивление вращению может вызвать дополнительный нагрев. Но прежде чем связывать заклинивание со смазкой, необходимо проверить нагрузку, загрязнение и правильность обслуживания. Замена состава без устранения первопричины не гарантирует восстановления ресурса.
При подборе для очень длительного ресурса можно учитывать ориентир κ = 3–4, а значения вязкости для разных типов подшипников использовать как отправную точку для проверки. Итоговый выбор подтверждают требованиями оборудования и условиями эксплуатации. Это снижает риск замены смазки на более густую или более дорогую без технического основания.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипников?
Универсального значения нет: нужная вязкость зависит от типа подшипника, температуры, скорости и нагрузки. Проверять следует вязкость при рабочей температуре узла. В качестве ориентиров приводятся значения от 13 мм²/с для ряда шариковых, цилиндрических и игольчатых подшипников, от 20 мм²/с для более тяжелых схем нагружения и от 30 мм²/с для упорных сферических подшипников.
Какая вязкость смазки подходит для ступичных подшипников?
Одно значение для всех ступичных подшипников назвать нельзя: выбор зависит от конструкции и требований конкретного узла. Если используется пластичная смазка, учитывают не только вязкость масла, но и класс NLGI, рабочую температуру и способ подачи. Основной ориентир - спецификация оборудования и условия эксплуатации.
Чем отличаются классы H1 и H2 для смазки?
NSF H1 применяют, если возможен случайный контакт смазки с пищей. NSF H2 предназначен для зон, где контакт с пищей исключен. Класс не сообщает, подходит ли вязкость для конкретного подшипника: технический подбор по температуре, скорости и нагрузке проводят отдельно.
Может ли слишком густая смазка привести к износу или заклиниванию?
Избыточная вязкость повышает трение, нагрев и потери энергии, а слишком твердая пластичная смазка может хуже прокачиваться и распределяться. Однако заклинивание нельзя объяснять только смазкой: проверяют также нагрузку, загрязнение, количество состава и условия работы подшипника.
Заключение
Повышенный износ при применении специализированной смазки часто связан с несоответствием вязкости рабочей температуре, скорости или нагрузке. Для пластичной смазки дополнительно проверяют класс NLGI и способность состава поступать к контактам. Пищевой статус H1 или H2 выбирают по риску контакта с продуктом, а не как замену техническому подбору.
Следующий шаг - зафиксировать тип подшипника, рабочую температуру, скорость и нагрузку, затем сверить эти данные со спецификацией оборудования и параметрами смазки. Такой порядок помогает определить вероятную причину износа и избежать необоснованной замены состава.