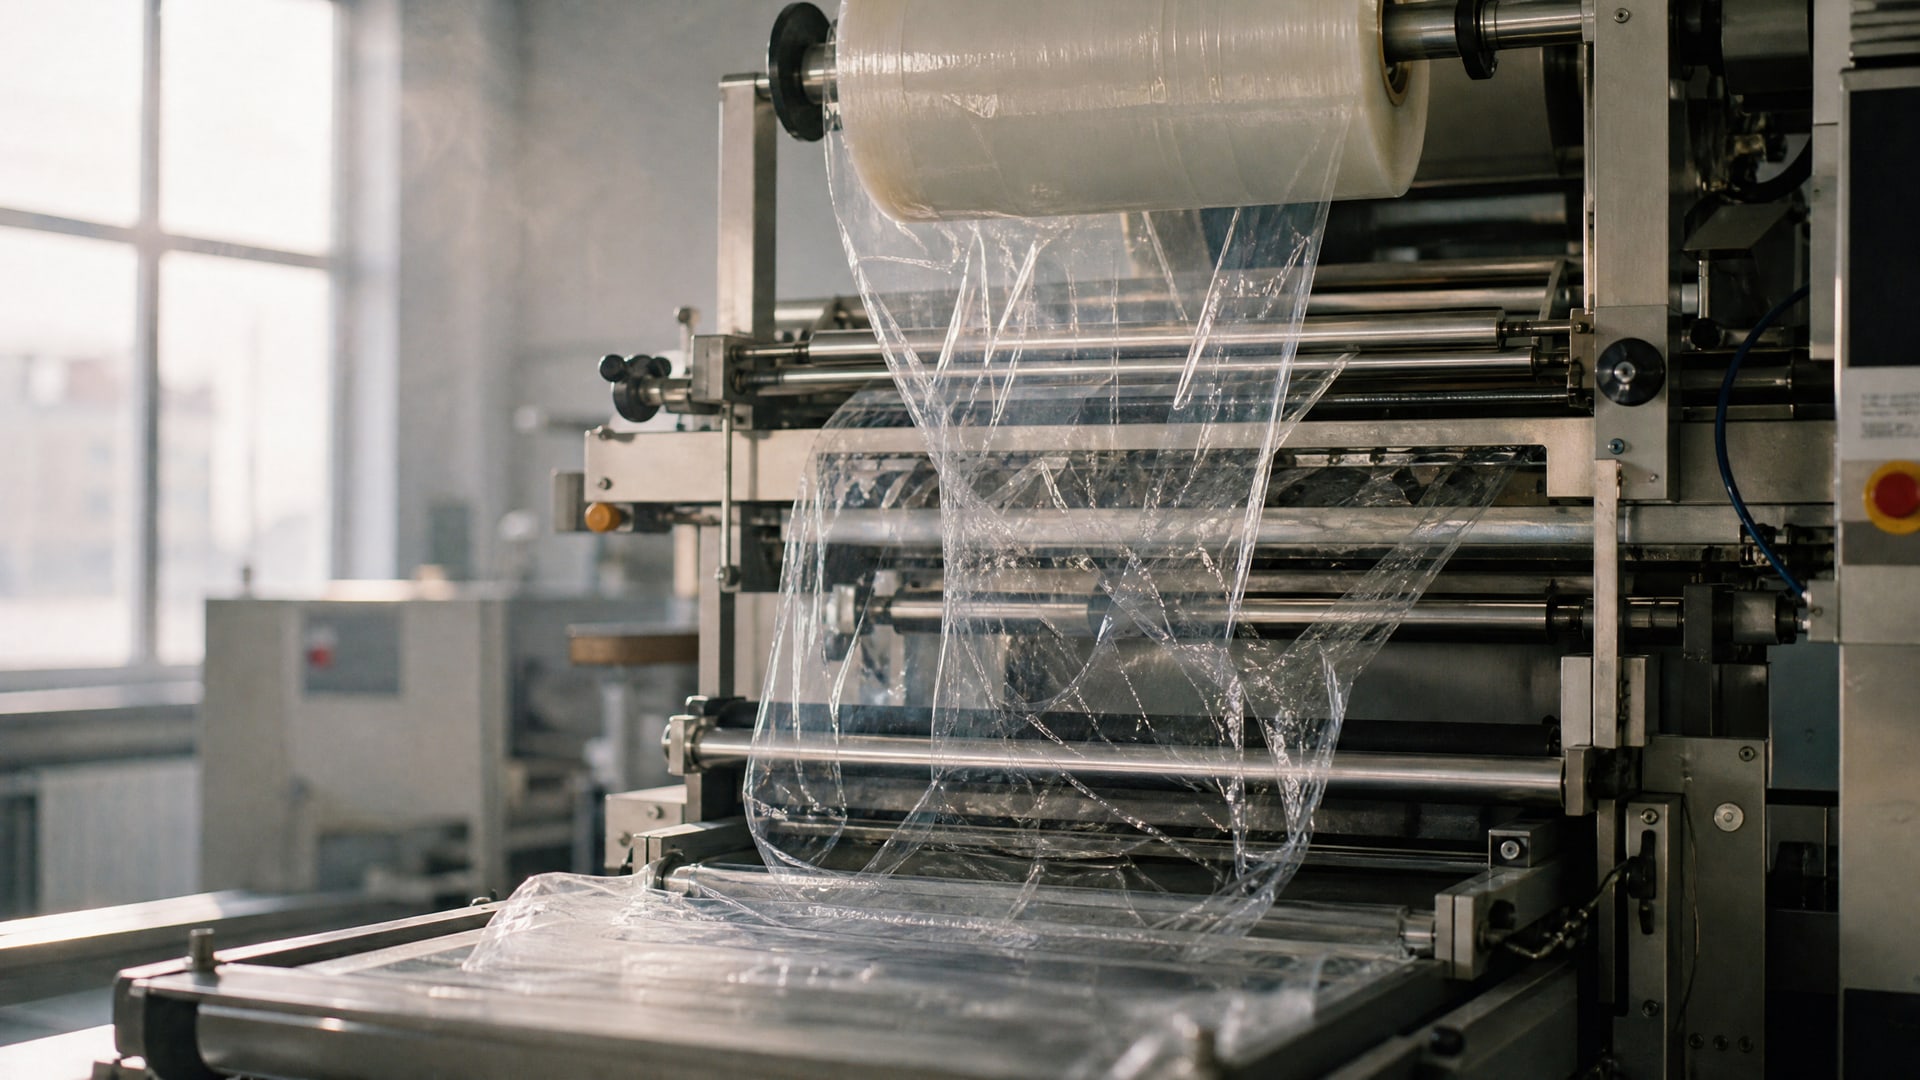
Налипание пленки при формировании продольного шва на горизонтальных упаковочных линиях - причина остановок, брака и потери производительности. Проблема возникает не только из-за материала пленки: ее корень лежит в сочетании нестабильного натяжения полотна, статического электричества и конструктивных особенностей машины. На высоких скоростях - до 80 пакетов в минуту на канал - оборудование становится чувствительнее к каждому сбою подачи. Эта статья помогает техспециалистам, инженерам и закупщикам разобраться в истинных причинах налипания, правильно диагностировать неисправность и выбрать тактику ее устранения.
Почему пленка налипает: две группы причин
Нестабильное натяжение полотна и статическое электричество - вот две главные причины, из-за которых слои пленки прилипают друг к другу или прилипают к металлическим деталям оборудования.
При нестабильном натяжении полотно идет с рывками: один момент натяг слишком большой, в следующий - ослабевает. Это создает зоны, где пленка складывается, волнится или отстает от направляющих. Статический заряд накапливается именно в этих неупорядоченных местах, и слои начинают притягиваться друг к другу, словно к магниту.
На высоких скоростях - линия может работать на 80 пакетов в минуту на каждый канал - чувствительность к колебаниям натяжения растет в разы. Узкий допуск на подачу означает, что даже небольшой сбой приводит к заклиниванию. Проблема может проявляться не постоянно, а именно на определенных режимах или скоростях, что затрудняет диагностику.
Нестабильное натяжение: как оно развивается
На размотке рулона, если нет эффективной системы контроля, натяжение зависит от того, сколько пленки осталось на втулке. Когда рулон полный, натяг одного; когда рулон почти размотан - натяг совсем другой. Добавьте сюда колебания, вызванные неровностью намотки или дефектами втулки диаметром 75 мм, и получите нестабильный расход пленки. Это приводит к рывкам и заклиниваниям в зоне формирования шва.
Dancer arm (механическое плечо стабилизации) или сервопривод помогают удерживать постоянное усилие подачи. Если эти узлы не настроены или калибровка потеряна, натяжение гуляет.
Статическое электричество: механизм налипания
Когда пленка движется по направляющим и металлическим поверхностям, трение заряжает ее статикой. Многослойная пленка (например, структура PET/AL/PE или Nylon/PE толщиной 0,08–0,12 мм) содержит разные материалы, которые имеют разную способность накапливать заряд. При высокой статике слои притягиваются, и в момент подачи на запайку пленка не разворачивается ровно - она липнет к себе или к нагревательному элементу.
Статический заряд особенно опасен, когда линия работает при низкой влажности. Влажность воздуха выше 50% способствует саморазрядке, а при сухом воздухе заряд нарастает.
Как правильно выбрать пленку под конкретную машину
Универсальный совет «возьмите более толстую пленку» не работает.
Во-первых, он не решает проблему натяжения и электростатики. Во-вторых, на конкретной машине есть конкретный диапазон ширины полотна.
Согласование формата и ширины
Узкие горизонтальные линии, например для stick-формата, работают с пленкой шириной до 80 мм. Более широкие машины рассчитаны на полотно до 220 мм. Если вы берете пленку неправильной ширины, она либо не заходит в направляющие, либо висит свободно и налипает на боковые элементы оборудования.
Проверьте техническое описание вашей машины: там указана расчетная ширина полотна. Согласуйте ее с поставщиком пленки до заказа.
Структура пленки и совместимость с продуктом
Если вы упаковываете жидкость, пасту или вязкий продукт, структура пленки должна соответствовать требованиям. Для жидкостей выбирают многослойные ламинированные пленки типа PET/AL/PE или PET/PE - они обеспечивают герметичность и предотвращают протечки. Для сухих порошков или гранул подойдет более простая структура.
Внутренний слой пленки, соприкасающийся с продуктом, должен иметь нужные антиадгезионные свойства, чтобы пленка не липла к продукту. Это помогает избежать налипания массы на нагревательные элементы при запайке.
Толщина пленки: золотой стандарт
Диапазон 0,08–0,12 мм - это типовая толщина для stick и sachet форматов. Такая толщина обеспечивает достаточную жесткость для подачи, но остается гибкой, чтобы не создавать излишнего натяга. Если пленка тоньше 0,08 мм, она становится слишком мягкой и легко складывается. Если толще 0,12 мм, натяжение растет, и это может привести к обратному эффекту - перегрузу приводов.
Диагностика: как выявить истинную причину налипания
Регулярная проверка и калибровка критических систем - это не опция, а необходимость.
В источниках прямо указывается квартальная калибровка для предотвращения сбоев подачи пленки.
Проверка системы натяжения
Включите линию на холостой ход (без пленки). Посмотрите на плечо натяжения (dancer arm): оно должно двигаться плавно, без рывков. Если плечо зависает или движется неравномерно, это признак износа или неправильной регулировки. Датчик натяжения, если он есть, должен показывать стабильное значение. Колебания сигнала даже на холостом ходу - повод для диагностики механизма размотки.
Затем запустите линию с пленкой на низкой скорости и наблюдайте за полотном. Оно должно идти ровно, без волн и отстаиваний. Если пленка волнится или "дышит", натяжение нестабильно.
Проверка датчиков и серводрайвов
Датчики регистрации (sensors, считывающие метки на пленке) и сенсоры натяжения должны откалиброваться. Отклонение даже на несколько процентов от номинала приводит к рассогласованию скорости подачи, и пленка начинает налипать.
Сервопривод (если он присутствует) должен отзываться на команду датчика без задержки. Если сервопривод работает с гистерезисом, линия не сможет держать постоянное натяжение.
Проверка нагревательных элементов и узла запайки
Нагреватель для запайки шва должен иметь равномерную температуру по всей длине. Локальные горячие пятна приводят к тому, что пленка налипает к этим местам. Отчистите элементы от остатков пленки и продукта (если они есть), убедитесь, что покрытие гладкое.
Если на нагревательном элементе образуются отложения, это увеличивает адгезию и приводит к налипанию. Смазочные покрытия на поверхности нагревателя могут помочь, но используй их осторожно: они не должны попадать на готовые пакеты.
Как настроить оборудование: пошаговые действия
Шаг 1: Стабилизация натяжения на размотке
Установите натяжение согласно техническому руководству вашей машины. Обычно это значение указывается в ньютонах (Н) или килограмм-силах (кгс). Для узких пленок (до 80 мм) натяжение обычно лежит в диапазоне 10–20 Н, для широких полотен (до 220 мм) - до 50 Н.
Проверьте, что механизм размотки имеет функцию компенсации. Это означает, что система автоматически подстраивает натяжение по мере убывания пленки на рулоне. Если такой функции нет, добавьте регулировку вручную по мере уменьшения диаметра рулона.
Шаг 2: Снижение статического заряда
Убедитесь, что в помещении поддерживается влажность воздуха выше 45%. Установите увлажнитель, если влажность ниже. Воздух в цехе должен быть движущимся: стоячий воздух не помогает избавляться от статики.
На направляющих пленки установите антистатические щетки или полосы. Они должны слегка касаться пленки и снимать заряд. Убедитесь, что щетки чистые и не истерты.
Заземлите металлические части оборудования. Это включает направляющие, ролики и нагревательные элементы. Правильное заземление снижает скопление статического заряда в несколько раз.
Шаг 3: Калибровка датчиков и сервоприводов
Датчик натяжения должен переиспытан и отрегулирован согласно техническому руководству. Обычно это делается через регулировку потенциометра на контрольном блоке. Убедитесь, что датчик реагирует на изменения натяжения плавно, без мертвых зон.
Сервопривод протестируйте в режиме ручного управления (если это возможно). Он должен ускоряться и замедляться без рывков.
Шаг 4: Проверка и очистка нагревателей
Отключите машину и дайте ей остыть. Осмотрите поверхность нагревательного элемента. Если на ней налипшие остатки пленки или продукта, удалите их аккуратно, используя пластиковый скребок (не металлический, чтобы не поцарапать поверхность).
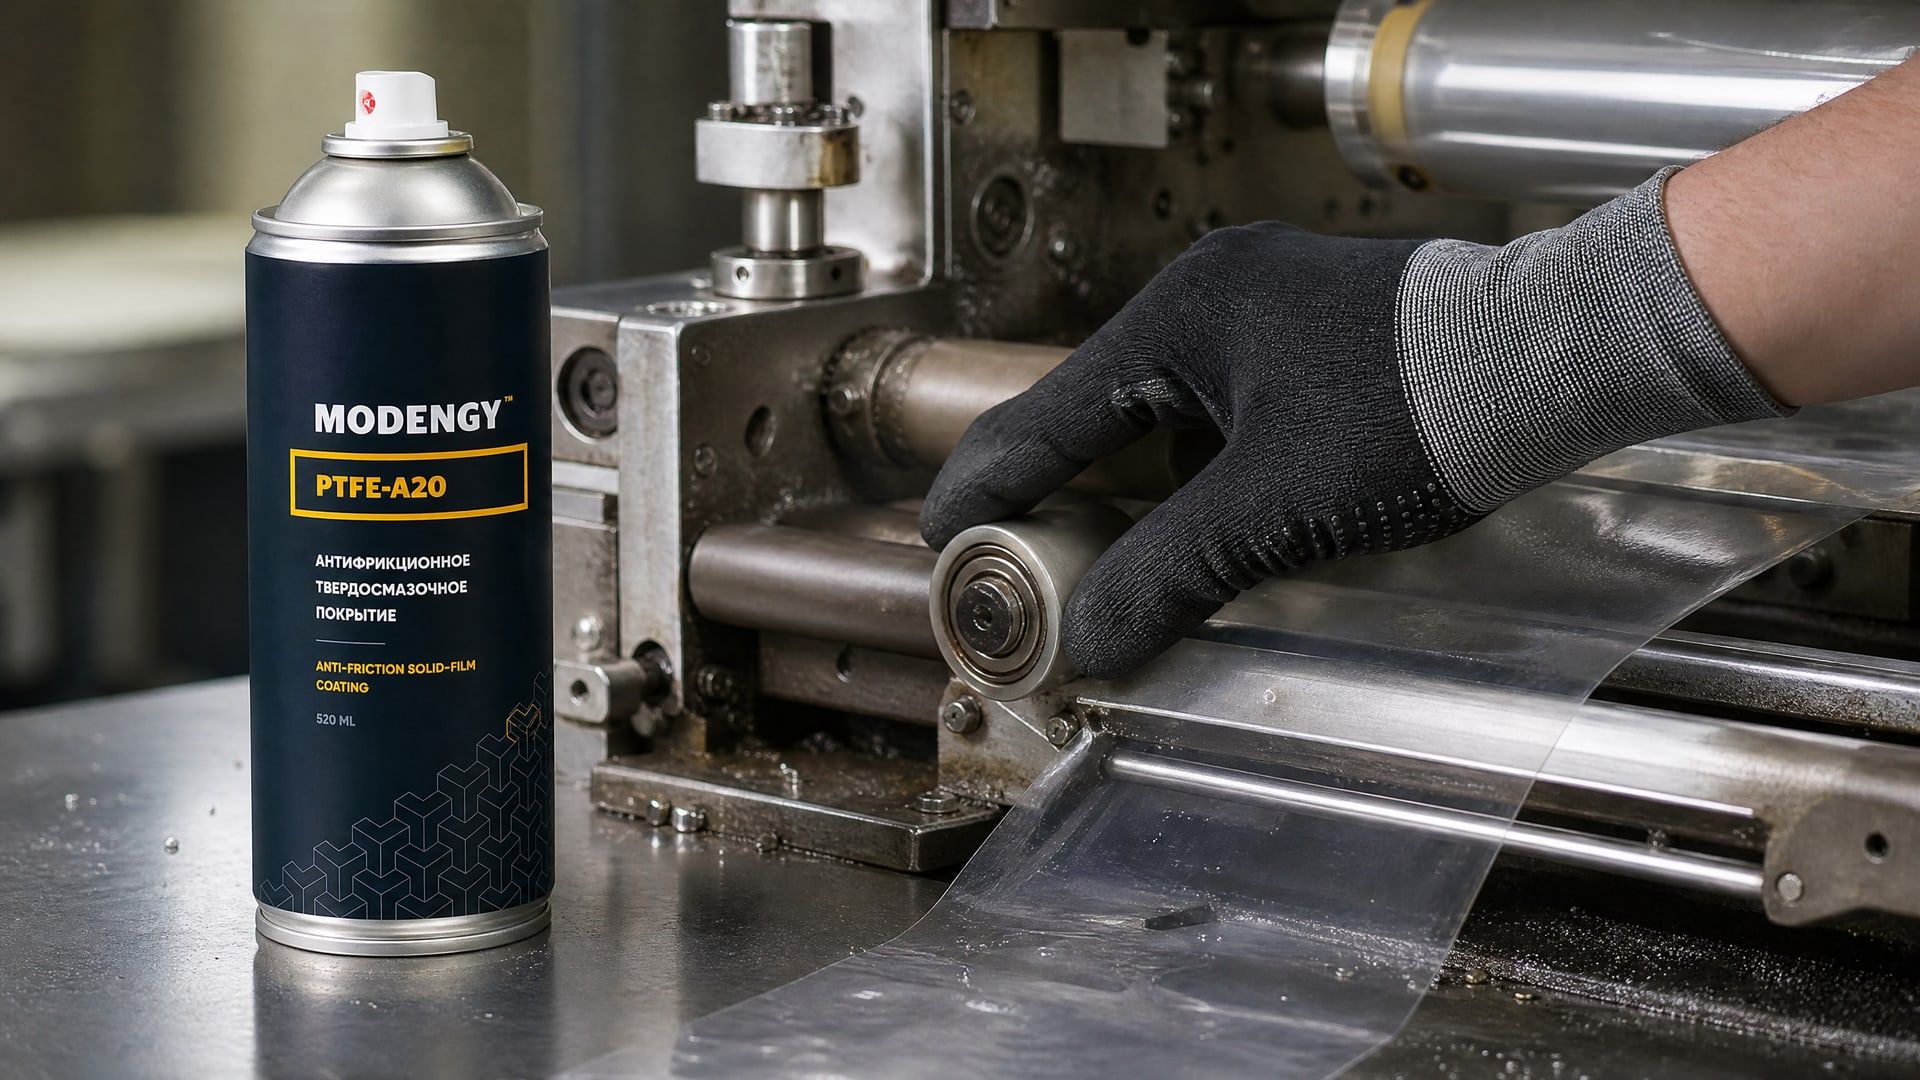
Если нагреватель имеет антифрикционное покрытие, например на основе ПТФЭ, проверьте его целостность. Для решения проблемы налипания пленки на нагревательные элементы эффективно применение антифрикционных покрытий на основе ПТФЭ, таких как MODENGY PTFE-A20, которые создают скользкую поверхность и предотвращают прилипание. Если покрытие поцарапано или облупилось, его можно восстановить путем переноса (нанесения нового слоя).
Выбор параметров пленки: таблица ориентиров
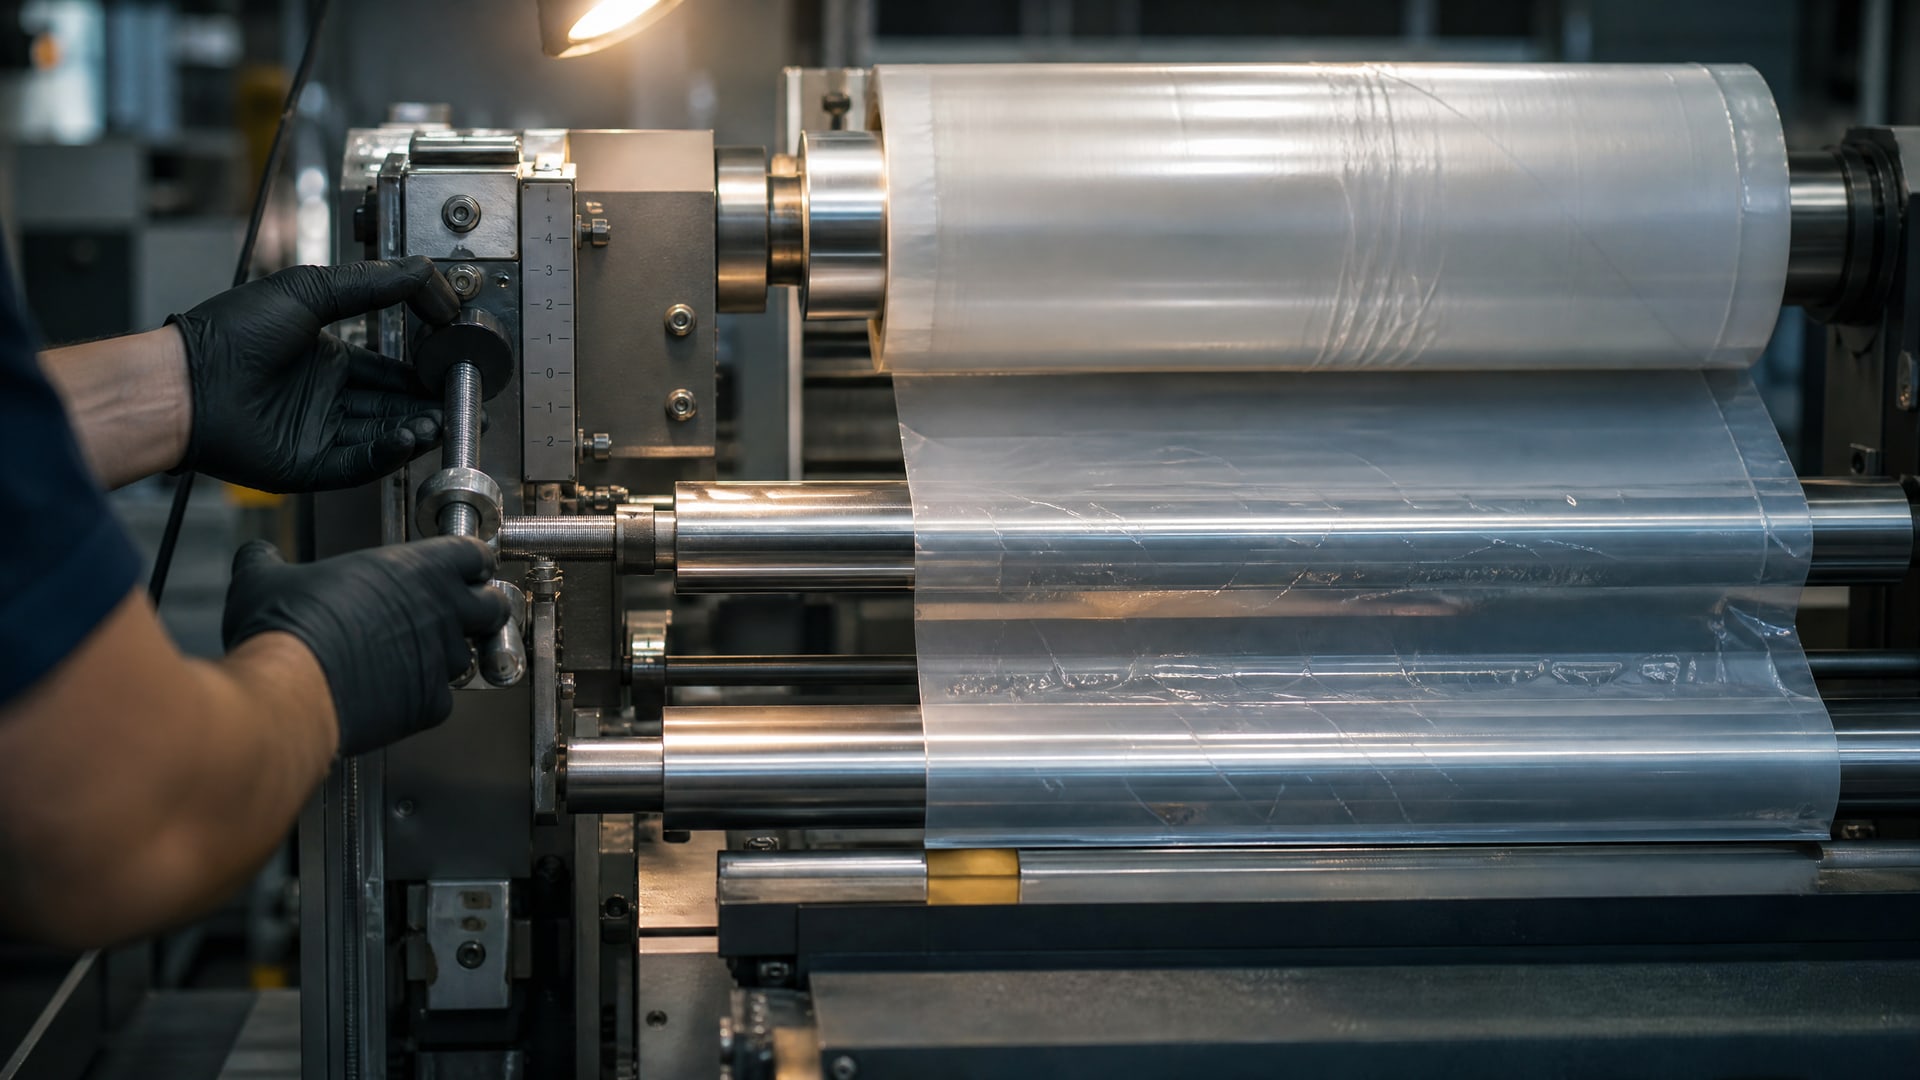
| Параметр | Узкие линии (до 80 мм) | Широкие линии (до 220 мм) |
|---|
| Ширина полотна | 50–80 мм | 150–220 мм |
| Толщина | 0,08–0,12 мм | 0,08–0,12 мм |
| Типовая структура | PET/PE, Nylon/PE | PET/AL/PE, PET/PE |
| Натяжение на размотке | 10–20 Н | до 50 Н |
| Диаметр втулки | 75 мм | 75 мм |
| Скорость, пакетов/мин | до 80 | до 80 |
Чек-лист технолога: когда вызывать специалиста и что проверить самостоятельно
Проверяйте ежедневно:
Натяжение пленки на размотке - стабильный ли натяг, нет ли рывков
Поверхность нагревателя - чистая ли, нет ли налипаний
Направляющие и ролики - не прилипает ли пленка к ним
Работа датчика натяжения (если показывает значение) - не гуляет ли стрелка без причины
Проверяйте раз в неделю:
Антистатические щетки - касаются ли пленки, не истерты ли
Механизм размотки - работает ли плавно без люфтов
Нагреватель под лупой - нет ли микротрещин в покрытии
Проверяйте раз в квартал (калибровка и обслуживание):
Датчики натяжения и регистрации - откалибровать и поверить по эталону
Сервоприводы - протестировать в ручном режиме и в автоматике
Заземление оборудования - измерить сопротивление между землей и проводящими частями (должно быть не более 10 Ом)
Влажность воздуха - измерить и отрегулировать (целевой диапазон 45–55%)
Вызывайте специалиста, если:
Датчик натяжения показывает хаотичные скачки, и регулировка не помогает
Сервопривод не отзывается на команды или работает с задержкой
Нагреватель неравномерно нагревается (одна зона теплая, другая холодная)
После всех регулировок проблема налипания остается на одних и тех же скоростях
Часто задаваемые вопросы
Может ли проблема налипания быть только в пленке?
Нет. Проблема всегда комплексная: натяжение, электростатика, настройки датчиков и механика узлов. Замена пленки поможет только, если вы выберите материал, соответствующий ширине и типу машины. Если натяжение нестабильно, то даже идеальная пленка будет налипать.
Почему налипание проявляется только на высокой скорости?
На высоких скоростях - до 80 пакетов в минуту - оборудование чувствительнее к колебаниям натяжения. Чем выше скорость, тем короче время, в которое система должна среагировать на изменение. Если датчик медленный или натяжение нестабильно, линия не успевает подстроиться, и пленка налипает.
Нужно ли регулярно калибровать датчики, если линия в целом работает?
Да. Квартальная калибровка - это минимум для предотвращения непредвиденных остановок. Даже небольшой дрейф датчика (несколько процентов) приводит к рассогласованию натяжения, и на высокой скорости это вызывает налипание.
Влияет ли влажность воздуха на налипание пленки?
Да, критически. Низкая влажность (ниже 45%) позволяет статическому заряду накапливаться быстрее. Высокая влажность (выше 55%) может привести к конденсации, но в целом саморазрядка статики работает лучше. Оптимальный диапазон -45–55%.
Какой материал пленки выбрать, если линия старая и датчики потеряли точность?
Если датчики потеряли точность, замена пленки не решит проблему. Сначала откалибруйте датчики и систему натяжения. После этого возьмите пленку, соответствующую ширине и формату вашей машины, толщиной 0,08–0,12 мм. Начните с тестового рулона и постепенно увеличивайте скорость.
Заключение
Налипание пленки на горизонтальных упаковочных линиях решается через комплексный подход: стабилизация натяжения полотна на размотке, контроль статического электричества, правильный выбор пленки и регулярная калибровка датчиков и сервоприводов. Это не однократная регулировка, а система постоянного контроля. На высоких скоростях линия становится чувствительнее к любому отклонению, поэтому даже небольшой дрейф параметров вызывает брак.
Ваш первый шаг - убедиться, что натяжение стабильно, датчики откалиброваны, и в помещении поддерживается нормальная влажность. Затем выберите пленку, соответствующую формату машины по ширине и структуре. Если проблема остается, обратитесь к техническому специалисту для углубленной диагностики сервоприводов и нагревательных элементов.